
Сварочная проволока бывает разных типов, подходящих для разных процессов сварки. Наиболее распространены сплошные проволоки, используемые при сварке MIG, обеспечивающие стабильную дугу и минимальное разбрызгивание. Порошковая проволока универсальна, обеспечивает хорошее проплавление и подходит для работы на открытом воздухе благодаря способности выделять защитный газ.
Металлосердечниковые сварочные проволоки сочетают в себе преимущества сплошных и порошковых проволок, повышая производительность и качество сварки. Наконец, вольфрамовые электроды для TIG-сварки обеспечивают точную и чистую сварку, идеально подходящую для тонких материалов и цветных металлов. Каждый тип выбирается в зависимости от конкретных требований сварочной задачи.
Проблемы сварки алюминия
Сварка алюминия сталкивается с множеством проблем. Вот некоторые из наиболее распространённых:
Образование оксидного слоя: На поверхности алюминия естественным образом образуется оксидный слой, температура плавления которого выше, чем у основного металла. Этот слой необходимо удалить или проварить, чтобы обеспечить чистый сварной шов, что часто требует применения специальных методов и инструментов.
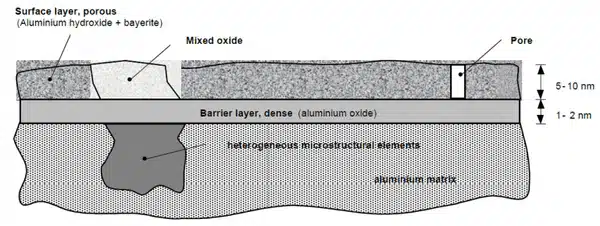
Источник: https://www.materialwelding.com/how-to-clean-aluminum-oxide-layer-before-welding-easy-steps/
Высокая теплопроводность: Алюминий быстро рассеивает тепло, что затрудняет поддержание стабильной температуры во время сварки. Эта характеристика может привести к деформации и короблению, особенно в тонких деталях.
Проблемы, связанные с пористостью: Загрязнения, такие как влага и масла, легко впитываются в алюминий, что приводит к образованию пор в сварном шве. Правильная очистка и обработка имеют решающее значение для предотвращения этих дефектов.
Мягкость и отсутствие изменения цвета : Алюминий мягче других металлов, поэтому он склонен к прогоранию, особенно в тонких листах. Кроме того, он не меняет цвет при нагревании, что затрудняет сварщикам определение температуры и предотвращение перегрева.
Традиционные методы сварки алюминия
Традиционные методы сварки алюминия включают сварку вольфрамовым электродом в среде инертного газа (TIG), которая предпочтительна благодаря своей точности и контролю. При сварке TIG используется неплавящийся вольфрамовый электрод в среде защитного газа, обычно аргона, для защиты зоны сварки от загрязнений. Этот процесс идеально подходит для тонких материалов и обеспечивает чистые, высококачественные сварные швы. При сварке TIG в качестве присадочного материала обычно используется сплошная алюминиевая проволока. Сплошная проволока обеспечивает постоянный состав и снижает риск образования примесей. Этот метод особенно полезен для ответственных применений, где важны внешний вид и целостность сварного шва.
Миф о порошковой сварочной проволоке из алюминия
Алюминиевая порошковая сварочная проволока – тема, часто окруженная путаницей и дезинформацией. В отличие от стали, алюминий не позволяет эффективно использовать порошковую проволоку из-за ряда технических проблем. Основная проблема заключается в свойствах алюминия, включая его низкую температуру плавления и высокую теплопроводность. Порошковая проволока, содержащая флюс в металлической оболочке, предназначена для создания защитной газовой и шлаковой системы, защищающей сварной шов. Однако высокая теплопроводность алюминия приводит к слишком быстрому рассеиванию тепла, что затрудняет поддержание
Алюминий, в отличие от других металлов, не образует стабильного оксида, легко поддающегося обработке флюсом. Оксидный слой на алюминии прочный и имеет значительно более высокую температуру плавления, чем сам металл, что затрудняет его контроль во время сварки. В результате порошковые проволоки для алюминия не представлены на рынке, поскольку не обеспечивают необходимой защиты и стабильности сварочной ванны. Это ограничение делает сплошную алюминиевую проволоку, используемую в среде инертного газа, предпочтительным выбором для сварки алюминия.
Можно ли сваривать алюминий порошковой проволокой?
Дуговая сварка порошковой проволокой (FCAW) обычно не используется для сварки алюминия. Основная причина заключается в том, что порошковая проволока, необходимая для FCAW, недоступна для алюминия из-за специфических проблем. Вот основные проблемы:
- Оксидный слой: Алюминий имеет стойкий оксидный слой с высокой температурой плавления, с которым флюс не может справиться. Этот слой затрудняет процесс сварки и препятствует образованию прочного и чистого сварного шва.
- Управление теплотой: Высокая теплопроводность алюминия приводит к быстрому рассеиванию тепла, что затрудняет поддержание необходимой температуры для эффективного действия флюса. Эта быстрая потеря тепла может привести к неполному проплавлению и непрочным сварным швам.
- Химические свойства: Флюс в проволоках для дуговой сварки порошковой проволокой (FCAW) реагирует с некоторыми металлами, образуя защитные газы и шлак. Однако химические свойства алюминия не способствуют этим реакциям, что делает флюс неэффективным для обеспечения необходимой защиты во время сварки.
- Качество сварки: Без надлежащей защиты сварные швы из алюминия могут быть загрязнены и пористы, а также подвержены образованию шлака. Эти дефекты ухудшают структурную целостность и внешний вид сварного шва, что делает метод FCAW непригодным для алюминия.
- Отсутствие коммерческих проводов: Из-за этих проблем порошковая проволока для сварки алюминия недоступна на рынке. Невозможность создать эффективную систему подачи флюса для сварки алюминия означает, что FCAW-сварка для этого металла остаётся непрактичной.
Альтернативы сварке алюминия
Сварка алюминия представляет собой особую сложность, включая проблемы с оксидным слоем, высокую теплопроводность и трудности с получением чистых и прочных сварных швов традиционными методами, такими как дуговая сварка порошковой проволокой (FCAW). Эти проблемы требуют применения специализированных технологий для обеспечения качества и эффективности. Традиционные методы часто оказываются неэффективными, поэтому важно изучать альтернативные методы сварки, учитывающие особые свойства алюминия.
MIG Сварка алюминия
Сварка MIG (металлический электрод в среде инертного газа) — известная альтернатива сварке алюминия, предлагающая ряд преимуществ и технологий для преодоления проблем, связанных с алюминием.
- Тефлоновый/графеновый вкладыш: В сварочном пистолете MIG используется тефлоновый или графеновый вкладыш, который снижает трение и предотвращает деформацию мягкой алюминиевой проволоки при её прохождении через пистолет. Это критически важно для обеспечения равномерной подачи проволоки и предотвращения её застревания.
- Импульсный МИГ: Импульсная сварка MIG подразумевает модуляцию тока для создания пульсирующего эффекта. Этот метод позволяет контролировать тепловложение, снижая риск прожогов, особенно при сварке тонких алюминиевых листов. Он также улучшает общее качество и внешний вид сварного шва.
- Сварочный пистолет для волочения проволоки: Сварочный пистолет для волочения проволоки обеспечивает плавную подачу алюминиевой проволоки. Этот тип пистолета позволяет поддерживать стабильную дугу и равномерный сварной шов, что крайне важно для получения высококачественных сварных швов.
Сварка ВИГ
Сварка TIG (вольфрамовым электродом в среде инертного газа) — ещё одна отличная альтернатива сварке алюминия. Она известна своей точностью и высоким качеством.
- Неплавящийся вольфрамовый электрод: При сварке TIG используется неплавящийся вольфрамовый электрод, обеспечивающий стабильную дугу и точное управление. Это критически важно при сварке алюминия, где важно поддерживать чистоту сварочной ванны.
- Защита инертным газом: Аргон — это своего рода защитный газ, защищающий зону сварки от атмосферных загрязнений. Это особенно важно для алюминия, склонного к окислению.
- Ножная педаль управления: Многие сварщики TIG используют ножную педаль для управления током, что позволяет точно регулировать его во время сварки. Эта функция полезна при работе с алюминием различной толщины, поскольку позволяет лучше контролировать тепловложение.
Точечная сварка сопротивлением
Точечная сварка: Этот метод включает соединение двух кусков алюминия путем приложения давления и пропускания электрического тока через точки контакта. Нагрев приводит к расплавлению металла и образованию сварного шва.
Лазерная сварка
Точность и скорость: Лазерная сварка использует сфокусированный лазерный луч для расплавления и соединения материалов. Она обеспечивает высокую точность и позволяет сваривать очень тонкие алюминиевые профили без деформации.
Сварка трением с перемешиванием (СТП)
Сварка в твердом состоянии: Сварка в твердом состоянии (FSW) — это процесс сварки в твердом состоянии, то есть материал не плавится во время сварки. Вместо этого вращающийся инструмент генерирует тепло трения, размягчая алюминий и позволяя материалам перемешиваться.
Каждый из этих альтернативных методов обладает уникальными преимуществами, зависящими от конкретных требований к сварке. Они играют решающую роль в решении проблем сварки алюминия, обеспечивая прочные, чистые и надёжные соединения.
Варианты сварки алюминия и их преимущества
| Вариант сварки | Преимущества | Области применения |
| Сварка MIG | Высокие скорости осаждения, подходят для более толстых материалов, относительно просты в освоении. | Используется в автомобильной, строительной и тяжелой технике для деталей из толстого алюминия. |
| Сварка ВИГ | Высокая точность, чистые сварные швы, идеально подходят для тонких сечений, минимальное разбрызгивание. | Широко применяется в аэрокосмической и автомобильной промышленности для получения высококачественных и эстетичных сварных швов. |
| Точечная сварка сопротивлением | Быстро и эффективно, подходит для крупносерийного производства, минимальные искажения. | В основном используется в автомобильной промышленности для кузовных панелей и узлов. |
| Лазерная сварка | Высокая точность, возможность сварки очень тонких сечений, чистые сварные швы. | Используется в электронике, медицинских приборах и других отраслях, требующих точности. |
| Сварка трением с перемешиванием (СТП) | Прочные, бездефектные сварные швы, подходящие для соединения длинных панелей, без плавления. | Применяется в судостроении, аэрокосмической и железнодорожной промышленности для длинных непрерывных сварных швов. |
Заключение
Выбор надежного поставщика сварочной проволоки гарантирует высокое качество и стабильные результаты сварки. YesWelder — это авторитетный поставщик, предлагающий широкий ассортимент сварочной продукции и принадлежностей. Сварочная проволока с порошковой проволокой для алюминия не существует из-за уникальных свойств алюминия, которые делают флюс неэффективным. Вместо этого YesWelder предлагает альтернативные варианты, такие как оборудование для MIG и TIG сварки, подходящие для сварки алюминия. Эти методы обеспечивают лучший контроль и качество, что делает их предпочтительным выбором для сварки алюминия.
Часто задаваемые вопросы (FAQ)
Почему не существует порошковой алюминиевой сварочной проволоки?
Из-за свойств алюминия, таких как его оксидный слой и высокая теплопроводность, порошковая проволока непрактична, поскольку не может обеспечить необходимую защиту и контроль.
Каковы наилучшие методы сварки алюминия?
Методы сварки MIG и TIG предпочтительны для алюминия, поскольку они позволяют решать специфические проблемы, связанные с этим металлом, и обеспечивать высокое качество сварных швов.
Какое оборудование необходимо для сварки алюминия методом MIG?
Необходимое оборудование включает в себя сварочный аппарат MIG, тефлоновый или графеновый вкладыш, установку импульсной сварки MIG и соответствующий защитный газ, например аргон.
Можно ли использовать FCAW для алюминия?
Нет, FCAW не подходит для алюминия, поскольку для него не предусмотрена порошковая проволока.



