
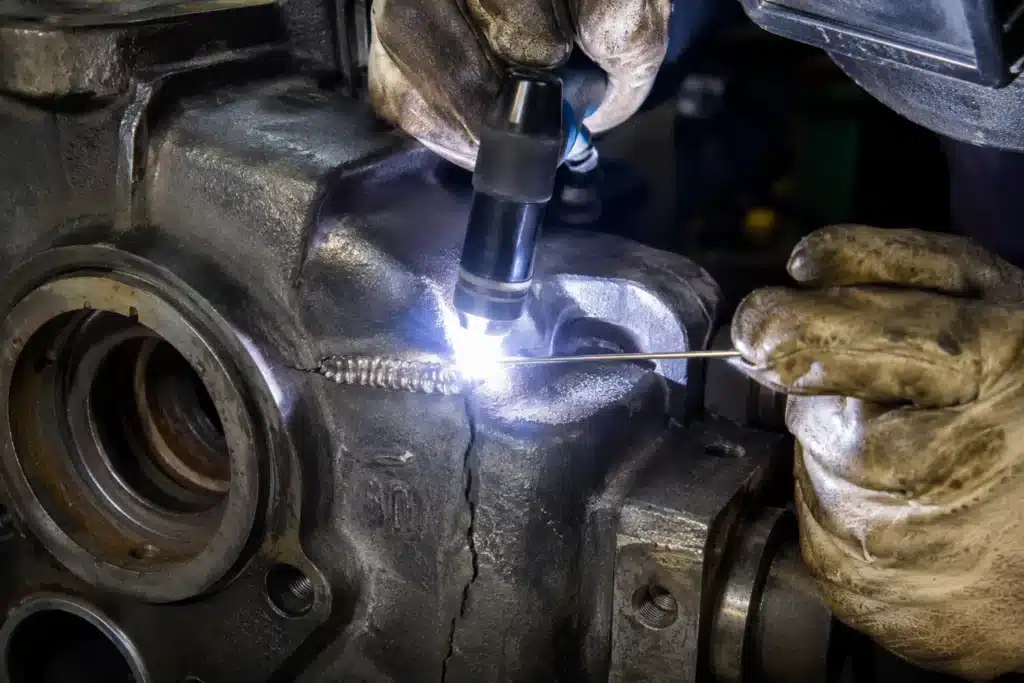
Трещина в чугунном корпусе насоса может быстро остановить ремонт. В некоторых случаях замена означает длительные сроки поставки, высокую стоимость запчастей или просто отсутствие доступных деталей. Та же проблема возникает с корпусами редукторов, основаниями машин и блоками цилиндров старых двигателей.
Сварочные прутки для чугуна помогают в таких ремонтных работах, но только если вы подберете пруток под форму отливки, тщательно будете контролировать температуру и избежите ошибок, которые приводят к появлению новых трещин.
В этом руководстве объясняется принцип работы чугунных прутков, чем отличаются электроды Ni-99 и Ni-55, как выбрать подходящий пруток и что необходимо сварочному аппарату для выполнения ремонта.
Что такое сварочный пруток из чугуна?
Сварочные электроды для чугуна — это специализированные электроды, используемые для ремонта треснувших, изношенных или сломанных чугунных деталей. Они применяются в процессе дуговой сварки в защитной среде , но отличаются от обычных стальных электродов.
Почему присадочный металл имеет значение
Чугун содержит больше углерода и обладает меньшей пластичностью, чем низкоуглеродистая сталь, поэтому он плохо реагирует на быстрый нагрев, быстрое охлаждение и образование твердых сварочных наплавок. Стандартный стальной электрод может оставлять твердый, хрупкий сварной шов, который сжимается и трескается при охлаждении.
При сварке чугунных прутков используются присадочные металлы на основе никеля или специальных сплавов железа, что позволяет получить более мягкий и пластичный наплавленный материал. Эта дополнительная пластичность помогает ремонтному материалу выдерживать усадочные напряжения, предотвращая растрескивание сразу после сварки.
Более мягкие, пластичные и обрабатываемые наплавленные швы.
При сварке чугунных деталей используются сварочные прутки, образующие наплавленные швы, значительно более мягкие, чем окружающий основной чугун. Хотя это может показаться недостатком, более мягкий и пластичный наплавленный материал на самом деле является ключом к успешному ремонту чугунных деталей. При охлаждении и сжатии сварного шва мягкий никелевый наплавленный слой слегка растягивается, а не растрескивается под действием усадочных напряжений, которые привели бы к разрушению твердого, хрупкого стального наплавленного слоя. Эта пластичность также делает никелевые сварные швы из чугуна обрабатываемыми стандартными режущими инструментами, что крайне важно при ремонте подшипниковых поверхностей или прецизионных компонентов.
Чем эти стержни отличаются от стандартных стальных электродов?
Стандартные электроды E6010, E7018 или другие стальные электроды, предназначенные для низкоуглеродистой стали, образуют твердые, высокопрочные наплавки, которые практически сразу растрескиваются при использовании на чугуне. Наплавленный металл сжимается при охлаждении, но не может растянуться, чтобы компенсировать усадку, что приводит к образованию трещин в сварном шве или зоне термического воздействия. Электроды для чугуна решают эти проблемы за счет совершенно иного химического состава присадочного металла, обеспечивая пластичность там, где прочность привела бы к растрескиванию, и обрабатываемость там, где твердость сделала бы финишную обработку невозможной.
Почему чугун так сложно сваривать?
Чугун содержит 2–4% углерода, что примерно в десять раз больше, чем в низкоуглеродистой стали. Этот углерод делает металл твердым и хрупким, а высокая температура сварки превращает область вокруг сварного шва в еще более хрупкую конструкцию.
Настоящий враг — не сама сварка. Это термическое напряжение, которое возникает, когда горячий металл остывает и сжимается под воздействием холодного окружающего материала.
Серый чугун часто классифицируется по стандарту ASTM A48, который определяет прочность отливок из серого чугуна на растяжение по минимальной прочности на растяжение, а не по фиксированному химическому составу.
Для получения более полной информации о сварке литых металлов ознакомьтесь с нашим руководством по сварке литых металлов.
Высокое содержание углерода и хрупкие зоны термического воздействия
Чугун содержит 2-4% углерода по сравнению с типичными 0.05-0.25% углерода в низкоуглеродистой стали. Высокое содержание углерода делает чугун твердым и хрупким, а не прочным и пластичным, как сталь. При нагреве чугуна во время сварки область, прилегающая к сварному шву, зона термического воздействия, подвергается быстрому нагреву и охлаждению, что может превратить богатый углеродом чугун в чрезвычайно твердые, хрупкие структуры, склонные к растрескиванию.
Термические напряжения и растрескивание при нагреве и охлаждении
Низкая пластичность чугуна означает, что он не может растягиваться или деформироваться для снятия внутренних напряжений. При сварке чугуна локальный нагрев приводит к расширению металла, в то время как окружающие холодные участки остаются стабильными по размерам. По мере охлаждения и сжатия сварного шва эти напряжения усиливаются. Без достаточной пластичности для компенсации усадки чугун трескается либо в самом сварочном шве, либо в зоне термического воздействия, либо распространяясь от уже существующих повреждений.
Контроль температуры важнее, чем сила сварки.
Успешная сварка чугуна в большей степени зависит от терморегулирования, чем от силы тока или техники сварки. Вы не пытаетесь силой вдавить расплавленный металл в соединение с помощью нагрева, вы пытаетесь выполнить ремонт, не создавая термического удара и напряжения, которые приводят к растрескиванию. Эти термические проблемы объясняют, почему стандартные стальные электроды трескаются при сварке чугуна и почему профессионалы переходят на электроды с совершенно другим химическим составом.
Какие типы сварочных прутков используются для ремонта чугуна?
Сварочные электроды для чугуна делятся на несколько категорий, каждая из которых подходит для различных ремонтных работ и условий эксплуатации. Спецификация AWS A5.15 охватывает никелевые и никелево-сплавные сварочные электроды для чугуна, предоставляя основу классификации, которой придерживается большинство производителей.
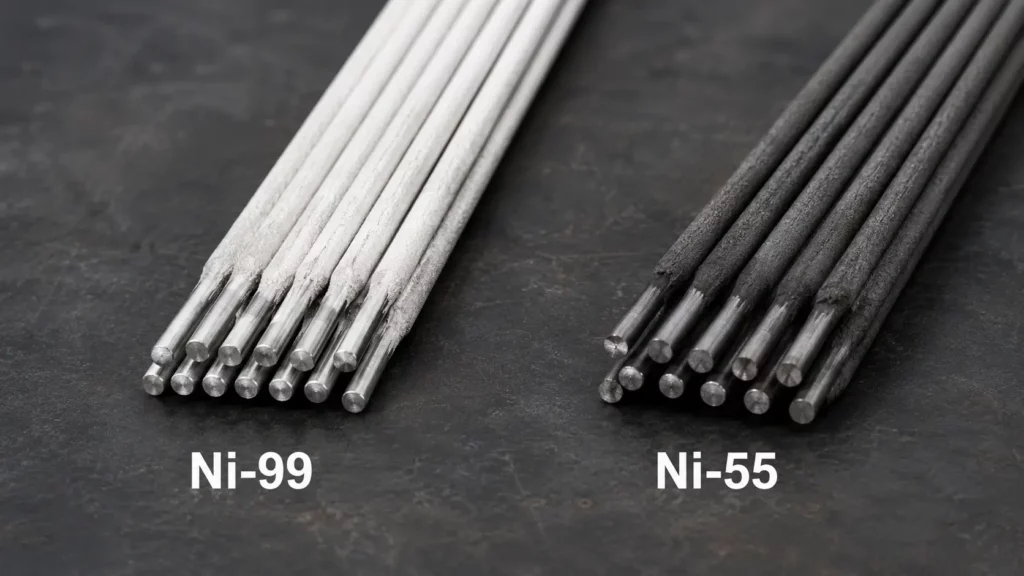
Электроды из сплава Ni-99 для механической обработки при ремонте.
Электроды из сплава Ni-99 содержат 99% чистого никеля в качестве присадочного металла, что позволяет получать самые мягкие и обрабатываемые сварочные швы, доступные для ремонта чугуна. Практически чистый никель сохраняет пластичность после сварки и легко обрабатывается стандартными твердосплавными или быстрорежущими стальными режущими инструментами. Такая обрабатываемость делает Ni-99 идеальным материалом для ремонта подшипниковых поверхностей, монтажных поверхностей и прецизионных компонентов, требующих последующей механической обработки. Однако мягкость Ni-99 означает меньшую прочность по сравнению с никель-железными сплавами.
Электроды из сплава Ni-55 для более прочного и широкого спектра применения в ремонте.
Электроды из сплава Ni-55 содержат приблизительно 55% никеля, а остальное — железо и небольшое количество других легирующих элементов. Этот никель-железный сплав представляет собой практичный компромисс между исключительной обрабатываемостью сплава Ni-99 и более высокой прочностью стальных электродов. Ni-55 является основным чугунным электродом для общих ремонтных работ, обеспечивая более высокую производительность при структурном ремонте, обработке компонентов, подверженных давлению, и несущих деталей, чем Ni-99, при этом сохраняя достаточную пластичность для сопротивления растрескиванию.
Альтернативы на основе стали и специальные материалы
Стальные электроды: Некоторые производители предлагают электроды со стальным сердечником и специальным флюсовым покрытием, предназначенным для чугуна. Обычно они стоят дешевле, чем электроды на основе никеля, но дают более твердые, менее обрабатываемые наплавленные слои с более высоким риском растрескивания.
Бронзовые сварочные прутки: Хотя технически это пайка, а не сварка плавлением, бронзовые прутки позволяют получать менее прочные, но устойчивые к растрескиванию соединения на чугуне.
| Тип стержня | Содержание никеля | Силы | Machinability | Лучшие приложения |
| Электроды из никеля-99 | ~ 99% | Низкая | Прекрасно | Опорные поверхности, прецизионные детали, тонкие, склонные к растрескиванию отливки. |
| Электроды из никеля-55 | ~ 55% | Хорошо | Хорошо | Общий ремонт конструкций, высокопрочный чугун, несущие детали. |
| Чугунные электроды со стальным сердечником | 0% | Высоко, но сложнее | Не очень | Недорогой, не требующий механической обработки, некритичный ремонт. |
| Бронзовые припои | 0% | Низкая | Хорошо | Тонкие секции, декоративный ремонт, ремонт чугуна при низкой температуре |
Первый шаг — это знание типов удилищ. Следующий шаг — подбор подходящего удилища для конкретных задач заброса и ремонта.
Как выбрать подходящий стержень для ремонта чугунной детали?
При выборе сварочного прутка для чугуна сначала задайте себе два вопроса: какой тип чугуна вы ремонтируете и нужно ли обрабатывать готовый сварной шов?
Подбор прутка под тип чугуна
Серый чугун: Самый распространенный тип, серый чугун легко поддается механической обработке и неплохо сваривается при правильной технике. Для сварки серого чугуна хорошо подходят как сплавы Ni-99, так и Ni-55.
Высокопрочный чугун: обладает большей прочностью, чем серый чугун, и некоторой пластичностью. Никель-55, как правило, показывает лучшие результаты при ремонте высокопрочного чугуна, чем никель-99.
Белый чугун: Чрезвычайно твердый и хрупкий, белый чугун плохо поддается сварке даже специальными припоями. Ремонт часто оказывается нецелесообразным.
Подбор удилища в соответствии с целью ремонта
Требуемая обрабатываемость: Выбирайте Ni-99, когда необходима послесварочная обработка. Для подшипниковых шеек, монтажных поверхностей и прецизионных деталей необходима легкость обработки, которую обеспечивает чистый никель.
Приоритет прочности: выбирайте Ni-55 для структурного ремонта, сосудов под давлением или несущих компонентов, где прочность сварного шва важнее, чем легкость механической обработки.
Критически важна устойчивость к растрескиванию: используйте Ni-99 для тонких участков или в ситуациях, когда риск растрескивания наиболее высок.
Обращение с чугуном неизвестных марок.
Когда марка чугуна неизвестна, никель-55 часто является практичным вариантом для начала общих ремонтных работ, поскольку он обеспечивает баланс между прочностью, пластичностью и стоимостью.
Если ремонтируемый участок необходимо обработать механически, или если отливка тонкая и склонна к растрескиванию, то никель-99 может быть более безопасным выбором.
После того, как вы выбрали подходящий сварочный пруток, от качества сварки будет зависеть, будет ли ремонт надежным или возникнут трещины.
Какие методы помогают предотвратить растрескивание при сварке чугуна?
Даже при правильном выборе сварочного прутка, именно техника сварки определяет, будет ли ремонт чугуна успешным или нет.
Равномерный предварительный нагрев перед сваркой
Предварительный нагрев отливки до температуры около 500–1200 °F перед сваркой помогает уменьшить образование трещин за счет снижения разницы температур между зоной сварки и окружающим металлом. Избегайте перегрева отливки; температура выше примерно 1400 °F может создать дополнительные металлургические проблемы.
Для крупных отливок предпочтительнее равномерный предварительный нагрев. Если полный предварительный нагрев нецелесообразен, перед сваркой максимально равномерно нагрейте ремонтируемый участок и прилегающий металл.
Короткие валики, низкий подвод тепла и упрочнение.
Короткие сварочные швы: Наносите короткие сварочные швы (1-2 дюйма) вместо длинных непрерывных проходов. Это ограничивает подвод тепла на единицу площади и обеспечивает лучшее рассеивание тепла.
Низкий ток: используйте минимальный ток, обеспечивающий стабильную дугу и достаточное плавление. Меньшее количество тепла снижает термическое напряжение и усадочные силы.
Ударная обработка: Сразу после нанесения каждого шва, пока он еще раскален, слегка ударьте (пробейте) металл шва молотком с шаровидным бойком. Эта механическая обработка растягивает горячий металл, снимая усадочные напряжения до того, как шов остынет и затвердеет.
Замедленное охлаждение после ремонта
После завершения сварки максимально замедлите скорость охлаждения. Для предварительно нагретых деталей это означает медленное охлаждение всей отливки в печи или под теплоизоляционными одеялами. Детали, которые не были предварительно нагреты, следует засыпать отремонтированный участок сухим песком, вермикулитом или известью, чтобы замедлить охлаждение. Никогда не охлаждайте горячие чугунные детали в воде, это практически гарантирует образование трещин.
Какие ошибки приводят к разрушению сварных швов в чугуне?
Большинство ремонтных работ с чугуном терпят неудачу по одной из трех причин: слишком сильный нагрев, неправильный припой или слишком быстрое охлаждение. Проверьте эти три момента, прежде чем зажигать дугу, потому что чугун обычно трескается даже после того, как ремонт кажется завершенным.
Перегрев основного металла
Наиболее распространенная причина поломки — чрезмерный подвод тепла при сварке высоким током или при использовании длинных непрерывных сварочных швов, которые перегревают основной металл. Это создает сильные термические напряжения, большие хрупкие зоны термического воздействия и усадочные силы, которые чугун не может компенсировать. Использование сварочного аппарата для ручной дуговой сварки, способного стабильно работать при низком токе, помогает предотвратить эту проблему.
Использование неправильного электрода
Стальные электроды, используемые для сварки чугуна, почти всегда трескаются. Выбор сплава Ni-99 для высоконагруженных структурных ремонтных работ может привести к образованию соединений с недостаточной прочностью. Выбор сплава Ni-55 для прецизионного ремонта подшипников создает трудности при механической обработке.
Слишком быстрое охлаждение
Слишком быстрое охлаждение отремонтированных деталей из-за недостаточного предварительного нагрева, недостаточной изоляции после сварки или воздействия холодных сквозняков приводит к термическому шоку, вызывающему растрескивание чугуна. Никогда не охлаждайте горячие отремонтированные детали в воде.
Что должен уметь делать сварщик при ремонте чугуна?
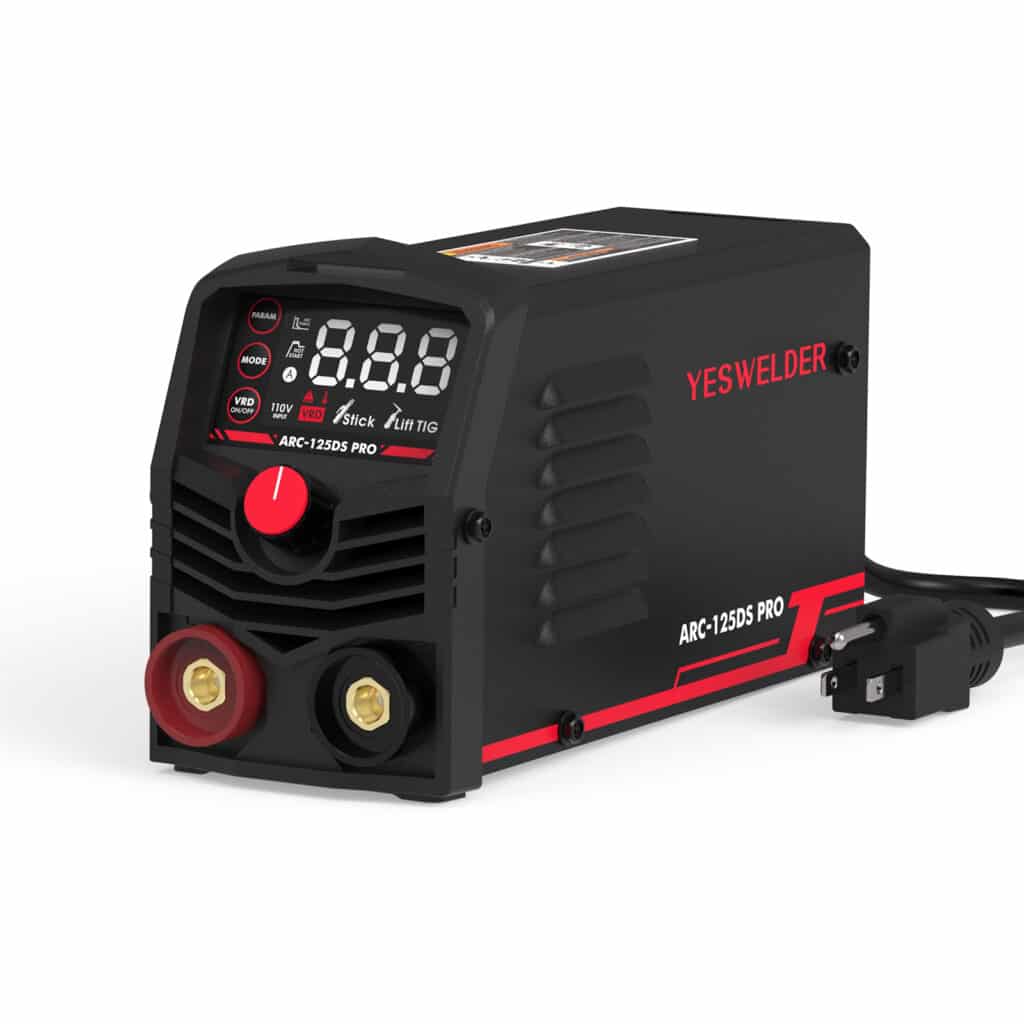
Для сварки электродами чугуна необходим стабильный низкоамперный выходной ток, чистая дуга постоянного тока и система управления, обеспечивающая постоянную тепловую мощность. Аппарат так же важен, как и электрод.
Стабильный выходной сигнал при низком токе
Для ремонта чугуна обычно используется ток 60-90 ампер для электродов диаметром 1/8 дюйма, что значительно ниже, чем 110-140 ампер, характерных для сварки стали с тем же диаметром электрода. Сварщик должен поддерживать стабильную, ровную дугу при таких низких токах без разбрызгивания или нестабильного теплообмена. Современные инверторные сварочные аппараты для ручной дуговой сварки превосходно справляются со стабильностью при низких токах, обеспечивая ровные характеристики дуги до 20-30 ампер, когда это необходимо для деликатных ремонтных работ.
Выход постоянного тока и полезное управление дуговым разрядом
Электроды для чугуна на основе никеля обычно используют DCEN (постоянный ток отрицательной полярности / прямая полярность) для уменьшения проникновения и минимизации разбавления основного металла. В некоторых чугунных прутках со стальным сердечником вместо этого используется DCEP. Перед установкой полярности проверьте техническую документацию или спецификацию электрода. Функции запуска дуги, такие как горячий запуск и защита от прилипания, особенно ценны при ремонте чугуна, где важно поддерживать стабильно низкий уровень тепловыделения.
Практичный вариант для технического обслуживания в мастерской и ремонта на выезде.
Ремонт чугунных изделий производится в ремонтных мастерских, на промышленных предприятиях и в полевых условиях, а не только в контролируемых сварочных кабинах. Сварочный аппарат должен обеспечивать надежную работу при различном качестве входного напряжения и быть мобильным, если ремонт необходимо проводить там, где сломалось оборудование.
Для цехов, регулярно занимающихся ремонтом чугунных изделий, единообразие технических характеристик имеет такое же значение, как и возможности оборудования. Если ваша команда работает с корпусами насосов, редукторами и основаниями машин на разных предприятиях, стандартизация расходных материалов, использование одинаковых типов штоков, одинакового диапазона силы тока и одинакового протокола предварительного нагрева позволит сократить количество ошибок при настройке и упростить управление запасными частями.
При сравнении вариантов от поставщика сварочного оборудования проверьте, соответствуют ли сварочный аппарат, рекомендации по электродам, расходные материалы и сопроводительная документация одному и тому же алгоритму ремонта.
Заключение
Успешный ремонт чугуна сводится к четырем решениям: выбору подходящего сварочного прутка, контролю температуры, предотвращению быстрого охлаждения и использованию дуговой сварки, способной поддерживать стабильную низкоамперную дугу.
Сплав Ni-99 лучше подходит, когда на первом месте стоят обрабатываемость или сопротивление растрескиванию. Сплав Ni-55 часто лучше подходит для более прочных общих ремонтных работ. Ни один пруток не может компенсировать плохой контроль температуры, поэтому предварительный нагрев, короткие швы, упрочнение и медленное охлаждение по-прежнему имеют значение.
Если ваша мастерская часто занимается ремонтом чугуна, следующим шагом будет подбор сварочного аппарата, обеспечивающего стабильное постоянное напряжение, плавный зажигание дуги, контроль низкого тока и надежную поддержку расходных материалов. YesWelder предлагает сварочные аппараты для ручной дуговой сварки и сварочные принадлежности для ремонтных работ, что упрощает сравнение возможностей, портативности и требований к настройке оборудования перед выбором комплекта для ремонта чугуна.
FAQ
Пайка твердым припоем лучше подходит для тонких чугунных деталей, декоративного ремонта и в ситуациях, когда минимальное тепловое воздействие имеет решающее значение. Бронзовая пайка создает меньшее термическое напряжение, чем сварка плавлением. Однако паяные соединения обладают меньшей прочностью, чем сварные, и могут не подходить для применений, связанных с повышенным давлением или высокими нагрузками.
Да, качественный сварочный аппарат постоянного тока с хорошей стабильностью при низком токе подходит как для ремонта чугуна, так и для общей сварки стали. Тот же аппарат, который обеспечивает контролируемую работу при токе 70 ампер для чугуна, также подходит для сварки стандартным электродом E7018 при токе 120 ампер для изготовления стальных конструкций.
Холодная сварка (сварка без предварительного подогрева) подходит для некоторых видов ремонта чугуна, но существенно увеличивает риск образования трещин. Она подходит для небольших, некритичных ремонтов и ситуаций, когда предварительный подогрев оказывается действительно нецелесообразным. Используйте электроды из никеля-99 для максимальной пластичности, наносите очень короткие швы с низким тепловыделением, тщательно обрабатывайте упрочняющим методом и изолируйте отремонтированные участки для медленного охлаждения.
Замена предпочтительнее ремонта, если трещины распространяются по критическим путям приложения нагрузки, если многочисленные ремонтные работы уже оказались неудачными, если отливка имеет обширные трещины, указывающие на общее ухудшение состояния, или если стоимость ремонта приближается к стоимости замены. Сосуды под давлением с трещинами требуют особенно тщательной оценки, и замена часто оказывается безопаснее ремонта.
Да, чугун можно сваривать со сталью с использованием никелевых электродов (обычно Ni-55) или электродов из нержавеющей стали 309/312. Пластичный наплавленный слой компенсирует различное термическое расширение и свойства разнородных металлов. Необходимо предварительно нагреть обе стороны, использовать низкую тепловую мощность и обеспечить медленное охлаждение.



