
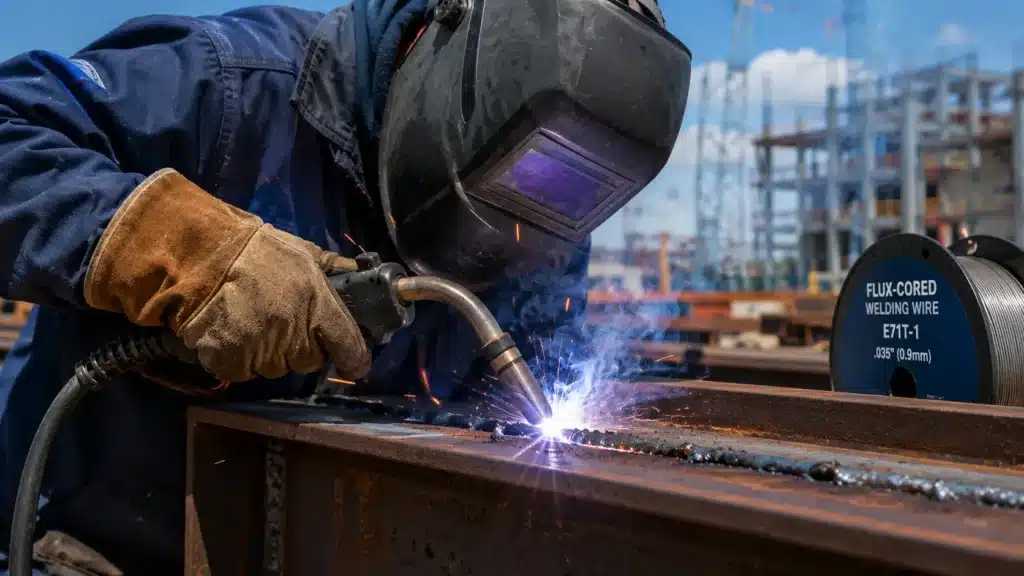
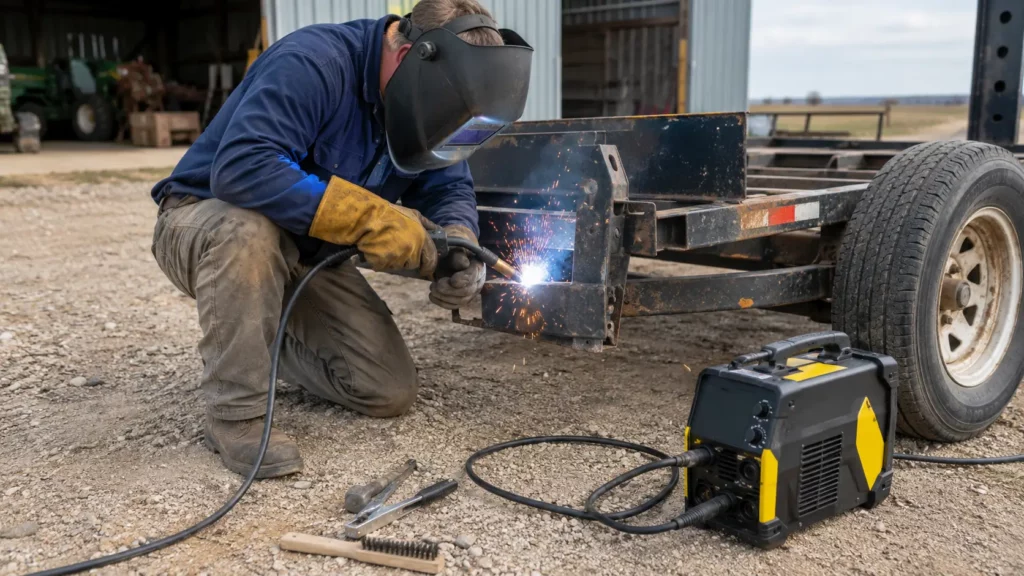
Сварочная проволока с порошковой проволокой — это часто именно та проволока, которую запрашивают ваши клиенты, когда работа выходит за пределы цеха. Например, ремонт прицепа на ветреной подъездной дорожке, ремонт сельскохозяйственной техники в открытом поле или выездная сварочная работа, когда перевозка газового баллона нецелесообразна.
Это не сварочный аппарат. Это трубчатый сварочный расходный материал, используемый в дуговой сварке порошковой проволокой (FCAW). Правильный выбор зависит от метода защиты, диаметра проволоки, класса AWS, полярности и от того, сможет ли сварщик MIG правильно с ним работать.
В этом руководстве объясняется, как сравнивать самозащищенную и газозащищенную порошковую проволоку, подбирать размеры проволоки в соответствии с оборудованием и избегать проблем с настройкой, которые часто приводят к жалобам или возвратам со стороны клиентов.
Что такое порошковая сварочная проволока?
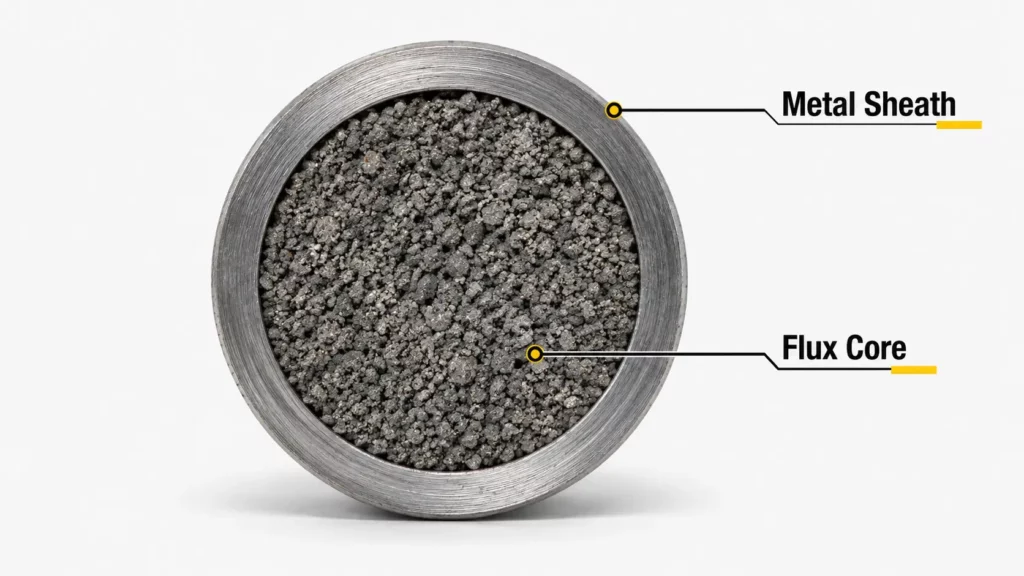
Сварочная проволока с порошковой проволокой представляет собой полую металлическую проволоку с порошкообразным флюсом внутри. Она подается через сварочную горелку MIG/FCAW, как и стандартная сварочная проволока MIG , но наличие флюса изменяет защиту сварного шва, объем необходимой очистки и требуемые параметры сварочного аппарата.
Как работает магнитный сердечник
Сварочная проволока с порошковой проволокой — это полая металлическая проволока с флюсом внутри. Она подается через сварочную горелку MIG/FCAW, как и стандартная сварочная проволока MIG, но ведет себя иначе после зажигания дуги.
Флюс помогает защитить сварной шов, образует шлак и влияет на работу сварочной проволоки на аппарате. Это означает, что порошковая проволока — это не просто очередной размер катушки. Она должна соответствовать заданию заказчика, диаметру проволоки, полярности, настройке приводного ролика и выходной мощности сварочного аппарата MIG.
Почему сварщики его используют
Сварщики выбирают порошковую проволоку по трем основным причинам: удобство, возможности и универсальность.
Для наружных ремонтных работ, выездных сварочных услуг или строительных площадок возможность сваривать без необходимости таскать газовые баллоны и бороться с нарушением газоснабжения из-за ветра представляет огромную практическую ценность.
Помимо портативности, порошковая проволока обеспечивает более высокую скорость осаждения, чем сплошная проволока эквивалентного диаметра, что делает ее ценным инструментом для серийного производства, где скорость имеет значение.
Этот процесс также обеспечивает лучшее проникновение в более толстые материалы и лучше переносит окалину, ржавчину и загрязнение поверхности, чем газозащищенная сплошная проволока.
Чем отличается порошковая сварочная проволока от одножильной MIG-проволоки?
Сварочная проволока с порошковой проволокой отличается от сплошной MIG-проволоки методом защиты, очисткой, проплавлением и настройкой сварочного аппарата. Эти различия влияют на то, где каждая проволока работает лучше всего и какая настройка сварочного аппарата необходима.
Метод экранирования и условия на строительной площадке
Для сварки MIG с использованием одножильной сварочной проволоки требуется внешний защитный газ, обычно CO2 или смесь аргона и CO2. Наилучшие результаты достигаются в помещении или в контролируемых условиях цеха, где поток воздуха не будет нарушать газовое покрытие.
Самозащитная порошковая проволока обеспечивает экранирование за счет флюса внутри проволоки, поэтому для ее использования не требуется газовый баллон. Это делает ее полезной для ремонта на открытом воздухе, мобильной сварки, сельскохозяйственной техники, работ на прицепах и других полевых работ.
Для сварки порошковой проволокой в защитной газовой среде по-прежнему требуется внешний газ, но она часто используется в цехах по изготовлению металлоконструкций, поскольку позволяет повысить производительность и обеспечить более контролируемое качество сварки.
Проникновение, разбрызгивание и очистка
Проволока с порошковой проволокой часто обеспечивает более глубокое проплавление, чем сплошная проволока при аналогичных настройках, особенно при работе с толстой сталью. Именно поэтому она широко используется в ремонтных работах, при изготовлении тяжелых металлоконструкций и в конструкционных целях.
Компромисс заключается в очистке. Многие порошковые сварочные проволоки создают больше брызг и оставляют шлак на сварочном шве. Этот шлак необходимо удалить с помощью скалки и щетки перед следующим проходом.
Почему эта разница важна при выборе оборудования
Для сварки порошковой проволокой необходима правильная настройка аппарата. Сварочный аппарат MIG должен соответствовать типу проволоки, диаметру проволоки, полярности, контактному наконечнику, приводному ролику и диапазону выходной мощности.
Чаще всего люди ошибаются в определении полярности. Для MIG-сварки обычно используется одножильная проволока с постоянной фазой (DCEP). Многие распространенные самоэкранированные порошковые проволоки используют полярность DCEN, но не каждая порошковая проволока соответствует этому правилу. Всегда проверяйте технические характеристики проволоки перед тем, как рекомендовать или устанавливать её.
Подача проволоки также имеет значение. Порошковая проволока имеет трубчатую форму, поэтому слишком большое давление приводного ролика может ее деформировать. Хороший сварочный аппарат MIG для порошковой проволоки должен обеспечивать переключение полярности, использовать соответствующие приводные ролики, подбирать контактные наконечники и обеспечивать стабильную подачу проволоки.
Какие основные типы порошковой сварочной проволоки существуют?
Существует два основных типа порошковой сварочной проволоки: самозащитная и газозащитная.
Самозащитная проволока обычно является лучшим выбором для ремонта на открытом воздухе и портативной сварки. Газозащитная проволока обычно лучше подходит для цехового изготовления, обеспечивает более высокое качество сварки и производственные работы.
Для получения базовой информации о самом процессе сварки порошковой проволокой (FCAW) см. раздел «Что такое сварка порошковой проволокой».
Самоэкранированная порошковая проволока
Самоэкранирующаяся порошковая проволока (FCAW-S) обеспечивает всю необходимую защиту за счет разложения флюса и не требует внешней газовой системы.
К распространенным самоэкранированным проволокам относятся E71T-11 и E71T-GS, но это не одно и то же изделие. E71T-11 часто используется для общего ремонта и изготовления металлоконструкций, тогда как E71T-GS обычно применяется для однопроходной обработки тонкой низкоуглеродистой стали.
Перед тем как рекомендовать проволоку для многопроходной обработки, работы с толстой сталью или применения в соответствии с нормами, всегда проверяйте технические характеристики проволоки.
Выбирайте самозащитную порошковую сварочную проволоку, когда это необходимо:
- Ремонт на открытом воздухе: Он лучше подходит для полевых работ, чем одножильная сварочная проволока MIG с газом.
- Простота и портативность: вам не нужно перемещать газовый баллон, редуктор и шланг.
- Устойчивость к легкой ржавчине: Она лучше справляется с легкой ржавчиной и окалиной, чем сплошная проволока, хотя чистая сталь все же дает лучшие результаты.
- Ремонтные работы общего назначения: обычно ремонтируются ворота, прицепы, сельскохозяйственная техника, а также проводятся работы по благоустройству территории.
Важно отметить: самозащита не означает «игнорировать ветер». Сильное движение воздуха все еще может вызывать проблемы со сваркой, поэтому используйте ветрозащитный барьер, если строительная площадка открыта.
Газозащищенная порошковая проволока
В газовой защитной порошковой проволоке (FCAW-G) используется внешний защитный газ, обычно CO2 или смеси аргона и CO2, в сочетании с защитой от флюса.
Такой двойной подход обеспечивает более точный контроль над химическим составом сварочного металла, улучшенные механические свойства и зачастую более привлекательный внешний вид сварного шва по сравнению с использованием самозащитной проволоки.
Выбирайте сварочную проволоку с порошковой проволокой в защитной газовой среде, когда вам это необходимо:
- Более высокая производительность: Это позволяет ускорить процесс нанесения покрытия в производственных условиях.
- Внешний вид чище: Зачастую это позволяет получить более гладкий и контролируемый валик, чем при использовании самоэкранированной проволоки.
- Сварка в цеху: Этот материал лучше подходит для изготовления изделий внутри помещений, чем для ремонта на открытом воздухе в ветреную погоду.
- Контроль процедур: Это распространенный метод в тех областях применения, где требования к сварочным процедурам более строгие.
Самозащищенная и газозащищенная порошковая проволока
| Характеристика | Самоэкранированный FCAW-S | Газозащищенный FCAW-G |
| Газовый баллон | Нет | Да |
| Наиболее подходящий | Ремонт на открытом воздухе, полевые работы, мобильные работы | Изготовление деталей в цехе, сварка на производстве |
| Использование ветра | Лучше, чем газовые процессы, но не ветронепроницаемый. | Требуется стабильное газовое покрытие. |
| уборка | Во многих случаях образуется больше шлака и брызг. | Обычно чище, чем самоэкранированный провод. |
| Общие примеры | E71T-11, E71T-GS | E71T-1C, E71T-1M |
| Полярность | Часто используется DCEN для тонких самоэкранированных проводов, но лучше проверить техническое описание. | Часто используется DCEP, но проверьте техническое описание. |
В каких случаях наиболее полезна порошковая сварочная проволока?
Сварочная проволока с порошковой проволокой наиболее полезна для ремонта на открытом воздухе, мобильной сварки, обработки толстостенной стали и ускорения цехового производства.
Ремонт наружных конструкций и выездные работы
Самозащитная порошковая проволока доминирует в тех областях применения, где портативность и устойчивость к погодным условиям важнее других факторов. Ремонт сельскохозяйственной техники, ремонт на строительных площадках, обслуживание трубопроводов и мобильные сварочные услуги выигрывают от отсутствия необходимости в газовых баллонах и проблем, связанных с установкой из-за ветра. Возможность сваривать ржавые, окрашенные или загрязненные материалы без сложной подготовки поверхности делает порошковую проволоку практичным инструментом для ремонтных работ.
Сварка в цеху и производстве
Газозащитная сварка порошковой проволокой стала стандартом в цехах по изготовлению металлоконструкций, тяжелого оборудования и промышленных компонентов. Более высокая скорость наплавки по сравнению с сплошной проволокой позволяет сварщикам быстрее выполнять сварку, повышая производительность без ущерба для качества. Этот процесс также хорошо адаптируется к полуавтоматическим и автоматизированным сварочным системам.
Конструкционные и тяжелые применения
В строительстве металлоконструкций, судостроении, производстве тяжелого оборудования и изготовлении сосудов под давлением часто используется порошковая проволока благодаря сочетанию высокой глубины проплавления, скорости наплавки и возможности сварки во всех положениях. Строительные нормы и технические условия на сварку металлоконструкций часто специально указывают на необходимость применения квалифицированных методов сварки порошковой проволокой.
Как выбрать правильный диаметр порошковой проволоки?
Выбор диаметра проволоки влияет на все аспекты, от минимальных требований к производительности станка до максимальной скорости осаждения и подходящего диапазона толщины материала.
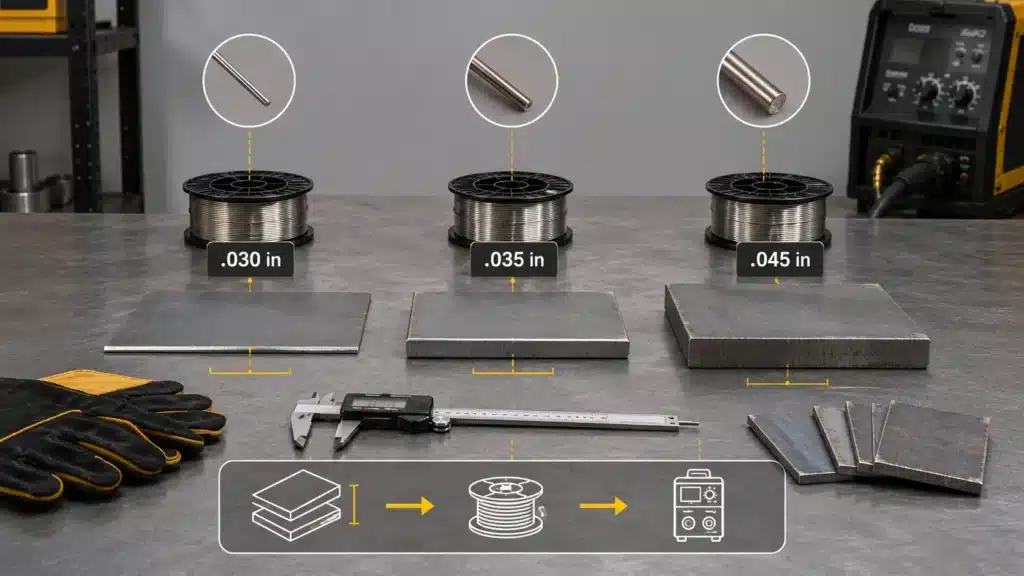
Проволока диаметром 0.030 дюйма и 0.035 дюйма
Эти меньшие диаметры подходят для маломощных станков, более тонких материалов и сварки в нестандартных положениях, где меньший подвод тепла помогает контролировать сварочную ванну. Диаметр проволоки 0.030″ хорошо подходит для материалов толщиной от 20 калибра до примерно 3/16″, а 0.035″ расширяет полезный диапазон до толщины материала приблизительно 1/4″. Для сварки проволокой меньшего диаметра требуется меньший ток, что делает ее совместимой с портативными станками, работающими от сети 120 В.
Варианты с диаметром 0.045 дюйма и более
Проволока диаметром 0.045 дюйма и более используется в тяжелых условиях эксплуатации, где скорость наплавки важнее, чем контроль подводимой температуры. Для сварки такой проволоки требуются более мощные сварочные аппараты, как правило, модели на 230 В с мощностью более 200 ампер, но это компенсируется значительно более высокой скоростью сварки толстых материалов. В цехах по изготовлению металлоконструкций для сварки листового металла толщиной от 3/8 до 1 дюйма обычно используют порошковую проволоку диаметром 0.045 дюйма из-за ее преимуществ в производительности.
Диаметр, контактные наконечники и компоненты подачи
Для переключения диаметров проволоки требуется подбор контактных наконечников, возможно, использование разных приводных роликов и проверка направляющей. Контактный наконечник, рассчитанный на проволоку диаметром 0.035 дюйма, не будет правильно подавать проволоку диаметром 0.045 дюйма. Многие проблемы с подачей, которые связывают с «некачественной проволокой», на самом деле возникают из-за несоответствия расходных материалов. При оценке сварочного оборудования от поставщика проверьте, какие расходные материалы входят в комплект и какова стоимость их замены.
Какие классификации проводов с флюсовым сердечником AWS вам следует знать?
Классификационная система Американского сварочного общества (AWS) определяет порошковые сварочные проволоки по механическим свойствам, удобству применения и требованиям к защите. Знание наиболее распространенных обозначений помогает выбрать подходящую проволоку для конкретных задач.
E71T-11 и E71T-GS
E71T-11 — одна из самых популярных самоэкранирующихся порошковых проволок для общего изготовления и ремонта. Обозначение указывает на минимальную прочность на разрыв 70 000 PSI, возможность работы во всех положениях и самоэкранирование.
Проволока E71T-GS обычно используется для легких работ, выполняемых за один проход по тонкой низкоуглеродистой стали. Она часто применяется при мелком ремонте, изготовлении изделий из листового металла и в ситуациях, когда использование внешнего защитного газа нецелесообразно. Не следует рассматривать ее как универсальную замену более толстой проволоки для многопроходной сварки.
E71T-1C и E71T-1M
Эти порошковые сварочные проволоки с газовой защитой представляют собой варианты промышленного класса для производственных и конструкционных сварочных работ. Проволока E71T-1C использует защитный газ CO2 и обеспечивает превосходную сварку во всех положениях. Проволока E71T-1M использует смесь аргона и CO2 для еще лучших характеристик при сварке в различных положениях и механических свойств. Обе проволоки обладают превосходными механическими свойствами по сравнению с самозащитными вариантами.
Какие проблемы чаще всего возникают при использовании порошковой проволоки?
Большинство проблем, связанных со сваркой порошковой проволокой, возникают из-за неправильной полярности, плохой подачи проволоки, недостаточной очистки или слишком тонкого сварочного аппарата MIG для данной проволоки.
Неправильная полярность и неверные настройки
Наиболее распространенная проблема при работе с порошковой проволокой — неправильная полярность. Большинство порошковых проволок требуют постоянного отрицательного электрода (DCEN), в то время как сплошная проволока использует постоянный положительный электрод (DCEP). Работа с порошковой проволокой при DCEP приводит к плохому проплавлению, чрезмерному разбрызгиванию и нестабильной дуге. Давление на приводном ролике — еще одна частая ошибка при настройке. Слишком большое натяжение сдавливает трубчатую порошковую проволоку, вызывая проблемы с подачей.
Ошибки в технике и устранении неполадок
Угол наклона сварочной горелки, рабочий угол и вылет проволоки имеют большее значение при сварке порошковой проволокой, чем при сварке сплошной проволокой. В большинстве случаев при сварке порошковой проволокой оптимальный вылет проволоки составляет от 1/2 до 3/4 дюйма. Неполное удаление шлака между проходами приводит к образованию шлаковых включений, ослабляющих многопроходные сварные швы. Шлак необходимо удалить с помощью отбойного молотка и очистить проволочной щеткой до чистого металла перед следующим проходом.
Когда машина является реальным ограничением
Иногда проблема заключается не в настройке или технике, а в том, что станок просто не способен правильно работать с порошковой проволокой. Станки без переключения полярности не могут одновременно работать с самоэкранированной порошковой проволокой (обычно DCEN) и газозащитной проволокой (DCEP). Станки недостаточной мощности испытывают трудности с порошковой проволокой большего диаметра.
Иногда проблема не в технике. У сварочного аппарата MIG просто нет необходимых вариантов полярности, диапазона выходной мощности, рабочего цикла или системы подачи проволоки для данного типа сварки.
Умеет ли сварочный аппарат MIG правильно работать с порошковой проволокой?
Не каждый сварочный аппарат MIG, предназначенный для сварки порошковой проволокой, хорошо работает со всеми видами порошковой проволоки. Аппарату по-прежнему необходимы правильная полярность, диапазон выходного напряжения, настройка приводного ролика, размер контактного наконечника и рабочий цикл.
Совместимость по полярности и технологическим процессам
Для обеспечения истинной универсальности порошковой проволоки требуется переключение полярности для работы с различными типами проволоки. Самоэкранированная проволока обычно работает с полярностью DCEN, газозащищенная порошковая проволока обычно требует полярности DCEP, а сплошная проволока всегда использует полярность DCEP. Некоторые бюджетные приборы рекламируются как «готовые к работе с порошковой проволокой», но обеспечивают только полярность DCEP, подходящую для газозащищенной порошковой проволоки, но несовместимую с популярными самоэкранированными проволоками, такими как E71T-11.
Система подачи, диапазон выходной мощности и рабочий цикл.
Проволока с порошковой проволокой предъявляет к системам подачи иные требования, чем сплошная проволока. Трубчатая конструкция требует более равномерного натяжения и правильного выбора приводного ролика. Диапазон выходной мощности также имеет значение. Для эффективной работы с проволокой с порошковой проволокой диаметром 0.045 дюйма требуется ток 180-200+ ампер в зависимости от толщины материала. Рабочий цикл становится критически важным для серийной сварки порошковой проволокой.
Когда стоит продолжать использовать текущий компьютер, а когда — обновить его.
Ваше текущее оборудование достаточно, если оно обеспечивает переключение полярности, работает с проводами нужного диаметра при соответствующей силе тока и отвечает вашим потребностям в рабочем цикле. Модернизация имеет смысл, если вы часто достигаете предельных значений силы тока, сталкиваетесь с перегревом и отключениями, боретесь с проблемами подачи проводов или вам не хватает вариантов полярности для предпочитаемых типов проводов.
Как выбрать подходящий сварочный аппарат для сварки порошковой проволокой?
Выбор оборудования, специально предназначенного для работы с порошковыми сердечниками, требует оценки его возможностей, выходящих за рамки базовых маркетинговых заявлений о «совместимости с порошковыми сердечниками».
Контрольный список для настройки сварочного аппарата MIG с порошковой проволокой
- Переключение полярности: Устройство должно поддерживать полярность, необходимую для данного провода.
- Диапазон выходного тока: Подберите диапазон силы тока в соответствии с диаметром провода и толщиной материала.
- Рабочий цикл: Используйте более высокий рабочий цикл для производственных задач или частой сварки.
- Система подачи: проверьте варианты приводных роликов, регулировку натяжения подачи и соответствие футеровки.
- Расходные материалы: Убедитесь, что контактные наконечники, вкладыши и приводные ролики легко заменяются.
Что проверить перед добавлением сварочного аппарата MIG с порошковой проволокой в ваш арсенал
Рекомендовать сварочный аппарат MIG с порошковой проволокой проще, если его характеристики понятны. На странице товара или в рекламном буклете должно быть указано, какие размеры проволоки поддерживает аппарат, какие варианты полярности доступны, а также какие контактные наконечники, приводные ролики и направляющие необходимы.
При сравнении моделей сварочного оборудования от поставщика проверьте, может ли аппарат работать с распространенной самозащитной порошковой проволокой, легко ли найти сменные контактные наконечники и приводные ролики, а также понятны ли инструкции по настройке. Эти детали уменьшат количество вопросов по настройке после покупки.
Заключение
Сварочная проволока с порошковой проволокой проста в понимании, но её легко неправильно подобрать. Начните с условий работы, затем проверьте тип проволоки, диаметр, классификацию AWS, полярность и мощность сварочного аппарата MIG.
Для наружных ремонтных работ и мобильных работ обычно проще использовать самозащитную порошковую проволоку. Для цехового изготовления деталей газозащитная порошковая проволока часто обеспечивает лучший контроль и производительность. В любом случае, проволока и оборудование должны соответствовать друг другу.
Если ваша команда сравнивает сварочные аппараты MIG с порошковой проволокой в рамках одной линейки продукции, перед тем как давать рекомендации, проверьте переключение полярности, стабильность подачи, рабочий цикл и доступность расходных материалов.
Часто задаваемые вопросы
Да, порошковая проволока значительно лучше переносит загрязнение поверхности, чем сплошная проволока с газовой защитой. Мощная дуга и флюс, образующий шлак, помогают прожигать легкую ржавчину, окалину и даже тонкие слои краски. Однако для получения качественных сварных швов по-прежнему требуется удаление сильной ржавчины, толстого слоя краски или масляных загрязнений.
Самозащитная порошковая проволока может быть хорошим вариантом для начинающих клиентов, поскольку она избавляет от необходимости использования газового баллона. Настройка проще, но клиенту все равно нужно будет освоить полярность, вылет проволоки, угол перемещения и очистку от шлака. Для более чистого первого опыта некоторые клиенты могут предпочесть сплошную сварочную проволоку MIG с защитным газом.
Для сварки нержавеющей стали используется порошковая проволока, хотя она встречается реже, чем сплошная проволока из нержавеющей стали. Алюминиевая порошковая проволока встречается крайне редко и непрактична; для сварки алюминия обычно используется сплошная проволока с защитным газом, обогащенным аргоном, или методы TIG-сварки.
Храните порошковую проволоку в сухом месте, чтобы предотвратить впитывание влаги в сердечник. Влага вызывает пористость и водородное растрескивание. Герметичные пакеты или контейнеры для хранения с осушителем помогают сохранить качество проволоки. Некоторые промышленные предприятия хранят открытые катушки с порошковой проволокой в отапливаемых шкафах для обеспечения сухости.



