
Если ваш сварочный аппарат MIG постоянно потрескивает, прожигает материал или разбрызгивает металл повсюду, значит, скорость подачи проволоки и напряжение не согласованы.
Скорость подачи проволоки определяет скорость подачи присадочного металла в сварной шов. Напряжение регулирует длину дуги и форму шва. Когда эти два параметра совпадают, дуга звучит плавно, а сварной шов выглядит чистым.
Эта таблица скорости и напряжения сварочной проволоки для MIG-сварки предоставляет четкие отправные точки в зависимости от размера проволоки и толщины металла. Вы также можете использовать ее в качестве краткого руководства по настройке скорости и напряжения сварочной проволоки для MIG-сварки при выполнении новой работы.
Что представляет собой таблица скорости и напряжения сварочной проволоки для MIG-сварки?
В таблице рекомендуемых скоростей и напряжений для MIG-сварки указаны рекомендуемое напряжение (В) и скорость подачи проволоки (в минуту) в зависимости от диаметра проволоки и толщины материала.
Рассматривайте это как базовый уровень. Он не заменит реальных испытаний, но избавит вас от догадок и лишнего расхода проволоки. Начните с этих значений, затем скорректируйте их с учетом типа соединения, защитного газа и положения при сварке.
Настройки проволоки 0.023″ (0.6 мм)
Идеально подходит для работы с тонким листовым металлом и выполнения несложных металлоконструкций.
| Толщина материала | Напряжение (В) | Скорость передачи данных (IPM) |
| 1 мм | 14-15 | 90-140 |
| 2 мм | 15-16 | 120-180 |
| 3 мм | 16-17 | 150-220 |
| 4 мм | 17-18 | 180-260 |
Такой размер снижает риск прогорания и обеспечивает лучший контроль при работе с тонкой сталью.
Настройки проволоки 0.030″ (0.8 мм)
Наиболее распространенный размер проволоки для общего изготовления.
| Толщина материала | Напряжение (В) | Скорость передачи данных (IPM) |
| 2 мм | 16-17 | 140-200 |
| 3 мм | 17-18 | 180-260 |
| 4 мм | 18-19 | 220-300 |
| 5 мм | 19-21 | 260-340 |
Эта проволока обеспечивает баланс между проникающей способностью и точностью обработки, что особенно важно при большинстве работ в мастерской.
Настройки проволоки 0.035″ (0.9 мм)
Идеально подходит для сварки толстостенной стали и металлоконструкций.
| Толщина материала | Напряжение (В) | Скорость передачи данных (IPM) |
| 3 мм | 18-19 | 200-280 |
| 4 мм | 19-21 | 240-320 |
| 6 мм | 21-23 | 280-360 |
| 8 мм | 23-25 | 320-400 |
Этот размер обеспечивает более глубокое проплавление и более прочные сварные швы.
Как правильно использовать таблицу для MIG-сварки?
Используйте диаграмму в качестве отправной точки, а затем скорректируйте ее в соответствии с реальными условиями сварки.
На графиках предполагается сварка в горизонтальном положении со стандартным защитным газом. Но в реальных проектах редко удается добиться идеального результата. Зазоры в швах могут меняться. Температура металла изменяется. Даже мощность сварочного аппарата может немного изменяться.
Вот как безопасно отрегулировать положение:
- Изменение напряжения с шагом 0.5–1 вольт: небольшие изменения предотвращают перегрев или повреждение.
- Регулировка скорости подачи проволоки осуществляется с шагом 10–20 дюймов в минуту: большие скачки обычно вызывают нестабильность.
- Сначала проверьте на обрезках: всегда проверяйте глубину проплавления перед сваркой готовых деталей.
Небольшие корректировки позволяют контролировать ситуацию. Крупные корректировки обычно создают новые проблемы.
Почему скорость и напряжение проводов должны совпадать?
Скорость вращения проволоки и напряжение должны увеличиваться или уменьшаться одновременно для поддержания стабильности дуги и надлежащего проплавления.
Если скорость движения проволоки слишком высока, а напряжение слишком низкое, проволока физически вдавливается в лужу. Вы услышите резкие щелчки и увидите обильные брызги.
Если напряжение слишком высокое, а скорость подачи проволоки слишком низкая, дуга растягивается слишком сильно. Валик выравнивается, и по краям может образоваться подрез.
Сбалансированные настройки ощущаются по-другому. Вы услышите ровный звук, похожий на жарку бекона. Лужа плавно растекается. Разбрызгивание минимально. Как только вы услышите этот звук, вы поймете, что близки к цели.
(Если звук напоминает попкорн, разогретый в микроволновке, значит, что-то не так.)
Что произойдет, если скорость передачи данных по проводу будет слишком высокой?
Когда скорость подачи проволоки слишком высока, она попадает в сварочную ванну раньше, чем успевает расплавиться. Именно поэтому дуга кажется "сильной" и издает громкий шум.
Обычно вы заметите:
- Дуга торчит в бассейн
- Резкие хлопки
- Сильные брызги вокруг шва
В большинстве случаев напряжение слишком низкое для выбранной скорости подачи. Для восстановления баланса немного увеличьте напряжение.
Что произойдет, если напряжение будет слишком высоким?
При слишком высоком напряжении дуга растягивается слишком сильно и теряет фокус.
Вы можете увидеть:
- Длинная, извилистая арка
- Плоская широкая бусина
- Подрезка по краям
Слегка снизьте напряжение, пока лужа не сузится и не станет более управляемой.
Как выглядят и звучат сбалансированные настройки?
Правильные настройки дают следующий результат:
- Постоянный звук, напоминающий «жарку бекона».
- Гладкий, ровный профиль кромки
- Минимальное разбрызгивание
- Надлежащее проникновение без прогорания.
Если дуга издает резкий или щелкающий звук, значит, что-то не так.
Как пошагово установить скорость и напряжение сварочной проволоки MIG?
Для достижения стабильных результатов следуйте этому 5-шаговому методу:
Шаг 1: Выберите правильный размер провода
Выберите проволоку в зависимости от толщины материала.
- Для тонкого листового металла используйте толщину 0.023 дюйма.
- Для общих работ используйте толщину 0.030 дюйма.
- Для стали толщиной 6 мм и более используйте толщину 0.035 дюйма.
Шаг 2: Сначала установите напряжение.
Установите напряжение, руководствуясь таблицей. Напряжение определяет длину дуги и профиль сварочного шва.
Шаг 3: Постепенно увеличивайте скорость подачи проволоки.
Постепенно увеличивайте скорость подачи проволоки, пока дуга не стабилизируется. Остановитесь, когда звук станет ровным и плавным.
Шаг 4: Выполните пробную сварку.
Всегда сваривайте на обрезке той же толщины. Проверяйте проплавление и форму сварного шва.
Шаг 5: Тонкая настройка небольшими шагами.
Вносите только небольшие изменения. Крупные изменения, как правило, выходят за пределы допустимого диапазона.
Какие настройки MIG-сварки следует использовать для разных материалов?
Разные металлы по-разному реагируют на тепло, поэтому настройки могут различаться.
Мягкая сталь
Низкоуглеродистая сталь соответствует стандартным значениям, указанным в таблице.
Для обеспечения стабильной работы дуги используйте смесь аргона и CO₂ в соотношении 75/25.
Нержавеющая сталь
Для контроля теплового потока при работе с нержавеющей сталью требуется несколько меньшая скорость вращения проволоки.
Для повышения стабильности используйте смеси с более высоким содержанием аргона.
алюминий
Для работы с алюминием необходимо:
- Более высокая скорость вращения проволоки
- Защитный газ чистый аргон
- Система плавной подачи проволоки
Алюминий плавится быстрее, поэтому точный контроль имеет решающее значение.
Как защитный газ влияет на напряжение и скорость передачи данных по проводу?
Различные защитные газы влияют на поведение электрической дуги.
100% CO₂ нагревается сильнее и ощущается более агрессивно. Он обеспечивает более глубокое проникновение, но образует больше брызг. Часто требуется немного более высокое напряжение для стабилизации дуги. Производители металлоконструкций обычно используют его для толстостенной конструкционной стали, где прочность важнее внешнего вида.
Смесь аргона и CO₂ в соотношении 75/25 обеспечивает более плавную дугу и более чистый валик. Именно поэтому большинство мастерских используют её для обработки низкоуглеродистой стали. Она обеспечивает баланс между проникающей способностью и контролем без чрезмерной очистки.
Смесь аргона 90/10 создает более мягкую и стабильную дугу с меньшим тепловыделением. Она хорошо подходит для тонких материалов и нержавеющей стали.
Если вы смените газ, не ожидайте, что ваши старые настройки будут работать так же. Немного отрегулируйте напряжение и проверьте еще раз.
Как определить, правильно ли настроены параметры вашего сварочного аппарата MIG?
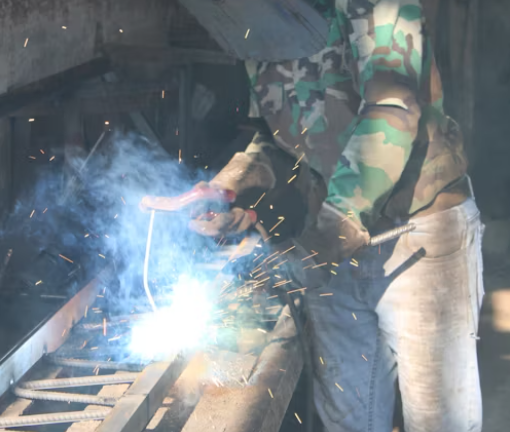
Правильные настройки MIG-сварки обеспечивают четкие визуальные и звуковые индикаторы.
Искать:
- Стабильный дуговой звук
- Плоская, однородная бусина
- Минимальное разбрызгивание
- Стабильная подача проволоки
- Надлежащее проникновение без прогорания
Если проникновение слабое, немного увеличьте напряжение и скорость движения проволоки.
Краткий справочник по быстрому устранению неполадок (для оперативного поиска и устранения неисправностей)
Если вы хотите быстрее настроить параметры, воспользуйтесь этим кратким контрольным списком:
- Потрескивание и разбрызгивание: Слишком низкое напряжение для скорости подачи проволоки → Немного повысьте напряжение.
- Засорение провода: Слишком высокая скорость подачи провода для вашего напряжения → Повысьте напряжение или уменьшите скорость подачи.
- Плоский, широкий шарик: Слишком высокое напряжение → Немного снизьте напряжение
- Неустойчивая бусина: Слишком низкое напряжение → Немного повысьте напряжение
- Слабое проникновение: слишком низкий уровень тепловыделения → Увеличьте напряжение и скорость подачи проволоки одновременно.
Какие наиболее распространенные проблемы и способы их решения при MIG-сварке?
Большинство проблем при сварке MIG-сваркой сводятся к нарушению теплового баланса. Вот как их выявить и устранить:
- Чрезмерное разбрызгивание: Низкое напряжение или чрезмерная скорость подачи проволоки приводят к нестабильной передаче. Немного повысьте напряжение или уменьшите скорость подачи.
- Прогорание: Слишком сильный нагрев для тонкого металла. Снизьте напряжение и уменьшите скорость подачи проволоки одновременно.
- Плохое проникновение: слишком низкий подвод тепла. Постепенно увеличивайте напряжение и скорость подачи проволоки.
- Засорение провода: скорость подачи провода слишком высока для выбранного напряжения. Увеличить напряжение незначительное.
- Высокий, тягучий шарик: напряжение слишком низкое. Повысьте напряжение, чтобы выровнять шарик и улучшить сплавление.
Какие факторы влияют на скорость и напряжение сварочной проволоки для MIG-сварки?
Даже идеально настроенные параметры сварочной таблицы могут измениться в реальных условиях сварки. Вот три фактора, которые быстрее всего влияют на точность настроек.
Длина выступа
Вылет электрода напрямую влияет на теплопередачу. Больший вылет уменьшает ток и глубину проникновения. Для стабильной передачи тепла поддерживайте его в пределах от 3/8″ до 1/2″. Если глубина проникновения внезапно снижается, сначала проверьте вылет электрода.
Положение при сварке
Для вертикальной и потолочной сварки требуется меньший подвод тепла, чтобы предотвратить провисание сварочной ванны. При сварке в нестандартном положении следует немного снизить напряжение и скорость подачи проволоки.
Тип аппарата
Инверторные сварочные аппараты обеспечивают более точную регулировку напряжения, чем трансформаторные. Два аппарата, настроенные на 18 вольт, могут работать по-разному. Всегда проверяйте работу на обрезках металла при переключении оборудования.
Заключение
Балансировка скорости подачи проволоки и напряжения является основой качественной MIG-сварки.
Начните с графика. Проверьте на обрезках. Корректируйте небольшими шагами. Прислушивайтесь к дуге и наблюдайте за лужицей. Когда звук сгладится, а нить будет течь равномерно, вы находитесь в нужном диапазоне.
Со временем вы перестанете так сильно полагаться на графики. Вы будете полагаться на интуицию и звучание.
При настройке нового аппарата или модернизации сварочного оборудования выбирайте технику, обеспечивающую стабильное регулирование напряжения и равномерную подачу проволоки. Такая стабильность ускоряет настройку и делает сварку чище.
Часто задаваемые вопросы о скорости и напряжении сварочной проволоки MIG.
Правильное напряжение и скорость подачи проволоки зависят от диаметра проволоки и толщины металла. Например, для проволоки диаметром 0.030 дюйма при сварке стали толщиной 4 мм обычно требуется 18–19 вольт и 220–300 дюймов в минуту. Всегда начинайте с таблицы параметров сварки и корректируйте их в зависимости от звука дуги и внешнего вида сварочного шва.
Да. При MIG-сварке скорость подачи проволоки напрямую влияет на силу тока. Увеличение скорости подачи проволоки увеличивает ток, а уменьшение — уменьшает его. Напряжение остается отдельным параметром и регулирует длину дуги.
Слишком высокое напряжение приводит к образованию длинной, нестабильной дуги и плоского, широкого сварочного шва. Это может вызвать подрез и чрезмерный нагрев. Немного снизьте напряжение, если дуга звучит резко или шов слишком широко расплывается.
Проволока диаметром 0.8 мм лучше подходит для стали средней толщины и для общих сварочных работ. Проволока диаметром 0.9 мм обеспечивает более глубокое проплавление и подходит для более толстых материалов, но требует более высокого напряжения и скорости подачи проволоки.
Для уменьшения разбрызгивания необходимо сбалансировать напряжение и скорость подачи проволоки, использовать защитный газ 75/25, поддерживать надлежащий вылет проволоки и очищать основной металл. Большинство случаев разбрызгивания происходит из-за неправильной балансировки параметров.



