
Предварительная и послесварочная термообработка (предварительный нагрев перед сваркой и послесварочная термообработка) обеспечивают прочность, долговечность и безопасность сварных швов. Процессы предсварочной и послесварочной термообработки способствуют успешному выполнению проекта.
Продолжайте читать и узнайте больше!
Что такое термообработка перед и после сварки?
Предварительная термическая обработка или предварительный нагрев подразумевает нагрев основного материала перед сваркой для снижения температурных градиентов, предотвращения растрескивания под воздействием водорода и улучшения свариваемости.
Послесварочная термообработка предполагает контролируемый нагрев после сварки для снятия остаточных напряжений, отпуска упрочненных зон и улучшения свойств материала. Эти процессы гарантируют соответствие сварных швов строгим стандартам, снижая риск распространенных ошибок при сварке.
Стандарты, такие как ASME Section VIII, AWS D1.1 и API 510, регулируют термическую обработку до и после сварки. Эти нормы определяют:
- Температурные диапазоны: Например, 600–700 °C для PWHT углеродистой стали.
- Время замачивания: Обычно 1 час на 25 мм толщины.
- Скорость охлаждения: Контролируется, чтобы избежать теплового удара.
Несоблюдение требований может привести к браку сварных швов, дорогостоящей доработке или возникновению угроз безопасности. Например, раздел VIII ASME предписывает проведение послесварочной термообработки (PWHT) для сосудов из углеродистой стали толщиной более 38 мм для обеспечения структурной целостности.
Ключевые приложения
Термическая обработка до и после сварки критически важна в отраслях с высоким уровнем риска. Например, послесварочная термическая обработка (PWHT) обязательна для толстостенных сосудов высокого давления для предотвращения катастрофических разрушений под высоким давлением, а предварительный нагрев обеспечивает отсутствие трещин в сварных швах в холодном климате.
Вот некоторые ключевые приложения:
| Промышленность | Области применения |
| Нефть и газ | Сварка в нефтегазовой отрасли распространено при строительстве трубопроводов, сосудов высокого давления и морских платформ. |
| Аэрокосмическая индустрия | Лопатки турбин, шасси и компоненты фюзеляжа имеют важное значение для сварка в аэрокосмической промышленности. |
| Энергоснабжение | Котельные трубы, корпуса ядерных реакторов и паровые турбины. |
| судостроение | Корпуса, гребные валы и высокопрочные соединения. |
| Строительство | Мосты, каркасы небоскребов и тяжелая техника. |
Предварительная сварка (предварительный нагрев)
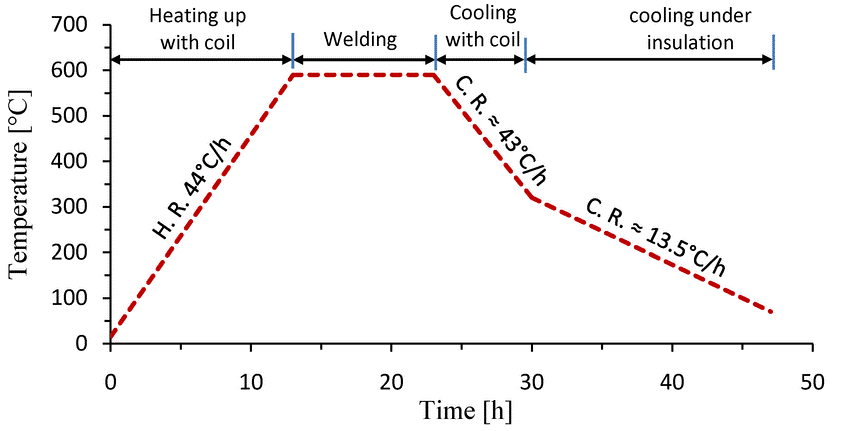
Почему предварительный разогрев так важен?
- Уменьшение температурных градиентов: Минимизирует деформацию и растрескивание, обеспечивая равномерный нагрев по всей зоне сварки.
- Предотвращение водородного растрескивания: Удаляет влагу и водород, что критически важно для таких материалов, как низколегированные стали.
- Улучшение свариваемости: Улучшает сплавление и уменьшает дефекты сварки, особенно для толстых сечений.
- Повышение безопасности работников: Стабилизирует сварочную ванну, уменьшая занос дуги и разбрызгивание.
Процесс и параметры
Материалы, требующие предварительного нагрева, включают углеродистые стали, высокопрочные низколегированные стали (HSLA) и хромомолибденовые сплавы. Предварительный нагрев подразумевает нагрев основного материала до определённой температуры перед сваркой:
Диапазоны температур (согласно стандарту AWS D1.1):
- Углеродистая сталь: 50–150 ° С.
- Низколегированная сталь: 100–250 ° С.
- Хромомолибденовые сплавы: 200–350 ° С.
Методы :
- Нагрев сопротивлением: Электрические нагревательные элементы обеспечивают точный локальный нагрев небольших деталей.
- Индукционный нагрев: Электромагнитные катушки быстро нагревают большие конструкции, что идеально подходит для трубопроводов.
- Нагрев пламенем: Пропановые или ацетилено-кислородные горелки экономичны, но менее точны и используются в полевых условиях.
Мониторинг :
- Термопары: Прикрепляется к материалу для получения данных о температуре в режиме реального времени.
- Инфракрасные термометры: Бесконтактное измерение для безопасности.
- Регистраторы данных: Записывайте профили температуры для обеспечения качества.
Распространенные ошибки и риски
- Недогрев: Не предотвращает водородное растрескивание, особенно в толстых или высокоуглеродистых материалах.
- Перегрев: Вызывает рост зерна, снижая прочность и вязкость материала.
- Неравномерный нагрев: Создает термические напряжения, приводящие к деформации.
Послесварочная термическая обработка (PWHT)
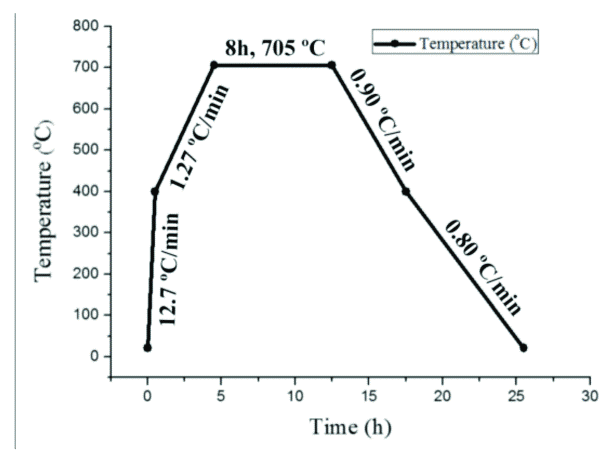
Преимущества термообработки после сварки
Термическая обработка после сварки обеспечивает важные преимущества:
- Расслабление стресса: Снижает остаточные напряжения от сварки, предотвращая деформацию и растрескивание.
- Отпуск: Размягчает закаленные участки в зоне термического влияния (ЗТВ), улучшая пластичность.
- Удаление водорода: Устраняет скопившийся водород, снижая риск замедленного растрескивания.
- Улучшенная прочность: Повышает устойчивость к хрупкому разрушению, что критически важно для низкотемпературных применений.
- Коррозионная стойкость: Минимизирует коррозионное растрескивание под напряжением в суровых условиях, например на морских платформах.
Например, послесварочная термообработка (PWHT) сосуда под давлением из углеродистой стали может увеличить его усталостную долговечность на 25 лет, что позволит сэкономить миллионы на расходах на техническое обслуживание.
Процесс и параметры
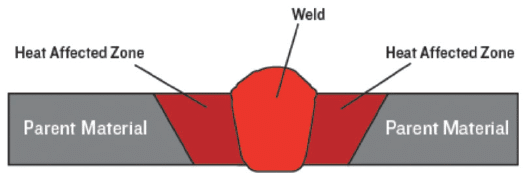
Послесварочная термическая обработка (PWHT) включает нагрев свариваемой детали, выдерживание ее при заданной температуре и постепенное охлаждение.
1. Диапазоны температур (согласно разделу VIII стандарта ASME):
- Углеродистая сталь: 600–700 ° С.
- Низколегированная сталь: 650–760 ° С.
- Хромомолибденовые сплавы: 700–900 ° С.
2. Методы :
- На основе печи: Все компоненты нагреваются в больших печах, идеально подходящих для сосудов под давлением.
- Локализованное сопротивление: Электрогрелки или одеяла обрабатывают определенные зоны сварных швов, характерные для трубопроводов.
- индукционный: Катушки обеспечивают быстрый и точный нагрев для применения на месте.
3. Время выдержки : 1 час на каждые 25 мм толщины, минимум 30 минут.
4. Скорость охлаждения : 100–150 °C в час для предотвращения термического шока, часто в печи или изолированном помещении.
5. Контроль качества : Используйте регистраторы данных для записи температурных профилей и обеспечения соответствия стандартам ASME. Неразрушающий контроль (НК), такой как ультразвуковая дефектоскопия после термической обработки, подтверждает целостность сварного шва.
Когда следует использовать послесварочную термообработку?
- Толстые материалы: Углеродистая сталь >38 мм, низколегированная сталь >25 мм (ASME Раздел VIII).
- Высокопрочные сплавы: Например, Cr-Mo стали, склонные к растрескиванию.
- Критические приложения: Сосуды под давлением, трубопроводы и ядерные компоненты.
- Требования к коду: стандарты ASME, API или AWS.
Сравнение предсварочной и послесварочной термообработки
Дополнительные роли
Предварительный нагрев и послесварочная термообработка (PWHT) являются взаимодополняющими. Сочетание обоих процессов является стандартным для ответственных сварных швов, но для тонких материалов предварительный нагрев может быть достаточным, в то время как послесварочная термообработка (PWHT) критически важна для толстостенных деталей.
- Прогревание: Подготавливает материал, снижая термический удар и содержание водорода, обеспечивая стабильную сварочную ванну.
- ТОПС: Улучшает сварной шов, снимая напряжения и улучшая механические свойства, обеспечивая долгосрочную эксплуатацию.
| Аспект | Термическая обработка перед сваркой | Послесварочная термообработка |
| тайминг | Перед сваркой | После сварки |
| Температура | 50-350 ° С | 600-900 ° С |
| Цель | Предотвращает растрескивание, улучшает свариваемость | Снятие стресса, улучшение свойств |
| методы | Сопротивление, индукция, пламя | Печь, локальное сопротивление, индукционная |
| Длительность | Минуты в часы | Часы, в зависимости от толщины |
| мониторинг | Термопары инфракрасные | Регистраторы данных, термопары |
Инструменты для пред- и послесварочной термической обработки
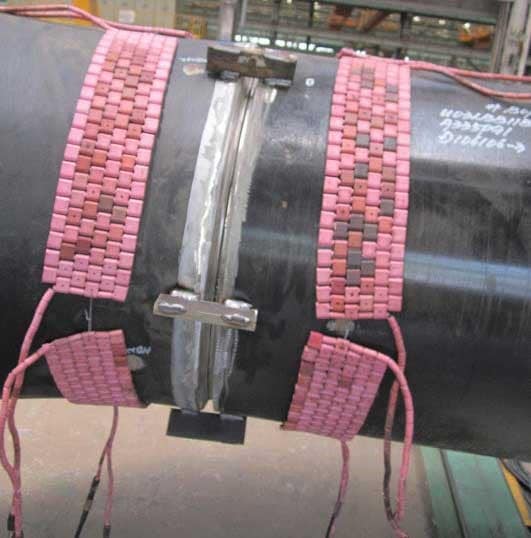
Эффективная термообработка требует использования специализированного оборудования. Мы собрали некоторые из наиболее важных инструментов, которые стоит рассмотреть:
Системы отопления
- Резистивные нагреватели: Керамические прокладки или одеяла для локального обогрева.
- Индукционные катушки: Электромагнитные системы для быстрого и равномерного нагрева.
- Печи: Газовые или электрические печи для крупных деталей.
- Керамические коврики-обогреватели: Гибкие и легкие варианты для полевых сварных работ.
Инструменты мониторинга
- Термопары: Измерение температуры поверхности с точностью ±1°C.
- Инфракрасные камеры: Обнаружение горячих точек или неравномерного нагрева.
- Регистраторы данных: Сохраняйте температурные профили для соответствия нормам.
Блоки управления : Программируемые системы регулируют выходную мощность для поддержания заданной температуры.
Новые технологии
- Мониторинг Интернета вещей: Датчики передают данные о температуре в режиме реального времени на облачные платформы, обеспечивая удаленный контроль.
- Автоматизированные Системы: Роботизированные руки точно устанавливают грелки, сводя к минимуму человеческие ошибки.
- Гибридное отопление: Сочетает индукцию и сопротивление для более быстрых и энергоэффективных процессов.
Как выбрать правильные инструменты
Мы предлагаем вам несколько факторов, которые следует учитывать. Это может помочь вам выбрать правильный инструмент для предсварочной и послесварочной термообработки.
- Масштаб проекта: Печи для заводских сосудов, переносные индукционные для полевых работ.
- Тип материала: Индукционный для высоколегированных сталей, сопротивление для углеродистых сталей.
- Условия сайта: Системы с питанием от аккумуляторных батарей для удаленных объектов, газовые печи для промышленных предприятий.
- Бюджет: Пламенный нагрев — самый дешевый, но наименее точный; индукционный — более дорогой, но более быстрый.
Альтернативы традиционной термической обработке
| альтернативы | Плюсы | Минусы |
| Композитный ремонт | Быстро, недорого, не требует энергии. | Ограничено для некритических применений, менее долговечно, чем PWHT. |
| Механическое снятие стресса | Энергоэффективный, портативный. | Менее эффективен для толстых материалов. |
Заключение
Предварительная и послесварочная термообработка — неотъемлемая часть создания прочных, безопасных и гибких сварных швов. Предварительный нагрев предотвращает дефекты во время сварки, а послесварочная термообработка обеспечивает долговечность и эксплуатационные характеристики.
Соблюдение стандартов ASME и AWS, использование современного нагревательного оборудования и других сварочных аппаратов , а также решение других проблем, связанных со сваркой, позволяют добиться безупречных сварных швов.
Часто задаваемые вопросы (FAQ)
В чем разница между предсварочной и послесварочной термической обработкой?
Предварительный нагрев производится перед сваркой для предотвращения образования трещин, а послесварочная термическая обработка (PWHT) — после сварки для снятия напряжений и улучшения свойств.
Когда послесварочная термическая обработка является обязательной согласно нормам ASME?
Согласно разделу VIII стандарта ASME, послесварочная термическая обработка (PWHT) обязательна для углеродистой стали толщиной более 38 мм или сплавов, склонных к растрескиванию.
Каковы преимущества термической обработки после сварки углеродистой стали?
Послесварочная термообработка снижает напряжения, улучшает пластичность и предотвращает образование трещин, продлевая срок службы деталей.
Как выбрать между резистивным и индукционным нагревом?
Сопротивление экономически эффективно для небольших проектов; индукционный метод быстрее для крупных или сплавных компонентов.
Можно ли пропустить предварительный нагрев для тонких материалов?
Да, для материалов толщиной менее 25 мм согласно AWS D1.1, но всегда проверяйте требования кодекса.
Требуется ли термообработка после сварки для сварных швов нержавеющей стали?
Не всегда. Аустенитные нержавеющие стали обычно не требуют послесварочной термической обработки (PWHT) благодаря своей коррозионной стойкости и пластичности. Однако некоторым дуплексным и мартенситным нержавеющим сталям она может потребоваться для восстановления вязкости или снижения остаточных напряжений.
Можно ли использовать газопламенный нагрев для термообработки после сварки?
Пламенный нагрев обычно не рекомендуется для послесварочной термообработки (PWHT) из-за сложности равномерного регулирования температуры. Печной, резистивный или индукционный методы обеспечивают гораздо лучший контроль и повторяемость.



