
Представьте себе ремонтную бригаду, чинящую сталь на ветреной стройплощадке, фермера, ремонтирующего сломанное оборудование в открытом поле, или сварщика труб, выполняющего корневые швы вдали от цеха. Электроды для ручной дуговой сварки хорошо подходят для таких работ, потому что они создают собственную защиту и работают от портативного оборудования.
При сравнении электродов для ручной дуговой сварки вам необходимо ответить на два вопроса: какой электрод подходит для конкретной задачи и сможет ли ваш сварочный аппарат правильно его использовать.
В этом руководстве объясняются номера электродов AWS, распространенные электроды, такие как E6010, E6011, E6013 и E7018, а также особенности аппарата, влияющие на зажигание дуги, полярность, глубину проплавления и качество сварного шва.
Что такое электрод для ручной дуговой сварки?
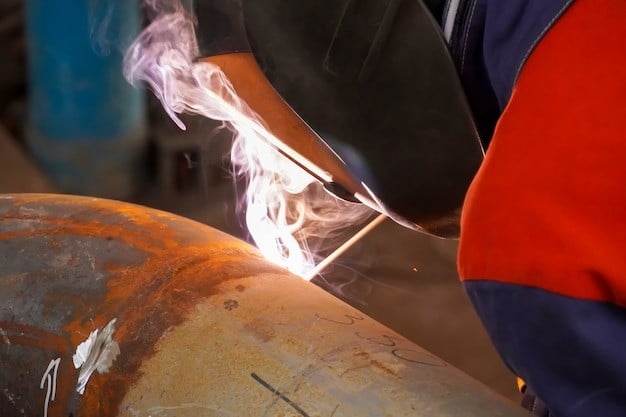
Электроды для ручной дуговой сварки — это расходные стержни, используемые при сварке покрытым электродом . Каждый стержень имеет металлический сердечник и флюсовое покрытие, которое сгорает во время сварки.
Расходный электрод, используемый в дуговой сварке малыми электродами.
В процессе сварки ток протекает через электрод и создает дугу между наконечником электрода и основным металлом. Дуга расплавляет сердечник проволоки, превращая его в присадочный металл, а также расплавляет основной металл, образуя сварочную ванну.
В отличие от TIG-сварки, где вольфрамовый электрод не плавится, или MIG-сварки, где проволока непрерывно подается через сварочную горелку, электроды для ручной дуговой сварки горят меньше времени и должны быть заменены после небольшого участка сварки.
Флюсовое покрытие, защитный газ и шлак
Флюсовое покрытие выполняет три функции во время сварки: создает защитный газ, образует шлак над охлаждающимся сварным швом и добавляет компоненты, стабилизирующие дугу или очищающие сварочный металл.
Именно благодаря самозащите дуговая сварка полезна для работы на открытом воздухе и в полевых условиях, особенно там, где ветер может мешать подаче защитного газа при MIG или TIG сварке. Различные покрытия флюса также объясняют, почему электроды E6010, E6011, E7018 и другие ведут себя по-разному.
Распространенные названия, которые могут увидеть читатели
Один и тот же расходный материал может называться электродом для ручной дуговой сварки, сварочным прутком, электродом для ручной дуговой сварки или электродным стержнем. В ручной дуговой сварке термины «стержень» и «электрод» обычно означают одно и то же, хотя присадочные прутки для TIG-сварки отличаются.
Как расшифровать классификационный номер электрода AWS?
Номер электрода AWS указывает на четыре параметра: прочность на растяжение, положение при сварке, тип флюса и совместимость с током. В этом и заключается практический ответ на вопрос, что означают цифры на сварочном электроде : маркировка показывает, какую нагрузку может выдержать электрод до возникновения дуги.
Сила и позиция в Кодексе
Первые две (или три) цифры указывают на минимальный предел прочности на растяжение в тысячах фунтов на квадратный дюйм. Стали E6010 и E6011 обеспечивают минимальный предел прочности на растяжение 60 000 PSI, что подходит для применения в конструкционной стали общего назначения и низкоуглеродистой стали. Стали E7018 и E7024 обеспечивают минимальный предел прочности на растяжение 70 000 PSI, что соответствует более прочным конструкционным сталям и областям применения, требующим лучших механических свойств.
Третья цифра обозначает положение сварки. В общепринятых четырехзначных обозначениях «1» означает, что сварочный пруток может использоваться во всех положениях, а «2» обычно означает плоскую и горизонтальную угловую сварку.
Последняя цифра указывает на тип магнитного потока и совместимость с током. Она помогает проверить, предназначен ли стержень для переменного тока, постоянного тока с положительной полярностью (DCEP), постоянного тока с отрицательной полярностью (DCEN) или для нескольких типов тока.
Для полевого ремонта, технического обслуживания и сварки конструкций возможность работы во всех положениях (1) обеспечивает максимальную гибкость.
Совместимость по типу потока и току
Последняя цифра обозначает тип флюса и совместимый сварочный ток. Это число определяет, работает ли электрод от переменного тока (AC), постоянного тока с положительной/обратной полярностью (DCEP), постоянного тока с отрицательной/прямой полярностью (DCEN) или от нескольких типов тока. Например, E6010 работает только от постоянного тока с положительной/обратной полярностью (DCEP), а E6011 — как от переменного, так и от постоянного тока с положительной/обратной полярностью (DCEP), что делает его более универсальным для полевых условий, где может быть доступно только питание от переменного тока.
Быстрый пример с использованием E7018 и E6011
Аварийная система E7018:
- E = Электросварочный электрод
- 70 = 60 000 PSI — минимальная прочность на растяжение.
- 1 = Возможность сварки во всех положениях
- 8 = Низкий поток водорода, работает на переменном или постоянном токе.
Аварийная система E6011:
- E = Электросварочный электрод
- 60 = 60 000 PSI — минимальная прочность на растяжение.
- 1 = Возможность сварки во всех положениях
- 1 = Высокая текучесть целлюлозы, глубокое проникновение, работает на AC или DCEP
Эта система кодирования позволяет сварщикам мгновенно понимать возможности электродов, не заглядывая в подробные технические характеристики.
Какие электроды для ручной дуговой сварки наиболее распространены?
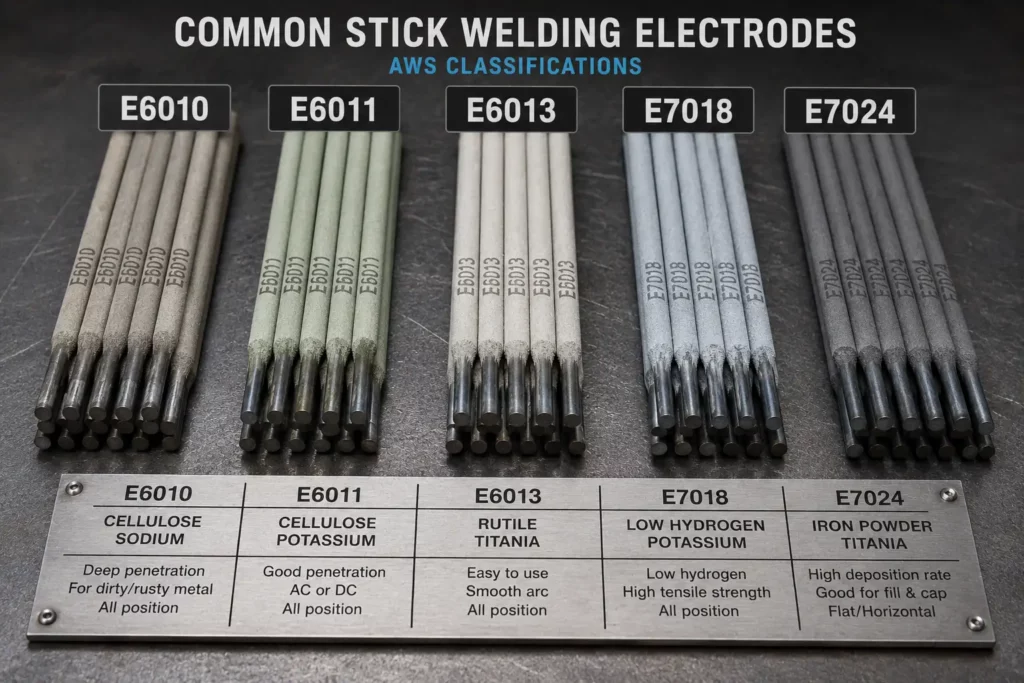
Для большинства ремонтных, сварочных и конструкционных работ используются пять типов электродов: E6010, E6011, E6013, E7018 и E7024. Каждый из них ведет себя по-разному, поэтому правильный выбор зависит от глубины проплавления, положения, источника питания и требований к сварному шву.
E6010 для глубокого проникновения и корневых работ постоянного тока.
Сварочный электрод E6010 обеспечивает мощную, глубоко проникающую дугу. Он часто используется для сварки корней труб, открытых корневых соединений и ремонтных работ, где дуга должна проникать в основной металл. Работает в режиме DCEP (постоянный ток, потенциал, защита от удара) и требует сварочного аппарата с постоянным током и хорошим контролем дуги.
E6011 для полевого ремонта и гибкости переменного тока
Цемент E6011 обеспечивает аналогичную глубокую проникающую способность, но может работать от сети переменного или постоянного тока. Это делает его полезным для ремонта сельскохозяйственной техники, ржавой стали, работ на открытом воздухе и в тех случаях, когда источник питания может быть устаревшим или работать от генератора.
E6013 для общего ремонта и упрощения обращения.
Алюминий E6013 обеспечивает более плавную дугу и умеренное проплавление. Он легче контролируется, чем E6010 или E6011, поэтому хорошо подходит для легких металлоконструкций, тонкой стали и общего ремонта, где внешний вид и удобство использования важнее, чем глубокое проплавление.
E7018 для строительных работ и работы с низким содержанием водорода.
Электрод E7018 — это низководородный электрод, используемый для сварки конструкционной стали, соединений с ограниченным сопротивлением и в работах, где важна трещиностойкость. Он обеспечивает гладкие сварные швы с хорошими механическими свойствами, но покрытие должно оставаться сухим. После вскрытия упаковки храните электрод в соответствии с техническим паспортом или спецификацией работ, обычно в термостате для низководородных работ.
E7024 для нанесения высоких концентраций при работе на плоских и горизонтальных поверхностях.
Сварочный электрод E7024 использует порошковый флюс на основе железа для быстрого нанесения сварочного металла. Он лучше всего подходит для больших плоских или горизонтальных угловых сварных швов в серийном производстве. Он не такой гибкий, как универсальные сварочные электроды, поэтому менее пригоден для общего ремонта.
| Электрод | Силы | позиции | Проникновение | Текущий | Лучшие приложения |
| E6010 | 60 KSI | Все | Deep | DCEP только | Корни труб, соединения с открытыми корнями |
| E6011 | 60 KSI | Все | Deep | AC или DCEP | Полевой ремонт, ржавая сталь |
| E6013 | 60 KSI | Все | Средняя | AC, DCEP, DCEN | Общий ремонт, листовой металл |
| E7018 | 70 KSI | Все | Хорошо | AC или DCEP | Конструкционная сталь, ответственные работы |
| E7024 | 70 KSI | Плоский, горизонтальный | Средняя | AC или DCEP | Плоские заготовки с высоким осаждением |
Как выбрать подходящий электрод для конкретной задачи?
Выбирайте сварочный пруток, учитывая характеристики стали, толщину, состояние соединения, положение при сварке и источник питания. Пруток, хорошо подходящий для чистой плоской пластины, может оказаться неэффективным для ремонта ржавчины в полевых условиях или для вертикальных несущих конструкций.
Основной металл, толщина и состояние соединения.
Подберите прочность электрода в соответствии с основным металлом и требованиями к соединению. Электроды E6010, E6011 и E6013 подходят для многих видов ремонта низкоуглеродистой стали. Электрод E7018 подходит для конструкционной стали или соединений с ограничением деформации, где важна устойчивость к растрескиванию.
Для тонкой стали обычно требуется более лёгкий контроль и умеренное проникновение, что часто указывает на необходимость использования E6013. Для толстой стали, открытых корней, ржавых поверхностей или плохой подгонки может потребоваться более глубокая дуга сварки E6010 или E6011.
Положение при сварке и условия работы
При выполнении работ, связанных с вертикальной или потолочной сваркой, используйте электроды, подходящие для всех положений. Электроды E6010, E6011, E6013 и E7018 обеспечивают большую гибкость, чем электроды, предназначенные только для горизонтальной сварки, такие как E7024.
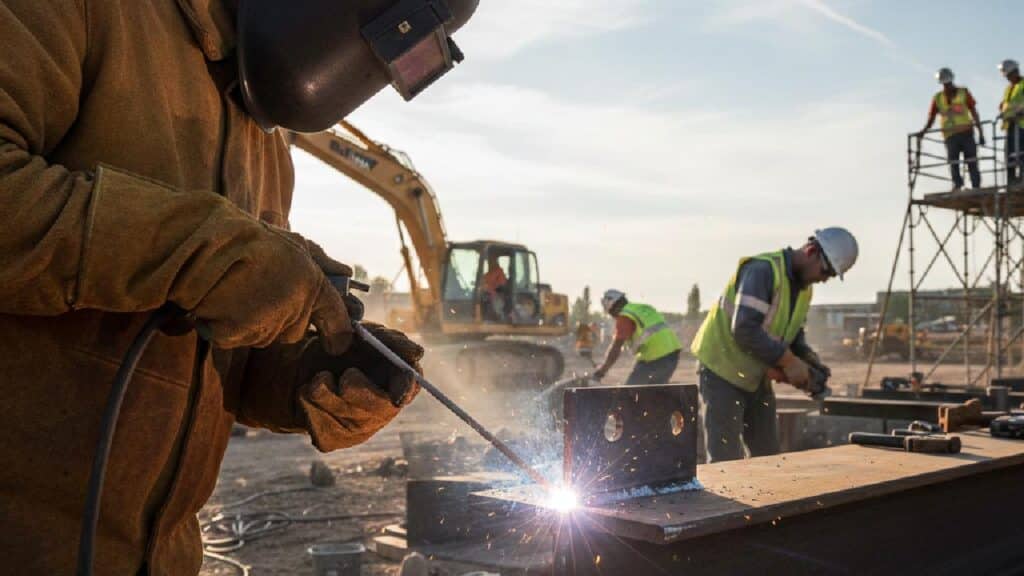
Для работы на открытом воздухе полезны электроды-стержни, поскольку они не требуют внешнего защитного газа. Тем не менее, необходимы безопасные, сухие условия работы и надлежащая подготовка поверхности.
Перед покупкой удилищ проверьте совместимость источников питания.
Перед покупкой электродов проверьте силу тока и полярность. Для электродов E6010 требуется постоянный ток с положительным замыканием (DCEP). Электроды E6011 и E6013 более универсальны, поскольку могут работать как от переменного, так и от постоянного тока. Электрод E7018 чаще всего лучше работает от стабильного переменного или постоянного тока с положительным замыканием (DCEP), в зависимости от типа электрода и оборудования.
Какой сварочный аппарат нужен для разных типов электродов?
Правильный сварочный аппарат должен соответствовать типу электрода, а не только максимальному значению силы тока. Проверьте тип тока, полярность, управление дугой, рабочий цикл и размеры электродов, которые вы планируете использовать.
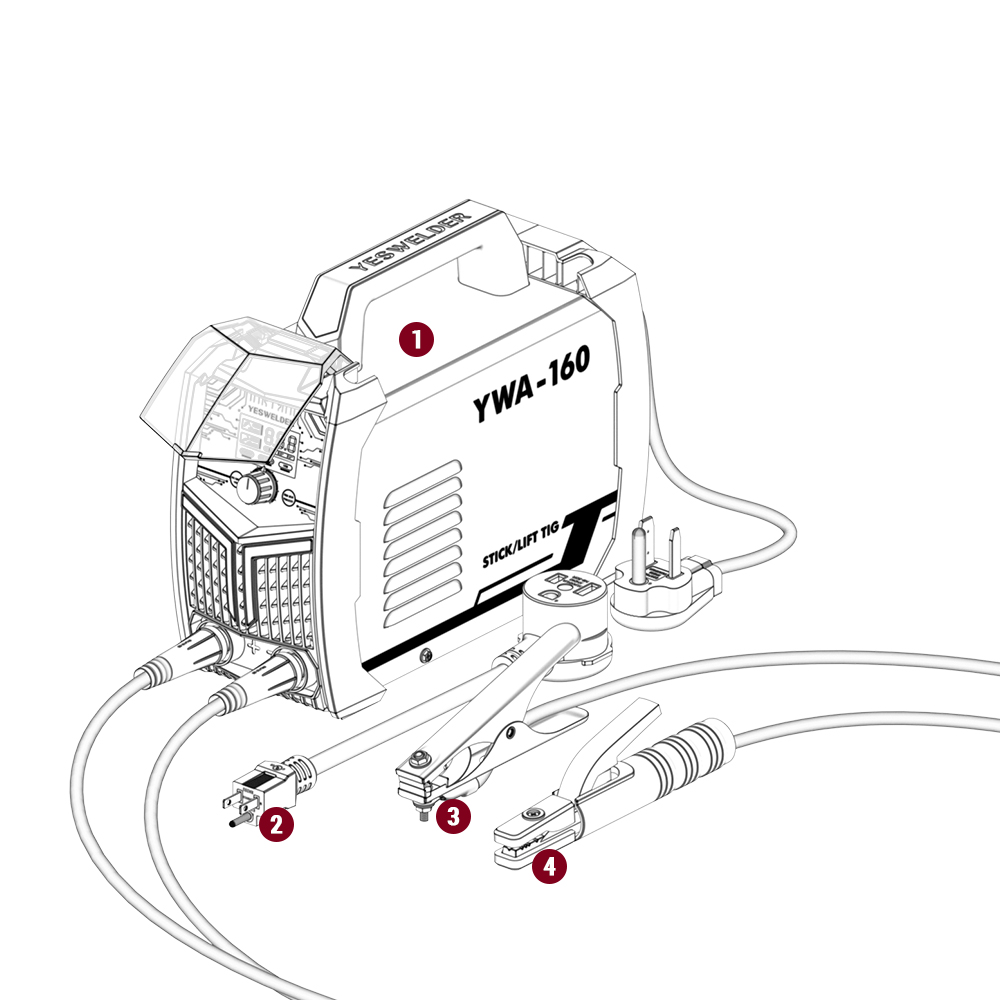
Стабильный выход постоянного тока и регулировка полярности.
Лампы E6010 и E7018 требуют стабильного выходного напряжения и правильной полярности для корректной работы. Для E6010 требуется постоянный ток с защитой от пробоя (DCEP), тогда как E7018 обычно работает от переменного тока или постоянного тока с защитой от пробоя (DCEP). Низкая стабильность выходного напряжения может привести к затрудненному запуску, нестабильной дуге и непостоянному проникновению тока.
Современные инверторные сварочные аппараты для ручной дуговой сварки часто обеспечивают более стабильное постоянное напряжение, чем старые трансформаторные аппараты. Для ремонта, технического обслуживания на объекте или использования в мастерской стабильная выходная мощность зачастую важнее заявленного тока.
Поддержка функции «Горячий старт», силы дуги и защиты от залипания.
Горячий старт способствует чистому зажиганию дуги. Сила дуги предотвращает прилипание электрода при коротком замыкании дуги. Антиприлипание снижает ток, когда электрод прилипает к заготовке.
Эти особенности полезны для электродов типа E7018 и E6010, поскольку они упрощают запуск, контроль дуги и восстановление после залипания.
Диапазон силы тока, рабочий цикл и соответствие требованиям рабочей площадки.
Подберите диапазон силы тока в соответствии с размером электрода. Для обычных электродов диаметром 1/8 дюйма обычно требуется сила тока около 70–125 ампер, в то время как для более крупных электродов может потребоваться гораздо большая мощность.
Для повторяющихся работ в мастерской или при строительстве проверьте рабочий цикл при фактически потребляемой силе тока. Для ремонта в полевых условиях также проверьте вес, потребляемую мощность, совместимость с генератором и портативность.
При оценке сварочного оборудования от поставщика сосредоточьтесь на электродах и задачах, которые вы действительно выполняете. Стабильность выходного напряжения, функции контроля дуги и рабочий цикл более полезны, чем просто максимальная сила тока.
Какие проблемы может вызвать неправильная настройка электрода или оборудования?
Неправильная настройка электрода или сварочного аппарата часто приводит к затрудненному пуску, залипанию электрода, пористости, разбрызгиванию, растрескиванию или нестабильной дуге. Прежде чем обвинять технику, проверьте тип электрода, полярность, силу тока, состояние электрода и выходную мощность аппарата.
Начало, застревание и нестабильное поведение дуги
Затрудненный запуск часто вызван низким током, слабым пуском в горячем состоянии, плохим заземлением или несоответствием пускового стержня типу машины. Модель E7018 особенно чувствительна к недостаточной поддержке при запуске.
Залипание электрода обычно означает слишком низкую силу тока, слабую силу дуги или неправильную полярность электрода. Часто встречается несоответствие полярности электрода E6010 при работе с переменным током, поскольку для электрода E6010 требуется постоянная фазовая эмиссия (DCEP).
Нестабильная электрическая дуга может возникать из-за неправильной полярности, загрязнения основного металла, повреждения электродов влагой или износа проводов и зажимов.
Риски, связанные с пористостью, разбрызгиванием и растрескиванием.
Пористость часто указывает на наличие влаги, загрязнений, большую длину дуги или неправильную полярность.
Чрезмерное разбрызгивание может быть вызвано высоким током, неправильной полярностью или загрязнением основного металла.
Риск образования трещин возрастает, когда электрод не соответствует материалу, особенно в местах соединения с ограниченным диаметром, при работе с высокоуглеродистыми сталями или при выполнении ответственных работ, где требуются электроды с низким содержанием водорода.
Заключение
Выбор подходящего электрода для ручной дуговой сварки начинается с определения типа работы. Электроды E6010 и E6011 лучше подходят для глубокого проплавления, корневых швов и ремонта неидеальной стали. Электрод E6013 проще в обращении для общего ремонта и работы с тонкими материалами. Электрод E7018 лучше подходит в случаях, когда важны низководородные характеристики, трещиностойкость и прочность конструкции.
Выбор электрода — это лишь половина решения. Слабый или неподходящий сварочный аппарат для ручной дуговой сварки может привести к затрудненному зажиганию, залипанию дуги, нестабильной дуге и плохому проплавлению. Перед выбором оборудования проверьте варианты полярности, стабильное выходное напряжение постоянного тока, горячий старт, силу дуги, рабочий цикл и размеры электродов, которые вы планируете использовать.
Для мастерских, ремонтных бригад и дистрибьюторов линейка сварочных аппаратов YesWelder для ручной дуговой сварки предлагает практичный способ подбора оборудования в соответствии с реальными потребностями в электродах, от портативного ремонта до обслуживания мастерских и перепродажи оборудования начального уровня. Сравните модели по совместимости электродов, стабильности выходного напряжения, функциям управления дугой и рабочему циклу, а затем выберите конфигурацию, которая соответствует электродам, действительно необходимым вашим пользователям.
FAQ
Оба метода подходят для работы на открытом воздухе, но электроды с стержневым электродом лучше работают в условиях сильного ветра и требуют более простого и портативного оборудования без механизмов подачи проволоки. Сварка порошковой проволокой обеспечивает более высокую скорость сварки и упрощает эксплуатацию, но требует более сложного оборудования. Для максимальной портативности и устойчивости к погодным условиям электроды с стержневым электродом имеют преимущества. Для серийной работы на открытом воздухе при наличии необходимого оборудования порошковая проволока может оказаться более производительной.
Да, многофункциональные сварочные аппараты, сочетающие в себе возможности дуговой сварки электродами (SMAW) и аргонодуговой сварки (GTAW), отлично подходят для ремонтных мастерских. Дуговую сварку электродами можно использовать для тяжелых ремонтных работ, работ на открытом воздухе и обработки толстых материалов; аргонодуговую сварку — для прецизионных работ, обработки нержавеющей стали и алюминия. Такая универсальность позволяет избежать приобретения отдельных аппаратов, обеспечивая при этом комплексные возможности ремонта.
Сварочные аппараты с двигателем внутреннего сгорания подходят для удаленных мест без электроснабжения — например, при строительстве трубопроводов, ремонте в сельской местности или изготовлении металлоконструкций вдали от розеток. Для мест с электроснабжением портативные инверторные сварочные аппараты обеспечивают более тихую работу, меньшие затраты на топливо, лучшую стабильность выходного напряжения и превосходные характеристики дуги при значительно меньшей первоначальной стоимости.
Да, недостаточная мощность генератора или низкое качество выходного сигнала приводят к нестабильности дуги и некачественной сварке. Генераторы следует выбирать с мощностью, в 1.5-2 раза превышающей максимальную потребляемую мощность сварочного аппарата. Качественные инверторные сварочные аппараты для ручной дуговой сварки лучше переносят питание от генератора, чем старые трансформаторные аппараты, но адекватный подбор мощности генератора по-прежнему имеет важное значение для надежной работы.
Поврежденный влагой электрод E7018 теряет свои низководородные свойства и не должен использоваться при выполнении ответственных конструкционных работ, где существует риск водородного растрескивания. Стандартные электроды, такие как E6010, E6011 и E6013, лучше переносят умеренную влажность, но все же показывают низкую эффективность при значительном загрязнении. Электроды, подвергшиеся воздействию влаги, следует восстанавливать в стержневых печах в соответствии с рекомендациями производителя или утилизировать при ответственных применениях.



