
И аргонодуговая сварка (TIG), и дуговая сварка позволяют создавать прочные металлические соединения, но они предназначены для совершенно разных видов работ.
Сварка TIG ориентирована на точность, аккуратный внешний вид и жесткий контроль температуры. Дуговая сварка (часто называемая ручной дуговой сваркой) ориентирована на прочность, скорость и надежность в сложных условиях. Ни один из методов не является универсально лучшим. Правильный выбор зависит от материала, условий работы, уровня опыта и бюджета.
В этом руководстве мы сравним TIG-сварку и дуговую сварку по таким параметрам, как качество сварного шва, производительность, сложность освоения, эксплуатационные расходы и реальные условия применения, чтобы помочь вам выбрать процесс, который действительно подходит для вашей работы.
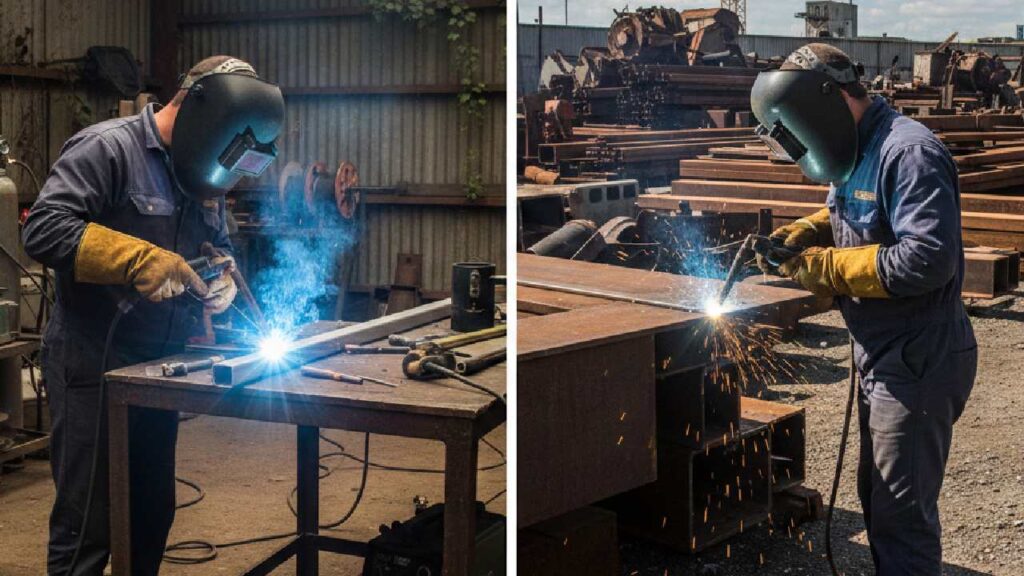
Что такое TIG-сварка?
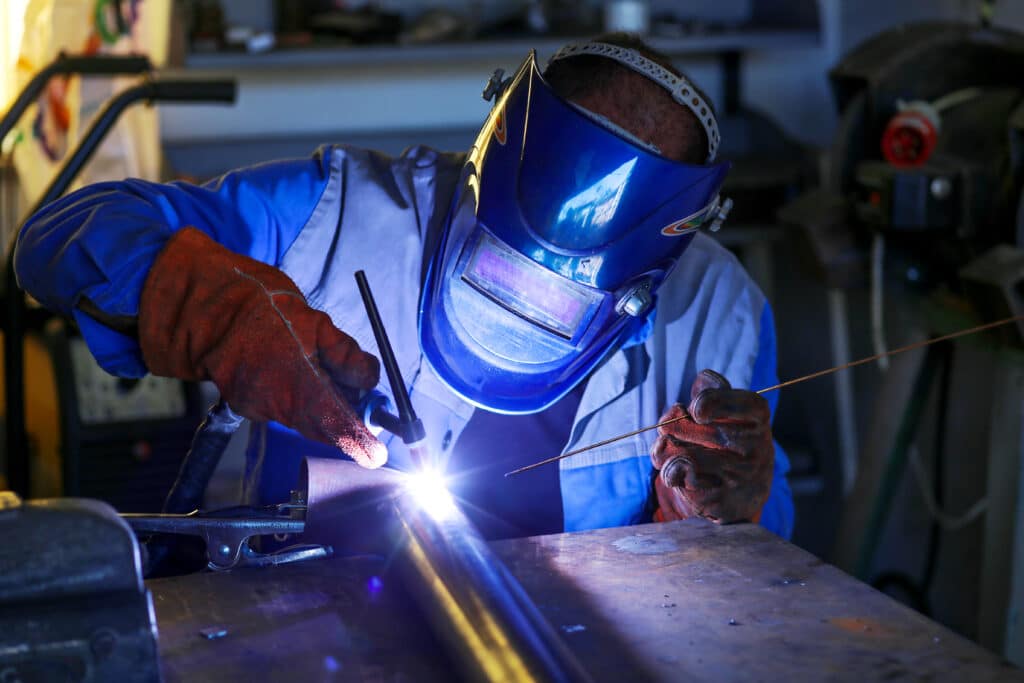
TIG-сварка — это высокоточный процесс сварки, при котором используется неплавящийся вольфрамовый электрод и внешний защитный газ для получения чистых и контролируемых сварных швов.
Благодаря раздельному контролю подвода тепла и присадочного металла, TIG-сварка обеспечивает превосходную точность и равномерный внешний вид сварного шва. Это делает ее идеальной для тонких материалов и проектов, где важен внешний вид сварного шва.
К основным характеристикам TIG-сварки относятся:
- Нерасходуемый вольфрамовый электрод
- Внешний защитный газ (обычно аргон)
- Минимальное разбрызгивание и образование шлака.
- Точный контроль температуры и образования луж.
Сварка TIG обычно используется, когда точность, стабильность и визуальное качество являются первостепенными приоритетами.
Что такое дуговая сварка?
Дуговая сварка — это ручной процесс сварки, при котором используется покрывающий флюсом плавящийся электрод для создания прочных, глубоко проваренных сварных швов.
Флюсовое покрытие выделяет собственный защитный газ, что позволяет надежно выполнять дуговую сварку на открытом воздухе и на неровных или загрязненных поверхностях. Этот процесс широко используется для строительных и ремонтных работ.
К основным характеристикам дуговой сварки относятся:
- Расходный электрод с флюсовым покрытием
- Самозащитная дуга
- Глубокое проникновение и высокая прочность
- Простая установка и отличная мобильность.
Дуговая сварка известна своей долговечностью и надежностью в сложных условиях эксплуатации.
В чем разница между TIG-сваркой и дуговой сваркой?
В этой сравнительной таблице выделены наиболее важные практические различия между TIG-сваркой и дуговой сваркой, особенно для начинающих и тех, кто покупает сварку впервые.
| Характеристика | Сварка ВИГ | Дуговая сварка |
| Внешний вид сварного шва | Чистый и визуально гладкий | Сильный, но грубый |
| Толщина материала | От тонкого до среднего | Средняя или густая |
| Скорость сварки | Помедленнее | Быстрее |
| Сложность оборудования | Высокий | Низкий |
| Портативность | Ограниченный | Высокий |
| Требование навыков | Фильтр | Для начинающих |
| Эксплуатационные расходы | Высокая | Низкая |
Что обеспечивает лучшее качество сварного шва: аргонодуговая или дуговая сварка?
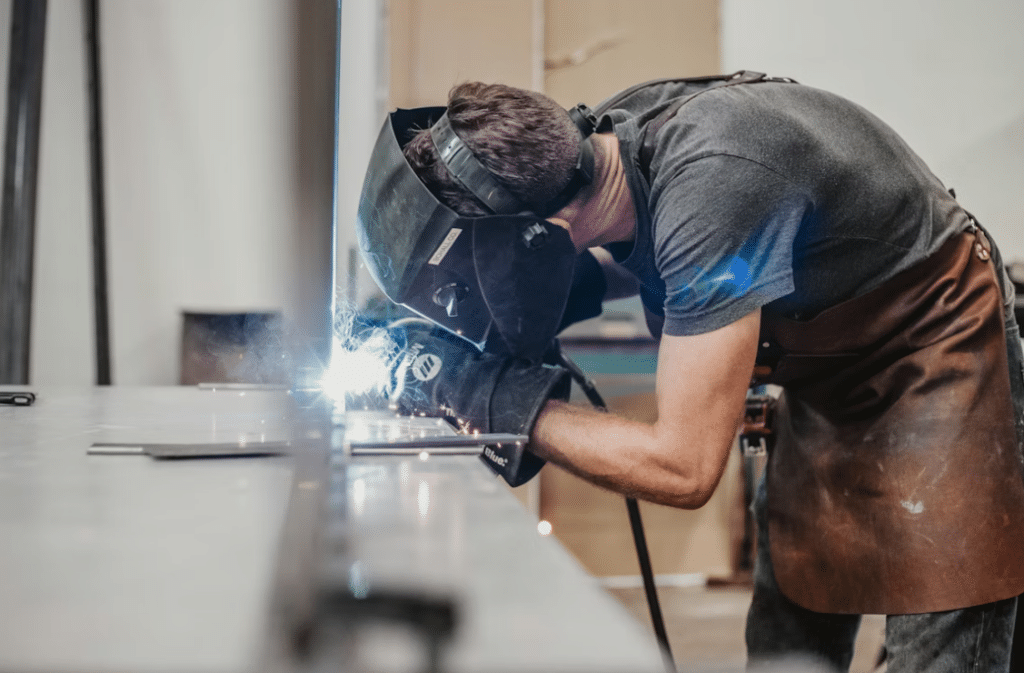
И аргонодуговая сварка (TIG), и дуговая сварка позволяют получать высококачественные сварные швы, но критерии качества у них разные.
Сварка TIG обеспечивает точность и внешний вид. Она позволяет получать гладкие, однородные профили сварных швов с минимальной последующей обработкой, что важно, когда швы видны или когда используются тонкие материалы.
Дуговая сварка обеспечивает высокую прочность сварного шва и гарантирует надежное проплавление. Она обеспечивает стабильные результаты при сварке толстой стали и устойчива к загрязнениям поверхности, таким как ржавчина или краска.
Сварка TIG обеспечивает лучшие результаты, когда важны точность и внешний вид:
- Чистые профили валиков
- Минимальная очистка после сварки
- Интенсивное плавление тонких металлов
- Визуально однородные сварные швы
Дуговая сварка дает лучшие результаты, когда приоритетом являются прочность и глубина проплавления:
- Глубокое проникновение
- Высокая структурная прочность
- Надежная работа на загрязненных поверхностях.
- Сварка толстых материалов
Что легче освоить: TIG-сварку или дуговую сварку?
Для большинства начинающих дуговая сварка проще в освоении, чем аргонодуговая сварка (TIG).
Для TIG-сварки требуется скоординированное управление углом наклона горелки, подачей присадочного прутка и подводом тепла, часто с использованием обеих рук и ножной педали. Овладение этим навыком требует времени и постоянной практики.
Дуговая сварка использует более простые движения и методы. После освоения основных принципов зажигания дуги и обращения с электродом начинающие сварщики смогут быстро выполнять качественные сварные швы.
Если простота обучения важнее внешнего вида сварного шва, то дуговая сварка — более простой выбор.
Какой процесс сварки быстрее и эффективнее?
Дуговая сварка — более быстрый и производительный метод для выполнения тяжелых работ.
Плавящийся электрод непрерывно плавится, что обеспечивает более быстрое наплавление с меньшим количеством пауз. Это делает дуговую сварку хорошо подходящей для толстой стали и больших соединений.
Сварка методом TIG медленнее, поскольку присадочный металл добавляется вручную, а температура тщательно контролируется. Хотя это снижает скорость, это повышает точность и стабильность сварных швов.
При больших объемах или работе с толстостенной сталью дуговая сварка экономит время. Для выполнения сложных или декоративных сварных швов TIG-сварка жертвует скоростью ради точности.
Чем отличаются настройка оборудования и его мобильность?
Дуговая сварка обеспечивает более простое и портативное оборудование по сравнению с аргонодуговой сваркой (TIG).
Для TIG-сварки необходимы источник питания, горелка, баллон с защитным газом, регулятор и часто ножная педаль. Это увеличивает стоимость и ограничивает мобильность, особенно при работе на открытом воздухе.
Для дуговой сварки обычно требуется только источник питания, держатель электрода, заземляющий зажим и электроды. Многие сварочные аппараты для дуговой сварки легкие и удобны для перемещения между рабочими местами.
Как меняются эксплуатационные расходы с течением времени?
Дуговая сварка имеет более низкие первоначальные и долгосрочные эксплуатационные расходы.
Оборудование доступно по цене, расходные материалы недороги, и не требуется внешний защитный газ. Затраты на техническое обслуживание также ниже.
Сварка методом TIG сопряжена с более высокими затратами из-за стоимости оборудования, расхода защитного газа, вольфрамовых электродов и необходимости наличия квалифицированного оператора. Эти затраты часто оправданы при выполнении работ, требующих высокой точности или эстетичного внешнего вида.
Где в реальных условиях применяются TIG- и дуговая сварка?
Сварка TIG широко используется в тех областях, где требуются чистые и точные сварные швы:
- Компоненты для авиакосмической промышленности
- Изготовление изделий из нержавеющей стали и алюминия.
- Автомобильные выхлопные системы
- Медицинское и пищевое оборудование
Дуговая сварка широко используется в тяжелых условиях и при работе на открытом воздухе:
- Строительная и конструкционная сталь
- Монтаж и ремонт трубопроводов
- Техническое обслуживание тяжелого оборудования
- Сварка на открытом воздухе и аварийная сварка
В каких случаях следует выбирать TIG-сварку, а в каких — дуговую сварку?
Выбирайте TIG-сварку, если:
- Внешний вид сварного шва имеет значение.
- Вы работаете с тонкими или термочувствительными металлами.
- Точность и контроль имеют решающее значение.
Выбирайте дуговую сварку, если:
- Сила важнее внешности.
- Вы свариваете толстые или загрязненные материалы.
- Приоритетами являются портативность и низкая стоимость.
Заключение
И аргонодуговая сварка (TIG), и дуговая сварка — это проверенные процессы, если их использовать в соответствующих условиях.
Сварка TIG обеспечивает точность, контроль и чистоту сварных швов как при выполнении сложных, так и декоративных работ. Дуговая сварка обеспечивает прочность, скорость и надежность в сложных условиях и при работе с тяжелыми материалами.
Если вы решаете, какой процесс подойдет для вашего следующего проекта, начните с одного простого вопроса: требует ли эта работа точности или сложности? Ответ на этот вопрос обычно указывает вам правильное направление.
Если вы готовы обновить свое оборудование, YesWelder предлагает полный ассортимент сварочных аппаратов для TIG- и дуговой сварки, разработанных для реальных условий эксплуатации — от домашних мастерских до строительных площадок.
Часто задаваемые вопросы (FAQ)
Правило 33 в TIG-сварке — это рекомендация, предполагающая использование примерно 33 ампер на каждые 1/16 дюйма толщины материала. Например, для сварки стали толщиной 1/8 дюйма обычно требуется около 125 ампер. Это правило помогает начинающим установить безопасную отправную точку, но часто требуется точная корректировка в зависимости от конструкции соединения и контроля температуры.
Главный недостаток TIG-сварки — низкая скорость и необходимость длительного обучения.
Сварка TIG также обходится дороже из-за использования защитного газа, вольфрамовых электродов и более высоких цен на оборудование. Для толстостенной стали или при больших объемах работ обычно более эффективны другие методы.
Сварка MIG намного проще в освоении, чем сварка TIG. В MIG используется непрерывная подача проволоки и более простые движения руки, что позволяет новичкам быстро получать приемлемые сварные швы. Сварка TIG требует точной координации нагрева, угла наклона горелки и присадочного металла, что требует значительно больше практики.
Большинству начинающих следует начинать со сварочного аппарата MIG или ручной дуговой сварки. Сварка MIG идеально подходит для чистых работ в помещении и тонкого металла, в то время как ручная дуговая сварка хорошо работает на открытом воздухе и на более толстой или ржавой стали. Сварку TIG лучше осваивать после получения базового опыта сварки.
Сварка TIG лучше всего подходит для тонких металлов и цветных металлов, особенно алюминия и нержавеющей стали.
Этот метод также широко используется для сварки магния, титана и хромомолибденовой стали, где требуются чистые, точные сварные швы и жесткий контроль температуры.
Сварочные аппараты TIG стоят дороже, поскольку требуют усовершенствованного управления мощностью, стабильного выходного напряжения дуги и дополнительных компонентов, таких как регулировка подачи газа и ножные педали.
Эти функции позволяют точно регулировать температуру, но также увеличивают себестоимость производства и общую сложность системы.



