
Если вы когда-либо отчищали шлак и замечали крошечные отверстия или микротрещины в сварном шве, вы знаете, насколько неприятными могут быть дефекты, возникающие при сварке SMAW. В одну минуту сварной шов выглядит нормально, а в следующую вам приходится все зачищать.
Сварка электродами (SMAW) — это прочный, универсальный и идеально подходящий для работы на открытом воздухе метод. Однако, поскольку это ручная сварка, часто выполняемая в ветреную, холодную или пыльную погоду, небольшие изменения в настройках или технике могут быстро привести к дефектам.
В этом руководстве мы объясним, почему возникают дефекты сварных швов при дуговой сварке SMAW, как быстро их диагностировать и что можно скорректировать для устранения пористости, шлаковых включений и трещин. Мы также рассмотрим практические шаги, которые помогут предотвратить эти проблемы до их возникновения. Давайте разберем все пошагово.
Почему возникают дефекты при сварке SMAW?
Дефекты, возникающие при дуговой сварке под малым электродом, почти всегда связаны с проблемами контроля температуры, загрязнением или управлением водородом.
Поскольку дуговая сварка электродами выполняется вручную, вы контролируете силу тока, длину дуги, скорость перемещения и угол наклона электрода в режиме реального времени. Даже незначительные изменения влияют на проплавление, защиту и скорость охлаждения. Сварка предсказуема. Если что-то пойдет не так, значит, изменились настройки или условия.
Низкий ток часто приводит к недостаточному проплавлению. Избыточный ток увеличивает разбрызгивание металла и повышает риск образования трещин. Выбор электрода также имеет большее значение, чем многие сварщики себе представляют.
Электрод E6013 ведет себя совершенно иначе, чем низководородный электрод E7018, по профилю проплавления и поведению шлака. Длительная дуга ослабляет защиту и способствует образованию пор. Поверхностная ржавчина, масло, краска или влага вводят газ в сварочную ванну. А влажные электроды вводят водород, который может проявиться лишь спустя несколько часов в виде отложенного растрескивания.
Снижение качества сварного шва редко бывает случайным. Шов реагирует на что-то.
Быстрая диагностика: что не так с вашим сварным швом, выполненным методом SMAW?
Прежде чем приступать к работе, определите симптом.
Вот краткая справочная информация:
- Если вы видите небольшие отверстия в шве: скорее всего, вы имеете дело с пористостью, вызванной влагой, загрязнением или нестабильной длиной дуги.
- Если шлак не отделяется между проходами: скорее всего, вы столкнулись со шлаковыми включениями из-за низкой температуры, неправильного угла наклона или высокой скорости движения.
- Если трещины появляются после охлаждения: Возможно, это растрескивание, вызванное водородом, или чрезмерное напряжение при охлаждении.
- Если сварной шов выглядит холодным и лежит сверху: это говорит о недостаточном проплавлении из-за низкой силы тока или неправильной техники сварки.
Теперь давайте подробнее рассмотрим каждый из дефектов.
Как можно устранить пористость в сварных швах, выполненных методом SMAW?
Обзор пористости
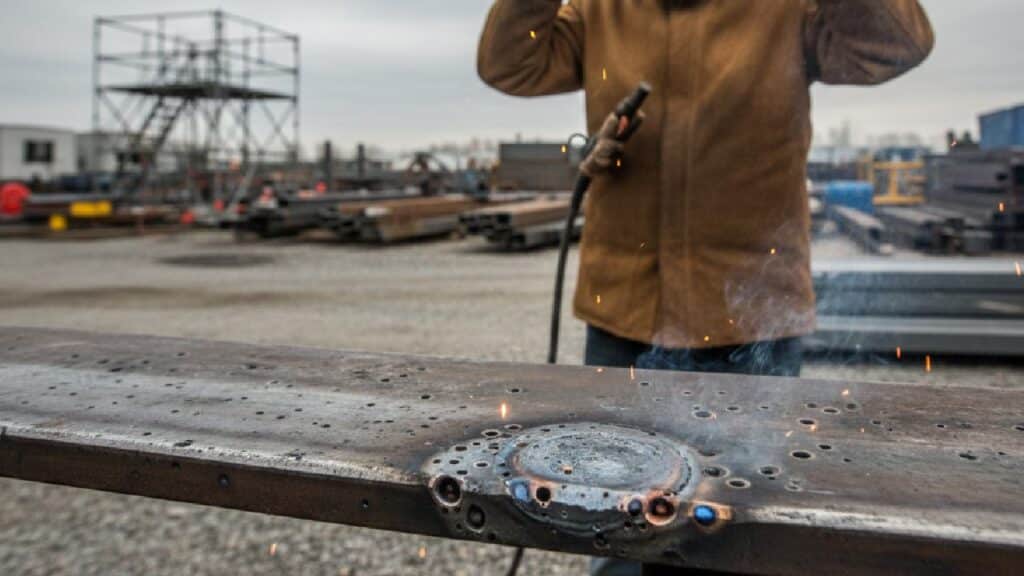
Пористость — это скопление газа внутри сварочного шва. Она проявляется в виде поверхностных микроотверстий или внутренних пустот.
Оно образуется, когда такие газы, как водород, азот или кислород, не могут выйти наружу до того, как расплавленный металл затвердеет.
Основные причины пористости
К наиболее частым причинам относятся:
- Влажные электроды: при горении влажных электродов образуется водород.
- Загрязненная поверхность: масло, ржавчина, краска или влага способствуют образованию газа.
- Чрезмерная длина дуги: слабое экранирующее покрытие.
- Неправильный ток: Нестабильная дуга приводит к задержке газа.
- Быстрое охлаждение: газ не успевает выйти наружу.
Низководородные стержни, такие как E7018, снижают этот риск — но только при условии надлежащего хранения в печах для стержней (обычно при температуре 250–300 °F).
Корректирующие действия
Следуй этим шагам:
- Тщательно очистите основной металл: используйте шлифовальную машинку или проволочную щетку.
- Храните электроды в сухих условиях: стержни с низким содержанием водорода следует постоянно нагревать.
- Поддерживайте короткую и стабильную длину дуги: избегайте длинных дуг.
- Установите правильный ток: например, для провода E7018 диаметром 3.2 мм обычно требуется от 90 до 130 ампер (проверьте технические характеристики производителя).
- Контролируйте скорость движения: дайте газу время выйти.
Если вы когда-либо переходили на свежий, сухой электрод, и проблема исчезала, вы уже видели, как влага влияет на качество сварного шва.
Почему в сварных швах, выполненных методом ручной дуговой сварки (SMAW), образуются шлаковые включения?
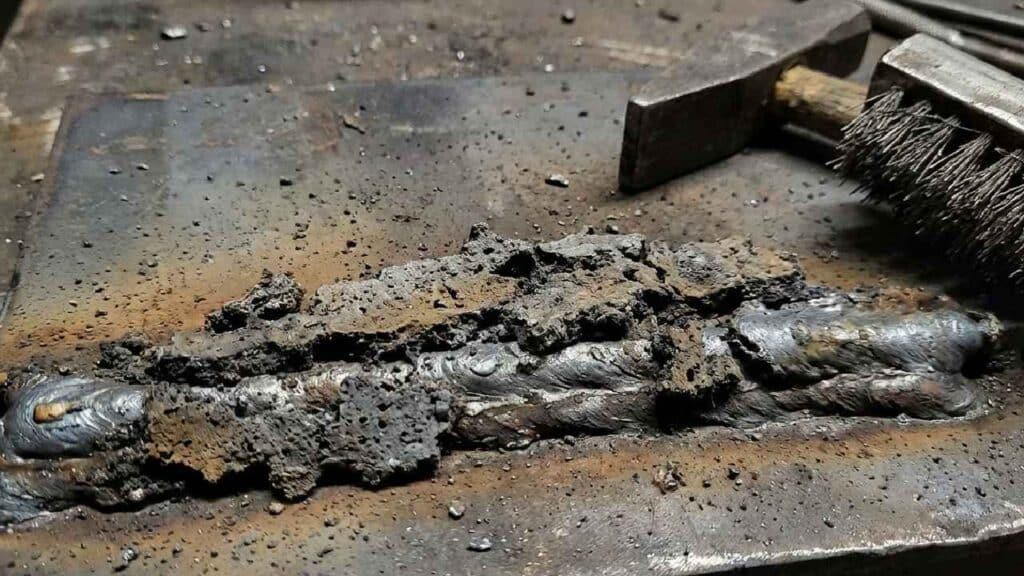
Определение включения шлака
Шлаковые включения — это неметаллические остатки, которые задерживаются внутри сварочного металла или между сварочными проходами.
Хотя шлак играет важную роль в защите расплавленной ванны во время сварки, его необходимо полностью отделить и удалить перед следующим проходом. Если он останется внутри, он создаст слабые места в соединении, что снизит прочность и сопротивление усталости.
Распространенные причины образования шлаковых включений
Включение шлака обычно происходит по следующим причинам:
- Некачественная очистка между проходами: между проходами остается шлак.
- Низкий сварочный ток: Недостаточный нагрев препятствует отделению шлака.
- Неправильный угол наклона электрода: шлак не всплывает на поверхность.
- Высокая скорость перемещения: шлак задерживается до того, как поднимется.
- Конструкция с плотным соединением: исключает возможность утечки.
Меры по устранению шлаковых включений
- Тщательно очищайте шлак между проходами: используйте отбойный молоток и проволочную щетку.
- При необходимости немного увеличьте температуру: это обеспечит надлежащее слияние.
- Регулировка угла электрода: Поддерживайте правильную технику проталкивания или толкания в зависимости от типа электрода.
- Снизьте скорость движения: дайте шлаку подняться.
- Улучшение подготовки соединения: Открытие углов канавок для лучшего доступа.
Если шлак постоянно скапливается у основания сварного шва, сначала проверьте угол.
Почему в сварных швах, выполненных методом SMAW, образуются трещины?
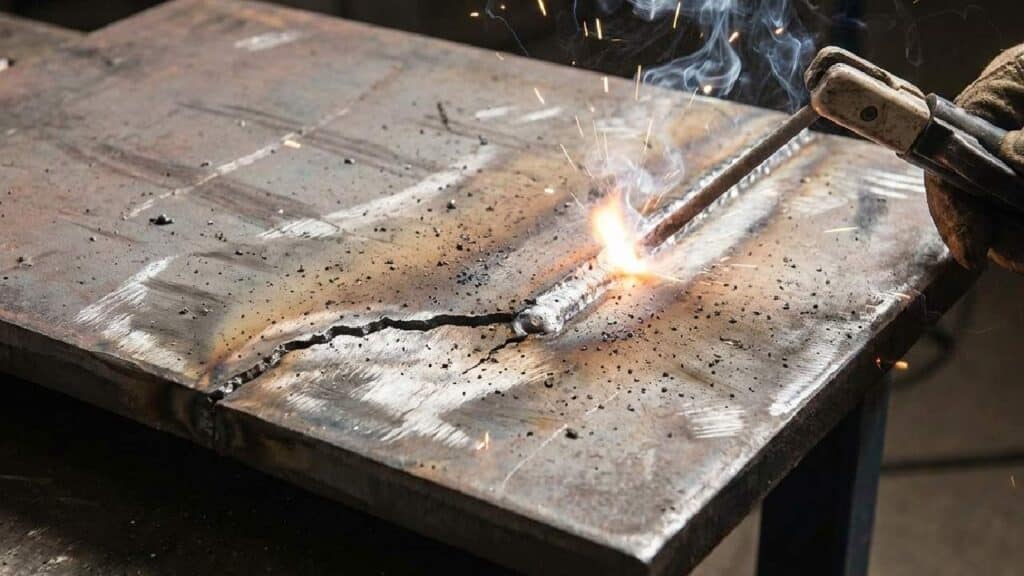
Виды трещин в сварных швах
Сварные трещины — это изломы, образующиеся либо в самом сварочном металле, либо в окружающей зоне термического воздействия (ЗТВ). В отличие от пористости или шлаковых включений, трещины напрямую угрожают структурной целостности, поскольку создают явное расслоение внутри соединения.
Трещины обычно выглядят следующим образом:
- Горячие трещины (в процессе затвердевания)
- Холодные трещины (после охлаждения)
- Кратерные трещины (в месте соединения сварных швов)
Основные причины образования трещин
Растрескивание обычно происходит по следующим причинам:
- Высокая скорость охлаждения: Быстрое охлаждение увеличивает внутреннее напряжение.
- Загрязнение водородом: Влага способствует проникновению водорода.
- Чрезмерный подвод тепла: приводит к образованию хрупких структур.
- Неудачная конструкция сустава: ограничивает сокращение.
- Отсутствие предварительного нагрева: холодный основной металл усиливает термический шок.
Растрескивание под воздействием водорода особенно часто встречается в высокопрочной стали.
Профилактические и корректирующие меры
- Предварительный нагрев основного металла: в зависимости от толщины и материала (обычно 150–250 °F для более толстых участков).
- Используйте электроды с низким содержанием водорода, например, E7018.
- Тщательно контролируйте подвод тепла: избегайте чрезмерного тока.
- Правильно заполняйте кратеры: избегайте образования трещин в местах соединения сварных швов.
- При необходимости выполните термообработку после сварки: это позволит снизить остаточные напряжения.
Трещины часто появляются через несколько часов после сварки, поэтому проверьте еще раз, когда сварной шов остынет.
Что следует проверить в первую очередь при обнаружении дефектов?
Если сварка пошла не так, не нужно исправлять все сразу. Выполняйте эти шаги по порядку, изменяя по одному параметру за раз.
- Проверьте чистоту поверхности:
Полностью удалите ржавчину, масло, краску, окалину и влагу. Даже незначительное загрязнение может привести к попаданию газа в сварочную ванну и вызвать пористость. - Подтвердите тип электрода и условия хранения:
Убедитесь, что электрод соответствует материалу и области применения. Электроды с низким содержанием водорода, такие как E7018, должны храниться в сухом месте. Влажные электроды являются распространенной причиной замедленного растрескивания. - Проверьте настройки силы тока:
Проверьте рекомендуемый производителем диапазон размеров вашего электрода. Низкий ток снижает плавление. Избыточный ток увеличивает разбрызгивание и хрупкость. - Оцените длину дуги:
Поддерживайте короткую и стабильную дугу. Длинная дуга ослабляет экранирование и повышает нестабильность. - Отрегулируйте скорость движения:
Двигайтесь достаточно медленно для надлежащего плавления и отделения шлака, но не настолько медленно, чтобы происходило чрезмерное накопление тепла. - Обзор совместного проектирования и подготовки:
Убедитесь, что угол канавки обеспечивает надлежащий доступ и очистку между проходами. В узких стыках часто скапливается шлак. - Оцените условия окружающей среды:
Защитите сварной шов от ветра, влаги и сильного холода. Эти факторы влияют на защиту и скорость охлаждения.
Большинство дефектов, возникающих при дуговой сварке под давлением, можно отследить до одной из этих семи контрольных точек. Если следовать им в определенной последовательности, поиск и устранение неисправностей станет систематическим процессом, а не методом проб и ошибок.
Как можно снизить количество дефектов в долгосрочной перспективе?
Предотвратить дефекты проще, чем их устранить. Как только основные параметры будут стабильны, пористость, включения шлака и трещины станут гораздо менее распространенными.
- Выбирайте подходящие основные материалы: низкоуглеродистые стали, как правило, более неприхотливы, чем высокопрочные сплавы. При работе с более толстыми или высокопрочными материалами более тщательно контролируйте скорость охлаждения и содержание водорода.
- Правильно храните электроды: стержни с низким содержанием водорода всегда должны оставаться сухими. Контроль влажности — один из наиболее эффективных способов снижения риска растрескивания.
- Поддерживайте стабильную технику сварки: сохраняйте постоянную длину дуги и стабильную скорость перемещения. Большинство дефектов возникает, когда техника становится нестабильной из-за усталости металла или нехватки времени.
- Избегайте чрезмерного нагрева: пересварка увеличивает деформацию и остаточные напряжения. Сбалансируйте глубину проплавления с контролируемым нагревом.
- Тщательно подготовьте швы: правильный угол канавки и тщательная очистка между проходами предотвращают скопление шлака и неполное сплавление.
- Защитите рабочую зону: Защитите сварные швы, расположенные на открытом воздухе, от ветра и влаги. Воздействие окружающей среды напрямую влияет на защиту и охлаждение.
Сварка электродами поощряет дисциплину. Небольшие улучшения в подготовке и стабильности предотвращают большинство дефектов еще до их появления.
Заключительные мысли: Освоение техники сварки SMAW для достижения наилучшего качества.
Большинство дефектов сварных швов, выполненных методом ручной дуговой сварки (SMAW), связаны с тремя основными факторами: контролем температуры, чистотой и управлением водородом. При нарушении хотя бы одного из этих условий сварной шов реагирует незамедлительно.
Пористость часто свидетельствует о загрязнении. Включения шлака обычно указывают на перегрев или технологию обработки. Трещины связаны со скоростью охлаждения и контролем содержания водорода, особенно в более толстых или высокопрочных материалах. Дефект может выглядеть по-разному, но его причины редко бывают случайными.
При поиске и устранении неисправностей подходите методично и корректируйте по одному параметру за раз. Сварка предсказуема, если контролировать основные параметры.
Освойте основы, будьте последовательны, и безупречные сварные швы станут стандартом, а не исключением.
Часто задаваемые вопросы о дефектах сварных швов, выполненных методом SMAW.
Образование трещин, вызванных водородом, часто происходит с задержкой, поскольку водород диффундирует через металл сварного шва по мере его охлаждения. По мере сжатия металла внутреннее напряжение возрастает. Если водород задерживается в структуре, небольшие трещины могут образоваться через несколько часов после того, как сварной шов кажется завершенным. Именно поэтому контроль качества после полного охлаждения имеет решающее значение, особенно в конструкционных применениях.
Более толстые пластины остывают медленнее на поверхности, но при сжатии создают большее внутреннее сопротивление. Это сопротивление увеличивает напряжение в зоне сварки. Без надлежащего предварительного нагрева более толстые материалы более склонны к водородному растрескиванию. По мере увеличения толщины контроль подводимой тепловой энергии и температуры предварительного нагрева становится все более важным.
Да. Если температура между проходами слишком низкая, увеличивается напряжение охлаждения между проходами. Если она слишком высокая, чрезмерное накопление тепла может ослабить механические свойства. Поддержание контролируемой температуры между проходами помогает сбалансировать напряжение и металлургическую структуру, особенно в многопроходных сварных швах.
Диаметр электрода влияет на подвод тепла и профиль проплавления. Для электродов большего диаметра требуется более высокая сила тока, и при неправильном контроле может увеличиться накопление тепла. Электроды меньшего диаметра позволяют более точно контролировать процесс при работе с тонкими материалами. Использование правильного диаметра в зависимости от толщины соединения помогает уменьшить вероятность неполного сплавления и образования трещин.
Температуру предварительного нагрева следует повышать при сварке более толстых профилей, высокопрочных сталей или материалов с высоким содержанием углерода. Эти материалы более чувствительны к водороду и быстрому охлаждению. При определении уровня предварительного нагрева всегда следуйте техническим характеристикам материала или требованиям сварочной процедуры.



