
Что такое дуговая сварка? Дуговая сварка — основа современного производства. Она сплавляет металлы электрической дугой, температура которой выше температуры поверхности Солнца — более 6,500 °C. Именно так мы создаём всё: от стальных каркасов небоскребов до титановых швов космических кораблей.
Объяснение дуговой сварки
Что же по сути представляет собой дуговая сварка?
Это процесс, при котором электрический ток проходит между электродом и металлической заготовкой, зажигая дугу — плазменный канал, температура которого составляет 11,732 6,500 °F (XNUMX XNUMX °C).
Этот сильный жар расплавляет поверхность металла (обычно 2,500–3,000 °F или 1,371–1,649 °C для стали), при этом присадочный материал, часто из электрода, поступает в сварочную ванну. По мере охлаждения смесь затвердевает, образуя соединение, более прочное, чем основной металл, — прочность на разрыв для стальных сварных швов иногда превышает 60,000 XNUMX фунтов на кв. дюйм.
Электрический ток может протекать в двух формах: переменный (AC) или постоянный (DC).
Переменный ток колеблется 60 раз в секунду, пробивая оксидные слои на алюминии (температура плавления 1,221 °F/660 °C) с его 50% положительным/отрицательным циклом, и стоит меньше — примерно на 0.02 долл. США за кВт·ч меньше, чем постоянный ток в промышленных тарифах США.
Постоянный ток, текущий в одном направлении, обеспечивает устойчивую дугу, идеально подходящую для тонкой стали (например, 1 мм) или нержавеющей стали (например, с температурой плавления 2,750 °F/1,510 °C), уменьшая разбрызгивание на 20 % по сравнению с переменным током (данные AWS).
Защитное покрытие сохраняет сварной шов чистым.
Инертные газы, такие как аргон (чистота 99.9%, расход 15–20 кубических футов/час) или гелий, блокируют кислород и азот, которые могут ослабить соединения на величину до 30% из-за окисления.
Флюс — порошкообразное покрытие или сердечник проволоки — плавится, образуя шлак, который защищает сварочную ванну и добавляет такие легирующие элементы, как марганец, для повышения вязкости (до 1.5% в сварных швах стали).
Дуговая сварка: краткая история
Корни дуговой сварки восходят к 1887 году, когда русский изобретатель запатентовал сварку угольной дугой — метод, при котором для сплавления металлов использовалась примитивная дуга силой тока в 200 ампер.
К 1904 году металлические электроды заменили углеродные, а в 1910 году появились покрытые стержни с флюсом, что позволило сократить количество дефектов сварных швов на 40% (по данным ранних исследований AWS). В 1930-х годах появились методы сварки в защитном газе: аргон и гелий повысили чистоту сварного шва, удвоив прочность стальных соединений с 30,000 60,000 до XNUMX XNUMX фунтов на кв. дюйм.
Вторая мировая война дала мощный импульс развитию компании. С 2,700 по 500,000 год было спущено на воду более 1941 кораблей типа «Либерти», каждый из которых имел 1945 230 сварных швов, что сократило время строительства с 39 до XNUMX дней на судно.
К 1980-м годам автоматизация постепенно стала неотъемлемой частью производства, и к 2025 году роботы сваривают 40% промышленных соединений в США, экономя 2.5 миллиарда долларов в год на рабочей силе. От искры в 1887 году до сварки с использованием искусственного интеллекта сегодня, наследие дуговой сварки заложено в стали и инновациях.
Различные типы процессов дуговой сварки
Дуговая сварка подразделяется на специализированные процессы, каждый из которых предназначен для определенных металлов и задач.
Дуговая сварка защищенного металла (SMAW)
При сварке SMAW используется плавящийся электрод (например, E6011, 1/8 дюйма), покрытый флюсом, образующим дугу при токе 80-150 ампер, которая расплавляется в сварочной ванне, защищенной шлаком. Часто для этого процесса требуется ручной дуговой сварки.
- Лучшие для: Сталь (1–20 мм), строительные балки, трубопроводы — обрабатывает ржавые поверхности с допуском дефектов 10%.
- Плюсы: Портативный (установки весом 20 фунтов), стоимость 50 долларов в день, работает при скорости ветра до 20 миль в час.
- Минусы: Медленное (100 дюймов/час) удаление шлака добавляет 10 минут на каждый фут.
Газовая дуговая сварка металлов (GMAW/MIG)
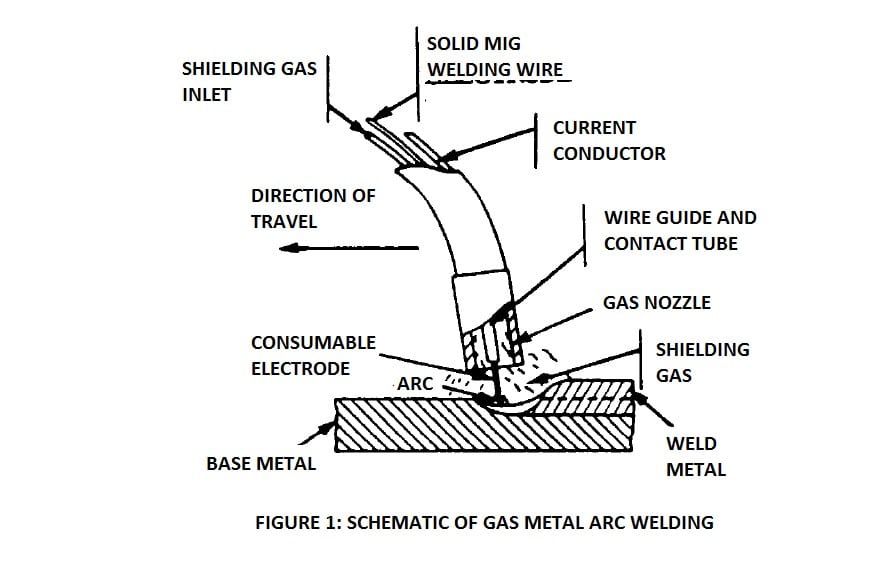
Здесь используется сварочный аппарат MIG . Проволока диаметром 0.035 дюйма подается со скоростью 200-400 ампер через сварочную горелку, защищенную газом (75% аргона/25% CO2, 20 CFH).
- Лучшие для: Автомобильная сталь (2–10 мм), заводские линии — сварка 400 дюймов в минуту.
- Плюсы: Быстрый, полуавтоматический, на 15% меньше времени на обучение, чем при сварке TIG.
- Минусы: Газовые баллоны (40 фунтов) ограничивают мобильность; 10% брызг на грязном металле.
Газовая вольфрамовая дуговая сварка (GTAW/TIG)
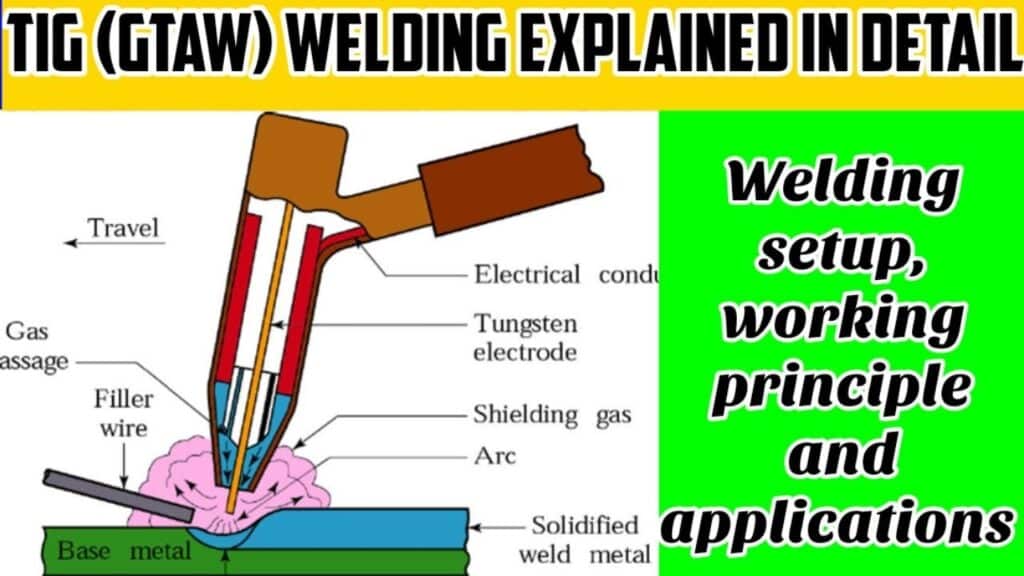
Аппарат для TIG-сварки — идеальный выбор. Неплавящийся вольфрамовый электрод (с 2% содержанием тория, 1/16 дюйма) зажигается при токе 50-150 ампер с использованием аргона (15 CFH); присадочный пруток добавляется вручную.
- Лучшие для: Алюминий (0.5-4 мм), аэрокосмический титан — прочность основного металла 99%.
- Плюсы: Чистый, точный (допуск 0.1 мм), разрушающий оксидную пленку режим переменного тока.
- Минусы: Медленно (50 дюймов/час), на 20% выше кривая мастерства.
Дуговая сварка под флюсом (SAW)
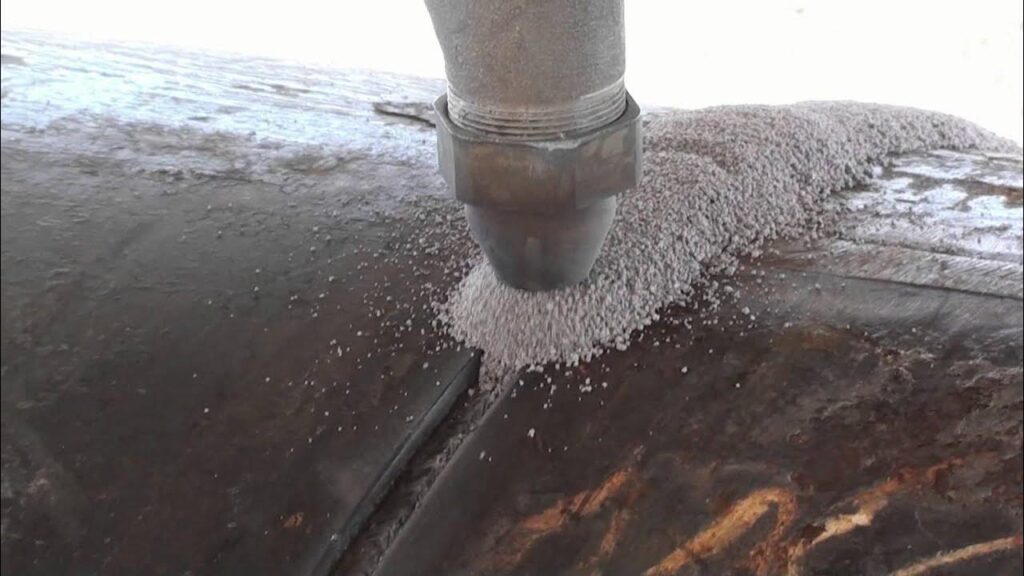
- Как это работает: Проволока диаметром 1/8 дюйма образует дугу при силе тока 300–600 ампер под флюсовым покрытием (на основе кремния, 10 фунтов/час), процесс полностью автоматизирован.
- Лучшие для: Толстая сталь (25–100 мм), корпуса кораблей, мостовые балки — проникает на 50% глубже, чем МИГ.
- Плюсы: Большой объем (1,000 фунтов сварного металла в день), уровень дефектности 5%.
- Минусы: Установки весом 500 фунтов, только в помещении из-за флюсовой пыли.
Плазменно-дуговая сварка (PAW)
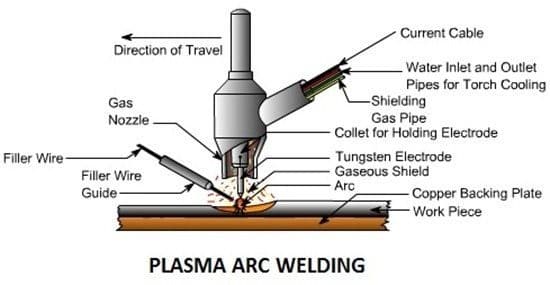
- Как это работает: Вольфрамовый электрод ионизирует газ, превращая его в плазменную струю с температурой 15,000 27,032 °C (50 200 °F) при силе тока XNUMX–XNUMX ампер в среде аргона.
- Лучшие для: Титан (1-6 мм), авиационная и космическая арматура — точность 0.05 мм.
- Плюсы: Минимальная зона термического влияния (на 50% меньше, чем при сварке TIG), чистота соединения 98%.
- Минусы: Оборудование стоимостью более 5,000 долларов, на 30% медленнее, чем MIG.
Дуговая сварка порошковой проволокой (FCAW)
- Как это работает: Проволока диаметром 0.045 дюйма, заполненная флюсом, создает дугу при силе тока 150–300 ампер, дополнительный газ (80% аргона/20% CO2) для двойной защиты.
- Лучшие для: Сталь для наружного применения (3–12 мм), строительные краны — устойчивость к ветру до 35 миль в час.
- Плюсы: 300 дюймов/час, на 15% прочнее, чем SMAW на толстых соединениях.
- Минусы: На 20% больше паров (0.8 мг/м³ оксида цинка), стоимость провода 1 доллар за фунт.
Статья по теме: Дуговая сварка порошковой проволокой: от судостроения до конструкционной стали.
Как работает дуговая сварка: шаг за шагом
Хотите узнать, как на практике работает дуговая сварка ? Посмотрите это:
- Настроить: Выберите электрод — E6011 (сталь, постоянный ток, 80–120 А) или E7018 (низководородный, 100–150 А). Установите напряжение (20–30 В) и полярность (DCEN для глубокого провара).
- Дуговой удар: Прикоснитесь электродом к металлу, оттяните на 1/8 дюйма (6,500 мм) — разлетаются искры, дуга загорается при температуре 1°F (16°C). Держите ровно; зазор в XNUMX/XNUMX дюйма (XNUMX мм) сжигает стержень.
- Сварка: Наклоните на 15–30° (перемещайте вперёд для сварки SMAW, толкайте для сварки MIG), подавайте присадку со скоростью 1–2 см/мин и перемещайте со скоростью 5–10 см/мин, формируя зону шириной 1 см. Обратите внимание на синеватый оттенок дуги — жёлтый означает перегрев.
- Готово: Отколите шлак от сварки SMAW/FCAW молотком (усилие 5–10 фунтов), отшлифуйте до гладкости (круг зернистостью 60) и проверьте с помощью проникающего красителя — трещины под воздействием ультрафиолета приобретают розовый оттенок.
Области применения и отрасли, использующие дуговую сварку
1. Автомобильная промышленность: сварка GMAW позволяет изготавливать стальные рамы автомобилей толщиной 1.5 мм со скоростью 400 дюймов в минуту — к 2024 году 15 миллионов автомобилей в США были оснащены этой технологией (Бюро транспорта).
2. Аэрокосмическая отрасль: технология GTAW (дуговая сварка под давлением) используется в реактивных турбинах наряду с титаном (температура плавления 3,034°F/1,668°C) — например, в американском самолете 2024 года было использовано 2,000 фунтов титана, сваренного методом TIG, что позволило снизить вес на 20% (данные FAA).
3. Строительство: При сварке SMAW в небоскребах используются стальные балки толщиной 20 мм — например, для строительства башни в Нью-Йорке в 2025 году было использовано 10 000 тонн сварной стали для 110 этажей.
4. Судостроение: дуговая сварка под флюсом позволяет сваривать листовой металл толщиной 50 мм — в среднем одно грузовое судно содержит 1,200 тонн стали, 80% которой сварено дуговой сваркой (US Maritime, 2024).
5. Энергетика: технология FCAW используется для строительства морских буровых платформ — например, на платформе в Мексиканском заливе в 2024 году было выполнено 5,000 сварных швов на стальных трубах диаметром 12 мм.
Кроме того, вот некоторые модные применения дуговой сварки:
- Автоматизация: Роботы выполняют сварку 40% промышленных соединений в США. Например, в 2024 году завод в Детройте сэкономил 1.2 миллиона долларов благодаря использованию 10 роботов SAW.
- Устойчивость: Переработка аргона выросла на 20% — в 2025 году предприятие сократило расходы на газ с 500 до 400 долларов в месяц (AWS). Низководородные стержни (E7018) снижают выбросы на 15%.
- AI: Интеллектуальные датчики выявляют дефекты (например, трещины размером 0.1 мм) в режиме реального времени, сокращая объем доработок на 25% — к 2024 году судостроительная верфь повысила эффективность на 10% (отраслевой отчет).
- Рост рынка: Объем мирового сектора сварки к 25 году достигнет 2025 миллиардов долларов, при этом на дуговые методы придется 60% — 15 миллиардов долларов.
Безопасность при дуговой сварке
Мощность дуговой сварки сопряжена с рисками — вот как обеспечить безопасность:
- УФ-излучение: Интенсивность ультрафиолетового излучения дуги в 100 раз превышает интенсивность солнечного света. OSHA требует использования шлемов с уровнем затемнения 10–13 (блокируют 99.9% ультрафиолета) и полностью закрывающей их кожи для предотвращения ожогов через 5 секунд воздействия.
- Дымы: При сварке оцинкованной стали выделяется оксид цинка — 5 мг/м³ за 10 минут, что вызывает «лихорадку металлического дыма» (предельное значение OSHA). Вытяжка должна осуществляться со скоростью 100 кубических футов в минуту (95 л/мин) или использоваться респиратор NXNUMX.
- Огонь: Искры достигают температуры 1,000 °F (538 °C) и разлетаются на 35 футов — средства индивидуальной защиты из кожи выдерживают вспышку при 1,200 °F, а 10-фунтовый углекислотный огнетушитель останавливает вспышки.
- Электропитание Дуги напряжением 20–100 В могут вызвать поражение электрическим током. Изолированные перчатки (номинальное напряжение 1,000 В) и сухие ботинки снижают риск на 90%.
Великолепие дуговой сварки связано с суровыми традициями SMAW и превосходным опытом PAW в аэрокосмической отрасли. Это сила стоимостью 15 миллиардов долларов — роботы, искусственный интеллект и экологичные решения, которые делают её быстрее, чище и мощнее.
Часто задаваемые вопросы о дуговой сварке
Какой самый простой процесс дуговой сварки для новичков?
SMAW — удобный выбор для новичков. Настройка стоит 100 долларов, нет необходимости в газе, а скорость обучения на 10% выше, чем у TIG.
Насколько горячей становится дуговая сварка?
Дуга достигает пика температуры 11,732 6,500 °F (2,500 1,371 °C), плавя сталь при 3,034 1,668 °F (XNUMX XNUMX °C), а титан — при XNUMX XNUMX °F (XNUMX XNUMX °C).
Можно ли использовать дуговую сварку для алюминия?
Да, сварка GTAW (TIG) с переменным током разрушает оксидный слой (температура плавления 3,700 °F/2,038 °C), обеспечивая 98% чистоты соединений.



