
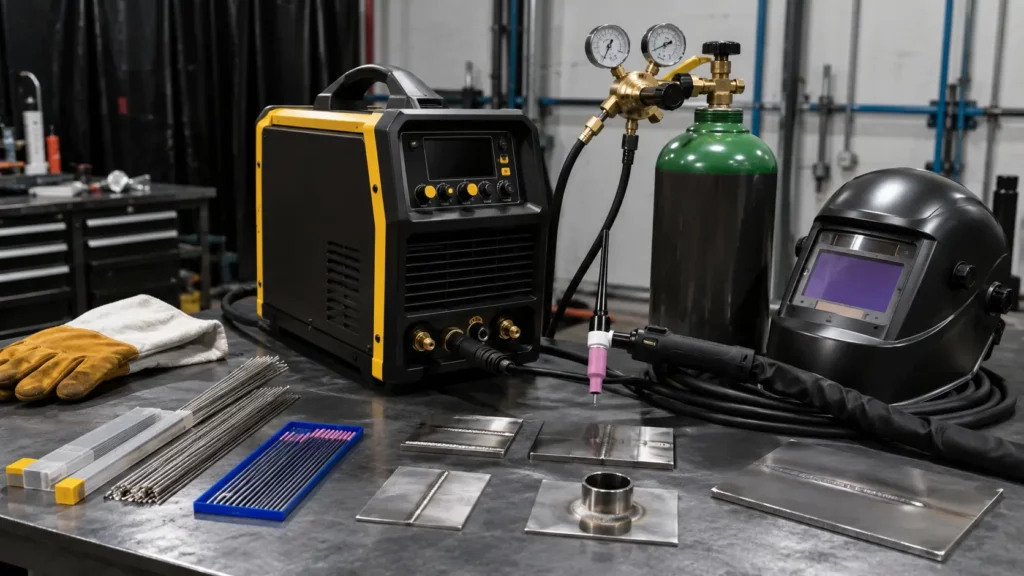
Если вы изучаете процессы сварки нержавеющей стали, алюминия или тонких материалов, вы, вероятно, сталкивались со сваркой TIG. Возможно, вы проверяете, подходит ли TIG для ваших производственных работ, сравниваете ли ее со сваркой MIG или ручной дуговой сваркой, или ищете оборудование, подходящее для вашей мастерской.
Сварка TIG, также называемая GTAW, известна своей точностью, чистым внешним видом сварного шва и жестким контролем температуры. Это не самый быстрый процесс сварки, но часто он является лучшим выбором, когда качество сварки важнее скорости.
В этом руководстве объясняется, что такое TIG-сварка, как она работает, чем отличается от MIG-сварки и ручной дуговой сварки, где она обычно используется, какое оборудование для нее необходимо и на что следует обратить внимание перед выбором сварочного аппарата для TIG-сварки.
Что такое TIG-сварка?
TIG-сварка — это процесс дуговой сварки, при котором используется неплавящийся вольфрамовый электрод, инертный защитный газ и, при необходимости, присадочный пруток для получения чистых и контролируемых сварных швов.
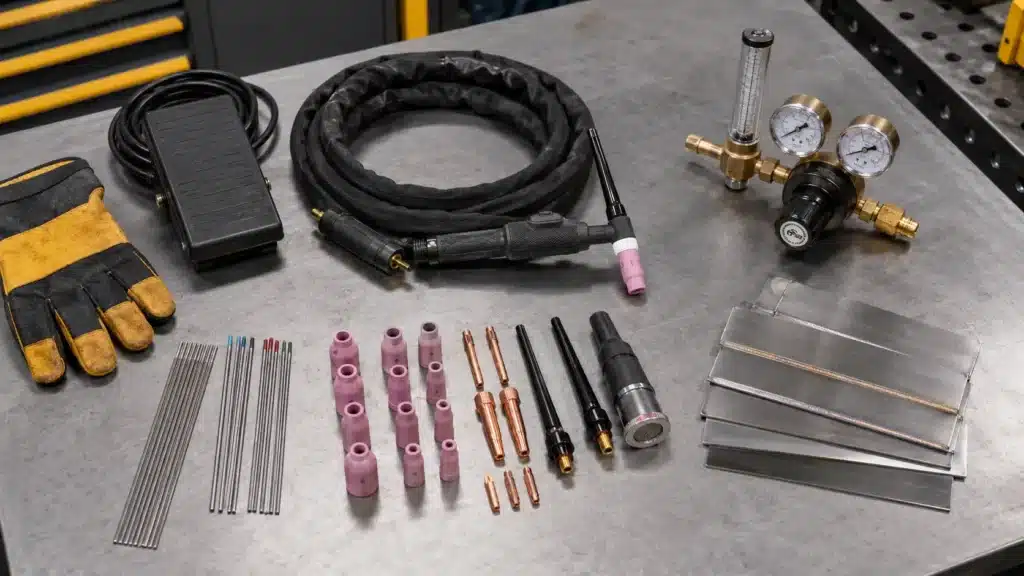
Четкое определение процесса TIG-сварки
В TIG-сварке используется неплавящийся вольфрамовый электрод для создания электрической дуги, которая расплавляет основной металл, образуя сварочную ванну. В отличие от MIG-сварки или ручной дуговой сварки, где сам электрод плавится и становится присадочным металлом, в TIG-сварке вольфрамовый электрод остается твердым и просто обеспечивает дугу. Когда требуется присадочный металл, сварщик вручную подает отдельный сварочный электрод TIG в сварочную ванну.
Этот процесс защищает расплавленную сварочную ванну от загрязнения атмосферой с помощью инертного защитного газа, обычно аргона или смесей аргона и гелия, который проходит через сварочную горелку и покрывает зону сварки.
TIG и GTAW означают один и тот же процесс.
Аббревиатура TIG означает сварку вольфрамовым электродом в инертном газе, описывая вольфрамовый электрод и защиту инертным газом, которые определяют этот процесс. Официальное отраслевое обозначение — GTAW, сварка вольфрамовым электродом в защитной газовой среде, которое встречается в сварочных нормах, технических условиях и технической документации. Оба термина обозначают один и тот же процесс.
Где TIG-сварка наиболее эффективна
Сварка TIG имеет значение, когда сам сварной шов является частью конечного продукта. Чистый сварной шов из нержавеющей стали для пищевой промышленности, видимое архитектурное соединение или тонкая алюминиевая деталь требуют большего контроля, чем обычно может обеспечить процесс, ориентированный на скорость.
Компромисс заключается в скорости. TIG-сварка обеспечивает лучший контроль над температурой и присадочным металлом, но MIG-сварка обычно быстрее для обычной производственной сварки.
Как работает сварка TIG?
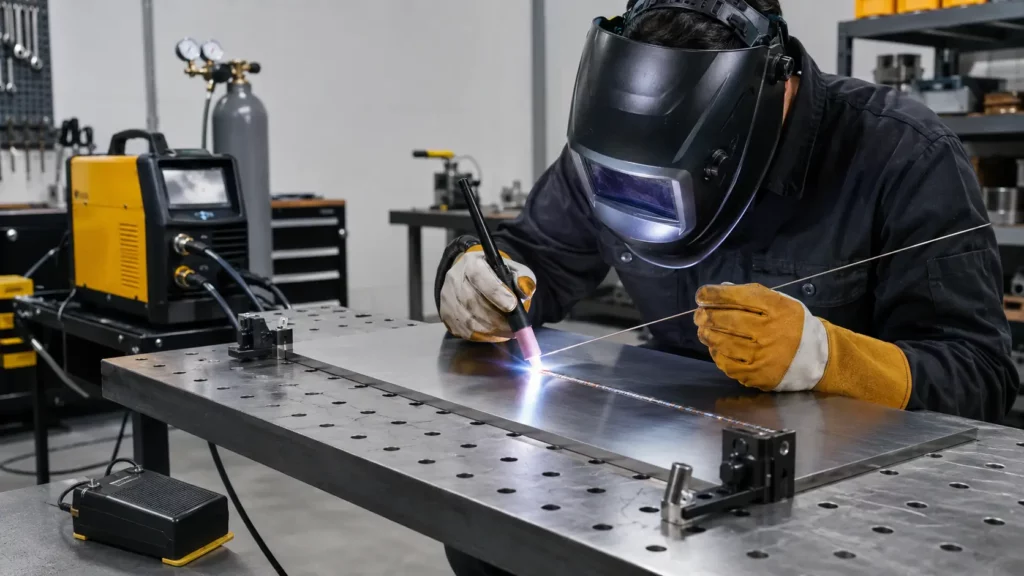
Сварка TIG заключается в создании дуги между вольфрамовым электродом и заготовкой, при этом инертный газ защищает сварочную ванну. Присадочный пруток добавляется вручную только в тех случаях, когда шву требуется дополнительный металл.
TIG-сварка отличается от MIG-сварки тем, что вольфрамовый электрод не расплавляется и не вплавляется в сварной шов. Это различие является отправной точкой для любого сравнения MIG и TIG-сварки.
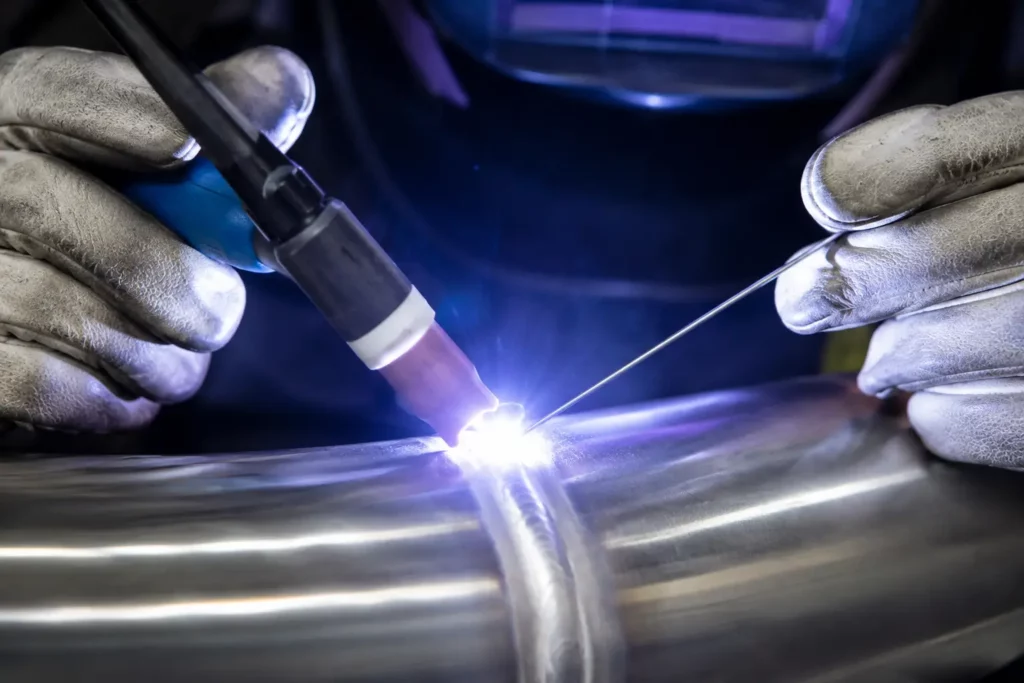
Вольфрамовый электрод создает дугу
При TIG-сварке между заостренным вольфрамовым электродом и заготовкой из основного металла образуется электрическая дуга. Вольфрамовый электрод проводит электричество, но не расплавляется в сварном шве при обычной TIG-сварке. Выбор правильных вольфрамовых электродов для TIG-сварки имеет значение, поскольку тип электрода, его диаметр и подготовка наконечника влияют на стабильность дуги.
Высокая температура плавления вольфрама позволяет ему поддерживать стабильную, сфокусированную дугу, не становясь частью самого сварного шва. Такое разделение между генерацией дуги и добавлением присадочного металла дает сварщикам независимый контроль над подводимой температурой и нанесением материала.
Защитный газ предохраняет сварочную ванну.
Поток аргона через горелку TIG создает защитную атмосферу вокруг дуги и сварочной ванны, вытесняя кислород и азот, которые в противном случае загрязнили бы расплавленный металл. Эта инертная газовая защита предотвращает окисление, вызывающее изменение цвета, пористость, создающую внутренние пустоты, и поглощение азота, которое может сделать сварные швы хрупкими.
В большинстве случаев чистый аргон обеспечивает достаточную защиту, сохраняя при этом стабильные характеристики дуги. При сварке алюминия могут использоваться смеси аргона и гелия, обеспечивающие более высокую тепловую мощность для более толстых материалов.
Шплинт устанавливается вручную.
Когда требуется присадочный металл, сварщики вручную подают сварочные электроды для TIG-сварки в сварочную ванну одной рукой, управляя горелкой другой. Такая ручная подача, в отличие от автоматической подачи проволоки при MIG-сварке, позволяет сварщикам точно регулировать количество присадочного металла в зависимости от качества соединения и температурных условий.
В некоторых видах TIG-сварки присадочный металл вообще не используется, а просто расплавляются и сплавляются кромки основного металла. Возможность добавлять присадочный металл только тогда и там, где это необходимо, способствует репутации TIG-сварки как метода чистой и контролируемой сварки.
Управление переменным/постоянным током изменяет температуру.
Аппараты для TIG-сварки обеспечивают либо постоянный ток (DC), либо переменный ток (AC), либо оба варианта. TIG-сварка постоянным током хорошо подходит для стали, нержавеющей стали и большинства металлов, в то время как TIG-сварка переменным током необходима для алюминия и магния, где переменный ток помогает разрушать поверхностные оксиды во время сварки.
Ножная педаль или управление пальцем позволяют сварщикам регулировать силу тока в режиме реального времени во время сварки, снижая нагрев при приближении к углам или тонким участкам и повышая нагрев для поддержания проплавления на более толстых участках.
Чем отличается TIG-сварка от MIG-сварки и ручной дуговой сварки?
Сварка TIG занимает особое место среди распространенных процессов сварки, отдавая приоритет контролю и качеству, а не скорости и простоте.
Настройка электрода и наполнителя
При MIG-сварке сварочная проволока непрерывно подается через горелку, соединяя электрод и присадочный металл в одном изделии. При ручной дуговой сварке используется сварочный пруток с флюсовым покрытием. В TIG-сварке эти функции разделены: вольфрамовый электрод только создает дугу, а при необходимости вручную добавляются отдельные присадочные прутки. Это дает сварщикам, работающим в режиме TIG, независимый контроль, но требует одновременной координации движений обеих рук.
Скорость, контроль и финиш
| Характеристика | Сварка ВИГ | Сварка MIG | Сварка палкой |
| Скорость сварки | Помедленнее | Быстрее | Средняя |
| Тепловой контроль | Прекрасно | Хорошо | Хорошая |
| Внешний вид сварного шва | Прекрасно | Хорошо | От хорошего к хорошему |
| Тонкий материал | Прекрасно | Хорошо | Не очень |
| Кривая обучения | Крутой | Средняя | Средняя |
Наилучший вариант по процессу
Сварка TIG обычно лучше подходит для тонких материалов, нержавеющей стали, алюминия, видимых сварных швов и высокоточных работ. Сварка MIG обычно предпочтительнее, когда скорость и повторяемость результатов имеют большее значение. Сварка электродами по-прежнему хорошо подходит для ремонта на открытом воздухе, более толстой стали и неидеальных поверхностей.
Каковы основные преимущества и недостатки TIG-сварки?
Сварка методом TIG обеспечивает превосходный контроль и чистые результаты, но это не самый быстрый и не самый простой процесс сварки.
Где TIG приносит пользу
- Превосходное качество сварки: Сварка TIG обеспечивает чистые, точные сварные швы с минимальным разбрызгиванием металла. Это означает меньшие затраты на очистку, что важно для санитарного оборудования, видимых деталей из нержавеющей стали и деталей, внешний вид которых влияет на приемку.
- Универсальность материала: Сварка TIG позволяет сваривать нержавеющую сталь, алюминий, низкоуглеродистую сталь, медные сплавы, титан и никелевые сплавы. При этом необходимо правильно подобрать параметры сварки: материал, толщину свариваемого металла, тип тока, защитный газ и присадочный пруток.
- Точный контроль нагрева: Ножная педаль или управление пальцами позволяют сварщику регулировать силу тока во время сварки. Это помогает уменьшить деформацию, коробление и прогорание тонких материалов.
Где у TIG-сварки есть свои компромиссы
- Более низкая скорость сварки: Сварка TIG выполняется медленнее, чем MIG, при выполнении рутинных производственных работ, поскольку присадочный пруток добавляется вручную.
- Повышенный спрос на квалифицированных специалистов: Для успешного проведения TIG-сварки необходимы согласованная работа управления горелкой, синхронизации подачи присадочного прутка, регулирования силы тока и скорости перемещения.
- Более высокая стоимость оборудования: Аппараты для TIG-сварки переменным/постоянным током, ножные педали, горелки с водяным охлаждением и расходные материалы для TIG-сварки могут стоить дороже, чем базовые комплекты для MIG-сварки или ручной дуговой сварки.
Когда стоит выбрать TIG-сварку
TIG-сварка оправдана, когда качество сварного шва, внешний вид, контроль температуры или совместимость материалов важнее скорости. Для быстрой сварки обычной стали MIG-сварка часто оказывается более эффективным процессом.
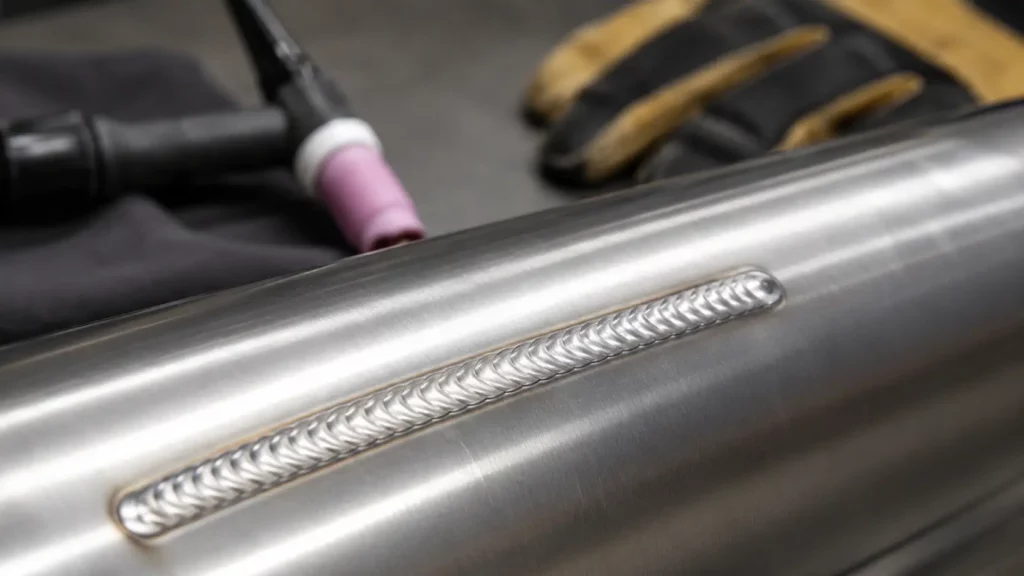
Какие материалы можно сваривать методом TIG-сварки?
Сварка TIG позволяет сваривать многие распространенные и специальные металлы, но для каждого материала необходимы правильный тип тока, защитный газ, присадочный пруток и контроль температуры. Именно поэтому выбор материала должен предшествовать выбору оборудования.
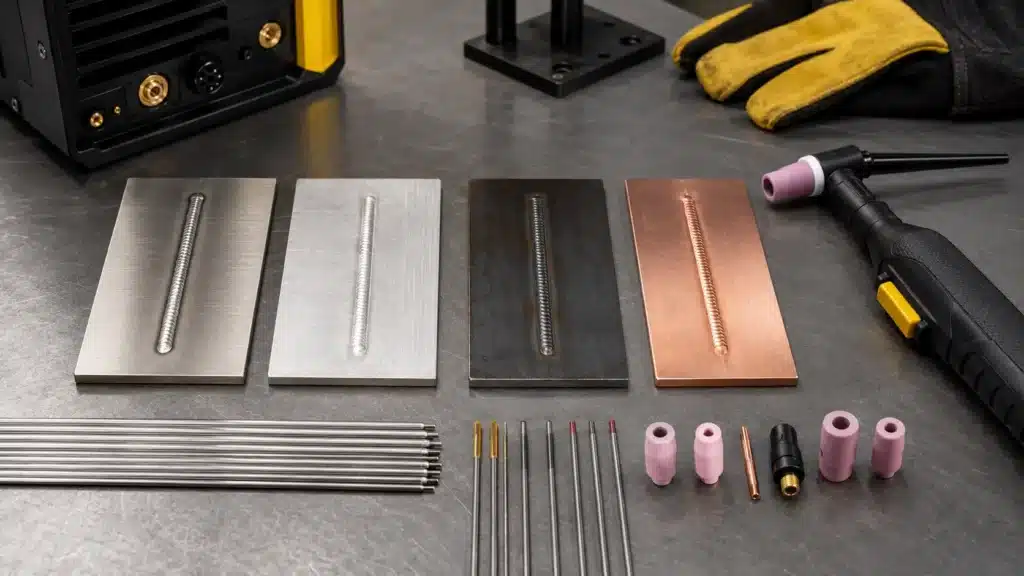
Сварка TIG с использованием обычных металлов проходит без проблем.
- Нержавеющая сталь: Сварка TIG-методом превосходно подходит для сварки нержавеющей стали, обеспечивая чистые и коррозионностойкие сварные швы. В пищевой промышленности, фармацевтической отрасли и архитектурных проектах TIG-сварка часто используется для нержавеющей стали.
- Алюминий: Возможность сварки TIG переменным током имеет важное значение для сварки алюминия. Переменный ток помогает разрушить поверхностный оксид алюминия, сохраняя при этом стабильные характеристики дуги.
- Мягкая сталь: Хотя MIG-сварка часто оказывается быстрее при серийной сварке стали, TIG-сварка обеспечивает превосходный внешний вид и точность, когда качество отделки имеет значение.
- Медь и медные сплавы: Точный контроль температуры, обеспечиваемый технологией TIG, позволяет справляться с высокой теплопроводностью меди лучше, чем большинство других процессов.
Специальные материалы, для которых важен точный контроль.
- Титан: Производители аэрокосмической и медицинской техники используют TIG-сварку практически исключительно для сварки титана, где загрязнение от других процессов может ухудшить свойства материала.
- Экзотические сплавы: Для сварки инконелем, хастеллоем и другими высокоэффективными сплавами, используемыми в химической промышленности и аэрокосмической отрасли, необходима чистая, контролируемая среда для TIG-сварки.
Выбор материала также влияет на выбор сварочного аппарата. Для сварки стали и нержавеющей стали часто можно использовать TIG-сварку постоянным током, в то время как для алюминия и магния обычно требуется TIG-сварка переменным/постоянным током. Именно поэтому следующим шагом является подбор сварочного аппарата TIG, соответствующего конкретному типу материала, а не просто сравнение цены или максимальной силы тока.
В каких отраслях промышленности чаще всего используется TIG-сварка?
Сварка TIG применяется в самых разных отраслях промышленности, где качество сварного шва, чистота, точность или контроль материала важнее скорости. Чаще всего её используют для деталей, требующих чистой поверхности, точного контроля температуры или надежной целостности сварного шва.
Аэрокосмическая отрасль и высокотехнологичное производство
Производители аэрокосмической техники используют TIG-сварку для алюминиевых компонентов планера, титановых деталей двигателей и узлов из нержавеющей стали, где качество сварного шва и целостность материала имеют важное значение для безопасности.
В данном случае TIG-сварка хорошо подходит, поскольку позволяет сварщику точно контролировать подвод тепла и присадочный металл. Это важно, когда деталь тонкая, дорогая или сложная в ремонте после сварки.
Изготовление медицинского и санитарного оборудования.
В производстве медицинских изделий используется технология TIG для изготовления хирургических инструментов, имплантируемых устройств и медицинского оборудования из нержавеющей стали, титана и других биосовместимых материалов.
В пищевой и фармацевтической промышленности TIG-сварка также применяется для технологических трубопроводов, резервуаров и санитарного оборудования. Сварные швы должны быть гладкими и чистыми, чтобы не накапливать остатки, влагу или бактерии.
Автомобильные высокопроизводительные и тонкотрубные конструкции
В автомобильной промышленности для тюнинга используется технология TIG для изготовления выхлопных систем на заказ, деталей гоночных автомобилей, труб из нержавеющей стали и видимых сварных швов.
Этот процесс медленнее, чем MIG-сварка, но обеспечивает лучший контроль при сварке тонких труб и более аккуратные сварные швы на деталях, которые видны заказчику. В производстве выхлопных систем и деталей для повышения производительности внешний вид часто имеет почти такое же значение, как и прочность.
Производство электроэнергии и химическая переработка
На электростанциях для сварки в сварных швах (TIG) применяется сварка под давлением для сосудов под давлением, трубопроводов и компонентов из нержавеющей стали или никелевых сплавов, где качество сварного шва влияет на долговременную надежность.
В химической обработке также используется TIG-сварка для сварки нержавеющей стали и экзотических сплавов, подверженных воздействию агрессивных сред. В таких случаях низкое качество сварного шва может повлиять на коррозионную стойкость, результаты контроля и срок службы.
Как отраслевое применение влияет на выбор сварочного аппарата TIG
Эти примеры из отрасли также объясняют, почему выбор аппарата для TIG-сварки должен начинаться с реальных задач. Для тонких трубок из нержавеющей стали обычно требуется стабильный запуск при низком токе, точный контроль температуры и импульсные настройки. Для алюминиевых деталей обычно требуется выход переменного тока, регулировка баланса переменного тока, достаточная сила тока и горелка, которая остается удобной во время длительных сварочных работ.
При сравнении вариантов сварочного оборудования от разных поставщиков проверьте, четко ли указаны на странице товара и в технических характеристиках характеристики каждой машины, включая используемые материалы, диапазон силы тока, конфигурацию горелки и рабочий процесс, для которого она предназначена.
Какое оборудование необходимо для TIG-сварки?
Оборудование для TIG-сварки работает как единая система, а не просто сварочный аппарат. Источник питания, горелка, вольфрамовый электрод, защитный газ, присадочный пруток и элементы управления должны соответствовать материалу, диапазону силы тока и времени сварки.
Сварочный аппарат TIG
Сварочный аппарат TIG обеспечивает контролируемый электрический выход, регулировку тока и такие функции, как высокочастотный пуск, импульсное управление и выход переменного/постоянного тока. TIG-сварка постоянным током хорошо подходит для стали и нержавеющей стали. Возможность работы с переменным/постоянным током стоит дороже, но она необходима, когда сварка алюминия или магния входит в перечень выполняемых работ.
Для использования в мастерской также проверьте диапазон выходной мощности, рабочий цикл, потребляемую мощность и наличие поддержки управления ножной педалью или пальцем.
Сварочная горелка TIG и защитный газ
Сварочная горелка TIG удерживает вольфрамовый электрод и подает защитный газ в зону сварки. Горелки с воздушным охлаждением подходят для легких или нерегулярных работ, в то время как горелки с водяным охлаждением больше подходят для сварки с большей силой тока или для более длительных сварочных работ.
В большинстве случаев при TIG-сварке используется аргон в качестве защитного газа. Для работы также необходимы газовый баллон, регулятор, шланг и правильный расход газа. Недостаточное газовое покрытие может привести к изменению цвета, пористости и низкому качеству сварного шва.
Различные вольфрамовые электроды для TIG-сварки подходят для разных материалов, типов тока и предпочтений дуги. Во многих цехах сейчас используют лантанированный или цериированный вольфрам для широкого спектра применений в режиме переменного/постоянного тока, в то время как с торированным вольфрамом следует обращаться с соблюдением надлежащих мер безопасности, поскольку он содержит радиоактивный торий.
Наполнители и контрольные принадлежности
Сварочные электроды для TIG-сварки обеспечивают присадочный металл, когда шву требуется дополнительный материал. Электрод должен соответствовать основному металлу и требованиям к сварному шву, например, присадочный материал из нержавеющей стали для работ с нержавеющей сталью или присадочный материал из алюминия для работ с алюминием.
Ножные педали или управление пальцами позволяют сварщику регулировать силу тока во время сварки. Чашки, цанги, задние крышки, газовые линзы и сменные вольфрамовые электроды также имеют значение, поскольку качество TIG-сварки зависит от мелких деталей настройки.
Как выбрать подходящий аппарат для TIG-сварки для вашей задачи?
При выборе аппарата для TIG-сварки начинайте с материала. Для стали и нержавеющей стали обычно подходят аппараты для TIG-сварки постоянным током. Для алюминия и магния — аппараты для TIG-сварки переменным/постоянным током. После этого сравните диапазон силы тока, рабочий цикл, тип запуска, настройки импульсов, охлаждение горелки и доступную входную мощность.
Выберите постоянный ток (DC) или переменный/постоянный ток (AC/DC) в зависимости от материала.
Аппараты для TIG-сварки постоянным током подходят для работы со сталью, нержавеющей сталью, медью и другими материалами, кроме алюминия. Обычно они стоят дешевле, чем модели переменного/постоянного тока, и хорошо работают, когда диапазон обрабатываемых материалов достаточно широк.
Аппараты TIG переменного/постоянного тока позволяют выполнять сварку алюминия и магния. Они стоят дороже, но имеют смысл для цехов, работающих со смешанными материалами или нуждающихся в одном аппарате TIG для выполнения более широкого спектра работ.
Основные характеристики сварочных аппаратов TIG для сравнения
- Выходной диапазон: Выберите диапазон силы тока в соответствии с толщиной материала.
- Возможности переменного/постоянного тока: Если в работе используется алюминий или магний, выбирайте AC/DC.
- Высокочастотный старт: Используйте его, когда запускается чистая дуга и важно наличие небольшого количества вольфрамового примеси.
- Импульсные возможности: Используйте импульсный режим для тонких материалов, контроля температуры и получения более чистого внешнего вида валика.
- Рабочий цикл: Настройте рабочий цикл в соответствии с тем, сколько времени аппарату необходимо для сварки при высокой производительности.
- Входная мощность: Проверьте, есть ли в магазине подходящий источник питания на 120 В, 240 В или промышленного назначения.
Согласуйте охлаждение и рабочий процесс с реальными потребностями.
Возможность использования горелки с водяным охлаждением важна для длительных сварочных работ или работы с высоким током. Горелок с воздушным охлаждением обычно достаточно для более легкой или прерывистой TIG-сварки.
Также проверьте удобство использования горелки, наличие расходных материалов и то, насколько станок вписывается в рабочий процесс цеха. Станок может иметь высокую производительность на бумаге, но ему все равно необходима горелка и комплект принадлежностей, которые будут удобны в использовании на практике.
Перед добавлением в список проверьте наличие поддержки.
Прежде чем добавить сварочный аппарат TIG в свой арсенал, убедитесь, что его легко подобрать, объяснить принцип работы и обеспечить техническое обслуживание. Важно, чтобы варианты, условия гарантии и информация о расходных материалах были понятны.
Для сварочного аппарата следует четко указать диапазон обрабатываемых материалов, например, сталь и нержавеющая сталь для TIG-сварки постоянным током или алюминий для TIG-сварки переменным/постоянным током. На странице товара также должна быть представлена легкодоступная информация о диапазоне силы тока, входной мощности, типе горелки, наличии ножной педали и совместимых расходных материалах.
Это важно, потому что TIG-сварка зависит не только от источника питания. Горелки, вольфрамовые электроды, чашки, цанги, присадочные прутки, педали и газовые принадлежности — все это влияет на настройку. TIG-сварочный аппарат проще рекомендовать, если эти детали легко достать, а инструкции по настройке понятны.
Заключение
Сварка TIG лучше всего подходит для чистых и точных сварных швов, где важны контроль температуры и внешний вид. Она медленнее, чем MIG, и требует большей квалификации, но хорошо подходит для нержавеющей стали, алюминия, тонких материалов, санитарных работ, видимых соединений и высокотехнологичных изделий.
Выбор сварочного аппарата следует начинать с материала. Для сварки стали и нержавеющей стали используйте TIG-сварку постоянным током, а для сварки алюминия или магния выбирайте TIG-сварку переменным/постоянным током. Затем сравните диапазон выходной мощности, рабочий цикл, охлаждение горелки, тип запуска, импульсный режим и доступность расходных материалов.
При формировании ассортимента продукции или организации цеха наиболее безопасным выбором является станок, соответствующий реальному диапазону обрабатываемых материалов и рабочему процессу, а не просто тот, который имеет самый длинный список функций.
Часто задаваемые вопросы
Да, многие аппараты для TIG-сварки включают в себя возможность ручной дуговой сварки. Один и тот же источник питания может использоваться для обоих процессов, хотя вам придется переключаться между горелкой для TIG-сварки и держателем электрода для ручной дуговой сварки. Комбинированные аппараты обеспечивают отличную универсальность.
Сварочные горелки с водяным охлаждением подходят для работ, где постоянно используется ток более 200 ампер или требуется длительная сварка высоким током. Для периодического использования или работы с меньшим током достаточно горелок с воздушным охлаждением.
Запуск дуги с помощью подъема электрода хорошо подходит для многих применений и позволяет снизить затраты на оборудование. Высокочастотный запуск обеспечивает более чистое зажигание дуги без контакта с вольфрамовым электродом, снижая риск загрязнения.
При сварке методом TIG обычно расходуется 15-20 кубических футов аргона в час (CFH). Фактический расход зависит от конструкции горелки, размера чашки и настроек подачи газа.
Сравните возможности сварки переменным/постоянным током, диапазон силы тока, рабочий цикл, тип горелки, наличие педали, доступность расходных материалов, условия гарантии и техническую поддержку. Самый дешевый аппарат для TIG-сварки может обойтись дороже в дальнейшем, если в нем отсутствуют необходимые для работы элементы управления или аксессуары.



