
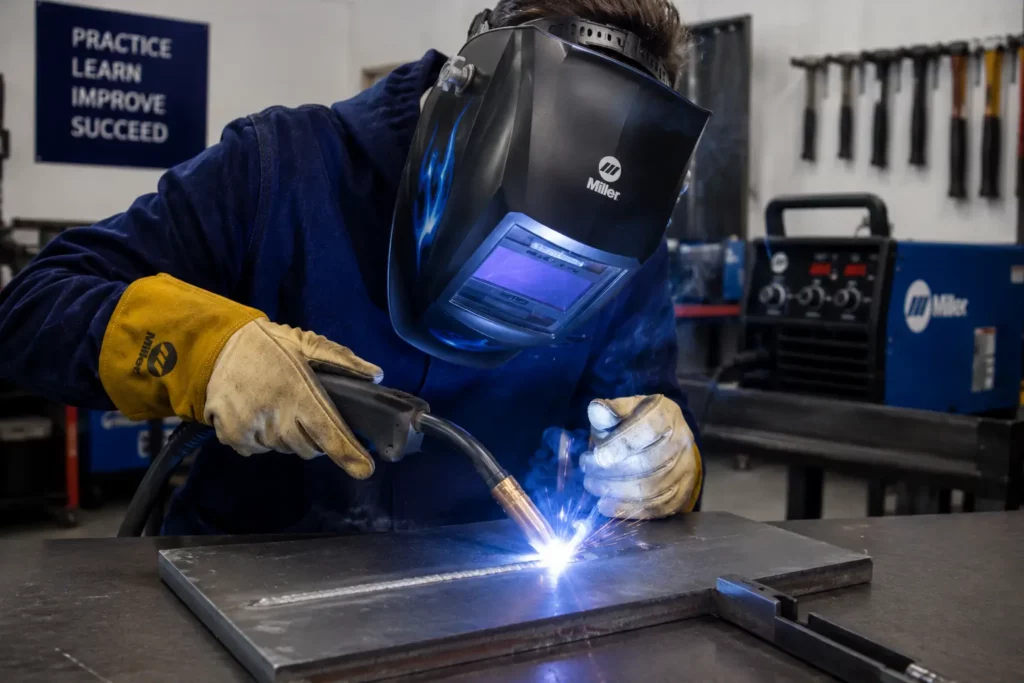
Когда вы начинаете изучать сварку проволокой, такие термины, как MIG, сварка порошковой проволокой и сварка с подачей проволоки, могут сливаться воедино. В этом руководстве сварка проволокой относится к процессам, при которых аппарат непрерывно подает сварочную проволоку через горелку, вместо использования коротких электродов, которые заменяются вручную.
В этой статье рассматривается, что такое сварка проволокой, чем отличаются MIG-сварка и сварка порошковой проволокой, какое оборудование вам понадобится, как настроить свой первый сварочный аппарат с подачей проволоки и на что следует обратить внимание перед выбором аппарата, подходящего для начинающих.
Что такое проволочная сварка?
Сварка проволокой — это общий термин для обозначения процессов сварки, при которых проволока непрерывно подается через сварочный пистолет. MIG-сварка и сварка порошковой проволокой — это два процесса подачи проволоки, с которыми чаще всего сталкиваются новички.
Главное отличие заключается в непрерывной подаче проволоки.
При сварке проволокой аппарат подает проволоку по мере сварки. Эта проволока создает дугу и добавляет присадочный металл в сварной шов.
Это отличается от ручной дуговой сварки, где электрод перегорает и его необходимо заменять. При ручной дуговой сварке можно выполнять более длинные сварные швы без частых остановок, и это одна из причин, почему многим новичкам легче ее освоить.
Сварочный аппарат может работать в режимах MIG, порошковой проволокой или в обоих режимах.
Когда вы видите термин «сварочный аппарат с проволочной сваркой», это может означать аппарат только для MIG-сварки, аппарат только для сварки порошковой проволокой или двухфункциональный аппарат, поддерживающий оба метода.
Эта разница важна перед покупкой или настройкой аппарата. Для сварки MIG сплошной проволокой необходим защитный газ. Для самозащитной порошковой проволоки баллон с газом не требуется, но все равно необходима правильная полярность и правильная схема подачи.
Для начинающих сварочный аппарат с двойной технологичностью предоставляет больше возможностей для обучения, поскольку позволяет выполнять чистую сварку MIG в помещении и ремонт порошковой проволокой без использования газа с помощью одного аппарата.

Какие существуют два основных типа сварки проволокой?
Два основных процесса сварки проволокой — это MIG-сварка (сварка сплошной проволокой с использованием внешнего защитного газа) и сварка порошковой проволокой (сварка трубчатой проволокой с внутренним флюсом, при этом может использоваться или не использоваться внешний газ). Оба процесса используют непрерывную подачу проволоки, но различаются способом защиты сварочной ванны и условиями, подходящими для каждого из них.
Сварка MIG с использованием твердой проволоки и защитного газа.
При MIG-сварке (сварка в среде инертного газа) твердая сварочная проволока подается через сварочный пистолет одновременно с подачей защитного газа, обычно смеси аргона и CO2 или чистого CO2, который защищает расплавленную сварочную ванну от загрязнения атмосферными примесями.
Сварка MIG обычно обеспечивает более чистые сварные швы с меньшим разбрызгиванием, хорошим внешним видом и требует меньше зачистки, чем сварка порошковой проволокой.
Однако для работы MIG-сварки необходимы газовый баллон, редуктор и шланги, что делает установку менее портативной. Ветер нарушает подачу газа, ограничивая возможность использования на открытом воздухе.
Сварка порошковой проволокой с возможностью использования без газа или с газом.
При сварке порошковой проволокой используется трубчатая проволока, заполненная флюсовыми составами. В процессе сгорания проволоки флюс образует защитный газ и защитный шлак вокруг сварного шва.
Самозащитная дуговая сварка с порошковой проволокой не требует внешнего газового баллона, поэтому установку проще перемещать между объектами. Она также лучше справляется с легким ветром, чем MIG-сварка, поскольку нет внешнего защитного газа, который нужно сдувать.
Компромисс заключается в очистке. При сварке порошковой проволокой обычно образуется больше брызг, после каждого прохода остается шлак, а валик выглядит более шероховатым, чем при MIG-сварке.
Практическое сравнение, которое действительно могут использовать новички.
| Характеристика | Сварка MIG | Сварка сердечником под флюсом |
| Требуется газ | Да (аргон/CO2) | Нет (самоэкранированный) |
| Портативность | Средняя | Прекрасно |
| Устойчивость к ветру | Не очень | Прекрасно |
| Очистка сварного шва | Минимальные | Требуется удаление шлака |
| Внешний вид сварного шва | очиститель | Грубее |
| Уровень сложности для начинающих | Легче | Средняя |
Что лучше для начинающих: MIG-сварка или сварка порошковой проволокой?
Сварка MIG обеспечивает наиболее простой процесс обучения для работы в помещении, в то время как сварка порошковой проволокой отличается большей мобильностью и устойчивостью к воздействию окружающей среды. Оптимальный вариант для начала зависит от того, где вы будете сваривать, что будете сваривать и что для вас важнее: простота обучения или мобильность оборудования.
Когда MIG — более простой путь для нового пользователя
Сварка MIG обеспечивает наиболее плавный процесс обучения для начинающих, работающих в контролируемых условиях в помещении. Чистый процесс позволяет четко видеть сварочную ванну без шлака, загораживающего обзор, что обеспечивает мгновенную визуальную обратную связь и помогает быстрее освоить правильную технику. Минимальное разбрызгивание и отсутствие необходимости в очистке от шлака позволяют оценить качество сварного шва сразу, а не после удаления шлака и зачистки. Современные аппараты MIG часто включают предустановленные программы для различных материалов и толщин; выберите «сталь 1/8 дюйма», и аппарат автоматически установит соответствующее напряжение и скорость подачи проволоки.
Когда магнитопровод с магнитным сердечником является более практичным вариантом для начала работы
Выбирайте сварочный аппарат с порошковой проволокой, когда портативность важнее, чем простота обучения. Самозащитный сварочный аппарат с порошковой проволокой исключает необходимость в газовых баллонах, регуляторах и шлангах; вам нужно взять с собой на рабочее место только сварочный аппарат и удлинитель.
Для работ на открытом воздухе, ремонта сельскохозяйственной техники или мобильных работ, где сложно контролировать использование защитного газа, проволока с порошковым сердечником обычно является более практичным вариантом подачи проволоки.
Двухпроцессный станок предоставляет вам больше возможностей для обучения.
Аппарат, поддерживающий как MIG-сварку, так и сварку порошковой проволокой, позволяет начать с процесса, подходящего для ваших первых проектов, а затем попробовать другой.
Для работы в помещении MIG-сварка часто проще, поскольку шов получается чище и его легче считывать. Для ремонта на открытом воздухе порошковая проволока может быть более практичной, поскольку для нее не требуется газовый баллон. Двухпроцессный сварочный аппарат с проволокой позволяет использовать оба метода сварки.
Какое оборудование необходимо для начала работы с проволочной сваркой?
Полный стартовый комплект включает в себя сварочный аппарат, подходящую проволоку, оборудование для подачи защитного газа для MIG-сварки, средства индивидуальной защиты и несколько основных принадлежностей. Одного сварочного аппарата недостаточно. Вам также понадобятся детали, обеспечивающие подачу проволоки, защиту сварного шва и вашу безопасность.
Сварочный аппарат с подачей проволоки как основа установки.
Сварочный источник питания обеспечивает электрический выход, механизмы подачи проволоки и элементы управления для регулировки параметров сварки. Аппараты начального уровня обычно предлагают варианты входного напряжения 120 В или 230 В, диапазон выходного тока 30-140 А и базовые элементы управления напряжением/скоростью подачи проволоки.
Проволока, газовое оборудование и компоненты для подачи газа.
- Для МИГ: SOLID Сварочная проволока MIG Катушки (обычно диаметром 0.030 или 0.035 дюйма), баллон с защитным газом, регулятор и расходомер, газовые шланги и приводные ролики, подобранные по диаметру проволоки. Контактные наконечники и сопла изнашиваются и требуют периодической замены.
- Для ядра потока: Самоэкранированная порошковая проволока, соответствующая полярности вашего станка, приводные ролики, подходящие для трубчатой проволоки (гладкие или слегка рифленые во избежание смятия), и контактные наконечники соответствующего диаметра порошковой проволоки.
Средства защиты, заземление и основные принадлежности
- Необходимое оборудование для обеспечения безопасности: Автоматическое затемнение сварочный шлем защита глаз и лица, кожа сварочные перчатки Защита рук от жара и брызг, огнестойкая куртка или рукава, а также защитные очки, надеваемые под шлем.
- Основные аксессуары: Металлическая щетка для очистки сварных швов, отбойный молоток для удаления шлака из порошковой проволоки, угловая шлифовальная машина с проволочной щеткой для подготовки поверхности, зажимы или магниты для удержания заготовок и огнетушитель.
На что следует обратить внимание при выборе сварочного аппарата для начинающих?
При выборе сварочного аппарата для начинающих обращайте внимание на удобство использования, удобство настройки, стабильность подачи проволоки и наличие расходных материалов. Хороший аппарат для начинающих должен упрощать, а не усложнять, настройку MIG-сварки и сварки порошковой проволокой.
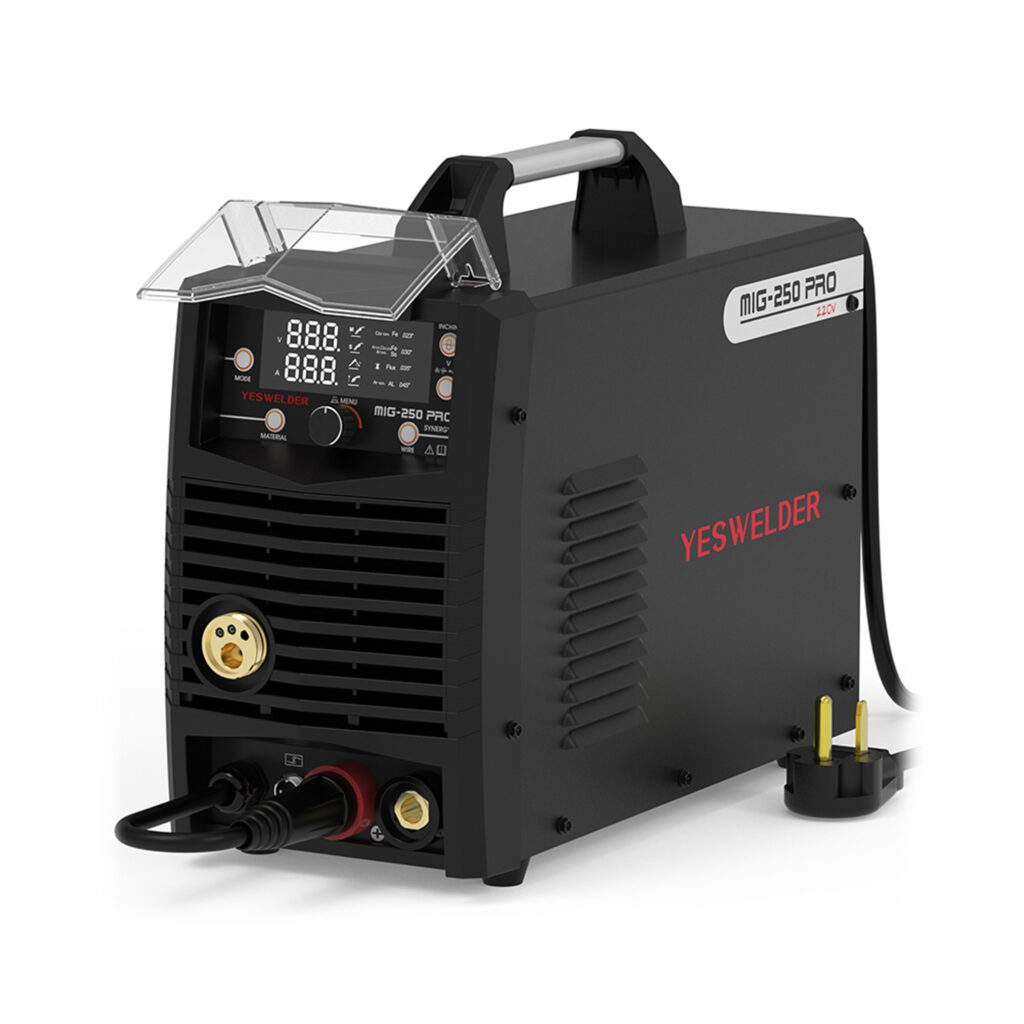
Элементы управления и настройки
Предварительно заданные программы могут помочь начинающим выбрать начальную точку для распространенных толщин материалов, таких как сталь толщиной 1/8 дюйма. Четкие индикаторы напряжения и скорости подачи проволоки также упрощают поиск и устранение неисправностей по сравнению с нечеткими циферблатными метками.
Простота переключения полярности особенно важна на аппаратах, поддерживающих как MIG-сварку, так и сварку порошковой проволокой. Для MIG-сварки обычно используется одножильная проволока DCEP, тогда как для многих самоэкранированных порошковых проволок используется одножильная проволока DCEN. Четкая маркировка снижает вероятность одной из самых распространенных ошибок при настройке.
Поддержка MIG-сварки и сварки порошковой проволокой.
На сварочном аппарате для начинающих должно быть четко указано, поддерживает ли он MIG-сварку, сварку порошковой проволокой или оба метода. Для MIG-сварки необходима защитная среда и сплошная проволока. Сварка порошковой проволокой может работать без газа, но для этого все равно необходимы правильная проволока, контактный наконечник, приводной ролик и настройка полярности.
Двухпроцессный сварочный аппарат предоставляет начинающим больше гибкости, поскольку они могут отрабатывать чистую сварку MIG в помещении и ремонт порошковой проволокой на открытом воздухе, не покупая два аппарата.
Стабильная подача проволоки и расходные материалы
Стабильная подача проволоки имеет большое значение, поскольку многие проблемы у начинающих сварщиков начинаются еще до начала сварки. Неправильная подача может привести к обратному прогоранию, образованию «птичьих гнезд», неравномерным валикам и нестабильной дуге.
Обратите внимание на распространенные контактные наконечники, вкладыши, сопла и приводные ролики. Это важно для начинающего сварщика в гараже, но также имеет значение для учебных программ, ремонтных мастерских и серийной продукции начального уровня, где запасные части должны быть легкодоступны.
Вспомогательные материалы и руководство по настройке
Четкие схемы настройки, инструкции по полярности и списки расходных материалов упрощают использование и обслуживание аппарата для начинающих. При сравнении вариантов от поставщика сварочного оборудования проверьте, четко ли на странице товара указаны поддерживаемые размеры проволоки, варианты полярности и сменные расходные материалы.
Признаки проблем, которые следует избегать при использовании оборудования для начинающих.
Аппарат, удобный для начинающих, не должен оставлять пользователю вопросы по настройке. Избегайте аппаратов с нечеткими обозначениями полярности, нестабильной подачей проволоки, редкими расходными материалами, скрытой совместимостью с различными сечениями проволоки или отсутствием четких начальных настроек для MIG-сварки и сварки порошковой проволокой.
Для программ обучения и дистрибьюторов мелкие детали настройки могут превратиться в повторяющиеся вопросы технической поддержки. Новым пользователям необходимо знать, какой диаметр провода использовать, какую полярность установить, требуется ли газ, а также какие контактные наконечники, вкладыши и расходные материалы подходят для данного аппарата.
Как правильно настроить сварочный аппарат с подачей проволоки в первый раз?
Для правильной настройки сварочного аппарата с подачей проволоки необходимо установить полярность для выбранного типа проволоки, установить проволоку и соответствующие расходные материалы, начать работу с рекомендуемыми настройками аппарата и подготовить чистый металл. Правильная первоначальная настройка предотвращает проблемы, которые новички часто списывают на технику, хотя на самом деле виновником является неправильная конфигурация аппарата.
Прежде всего, установите правильную полярность.
Для MIG-сварки сплошной проволокой требуется DCEP (положительная/обратная полярность электрода постоянного тока). Для самозащитной порошковой проволоки обычно требуется DCEN (отрицательная/прямая полярность электрода постоянного тока). Использование неправильной полярности приводит к плохому проплавлению, чрезмерному разбрызгиванию и нестабильной дуге, что делает обучение невозможным.
Правильно установите провод и подберите расходные материалы.
Протяните проволоку через приводные ролики, кабельный ввод пистолета и контактный наконечник, следуя схеме прокладки, указанной в руководстве по эксплуатации станка. Установите натяжение приводных роликов таким образом, чтобы проволока подавалась без проскальзывания, но не настолько туго, чтобы деформировать или сдавить ее. Установите контактные наконечники, соответствующие диаметру вашей проволоки: наконечники 0.030″ для проволоки диаметром 0.030″, наконечники 0.035″ для проволоки диаметром 0.035″.
Начните с рекомендуемых настроек устройства.
Обратитесь к таблице параметров, которая обычно находится внутри дверцы подачи проволоки станка или в руководстве пользователя. Для толщины материала и диаметра проволоки используйте рекомендуемые значения напряжения и скорости подачи проволоки в качестве отправных точек.
Подготовьте чистый металл и подтвердите условия работы.
Удалите краску, ржавчину, масло и окалину с обеих сторон шва с помощью шлифовальной машины или проволочной щетки. Загрязненный металл вызывает пористость и плохое сплавление, что новички ошибочно связывают со своей техникой. Убедитесь, что зажим для заготовки обеспечивает хороший электрический контакт с чистым металлом. При использовании MIG-сварки проверьте правильность подачи газа.
Как начинающим следует осваивать технику сварки проволокой?
Начинающим следует начинать с простых прямых бусинок на плоской пластине, затем переходить к различным положениям и типам соединений, уделяя особое внимание углу наклона пистолета, вылету бусинок и скорости движения. Эффективная практика предполагает постепенное развитие навыков, а не немедленный переход к сложным проектам.
Начните с простых бусин, прежде чем переходить к соединениям.
Начните с того, что нанижите ровные бусины на плоскую стальную пластину, не пытаясь ничего соединить. Сосредоточьтесь на создании ровных бусин одинаковой ширины и высоты по всей длине. Как только ровные бусины будут выглядеть достаточно ровно, потренируйтесь находить их в разных положениях: горизонтально, вертикально, над головой, прежде чем переходить к настоящим соединениям.
Сосредоточьтесь на угле, вылете и скорости движения.
- Угол наклона пушки: Для MIG-сварки необходимо поддерживать угол натяжения 5-15 градусов (горелка наклонена вперед в направлении движения), а для MIG-сварки — угол сопротивления 5-15 градусов (горелка наклонена назад).
- Выделенная контактная информация: Оставьте за контактным наконечником провод длиной от 3/8 до 1/2 дюйма. Слишком короткий провод приведет к перегреву горелки, слишком длинный — к нестабильной дуге.
- Скорость путешествия: Двигайтесь достаточно быстро, чтобы дуга оставалась у переднего края сварочной ванны, но достаточно медленно, чтобы сварочная ванна полностью заполнила шов.
Прежде чем пытаться добиться идеального качества сварных швов, необходимо добиться стабильности результатов.
Ваши первые сто бусин не будут выглядеть профессионально, и это нормально. Сосредоточьтесь на том, чтобы каждая бусина была похожа на предыдущую, а не на мгновенном достижении качества, достойного обложки журнала. Последовательность показывает, что вы контролируете переменные; внешний вид улучшается естественным образом по мере развития последовательности.
Какие проблемы чаще всего возникают у начинающих сварщиков проволочной сваркой?
К наиболее распространенным проблемам начинающих относятся чрезмерное разбрызгивание, прогорание, пористость, проблемы с подачей проволоки, застревание проволоки, нестабильные дуги, недостаточное сплавление и неравномерный валик.
Для начала проверьте правильность настройки, поскольку неправильная полярность, плохое заземление, загрязнение металла или некачественная подача проводов могут испортить впечатление от хорошей техники.
Разбрызгивание, прогорание и пористость
Чрезмерное разбрызгивание: обычно вызвано слишком высоким напряжением, загрязнением основного металла или неправильной полярностью флюсового сердечника. Постепенно снижайте напряжение, тщательно очищайте металл и убедитесь, что полярность соответствует типу проволоки.
Прогорание: Прогоревшие отверстия в тонком материале указывают на чрезмерный нагрев. Снизьте напряжение, увеличьте скорость перемещения или используйте проволоку меньшего диаметра.
Пористость: Небольшие отверстия или пустоты в готовых сварных швах возникают из-за загрязнения металла, недостаточного газового покрытия (MIG) или влаги в порошковой проволоке.
Плохая подача проволоки, замыкание проводов и нестабильное поведение электрической дуги.
- Проблемы с подачей проволоки: Нестабильная подача или застревание проволоки обычно возникают из-за неправильного натяжения приводного ролика, износа направляющей, неправильного типа приводного ролика или перегиба кабеля сварочной горелки.
- Монтаж проводов: Если проволока касается обрабатываемой детали и останавливается вместо образования дуги, это указывает на засорение контактного наконечника, слишком низкое напряжение или неправильную длину проволоки.
- Нестабильная дуга: Блуждающая, прерывистая дуга указывает на плохое заземление, загрязнение металла, износ контактного наконечника или нестабильную подачу проволоки.
Недостаточное слияние и неравномерная форма бусин.
- Отсутствие слияния: Сварной шов остается на поверхности основного металла, не проникая в него, что часто происходит из-за слишком высокой скорости перемещения горелки, слишком низкого напряжения или неправильного угла наклона горелки.
- Неравномерные бусины: Неравномерность ширины и высоты является следствием неустойчивых движений рук или непостоянной скорости перемещения.
На что должны обращать внимание учебные заведения и дистрибьюторы при выборе сварочных аппаратов для начинающих?
Учебным центрам и дистрибьюторам необходимы сварочные аппараты для начинающих, поскольку большинство проблем на начальном этапе сварки возникают еще до самого процесса. Новые пользователи могут установить неправильную полярность, столкнуться с нестабильной подачей проволоки, подобрать неподходящий контактный наконечник или пропустить этап настройки газа для MIG-сварки, если аппарат не предоставляет четких инструкций по этому процессу.
Вот почему важна ясность настройки. Четкие обозначения, простые элементы управления, стабильная подача и стандартные расходные материалы могут уменьшить количество повторных вопросов у инструкторов, ремонтных бригад и службы послепродажного обслуживания.
Прочные тренажеры для обучения
Учебные сварочные аппараты часто сталкиваются с неправильными настройками, застреванием проволоки, неаккуратным обращением и длительными тренировками неопытных пользователей. Удобный для начинающих сварочный аппарат должен обладать стабильной подачей проволоки, понятными элементами управления, простотой настройки и достаточной прочностью для многократного использования в классе или мастерской.
Простая настройка для новых пользователей
Простота настройки имеет значение, когда один инструктор помогает нескольким студентам одновременно. Четкие указания по параметрам, простое переключение полярности и простые инструкции по выбору размера проволоки могут уменьшить путаницу до начала сварки первого шва.
Расходные материалы общего назначения и снижение эксплуатационных расходов
В учебных центрах и ремонтных мастерских быстро используются контактные наконечники, сопла, вкладыши и приводные ролики. Машины, использующие распространенные и легкодоступные расходные материалы, проще в обслуживании и обходятся дешевле в эксплуатации.
Это также важно для линеек продукции начального уровня. Машина может выглядеть привлекательно в технических характеристиках, но ее обслуживание становится сложнее, если запасные части встречаются редко, стоят дорого или их трудно подобрать к размерам проволоки, которые действительно используют новички.
Поддержка поставщика, выходящая за рамки технических характеристик.
Технические характеристики — это лишь часть решения. Стабильное качество сборки, доступность запасных частей, гарантийная поддержка, схемы настройки и понятные учебные материалы — все это влияет на то, насколько легко продавать, обучать и обслуживать данное оборудование.
Хороший поставщик сварочного оборудования должен упростить объяснение процесса первоначальной настройки. Линейка сварочных аппаратов MIG от YesWelder предоставляет учебным центрам, ремонтным мастерским и дистрибьюторам практичный способ подобрать оборудование для начинающих, портативного ремонта или программ перепродажи начального уровня, вместо того чтобы предлагать одну модель для всех вариантов использования.
Машины начального уровня могут обеспечить долгосрочный спрос.
На первый взгляд, сварочные аппараты начального уровня могут показаться менее прибыльными, чем профессиональные модели, но они часто знакомят людей с брендом. Когда у начинающих сварщиков первый опыт проходит гладко, они с большей вероятностью продолжат тренироваться, купят расходные материалы и в дальнейшем перейдут на более совершенное оборудование.
Заключение
Для начинающих сварка проволокой обычно сводится к двум вариантам. MIG-сварка проще для чистой практики в помещении, а сварка порошковой проволокой более практична для ремонта на открытом воздухе и работы в портативном режиме. В обоих случаях используется проволока с непрерывной подачей, но они требуют разного экранирования, полярности, типа проволоки и настроек.
Самая большая ошибка — это считать любой сварочный аппарат подходящим для новичков. Аппарат с нечеткой маркировкой полярности, нестабильной подачей проволоки, редкими расходными материалами или слабыми инструкциями по настройке может заставить новых пользователей думать, что проблема в их технике.
Для одного обучающегося двухпроцессный сварочный аппарат с подачей проволоки позволяет одновременно использовать как MIG-сварку, так и сварку порошковой проволокой. Для учебного заведения, ремонтной мастерской или дистрибьютора аналогичные функции сокращают количество вопросов по настройке, время простоя и нагрузку на послепродажную поддержку.
YesWelder предлагает сварочные аппараты MIG , аппараты с подачей проволоки и сварочные принадлежности для начинающих, программ обучения и линеек продукции начального уровня. Сравните линейку по поддержке технологических процессов, переключению полярности, совместимости с размерами проволоки, расходным материалам и рекомендациям по настройке, прежде чем выбрать аппарат для первых проектов.
FAQ
Да. Сварка проволокой обычно проще в освоении, чем сварка электродами, потому что аппарат подает проволоку автоматически. Вы можете больше сосредоточиться на угле наклона горелки, скорости перемещения и на наблюдении за сварочной ванной, вместо того чтобы постоянно контролировать горящий электрод.
Самозащитная сварка порошковой проволокой хорошо подходит для использования на открытом воздухе, поскольку не требует внешнего газа, который может быть нарушен ветром. Сварка MIG на открытом воздухе может быть сложнее, так как ветер может нарушить работу защитного газа. Для обучения и выполнения проектов на открытом воздухе возможность сварки порошковой проволокой обеспечивает лучший практический опыт.
Сварочный аппарат на 110/120 В со стабильной выходной мощностью справится со многими задачами для начинающих, такими как изготовление легких металлоконструкций, кузовной ремонт автомобилей и мелкий ремонт в домашних условиях. Толщина свариваемого материала зависит от аппарата, типа проволоки и конструкции соединения, поэтому всегда проверяйте таблицу параметров аппарата перед сваркой.
Многие новички могут получить более аккуратные тренировочные швы после нескольких часов практики, но для получения стабильных сварных швов в разных соединениях требуется больше времени. Перед переходом к реальным проектам вам потребуется несколько целенаправленных тренировок, посвященных изучению скорости подачи проволоки, скорости перемещения, угла наклона сварочной горелки и контроля температуры.
Да, многие сварочные аппараты для начинающих, предназначенные для сварки проволокой, поддерживают как MIG-сварку, так и сварку порошковой проволокой за счет переключения полярности и соответствующей замены расходных материалов. Такие двухпроцессные аппараты стоят несколько дороже, чем однопроцессные, но обеспечивают ценную гибкость для изучения обоих процессов без приобретения отдельного оборудования.



