
Если вы когда-либо смотрели на сварочный аппарат MIG , вы не одиноки. Коробка с проволокой, газовыми трубками и регуляторами выглядит устрашающе, пока вы не разберете ее на части. Каждая деталь выполняет одну четкую функцию, и большинство проблем со сваркой возникают из-за износа всего нескольких деталей, которые легко обнаружить, если знать, где искать.
В этом руководстве описаны все основные компоненты типичной установки для сварки GMAW. Мы сгруппировали их по функциям, чтобы вы могли уверенно переходить от источника питания к контактному наконечнику. Вы будете точно знать, что проверять, когда прекращается подача проволоки, возникают скачки разбрызгивания или начинает возникать сбой в работе дуги.
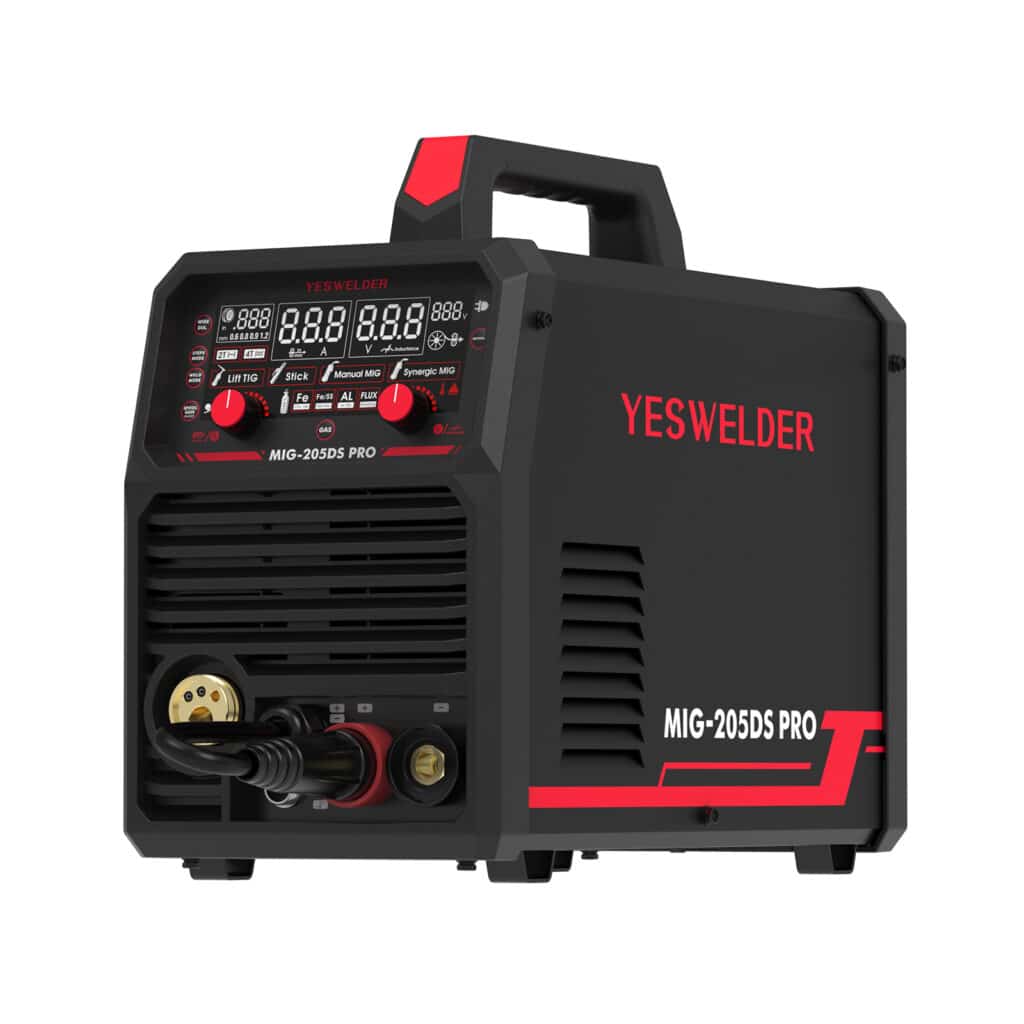
Из каких компонентов состоят источник питания и интерфейс управления?
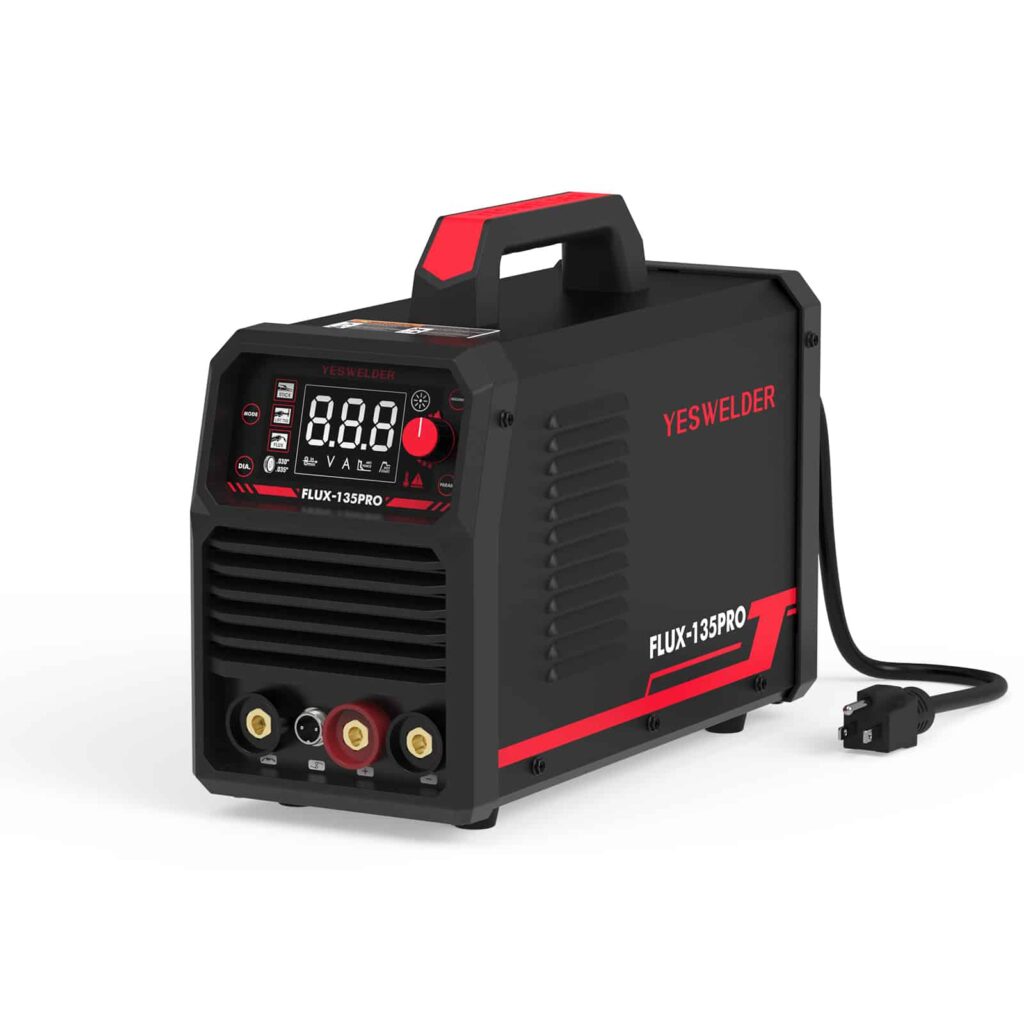
Источник питания — это «мозг» сварочного аппарата. В нём размещаются главный трансформатор или инвертор, панель управления и клеммы полярности, определяющие направление тока.
Корпус трансформатора или инвертора
Корпус источника питания — это самый большой ящик на сварочном аппарате, обычно расположенный сзади или по центру основного шасси. Он принимает переменный ток и преобразует его в постоянный ток для сварки.
В старых станках используются медные обмотки и выпрямители. В инверторных станках вместо них применяются силовые электронные компоненты на базе IGBT или MOSFET. Они работают с меньшим нагревом и весят меньше. Это очень важно, если вы каждый день таскаете станок по мастерской.
Следите за тем, чтобы вентиляционные отверстия системы охлаждения были свободны. Засоренное вентиляционное отверстие или неисправный вентилятор приведут к перегреву корпуса и остановке работы устройства.
Панель управления / Пользовательский интерфейс
На передней панели осуществляется настройка параметров сварки. Она расположена напротив источника питания и отображает текущую работу аппарата.
Большинство устройств оснащены поворотными регуляторами или цифровым экраном с четырьмя основными элементами управления:
- Регулировка напряжения позволяет установить длину дуги. Более высокое напряжение обеспечивает более широкий и плоский сварочный шов.
- Скорость подачи проволоки (WFS) определяет, с какой скоростью проволока перемещается от катушки к сварочной горелке, и измеряется в дюймах в минуту (IPM).
- Цифровой дисплей отображает напряжение, силу тока или показания датчика положения коленчатого вала в реальном времени.
- Переключатели режимов позволяют выбирать между режимами 2T (удержание спускового крючка) и 4T (нажатие и отпускание), а также между синергетическим и ручным режимами.
Изношенные регуляторы приводят к скачкам настроек. В пыльных мастерских дисплеи иногда выходят из строя.
Полярные клеммы
Откройте боковую панель, и вы увидите клеммы полярности рядом с выходом питателя провода или на клеммной колодке. Они определяют направление протекания тока.
Для сплошной проволоки установите режим DCEP (положительный электрод). Для некоторых порошковых проволок может потребоваться режим DCEN (отрицательный электрод). Если вы не уверены, проверьте маркировку проволоки или инструкцию к станку. Гадание на кофейной гуще — быстрый способ потратить полдня на борьбу с плохой электрической дугой.
Ненадежные клеммы приводят к прерывистому и потрескивающему свечению. Неправильная полярность для вашего типа провода приводит к плохому проплавлению и загрязнению сварочного шва. Вы поймете, что что-то не так, как только увидите сварочную лужу.
Из каких частей состоит сварочный пистолет?
Сварочный пистолет — это место, где всё соединяется воедино. Он подаёт проволоку, газ и передаёт ток непосредственно к месту соединения.
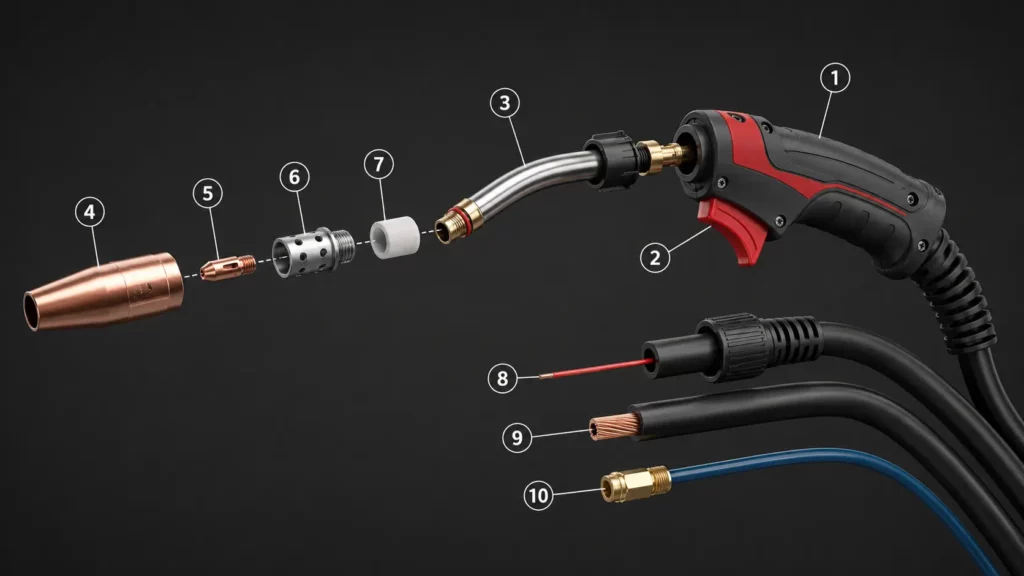
Рукоятка пистолета, спусковой крючок и гибкая штанга
Рукоятка — это то, что вы держите. Курок — это то, что приводит всё в действие. Нажмите на него, и машина одновременно подаст проволоку, газ и электрический ток. Отпустите, и всё остановится.
Эргономичные рукоятки важны, если вы работаете сварщиком часами подряд. Тесный хват быстро утомит вашу руку. Если курок заедает или дуга прерывается при нажатии, значит, изнашивается внутренний выключатель. Заменить эту деталь недорого, но неисправный выключатель посреди работы обойдется вам в целый день.
«Гусиная шея» — это изогнутая металлическая трубка в передней части пистолета. Она направляет контактный наконечник и сопло к заготовке. В зависимости от модели пистолета углы наклона могут варьироваться от 30° до 60°. Она сильно нагревается. При слишком интенсивной и длительной работе «гусиная шея» деформируется или трескается. Если угол наклона начинает выглядеть неправильно, замените трубку до того, как наконечник начнет отклоняться от соединения.
Контактный наконечник и газовое сопло
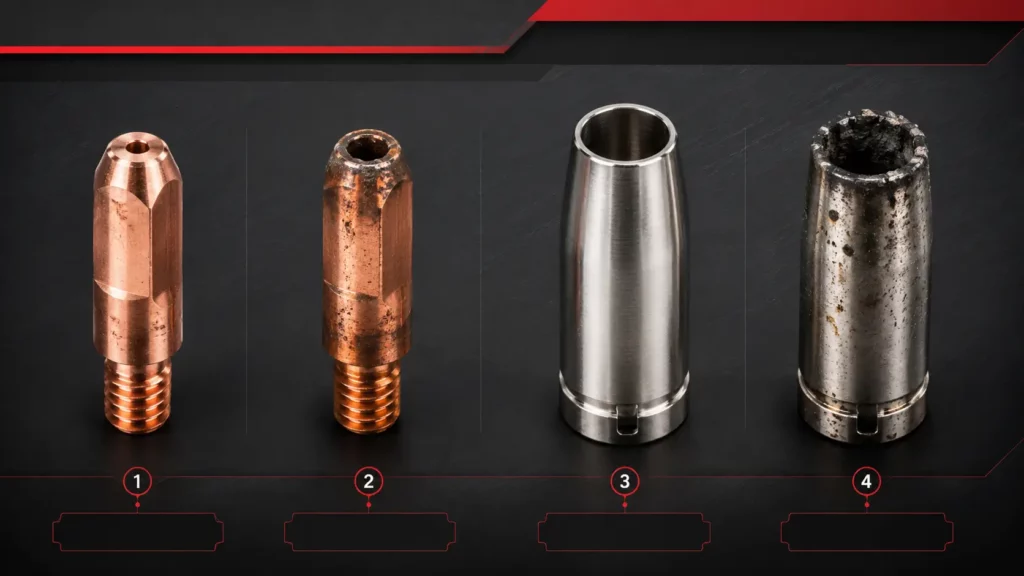
Контактный наконечник — это последнее, чего касается проволока перед возникновением электрической дуги. Это небольшой медный или медно-циркониевый элемент с отверстием, просверленным в соответствии с диаметром проволоки. Отверстие должно точно соответствовать диаметру проволоки. Слишком большое отверстие приведет к падению проводимости, слишком маленькое — к заклиниванию проволоки.
Эта деталь быстро изнашивается. Обратный поток дуги удлиняет отверстие. Брызги накапливаются и забивают отверстие. Когда дуга начинает смещаться или подача проволоки затруднена, замените наконечник. Они стоят всего несколько центов каждый, поэтому нет смысла бережно относиться к изношенному. Если у вас мастерская, держите на складе наконечники тех размеров, которые вы используете чаще всего. Ничто так не замедляет смену, как нехватка контактных наконечников.
Сопло — это латунный или медный колпачок, который надевается на контактный наконечник. Оно формирует поток газа и защищает сварочную ванну от воздуха. В зависимости от сварочного пистолета, вы можете увидеть коническую или цилиндрическую форму. Брызги любят прилипать к отверстию сопла. Когда они накапливаются, поток газа падает, и образуется пористость. Резьба также может сорваться, если вы перетянете сопло. Чистка помогает, но как только отверстие деформируется, его следует заменить.
Газовый диффузор и изолятор
Диффузор расположен за соплом и вокруг контактного наконечника. Он имеет небольшие отверстия, которые равномерно распределяют защитный газ, благодаря чему сварочная ванна остается чистой. Без него газ выбрасывается в одном направлении, оставляя остальную часть сварного шва открытой. Брызги забивают эти отверстия. Резьба срывается, как и на сопле. Проверьте его при замене сопла. Если поток газа кажется неравномерным, диффузор — первое место, куда следует обратиться.
Изолятор расположен между проводящими металлическими частями горелки. Он предотвращает перескоки тока туда, куда ему не следует. Без него возникают короткие замыкания и вспышки дуги. Со временем нагрев приводит к растрескиванию изолятора. Если возникают случайные вспышки дуги или горелка сильно нагревается в неподходящих местах, снимите диффузор и проверьте изолятор на наличие трещин или следов обгорания.
Вкладыш для ствола, силовой кабель и газовый шланг
Вкладыш представляет собой гибкую стальную или полимерную трубку, проходящую по всей длине троса пистолета. Он направляет проволоку от подающего устройства к контактному наконечнику с минимальным трением. Перегибы — враг. Резкий изгиб у рукоятки пистолета или перегиб возле подающего устройства приведут к образованию «птичьих гнезд» или опилкам. Диаметр вкладыша должен точно соответствовать диаметру проволоки. Слишком тугой — и проволока застревает. Слишком свободный — и она извивается внутри. Если подача становится затрудненной или вы видите металлические стружки в пистолете, замените вкладыш.
Силовой кабель и газовый шланг проходят внутри жгута кабелей сварочной горелки. Кабель передает сварочный ток. Шланг подает защитный газ от аппарата к горелке. Проверьте изоляцию на наличие порезов или следов ожогов. Утечки газа в местах соединений проявляются в виде пузырьков, если распылить мыльную воду на стыки. Поврежденный кабель представляет опасность поражения электрическим током, а не просто является проблемой при сварке.
Как работает система подачи проволоки?
Система подачи проволоки перемещает электродную проволоку со катушки в сварочную горелку с постоянной, контролируемой скоростью. Если в этой системе происходит сбой, дуга прерывается или гаснет.
Приводной ролик в сборе
Приводные ролики — это рифленые колеса, расположенные внутри сварочного шкафа или устройства подачи проволоки. Они захватывают проволоку и проталкивают ее к сварочной горелке. Существует три основных типа:
- Валки с V-образной насечкой надежно врезаются в порошковые и более крупные сплошные проволоки.
- Вальцы с U-образными канавками удерживают мягкую проволоку, например, алюминиевую, предотвращая ее деформацию.
- Прижимной рычаг сжимает проволоку к роликам с регулируемым натяжением.
- Слишком слабо — и проволока соскользнет. Слишком сильно — и вы её пережмёте или зарежете.
Изношенные насечки теряют сцепление. Неправильный профиль канавок для вашего типа проволоки вызывает проблемы с подачей еще до того, как загорится дуга. Подбирайте катушку под проволоку и проверяйте натяжение каждый раз при загрузке новой катушки.
Ступица катушки проволоки и тормоз
Ступица катушки — это шпиндель, на котором размещается подача проволоки. Она оснащена фрикционным тормозом, предотвращающим переполнение катушки во время пауз в подаче.
Если тормоз слишком ослаблен, катушка продолжает вращаться и забрасывает проволоку в гнездо за приводными роликами. Если он слишком затянут, двигатель подающего механизма работает с трудом и глохнет. Отрегулируйте тормоз так, чтобы катушка останавливалась в пределах одного оборота при отпускании курка.
Входные и выходные направляющие
Входные и выходные направляющие представляют собой небольшие втулки, которые выравнивают проволоку при ее входе и выходе из приводных роликов. Они удерживают проволоку в прямом положении, предотвращая ее заедание или истирание.
Неправильно установленные направляющие измельчают проволоку и выбрасывают металлическую стружку в подающее устройство. Проверяйте их при смене диаметра проволоки. Изношенная направляющая, смещенная от центра, заблокирует проволоку еще до завершения первого прохода.
Как работает система защитного газа?
Система подачи защитного газа обеспечивает постоянный поток инертного или активного газа в сварочную ванну. Без нее загрязнение атмосферными газами портит сварочный шов.
Впускной патрубок для газа и электромагнитный клапан
Впускной патрубок для газа — это резьбовое отверстие на задней или боковой стороне сварочного аппарата. К нему подключается шланг от регулятора. Проверяйте резьбу при подключении нового баллона. Поврежденная резьба приводит к утечке газа и к дополнительным расходам.
За фитингом расположен внутренний электромагнитный клапан. Он открывается при нажатии на курок и закрывается после задержки подачи газа, чтобы защитить горячую сварочную ванну. Если клапан застрянет в открытом положении, газ продолжит поступать и опустошит баллон за ночь. Если он застрянет в закрытом положении, возникнет пористость, поскольку сварочная ванна никогда не будет контактировать с защитным газом. Медленная работа клапана также создает проблемы. Без достаточного предварительного или последующего потока атмосферный воздух загрязняет сварной шов.
Регулятор газа и расходомер
Регулятор давления устанавливается на газовом баллоне. Он понижает давление в баллоне с 2200 фунтов на квадратный дюйм до рабочего давления, обычно от 25 до 50 фунтов на квадратный дюйм. Расходомер показывает скорость подачи газа в кубических футах в час (CFH).
Диафрагмы изнашиваются. Манометры показывают неверные значения. При работе с высокими расходами на регуляторе может образовываться иней, что приводит к засорению подачи. Проверяйте расход в начале каждой смены. Не доверяйте манометру, который подвергался ударам.
Газовый баллон и клапан
В баллоне хранится защитный газ. Наиболее распространенными вариантами являются чистый CO2, смеси аргона и CO2, а также трехкомпонентные смеси для нержавеющей стали.
Пустые баллоны создают очевидные проблемы. Протекающие клапаны еще хуже, потому что газ медленно сливается, и никто этого не замечает. Неподходящий газ для вашего типа материала приводит к некачественной и слабой сварке. Четко маркируйте баллоны и проверяйте клапаны мыльной водой при замене баллонов.
Что насчет цепи заземления и компонентов безопасности?
Детали заземления и безопасности неподвижны и изнашиваются медленно, поэтому их легко упустить из виду. Но зажим для заготовки и заземляющий кабель завершают электрический путь. Без них дуга смещается или гаснет. Система тепловой защиты отключает питание до того, как аппарат перегреется. Эти детали защищают как качество сварки, так и сам аппарат, поэтому им следует уделять такое же внимание, как контактным наконечникам и соплам.
Рабочий зажим и заземляющий кабель
Зажим для заготовки — это прочный пружинный зажим, который фиксирует заготовку или сварочный стол. Он замыкает цепь, обеспечивая проводник для тока, возвращающегося к аппарату.
Слабое натяжение пружины или изношенное медное покрытие ухудшают проводимость. Если дуга «колеблется» или не загорается, зажмите зажим на голом металле и убедитесь, что губки чистые. Заземляющий кабель идет от зажима к станку. Проверьте наличие порезов, следов ожогов или ослабленных клемм. Поврежденный заземляющий кабель представляет опасность поражения электрическим током, а не просто является проблемой при сварке.
Защита от тепловой перегрузки
Защита от перегрева — это набор внутренних датчиков или автоматических выключателей, которые отключают машину до того, как она перегреется. Она срабатывает, когда вы превышаете рабочий цикл или когда засоряются вентиляционные отверстия системы охлаждения.
Если аппарат постоянно выключается во время сварки, это либо означает, что он слишком долго работает при высокой температуре, либо необходимо очистить систему охлаждения. Не игнорируйте автоматический выключатель. Он предназначен для предотвращения серьезных повреждений аппарата.
Как устранять распространённые неполадки?
Когда что-то идёт не так, не нужно гадать. Большинство симптомов указывают на одну или две конкретные проблемы. Вот краткая справочная информация.
| Симптом | Первый компонент для проверки | Вероятная причина |
| Нестабильная дуга / обратное прогорание проволоки | Контактный наконечник | Изношенное отверстие, неправильный размер или неплотное соединение. |
| Чрезмерное разбрызгивание | Газовая форсунка / диффузор | Засор, плохое газоснабжение, неправильный тип газа |
| Заклинивание проводов в оружии | Оружейный вкладыш | Перегиб, неправильный диаметр или чрезмерное количество мусора |
| Прерывистая подача проволоки | Приводные ролики | Неправильная канавка, изношенные зубья или неправильное натяжение |
| Пористость в сварном шве | Газовая система | Утечки, низкий расход, пустой цилиндр или неисправность соленоида. |
| Дуга зарождается, но подача проволоки не происходит. | Плата управления/триггера | Сбой выключателя или неисправность цепи |
Заключение
Знание сварочного аппарата от и до — это не заучивание названий деталей. Это сокращение времени простоя и обеспечение стабильного качества сварных швов.
Вот что следует помнить:
- При возникновении неполадок следует проверить пять основных зон: источник питания, устройство подачи проволоки, систему подачи защитного газа, сварочный пистолет и цепь заземления.
- Большинство проблем с подачей и дугой связаны с контактным наконечником, направляющей, приводными роликами или газовым соплом. Это изнашиваемые детали, а не стационарные элементы.
- Быстрая пятиминутная проверка в начале каждой смены позволяет избежать многочасовой доработки и брака.
- Замена изношенного контактного наконечника или прочистка засорившегося сопла обходится в несколько долларов. Игнорирование признаков неисправности приводит к браку, переделкам и потере производственного времени.
- Наличие в вашем цехе расходных материалов общего назначения позволяет вашей команде устранять неполадки на месте, вместо того чтобы ждать доставки запчастей.
Если вы составляете каталог сварочного оборудования или оснащаете ремонтную мастерскую, вашим клиентам нужно больше, чем просто оборудование. Им нужны расходные материалы, которые изнашиваются каждую неделю.
Компания YesWelder предлагает контактные наконечники, направляющие, приводные ролики, газовые сопла и диффузоры для большинства систем сварки GMAW. Мы осуществляем оптовые поставки партнерам-дистрибьюторам и предоставляем оптовые цены, технические руководства и маркетинговые материалы, которые ваша команда продаж сможет использовать.
Запросите ценовое предложение или ознакомьтесь с нашим каталогом, чтобы сформировать ассортимент запчастей, на которые полагаются ваши клиенты.
Часто задаваемые вопросы (FAQ)
GMAW — это техническое название процесса. В MIG используется инертный газ, например, чистый аргон. В MAG используется активный газ, например, чистый CO2 или смеси, содержащие CO2. Большинство людей говорят MIG, даже если имеют в виду MAG.
Контактные наконечники обычно обеспечивают дуговой разряд от 8 до 24 часов в зависимости от типа проволоки и силы тока. Вкладыши могут прослужить несколько месяцев, если их содержать в чистоте и сухости. Еженедельно осматривайте сопло и рассеиватель на предмет скопления брызг.
Только при использовании самозащитной порошковой проволоки. Сплошная проволока без газа образует пористые, слабые сварные швы, поскольку расплавленная ванна окисляется. При обычной сварке GMAW всегда проверяйте наличие газа в баллоне и правильную настройку регулятора.
Запутывание проволоки происходит, когда она скручивается на приводных роликах перед тем, как попасть в направляющую пистолета. Наиболее распространенная причина — неправильное натяжение приводных роликов или изношенная направляющая, создающая чрезмерное трение. Убедитесь, что диаметр направляющей соответствует размеру вашей проволоки, и отрегулируйте рычаг прижимной силы так, чтобы проволока плавно подавалась без проскальзывания или замятия.
Обратное прогорание происходит, когда проволока плавится слишком близко к контактному наконечнику, обычно из-за слишком низкой скорости подачи проволоки или слишком высокого напряжения для данной скорости перемещения. Это также может означать, что отверстие контактного наконечника изношено и имеет слишком большой диаметр. Проверьте настройки по таблице параметров станка и осмотрите наконечник на предмет удлинения или образования брызг.



