
ลวดเชื่อมมีหลายประเภทเพื่อให้เหมาะกับกระบวนการเชื่อมที่แตกต่างกัน ลวดเชื่อมที่นิยมใช้กันมากที่สุดคือลวดเชื่อมแบบตัน ซึ่งใช้ในการเชื่อม MIG ที่ให้อาร์กที่เสถียรและสะเก็ดไฟน้อยที่สุด ลวดเชื่อมแบบฟลักซ์คอร์มีความอเนกประสงค์ ให้การทะลุทะลวงที่ดี และเหมาะสำหรับงานกลางแจ้งเนื่องจากผลิตก๊าซป้องกัน
ลวดเชื่อมแบบแกนโลหะผสานข้อดีของลวดเชื่อมแบบแกนแข็งและลวดเชื่อมแบบแกนฟลักซ์ ช่วยเพิ่มประสิทธิภาพและคุณภาพการเชื่อม สุดท้ายนี้ลวดเชื่อมทังสเตนสำหรับงานเชื่อม TIGให้รอยเชื่อมที่แม่นยำและสะอาด เหมาะสำหรับวัสดุบางและโลหะที่ไม่ใช่เหล็ก การเลือกใช้ลวดเชื่อมแต่ละประเภทขึ้นอยู่กับความต้องการเฉพาะของงานเชื่อมนั้นๆ
ความท้าทายในการเชื่อมอลูมิเนียม
การเชื่อมอะลูมิเนียมต้องเผชิญกับความท้าทายมากมาย ต่อไปนี้คือความท้าทายทั่วไปบางประการ:
การเกิดชั้นออกไซด์:อะลูมิเนียมจะเกิดชั้นออกไซด์บนพื้นผิวตามธรรมชาติ ซึ่งมีจุดหลอมเหลวสูงกว่าโลหะพื้นฐาน ชั้นออกไซด์นี้จะต้องถูกกำจัดหรือเจาะทะลุเพื่อให้ได้รอยเชื่อมที่สะอาด ซึ่งมักต้องใช้เทคนิคและเครื่องมือเฉพาะทาง
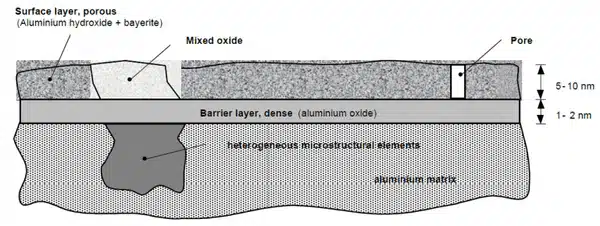
ที่มา: https://www.materialwelding.com/how-to-clean-aluminum-oxide-layer-before-welding-easy-steps/
การนำความร้อนสูง:อลูมิเนียมระบายความร้อนได้อย่างรวดเร็ว ทำให้ยากที่จะรักษาอุณหภูมิให้คงที่ระหว่างการเชื่อม คุณสมบัตินี้อาจนำไปสู่การบิดเบี้ยวและการเสียรูป โดยเฉพาะในชิ้นงานที่บางกว่า
ปัญหาเรื่องรูพรุน:สารปนเปื้อน เช่น ความชื้นและน้ำมัน สามารถซึมเข้าสู่ผิวอลูมิเนียมได้ง่าย ทำให้เกิดรูพรุนในรอยเชื่อม การทำความสะอาดและการจัดการที่เหมาะสมจึงมีความสำคัญอย่างยิ่งในการหลีกเลี่ยงข้อบกพร่องเหล่านี้
ความอ่อนนุ่มและการไม่เปลี่ยนสี : อลูมิเนียมมีความอ่อนนุ่มกว่าโลหะชนิดอื่น ทำให้ทะลุได้ง่าย โดยเฉพาะในแผ่นบางๆ นอกจากนี้ยังไม่เปลี่ยนสีเมื่อได้รับความร้อน ทำให้ช่างเชื่อมวัดอุณหภูมิได้ยากและหลีกเลี่ยงความร้อนสูงเกินไปได้ยาก
วิธีการเชื่อมอลูมิเนียมแบบดั้งเดิม
วิธีการเชื่อมอลูมิเนียมแบบดั้งเดิม ได้แก่ การเชื่อมด้วยก๊าซเฉื่อยทังสเตน (TIG) ซึ่งเป็นที่นิยมเนื่องจากความแม่นยำและการควบคุม การเชื่อม TIG ใช้อิเล็กโทรดทังสเตนแบบไม่สิ้นเปลืองและก๊าซป้องกัน ซึ่งโดยทั่วไปคืออาร์กอน เพื่อป้องกันบริเวณเชื่อมจากการปนเปื้อน กระบวนการนี้เหมาะอย่างยิ่งสำหรับวัสดุบางและให้รอยเชื่อมที่สะอาดและมีคุณภาพสูง ในการเชื่อม TIG มักใช้ลวดเชื่อมอลูมิเนียมตันเป็นวัสดุเติม ลวดเชื่อมตันช่วยให้มั่นใจได้ว่าส่วนผสมมีความสม่ำเสมอและลดความเสี่ยงของสิ่งเจือปน วิธีนี้มีประโยชน์อย่างยิ่งสำหรับการใช้งานที่สำคัญซึ่งต้องการรูปลักษณ์และความสมบูรณ์ของรอยเชื่อมที่สำคัญ
ตำนานของลวดเชื่อมอะลูมิเนียมฟลักซ์คอร์
ลวดเชื่อมอะลูมิเนียมฟลักซ์คอร์เป็นหัวข้อที่มักถูกสับสนและให้ข้อมูลที่ไม่ถูกต้อง ต่างจากเหล็ก อะลูมิเนียมไม่สนับสนุนการใช้ลวดเชื่อมฟลักซ์คอร์อย่างมีประสิทธิภาพ เนื่องจากมีปัญหาทางเทคนิคหลายประการ ปัญหาหลักอยู่ที่คุณสมบัติของอะลูมิเนียม ซึ่งรวมถึงจุดหลอมเหลวต่ำและค่าการนำความร้อนสูง ลวดเชื่อมฟลักซ์คอร์ที่มีฟลักซ์อยู่ภายในปลอกโลหะถูกออกแบบมาเพื่อสร้างระบบป้องกันแก๊สและตะกรันที่ช่วยปกป้องแนวเชื่อม อย่างไรก็ตาม ค่าการนำความร้อนสูงของอะลูมิเนียมจะระบายความร้อนได้เร็วเกินไป ทำให้ยากต่อการบำรุงรักษา
อะลูมิเนียมไม่สามารถสร้างออกไซด์ที่เสถียรได้ด้วยระบบฟลักซ์ เช่นเดียวกับโลหะอื่นๆ ชั้นออกไซด์บนอะลูมิเนียมมีความเหนียวแน่นและมีจุดหลอมเหลวสูงกว่าตัวโลหะเองมาก ทำให้ควบคุมได้ยากในระหว่างการเชื่อม ด้วยเหตุนี้ ลวดเชื่อมอะลูมิเนียมแบบฟลักซ์คอร์จึงไม่มีวางจำหน่ายในท้องตลาด เนื่องจากไม่สามารถให้การป้องกันและความเสถียรที่จำเป็นในแนวเชื่อมได้ ข้อจำกัดนี้ทำให้ลวดเชื่อมอะลูมิเนียมแบบตัน ซึ่งใช้ร่วมกับการป้องกันด้วยก๊าซเฉื่อย เป็นตัวเลือกที่ดีกว่าสำหรับกระบวนการเชื่อมอะลูมิเนียม
FCAW สามารถเชื่อมอลูมิเนียมได้หรือไม่
โดยทั่วไปแล้วการเชื่อมด้วยอาร์กฟลักซ์คอร์ (FCAW) มักไม่นิยมใช้กับการเชื่อมอะลูมิเนียม เหตุผลหลักคือลวดเชื่อมฟลักซ์คอร์ ซึ่งจำเป็นสำหรับ FCAW ไม่สามารถใช้ได้กับอะลูมิเนียมเนื่องจากมีปัญหาเฉพาะบางประการ ประเด็นสำคัญมีดังนี้:
- ชั้นออกไซด์: อะลูมิเนียมมีชั้นออกไซด์ที่คงอยู่และมีจุดหลอมเหลวสูง ซึ่งฟลักซ์ไม่สามารถจัดการได้อย่างเพียงพอ ชั้นนี้ทำให้กระบวนการเชื่อมมีความซับซ้อนและป้องกันไม่ให้เกิดรอยเชื่อมที่แข็งแรงและสะอาด
- การจัดการความร้อน: อะลูมิเนียมมีคุณสมบัตินำความร้อนสูง จึงระบายความร้อนได้อย่างรวดเร็ว ทำให้ยากต่อการรักษาอุณหภูมิให้อยู่ในระดับที่ต้องการเพื่อให้ฟลักซ์ทำงานได้อย่างมีประสิทธิภาพ การสูญเสียความร้อนอย่างรวดเร็วนี้อาจนำไปสู่การหลอมรวมที่ไม่สมบูรณ์และรอยเชื่อมที่อ่อนแอ
- คุณสมบัติทางเคมี: ฟลักซ์ในลวดเชื่อม FCAW จะทำปฏิกิริยากับโลหะบางชนิดเพื่อสร้างก๊าซป้องกันและตะกรัน อย่างไรก็ตาม คุณสมบัติทางเคมีของอะลูมิเนียมไม่สนับสนุนปฏิกิริยาเหล่านี้ ทำให้ฟลักซ์ไม่มีประสิทธิภาพในการปกป้องที่จำเป็นระหว่างการเชื่อม
- คุณภาพการเชื่อม: รอยเชื่อมอะลูมิเนียมอาจเกิดการปนเปื้อนและเกิดรูพรุนได้หากไม่ได้รับการป้องกันและการเกิดตะกรันอย่างเหมาะสม ข้อบกพร่องเหล่านี้ส่งผลต่อความสมบูรณ์ของโครงสร้างและรูปลักษณ์ของรอยเชื่อม ทำให้ FCAW ไม่เหมาะสำหรับการเชื่อมอะลูมิเนียม
- ขาดสายไฟเชิงพาณิชย์: ด้วยความท้าทายเหล่านี้ ลวดเชื่อมฟลักซ์คอร์สำหรับอลูมิเนียมจึงไม่มีวางจำหน่ายในเชิงพาณิชย์ การไม่สามารถสร้างระบบฟลักซ์ที่มีประสิทธิภาพสำหรับการเชื่อมอลูมิเนียม หมายความว่า FCAW ยังคงไม่เหมาะสำหรับการเชื่อมโลหะชนิดนี้
ทางเลือกสำหรับการเชื่อมอลูมิเนียม
อะลูมิเนียมมีความท้าทายในการเชื่อมที่เป็นเอกลักษณ์ ซึ่งรวมถึงปัญหาเกี่ยวกับชั้นออกไซด์ ค่าการนำความร้อนสูง และความยากลำบากในการเชื่อมให้รอยเชื่อมสะอาดและแข็งแรงด้วยวิธีการเชื่อมแบบเดิม เช่น FCAW ความท้าทายเหล่านี้ทำให้จำเป็นต้องใช้เทคนิคเฉพาะทางเพื่อรับประกันคุณภาพและประสิทธิภาพ วิธีการแบบดั้งเดิมมักไม่ได้มาตรฐาน ทำให้การสำรวจวิธีการเชื่อมทางเลือกอื่นๆ ที่ตอบโจทย์คุณสมบัติเฉพาะของอะลูมิเนียมเป็นสิ่งจำเป็น
เครื่องเชื่อม MIG อลูมิเนียม
การเชื่อม MIG (โลหะเฉื่อย) เป็นทางเลือกที่โด่งดังสำหรับการเชื่อมอลูมิเนียม โดยมีประโยชน์และเทคนิคต่างๆ มากมายในการเอาชนะความท้าทายของอลูมิเนียม
- แผ่นซับเทฟลอน/กราฟีน: ปืนเชื่อม MIG ใช้วัสดุซับในเทฟลอนหรือกราฟีนเพื่อลดแรงเสียดทานและป้องกันไม่ให้ลวดอลูมิเนียมอ่อนเสียรูปขณะป้อนผ่านปืน ซึ่งเป็นสิ่งสำคัญอย่างยิ่งในการรักษาอัตราป้อนลวดให้สม่ำเสมอและป้องกันการติดขัด
- พัลส์ MIG: การเชื่อม MIG แบบพัลส์เกี่ยวข้องกับการปรับกระแสเพื่อสร้างเอฟเฟกต์พัลส์ เทคนิคนี้ช่วยควบคุมปริมาณความร้อนที่ป้อนเข้า ลดความเสี่ยงของการไหม้ โดยเฉพาะในแผ่นอลูมิเนียมบาง นอกจากนี้ยังช่วยยกระดับคุณภาพและรูปลักษณ์โดยรวมของรอยเชื่อมอีกด้วย
- ปืนเชื่อมแบบดึงลวด: ปืนเชื่อมแบบดึงลวดช่วยให้การป้อนลวดอลูมิเนียมเป็นไปอย่างราบรื่น ปืนชนิดนี้ช่วยรักษาอาร์กให้คงที่และรอยเชื่อมที่สม่ำเสมอ ซึ่งเป็นสิ่งสำคัญสำหรับการเชื่อมที่มีคุณภาพสูง
เครื่องเชื่อมทิก
การเชื่อม TIG (ก๊าซเฉื่อยทังสเตน) เป็นอีกหนึ่งทางเลือกที่ดีเยี่ยมสำหรับการเชื่อมอลูมิเนียม โดดเด่นด้วยความแม่นยำและผลลัพธ์คุณภาพสูง
- อิเล็กโทรดทังสเตนแบบไม่สิ้นเปลือง: การเชื่อม TIG ใช้อิเล็กโทรดทังสเตนชนิดไม่สิ้นเปลือง ทำให้เกิดอาร์กที่เสถียรและควบคุมได้อย่างแม่นยำ การเชื่อมอลูมิเนียมจึงเป็นสิ่งสำคัญอย่างยิ่ง ซึ่งการรักษาความสะอาดของแอ่งเชื่อมเป็นสิ่งสำคัญ
- การป้องกันก๊าซเฉื่อย: อาร์กอนเป็นก๊าซป้องกันชนิดหนึ่งที่ใช้ปกคลุมบริเวณเชื่อมจากการปนเปื้อนในบรรยากาศ มีความสำคัญอย่างยิ่งสำหรับอะลูมิเนียมซึ่งมีแนวโน้มที่จะเกิดออกซิเดชัน
- การควบคุมการเหยียบเท้า: เครื่องเชื่อม TIG หลายรุ่นใช้แป้นเหยียบเพื่อควบคุมกระแสไฟ ทำให้สามารถปรับค่าได้อย่างละเอียดระหว่างการเชื่อม คุณสมบัตินี้มีประโยชน์เมื่อทำงานกับอลูมิเนียมที่มีความหนาต่างกัน ช่วยให้ควบคุมปริมาณความร้อนได้ดีขึ้น
การเชื่อมจุดต้านทาน
กระบวนการเชื่อมจุด:วิธีนี้เป็นการเชื่อมชิ้นส่วนอะลูมิเนียมสองชิ้นเข้าด้วยกันโดยการใช้แรงกดและส่งกระแสไฟฟ้าผ่านจุดสัมผัส ความร้อนจะทำให้โลหะหลอมละลายและเกิดเป็นรอยเชื่อม
เชื่อมเลเซอร์
ความแม่นยำและความเร็ว:การเชื่อมด้วยเลเซอร์ใช้ลำแสงเลเซอร์ที่โฟกัสเพื่อหลอมและเชื่อมวัสดุเข้าด้วยกัน ให้ความแม่นยำสูงและสามารถเชื่อมชิ้นส่วนอะลูมิเนียมที่บางมากได้โดยไม่เสียรูปทรง
การเชื่อมด้วยแรงเสียดทาน (FSW)
การเชื่อมแบบโซลิดสเตท: FSW เป็นกระบวนการเชื่อมแบบโซลิดสเตท ซึ่งหมายความว่าวัสดุจะไม่หลอมเหลวในระหว่างการเชื่อม แต่เครื่องมือหมุนจะสร้างความร้อนจากการเสียดสี ทำให้โลหะอะลูมิเนียมอ่อนตัวลง และช่วยให้วัสดุทั้งสองผสมเข้าด้วยกันได้
วิธีการทางเลือกแต่ละวิธีเหล่านี้มีข้อดีเฉพาะตัว ขึ้นอยู่กับข้อกำหนดโดยละเอียดของงานเชื่อม มีความสำคัญอย่างยิ่งในการเอาชนะความท้าทายในการเชื่อมอะลูมิเนียม เพื่อให้แน่ใจว่ารอยเชื่อมมีความแข็งแรง สะอาด และเชื่อถือได้
ตัวเลือกการเชื่อมอลูมิเนียมและประโยชน์ของพวกเขา
| ตัวเลือกการเชื่อม | ประโยชน์ | การใช้งาน |
| การเชื่อม MIG | อัตราการสะสมสูง เหมาะสำหรับวัสดุที่มีความหนา เรียนรู้ได้ค่อนข้างง่าย | ใช้ในยานยนต์ ก่อสร้าง และเครื่องจักรกลหนักสำหรับชิ้นส่วนอลูมิเนียมหนา |
| เครื่องเชื่อมทิก | รอยเชื่อมที่มีความแม่นยำสูง เรียบเนียน เหมาะสำหรับชิ้นส่วนบาง มีค่าการกระเด็นน้อยที่สุด | นิยมใช้ในอุตสาหกรรมการบินและอวกาศและยานยนต์เพื่อการเชื่อมที่มีคุณภาพสูงและสวยงาม |
| การเชื่อมจุดต้านทาน | รวดเร็วและมีประสิทธิภาพ เหมาะสำหรับการผลิตปริมาณมาก มีการบิดเบือนน้อยที่สุด | ส่วนใหญ่ใช้ในอุตสาหกรรมยานยนต์สำหรับแผงตัวถังและชิ้นส่วนต่างๆ |
| เชื่อมเลเซอร์ | ความแม่นยำสูง สามารถเชื่อมชิ้นส่วนที่บางมากได้ รอยเชื่อมสะอาด | ใช้ในอุตสาหกรรมอิเล็กทรอนิกส์ อุปกรณ์การแพทย์ และอุตสาหกรรมอื่นๆ ที่ต้องการความแม่นยำ |
| การเชื่อมด้วยแรงเสียดทาน (FSW) | รอยเชื่อมแข็งแรง ไร้ตำหนิ เหมาะสำหรับการเชื่อมแผ่นยาว ไม่มีการหลอมละลาย | นำไปใช้ในอุตสาหกรรมต่อเรือ อวกาศ และรถไฟ สำหรับการเชื่อมแบบยาวต่อเนื่อง |
สรุป
การเลือกซัพพลายเออร์ลวดเชื่อมที่เชื่อถือได้จะช่วยให้ได้ผลลัพธ์การเชื่อมที่มีคุณภาพสูงและสม่ำเสมอYesWelderเป็นซัพพลายเออร์ที่มีชื่อเสียงซึ่งนำเสนอผลิตภัณฑ์และอุปกรณ์การเชื่อมที่หลากหลาย ลวดเชื่อมอลูมิเนียมแบบมีฟลักซ์อยู่ภายในนั้นไม่มีอยู่จริง เนื่องจากคุณสมบัติเฉพาะของอลูมิเนียมที่ทำให้ฟลักซ์ไม่สามารถใช้งานได้อย่างมีประสิทธิภาพ ดังนั้น YesWelder จึงมีทางเลือกอื่น เช่น อุปกรณ์การเชื่อม MIG และ TIG ซึ่งเหมาะสมสำหรับการเชื่อมอลูมิเนียม วิธีการเหล่านี้ให้การควบคุมและคุณภาพที่ดีกว่า ทำให้เป็นตัวเลือกที่นิยมใช้สำหรับการเชื่อมอลูมิเนียม
คำถามที่พบบ่อย
ทำไมลวดเชื่อมอลูมิเนียมแบบฟลักซ์คอร์ถึงไม่มีอยู่?
เนื่องจากคุณสมบัติของอลูมิเนียม เช่น ชั้นออกไซด์และการนำความร้อนสูง ลวดฟลักซ์คอร์จึงไม่สามารถใช้งานได้จริง เนื่องจากไม่สามารถป้องกันและควบคุมความร้อนได้อย่างเพียงพอ
วิธีการเชื่อมอลูมิเนียมที่ดีที่สุดคืออะไร?
การเชื่อมแบบ MIG และ TIG เป็นที่นิยมใช้กับอลูมิเนียม เนื่องจากสามารถรับมือกับความท้าทายเฉพาะตัวและให้การเชื่อมที่มีคุณภาพสูง
การเชื่อมอลูมิเนียมแบบ MIG ต้องใช้อุปกรณ์อะไรบ้าง?
อุปกรณ์ที่จำเป็นได้แก่ เครื่องเชื่อม MIG แผ่นเชื่อมเทฟลอนหรือกราฟีน อุปกรณ์ MIG แบบพัลส์ และก๊าซป้องกันที่เหมาะสม เช่น อาร์กอน
FCAW ใช้กับอลูมิเนียมได้ไหม?
ไม่ FCAW ไม่เหมาะกับอลูมิเนียม เนื่องจากไม่ได้ออกแบบสายไฟแบบฟลักซ์คอร์



