
การเชื่อมโลหะหล่อเป็นงานที่ท้าทายอย่างยิ่ง เนื่องจากโลหะเหล่านี้เปราะบางและมีความเสี่ยงที่จะเกิดรอยแตกในระหว่างกระบวนการ ปัญหาเหล่านี้มักนำไปสู่ความผิดหวังและโครงการที่ล้มเหลว โดยเฉพาะอย่างยิ่งเมื่อต้องจัดการกับวัสดุอย่างเหล็กหล่อ เหล็กกล้า และอลูมิเนียม เพื่อเอาชนะความท้าทายเหล่านี้ จำเป็นต้องใช้เทคนิคและวิธีการเตรียมการที่ถูกต้อง ซึ่งปรับให้เหมาะสมกับโลหะหล่อแต่ละประเภทโดยเฉพาะ
คุณสามารถเชื่อมโลหะให้แข็งแรงและทนทานได้โดยการเลือกวิธีการเชื่อมที่ถูกต้อง การอุ่นโลหะก่อนการเชื่อม และการใช้เครื่องเชื่อมที่เหมาะสม คู่มือนี้จะให้คำแนะนำทีละขั้นตอนที่ชัดเจน เพื่อช่วยให้คุณเชื่อมโลหะหล่อต่างๆ ได้อย่างมีประสิทธิภาพ มั่นใจได้ถึงผลลัพธ์ที่เป็นมืออาชีพทุกครั้ง
ประเภทของโลหะหล่อ
เหล็กหล่อ
เหล็กหล่อถูกนำมาใช้อย่างแพร่หลายในอุตสาหกรรมการผลิต เนื่องจากมีคุณสมบัติการหล่อที่ดีเยี่ยมและทนต่อการสึกหรอสูง อย่างไรก็ตาม ปริมาณคาร์บอนที่สูงทำให้เหล็กหล่อเปราะและแตกง่ายในระหว่างการเชื่อม การเชื่อมเหล็กหล่ออย่างมีประสิทธิภาพ จำเป็นต้องอุ่นเครื่องและควบคุมความเย็นอย่างระมัดระวังเพื่อป้องกันปัญหาเหล่านี้ เหล็กหล่อมักพบในเสื้อสูบ ท่อ และเครื่องครัว ซึ่งให้ความสำคัญกับความทนทาน
หล่อเหล็ก
เหล็กหล่อมีปริมาณคาร์บอนต่ำกว่า จึงมีความยืดหยุ่นมากกว่าเหล็กหล่อ ทำให้การเชื่อมง่ายขึ้นและทนต่อแรงดึงสูงโดยไม่เกิดการแตกร้าว เหล็กหล่อมักใช้ในเครื่องจักรกลหนัก ชิ้นส่วนยานยนต์ และอุปกรณ์ก่อสร้าง กระบวนการเชื่อมเหล็กหล่อมักต้องการการอุ่นล่วงหน้าน้อยกว่า แต่การควบคุมพารามิเตอร์การเชื่อมอย่างระมัดระวังยังคงเป็นสิ่งสำคัญเพื่อหลีกเลี่ยงข้อบกพร่อง
หล่ออลูมิเนียม
อะลูมิเนียมหล่อขึ้นชื่อในเรื่องน้ำหนักเบาและทนทานต่อการกัดกร่อน จึงเป็นที่นิยมในอุตสาหกรรมยานยนต์ อวกาศ และสินค้าอุปโภคบริโภค อย่างไรก็ตาม การเชื่อมอะลูมิเนียมหล่อจำเป็นต้องใช้เทคนิคที่แม่นยำเนื่องจากมีค่าการนำความร้อนสูงและมีแนวโน้มที่จะเกิดชั้นออกไซด์ การเตรียมการก่อนการเชื่อม รวมถึงการทำความสะอาดอย่างละเอียดและวัสดุเติมที่เหมาะสม เป็นสิ่งสำคัญอย่างยิ่งต่อการเชื่อมที่แข็งแรง จำเป็นต้องใส่ใจเป็นพิเศษเพื่อหลีกเลี่ยงความร้อนสูงเกินไป ซึ่งนำไปสู่การโก่งงอหรือข้อบกพร่องอื่นๆ ในการเชื่อม
| อสังหาริมทรัพย์ | เหล็กหล่อ | หล่อเหล็ก | หล่ออลูมิเนียม |
| ส่วนประกอบ | ปริมาณคาร์บอนสูง (2-4%) | ปริมาณคาร์บอนต่ำ (< 2%) | ส่วนใหญ่เป็นอลูมิเนียม มีซิลิกอน เหล็ก ฯลฯ ผสมอยู่เล็กน้อย |
| ความเปราะ | สูง แตกง่าย | ต่ำลง ยืดหยุ่นมากขึ้น | ปานกลาง อาจเปราะบางได้ในบางสภาวะ |
| การนำความร้อน | ต่ำ | ปานกลาง | จุดสูง |
| weldability | ท้าทายเนื่องจากความเปราะบางและเสี่ยงต่อการแตกร้าว | เชื่อมง่ายกว่า ต้องมีการควบคุม | ต้องใช้เทคนิคที่แม่นยำเพื่อหลีกเลี่ยงข้อบกพร่อง |
| การใช้งานทั่วไป | บล็อคเครื่องยนต์ ท่อ เครื่องครัว | เครื่องจักรกลหนัก ชิ้นส่วนยานยนต์ อุปกรณ์ก่อสร้าง | ยานยนต์ อวกาศ สินค้าอุปโภคบริโภค |
| ข้อกำหนดการอุ่นล่วงหน้า | สูงเพื่อลดการแตกร้าว | ปานกลาง เพื่อป้องกันข้อบกพร่อง | สิ่งสำคัญเพื่อป้องกันการบิดเบี้ยวและข้อบกพร่อง |
| ความต้านทานการกัดกร่อน | ปานกลาง สนิมได้ง่าย | แปรผัน มักเคลือบด้วยสารเคลือบ | สูงทนทานโดยธรรมชาติ |
| น้ำหนัก | หนัก | ปานกลาง | เบา |
ข้อควรพิจารณาเกี่ยวกับโลหะหล่อในการเชื่อม
เนื่องจากคุณสมบัติเฉพาะตัวของโลหะหล่อ การเชื่อมโลหะจึงต้องเผชิญกับความท้าทายหลายประการ การทำความเข้าใจความท้าทายเหล่านี้เป็นสิ่งสำคัญอย่างยิ่งต่อการเชื่อมโลหะที่แข็งแรงและทนทาน ต่อไปนี้คือปัญหาทั่วไปบางประการที่มักพบเมื่อเชื่อมโลหะหล่อชนิดต่างๆ และเคล็ดลับที่เป็นประโยชน์ในการเอาชนะความท้าทายเหล่านี้
ความท้าทายในการเชื่อมเหล็กหล่อ
ความเปราะบางและการแตกร้าว
หนึ่งในความท้าทายที่สำคัญที่สุดในการเชื่อมเหล็กหล่อคือความเปราะ เหล็กหล่อมีปริมาณคาร์บอนสูงจึงมีแนวโน้มที่จะแตกร้าวได้ง่ายในระหว่างการเชื่อม วัสดุนี้สามารถแตกร้าวได้ง่ายเมื่อได้รับความร้อนและความเย็นอย่างรวดเร็ว ส่งผลให้รอยเชื่อมไม่แข็งแรง
ความพรุน
ความพรุนเป็นอีกปัญหาหนึ่งที่เกิดขึ้นเมื่อเชื่อมเหล็กหล่อ ปริมาณคาร์บอนที่สูงของวัสดุอาจทำให้เกิดโพรงก๊าซระหว่างการเชื่อม ส่งผลให้รอยเชื่อมมีรูพรุน โพรงเหล่านี้ทำให้รอยเชื่อมอ่อนตัวลงและอาจนำไปสู่ความเสียหายภายใต้แรงเค้น
การขยายตัวและการหดตัวทางความร้อน
เหล็กหล่อมีความทนทานต่อการขยายตัวและหดตัวเนื่องจากความร้อนต่ำ ในระหว่างการเชื่อม ความร้อนสูงจะทำให้โลหะขยายตัวและหดตัวอย่างรวดเร็ว ส่งผลให้เกิดการโก่งงอหรือแตกร้าวหากไม่ได้รับการจัดการอย่างเหมาะสม
เคล็ดลับการเชื่อมเหล็กหล่อ
- อุ่นโลหะก่อนการอุ่นเหล็กหล่อก่อนการเชื่อมจะช่วยลดความเสี่ยงของการแตกร้าว ช่วยกระจายความร้อนอย่างสม่ำเสมอและลดความเครียดจากความร้อน
- ใช้แท่งฟิลเลอร์ที่ทำจากนิกเกิล:ขอแนะนำให้ใช้แท่งฟิลเลอร์ที่มีส่วนผสมของนิกเกิลสำหรับการเชื่อมเหล็กหล่อ เนื่องจากมีอัตราการขยายตัวต่ำกว่า และช่วยลดความเสี่ยงในการแตกร้าว
- ควบคุมอัตราการทำความเย็น:หลังจากการเชื่อม ควรปล่อยให้โลหะเย็นลงอย่างช้าๆ เพื่อป้องกันการเกิดความร้อนช็อก และลดโอกาสการเกิดรอยแตกร้าว
ความท้าทายในการเชื่อมเหล็กหล่อ
การแข็งตัวของโซนที่ได้รับผลกระทบจากความร้อน (HAZ)
ในเหล็กหล่อ บริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) อาจแข็งตัวได้เนื่องจากการเย็นตัวลงอย่างรวดเร็วหลังการเชื่อม การแข็งตัวนี้อาจทำให้เกิดความเปราะและความเหนียวลดลงในบริเวณที่เชื่อม
การบิดเบือน
เนื่องจากการขยายตัวทางความร้อนในระดับปานกลาง เหล็กหล่อจึงมีแนวโน้มที่จะเกิดการบิดเบี้ยวระหว่างการเชื่อม หากไม่ได้รับการจัดการอย่างเหมาะสม อาจนำไปสู่ความไม่ตรงแนวของชิ้นส่วนและปัญหาความสมบูรณ์ของโครงสร้าง
ข้อบกพร่องในการเชื่อม
ข้อบกพร่องทั่วไป เช่น รูพรุน การรวมตัวของตะกรัน และการหลอมรวมที่ไม่สมบูรณ์ อาจเกิดขึ้นได้เมื่อเชื่อมเหล็กหล่อ ซึ่งส่งผลต่อคุณภาพของการเชื่อม
เคล็ดลับการเชื่อมเหล็กหล่อ
- อุ่นเครื่องก่อนหากจำเป็น:ขอแนะนำให้ทำการอุ่นล่วงหน้าสำหรับชิ้นส่วนเหล็กหล่อที่มีความหนาเพื่อหลีกเลี่ยงการแข็งตัวจาก HAZ และลดความเสี่ยงของข้อบกพร่อง
- ใช้พารามิเตอร์การเชื่อมแบบควบคุม:รักษาความร้อนเข้าให้คงที่และควบคุมความเร็วในการเชื่อมเพื่อลดการบิดเบือนให้เหลือน้อยที่สุด
- การรักษาความร้อนหลังการเชื่อม:ควรพิจารณาใช้การอบชุบด้วยความร้อนหลังการเชื่อมเพื่อบรรเทาความเครียดและลดความแข็งใน HAZ
ความท้าทายในการเชื่อมอลูมิเนียมหล่อ
การก่อตัวของชั้นออกไซด์
หนึ่งในความท้าทายหลักในการเชื่อมอะลูมิเนียมหล่อคือการเกิดชั้นออกไซด์บนพื้นผิว ซึ่งชั้นออกไซด์นี้สามารถป้องกันการหลอมเหลวระหว่างการเชื่อม ส่งผลให้รอยเชื่อมไม่แข็งแรง
การนำความร้อนสูง
อะลูมิเนียมหล่อมีคุณสมบัตินำความร้อนสูง จึงดูดซับและระบายความร้อนได้อย่างรวดเร็ว ซึ่งทำให้การรักษาอุณหภูมิการเชื่อมให้คงที่ทำได้ยาก ส่งผลให้เกิดการหลอมเหลวไม่สมบูรณ์หรือเกิดความร้อนสูงเกินไป
แปรปรวน
เนื่องจากมีน้ำหนักเบาและขยายตัวเนื่องจากความร้อนสูง อลูมิเนียมหล่อจึงมีแนวโน้มที่จะโก่งงอระหว่างการเชื่อม ซึ่งอาจส่งผลให้ชิ้นส่วนไม่ตรงแนวและคุณภาพการเชื่อมต่ำ
เคล็ดลับการเชื่อมอลูมิเนียมหล่อ
- ทำความสะอาดพื้นผิวให้ทั่วถึง:กำจัดชั้นออกไซด์และสิ่งปนเปื้อนใดๆ ออกจากพื้นผิวก่อนการเชื่อมเพื่อให้แน่ใจว่าการหลอมรวมเป็นไปอย่างถูกต้อง
- ใช้เครื่องเชื่อมไฟฟ้ากระแสสลับเครื่องเชื่อม AC ทำลายชั้นออกไซด์ ทำให้รอยเชื่อมทะลุได้ดีขึ้น
- ควบคุมอินพุตความร้อน: เพื่อป้องกันการบิดงอ ให้ใช้ความร้อนสม่ำเสมอและหลีกเลี่ยงความร้อนสูงเกินไป เพื่อจัดการความร้อนได้ดีขึ้น ให้ใช้การเชื่อมแบบสั้นลง
การเชื่อมเบื้องต้น
ทำความสะอาดพื้นผิวโลหะหล่อ
ก่อนเริ่มกระบวนการเชื่อม สิ่งสำคัญคือต้องทำความสะอาดพื้นผิวโลหะหล่อให้สะอาดหมดจด สิ่งปนเปื้อนใดๆ เช่น น้ำมัน สนิม หรือสิ่งสกปรก อาจทำให้คุณภาพการเชื่อมแย่ลงได้ โดยการนำสิ่งปนเปื้อนเข้าไปในแอ่งเชื่อม ใช้แปรงลวดหรือเครื่องเจียรเพื่อขจัดสิ่งปนเปื้อนเหล่านี้ออก เพื่อให้แน่ใจว่าพื้นผิวสำหรับการเชื่อมสะอาดและเรียบเนียน การทำความสะอาดอย่างถูกวิธีจะช่วยเพิ่มความแข็งแรงของรอยเชื่อมและลดความเสี่ยงที่จะเกิดรอยตำหนิ
อุ่น
การอุ่นโลหะหล่อก่อนการเชื่อมเป็นสิ่งสำคัญ โดยเฉพาะอย่างยิ่งสำหรับวัสดุอย่างเหล็กหล่อ กระบวนการนี้ช่วยลดการไล่ระดับความร้อนระหว่างบริเวณเชื่อมและส่วนอื่นๆ ของโลหะ ช่วยลดความเสี่ยงในการแตกร้าว การอุ่นโลหะยังช่วยให้การกระจายความร้อนสม่ำเสมอมากขึ้น ทำให้กระบวนการเชื่อมราบรื่นและควบคุมได้ดีขึ้น อุณหภูมิในการอุ่นโลหะขึ้นอยู่กับชนิดของโลหะและความหนาของโลหะ
การเลือกเทคนิคการเชื่อมโลหะหล่อที่ถูกต้อง
เทคนิคการเชื่อมที่เหมาะสมเป็นสิ่งสำคัญอย่างยิ่งยวดต่อการเชื่อมโลหะหล่อให้แข็งแรงและเชื่อถือได้ โลหะหล่อแต่ละประเภท ทั้งเหล็ก เหล็กกล้า และอะลูมิเนียม ล้วนต้องการวิธีการเชื่อมเฉพาะเพื่อจัดการกับคุณสมบัติและความท้าทายเฉพาะตัวของโลหะแต่ละชนิด ต่อไปนี้คือการอภิปรายเกี่ยวกับเทคนิคที่ดีที่สุดสำหรับการเชื่อมวัสดุเหล่านี้
เหล็กหล่อเชื่อม
การเชื่อมติด
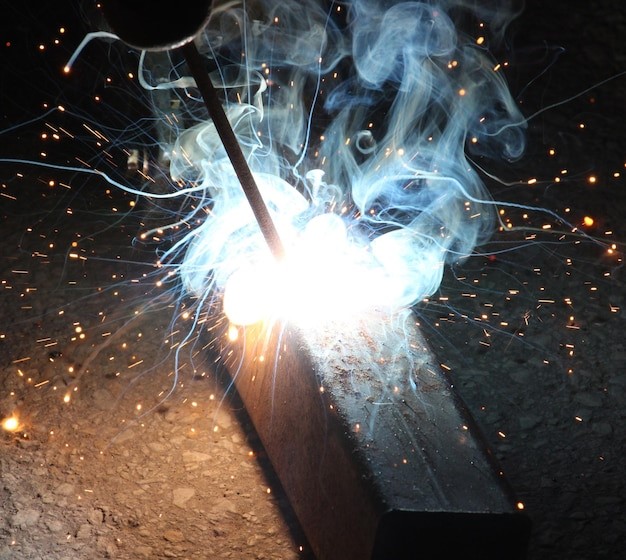
การเชื่อมด้วยแท่ง หรือการเชื่อมด้วยอาร์กโลหะป้องกัน (SMAW) มักใช้สำหรับการเชื่อมเหล็กหล่อ มีประสิทธิภาพเพราะสามารถเจาะลึกได้ ซึ่งจำเป็นต่อลักษณะที่หนาและเปราะของเหล็กหล่อ กระบวนการนี้ใช้อิเล็กโทรดเคลือบฟลักซ์เพื่อหลอมโลหะให้หลอมละลายและหลอมละลาย อย่างไรก็ตาม การเชื่อมด้วยแท่งต้องอาศัยการควบคุมความร้อนอย่างระมัดระวังเพื่อป้องกันการแตกร้าว โดยเฉพาะอย่างยิ่งเมื่อทำงานกับเหล็กหล่อคาร์บอนสูง
การเชื่อม MIG
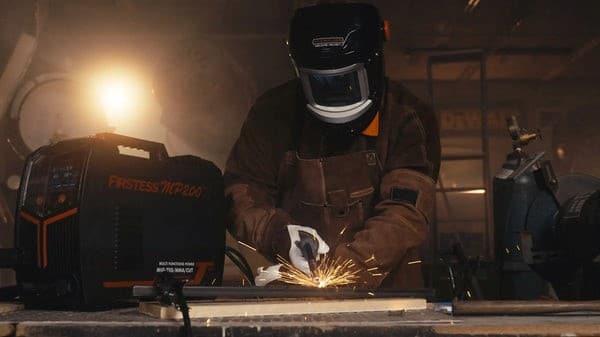
การเชื่อมแบบ MIG (Metal Inert Gas) เป็นอีกทางเลือกหนึ่งสำหรับการเชื่อมเหล็กหล่อ โดยเฉพาะอย่างยิ่งเมื่อต้องเชื่อมชิ้นงานที่มีความหนาไม่มาก เมื่อเทียบกับการเชื่อมแบบใช้ลวดเชื่อมธรรมดาเครื่องเชื่อม MIGสามารถควบคุมความร้อนได้ดีกว่า ลดความเสี่ยงจากความเครียดทางความร้อนและการแตกร้าว เหมาะสำหรับงานซ่อมแซมชิ้นส่วนเหล็กหล่อ เช่น บล็อกเครื่องยนต์และท่อร่วมไอดี อย่างไรก็ตาม การอุ่นชิ้นงานก่อนเชื่อมและการระบายความร้อนอย่างช้าๆ เป็นสิ่งสำคัญสำหรับการเชื่อมที่ประสบความสำเร็จ
เครื่องเชื่อมทิก
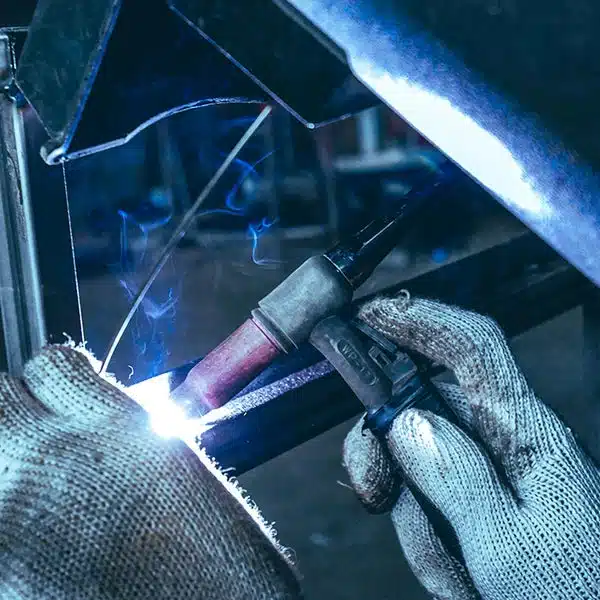
การเชื่อมด้วยก๊าซเฉื่อยทังสเตน (TIG) เป็นวิธีการเชื่อมเหล็กหล่อที่แม่นยำที่สุด การเชื่อม TIG ช่วยให้ควบคุมกระบวนการเชื่อมได้ดีขึ้น จึงเหมาะสำหรับงานที่ละเอียดอ่อนหรือซับซ้อน การใช้อิเล็กโทรดทังสเตนแบบไม่สิ้นเปลืองและแผ่นป้องกันก๊าซเฉื่อยช่วยป้องกันการปนเปื้อนและปรับปรุงคุณภาพของรอยเชื่อม การเชื่อม TIG มีประโยชน์อย่างยิ่งสำหรับการซ่อมแซมเล็กๆ น้อยๆ หรืองานละเอียดบนเหล็กหล่อ แต่ต้องใช้ผู้ปฏิบัติงานที่มีทักษะในการจัดการความร้อนและหลีกเลี่ยงการแตกร้าว
การเชื่อมเหล็กหล่อ
การเชื่อม MIG
การเชื่อม MIG เป็นที่นิยมใช้กันอย่างแพร่หลายสำหรับการเชื่อมเหล็กหล่อ เนื่องจากมีประสิทธิภาพและใช้งานง่าย กระบวนการนี้เกี่ยวข้องกับการป้อนลวดเชื่อมต่อเนื่องผ่านปืนเชื่อม ซึ่งจะหลอมและหลอมเหล็กให้หลอมละลาย การเชื่อม MIG เหมาะสำหรับการเชื่อมเหล็กหล่อทั้งแบบบางและแบบหนา และสามารถควบคุมความร้อนได้ดี ลดความเสี่ยงของการบิดเบี้ยว มักใช้ในงานยานยนต์และเครื่องจักรกลหนักที่ต้องการการเชื่อมที่แข็งแรงและทนทาน
เครื่องเชื่อมทิก
การเชื่อม TIG เป็นอีกวิธีหนึ่งที่มีประสิทธิภาพสำหรับการเชื่อมเหล็กหล่อ โดยเฉพาะอย่างยิ่งเมื่อต้องการความแม่นยำสูงเครื่องเชื่อม TIGให้การควบคุมที่ดีเยี่ยมเหนือบ่อหลอม ทำให้เหมาะสำหรับงานที่ซับซ้อนหรือละเอียดอ่อน การใช้ก๊าซเฉื่อยป้องกัน ซึ่งโดยทั่วไปคืออาร์กอน จะช่วยป้องกันการเกิดออกซิเดชันและทำให้ได้รอยเชื่อมที่สะอาด การเชื่อม TIG เป็นที่นิยมสำหรับการใช้งานที่รูปลักษณ์ของรอยเชื่อมมีความสำคัญ เนื่องจากให้รอยเชื่อมที่เรียบเนียนและสวยงาม
การเชื่อมอลูมิเนียมหล่อ
เครื่องเชื่อมทิก
การเชื่อมทิก (TIG) เป็นเทคนิคที่นิยมใช้สำหรับการเชื่อมอะลูมิเนียมหล่อ เนื่องจากมีคุณสมบัติในการนำความร้อนสูงของโลหะ กระบวนการนี้ใช้อิเล็กโทรดทังสเตนที่ไม่สิ้นเปลืองและก๊าซเฉื่อย ซึ่งโดยทั่วไปคืออาร์กอน เพื่อสร้างแนวเชื่อมที่สะอาดและควบคุมได้ การเชื่อมทิกเหมาะอย่างยิ่งสำหรับการเชื่อมอะลูมิเนียมหล่อ เนื่องจากสามารถควบคุมปริมาณความร้อนได้อย่างแม่นยำ ลดความเสี่ยงต่อการบิดงอหรือแตกร้าว วิธีนี้มักใช้ในอุตสาหกรรมยานยนต์และอวกาศ ซึ่งต้องการการเชื่อมที่มีน้ำหนักเบาและทนทานต่อการกัดกร่อน
| วิธี | โลหะหล่อ | ประโยชน์ |
| การเชื่อมแบบแท่ง (SMAW) | เหล็กหล่อ | ให้การแทรกซึมที่ลึก จำเป็นสำหรับเหล็กหล่อหนาและเปราะ มีประสิทธิภาพสำหรับเหล็กหล่อคาร์บอนสูง |
| การเชื่อม MIG | เหล็กหล่อ | ให้การควบคุมความร้อนที่ดีขึ้น ลดความเครียดจากความร้อนและการแตกร้าว เหมาะสำหรับงานซ่อมแซม |
| เครื่องเชื่อมทิก | เหล็กหล่อ | ช่วยให้ควบคุมได้อย่างแม่นยำ เหมาะสำหรับงานที่ละเอียดอ่อนหรือซับซ้อน ป้องกันการปนเปื้อนด้วยโล่ก๊าซเฉื่อย |
| การเชื่อม MIG | หล่อเหล็ก | มีประสิทธิภาพและใช้งานง่าย เหมาะสำหรับทั้งส่วนที่บางและหนา ลดความเสี่ยงของการบิดเบือน |
| เครื่องเชื่อมทิก | หล่อเหล็ก | ให้การควบคุมที่ยอดเยี่ยมเหนือแอ่งเชื่อม เหมาะสำหรับงานที่ซับซ้อน ป้องกันการเกิดออกซิเดชัน |
| เครื่องเชื่อมทิก | หล่ออลูมิเนียม | สามารถรองรับการนำความร้อนสูงได้ดี ช่วยให้ควบคุมความร้อนได้อย่างแม่นยำ ลดการบิดงอหรือแตกร้าว |
เลือกผู้ผลิตที่เหมาะสม
ในการเลือกอุปกรณ์เชื่อมสำหรับโลหะหล่อ สิ่งสำคัญคือต้องเลือกผู้ผลิตที่น่าเชื่อถือซึ่งมีเครื่องจักรหลากหลายประเภทที่เหมาะสมกับความต้องการเฉพาะของคุณYesWelderเป็นผู้จำหน่ายที่เชื่อถือได้ซึ่งจัดหาเครื่องเชื่อมคุณภาพสูงสำหรับโลหะหล่อชนิดต่างๆ ไม่ว่าคุณจะทำงานกับเหล็กหล่อ เหล็กกล้า หรืออลูมิเนียม YesWelder ก็มีเครื่องเชื่อมหลากหลายรุ่นที่ให้ประสิทธิภาพและความทนทานสม่ำเสมอ
เครื่องจักรของเราใช้งานง่ายและมีฟีเจอร์ที่ช่วยจัดการกับความท้าทายเฉพาะตัวของการเชื่อมโลหะหล่อ เช่น การควบคุมความร้อนที่แม่นยำและความเข้ากันได้กับเทคนิคการเชื่อมที่หลากหลาย การเลือกใช้ YesWelder ช่วยให้คุณมั่นใจได้ว่าคุณมีเครื่องมือสำหรับการเชื่อมที่แข็งแรงและเชื่อถือได้ในโครงการของคุณ
ข้อสรุป
การเชื่อมโลหะหล่ออาจเป็นเรื่องท้าทาย แต่ด้วยเทคนิคและการเตรียมการที่ถูกต้อง ก็สามารถบรรลุผลการเชื่อมที่แข็งแรงและเชื่อถือได้ การทำความเข้าใจความต้องการเฉพาะของโลหะแต่ละชนิด ไม่ว่าจะเป็นเหล็กหล่อ เหล็กกล้า หรืออะลูมิเนียม เป็นสิ่งสำคัญอย่างยิ่งต่อความสำเร็จ คุณสามารถป้องกันการแตกร้าวและการโก่งงอทั่วไปได้โดยปฏิบัติตามแนวทางปฏิบัติที่แนะนำ รวมถึงการอุ่นเครื่องก่อนการเชื่อมอย่างเหมาะสม การเลือกวิธีการเชื่อมอย่างระมัดระวัง และการระบายความร้อนที่ควบคุมได้ การใช้อุปกรณ์เชื่อมคุณภาพสูงอย่าง YesWelder จะช่วยให้คุณมั่นใจได้ว่ามีเครื่องมือที่จะช่วยจัดการกับความท้าทายเหล่านี้ได้อย่างมีประสิทธิภาพ เครื่องจักรของ YesWelder ออกแบบมาเพื่อรองรับความต้องการเฉพาะของการเชื่อมโลหะหล่อ ทำให้งานของคุณแม่นยำและเชื่อถือได้มากขึ้น
คำถามที่พบบ่อย
คุณสามารถเชื่อมเหล็กหล่อได้ไหม?
ใช่ เหล็กหล่อสามารถเชื่อมได้ แต่ความเปราะบางต้องเตรียมการอย่างระมัดระวัง รวมถึงการอุ่นล่วงหน้าและการทำความเย็นช้าๆ เพื่อป้องกันไม่ให้เกิดการแตกร้าว
วิธีที่ดีที่สุดในการเชื่อมอลูมิเนียมหล่อคืออะไร?
การเชื่อม TIG เป็นวิธีการเชื่อมที่นิยมใช้สำหรับเชื่อมอลูมิเนียมหล่อ เนื่องจากสามารถควบคุมความร้อนได้อย่างแม่นยำ ลดความเสี่ยงของการบิดเบี้ยว และช่วยให้เชื่อมได้สะอาด
คุณจำเป็นต้องอุ่นเหล็กหล่อก่อนการเชื่อมหรือไม่?
ขอแนะนำให้ทำการอุ่นเหล็กหล่อล่วงหน้าสำหรับส่วนที่หนากว่าเพื่อป้องกันการแข็งตัวในโซนที่ได้รับผลกระทบจากความร้อนและลดความเสี่ยงของข้อบกพร่อง
ในการเชื่อมเหล็กหล่อ ควรใช้แท่งฟิลเลอร์ชนิดใด?
แท่งฟิลเลอร์ที่มีส่วนผสมของนิกเกิลมักใช้ในการเชื่อมเหล็กหล่อ เนื่องจากช่วยลดความเสี่ยงในการแตกร้าวและทำให้เชื่อมได้แข็งแรงยิ่งขึ้น
การเชื่อม MIG สามารถใช้กับโลหะหล่อได้หรือไม่?
ใช่ การเชื่อม MIG สามารถใช้กับโลหะหล่อ เช่น เหล็กหล่อและเหล็กหล่อ โดยเฉพาะสำหรับงานซ่อมแซม แต่การอุ่นล่วงหน้าและการทำความเย็นที่ควบคุมได้อย่างเหมาะสมถือเป็นสิ่งสำคัญต่อความสำเร็จ



