
เครื่องตัดพลาสม่าอุตสาหกรรมมักเป็นตัวเลือกที่ดีกว่าเมื่อโรงงานของคุณตัดโลหะผสม ชิ้นส่วนที่ผลิตซ้ำได้ โปรไฟล์ CNC สแตนเลส หรืออลูมิเนียม ส่วนเครื่องตัดออกซิเจน-เชื้อเพลิงยังคงเหมาะสมสำหรับเหล็กกล้าคาร์บอนหนามาก การตัดในพื้นที่ใช้งาน การทำงานที่เกี่ยวข้องกับความร้อน และงานที่กำลังไฟฟ้าหรืออากาศอัดมีจำกัด
คู่มือนี้จะช่วยคุณตัดสินใจว่าอุปกรณ์ตัดแบบใดเหมาะสมกับปริมาณงานจริงของคุณ คุณจะได้เปรียบเทียบเครื่องตัดพลาสม่า CNC เครื่องตัดพลาสม่าแบบมือถือสำหรับงานหนัก ระบบตัดด้วยออกซิเจน-เชื้อเพลิง ช่วงความหนา กระแสไฟฟ้า รอบการทำงาน ประเภทหัวตัด ข้อกำหนดด้านความปลอดภัย และต้นทุนต่อชิ้นงานสำเร็จรูป ก่อนที่คุณจะตัดสินใจซื้ออุปกรณ์หรือจัดเก็บเข้าคลัง
เครื่องตัดพลาสม่าอุตสาหกรรมทำอะไรได้บ้าง?
เครื่องตัดพลาสม่าอุตสาหกรรมตัดโลหะนำไฟฟ้าด้วยประกายไฟที่โฟกัสและกระแสแก๊สความเร็วสูง ช่วยให้โรงงานของคุณตัดชิ้นงานที่มีรูปทรงสวยงาม เจาะรูได้แม่นยำ สลักร่อง ยึดแผ่น และซ่อมแซมชิ้นส่วนต่างๆ ได้เร็วขึ้น โดยใช้เวลาวางแผนน้อยกว่าวิธีการตัดด้วยมือหลายวิธี
การตัดด้วยพลาสมาเริ่มต้นเมื่อประกายไฟฟ้าแล่นผ่านก๊าซอัด ประกายไฟฟ้าจะทำให้ก๊าซแตกตัวเป็นไอออนกลายเป็นพลาสมา หลอมโลหะ และใช้กระแสแก๊สผลักวัสดุหลอมเหลวออกจากรอยตัด ในงานอุตสาหกรรม ระบบอาจเป็นเครื่องตัดแบบมือถือสำหรับงานซ่อมแซม แหล่งจ่ายไฟกำลังสูงสำหรับแผ่นโลหะหนา หรือโต๊ะ CNC สำหรับการผลิตชิ้นส่วนซ้อนกัน
กระบวนการนี้ใช้ได้กับโลหะนำไฟฟ้า เช่น:
- เหล็กกล้าคาร์บอน
- สแตนเลส สตีล
- อลูมิเนียม
- โลหะผสมทองแดง ขึ้นอยู่กับความสามารถของระบบ
- ชิ้นส่วนอะไหล่ผสมที่พบได้ทั่วไปในร้านซ่อมบำรุงและโรงงานประกอบ
ช่วงการใช้งานของวัสดุที่หลากหลายนั้นเป็นหนึ่งในเหตุผลที่ทำให้การตัดด้วยพลาสมาเป็นที่นิยมในงานประกอบ ซ่อมแซม และการตัดชิ้นงาน การตัดด้วยออกซิเจนเป็นหลักเหมาะสำหรับงานตัดเหล็ก ในขณะที่การตัดด้วยพลาสมาช่วยให้ทีมของคุณมีความยืดหยุ่นมากขึ้นเมื่อต้องทำงานกับสแตนเลส อลูมิเนียม หรือโลหะผสม
การเลือกใช้แก๊สยังคงส่งผลต่อคุณภาพของขอบชิ้นงาน การเกิดออกซิเดชัน และอายุการใช้งานของวัสดุสิ้นเปลือง สำหรับตอนนี้ ประเด็นหลักนั้นง่ายมาก: พลาสมาไม่ใช่แค่หัวตัด แต่เป็นระบบการตัดที่ประกอบด้วยแหล่งพลังงาน หัวตัด ระบบจ่ายแก๊ส วัสดุสิ้นเปลือง และวิธีการควบคุม
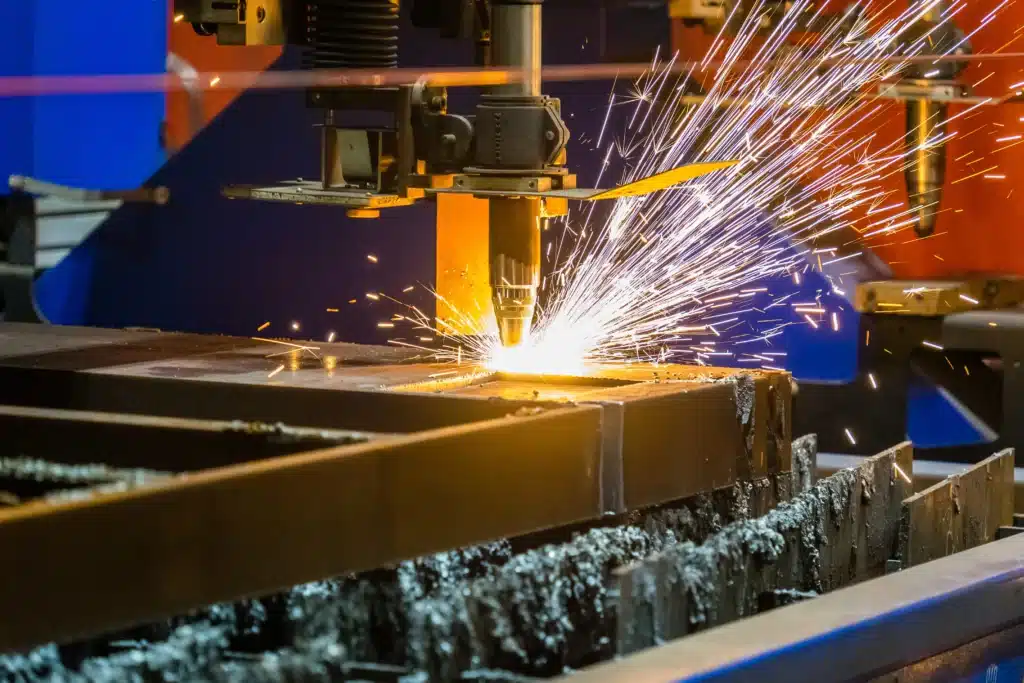
เครื่องตัดพลาสม่าอุตสาหกรรมประเภทใดบ้างที่ใช้ในงานแปรรูปโลหะขนาดใหญ่?
เครื่องตัดพลาสม่าอุตสาหกรรมโดยทั่วไปแบ่งออกเป็นสองกลุ่มตามการใช้งานจริง ได้แก่ โต๊ะตัดพลาสม่า CNC และเครื่องตัดพลาสม่าแบบมือถือสำหรับงานหนัก การเลือกที่เหมาะสมขึ้นอยู่กับว่าทีมของคุณต้องการชิ้นส่วนสำหรับการผลิตซ้ำ การซ่อมแซมแบบเคลื่อนที่ หรือทั้งสองอย่าง
โต๊ะพลาสม่าซีเอ็นซี
เครื่องตัดพลาสมา CNC ใช้โครงสร้างแบบคันโยกควบคุมด้วยคอมพิวเตอร์ในการเคลื่อนหัวตัดไปบนแผ่นโลหะ แผ่นบาง หรือชิ้นส่วนที่ซ้อนกัน เหมาะสำหรับโรงงานแปรรูปโลหะที่ตัดชิ้นส่วนต่างๆ เช่น ตัวยึด แผ่นเสริมแรง แผ่นฐาน แผง ช่อง และแบบรูน็อต ในปริมาณมากซ้ำๆ
โดยทั่วไปแล้ว การติดตั้งเครื่อง CNC นั้นต้องการมากกว่าแค่แหล่งจ่ายไฟ ทีมของคุณต้องวางแผนเรื่องขนาดโต๊ะ ซอฟต์แวร์จัดเรียงชิ้นงาน การควบคุมความสูงของหัวตัด การติดตั้งระบบดูดอากาศหรือโต๊ะน้ำ วัสดุสิ้นเปลือง การต่อสายดิน การฝึกอบรมผู้ปฏิบัติงาน และการสนับสนุนด้านบริการ สำหรับแคตตาล็อกของตัวแทนจำหน่ายแล้ว นี่จึงทำให้เครื่องตัดพลาสม่า CNC เป็นการขายระบบโดยรวมมากกว่าการขายเครื่องจักรเพียงเครื่องเดียว
เครื่องตัดมือถือสำหรับงานหนัก
เครื่องตัดพลาสม่าแบบมือถือสำหรับงานหนัก เหมาะสำหรับร้านซ่อม บำรุงรักษา งานก่อสร้าง รถบริการภาคสนาม และงานผลิตชิ้นส่วนขนาดเล็ก เคลื่อนย้ายง่ายกว่าโต๊ะ CNC และมีประโยชน์เมื่อทีมของคุณต้องการตัดชิ้นส่วนอย่างรวดเร็ว เช่น โครงยึด แผง กันกระแทก ส่วนที่สึกหรอ หรือแผ่นโลหะที่มีความหนาปานกลาง
ก่อนเลือกใช้เครื่องตัดแบบพกพา ควรตรวจสอบกำลังไฟเข้า ความเข้ากันได้กับเครื่องกำเนิดไฟฟ้า ความหนาในการตัดที่กำหนด รอบการทำงาน ความยาวสายไฟของหัวตัด ความต้องการคุณภาพอากาศ และความพร้อมของวัสดุสิ้นเปลือง เครื่องตัดแบบพกพาที่ไม่สามารถตัดแผ่นโลหะที่มีความหนาตามปกติได้ จะทำให้เกิดการหยุดทำงาน การตัดที่ไม่ได้ผล และการเจียรเพิ่มเติม
ไฟฉายแบบเครื่องจักรเทียบกับไฟฉายแบบมือถือ
โดยทั่วไปแล้วหัวตัดแบบติดตั้งบนเครื่องจักรจะเหมาะสมกว่าสำหรับการตัดด้วยเครื่อง CNC เพราะสามารถติดตั้งกับโต๊ะได้ ควบคุมความสูงของหัวตัดได้ และรองรับโปรแกรมการทำงานซ้ำๆ ส่วนหัวตัดแบบมือถือจะเหมาะกว่าสำหรับงานซ่อมแซม งานตัดตามแบบ งานตัดชิ้นส่วนที่มีรูปทรงไม่สม่ำเสมอ และงานที่ผู้ปฏิบัติงานต้องนำหัวตัดไปยังชิ้นงานโดยตรง
การเลือกประเภทของหัวเชื่อมส่งผลต่อมากกว่าแค่ความสะดวกสบาย ประเภทของหัวเชื่อมยังส่งผลต่อวัสดุสิ้นเปลือง การติดตั้งสายไฟ ความต้องการในการฝึกอบรม แผนการบริการ และสินค้าคงคลังอะไหล่ที่โรงงานหรือสายการผลิตของคุณต้องรองรับด้วย
การตัดด้วยออกซิเจนและเชื้อเพลิงทำงานอย่างไร?
การตัดด้วยแก๊สออกซิเจนและเชื้อเพลิงใช้แก๊สเชื้อเพลิงและออกซิเจนในการให้ความร้อนแก่เหล็กกล้าคาร์บอนจนถึงอุณหภูมิการติดไฟ จากนั้นใช้เจ็ทออกซิเจนในการออกซิไดซ์และตัดโลหะออก วิธีนี้เรียบง่าย พกพาสะดวก และมีประสิทธิภาพสูงกับแผ่นเหล็กหนา
เปลวไฟเริ่มต้นการตัด แต่หลังจากที่เหล็กมีอุณหภูมิถึงระดับที่ตัดได้แล้ว ออกซิเจนจะทำหน้าที่ส่วนใหญ่ ออกซิเจนจะทำปฏิกิริยากับเหล็กที่ร้อน เกิดเป็นเหล็กออกไซด์ และพัดเอาออกไซด์นั้นออกจากรอยตัด นี่คือเหตุผลที่การตัดด้วยออกซิเจน-เชื้อเพลิงมีประสิทธิภาพกับเหล็กอ่อน แต่ไม่สามารถตัดเหล็กสแตนเลสหรืออลูมิเนียมได้อย่างสะอาดและควบคุมได้ดีเท่ากัน
การตัดด้วยออกซิเจนยังคงเป็นที่นิยมในงานผลิตชิ้นส่วนโลหะขนาดใหญ่ เนื่องจากหัวตัดมีความทนทานและต้นทุนอุปกรณ์ต่ำกว่าระบบพลาสมา CNC นอกจากนี้ยังสามารถตัดแผ่นโลหะหนาได้ดี สำหรับโรงงานที่ตัดคานเหล็กกล้าคาร์บอนหนา แผ่นเหล็กเหลือใช้ หรือชิ้นส่วนซ่อมแซมขนาดใหญ่ การตัดด้วยออกซิเจนยังคงเป็นเครื่องมือที่เหมาะสม
การเผาไหม้ด้วยออกซิเจนมีข้อจำกัดด้านวัสดุที่แคบกว่า
ข้อจำกัดหลักคือวัสดุ การตัดด้วยออกซิเจน-เชื้อเพลิงอาศัยปฏิกิริยาออกซิเดชัน ดังนั้นจึงทำงานได้ดีที่สุดกับเหล็กกล้าคาร์บอนต่ำและคาร์บอนปานกลาง เหล็กกล้าไร้สนิมจะเกิดออกไซด์ที่ทนความร้อนซึ่งต้านทานปฏิกิริยาการตัดแบบปกติ นอกจากนี้ อะลูมิเนียมก็ไม่สามารถตัดได้อย่างสะอาดด้วยวิธีเดียวกันนี้
สำหรับผู้จำหน่ายที่ให้บริการลูกค้าทั่วไปที่ต้องการงานแปรรูปโลหะ เรื่องนี้สำคัญมาก เครื่องตัดพลาสม่าสามารถใช้งานได้กับโรงงานที่รับงานวัสดุหลากหลายประเภท ในขณะที่เครื่องตัดด้วยออกซิเจนเหมาะสำหรับลูกค้าเฉพาะกลุ่ม เช่น การตัดเหล็กกล้าคาร์บอนหนา การตัดในพื้นที่ การให้ความร้อน การดัด และงานซ่อมแซม
พลาสมาและออกซิเจนเชื้อเพลิงแตกต่างกันอย่างไร?
การตัดด้วยพลาสมามักจะเหมาะสมกว่าเมื่อโรงงานของคุณต้องการตัดวัสดุผสม ต้องการความแม่นยำในการตัดแบบ CNC และทำงานได้รวดเร็วบนแผ่นโลหะบางถึงปานกลาง ในขณะที่การตัดด้วยออกซิเจน-เชื้อเพลิงมักจะเหมาะสมกว่าเมื่อทีมของคุณตัดเหล็กกล้าคาร์บอนหนา ต้องการการตั้งค่าแบบแมนนวลที่มีต้นทุนต่ำ หรือทำงานในสภาพแวดล้อมกลางแจ้งที่การเคลื่อนย้ายถังแก๊สทำได้ง่ายกว่าการใช้ไฟฟ้าและลมแห้ง
| ปัจจัย | เครื่องตัดพลาสม่าอุตสาหกรรม | การตัดด้วยออกซิเจนและเชื้อเพลิง |
| วัสดุที่ดีที่สุด | โลหะนำไฟฟ้า ได้แก่ เหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม อะลูมิเนียม และโลหะผสมทองแดงบางชนิด | ส่วนใหญ่เป็นเหล็กกล้าคาร์บอนและวัสดุเหล็กบางชนิด |
| ความแข็งแรงทั่วไป | ตัดได้รวดเร็ว ได้รูปทรงที่แม่นยำ และได้รูปทรงที่เรียบร้อยบนความหนาที่เหมาะสม | ใช้งานได้จริงสำหรับการตัดเหล็กกล้าคาร์บอนหนามาก และงานแยกชิ้นส่วนหยาบ |
| ความเหมาะสมของระบบอัตโนมัติ | เหมาะอย่างยิ่งสำหรับโต๊ะ CNC ซอฟต์แวร์จัดเรียงชิ้นงาน และโปรแกรมการผลิตชิ้นส่วนซ้ำ | สามารถตั้งค่าให้ทำงานโดยอัตโนมัติได้ แต่โดยทั่วไปจะทำงานช้าลงและก่อให้เกิดความร้อนมากขึ้น |
| คุณภาพขอบ | โดยทั่วไปจะได้ผลลัพธ์ที่สะอาดกว่าและเกิดการบิดเบี้ยวจากความร้อนน้อยกว่า เมื่อตั้งค่าให้เหมาะสมกับวัสดุ | มีตะกรันมากขึ้นและบริเวณที่ได้รับผลกระทบจากความร้อนกว้างขึ้นในหลายจุดตัด |
| ต้นทุนการเริ่มต้น | เหมาะสำหรับระบบอุตสาหกรรมที่พร้อมใช้งาน CNC หรือระบบที่มีกำลังการผลิตสูง | เหมาะสำหรับชุดไฟฉายแบบใช้มือหลายรุ่นที่มีอัตราสิ้นเปลืองต่ำกว่า |
| การตั้งค่าการทำงาน | จำเป็นต้องใช้ไฟฟ้า อากาศแห้งหรือแก๊สตัด วัสดุสิ้นเปลือง การต่อสายดิน และการบำรุงรักษาหัวตัด | ต้องใช้ออกซิเจน ก๊าซเชื้อเพลิง ตัวควบคุมแรงดัน สายยาง หัวฉีด และอุปกรณ์ป้องกันการย้อนกลับของเปลวไฟ |
| ความยืดหยุ่นของวัสดุ | เหมาะสมยิ่งขึ้นเมื่อใช้งานกับวัสดุสแตนเลสหรืออลูมิเนียม | ขนาดที่แคบลงเมื่อใช้งานกับวัสดุที่ไม่ใช่เหล็กหรือสแตนเลสเป็นประจำ |
| การซ่อมแซมภาคสนาม | มีประโยชน์เมื่อมีไฟฟ้าและอากาศพร้อมใช้งาน | มีประโยชน์อย่างยิ่งเมื่อความสะดวกในการพกพาและการตัดเหล็กกล้าคาร์บอนหนาเป็นสิ่งสำคัญที่สุด |
ใช้การเปรียบเทียบนี้เป็นตัวกรองเบื้องต้น ไม่ใช่คำตอบสุดท้าย ตัวเลือกที่ดีกว่านั้นขึ้นอยู่กับส่วนผสมของวัสดุ ความหนาของแผ่นเหล็ก ปริมาณการผลิต สภาพแวดล้อมในการใช้งาน ความคลาดเคลื่อนในการทำความสะอาด และแผนการสนับสนุนสำหรับวัสดุสิ้นเปลืองและอะไหล่
กระบวนการใดเหมาะสมกว่ากันสำหรับงานโครงสร้างขนาดใหญ่?
กระบวนการที่ดีกว่านั้นขึ้นอยู่กับลักษณะงานที่ทีมของคุณทำซ้ำบ่อยที่สุด โดยทั่วไปแล้วพลาสมาจะเหมาะสำหรับงานด้านการผลิต ในขณะที่การใช้แก๊สออกซิเจนยังคงมีประโยชน์สำหรับเหล็กกล้าคาร์บอนหนา การตัดแยกชิ้นงานหยาบ การให้ความร้อน และการซ่อมแซมภาคสนาม
ทีมผลิตชิ้นส่วนขนาดใหญ่หลายทีมใช้ทั้งสองกระบวนการ คำถามที่แท้จริงคือ กระบวนการใดที่จะช่วยปกป้องการไหลของชิ้นส่วน คุณภาพการตัด เวลาในการทำความสะอาด และสภาพการสนับสนุนหน้างานได้ดีกว่า
การผลิตโครงสร้างเหล็กและแผ่นเหล็ก
การตัดด้วยพลาสมาเหมาะสำหรับงานโครงสร้างเหล็กเมื่อโรงงานของคุณต้องการร่อง ช่องว่าง แผ่นฐาน ตัวยึด และรูปแบบการเจาะรูที่สม่ำเสมอ การควบคุมด้วยเครื่อง CNC ช่วยลดเวลาในการวางแผนและช่วยให้ผู้ปฏิบัติงานสามารถผลิตชิ้นส่วนเดียวกันซ้ำได้
การเชื่อมด้วยออกซิเจนยังคงเหมาะสำหรับชิ้นส่วนเหล็กกล้าคาร์บอนหนาเมื่อความเรียบของขอบไม่สำคัญมากนัก หรือเมื่อต้องการตัดหยาบก่อนการกลึง การประกอบ หรือการเจียร
อู่ต่อเรือและซ่อมเครื่องจักรหนัก
อู่ต่อเรือและอู่ซ่อมเรือมักต้องการทั้งสองกระบวนการ พลาสมาช่วยให้ได้รูปทรงที่สม่ำเสมอ ขอบที่เรียบเนียน สแตนเลส และอลูมิเนียม ในขณะที่ออกซิเจน-เชื้อเพลิงเหมาะสำหรับเหล็กกล้าคาร์บอนหนาในสภาวะที่ควบคุมได้น้อยกว่า
สำหรับงานซ่อมภาคสนาม สภาพแวดล้อมในการสนับสนุนมีความสำคัญอย่างมาก เครื่องตัดพลาสมาแบบพกพาต้องการกำลังการผลิตของเครื่องกำเนิดไฟฟ้าที่เพียงพอและอากาศอัดแห้ง เครื่องตัดด้วยออกซิเจนอาจใช้งานง่ายกว่าเมื่อพลังงานมีจำกัดและรอยตัดไม่เรียบ
การตัดชิ้นงานและการจัดเรียงชิ้นส่วน
โดยทั่วไป การตัดด้วยพลาสมามักได้ผลดีกว่าเมื่อจำนวนชิ้นงานมีมาก เครื่องตัดพลาสมา CNC สามารถวางชิ้นงานจำนวนมากบนแผ่นเดียว ลดเศษวัสดุ และสามารถทำงานซ้ำได้ในแต่ละกะ
การตัดด้วยออกซิเจน-เชื้อเพลิงสามารถใช้กับโต๊ะตัดอัตโนมัติได้ โดยเฉพาะอย่างยิ่งสำหรับแผ่นโลหะหนา ข้อเสียคือความเร็วจะช้าลงและต้องใช้ความร้อนมากขึ้น สำหรับการเจาะรูที่สะอาดกว่า รูปทรงที่กระชับกว่า การทำความสะอาดน้อยลง และการไหลของชิ้นงานที่เร็วขึ้นสำหรับชิ้นงานที่มีความหนาปานกลาง การตัดด้วยพลาสมามักจะเหมาะสมกว่า
ควรเปรียบเทียบความหนา กระแสไฟฟ้า และรอบการทำงานแบบใด?
อย่าเลือกกระบวนการตัดโดยพิจารณาจากความหนาที่มากที่สุดเพียงอย่างเดียว ทีมของคุณควรเปรียบเทียบความหนาของวัสดุที่ใช้ในแต่ละวัน ช่วงกระแสไฟฟ้าของพลาสมา กำลังการเจาะ และรอบการทำงานที่ระดับกำลังการผลิตที่คุณจะใช้งานจริง
เครื่องตัดพลาสม่าที่สามารถตัดแผ่นโลหะหนาได้นั้น ไม่ได้หมายความว่าจะเป็นเครื่องจักรที่เหมาะสมสำหรับการผลิตแผ่นโลหะชนิดนั้นเสมอไป สำหรับงาน CNC ความสามารถในการเจาะชิ้นงานส่งผลต่อการไหลของชิ้นงาน อายุการใช้งานของวัสดุสิ้นเปลือง การตัดที่ไม่ได้มาตรฐาน และเวลาในการทำความสะอาด
ตัวเลขความหนาที่ต้องตรวจสอบ
เปรียบเทียบค่าความหนา 3 ค่ากับช่วงความหนาที่คุณใช้ในชีวิตประจำวัน ไม่ใช่กับงานที่ใช้ความหนาสูงสุดในโอกาสพิเศษ
- ค่าความหนาของการตัดที่ระบุไว้จะบอกคุณถึงช่วงความหนาสูงสุดที่เครื่องจักรได้รับการออกแบบให้ตัดได้ภายใต้สภาวะปกติ
- ความหนาในการตัดที่แนะนำสำหรับการผลิต คือตัวเลขที่ควรใช้ในการทำงานประจำวัน การเสนอราคา การจัดเก็บ และคำแนะนำสำหรับลูกค้า
- ความหนาของการเจาะชิ้นงานมีความสำคัญที่สุดสำหรับการตัดด้วยเครื่อง CNC เนื่องจากหัวตัดต้องเจาะแผ่นโลหะก่อนที่จะเคลื่อนที่ไปตามไฟล์ชิ้นส่วน
กฎการเลือกซื้อที่เรียบง่ายแต่ได้ผลดีคือ เลือกเครื่องจักรให้เหมาะสมกับความหนาของวัสดุที่ทีมของคุณตัดในแต่ละสัปดาห์ แล้วเผื่อกำลังการผลิตไว้สำหรับงานหนักที่อาจต้องทำเป็นครั้งคราว หากลูกค้าของคุณตัดแผ่นเหล็กหนา 1/2 นิ้วทุกวัน และแผ่นเหล็กหนา 1 นิ้วเพียงไม่กี่ครั้งต่อเดือน อย่าเลือกเครื่องจักรเพียงเพราะมันสามารถตัดวัสดุหนา 1 นิ้วได้ ควรตรวจสอบว่ามันสามารถเจาะและตัดแผ่นเหล็กหนา 1/2 นิ้วได้ด้วยความเร็วในการผลิต คุณภาพขอบที่ยอมรับได้ และอายุการใช้งานของวัสดุสิ้นเปลืองที่เหมาะสมหรือไม่
ความหนาของการตัดเป็นตัวเลขสุดท้ายที่ควรเชื่อถือในการวางแผนการผลิต มันบอกคุณว่าเครื่องจักรสามารถตัดผ่านวัสดุได้มากแค่ไหนภายใต้สภาวะที่เหมาะสมที่สุด ไม่ใช่ว่ามันสามารถเจาะ ตัด และทำซ้ำชิ้นส่วนได้ตลอดทั้งวันหรือไม่
ตัวกรองกระแสไฟฟ้าและรอบการทำงาน
กระแสไฟฟ้าควรเหมาะสมกับวัสดุที่ทีมของคุณตัดบ่อยที่สุด ไม่ใช่แผ่นโลหะที่หนาที่สุดที่คุณอาจตัดเดือนละครั้ง ร้านแปรรูปโลหะทั่วไปหลายแห่งใช้ระบบพลาสมาขนาดกลางสำหรับงานเหล็ก เหล็กกล้าไร้สนิม และอลูมิเนียมทั่วไป แผ่นโลหะที่หนากว่า ความเร็วในการเคลื่อนที่ที่เร็วขึ้น หรือการตัดปริมาณมาก อาจต้องใช้ระบบที่มีกำลังไฟสูงกว่า
อัตราการทำงาน (Duty cycle) แสดงให้เห็นว่าเครื่องจักรสามารถตัดได้นานแค่ไหนที่กำลังการผลิตตามที่กำหนดภายในระยะเวลาที่ตั้งไว้โดยไม่เกิดความร้อนสูงเกินไป ร้านซ่อมที่ตัดเป็นช่วงสั้นๆ อาจยอมรับอัตราการทำงานที่ต่ำกว่าได้ แต่ทีมงานแปรรูปแผ่นโลหะที่ทำงานชิ้นส่วนซ้อนกันตลอดทั้งกะต้องการประสิทธิภาพอัตราการทำงานและการระบายความร้อนที่แข็งแกร่งกว่า
โรงงานผลิตขนาดใหญ่ไม่ได้ใช้เครื่องตัด CNC เพียงอย่างเดียว ทีมของคุณอาจต้องการเครื่องตัดแบบพกพาสำหรับใช้ในศูนย์ซ่อม รถบริการนอกสถานที่ งานบำรุงรักษา และการตัดชิ้นส่วนอย่างรวดเร็วในกรณีที่ชิ้นส่วนมีขนาดใหญ่หรือมีรูปทรงที่ยากต่อการเคลื่อนย้ายกลับไปยังเครื่องตัด
เครื่องตัดพลาสม่าแบบพกพาเกรดอุตสาหกรรมของ YesWelder จึงตอบโจทย์ความต้องการนี้ได้อย่างลงตัว รุ่นCUT-55DS PROมาพร้อมตัวเลือกการจุดอาร์คแบบไม่สัมผัสที่ 55A พร้อมระบบควบคุมอุณหภูมิเพื่อความปลอดภัย การป้องกันกระแสเกินและการโอเวอร์โหลด และรอบการทำงานที่ระบุไว้ที่ 100% ที่ 35A และ 60% ที่ 55A สำหรับโรงงานที่ต้องการกำลังการตัดที่สูงกว่า รุ่นCUT-65DS PROเพิ่มการตั้งค่าการจุดอาร์คแบบไม่สัมผัสที่ 65A การควบคุมดิจิทัล MCU การสตาร์ทแบบไม่ใช้ความถี่สูงที่ปลอดภัย และรอบการทำงานที่ระบุไว้ที่ 100% ที่ 45A และ 60% ที่ 65A
ทั้งสองรุ่นได้รับการออกแบบมาให้เหมาะกับความต้องการในการตัดแบบพกพาในสภาพแวดล้อมทางอุตสาหกรรมและการซ่อมแซม โดยเฉพาะอย่างยิ่งเมื่อลูกค้าของคุณต้องการเครื่องตัดพลาสมาแบบพกพาสำหรับโลหะผสม พื้นผิวหยาบหรือทาสี งานบำรุงรักษา และอุปกรณ์ตัดที่พร้อมใช้งานสำหรับตัวแทนจำหน่าย

ตัวกรองการซื้อที่ใช้งานได้จริง
| จำนวนงาน | สิ่งที่ต้องตรวจสอบก่อน | ทิศทางที่เป็นไปได้ |
| โลหะผสมชนิดบางถึง 1/4 นิ้ว | คุณภาพการตัด ความเร็ว วัสดุสิ้นเปลือง และความยืดหยุ่นของวัสดุ | โดยทั่วไปแล้วพลาสมาจะเหมาะสมที่สุด |
| ชิ้นส่วนการผลิตขนาด 1/4 นิ้ว ถึง 1 นิ้ว | ความสามารถในการเจาะชิ้นงาน, รอบการทำงาน, การประกอบชิ้นส่วนด้วยเครื่อง CNC และเวลาในการทำความสะอาด | โดยทั่วไปแล้วพลาสมาจะเหมาะสมที่สุด |
| เหล็กกล้าคาร์บอนขนาด 1 นิ้ว ถึง 2 นิ้ว | ระดับของระบบ ความเร็วในการเดินทาง ค่าใช้จ่ายน้ำมัน และความคาดหวังด้านความได้เปรียบ | เปรียบเทียบพลาสมาและออกซิเจนเชื้อเพลิง |
| เหล็กกล้าคาร์บอนขนาดมากกว่า 2 นิ้ว | ความต้องการในการตัดหยาบ ต้นทุนอุปกรณ์ งานอุ่นก่อนตัด และสภาพพื้นที่ | การเผาไหม้ด้วยออกซิเจนยังคงใช้งานได้จริงเสมอ |
| สแตนเลส หรือ อลูมิเนียม | ความเข้ากันได้ของวัสดุ การเลือกใช้แก๊ส การเกิดออกซิเดชัน และคุณภาพของขอบ | โดยปกติแล้วพลาสมาจะเป็นตัวเลือกที่นิยมใช้ |
ช่วงราคาเหล่านี้เป็นเพียงตัวกรองการซื้อ ไม่ใช่กฎตายตัว โปรดตรวจสอบข้อมูลจำเพาะ อัตราการทำงาน ประเภทหัวเผา ความต้องการก๊าซ ตารางวัสดุสิ้นเปลือง ปริมาณสั่งซื้อขั้นต่ำ ระยะเวลานำส่ง และการสนับสนุนด้านบริการ ก่อนตัดสินใจซื้ออุปกรณ์หรือสั่งสินค้าเข้าคลัง
นอกเหนือจากกำลังการตัดแล้ว คุณสมบัติใดของอุปกรณ์ที่สำคัญบ้าง?
กำลังการตัดเป็นเพียงส่วนหนึ่งของการตั้งค่าเครื่องตัดพลาสมา ทีมของคุณควรเปรียบเทียบขั้นตอนการทำงานของเครื่อง CNC ระบบจ่ายแก๊สหรืออากาศ ชุดหัวตัด วัสดุสิ้นเปลือง ชิ้นส่วนอะไหล่ และการสนับสนุนบริการหลังการขายของเครื่องจักรด้วย
ระบบตัดพลาสม่าสองระบบที่มีกระแสไฟฟ้าใกล้เคียงกันอาจทำงานแตกต่างกันในการใช้งานประจำวัน ระบบที่ดีกว่าคือระบบที่ทีมของคุณสามารถติดตั้ง บำรุงรักษา เติมวัสดุ และให้การสนับสนุนได้โดยไม่ทำให้การผลิตช้าลง
บูรณาการซีเอ็นซี
สำหรับโรงงานผลิต การบูรณาการระบบ CNC อาจมีความสำคัญมากกว่ากำลังการตัดดิบๆ ควรพิจารณาระบบควบคุมความสูงของหัวตัดอัตโนมัติ ความเข้ากันได้กับซอฟต์แวร์จัดเรียงชิ้นงาน การรองรับโต๊ะน้ำหรือระบบดูดอากาศ การทำงานของไฟล์ชิ้นงาน การต่อสายดิน การฝึกอบรมผู้ปฏิบัติงาน และความพร้อมของวัสดุสิ้นเปลือง
ระบบตัดพลาสม่า CNC ทำงานเป็นระบบโดยรวม แหล่งจ่ายไฟ หัวตัด แท่นวางชิ้นงาน ซอฟต์แวร์ การควบคุมความสูง วัสดุสิ้นเปลือง และการบริการตอบสนอง ล้วนส่งผลต่อคุณภาพการตัดและการไหลของชิ้นงาน หากส่วนใดส่วนหนึ่งของกระบวนการทำงานนั้นอ่อนแอ เครื่องตัดพลาสม่าที่มีกำลังการผลิตสูงก็อาจทำให้เกิดความล่าช้า การทำงานซ้ำ หรือชิ้นงานที่ถูกปฏิเสธได้
การจัดหาแก๊สและอากาศ
อากาศอัดเป็นที่นิยมใช้กันทั่วไปเพราะราคาไม่แพงและหาได้ง่าย สำหรับงานตัดคุณภาพสูง ร้านค้าอาจใช้ออกซิเจน ไนโตรเจน ส่วนผสมของอาร์กอนและไฮโดรเจน หรือส่วนผสมของก๊าซอื่นๆ ขึ้นอยู่กับวัสดุและคุณภาพคมตัดที่ต้องการ
การเลือกใช้แก๊สมีผลต่อการเกิดออกซิเดชัน ลักษณะขอบชิ้นงาน อายุการใช้งานของวัสดุสิ้นเปลือง และเวลาในการทำความสะอาด เหล็กกล้าไร้สนิมและอลูมิเนียมมักต้องการการดูแลมากกว่าเหล็กกล้าอ่อน ควรเลือกใช้แก๊สให้ตรงกับคู่มือเครื่องจักร ตารางวัสดุสิ้นเปลือง และข้อกำหนดของงานเสมอ
ชุดหัวเผาและวัสดุสิ้นเปลือง
ชุดหัวตัดมีผลต่อคุณภาพการตัด ความสะดวกสบายของผู้ปฏิบัติงาน การบำรุงรักษา และความพร้อมของชิ้นส่วน ตรวจสอบความยาวสายไฟของหัวตัด ประเภทของวัสดุสิ้นเปลือง ความพร้อมของหัวตัด อายุการใช้งานของอิเล็กโทรด และดูว่าทีมของคุณสามารถเปลี่ยนชิ้นส่วนได้อย่างรวดเร็วในระหว่างกะทำงานหรือไม่
สำหรับลูกค้าของคุณ วัสดุสิ้นเปลืองส่งผลต่อเวลาการใช้งาน หากหัวฉีด อิเล็กโทรด ชิ้นส่วนหัวตัด และแผ่นป้องกันหาซื้อเปลี่ยนได้ยาก เครื่องตัดพลาสม่าที่ดีอาจหยุดทำงานระหว่างการซ่อมแซมหรือการผลิต ก่อนที่จะสต็อกสินค้ารุ่นใดรุ่นหนึ่ง ควรตรวจสอบว่าวัสดุสิ้นเปลืองและชิ้นส่วนอะไหล่ที่เข้ากันได้นั้นสั่งซื้อได้ง่ายในปริมาณมากหรือไม่
บริการและอะไหล่สนับสนุน
การบริการหลังการขายมีความสำคัญ เพราะเครื่องตัดโลหะจะหยุดสร้างรายได้เมื่อวัสดุสิ้นเปลือง หัวตัด หรือชิ้นส่วนซ่อมหายาก ก่อนเลือกผู้จำหน่าย ควรตรวจสอบเงื่อนไขการรับประกัน ความพร้อมของอะไหล่ การติดตามทางเทคนิค ปริมาณสั่งซื้อขั้นต่ำ ระยะเวลานำส่ง และการสนับสนุนด้านบรรจุภัณฑ์ให้แน่ใจ
นี่คือจุดที่การสนับสนุนจากผู้จำหน่ายมีผลต่อการตัดสินใจซื้อ ร้านค้าอาจเลือกเครื่องตัดพลาสม่าเพราะกำลังไฟและความหนาของการตัด แต่จะใช้รุ่นนั้นต่อไปก็ต่อเมื่อเงื่อนไขการรับประกัน ชิ้นส่วนอะไหล่ การติดตามทางเทคนิค และการจัดหาวัสดุสิ้นเปลืองอย่างต่อเนื่องมีความน่าเชื่อถือ
ประเด็นด้านความปลอดภัยและการปฏิบัติตามกฎระเบียบที่สำคัญมีอะไรบ้าง?
ทั้งสองกระบวนการตัดจำเป็นต้องใช้ผู้ปฏิบัติงานที่ได้รับการฝึกฝอบ อุปกรณ์ป้องกันส่วนบุคคล (PPE) ระบบระบายอากาศ การควบคุมอัคคีภัย และการจัดเตรียมที่เป็นระเบียบ การตัดด้วยพลาสมาเพิ่มความเสี่ยงจากรังสีอาร์ค อันตรายจากไฟฟ้า ความจำเป็นในการต่อสายดิน และการควบคุมควัน ส่วนการตัดด้วยออกซิเจน-เชื้อเพลิงเพิ่มความเสี่ยงจากการจัดการออกซิเจน ก๊าซเชื้อเพลิง ความเสี่ยงจากการย้อนกลับของเปลวไฟ ตัวควบคุมแรงดัน ท่อ สายยาง หัวฉีด และการจัดเก็บถังแก๊ส
อุปกรณ์ป้องกันดวงตาและใบหน้าควรเหมาะสมกับกระบวนการ กระแสไฟฟ้า และกฎระเบียบของสถานที่ทำงาน มาตรฐาน OSHA 1910.133 ให้คำแนะนำเกี่ยวกับระดับความเข้มของเลนส์กรองแสงขั้นต่ำสำหรับการตัดด้วยพลาสมาอาร์คและการตัดด้วยออกซิเจน แต่ทีมงานของคุณควรตรวจสอบคู่มือเครื่องจักร คำแนะนำจากผู้จำหน่ายอุปกรณ์ป้องกันส่วนบุคคล และข้อกำหนดด้านความปลอดภัยในท้องถิ่นก่อนกำหนดนโยบายในโรงงาน
การตรวจสอบความปลอดภัยของพลาสมา
- ตรวจสอบการสัมผัสของแคลมป์ยึดชิ้นงาน การต่อสายดิน และสภาพของหัวตัดก่อนทำการตัด
- ใช้เลนส์ที่มีเฉดสีที่เหมาะสม อุปกรณ์ป้องกันใบหน้า ถุงมือ และอื่นๆ การป้องกันส่วนบุคคล.
- รักษาอากาศอัดให้แห้งและสะอาดอยู่เสมอ
- ระบายควันขณะตัดวัสดุเคลือบผิว ชุบสังกะสี ทาสี หรือสแตนเลส
- โปรดปฏิบัติตามคู่มือการใช้งานเครื่องกำเนิดไฟฟ้าและการติดตั้งระบบไฟฟ้า
การตรวจสอบความปลอดภัยของระบบออกซิเจนเชื้อเพลิง
- ใช้ตัวควบคุมแรงดัน สายยาง หัวฉีด และอุปกรณ์ป้องกันการย้อนกลับของเปลวไฟที่ถูกต้อง
- ตรวจสอบการรั่วซึมของจุดเชื่อมต่อก่อนทำการตัด
- ควรเก็บน้ำมันและจาระบีให้ห่างจากข้อต่อออกซิเจน
- จัดเก็บถังออกซิเจนและถังแก๊สเชื้อเพลิงตามกฎระเบียบที่เกี่ยวข้อง
- พนักงานขับรถไฟได้รับคำแนะนำเกี่ยวกับการปิดระบบและการรับมือกับไฟลุกย้อนกลับ
ความปลอดภัยเป็นปัจจัยสำคัญในการเลือกอุปกรณ์ทั้งหมด ลูกค้าที่ใช้พลาสมาอาจต้องการอุปกรณ์ป้องกันส่วนบุคคล (PPE) ชิ้นส่วนหัวเชื่อม ระบบจ่ายอากาศสะอาด และวัสดุสิ้นเปลือง ส่วนลูกค้าที่ใช้แก๊สออกซิเจนอาจต้องการตัวควบคุมแรงดัน สายยาง หัวฉีด อุปกรณ์ป้องกันการย้อนกลับของเปลวไฟ อุปกรณ์จัดเก็บถังแก๊ส และอุปกรณ์ช่วยฝึกอบรม
กระบวนการตัดแบบใดมีต้นทุนต่อชิ้นงานสำเร็จรูปต่ำกว่า?
กระบวนการที่มีต้นทุนต่ำกว่า คือกระบวนการที่ผลิตชิ้นส่วนที่ยอมรับได้โดยใช้แรงงานน้อยลง การทำความสะอาดน้อยลง เศษวัสดุน้อยลง และเวลาหยุดทำงานน้อยลง การตัดด้วยพลาสมาอาจมีต้นทุนเริ่มต้นสูงกว่า แต่สามารถลดต้นทุนชิ้นส่วนสำเร็จรูปได้เมื่อทีมของคุณต้องการการตัดที่รวดเร็ว รูปทรงที่สม่ำเสมอ และการเจียรน้อยลง
การตัดด้วยออกซิเจนมักมีต้นทุนเริ่มต้นที่ต่ำกว่า โดยเฉพาะอย่างยิ่งสำหรับการตัดเหล็กกล้าคาร์บอนหนาด้วยมือ แต่ต้นทุนอาจสูงขึ้นเมื่อความเร็วในการเคลื่อนที่ช้าลง การบิดเบี้ยวจากความร้อน ตะกรัน การใช้แก๊ส และเวลาในการทำความสะอาดส่งผลกระทบต่อชิ้นงาน
เปรียบเทียบต้นทุนงานทั้งหมด ไม่ใช่แค่ราคาเครื่องจักรเท่านั้น รวมถึงวัสดุสิ้นเปลือง ชิ้นส่วนหัวตัด แก๊สหรืออากาศอัด ไฟฟ้าหรือเชื้อเพลิง เวลาในการตั้งค่า เวลาทำงานของผู้ปฏิบัติงาน การเจียร การเจาะที่ไม่สำเร็จ ขอบที่ไม่ได้มาตรฐาน เวลาหยุดทำงาน การฝึกอบรม อุปกรณ์ป้องกันส่วนบุคคล และมาตรการควบคุมความปลอดภัย
สำหรับลูกค้าของคุณแล้ว คำถามเรื่องต้นทุนมักขึ้นอยู่กับปริมาณงาน ทีมซ่อมที่ทำการตัดหยาบในเหล็กกล้าคาร์บอนหนาอาจยอมรับความเร็วที่ช้ากว่าของเครื่องตัดแก๊สออกซิเจนได้ เพราะต้นทุนเริ่มต้นต่ำกว่า ในขณะที่โรงงานผลิตที่ตัดชิ้นส่วนซ้ำๆ เช่น ตัวยึด แผ่นป้องกัน แผง หรือชิ้นส่วนซ้อนกัน อาจจ่ายมากกว่าสำหรับเครื่องตัดพลาสมา เพราะการไหลของชิ้นงานที่เร็วขึ้นและการแก้ไขงานที่น้อยลงช่วยประหยัดเงินในงานที่ทำซ้ำๆ
ควรเลือกอุปกรณ์ตัดที่เหมาะสมอย่างไร?
เลือกการตั้งค่าโดยพิจารณาจากงานที่ลูกค้าทำซ้ำบ่อยที่สุด ไม่ใช่ชื่อกระบวนการ เริ่มต้นด้วยส่วนผสมของวัสดุ ช่วงความหนาในแต่ละวัน ความคาดหวังเกี่ยวกับขอบสำเร็จ ชั่วโมงการตัด สภาพแวดล้อมในพื้นที่ และความต้องการด้านการสนับสนุน
ตัวกรองถัดไปคือความสามารถในการรองรับ ร้านอาจต้องการเครื่อง CNC nesting, เครื่องตัดซ่อมแบบมือถือ หรือทั้งสองอย่าง แต่การติดตั้งจะใช้งานได้ก็ต่อเมื่อมีอากาศแห้ง ก๊าซ ไฟฟ้า อุปกรณ์ป้องกันส่วนบุคคล วัสดุสิ้นเปลือง และชิ้นส่วนอะไหล่พร้อมใช้งาน
สำหรับ การจัดจำหน่าย อุปกรณ์ตัดและเชื่อม YesWelder Wholesale สามารถจัดหาเครื่องตัดพลาสม่าแบบพกพาระดับอุตสาหกรรม เช่น CUT-55DS PRO และ CUT-65DS PRO รวมถึงอุปกรณ์ป้องกันส่วนบุคคล (PPE) อุปกรณ์เสริม วัสดุสิ้นเปลือง และอะไหล่ ก่อนสั่งซื้อสินค้า โปรดยืนยันข้อมูลจำเพาะของผลิตภัณฑ์ปัจจุบัน ปริมาณการสั่งซื้อขั้นต่ำ (MOQ) ระยะเวลาในการจัดส่ง การรองรับบรรจุภัณฑ์ เงื่อนไขการรับประกัน และบริการหลังการขายกับทีมงานขายส่ง
สรุป
ทั้งพลาสมาและออกซิเจน-เชื้อเพลิงต่างก็มีบทบาทในการผลิตชิ้นงานขนาดใหญ่ พลาสมามักเป็นตัวเลือกที่แข็งแกร่งกว่าเมื่อลูกค้าต้องการตัดโลหะผสม การไหลของชิ้นงานที่รวดเร็ว ความแม่นยำในการควบคุมด้วยเครื่อง CNC และการทำงานที่สะอาดกว่าบนชิ้นงานที่มีความหนาเหมาะสม ในขณะที่ออกซิเจน-เชื้อเพลิงยังคงมีประโยชน์สำหรับเหล็กกล้าคาร์บอนหนา การตัดชิ้นงานในพื้นที่ การให้ความร้อน และการตั้งค่าด้วยมือที่มีต้นทุนต่ำกว่า
การเลือกซื้อเครื่องมือที่เหมาะสมนั้นขึ้นอยู่กับปริมาณงาน ไม่ใช่ชื่อกระบวนการ ควรเปรียบเทียบส่วนผสมของวัสดุ ช่วงความหนาต่อวัน กระแสไฟฟ้า รอบการทำงาน ประเภทหัวตัด แหล่งจ่ายแก๊สหรืออากาศ วัสดุสิ้นเปลือง ข้อกำหนดด้านความปลอดภัย และต้นทุนต่อชิ้นงานสำเร็จรูป ก่อนตัดสินใจซื้อเครื่องมือหรือสั่งจองสินค้าคงคลัง
หากแคตตาล็อกของคุณให้บริการแก่ร้านซ่อม โรงงานผลิต ทีมบำรุงรักษา หรือลูกค้าผู้จำหน่ายอุปกรณ์อุตสาหกรรม YesWelder Wholesale สามารถรองรับความต้องการเครื่องตัดพลาสม่าแบบพกพาระดับอุตสาหกรรมด้วยรุ่นต่างๆ เช่น CUT-55DS PRO และ CUT-65DS PRO รวมถึงเครื่องเชื่อม อุปกรณ์ป้องกันส่วนบุคคล อุปกรณ์เสริม วัสดุสิ้นเปลือง และอะไหล่ ติดต่อทีมงานขายส่งเพื่อยืนยันข้อมูลจำเพาะปัจจุบัน ปริมาณสั่งซื้อขั้นต่ำ ระยะเวลานำส่ง เงื่อนไขการรับประกัน การสนับสนุนด้านบรรจุภัณฑ์ และบริการหลังการขายก่อนทำการสั่งซื้อ
คำถามที่พบบ่อย
เริ่มต้นด้วยงานที่ร้านค้าและทีมงานที่คุณขายสินค้าให้มักทำซ้ำมากที่สุด ร้านซ่อมและทีมบริการภาคสนามอาจต้องการเครื่องตัดพลาสม่าแบบพกพา อุปกรณ์เสริมสำหรับเครื่องตัดแก๊สออกซิเจน อุปกรณ์ป้องกันส่วนบุคคล (PPE) และวัสดุสิ้นเปลือง ในขณะที่โรงงานผลิตอาจสอบถามเกี่ยวกับการสนับสนุนเครื่องตัดพลาสม่า CNC ด้วย
ตรวจสอบกระแสไฟฟ้า, รอบการทำงาน, ความหนาของการตัดที่สะอาด, ความหนาของการแยกชิ้นส่วน, กำลังไฟฟ้าขาเข้า, ชุดหัวตัด, ความพร้อมของวัสดุสิ้นเปลือง และเงื่อนไขการรับประกัน สำหรับการใช้งานกับเครื่อง CNC ให้ตรวจสอบความเข้ากันได้ระหว่างเครื่องและหัวตัด รวมถึงความสามารถในการเจาะชิ้นงานด้วย
ใช่แล้ว ร้านค้าขนาดใหญ่อาจยังคงต้องการเครื่องตัดพลาสม่าแบบพกพาสำหรับช่องซ่อม รถบริการนอกสถานที่ งานบำรุงรักษา และการตัดชิ้นงานอย่างรวดเร็วเพื่อรองรับงานที่อยู่ห่างจากโต๊ะ CNC ควรเลือกแบบให้เหมาะสมกับช่วงความหนาที่ใช้งานในแต่ละวัน แหล่งจ่ายไฟ คุณภาพอากาศ และการจัดหาวัสดุสิ้นเปลือง
รายการสนับสนุนทั่วไป ได้แก่ อุปกรณ์ป้องกันส่วนบุคคล (PPE), หัวฉีด, อิเล็กโทรด, ชิ้นส่วนหัวเชื่อม, แผ่นป้องกัน, อุปกรณ์จ่ายอากาศบริสุทธิ์ และวัสดุสิ้นเปลืองสำหรับเปลี่ยน การสต็อกรายการเหล่านี้จะช่วยลดเวลาหยุดทำงานหลังจากการขายเครื่องจักร
ควรคงเครื่องตัดด้วยออกซิเจนไว้ในสายการผลิต เมื่อร้านค้าและทีมงานที่คุณขายเครื่องมือให้ สามารถตัดเหล็กกล้าคาร์บอนหนาได้ และต้องการความสามารถในการให้ความร้อนหรือดัดงอ หรือทำงานในพื้นที่ที่มีไฟฟ้าและอากาศแห้งจำกัด เครื่องตัดด้วยพลาสมาและเครื่องตัดด้วยออกซิเจนมักใช้ในงานที่แตกต่างกันมากกว่าที่จะใช้ทดแทนกันได้อย่างสมบูรณ์



