
การเชื่อม MIG เป็นกระบวนการสำคัญในหลายอุตสาหกรรม ตั้งแต่อุตสาหกรรมการบินและอวกาศไปจนถึงการต่อเรือ โดยเฉพาะอย่างยิ่งในงานอะลูมิเนียม การเชื่อมอะลูมิเนียมจำเป็นต้องได้รับการพิจารณาเป็นพิเศษเนื่องจากมีลักษณะเฉพาะและความท้าทายเฉพาะตัว บทความนี้ประกอบด้วยคู่มือฉบับสมบูรณ์เกี่ยวกับการเชื่อมอะลูมิเนียม MIG อย่างเชี่ยวชาญ
เชื่อมอลูมิเนียมแบบ MIG ได้ไหม?
การเชื่อมโลหะด้วย MIG (ก๊าซเฉื่อยโลหะ) เป็นกระบวนการเชื่อมโดยใช้ลวดเชื่อมแบบต่อเนื่อง โดยลวดเชื่อมทำหน้าที่เป็นทั้งวัสดุเติมและอิเล็กโทรด ทำให้ง่ายต่อการเชื่อมแทบทุกสิ่ง รวมถึงอะลูมิเนียม ข้อดีหลายประการทั้งในด้านความเร็วและความหลากหลายทำให้สามารถใช้ MIG ในสภาพแวดล้อมการผลิตได้
อะลูมิเนียมทำให้การเชื่อมโลหะแตกต่างจากการเชื่อมเหล็กแบบ MIG ความร้อนที่ออกจากแอ่งเชื่อมอะลูมิเนียมได้เร็วกว่าเหล็ก อาจไม่เพียงแต่กำหนดวิธีการยึดแอ่งเชื่อมเท่านั้น แต่ยังก่อให้เกิดปัญหาต่างๆ เช่น รอยไหม้และการโก่งงอในชิ้นงานบางๆ อีกด้วย
ในทางกลับกัน ความท้าทายเหล่านี้เปิดโอกาสให้นำเทคนิคและเครื่องมืออื่นๆ มาประยุกต์ใช้ในขณะที่กำหนดและปรับเปลี่ยนพารามิเตอร์การเชื่อม MIG เพื่อให้ได้รอยเชื่อมที่ดีที่สุดโดยมีข้อบกพร่องบนอลูมิเนียมน้อยที่สุด
การเชื่อม MIG เทียบกับ TIG: ควรใช้แบบใดเมื่อใด?
โดยทั่วไปแล้ว การเชื่อม MIG และ TIG เป็นกระบวนการที่นิยมใช้ในการเชื่อมอลูมิเนียม อย่างไรก็ตาม แต่ละกระบวนการก็มีข้อดีและข้อเสียแตกต่างกันไป ขึ้นอยู่กับการใช้งาน การทราบถึงความแตกต่างเหล่านี้ จะช่วยให้ตัดสินใจได้ง่ายขึ้นว่าเมื่อใดควรใช้ MIG มากกว่า TIG
ข้อดีของการเชื่อม MIG สำหรับอลูมิเนียม
ความเร็วที่เหนือกว่า:การเชื่อม MIG เป็นกระบวนการที่รวดเร็วมากเมื่อเทียบกับการเชื่อม TIG ดังนั้นจึงเหมาะอย่างยิ่งสำหรับการผลิตจำนวนมากหรืองานขนาดใหญ่ การเชื่อมจึงสามารถเสร็จสิ้นได้อย่างรวดเร็วโดยไม่ต้องมีการแทรกแซงจากช่างเชื่อม เนื่องจากโหมดการป้อนลวดอัตโนมัติและการป้อนอย่างต่อเนื่อง ทำให้กระบวนการนี้เร็วขึ้นไปอีก
ใช้งานง่าย:เมื่อเทียบกับการเชื่อม TIG ซึ่งต้องใช้ทักษะขั้นสูงและความแม่นยำสูง กระบวนการเชื่อม MIG มีความท้าทายน้อยกว่าสำหรับช่างเชื่อม การทำงานอัตโนมัติของระบบป้อนลวดช่วยให้ช่างเชื่อมมีโอกาสได้แนวเชื่อมที่สม่ำเสมอ
การทำความสะอาดหลังการเชื่อม:การเชื่อม MIG ช่วยลดปริมาณเศษโลหะกระเด็น ดังนั้นจึงไม่จำเป็นต้องทำความสะอาดบ่อยนักหลังการเชื่อม
ข้อเสียของการเชื่อม MIG สำหรับอลูมิเนียม
ความแม่นยำต่ำกว่า -การเชื่อม TIG ต้องการความแม่นยำสูงกว่า ดังนั้น การใช้งานการเชื่อม MIG จึงทำได้ยากสำหรับงานที่ต้องการรอยเชื่อมละเอียดมากในบริเวณอะลูมิเนียมบางๆ
การควบคุมความร้อน -อลูมิเนียมมีความไวต่อความร้อน หากเกิดความร้อนมากเกินไปในระหว่างการเชื่อม จะทำให้เกิดการไหม้ ดังนั้น การควบคุมความร้อนในระหว่างการเชื่อม MIG บนอลูมิเนียมจึงยากกว่าการเชื่อม TIG
การเชื่อม MIG: ควรใช้เมื่อใด?
การเชื่อม MIG เหมาะที่สุดสำหรับโครงการที่ต้องการความเร็วและประสิทธิภาพ เช่น งานผลิตและงานโครงสร้าง การเชื่อม MIG เหมาะสำหรับการเชื่อมอะลูมิเนียมที่มีความหนา หากชิ้นงานไม่ต้องการความแม่นยำสูง การเชื่อม MIG จะเป็นตัวเลือกที่ดีกว่า นอกจากนี้ยังมีข้อแตกต่างอื่นๆ ที่เกี่ยวข้องกับการใช้งาน โปรดดูรายละเอียดเพิ่มเติมในหัวข้อ การเชื่อม MIG เทียบกับการเชื่อม TIG: ทำความ เข้าใจพื้นฐานทั้งหมด
การเชื่อมอลูมิเนียมแบบ MIG: อุปกรณ์ที่จำเป็น
การเชื่อมอลูมิเนียมจำเป็นต้องใช้อุปกรณ์ที่เหมาะสมเพื่อให้มั่นใจว่างานจะเสร็จอย่างมีประสิทธิภาพและประสิทธิผล ด้านล่างนี้คือเครื่องมือและส่วนประกอบที่จำเป็นสำหรับการเชื่อมอลูมิเนียมแบบ MIG
เครื่องเชื่อม MIG อลูมิเนียมขวา
เครื่องเชื่อม MIG ไม่ได้เหมาะกับการเชื่อมอลูมิเนียมทุกเครื่อง การเชื่อมอลูมิเนียมมีความแตกต่างกันเล็กน้อย มีข้อควรพิจารณาพิเศษเกี่ยวกับอลูมิเนียม เช่น วัสดุที่อ่อนตัวและมีจุดหลอมเหลวต่ำ ควรเลือกเครื่องเชื่อมที่มีระบบป้อนลวดคุณภาพสูง ปรับแรงดันไฟฟ้าได้ และควบคุมปริมาณก๊าซป้องกัน
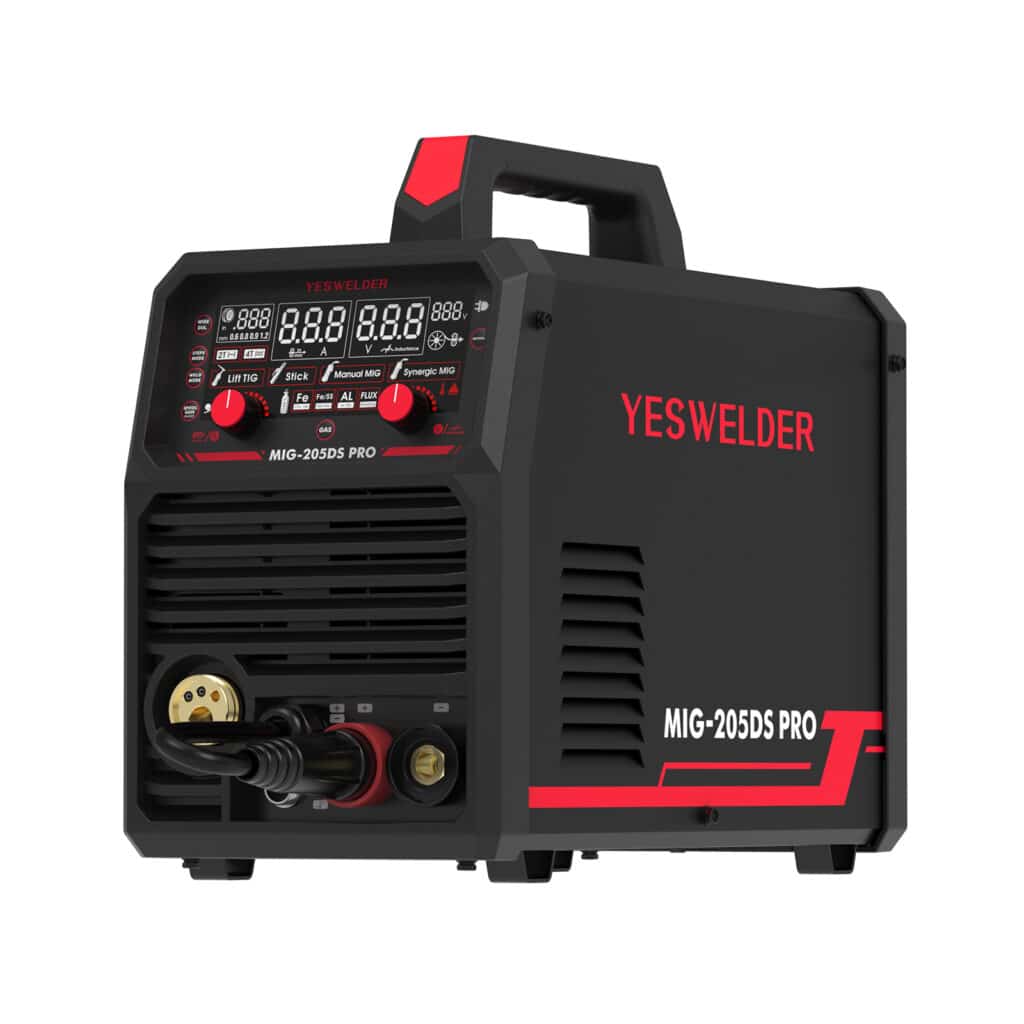
เครื่องเชื่อม MIG ทั่วไป เช่น เครื่องเชื่อม MIG รุ่น YesWelder MIG-205DS Proมีคุณสมบัติที่ออกแบบมาสำหรับการเชื่อมอลูมิเนียมโดยเฉพาะ ซึ่งรวมถึงการตั้งค่าที่ปรับได้เพื่อให้เหมาะกับพารามิเตอร์เฉพาะของอลูมิเนียม
เครื่องมือทำความสะอาด
หากไม่เชื่อม อลูมิเนียมจะถูกปกคลุมด้วยชั้นออกไซด์ที่ต้องกำจัดออก หากชั้นออกไซด์นี้ไม่ได้รับการกำจัดออกอย่างถูกต้อง จะทำให้รอยเชื่อมเสียหายเนื่องจากเกิดการปนเปื้อน สามารถกำจัดชั้นออกไซด์ออกได้โดยใช้แปรงลวดสแตนเลสหรือสารเคมีที่ออกแบบมาเฉพาะสำหรับทำความสะอาดอลูมิเนียม
การเลือกแท่งฟิลเลอร์
การเลือกแท่งฟิลเลอร์ที่เหมาะสมสำหรับการเชื่อมอลูมิเนียมเป็นสิ่งสำคัญ แท่งฟิลเลอร์ทั่วไปที่ใช้สำหรับการเชื่อมอลูมิเนียม ได้แก่ 4043 และ 5356 แม้ว่า 4043 จะเป็นแท่งฟิลเลอร์ที่ใช้งานทั่วไปมากกว่า แต่ก็มีคุณสมบัติการไหลลื่นที่ดี ในขณะที่ 5356 เป็นที่นิยมสำหรับการใช้งานที่ต้องการความแข็งแรงสูง โดยมีความเค้นบางระดับบนรอยเชื่อม
ป้องกันแก๊ส
ก๊าซป้องกันในการเชื่อมอะลูมิเนียมเป็นสิ่งจำเป็นเพื่อป้องกันโลหะหลอมเหลวจากการปนเปื้อนของอากาศในบรรยากาศ แม้ว่าการป้องกันในการเชื่อมเหล็กจะต้องใช้ก๊าซผสม แต่ในการเชื่อมอะลูมิเนียมจะใช้ก๊าซอาร์กอน 100% เป็นก๊าซป้องกันเท่านั้น อัตราการไหลของก๊าซป้องกันยังสูงกว่าในการเชื่อมเหล็กมาก โดยอยู่ระหว่าง 35 ถึง 50 CFM (17-25 ลิตร/นาที)
การตั้งค่าเครื่องเชื่อม MIG สำหรับอลูมิเนียม
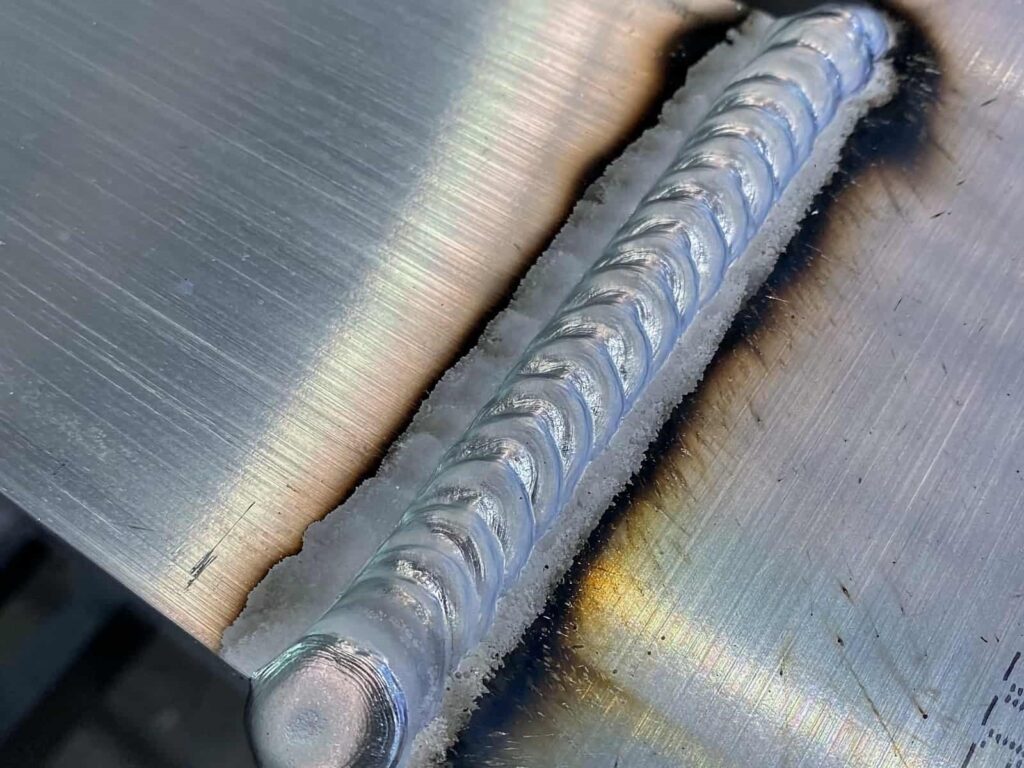
ที่มา: วิธีการเชื่อม MIG อลูมิเนียม: คู่มือสำหรับผู้เริ่มต้น (พร้อมแผนภูมิ)
เมื่อคุณได้อุปกรณ์ที่เหมาะสมแล้ว ขั้นตอนต่อไปคือการตั้งค่าเครื่องเชื่อม MIG ของคุณสำหรับการเชื่อมอลูมิเนียมโดยเฉพาะ การตั้งค่าที่ถูกต้องจะช่วยให้มั่นใจได้ว่างานเชื่อมจะราบรื่นและได้ผลลัพธ์ที่ดี
อัตราการไหลของแก๊ส
อัตราการไหลของก๊าซเป็นหนึ่งในเงื่อนไขที่สำคัญที่สุดในการเชื่อมอะลูมิเนียม อัตราการไหลปกติจะอยู่ระหว่าง 35 ถึง 50 ตรวจสอบให้แน่ใจว่าอัตราการไหลเพียงพอที่จะป้องกันสิ่งปนเปื้อนไม่ให้เข้าไปในแนวเชื่อม แต่ไม่สูงเกินไปจนทำให้เกิดการปั่นป่วนที่รบกวนการป้องกันก๊าซ
การตั้งค่าแรงดันไฟฟ้าและกระแสไฟฟ้า
แรงดันไฟฟ้าและกระแสไฟฟ้าสำหรับการเชื่อมอลูมิเนียมควรตั้งค่าให้สัมพันธ์กับความหนาของวัสดุที่จะเชื่อมเสมอ แรงดันไฟฟ้าและกระแสไฟฟ้าควรเริ่มต้นที่ระดับต่ำและเพิ่มขึ้นในระหว่างขั้นตอนการเชื่อม อัตราแรงดันไฟฟ้าที่แนะนำโดยทั่วไปจะอยู่ระหว่าง 17 ถึง 22 โวลต์ ซึ่งขึ้นอยู่กับความหนาของอลูมิเนียมและจำนวนลูกปัดเชื่อมที่กว้างขึ้นสำหรับการตั้งค่าแรงดันไฟฟ้าที่สูงขึ้น
การตั้งค่าขั้ว
ต้องตั้งขั้วเชื่อมให้ถูกต้องเมื่อเชื่อมอลูมิเนียม การตั้งค่าขั้ว DCEP (ขั้วบวกของขั้วไฟฟ้ากระแสตรง) จะถูกตั้งค่าสำหรับการเชื่อมอลูมิเนียม เพื่อให้แน่ใจว่าการเชื่อมอลูมิเนียมมีการเจาะทะลุและเกิดรอยเชื่อมที่เหมาะสม
เทคนิคการเชื่อม MIG ที่ดีที่สุดสำหรับอลูมิเนียม
ความสำคัญของเทคนิคก็สำคัญไม่แพ้กัน เช่นเดียวกับอุปกรณ์ที่เหมาะสมในการเชื่อมอลูมิเนียมด้วย MIG ด้านล่างนี้คือเทคนิคสำคัญบางประการที่จะช่วยให้การเชื่อมอลูมิเนียมประสบความสำเร็จ
ความเร็วในการเดินทาง
ความเร็วการเคลื่อนที่จะมีผลต่อปริมาณความร้อนที่ป้อนเข้า ลักษณะของรอยเชื่อม และคุณภาพโดยรวมของรอยเชื่อม จำเป็นต้องมีความเร็วคงที่และสม่ำเสมอเพื่อป้องกันการกัดเซาะหรือการเผาไหม้ผ่านอะลูมิเนียม ขึ้นอยู่กับความหนาของวัสดุ ความเร็วในการเคลื่อนที่ช้ามักถูกเลือกใช้สำหรับวัสดุบางเพื่อควบคุมปริมาณความร้อน ในขณะที่วัสดุหนาต้องการความเร็วในการเคลื่อนที่ที่เร็วกว่า
อินพุตความร้อน
การควบคุมความร้อนขาเข้าจะช่วยให้มั่นใจได้ว่าจะหลีกเลี่ยงการเกิดการไหม้ โดยเฉพาะอย่างยิ่งในกรณีของอะลูมิเนียมบาง ในการเชื่อมอลูมิเนียมด้วย MIG การควบคุมความร้อนต้องแม่นยำมาก ความร้อนที่มากเกินไปจะทำให้เกิดการบิดเบี้ยวและการโก่งงอ ในขณะที่ความร้อนที่น้อยเกินไปจะทำให้การหลอมเหลวไม่ดี การเชื่อม MIG แบบพัลส์ช่วยควบคุมความร้อนขาเข้าโดยการสลับระหว่างกระแสสูงสุดและกระแสพื้นหลัง ช่วยรักษาอุณหภูมิเฉลี่ยให้ต่ำตลอดแนวเชื่อม
รูปแบบการทอเทียบกับการผ่านแบบตรง
การใช้รูปแบบการทอหรือการร้อยแบบตรงขึ้นอยู่กับประเภทของรอยต่อและรูปลักษณ์ที่ต้องการ รูปแบบการทอช่วยให้ควบคุมการกระจายความร้อนและเพิ่มความแข็งแรงให้กับรอยต่อที่มีช่องว่างขนาดใหญ่หรือรอยต่อขนาดใหญ่ ในขณะที่ลักษณะเม็ดด้ายที่สะอาดและสม่ำเสมอกว่ามักเป็นที่นิยมสำหรับการร้อยแบบตรง
ข้อสรุป
การเชื่อมอลูมิเนียมด้วย MIG ขั้นสูง เชื่อมโยงปัญหาของวัสดุอลูมิเนียมเข้ากับอุปกรณ์ที่เหมาะสมและเทคนิคที่สมบูรณ์แบบ ด้วยการตั้งค่าที่หลากหลาย การเลือกแท่งฟิลเลอร์ และการจัดการความร้อน คุณสามารถสร้างรอยเชื่อมอลูมิเนียมที่แข็งแรงและสะอาด การเชื่อม MIG ที่รวดเร็วและมีประสิทธิภาพสำหรับการเชื่อมอลูมิเนียม จะเป็นประโยชน์อย่างยิ่ง ไม่ว่าคุณจะมีชิ้นส่วนยานยนต์ อากาศยาน หรือโครงการก่อสร้างก็ตาม
เครื่องเชื่อม YesWelder ขายส่ง
หากคุณต้องการซื้อเครื่องเชื่อมคุณภาพดีYesWelderคือตัวเลือกที่คุณวางใจได้ บริษัทนี้จัดจำหน่ายเครื่องเชื่อมประสิทธิภาพสูงในราคาที่เหมาะสมสำหรับผู้ซื้อขายส่งและผู้จัดจำหน่าย เครื่องจักรของพวกเขาสร้างขึ้นมาเพื่อความทนทานในงานเชื่อมอลูมิเนียมและงานแปรรูปโลหะ ซึ่งเป็นงานที่มีความต้องการสูง YesWelder มีสินค้าให้เลือกมากมายและราคาสมเหตุสมผล จึงเป็นตัวเลือกที่ดีที่สุดสำหรับโซลูชันงานเชื่อมระดับมืออาชีพในธุรกิจ
คำถามที่พบบ่อย
เครื่องเชื่อม MIG ใช้ได้กับอลูมิเนียมทุกประเภทหรือไม่?
ใช่ เครื่องเชื่อม MIG สามารถเชื่อมอลูมิเนียมได้ดีเยี่ยม เพียงคุณมีอุปกรณ์และการตั้งค่าที่เหมาะสม และใช้แท่งเชื่อมและก๊าซป้องกันที่ถูกต้อง
เหตุใดก๊าซป้องกันจึงมีความสำคัญในการเชื่อมอลูมิเนียม?
ก๊าซป้องกันจะช่วยปกป้องโลหะหลอมเหลวจากการปนเปื้อน ช่วยให้แอ่งเชื่อมสะอาด พร้อมทั้งให้ความแข็งแรงที่จำเป็นสำหรับการเชื่อมขั้นสุดท้าย อาร์กอนเป็นก๊าซที่นิยมใช้มากที่สุดในการป้องกันการเชื่อมอะลูมิเนียม
จะป้องกันการไหม้จากการเชื่อมอลูมิเนียมแบบ MIG ได้อย่างไร?
ความร้อนเป็นปัจจัยสำคัญในการป้องกันการเกิดรอยไหม้ รอยไหม้บนอะลูมิเนียมบางสามารถหลีกเลี่ยงได้โดยการปรับแรงดันไฟฟ้าและกระแสไฟฟ้า รวมถึงความเร็วในการเคลื่อนที่ และการใช้เครื่องเชื่อม MIG แบบพัลส์หนึ่งหรือสองพัลส์
ลวด MIG ธรรมดาใช้กับอลูมิเนียมได้ไหม?
ไม่ครับ อะลูมิเนียมต้องใช้ลวดเชื่อม MIG ชนิดพิเศษที่มีความอ่อนตัวและหักงอง่ายกว่า โดยทั่วไปแล้ว ลวดเชื่อมอะลูมิเนียมและปืนเชื่อมแบบสปูลจะใช้ในการเชื่อมอะลูมิเนียมเพื่อควบคุมการป้อนลวด
ประโยชน์หลักของการเชื่อม MIG แบบพัลส์สำหรับอลูมิเนียมคืออะไร?
การเชื่อม MIG แบบพัลส์ช่วยควบคุมความร้อนที่เข้ามาโดยสลับระหว่างกระแสไฟฟ้าสูงสุดและกระแสไฟฟ้าพื้นหลังต่ำ จึงช่วยลดความเสี่ยงต่อการเกิดการไหม้ การบิดเบี้ยว และการบิดเบือน นอกจากนี้ การเชื่อม MIG แบบพัลส์ยังสามารถรักษาความเร็วในการเดินทางที่ค่อนข้างสูงได้ในขณะที่ยังคงรักษาคุณภาพการเชื่อมไว้ได้



