
หากเครื่องเชื่อม MIG ของคุณ มีเสียงดังปุ๊บๆ ไหม้ทะลุ หรือมีเศษโลหะกระเด็นไปทั่ว แสดงว่าความเร็วของลวดเชื่อมและแรงดันไฟฟ้าไม่สอดคล้องกัน
การควบคุมความเร็วของลวดจะควบคุมความเร็วในการป้อนลวดเชื่อมเข้าสู่รอยต่อ ส่วนการควบคุมแรงดันไฟฟ้าจะควบคุมความยาวของอาร์คและรูปร่างของแนวเชื่อม เมื่อการตั้งค่าทั้งสองนี้สอดคล้องกัน เสียงของอาร์คจะราบเรียบ และรอยเชื่อมจะดูสะอาดตา
ตารางความเร็วลวดและแรงดันไฟฟ้าสำหรับการเชื่อม MIG นี้ให้จุดเริ่มต้นที่ชัดเจนโดยอิงจากขนาดลวดและความหนาของโลหะ คุณยังสามารถใช้เป็นคู่มือฉบับย่อสำหรับการตั้งค่าความเร็วลวดและแรงดันไฟฟ้าในการเชื่อม MIG เมื่อคุณกำลังปรับแต่งงานใหม่ได้อีกด้วย
ตารางความเร็วและแรงดันไฟฟ้าของลวดเชื่อม MIG คืออะไร?
ตารางความเร็วและแรงดันไฟฟ้าของลวดเชื่อม MIGจะแสดงแรงดันไฟฟ้า (V) และความเร็วในการป้อนลวด (IPM) ที่แนะนำ โดยอิงตามขนาดเส้นผ่านศูนย์กลางของลวดและความหนาของวัสดุ
คิดซะว่านี่คือค่าพื้นฐานของคุณ มันจะไม่สามารถทดแทนการทดสอบจริงได้ แต่จะช่วยให้คุณไม่ต้องเดาและสิ้นเปลืองลวดเชื่อม เริ่มต้นด้วยค่าเหล่านี้ จากนั้นปรับตามประเภทของข้อต่อ ก๊าซปกคลุม และตำแหน่งการเชื่อม
การตั้งค่าสายไฟขนาด 0.023 นิ้ว (0.6 มม.)
เหมาะที่สุดสำหรับงานแผ่นโลหะบางและงานแปรรูปโลหะขนาดเล็ก
| ความหนาของวัสดุ | แรงดัน (V) | ความเร็วลวด (IPM) |
| 1 มม | 14 15- | 90 140- |
| 2 มม | 15 16- | 120 180- |
| 3 มม | 16 17- | 150 220- |
| 4 มม | 17 18- | 180 260- |
ขนาดนี้ช่วยลดความเสี่ยงจากการทะลุผ่านของความร้อน และช่วยให้ควบคุมการทำงานกับเหล็กบางได้ดีขึ้น
การตั้งค่าสายไฟขนาด 0.030 นิ้ว (0.8 มม.)
ขนาดลวดที่ใช้กันทั่วไปมากที่สุดในงานประกอบทั่วไป
| ความหนาของวัสดุ | แรงดัน (V) | ความเร็วลวด (IPM) |
| 2 มม | 16 17- | 140 200- |
| 3 มม | 17 18- | 180 260- |
| 4 มม | 18 19- | 220 300- |
| 5 มม | 19 21- | 260 340- |
ลวดชนิดนี้ให้ความสมดุลระหว่างการเจาะทะลุและการควบคุม เหมาะสำหรับงานช่างส่วนใหญ่
การตั้งค่าสายไฟขนาด 0.035 นิ้ว (0.9 มม.)
เหมาะที่สุดสำหรับงานเชื่อมเหล็กหนาและงานเชื่อมโครงสร้าง
| ความหนาของวัสดุ | แรงดัน (V) | ความเร็วลวด (IPM) |
| 3 มม | 18 19- | 200 280- |
| 4 มม | 19 21- | 240 320- |
| 6 มม | 21 23- | 280 360- |
| 8 มม | 23 25- | 320 400- |
ขนาดนี้ทำให้การเชื่อมซึมลึกกว่าและได้รอยเชื่อมที่แข็งแรงกว่า
คุณควรใช้แผนภูมิการเชื่อม MIG อย่างถูกต้องอย่างไร?
ใช้แผนภูมิเป็นจุดเริ่มต้น จากนั้นปรับเปลี่ยนตามสภาพการเชื่อมจริง
แผนภูมิเหล่านี้แสดงสมมติฐานว่าเป็นการเชื่อมในตำแหน่งราบโดยใช้ก๊าสปกคลุมมาตรฐาน แต่ในชิ้นงานจริงนั้นแทบจะไม่สมบูรณ์แบบเสมอไป ช่องว่างระหว่างรอยต่ออาจแตกต่างกัน อุณหภูมิของโลหะเปลี่ยนแปลง หรือแม้แต่กำลังไฟของเครื่องเชื่อมก็อาจเปลี่ยนแปลงเล็กน้อยได้
วิธีการปรับอย่างปลอดภัยมีดังนี้:
- ปรับแรงดันไฟฟ้าทีละ 0.5–1 โวลต์: การเปลี่ยนแปลงเล็กน้อยจะช่วยป้องกันความร้อนสูงเกินไปหรือการตัดวงจรไม่เพียงพอ
- ปรับความเร็วของลวดทีละ 10–20 IPM: การเปลี่ยนแปลงความเร็วอย่างรวดเร็วเกินไปมักทำให้เกิดความไม่เสถียร
- ทดสอบกับเศษวัสดุก่อนเสมอ: ตรวจสอบการแทรกซึมก่อนเชื่อมชิ้นส่วนจริงทุกครั้ง
การปรับเปลี่ยนเล็กน้อยช่วยให้คุณควบคุมสถานการณ์ได้ การปรับเปลี่ยนครั้งใหญ่โดยทั่วไปมักสร้างปัญหาใหม่ ๆ
เหตุใดความเร็วและแรงดันไฟฟ้าของสายไฟจึงต้องตรงกัน?
ความเร็วของลวดและแรงดันไฟฟ้าต้องเพิ่มหรือลดลงพร้อมกัน เพื่อรักษาเสถียรภาพของประกายไฟและการแทรกซึมที่เหมาะสม
ถ้าความเร็วของลวดสูงเกินไปและแรงดันไฟฟ้าต่ำเกินไป ลวดจะดันลงไปในแอ่งโลหะ คุณจะได้ยินเสียงดังปังและเห็นโลหะกระเด็นออกมาเป็นจำนวนมาก
หากแรงดันไฟฟ้าสูงเกินไปและความเร็วของลวดต่ำเกินไป ประกายไฟจะยืดออกยาวเกินไป แนวเชื่อมจะแบนราบ และอาจเกิดรอยเว้าตามขอบได้
การตั้งค่าที่สมดุลจะให้ความรู้สึกแตกต่างออกไป คุณจะได้ยินเสียง "ทอดเบคอน" อย่างต่อเนื่อง น้ำไฟจะไหลอย่างราบรื่น การกระเด็นของน้ำจะน้อยที่สุด เมื่อคุณได้ยินเสียงนั้น คุณก็จะรู้ว่าคุณใกล้จะถึงแล้ว
(ถ้าเสียงเหมือนข้าวโพดคั่วในไมโครเวฟ แสดงว่ามีบางอย่างผิดปกติ)
จะเกิดอะไรขึ้นถ้าความเร็วของสายไฟสูงเกินไป?
เมื่อความเร็วของลวดสูงเกินไป ลวดจะสัมผัสกับแอ่งโลหะก่อนที่โลหะจะมีเวลาละลาย นั่นเป็นเหตุผลที่ทำให้รู้สึกว่าประกายไฟ "กระชาก" และมีเสียงดัง
โดยปกติคุณจะสังเกตเห็น:
- ส่วนโค้งยื่นลงไปในสระน้ำ
- เสียงดังเปรี๊ยะๆ
- มีคราบน้ำมันกระเด็นหนาแน่นบริเวณข้อต่อ
โดยส่วนใหญ่แล้ว แรงดันไฟฟ้าจะต่ำเกินไปสำหรับความเร็วในการป้อนที่เลือกไว้ ให้เพิ่มแรงดันไฟฟ้าขึ้นเล็กน้อยเพื่อปรับสมดุล
จะเกิดอะไรขึ้นถ้าแรงดันไฟฟ้าสูงเกินไป?
เมื่อแรงดันไฟฟ้าสูงเกินไป ประกายไฟจะยืดออกยาวเกินไปและเสียจุดโฟกัส
คุณอาจเห็น:
- ส่วนโค้งยาวที่คดเคี้ยว
- ลูกปัดแบนกว้าง
- ตัดใต้ขอบ
ลดแรงดันไฟฟ้าลงเล็กน้อยจนกว่าแอ่งน้ำจะแน่นขึ้นและควบคุมได้ง่ายขึ้น
การตั้งค่าแบบสมดุลมีลักษณะและเสียงอย่างไร?
การตั้งค่าที่ถูกต้องจะให้ผลลัพธ์ดังนี้:
- เสียง "ทอดเบคอน" ดังต่อเนื่อง
- รูปทรงลูกปัดเรียบเนียนสม่ำเสมอ
- การกระเด็นน้อยที่สุด
- การแทรกซึมที่เหมาะสมโดยไม่ทะลุผ่าน
ถ้าเสียงอาร์คดังหยาบหรือมีเสียงแตก แสดงว่ามีบางอย่างผิดปกติ
วิธีการตั้งค่าความเร็วลวดและแรงดันไฟฟ้าสำหรับการเชื่อม MIG ทีละขั้นตอนทำอย่างไร?
ปฏิบัติตามขั้นตอน 5 ขั้นตอนนี้เพื่อผลลัพธ์ที่สม่ำเสมอ:
ขั้นตอนที่ 1: เลือกขนาดสายไฟที่ถูกต้อง
เลือกใช้ลวดโดยพิจารณาจากความหนาของวัสดุ
- สำหรับแผ่นโลหะบาง ให้ใช้ความหนา 0.023 นิ้ว
- ใช้ขนาด 0.030 นิ้ว สำหรับงานประกอบทั่วไป
- ใช้ขนาด 0.035 นิ้ว สำหรับเหล็กหนา 6 มม. ขึ้นไป
ขั้นตอนที่ 2: ตั้งค่าแรงดันไฟฟ้าก่อน
ปรับแรงดันไฟฟ้าตามตาราง แรงดันไฟฟ้าจะเป็นตัวกำหนดความยาวของส่วนโค้งและรูปทรงของแนวเชื่อม
ขั้นตอนที่ 3: ค่อยๆ เพิ่มอัตราการป้อนลวด
ค่อยๆ เพิ่มความเร็วของลวดจนกว่าประกายไฟจะคงที่ หยุดเมื่อเสียงเริ่มนิ่งและราบเรียบ
ขั้นตอนที่ 4: ทดสอบการเชื่อม
ควรเชื่อมบนเศษวัสดุที่มีความหนาเท่ากันเสมอ ตรวจสอบการแทรกซึมและรูปทรงของแนวเชื่อม
ขั้นตอนที่ 5: ปรับแต่งอย่างละเอียดทีละน้อย
ควรทำการเปลี่ยนแปลงทีละน้อยเท่านั้น การเปลี่ยนแปลงครั้งใหญ่โดยทั่วไปจะทำให้ค่าที่ได้เกินขอบเขตที่ถูกต้อง
ควรตั้งค่าการเชื่อม MIG อย่างไรสำหรับวัสดุแต่ละประเภท?
โลหะแต่ละชนิดมีปฏิกิริยาต่อความร้อนแตกต่างกัน ดังนั้นจึงต้องตั้งค่าให้แตกต่างกันออกไป
เหล็กเหนียว
เหล็กกล้าอ่อนมีค่าตามตารางมาตรฐาน
ใช้ส่วนผสมอาร์กอน-CO₂ 75/25 เพื่อให้ได้ประสิทธิภาพการอาร์คที่ราบรื่น
เหล็กกล้าไร้สนิม
สแตนเลสต้องการความเร็วลวดที่ต่ำกว่าเล็กน้อยเพื่อควบคุมปริมาณความร้อนที่ป้อนเข้าไป
ใช้ส่วนผสมของอาร์กอนที่มีความเข้มข้นสูงกว่าเพื่อความเสถียรที่ดีกว่า
อลูมิเนียม
อะลูมิเนียมต้องการ:
- ความเร็วลวดที่สูงขึ้น
- ก๊าซป้องกันอาร์กอนบริสุทธิ์
- ระบบป้อนลวดแบบราบรื่น
อะลูมิเนียมหลอมเหลวได้เร็วกว่า ดังนั้นการควบคุมอย่างแม่นยำจึงมีความสำคัญอย่างยิ่ง
ก๊าสปกคลุมมีผลต่อแรงดันไฟฟ้าและความเร็วของสายไฟอย่างไร?
ก๊าสปกคลุมที่แตกต่างกันจะส่งผลต่อพฤติกรรมของอาร์คไฟฟ้า
การเชื่อมด้วยก๊าซ CO₂ 100% จะให้ความร้อนสูงกว่าและให้ความรู้สึกรุนแรงกว่า มันแทรกซึมได้ลึกกว่าแต่ก็ทำให้เกิดสะเก็ดไฟมากกว่า โดยทั่วไปแล้วคุณอาจต้องใช้แรงดันไฟฟ้าสูงขึ้นเล็กน้อยเพื่อให้การเชื่อมมีเสถียรภาพ ผู้ผลิตมักใช้การเชื่อมแบบนี้กับเหล็กโครงสร้างหนาๆ ที่ความแข็งแรงมีความสำคัญมากกว่ารูปลักษณ์ภายนอก
ลวดเชื่อมอาร์กอน-CO₂ 75/25 ให้การอาร์คที่เรียบเนียนและแนวเชื่อมที่สะอาดกว่า นั่นเป็นเหตุผลที่ร้านซ่อมส่วนใหญ่ใช้สำหรับเหล็กอ่อน มันให้ความสมดุลระหว่างการแทรกซึมและการควบคุมโดยไม่ต้องทำความสะอาดมากเกินไป
การเชื่อมด้วยแก๊สอาร์กอนผสม 90/10 จะสร้างประก électrique ที่นุ่มนวลและเสถียรมากขึ้น โดยใช้ความร้อนต่ำกว่า เหมาะสำหรับวัสดุบางและสแตนเลส
หากคุณเปลี่ยนชนิดของแก๊ส อย่าคาดหวังว่าการตั้งค่าเดิมจะทำงานเหมือนเดิม ปรับแรงดันไฟฟ้าเล็กน้อยแล้วทดสอบอีกครั้ง
จะตรวจสอบได้อย่างไรว่าการตั้งค่า MIG ของคุณถูกต้องแล้ว?
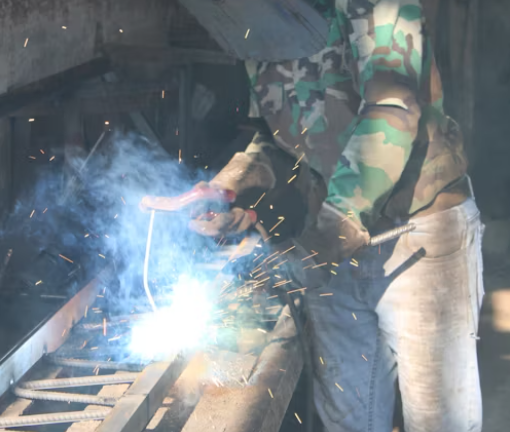
การตั้งค่า MIG ที่ถูกต้องจะให้ผลลัพธ์ที่เห็นได้ชัดทั้งทางสายตาและเสียง
มองหา:
- เสียงอาร์คที่คงที่
- ลูกปัดแบนเรียบสม่ำเสมอ
- การกระเด็นน้อยที่สุด
- การป้อนลวดที่สม่ำเสมอ
- การแทรกซึมที่เหมาะสมโดยไม่ทะลุผ่าน
หากการแทรกซึมอ่อน ให้เพิ่มทั้งแรงดันไฟฟ้าและความเร็วของลวดเล็กน้อย
คู่มือแก้ไขปัญหาด่วน (การแก้ไขปัญหาอย่างรวดเร็ว)
หากคุณต้องการวิธีที่รวดเร็วกว่าในการปรับตั้งค่า ให้ใช้รายการตรวจสอบฉบับย่อนี้:
- เสียงดังป๊อกแป๊ก + ประกายไฟ: แรงดันไฟฟ้าต่ำเกินไปสำหรับความเร็วของลวด → เพิ่มแรงดันไฟฟ้าขึ้นเล็กน้อย
- ปัญหาลวดติดขัด: ความเร็วของลวดสูงเกินไปสำหรับแรงดันไฟฟ้าของคุณ → เพิ่มแรงดันไฟฟ้าหรือลดความเร็วในการป้อนลวด
- ลูกปัดแบนกว้าง: แรงดันไฟฟ้าสูงเกินไป → ลดแรงดันไฟฟ้าลงเล็กน้อย
- ลูกปัดเชือก: แรงดันไฟฟ้าต่ำเกินไป → เพิ่มแรงดันไฟฟ้าเล็กน้อย
- การแทรกซึมอ่อน: ความร้อนที่ป้อนเข้าไปต่ำเกินไป → เพิ่มแรงดันไฟฟ้าและความเร็วของลวดพร้อมกัน
ปัญหาและวิธีแก้ไขที่พบบ่อยที่สุดในการเชื่อม MIG มีอะไรบ้าง?
ปัญหาการเชื่อม MIG ส่วนใหญ่เกิดจากความไม่สมดุลของความร้อน ต่อไปนี้คือวิธีระบุและแก้ไขปัญหาเหล่านั้น:
- การกระเด็นของลวดมากเกินไป: แรงดันไฟฟ้าต่ำหรือความเร็วของลวดสูงเกินไปทำให้การถ่ายโอนไม่เสถียร ควรเพิ่มแรงดันไฟฟ้าเล็กน้อยหรือลดความเร็วในการป้อนลวดลง
- การไหม้ทะลุ: ความร้อนสูงเกินไปสำหรับโลหะบาง ลดแรงดันไฟฟ้าและลดความเร็วของลวดพร้อมกัน
- การแทรกซึมไม่ดี: ความร้อนที่ป้อนเข้าไปต่ำเกินไป ค่อยๆ เพิ่มทั้งแรงดันไฟฟ้าและความเร็วของลวดทีละน้อย
- การจ่ายลวดผิดปกติ: ความเร็วในการจ่ายลวดเร็วเกินไปสำหรับแรงดันไฟฟ้าที่เลือกไว้ เพิ่ม แรงดันไฟฟ้าเล็กน้อย
- ลูกปัดทรงสูงและเป็นเส้น: แรงดันไฟฟ้าต่ำเกินไป เพิ่มแรงดันไฟฟ้าเพื่อให้ลูกปัดแบนราบและช่วยให้หลอมรวมกันได้ดีขึ้น
ปัจจัยขั้นสูงใดบ้างที่ส่งผลต่อความเร็วและแรงดันไฟฟ้าของลวดเชื่อม MIG?
แม้แต่การตั้งค่าแผนภูมิที่สมบูรณ์แบบก็อาจเปลี่ยนแปลงได้เมื่อคุณเริ่มเชื่อมโลหะในโลกแห่งความเป็นจริง นี่คือตัวแปรสามอย่างที่ทำให้การตั้งค่าผิดเพี้ยนได้เร็วที่สุด
ความยาวที่ยื่นออกมา
ระยะยื่นของอิเล็กโทรดส่งผลโดยตรงต่อปริมาณความร้อนที่ส่งผ่าน ระยะยื่นที่ยาวเกินไปจะลดกระแสไฟฟ้าและการแทรกซึม ควรใช้ระยะยื่นระหว่าง 3/8 นิ้วถึง 1/2 นิ้ว เพื่อการถ่ายโอนความร้อนที่เสถียร หากการแทรกซึมลดลงอย่างกะทันหัน ให้ตรวจสอบระยะยื่นของอิเล็กโทรดก่อน
ตำแหน่งการเชื่อม
การเชื่อมในแนวตั้งและเหนือศีรษะต้องใช้ความร้อนต่ำกว่าเพื่อป้องกันไม่ให้บ่อหลอมเหลวยุบตัวลง ลดแรงดันไฟฟ้าและความเร็วของลวดลงเล็กน้อยเมื่อเชื่อมในตำแหน่งที่ยากลำบาก
ประเภทเครื่อง
เครื่องเชื่อมอินเวอร์เตอร์ให้การควบคุมแรงดันไฟฟ้าที่ละเอียดกว่าเครื่องเชื่อมแบบหม้อแปลง เครื่องเชื่อมสองเครื่องที่ตั้งค่าไว้ที่ 18 โวลต์อาจทำงานไม่เหมือนกัน ควรทดสอบกับเศษวัสดุก่อนเสมอเมื่อเปลี่ยนอุปกรณ์
สรุป
การปรับสมดุลระหว่างความเร็วของลวดเชื่อมและแรงดันไฟฟ้าเป็นพื้นฐานสำคัญของการเชื่อม MIG ที่ได้คุณภาพสูง
เริ่มจากดูแผนภูมิ ทดสอบกับเศษวัสดุ ปรับทีละน้อย ฟังเสียงการไหลและสังเกตการไหลของปูน เมื่อเสียงราบเรียบและปูนไหลอย่างสม่ำเสมอ แสดงว่าคุณอยู่ในช่วงที่เหมาะสมแล้ว
เมื่อเวลาผ่านไป คุณจะไม่ต้องพึ่งพาแผนภูมิมากนัก คุณจะพึ่งพาความรู้สึกและเสียงแทน
หากคุณกำลังติดตั้งเครื่องเชื่อมใหม่หรืออัปเกรดอุปกรณ์เชื่อมของคุณ ควรเลือกอุปกรณ์ที่ให้การควบคุมแรงดันไฟฟ้าที่เสถียรและการป้อนลวดที่สม่ำเสมอ ความเสถียรนั้นจะช่วยให้การปรับแต่งทำได้เร็วขึ้นและงานเชื่อมสะอาดขึ้น
คำถามที่พบบ่อยเกี่ยวกับความเร็วและแรงดันไฟฟ้าของลวดเชื่อม MIG
แรงดันไฟฟ้าและความเร็วในการเชื่อมที่เหมาะสมนั้นขึ้นอยู่กับขนาดเส้นผ่านศูนย์กลางของลวดและความหนาของโลหะ ตัวอย่างเช่น ลวดขนาด 0.030 นิ้ว สำหรับเหล็กหนา 4 มม. โดยทั่วไปจะใช้แรงดันไฟฟ้า 18–19 โวลต์ และความเร็วในการเชื่อม 220–300 IPM ควรเริ่มต้นด้วยแผนภูมิการเชื่อมและปรับแต่งอย่างละเอียดโดยพิจารณาจากเสียงของประกายไฟและลักษณะของแนวเชื่อม
ใช่แล้ว ในการเชื่อม MIG ความเร็วในการป้อนลวดจะควบคุมกระแสไฟฟ้าโดยตรง การเพิ่มความเร็วในการป้อนลวดจะเพิ่มกระแสไฟฟ้า ในขณะที่การลดความเร็วในการป้อนลวดจะลดกระแสไฟฟ้า ส่วนแรงดันไฟฟ้าจะแยกออกมาและควบคุมความยาวของอาร์ค
แรงดันไฟฟ้าที่มากเกินไปจะทำให้เกิดประกายไฟยาวและไม่เสถียร และทำให้ได้รอยเชื่อมที่แบนและกว้าง อาจทำให้เกิดรอยบุ๋มและเกิดความร้อนสูงเกินไป หากเสียงประกายไฟดังผิดปกติหรือรอยเชื่อมแผ่กว้างเกินไป ให้ลดแรงดันไฟฟ้าลงเล็กน้อย
ลวดขนาด 0.8 มม. เหมาะสำหรับเหล็กที่มีความหนาปานกลางและงานประกอบทั่วไป ส่วนลวดขนาด 0.9 มม. สามารถเจาะลึกกว่าและเหมาะกับวัสดุที่หนากว่า แต่ต้องใช้แรงดันไฟฟ้าและความเร็วลวดสูงกว่า
เพื่อลดการกระเด็นของโลหะ ควรปรับสมดุลแรงดันไฟฟ้าและความเร็วของลวดเชื่อม ใช้ก๊าสปกคลุม 75/25 รักษาความตึงของลวดเชื่อมให้เหมาะสม และทำความสะอาดพื้นผิวโลหะ การกระเด็นของโลหะส่วนใหญ่เกิดจากการปรับสมดุลพารามิเตอร์ไม่ถูกต้อง



