
การอบชุบด้วยความร้อนก่อนและหลังการเชื่อม ทั้งการอุ่นชิ้นงานก่อนการเชื่อมและการอบชุบด้วยความร้อนหลังการเชื่อม ช่วยให้มั่นใจได้ว่ารอยเชื่อมมีความแข็งแรง ทนทาน และปลอดภัย กระบวนการอบชุบด้วยความร้อนก่อนและหลังการเชื่อมมีประโยชน์ต่อความสำเร็จของโครงการ
อ่านต่อไปและรับเพิ่มเติม!
การอบชุบด้วยความร้อนก่อนและหลังการเชื่อมคืออะไร?
การอบด้วยความร้อนก่อนการเชื่อมหรือการอุ่นล่วงหน้าเกี่ยวข้องกับการให้ความร้อนวัสดุฐานก่อนการเชื่อมเพื่อลดการไล่ระดับความร้อน ป้องกันการแตกร้าวที่เกิดจากไฮโดรเจน และปรับปรุงความสามารถในการเชื่อม
การอบชุบความร้อนหลังการเชื่อมเป็นการใช้ความร้อนที่ควบคุมได้หลังจากการเชื่อมเพื่อลดความเค้นตกค้าง ปรับสภาพบริเวณที่แข็งตัว และเพิ่มคุณสมบัติของวัสดุ กระบวนการเหล่านี้ช่วยให้มั่นใจได้ว่ารอยเชื่อมเป็นไปตามมาตรฐานที่เข้มงวด ลดความเสี่ยงจากข้อผิดพลาดในการเชื่อมที่พบบ่อย
มาตรฐานต่างๆ เช่น ASME Section VIII, AWS D1.1และ API 510 ควบคุมการอบชุบความร้อนก่อนและหลังการเชื่อม โดยมาตรฐานเหล่านี้ระบุรายละเอียดดังนี้:
- ช่วงอุณหภูมิ:เช่น 600–700°C สำหรับ PWHT บนเหล็กกล้าคาร์บอน
- เวลาแช่:โดยทั่วไป 1 ชั่วโมงต่อความหนา 25 มม.
- อัตราการทำความเย็น: ควบคุมเพื่อหลีกเลี่ยงการช็อกจากความร้อน
การไม่ปฏิบัติตามข้อกำหนดอาจนำไปสู่การปฏิเสธการเชื่อม การซ่อมแซมที่มีค่าใช้จ่ายสูง หรืออันตรายด้านความปลอดภัย ตัวอย่างเช่น ASME มาตรา VIII กำหนดให้ใช้ PWHT สำหรับภาชนะเหล็กกล้าคาร์บอนที่มีความหนามากกว่า 38 มม. เพื่อรับประกันความสมบูรณ์ของโครงสร้าง
แอปพลิเคชันที่สำคัญ
การอบชุบด้วยความร้อนก่อนและหลังการเชื่อมมีความสำคัญอย่างยิ่งในอุตสาหกรรมที่มีความเสี่ยงสูง ยกตัวอย่างเช่น การอบชุบด้วยความร้อน (PWHT) เป็นสิ่งจำเป็นสำหรับภาชนะแรงดันที่มีผนังหนา เพื่อป้องกันความเสียหายร้ายแรงภายใต้แรงดันสูง ขณะที่การอุ่นชิ้นงานก่อนการเชื่อมจะช่วยให้รอยเชื่อมไม่มีรอยแตกร้าวในสภาพอากาศหนาวเย็น
ต่อไปนี้เป็นแอปพลิเคชันสำคัญบางส่วน:
| Industry | การใช้งาน |
| น้ำมันและก๊าซ | การเชื่อมในอุตสาหกรรมน้ำมันและก๊าซ มักพบในท่อส่งน้ำ ถังแรงดัน และแท่นขุดเจาะนอกชายฝั่ง |
| การบินและอวกาศ | ใบพัด, ขาตั้งเครื่องบิน และส่วนประกอบของลำตัวเครื่องบินมีความสำคัญสำหรับ การเชื่อมในอุตสาหกรรมการบินและอวกาศ. |
| โรงไฟฟ้าและการผลิตพลังงาน | ท่อหม้อไอน้ำ, ถังปฏิกรณ์นิวเคลียร์ และกังหันไอน้ำ |
| การต่อเรือ | ตัวถัง เพลาใบพัด และข้อต่อที่มีความแข็งแรงสูง |
| การก่อสร้าง | สะพาน โครงสร้างตึกระฟ้า และเครื่องจักรกลหนัก |
การอบชุบด้วยความร้อนก่อนการเชื่อม (การอุ่นล่วงหน้า)
เหตุใดการอุ่นเครื่องล่วงหน้าจึงมีความจำเป็น?
- การลดการไล่ระดับความร้อน:ลดการบิดเบือนและรอยแตกร้าวให้เหลือน้อยที่สุดโดยให้แน่ใจว่ามีความร้อนสม่ำเสมอทั่วบริเวณเชื่อม
- การป้องกันการแตกร้าวที่เกิดจากไฮโดรเจน:ขับไล่ความชื้นและไฮโดรเจน ซึ่งเป็นสิ่งสำคัญสำหรับวัสดุ เช่น เหล็กกล้าอัลลอยด์ต่ำ
- การปรับปรุงความสามารถในการเชื่อม: ปรับปรุงการหลอมรวมและลดความไม่สมบูรณ์แบบของรอยเชื่อม โดยเฉพาะอย่างยิ่งสำหรับส่วนที่หนา
- การเสริมสร้างความปลอดภัยของพนักงาน:ทำให้บริเวณเชื่อมมีความเสถียร ลดการกระแทกและการกระเด็นของอาร์ก
กระบวนการและพารามิเตอร์
วัสดุที่ต้องผ่านการอุ่นร้อนก่อนการเชื่อม ได้แก่ เหล็กกล้าคาร์บอน เหล็กกล้าผสมต่ำความแข็งแรงสูง (HSLA) และโลหะผสมโครเมียม-โมลิบดีนัม ซึ่งเกี่ยวข้องกับการให้ความร้อนวัสดุฐานจนถึงอุณหภูมิที่กำหนดก่อนการเชื่อม:
ช่วงอุณหภูมิ (ตามมาตรฐาน AWS D1.1):
- เหล็กกล้าคาร์บอน: 50–150 องศาเซลเซียส
- เหล็กกล้าอัลลอยด์ต่ำ: 100–250 องศาเซลเซียส
- โลหะผสมโครเมียม-โมลิบดีนัม: 200–350 องศาเซลเซียส
วิธีการ :
- ความต้านทานความร้อน: แผ่นไฟฟ้าให้ความร้อนที่แม่นยำและเฉพาะจุดสำหรับส่วนประกอบขนาดเล็ก
- การเหนี่ยวนำความร้อน: ขดลวดแม่เหล็กไฟฟ้าให้ความร้อนแก่โครงสร้างขนาดใหญ่ได้อย่างรวดเร็ว เหมาะสำหรับท่อ
- การให้ความร้อนด้วยเปลวไฟ: คบเพลิงโพรเพนหรือออกซีอะเซทิลีนมีต้นทุนต่ำแต่มีความแม่นยำน้อยกว่า จึงใช้ในงานภาคสนาม
การติดตามตรวจสอบ :
- เทอร์โมคัปเปิล: แนบไปกับวัสดุเพื่อข้อมูลอุณหภูมิแบบเรียลไทม์
- เครื่องวัดอุณหภูมิอินฟราเรด: การวัดแบบไม่สัมผัสเพื่อความปลอดภัย
- เครื่องบันทึกข้อมูล: บันทึกโปรไฟล์อุณหภูมิเพื่อการรับรองคุณภาพ
ข้อผิดพลาดและความเสี่ยงทั่วไป
- ความร้อนไม่เพียงพอ: ไม่สามารถป้องกันการแตกร้าวจากไฮโดรเจนได้ โดยเฉพาะในวัสดุที่มีความหนาหรือคาร์บอนสูง
- ความร้อนสูงเกินไป: ทำให้เกิดการเจริญเติบโตของเมล็ดพืช ทำให้ความแข็งแรงและความเหนียวของวัสดุลดลง
- ความร้อนไม่สม่ำเสมอ: ก่อให้เกิดความเครียดจากความร้อน ทำให้เกิดการบิดเบือน
การอบชุบด้วยความร้อนหลังการเชื่อม (PWHT)
ประโยชน์ของการอบชุบด้วยความร้อนหลังการเชื่อม
การอบชุบด้วยความร้อนหลังการเชื่อมมีข้อดีที่สำคัญดังนี้:
- ผ่อนคลายความเครียด:ลดความเค้นตกค้างจากการเชื่อม ป้องกันการบิดเบี้ยวและการแตกร้าว
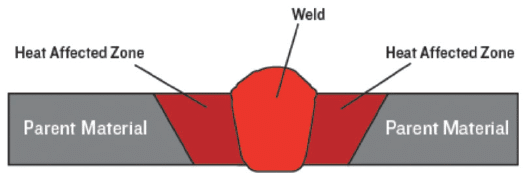
- การแบ่งเบาบรรเทา:ทำให้บริเวณที่แข็งตัวในบริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) อ่อนตัวลง ส่งผลให้มีความเหนียวมากขึ้น
- การกำจัดไฮโดรเจน:กำจัดไฮโดรเจนที่กักเก็บไว้ ลดความเสี่ยงการแตกร้าวที่ล่าช้า
- ปรับปรุงความทนทาน:ช่วยเพิ่มความต้านทานต่อการแตกแบบเปราะ ซึ่งมีความสำคัญสำหรับการใช้งานที่อุณหภูมิต่ำ
- ความต้านทานการกัดกร่อน:ลดการแตกร้าวจากการกัดกร่อนภายใต้สภาวะแวดล้อมที่รุนแรง เช่น แท่นขุดเจาะนอกชายฝั่ง
ตัวอย่างเช่น PWHT บนภาชนะรับแรงดันเหล็กกล้าคาร์บอนสามารถเพิ่มอายุการใช้งานจากความล้าได้ถึง 25 ปี ประหยัดต้นทุนการบำรุงรักษาได้เป็นล้าน
กระบวนการและพารามิเตอร์
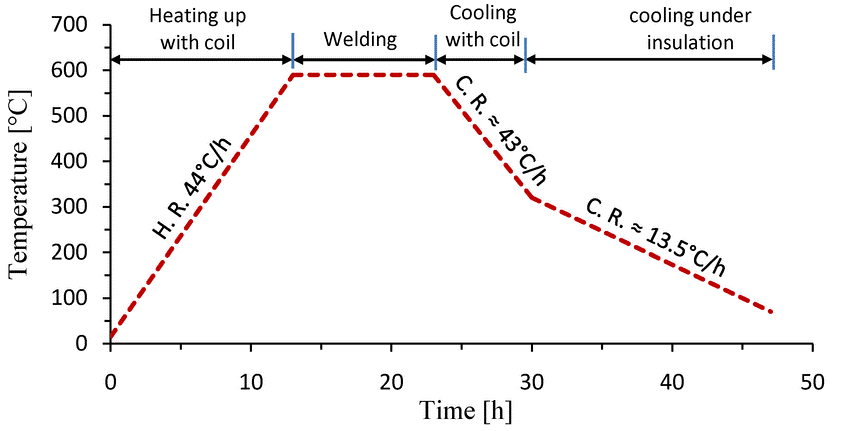
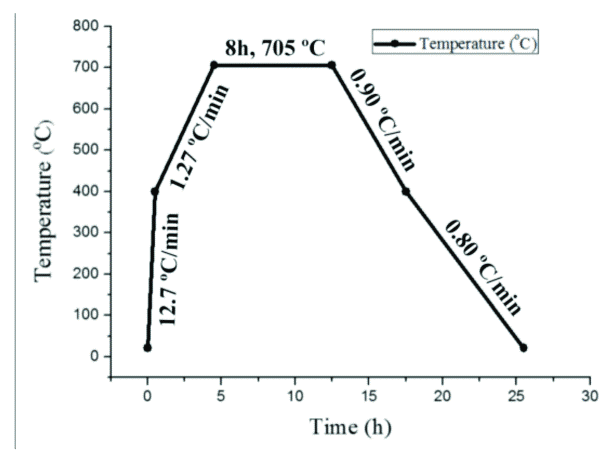
PWHT เกี่ยวข้องกับการให้ความร้อนกับชิ้นส่วนที่เชื่อม รักษาไว้ที่อุณหภูมิเป้าหมาย และทำให้เย็นลงอย่างค่อยเป็นค่อยไป
1. ช่วงอุณหภูมิ (ตามมาตรฐาน ASME มาตรา VIII):
- เหล็กกล้าคาร์บอน: 600–700 องศาเซลเซียส
- เหล็กกล้าอัลลอยด์ต่ำ: 650–760 องศาเซลเซียส
- โลหะผสมโครเมียม-โมลิบดีนัม: 700–900 องศาเซลเซียส
2. วิธีการ :
- เตาเผา:ส่วนประกอบทั้งหมดจะถูกให้ความร้อนในเตาอบขนาดใหญ่ ซึ่งเหมาะสำหรับภาชนะแรงดัน
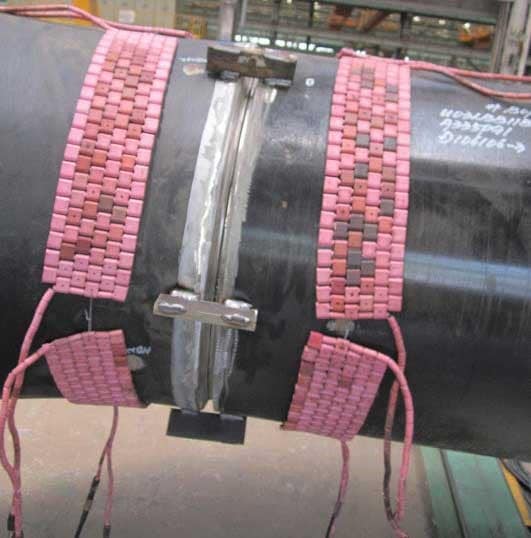
- การต้านทานเฉพาะที่:แผ่นทำความร้อนหรือผ้าห่มทำความร้อนจะทำหน้าที่เชื่อมเฉพาะบริเวณ ซึ่งมักพบในท่อ
- อุปนัย:คอยล์ให้ความร้อนอย่างรวดเร็วและแม่นยำสำหรับการใช้งานในสถานที่
3. ระยะเวลาแช่ : 1 ชั่วโมงต่อความหนา 25 มิลลิเมตร โดยต้องแช่อย่างน้อย 30 นาที
4. อัตราการทำความเย็น : 100–150 องศาเซลเซียสต่อชั่วโมง เพื่อป้องกันการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน ซึ่งมักทำในเตาอบหรือสภาพแวดล้อมที่มีฉนวนกันความร้อน
5. การควบคุมคุณภาพ : ใช้เครื่องบันทึกข้อมูลเพื่อบันทึกโปรไฟล์อุณหภูมิและตรวจสอบให้แน่ใจว่าเป็นไปตามมาตรฐาน ASME การทดสอบแบบไม่ทำลาย (NDT) เช่น การตรวจสอบด้วยคลื่นอัลตราโซนิคหลังการอบชุบความร้อน (PWHT) จะช่วยยืนยันความสมบูรณ์ของรอยเชื่อม
เมื่อใดควรใช้ PWHT?
- วัสดุหนา:เหล็กกล้าคาร์บอน >38 มม. เหล็กกล้าอัลลอยด์ต่ำ >25 มม. (ASME ส่วน VIII)
- โลหะผสมที่มีความแข็งแรงสูง:เช่น เหล็ก Cr-Mo มีแนวโน้มที่จะแตกร้าวได้ง่าย
- การใช้งานที่สำคัญ:ภาชนะรับแรงดัน ท่อส่ง และส่วนประกอบนิวเคลียร์
- ข้อกำหนดรหัส:มาตรฐาน ASME, API หรือ AWS
การเปรียบเทียบการอบชุบด้วยความร้อนก่อนและหลังการเชื่อม
บทบาทเสริม
การอุ่นล่วงหน้าและ PWHT เป็นส่วนเสริมซึ่งกันและกัน การรวมทั้งสองกระบวนการเข้าด้วยกันเป็นมาตรฐานสำหรับการเชื่อมที่สำคัญ แต่การอุ่นล่วงหน้าอาจเพียงพอสำหรับวัสดุบาง ในขณะที่ PWHT มีความสำคัญอย่างยิ่งสำหรับชิ้นงานหนา
- อุ่น:เตรียมวัสดุโดยลดแรงกระแทกจากความร้อนและปริมาณไฮโดรเจน ช่วยให้มั่นใจว่ามีแอ่งเชื่อมที่เสถียร
- PWHT:ปรับปรุงการเชื่อมโดยบรรเทาความเครียดและปรับปรุงคุณสมบัติเชิงกลเพื่อให้มั่นใจถึงประสิทธิภาพในระยะยาว
| แง่มุม | การอบชุบด้วยความร้อนก่อนการเชื่อม | การรักษาความร้อนหลังการเชื่อม |
| การจับเวลา | ก่อนเชื่อม | หลังการเชื่อม |
| อุณหภูมิ | (50–350°C) | (600–900°C) |
| เป้าหมาย | ป้องกันการแตกร้าว ปรับปรุงการเชื่อม | คลายเครียด เสริมคุณสมบัติ |
| วิธีการ | ความต้านทาน การเหนี่ยวนำ เปลวไฟ | เตาเผา ความต้านทานเฉพาะที่ การเหนี่ยวนำ |
| ระยะเวลา | นาทีถึงชั่วโมง | ชั่วโมงขึ้นอยู่กับความหนา |
| การตรวจสอบ | เทอร์โมคัปเปิล อินฟราเรด | เครื่องบันทึกข้อมูล เทอร์โมคัปเปิล |
เครื่องมือสำหรับการอบชุบด้วยความร้อนก่อนและหลังการเชื่อม
การอบชุบด้วยความร้อนที่มีประสิทธิภาพต้องอาศัยอุปกรณ์เฉพาะทาง เราได้รวบรวมเครื่องมือสำคัญที่ควรพิจารณาไว้ดังนี้:
ระบบทำความร้อน
- เครื่องทำความร้อนแบบต้านทาน:แผ่นหรือผ้าห่มเซรามิกสำหรับการให้ความร้อนเฉพาะที่
- คอยส์เหนี่ยวนำ:ระบบแม่เหล็กไฟฟ้าสำหรับการทำความร้อนอย่างรวดเร็วและสม่ำเสมอ
- เตาเผา:เตาแก๊สหรือเตาไฟฟ้าสำหรับชิ้นส่วนขนาดใหญ่
- เครื่องทำความร้อนแผ่นเซรามิก:ตัวเลือกที่ยืดหยุ่นและมีน้ำหนักเบาสำหรับการเชื่อมภาคสนาม
เครื่องมือตรวจสอบ
- เทอร์โม:วัดอุณหภูมิพื้นผิวด้วยความแม่นยำ ±1°C
- กล้องอินฟราเรด:ตรวจจับจุดร้อนหรือความร้อนที่ไม่สม่ำเสมอ
- Data Loggers:จัดเก็บโปรไฟล์อุณหภูมิให้เป็นไปตามรหัส
หน่วยควบคุม : ระบบที่ตั้งโปรแกรมได้จะปรับกำลังไฟที่ส่งออกเพื่อรักษาระดับอุณหภูมิเป้าหมาย
เทคโนโลยีใหม่ ๆ
- การตรวจสอบ IoT:เซ็นเซอร์ส่งข้อมูลอุณหภูมิแบบเรียลไทม์ไปยังแพลตฟอร์มคลาวด์ ช่วยให้สามารถควบคุมจากระยะไกลได้
- ระบบอัตโนมัติ:แขนหุ่นยนต์ใช้แผ่นความร้อนอย่างแม่นยำ ช่วยลดข้อผิดพลาดของมนุษย์
- เครื่องทำความร้อนแบบไฮบริด:ผสมผสานการเหนี่ยวนำและความต้านทานเพื่อกระบวนการที่รวดเร็วและประหยัดพลังงาน
วิธีการเลือกเครื่องมือที่เหมาะสม
เรามีปัจจัยบางประการให้คุณพิจารณา ซึ่งอาจช่วยให้คุณเลือกเครื่องมือที่เหมาะสมสำหรับการอบชุบด้วยความร้อนก่อนและหลังการเชื่อม
- ขนาดโครงการ:เตาเผาสำหรับภาชนะในโรงงาน เตาเหนี่ยวนำแบบพกพาสำหรับการเชื่อมภาคสนาม
- ประเภทวัสดุ:การเหนี่ยวนำสำหรับเหล็กกล้าอัลลอยด์สูง ความต้านทานสำหรับเหล็กกล้าคาร์บอน
- เงื่อนไขของไซต์:ระบบพลังงานแบตเตอรี่สำหรับไซต์ห่างไกล เตาเผาแก๊สสำหรับโรงงานอุตสาหกรรม
- งบประมาณ :การให้ความร้อนด้วยเปลวไฟมีราคาถูกที่สุดแต่มีความแม่นยำน้อยที่สุด ส่วนการให้ความร้อนด้วยเหนี่ยวนำมีราคาแพงกว่าแต่เร็วกว่า
ทางเลือกอื่นสำหรับการอบชุบด้วยความร้อนแบบดั้งเดิม
| ทางเลือก | ข้อดี | จุดด้อย |
| การซ่อมแซมแบบคอมโพสิต | รวดเร็ว ต้นทุนต่ำ ไม่ต้องใช้พลังงาน | จำกัดเฉพาะการใช้งานที่ไม่สำคัญ มีความทนทานน้อยกว่า PWHT |
| การบรรเทาความเครียดเชิงกล | ประหยัดพลังงาน พกพาสะดวก | มีประสิทธิภาพน้อยลงสำหรับวัสดุหนา |
ข้อสรุป
การอบชุบด้วยความร้อนก่อนและหลังการเชื่อมเป็นสิ่งที่จำเป็นอย่างยิ่ง เพื่อให้ได้รอยเชื่อมที่แข็งแรง ปลอดภัย และยืดหยุ่น การอุ่นล่วงหน้าช่วยป้องกันข้อบกพร่องระหว่างการเชื่อม ในขณะที่การอบชุบด้วยความร้อนหลังการเชื่อมช่วยให้มั่นใจได้ถึงความทนทานและประสิทธิภาพที่ยาวนาน
ด้วยการปฏิบัติตามมาตรฐาน ASME และ AWS การใช้เครื่องมือทำความร้อนที่ทันสมัยและเครื่องเชื่อมคุณภาพสูง อื่นๆ รวมถึงการแก้ไขปัญหาความท้าทายในการเชื่อมอื่นๆ จะสามารถสร้างรอยเชื่อมที่ไร้ที่ติได้
คำถามที่พบบ่อย
ความแตกต่างระหว่างการอบชุบความร้อนก่อนและหลังการเชื่อมคืออะไร?
การอุ่นล่วงหน้าจะเกิดขึ้นก่อนการเชื่อมเพื่อป้องกันการแตกร้าว ในขณะที่ PWHT จะเกิดขึ้นหลังจากนั้นเพื่อบรรเทาความเครียดและปรับปรุงคุณสมบัติ
เมื่อใดที่ PWHT จำเป็นตามรหัส ASME?
ต้องใช้ PWHT สำหรับเหล็กกล้าคาร์บอนที่มีความหนามากกว่า 38 มม. หรือโลหะผสมที่มีแนวโน้มแตกร้าว ตาม ASME ส่วนที่ VIII
การอบชุบด้วยความร้อนหลังการเชื่อมกับเหล็กกล้าคาร์บอนมีประโยชน์อย่างไร?
PWHT ช่วยลดความเครียด ปรับปรุงความเหนียว และป้องกันการแตกร้าว ช่วยยืดอายุการใช้งานของส่วนประกอบ
ฉันจะเลือกความร้อนระหว่างความต้านทานและการเหนี่ยวนำได้อย่างไร
ความต้านทานนั้นคุ้มต้นทุนสำหรับโครงการขนาดเล็ก ในขณะที่การเหนี่ยวนำนั้นเร็วกว่าสำหรับส่วนประกอบขนาดใหญ่หรือโลหะผสม
สามารถข้ามการอุ่นล่วงหน้าสำหรับวัสดุที่มีความบางได้หรือไม่?
ใช่ สำหรับวัสดุที่มีขนาดต่ำกว่า 25 มม. ตาม AWS D1.1 แต่ควรตรวจสอบข้อกำหนดของโค้ดอยู่เสมอ
การเชื่อมสแตนเลสจำเป็นต้องผ่านการอบชุบด้วยความร้อนหลังการเชื่อมหรือไม่?
ไม่เสมอไป สเตนเลสออสเทนนิติกมักไม่จำเป็นต้องใช้ PWHT เนื่องจากมีความต้านทานการกัดกร่อนและความเหนียวในตัว อย่างไรก็ตาม สเตนเลสดูเพล็กซ์และมาร์เทนซิติกบางชนิดอาจจำเป็นต้องใช้ PWHT เพื่อคืนความเหนียวหรือลดความเค้นตกค้าง
การให้ความร้อนด้วยเปลวไฟสามารถใช้สำหรับการอบชุบความร้อนหลังการเชื่อมได้หรือไม่?
โดยทั่วไปไม่แนะนำให้ใช้การให้ความร้อนด้วยเปลวไฟสำหรับ PWHT เนื่องจากความยากในการควบคุมอุณหภูมิให้สม่ำเสมอ วิธีการเผา เตาเผา ความต้านทาน หรือเหนี่ยวนำ ให้การควบคุมและความสามารถในการทำซ้ำที่ดีกว่ามาก



