
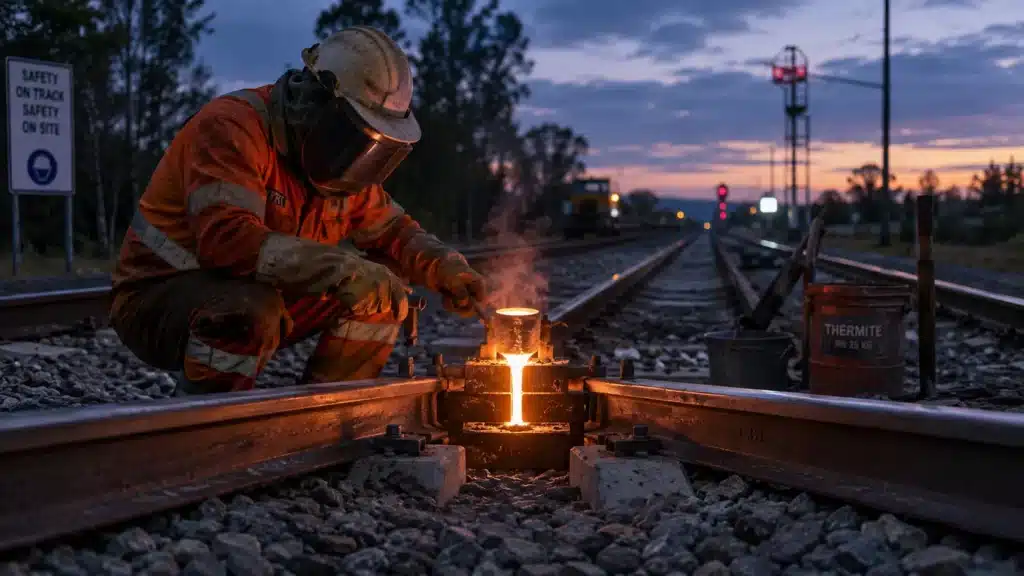
เทคโนโลยีการเชื่อมรางรถไฟไม่ได้เป็นเพียงแค่การเชื่อมเหล็กรางสองชิ้นเข้าด้วยกันเท่านั้น แต่เป็นการสร้างรางรถไฟที่ต่อเนื่อง ปลอดภัย เรียบลื่น และแข็งแรงทนทานต่อแรงกดจากล้อ การเปลี่ยนแปลงอุณหภูมิ และการใช้งานนานหลายสิบปี หากการเชื่อมผิดพลาด ผลที่ตามมาจะค่อยๆ ปรากฏขึ้น เช่น รอยแตกร้าวจากความล้า คุณภาพการขับขี่ที่ไม่ราบเรียบ หรือความเสียหายฉับพลันที่ทำให้ต้องปิดเส้นทางรถไฟ
คู่มือนี้ครอบคลุมวิธีการเชื่อมรางรถไฟหลักๆ วิธีการเลือกใช้ระหว่างวิธีการต่างๆ เหตุใดการเชื่อมรางแบบต่อเนื่องจึงก่อให้เกิดปัญหาจากความเครียดทางความร้อน เหตุใดการซ่อมแซมทางแยกจึงต้องปฏิบัติตามกฎที่แตกต่างกัน วิธีการตรวจสอบคุณภาพการเชื่อม มาตรฐานที่เกี่ยวข้อง และทิศทางในอนาคตของอุตสาหกรรมนี้
เหตุใดการเชื่อมรางรถไฟจึงมีความสำคัญต่อประสิทธิภาพของรางรถไฟ?
ข้อต่อรางเป็นจุดที่อ่อนแอที่สุดในระบบรางทุกระบบ ทุกครั้งที่ล้อรถไฟวิ่งผ่านช่องว่างหรือข้อต่อเชิงกล มันจะส่งแรงกระแทกที่สูงกว่าน้ำหนักคงที่ของรถไฟด้านบนอย่างมาก ลองคูณแรงกระแทกนั้นด้วยจำนวนล้อรถไฟหลายพันล้อที่วิ่งผ่านต่อวันในเส้นทางที่พลุกพล่าน ความเสียหายจากความล้าสะสมที่ข้อต่อที่ไม่ได้รับการจัดการอย่างเหมาะสมจะกลายเป็นปัญหาโครงสร้างที่ร้ายแรง
ข้อต่อรางเป็นจุดรับแรงเค้นที่สำคัญ
เทคโนโลยีการเชื่อมรางรถไฟมีความสำคัญ เพราะช่วยลดจุดอ่อนในราง ปรับปรุงคุณภาพการเดินทาง และลดงานบำรุงรักษาในระยะยาว
รอยต่อรางทุกจุดก่อให้เกิดการขัดจังหวะเล็กน้อยในการถ่ายเทน้ำหนัก เมื่อล้อรถวิ่งผ่านจุดนั้น ปลายรางอาจขยับได้เล็กน้อย การวิ่งผ่านของล้อรถเพียงครั้งเดียวอาจดูเหมือนไม่มาก แต่ในเส้นทางที่พลุกพล่าน รอยต่อเดียวกันนั้นอาจรับแรงกระแทกนับพันครั้งต่อวัน
รอยต่อรางรถไฟก่อให้เกิดจุดรับแรง
รอยต่อที่ไม่ดีและการเชื่อมที่ไม่แข็งแรงมักก่อให้เกิดปัญหาใน 3 จุดดังนี้:
- บริเวณปลายรางรถไฟ: การกระแทกซ้ำๆ ของล้ออาจทำให้ปลายรางเสียหายและเกิดการสัมผัสที่ไม่สม่ำเสมอ
- บริเวณรอบๆ รูสลักเกลียว: ข้อต่อแบบใช้สลักเกลียวจะทำให้เกิดความเค้นกระจุกตัวอยู่บริเวณรู ซึ่งอาจนำไปสู่การแต cracking ได้
- บริเวณใต้ที่นอน: การเคลื่อนไหวซ้ำๆ อาจทำให้หินรองรางเคลื่อนที่และทำให้เกิดการสูบน้ำใต้รางได้
การเชื่อมช่วยได้เพราะทำให้ล้อเคลื่อนที่ได้ราบรื่นขึ้น ถึงแม้จะไม่สามารถขจัดปัญหาความเครียดทั้งหมดได้ แต่ก็ช่วยกระจายแรงกดไปตามรางได้สม่ำเสมอยิ่งขึ้น
การเชื่อมที่ดีกว่าช่วยเพิ่มความปลอดภัย คุณภาพการขับขี่ และการบำรุงรักษา
การเชื่อมรางที่ดีจะให้ประโยชน์ในทางปฏิบัติแก่ทีมงานซ่อมบำรุงราง 3 ประการ:
- ความปลอดภัยที่ดีขึ้น: ช่องว่างระหว่างรอยต่อที่น้อยลง หมายถึงจุดที่รอยแตกร้าวจากความล้าสามารถเริ่มต้นได้น้อยลง
- คุณภาพการขับขี่ที่ราบรื่นยิ่งขึ้น: รางต่อเนื่องช่วยให้รถไฟวิ่งได้โดยมีการสั่นสะเทือนน้อยลง โดยเฉพาะที่ความเร็วสูง
- ลดภาระงานบำรุงรักษา: รางเชื่อมช่วยลดความจำเป็นในการตรวจสอบรอยต่อซ้ำ การซ่อมแซมแผ่นยึดราง และการปรับระดับหินรองราง
วิธีการเชื่อมรางรถไฟแบบใดที่ใช้บ่อยที่สุด?
วิธีการเชื่อมรางรถไฟที่ใช้กันทั่วไป 4 วิธี ได้แก่ การเชื่อมแบบเทอร์ไมต์ การเชื่อมแบบแฟลชบัตต์ การเชื่อมแบบใช้แรงดันแก๊ส และการเชื่อมซ่อมด้วยไฟฟ้า แต่ละวิธีเหมาะสมกับสถานที่ทำงาน งบประมาณ และเป้าหมายคุณภาพที่แตกต่างกัน
การเชื่อมด้วยความร้อน
การเชื่อมแบบเทอร์ไมต์มักใช้สำหรับการซ่อมแซมภาคสนามและงานรางรถไฟในพื้นที่ห่างไกล เนื่องจากไม่จำเป็นต้องใช้แหล่งพลังงานขนาดใหญ่
หลักการทำงานคือใช้ปฏิกิริยาเคมีในการสร้างเหล็กหลอมเหลว เหล็กหลอมเหลวนั้นจะไหลเข้าไปในแม่พิมพ์รอบปลายราง และก่อตัวเป็นรอยเชื่อมหลังจากเย็นตัวลง
การเชื่อมแบบเทอร์ไมต์เหมาะสำหรับกรณีที่คุณต้องการ:
- บริการซ่อมภาคสนามแบบพกพา: ทีมงานสามารถขนอุปกรณ์ไปยังสถานที่ติดตั้งอุปกรณ์ในสนามแข่งที่ห่างไกลได้
- ความต้องการอุปกรณ์ลดลง: กระบวนการนี้ไม่จำเป็นต้องมีโรงงานเชื่อมแบบประจำที่
- งานบำรุงรักษาแบบยืดหยุ่น: มีประโยชน์สำหรับงานซ่อมที่อุปกรณ์แฟลชแบบพกพาเข้าไม่ถึง
ข้อแลกเปลี่ยนคือความสม่ำเสมอ คุณภาพของการเชื่อมเทอร์ไมต์ขึ้นอยู่กับหลายปัจจัยอย่างมาก เช่น การตั้งค่าแม่พิมพ์ การอุ่นก่อนเชื่อม การเตรียมปลายราง และทักษะของผู้ปฏิบัติงาน
การเชื่อมแฟลชบัตต์
การเชื่อมแบบแฟลชบัตต์มักเป็นตัวเลือกที่ดีกว่าสำหรับรถไฟความเร็วสูง สายขนส่งสินค้าหนัก และงานเชื่อมเพื่อการผลิต
กระบวนการนี้ใช้ความต้านทานไฟฟ้าและแรงดันในการเชื่อมปลายรางสองด้านเข้าด้วยกัน เมื่อปลายรางมีอุณหภูมิที่เหมาะสมแล้ว เครื่องจักรจะดันปลายรางเข้าหากันและกำจัดวัสดุที่ร้อนเกินไปออกจากรอยต่อ
การเชื่อมแบบแฟลชบัตต์มีความแข็งแรงเนื่องจากมีข้อดีดังนี้:
- การควบคุมกระบวนการที่ดีขึ้น: เครื่องจักรสามารถควบคุมกระแสไฟฟ้า ความดัน และจังหวะเวลาได้
- ข้อบกพร่องภายในน้อยลง: โดยทั่วไปแล้ว กระบวนการนี้จะทำให้ได้รอยเชื่อมที่สะอาดกว่าการเชื่อมเทอร์ไมต์ภาคสนาม
- การควบคุมรูปทรงเรขาคณิตที่ดีขึ้น: เรื่องนี้สำคัญมากเมื่อความเร็วของเส้นทางและคุณภาพการขับขี่เป็นสิ่งที่เข้มงวด
ข้อจำกัดคือการเข้าถึง คุณต้องมีโรงงานประจำที่หรือเครื่องเชื่อมแบบแฟลชบัตต์เคลื่อนที่ ดังนั้นจึงไม่ใช่ตัวเลือกที่ง่ายนักสำหรับการซ่อมแซมครั้งเดียว
การเชื่อมด้วยแรงดันแก๊ส
การเชื่อมด้วยแรงดันแก๊สใช้ความร้อนจากเปลวไฟและแรงดันตามแนวแกนในการเชื่อมปลายรางโดยไม่ต้องใช้ลวดเชื่อม
คุณอาจพบเห็นวิธีการนี้ได้บ่อยในบางส่วนของเอเชียมากกว่าในอเมริกาเหนือหรือยุโรป มันอาจเป็นทางเลือกที่เหมาะสมสำหรับงานซ่อมบำรุงรางรถไฟสายหลักบางประเภท แต่ก็ขึ้นอยู่กับมาตรฐานท้องถิ่น ประสบการณ์ของทีมงาน และอุปกรณ์ที่มีอยู่
การเชื่อมด้วยไฟฟ้าในงานซ่อมรางรถไฟเฉพาะจุด
การเชื่อมด้วยไฟฟ้าแบบอาร์คโดยทั่วไปไม่ได้ถูกใช้เป็นวิธีการหลักในการเชื่อมรางรถไฟ แต่ก็ยังมีบทบาทสำคัญในการซ่อมแซมรางเฉพาะจุด ทีมงานอาจใช้เครื่องเชื่อมแบบ ใช้ลวดเชื่อม ที่มีอิเล็กโทรดที่เหมาะสม หรือกระบวนการเชื่อมแบบกึ่งอัตโนมัติ เพื่อเสริมปลายรางที่เสียหาย รอยตำหนิบนพื้นผิว และบริเวณที่สึกหรอ ก่อนที่จะทำการขัดให้กลับมาอยู่ในรูปทรงเดิม
สำหรับเหล็กรางรถไฟที่มีคาร์บอนสูง การเลือกใช้อิเล็กโทรดมีความสำคัญ อิเล็กโทรดที่มีไฮโดรเจนต่ำช่วยลดความเสี่ยงของการแตกร้าวที่เกิดจากไฮโดรเจน โดยเฉพาะอย่างยิ่งเมื่อบริเวณที่ซ่อมแซมต้องรับน้ำหนักล้อซ้ำๆ หลังจากกลับมาใช้งานอีกครั้ง
การเปรียบเทียบกระบวนการเชื่อมรางรถไฟ
| วิธี | กรณีใช้งานที่ดีที่สุด | จุดแข็งหลัก | ข้อจำกัดหลัก |
| เธอไม | การซ่อมแซมนอกสถานที่ระยะไกล สายส่งรอง | พกพาสะดวก ไม่ต้องใช้ไฟฟ้า | คุณภาพที่ขึ้นอยู่กับผู้ปฏิบัติงาน ความเสี่ยงจากความพรุน |
| แฟลช-บัตต์ | รถไฟความเร็วสูง, การขนส่งสินค้าขนาดใหญ่, การเชื่อมเพื่อการผลิต | คุณภาพสม่ำเสมอ คุณสมบัติเชิงกลแข็งแรง | ต้องใช้อุปกรณ์หรือเครื่องจักรเฉพาะทาง |
| แรงดันแก๊ส | งานเชื่อมท่อส่งหลักระดับภูมิภาค (เอเชียแปซิฟิก) | ไม่มีสารเติมแต่ง การเชื่อมต่อดีเยี่ยม | พบได้น้อยในทางการแพทย์ตะวันตก |
| อาร์คไฟฟ้า | การซ่อมแซมพื้นผิวเฉพาะจุด การเสริมโครงสร้างรางรถไฟ | อุปกรณ์ที่ยืดหยุ่นและเข้าถึงได้ง่าย | ไม่เหมาะสำหรับการเชื่อมต่อรางหลัก |
คุณต้องใช้อุปกรณ์อะไรบ้างในการเชื่อมรางรถไฟ?
การเชื่อมรางรถไฟนั้นต้องการมากกว่าแค่แหล่งความร้อน คุณยังต้องการเครื่องมือจัดแนวที่เหมาะสม การตั้งค่ากำลังไฟฟ้า อุปกรณ์เจียร และบันทึกการตรวจสอบเพื่อให้ได้รอยเชื่อมที่สม่ำเสมอ
หน่วยเชื่อมเคลื่อนที่และระบบไฟฟ้า
การเชื่อมแบบแฟลชบัตต์ต้องใช้อุปกรณ์ที่หนักกว่าการเชื่อมแบบเทอร์ไมต์
สำหรับการเชื่อมแบบแฟลชบัตต์ภาคสนาม ทีมงานมักจะใช้เครื่องเชื่อมเคลื่อนที่ที่ติดตั้งบนรถไฟ หน่วยเหล่านี้จะบรรทุกหม้อแปลงไฟฟ้า ตัวหนีบ ระบบควบคุม และอุปกรณ์แรงดันที่จำเป็นสำหรับการเชื่อมบนรางรถไฟ
การเชื่อมแบบเทอร์ไมต์ใช้ชุดอุปกรณ์ที่มีน้ำหนักเบา ประกอบด้วย:
- ชุดแม่พิมพ์: จับโลหะหลอมเหลวไว้รอบๆ ปลายราง
- อุ่นหัวเผาก่อนใช้งาน: นำปลายรางไปปรับอุณหภูมิให้ได้ตามต้องการก่อนทำการเทคอนกรีต
- เบ้าหลอมปฏิกิริยา: จับและปล่อยวัสดุที่ก่อให้เกิดปฏิกิริยาเทอร์ไมต์
- เครื่องมือเจียร: กำจัดวัสดุส่วนเกินและปรับรูปทรงรางให้กลับมาเหมือนเดิมหลังจากเชื่อมเสร็จ
เครื่องมือดึงรางและเครื่องมือจัดแนว
เครื่องมือดึงรางและแคลมป์จัดแนวช่วยให้ทีมงานกำหนดช่องว่าง ความสูง และความตรงของรางก่อนทำการเชื่อม
ขั้นตอนนี้นั้นมักถูกมองข้ามไปได้ง่าย หากปลายรางไม่ตรงกันก่อนการเชื่อม การเชื่อมที่เสร็จแล้วอาจทำให้เกิดรอยนูนเล็กๆ บนพื้นผิวการวิ่ง รอยนูนนั้นจะทำให้ล้อทุกวงที่วิ่งผ่านต้องเจอกับสิ่งกีดขวางเล็กๆ เมื่อเวลาผ่านไป สิ่งกีดขวางนั้นจะเร่งให้เกิดความล้าของวัสดุได้
เครื่องมือเจียรและตกแต่งผิวหลังการเชื่อม
การเจียรหลังการเชื่อมจะช่วยปรับสภาพพื้นผิวให้เรียบ ทำให้ล้อเจียรสามารถเคลื่อนผ่านรอยเชื่อมได้อย่างราบรื่น
สำหรับงานเชื่อมเทอร์ไมต์ การเจียรจะช่วยขจัดรอยเชื่อมส่วนเกินและปรับหัวรางให้กลับมาอยู่ในรูปทรงเดิม สำหรับเส้นทางรถไฟความเร็วสูงและขนส่งหนัก ขั้นตอนนี้จำเป็นต้องมีการควบคุมที่เข้มงวดมากขึ้น เนื่องจากข้อผิดพลาดทางเรขาคณิตเล็กน้อยอาจส่งผลให้เกิดปัญหาด้านคุณภาพการขับขี่และความล้าได้
เครื่องมือตรวจสอบกระบวนการ
เครื่องเชื่อมแฟลชบัตต์สมัยใหม่จะบันทึกพารามิเตอร์กระบวนการ กระแสไฟฟ้า แรงดันไฟฟ้า แรงดันอัด และเวลา สำหรับการเชื่อมทุกครั้งที่ผลิต
บันทึกเหล่านี้ช่วยให้ทีมประกันคุณภาพสามารถระบุรอยเชื่อมที่เบี่ยงเบนจากข้อกำหนดขั้นตอนการเชื่อมที่ได้รับการอนุมัติโดยไม่ต้องรอผลการตรวจสอบแบบไม่ทำลาย (NDT)
การตรวจสอบโดยใช้เซ็นเซอร์กำลังกลายเป็นมาตรฐานในอุปกรณ์การผลิตรุ่นใหม่ และเป็นสิ่งที่คาดหวังมากขึ้นเรื่อยๆ ว่าจะต้องรวมอยู่ในเอกสารประกอบโครงการรถไฟขนาดใหญ่
รางเชื่อมต่อเนื่องคืออะไร และเหตุใดการจัดการความเค้นจึงมีความสำคัญ?
รางเชื่อมต่อเนื่อง หรือ CWR คือรางที่เชื่อมต่อกันเป็นท่อนยาวต่อเนื่อง ช่วยปรับปรุงคุณภาพการขับขี่และลดการบำรุงรักษาข้อต่อ แต่ก็ต้องควบคุมความเครียดจากอุณหภูมิอย่างระมัดระวังด้วย
CWR เปลี่ยนแปลงสนามแข่งอย่างไร
รางรถไฟแบบดั้งเดิมใช้ข้อต่อแบบธรรมดา โดยจะมีช่องว่างระหว่างรางแต่ละส่วน ช่องว่างเหล่านั้นช่วยให้รางสามารถขยายและหดตัวได้บ้าง แต่ก็ทำให้เกิดจุดที่อาจเกิดการกระแทกได้เช่นกัน
ระบบราง CWR ช่วยลดรอยต่อส่วนใหญ่ ทำให้รถไฟวิ่งบนพื้นผิวที่เรียบลื่นขึ้น แต่ก็หมายความว่ารางจะไม่สามารถขยายและหดตัวได้อย่างอิสระเหมือนเดิม
เหตุใดอุณหภูมิรางรถไฟจึงมีความสำคัญ
อุณหภูมิของรางรถไฟส่งผลต่อความเค้นภายใน CWR (เครื่องปฏิกรณ์นิวเคลียร์แบบผนังผสม)
- เมื่อรางรถไฟร้อนระอุ: รางรถไฟต้องการขยายตัว หากรางยึดมันไว้ แรงกดอัดก็จะสะสมขึ้น
- เมื่อรางรถไฟเย็นลง: รางรถไฟมีแนวโน้มที่จะหดตัว หากการเคลื่อนไหวถูกจำกัด ความเครียดดึงก็จะสะสมขึ้น
- เมื่อความเครียดสูงเกินไป: ความเครียดจากสภาพอากาศร้อนจัดอาจเพิ่มความเสี่ยงต่อการโก่งงอ ในขณะที่ความเครียดจากสภาพอากาศเย็นจัดอาจเพิ่มความเสี่ยงต่อการแยกออกจากกันหรือการแตกหัก
eCFR นิยามอุณหภูมิที่เป็นกลางของรางรถไฟว่าเป็นอุณหภูมิที่รางรถไฟไม่อยู่ในสภาวะรับแรงอัดหรือแรงดึง ซึ่งสอดคล้องกับคำอธิบายของบทความเกี่ยวกับอุณหภูมิที่ปราศจากความเครียด/เป็นกลาง
การผ่อนคลายความเครียดมีประโยชน์อย่างไร
การปรับความตึงของรางจะช่วยปรับรางให้มีอุณหภูมิที่เหมาะสมกับสภาพรางในพื้นที่นั้นๆ
ทีมงานอาจทำการลดแรงดึงของราง CWR หลังจากการติดตั้ง การเปลี่ยนราง การซ่อมแซม หรือการรบกวนรางครั้งใหญ่ เป้าหมายนั้นง่ายมาก คือ รักษาเสถียรภาพของรางก่อนที่คลื่นความร้อนหรืออากาศหนาวจัดครั้งต่อไปจะทำให้ปัญหาปรากฏชัดขึ้น
เหตุใดการซ่อมแซมจุดสับรางและทางข้ามจึงแตกต่างจากการเชื่อมรางรถไฟสายหลัก?
การซ่อมแซมทางแยกและจุดตัดรางต้องใช้วิธีการเชื่อมที่แตกต่างออกไป เนื่องจากวัสดุ การควบคุมความร้อน และรูปแบบการสึกหรอแตกต่างจากรางรถไฟมาตรฐาน
เหล็กกล้าแมงกานีสและความท้าทายด้านการเชื่อม
โดยทั่วไปแล้ว ทางแยกต่างระดับมักหล่อจากเหล็กแมงกานีสออสเทนิติก หรือที่เรียกว่าเหล็กแฮดฟิลด์ เนื่องจากมีคุณสมบัติในการรับแรงดัดและการทนต่อแรงกระแทกที่ยอดเยี่ยม
เหล็กแมงกานีสขึ้นชื่อเรื่องการเชื่อมที่ยากมาก มันไวต่อปริมาณความร้อน: การให้ความร้อนก่อนเชื่อมหรืออุณหภูมิระหว่างการเชื่อมที่สูงเกินไปจะทำให้เกิดการตกตะกอนของคาร์ไบด์ ซึ่งจะทำให้บริเวณที่ได้รับความร้อนเปราะและอาจนำไปสู่การแตกร้าวภายใต้แรงกดใช้งาน
กลยุทธ์การซ่อมแซมโดยใช้ความร้อนต่ำ
การเชื่อมซ่อมแซมบนเหล็กเส้นแมงกานีสรูปกากบาทนั้น ต้องใช้ความร้อนต่ำ ไม่ต้องอุ่นก่อน และต้องควบคุมอุณหภูมิระหว่างการเชื่อมอย่างเข้มงวด โดยทั่วไปต้องต่ำกว่า 260°C
มีการใช้สแตนเลสออสเทนิติกหรือวัสดุเติมที่มีแมงกานีสเป็นส่วนประกอบเพื่อรักษาความเข้ากันได้กับโลหะพื้นฐาน เป้าหมายคือการเติมวัสดุโดยไม่ทำให้ชิ้นงานหล่อโดยรอบร้อนจนถึงอุณหภูมิที่ส่งผลเสียต่อความสมบูรณ์ทางโลหะวิทยา
การเคลือบผิวแข็งสำหรับชิ้นส่วนอุปกรณ์ดับเพลิงที่สึกหรอ
ส่วนประกอบที่สึกหรออย่างหนัก เช่น จมูกและรางปีก สามารถซ่อมแซมได้โดยใช้ลวดเชื่อมแข็งก่อนที่จะทำการเจียรให้ได้รูปทรงเดิม
เครื่องเชื่อม MIGที่ใช้ลวดเชื่อมประสานแข็งที่เหมาะสมสามารถใช้สำหรับการใช้งานนี้ในสภาพแวดล้อมการบำรุงรักษาบางแห่งได้ แม้ว่ากระบวนการเชื่อมด้วยอิเล็กโทรดจะยังคงเป็นที่นิยมมากกว่าในสภาพการใช้งานภาคสนาม เนื่องจากทนต่อการปนเปื้อนของพื้นผิวและมีความยืดหยุ่นในการปรับตำแหน่งได้
สามารถทำการซ่อมแซมด้วยการเคลือบผิวแข็งหลายรอบบนโครงสร้างแมงกานีสได้ แต่การซ่อมแซมแต่ละรอบจะทำให้วัสดุแข็งตัวขึ้นอีก และต้องมีการควบคุมกระบวนการอย่างระมัดระวังเพื่อหลีกเลี่ยงการแต cracking
เหตุใดรอยเชื่อมรางรถไฟจึงชำรุดเสียหายเมื่อเวลาผ่านไป?
รอยเชื่อมรางรถไฟมักเสียหายเนื่องจากแรงกดจากล้อซ้ำๆ การประกอบที่ไม่พอดี ความเครียดตกค้าง หรือข้อบกพร่องภายในที่ซ่อนอยู่
ความเหนื่อยล้าจะสะสมขึ้นภายใต้การรับน้ำหนักซ้ำๆ
รอยเชื่อมอาจผ่านการตรวจสอบแล้ว แต่ก็ยังอาจเกิดความล้าในภายหลังได้
ปรากฏการณ์นี้เกิดขึ้นเนื่องจากขบวนรถไฟแต่ละขบวนเพิ่มภาระการใช้งานขึ้นอีกหนึ่งรอบ เมื่อเวลาผ่านไป ข้อบกพร่องเล็กๆ หรือจุดที่มีความเครียดสูงอาจขยายตัวกลายเป็นรอยแตก โดยเฉพาะอย่างยิ่งในเส้นทางรถไฟขนส่งสินค้าหนักหรือรถไฟความเร็วสูง
การประกอบที่ไม่พอดีส่งผลกระทบเพิ่มเติม
ความผิดพลาดในการประกอบชิ้นส่วนเป็นหนึ่งในสาเหตุที่เร็วที่สุดที่ทำให้รอยเชื่อมมีอายุการใช้งานสั้นลง
หากปลายรางไม่ตรงกันก่อนทำการเชื่อม รอยเชื่อมที่เสร็จแล้วอาจทำให้เกิดรอยนูนเล็กๆ บนพื้นผิวการวิ่ง ทำให้ล้อทุกวงกระแทกกับจุดนั้นแรงกว่าที่ควรจะเป็น
ปัญหาการประกอบชิ้นส่วนที่พบได้ทั่วไป ได้แก่:
- ความไม่ตรงกันในแนวตั้ง: ปลายรางด้านหนึ่งสูงกว่าอีกด้านหนึ่ง
- ความไม่ตรงกันในแนวนอน: ขอบด้านที่ใช้งานไม่ตรงกัน
- ขนาดช่องว่างไม่ถูกต้อง: การเชื่อมจะไม่เกิดขึ้นภายใต้สภาวะที่เหมาะสม
- การบดที่ไม่ดี: รูปทรงของรางยังคงไม่เรียบหลังจากเชื่อมเสร็จแล้ว
ข้อบกพร่องที่ซ่อนอยู่สามารถเพิ่มขึ้นได้ในระหว่างการให้บริการ
ข้อบกพร่องในการเชื่อมบางอย่างนั้นยากที่จะมองเห็นได้ในระหว่างการตรวจสอบขั้นพื้นฐาน
ตัวอย่างเช่น การเชื่อมด้วยความร้อนแบบเทอร์ไมต์ อาจเกิดรูพรุน การหลอมรวมไม่สมบูรณ์ หรือรอยแยกเย็นได้ หากกระบวนการไม่ได้รับการควบคุมอย่างดี ข้อบกพร่องเหล่านี้อาจเริ่มต้นเล็กน้อย แต่การรับแรงซ้ำๆ สามารถทำให้มันขยายใหญ่ขึ้นได้
ด้วยเหตุนี้ การตรวจสอบรอยเชื่อมรางรถไฟจึงไม่ควรหยุดอยู่แค่การตรวจสอบด้วยสายตาเท่านั้น
ตรวจสอบคุณภาพการเชื่อมรางรถไฟได้อย่างไร?
ความแตกต่างระหว่างรอยเชื่อมที่ดูแข็งแรงกับรอยเชื่อมที่ได้รับการพิสูจน์แล้วว่าแข็งแรงภายในนั้น ต้องอาศัยมากกว่าการประเมินด้วยสายตาเพียงอย่างเดียว
ขีดจำกัดการตรวจสอบด้วยสายตา
การตรวจสอบด้วยสายตาจะตรวจจับข้อบกพร่องที่ปรากฏบนพื้นผิว ความผิดพลาดทางเรขาคณิตอย่างร้ายแรง และรอยแตกร้าวที่เห็นได้ชัดบนพื้นผิว แต่ไม่สามารถตรวจจับรูพรุนใต้พื้นผิว รอยแยกเย็นภายใน หรือรอยแตกร้าวจากความล้าที่ยังไม่ปรากฏบนพื้นผิวได้ ดังนั้น การตรวจสอบด้วยสายตาเพียงอย่างเดียวจึงไม่เพียงพอสำหรับการยอมรับรอยเชื่อมรางหลักบนเส้นทางหลัก
PAUT สำหรับข้อบกพร่องในการเชื่อมรางภายใน
การทดสอบด้วยคลื่นอัลตราโซนิคแบบอาร์เรย์เฟส (PAUT) ใช้ชุดองค์ประกอบอัลตราโซนิคที่ควบคุมด้วยระบบอิเล็กทรอนิกส์เพื่อควบคุมทิศทางและโฟกัสลำแสงเสียงผ่านเนื้อเชื่อม
เครื่องมือนี้ให้ภาพตัดขวางภายในรอยเชื่อม ทำให้ผู้ตรวจสอบสามารถตรวจจับและวัดขนาดของข้อบกพร่องภายในได้ด้วยความครอบคลุมที่ดีกว่าการตรวจสอบด้วยคลื่นอัลตราโซนิคแบบหัววัดเดี่ยวทั่วไปอย่างมาก
PAUT ได้รับการระบุมากขึ้นเรื่อยๆ ในโครงการรถไฟความเร็วสูง โดยใช้ทดแทนหรือเสริมกับ UT แบบดั้งเดิม
MT สำหรับการตรวจคัดกรองรอยแตกบนพื้นผิว
การทดสอบด้วยอนุภาคแม่เหล็ก (MT) มีประสิทธิภาพในการตรวจจับรอยแตกบนพื้นผิวและใกล้พื้นผิวของเหล็กรางเฟอร์ริติก วิธีนี้เร็วกว่า PAUT ในการตรวจสอบรอยเชื่อมจำนวนมากเพื่อหาข้อบกพร่องบนพื้นผิว และมักใช้ในโปรแกรมการตรวจสอบระหว่างการใช้งานเพื่อระบุรอยเชื่อมที่ควรได้รับการตรวจสอบด้วยคลื่นอัลตราโซนิคอย่างละเอียดเพิ่มเติม
การเปรียบเทียบวิธีการตรวจสอบแบบไม่ทำลาย (NDT)
| วิธี | ใช้กรณี | ความลึกของการตรวจจับ | ข้อจำกัดในทางปฏิบัติ |
| ภาพ (VT) | รูปทรงพื้นผิว ข้อบกพร่องร้ายแรง | เฉพาะพื้นผิวเท่านั้น | มองข้ามข้อบกพร่องใต้พื้นผิว |
| อนุภาคแม่เหล็ก (MT) | การตรวจสอบรอยแตกบนพื้นผิว | พื้นผิว/ใกล้พื้นผิว | ต้องใช้พื้นผิวที่สะอาดและเข้าถึงได้ง่าย |
| อัลตราซาวนด์แบบดั้งเดิม | การตรวจจับข้อบกพร่องภายใน | ส่วนเต็ม | ช่องว่างการครอบคลุมของโพรบเดี่ยว |
| พอลท์ | การถ่ายภาพภายใน, การวัดขนาด | ส่วนเต็ม | ต้องใช้ผู้ปฏิบัติงานที่มีการฝึกอบรม |
| กระแสไหลวน (ECT) | พื้นผิวและบริเวณใกล้พื้นผิว | ใกล้ผิวดิน | ความลึกในการเจาะจำกัด |
มาตรฐานและการอนุมัติใดบ้างที่ควบคุมงานเชื่อมรางรถไฟ?
มาตรฐานการเชื่อมรางรถไฟกำหนดกฎเกณฑ์เกี่ยวกับวิธีการเชื่อม การรับรองขั้นตอน การตรวจสอบ และการยอมรับ
มาตรฐานหลักตามภูมิภาค
กรอบมาตรฐานหลักสามกรอบ ได้แก่ EN (ยุโรป), AREMA (อเมริกาเหนือ) และ TB/T (จีน)
- มาตรฐาน EN 14730 ครอบคลุมการเชื่อมแบบเทอร์ไมต์ของรางรถไฟ มาตรฐาน EN 14587 ครอบคลุมการเชื่อมแบบแฟลชบัตต์
- บทที่ 4 ของ AREMA กล่าวถึงมาตรฐานรางและข้อต่อ
- มาตรฐาน TB/T กำหนดแนวทางปฏิบัติสำหรับการขนส่งสินค้าความเร็วสูงและสินค้าขนาดใหญ่ในประเทศจีน
กรอบเหล่านี้กำหนดเกณฑ์การยอมรับสำหรับรูปทรงการเชื่อม คุณสมบัติทางกล ข้อกำหนดการตรวจสอบแบบไม่ทำลาย และการรับรองขั้นตอนการทำงาน
คุณสมบัติและข้อกำหนดในการอนุมัติ
ก่อนเริ่มการเชื่อมเพื่อการผลิต ขั้นตอนการเชื่อมต้องได้รับการอนุมัติก่อน
โดยปกติจะรวมถึง:
- การทดสอบรอยเชื่อมตัวอย่าง
- การตรวจสอบคุณสมบัติทางกล
- การตรวจสอบทางเรขาคณิต
- ข้อกำหนด NDT
- คุณสมบัติของผู้ปฏิบัติงาน
สำหรับการเชื่อมแบบเทอร์ไมต์ ทักษะของผู้ปฏิบัติงานมีความสำคัญเป็นพิเศษ ส่วนสำหรับการเชื่อมแบบแฟลชบัตต์ การตั้งค่าเครื่องจักรและบันทึกกระบวนการมีความสำคัญมากกว่า
WPS และการควบคุมขั้นตอน
เอกสารข้อกำหนดขั้นตอนการเชื่อม (WPS) ระบุพารามิเตอร์ที่ได้รับการอนุมัติสำหรับการเชื่อมแต่ละขั้นตอน ได้แก่ อุณหภูมิการอุ่นก่อนเชื่อม ความกว้างของช่องว่าง ชนิดของแม่พิมพ์ ปริมาณความร้อน และการบำบัดหลังการเชื่อม
ในสัญญาโครงการรถไฟขนาดใหญ่ การปฏิบัติตามมาตรฐาน WPS จะถูกตรวจสอบผ่านทั้งการตรวจสอบกระบวนการและการทดสอบรอยเชื่อม การควบคุมขั้นตอนเป็นกลไกที่ทำให้สามารถบรรลุคุณภาพรอยเชื่อมที่สม่ำเสมอได้ในระดับใหญ่
การเชื่อมรางรถไฟกำลังก้าวไปสู่ระบบอัตโนมัติและการคาดการณ์ล่วงหน้าได้อย่างไร?
การเชื่อมรางรถไฟกำลังได้รับการควบคุมมากขึ้นผ่านอุปกรณ์อัตโนมัติ การบันทึกกระบวนการที่ดีขึ้น และการวางแผนการบำรุงรักษาโดยใช้ข้อมูลเป็นพื้นฐาน
การเชื่อมแฟลชบัตต์แบบเคลื่อนที่นั้นมีความเป็นอัตโนมัติมากขึ้น
เครื่องเชื่อมแฟลชบัตต์แบบพกพารุ่นใหม่สามารถควบคุมกระแส แรงดัน และเวลาได้อย่างแม่นยำยิ่งขึ้น
วิธีนี้ช่วยลดความคลาดเคลื่อนจากผู้ปฏิบัติงานและช่วยให้ทีมงานผลิตงานเชื่อมได้สม่ำเสมอมากขึ้นในภาคสนาม นอกจากนี้ยังช่วยให้ทีมงานด้านคุณภาพมีบันทึกที่ดีขึ้นสำหรับงานเชื่อมแต่ละชิ้น
การตรวจสอบโดยใช้ AI และระบบจัดการเส้นทางแบบดิจิทัล
การวิเคราะห์ข้อมูล PAUT โดยใช้ AI กำลังอยู่ในช่วงทดลองในเครือข่ายทางรถไฟหลายแห่ง เพื่อลดเวลาที่ใช้ในการตรวจสอบผลการตรวจสอบและปรับปรุงความสม่ำเสมอในการตรวจจับข้อบกพร่อง ระบบจัดการรางแบบดิจิทัลเริ่มบูรณาการบันทึกการเชื่อม ประวัติการตรวจสอบ และข้อมูลปริมาณการจราจร เพื่อสร้างการแจ้งเตือนการบำรุงรักษาตามสภาพ แทนที่จะใช้ตารางการตรวจสอบตามช่วงเวลาคงที่
แนวคิดใหม่ๆ ด้านแรงกดต่ำและการยืดอายุการใช้งาน
การวิจัยเกี่ยวกับการเชื่อมแบบเสียดทานกวน (friction stir welding) สำหรับการใช้งานในรางรถไฟยังคงดำเนินต่อไป แม้ว่าแรงที่จำเป็นสำหรับการเชื่อมต่อแบบของแข็งของรางรถไฟขนาดใหญ่ยังคงเป็นความท้าทายทางวิศวกรรมที่สำคัญ การปรับสภาพพื้นผิวด้วยเลเซอร์เพื่อเพิ่มความต้านทานต่อความล้าที่ตำแหน่งรอยเชื่อมที่มีอยู่ก็อยู่ระหว่างการศึกษาเช่นกัน ทั้งสองอย่างนี้เป็นความเป็นไปได้ในระยะยาวมากกว่าการนำไปใช้งานจริงในระยะใกล้
สรุป
เทคโนโลยีการเชื่อมรางรถไฟจะได้ผลดีที่สุดเมื่อวิธีการเหมาะสมกับงาน การเชื่อมแบบเทอร์ไมต์มีประโยชน์สำหรับการซ่อมแซมในพื้นที่ การเชื่อมแบบแฟลชบัตต์เหมาะกว่าสำหรับการต่อรางปริมาณมากและประสิทธิภาพสูง การซ่อมแซมจุดสับรางต้องการการควบคุมความร้อนที่แตกต่างกัน เนื่องจากเหล็กแมงกานีสมีปฏิกิริยาแตกต่างจากเหล็กรางมาตรฐาน
ประเด็นสำคัญนั้นง่ายมาก: การเชื่อมรางที่ดีไม่ได้ขึ้นอยู่กับกระบวนการเชื่อมเพียงอย่างเดียว แต่ยังขึ้นอยู่กับการประกอบ การเจียร การควบคุมความเค้น การตรวจสอบ และบันทึกการบำรุงรักษาในระยะยาวด้วย
สำหรับงานซ่อมรางเฉพาะจุด งานเชื่อมเสริมความแข็งแรง งานเคลือบผิวแข็ง หรือการสนับสนุนอุปกรณ์เชื่อมทั่วไป คุณสามารถศึกษาเครื่องเชื่อมและอุปกรณ์เสริมของ YesWelder ได้ หากโครงการของคุณเกี่ยวข้องกับการเชื่อมต่อรางหลักหรือการทดสอบการยอมรับตามมาตรฐานทางรถไฟ โปรดตรวจสอบให้แน่ใจว่าอุปกรณ์ ขั้นตอน และแผนการตรวจสอบของคุณตรงตามข้อกำหนดของเจ้าของรางก่อนเริ่มงาน
หากต้องการความช่วยเหลือด้านอุปกรณ์เชื่อม การวางแผนกระบวนการ หรือการเลือกอุปกรณ์ที่เหมาะสมสำหรับงานบำรุงรักษาและงานประกอบที่เกี่ยวข้องกับรางรถไฟ โปรดติดต่อ YesWelder ผู้จำหน่ายอุปกรณ์ เชื่อมที่เชื่อถือได้ ซึ่งมีผลิตภัณฑ์และการสนับสนุนทางเทคนิคที่ครบครันเพื่อรองรับโครงการเชื่อมรางรถไฟและโครงสร้างพื้นฐานทุกขนาด
คำถามที่พบบ่อย (FAQs)
ทีมงานซ่อมบำรุงรางรถไฟควรเก็บรักษาตำแหน่งรอยเชื่อม วิธีการเชื่อม รหัสผู้ปฏิบัติงานหรือเครื่องจักร การตั้งค่ากระบวนการ ผลการตรวจสอบ และประวัติการซ่อมแซม ข้อมูลเหล่านี้จะช่วยให้การบำรุงรักษาในอนาคตง่ายขึ้น เนื่องจากผู้ตรวจสอบสามารถเชื่อมโยงข้อบกพร่องกับข้อมูลรอยเชื่อมดั้งเดิมได้
ไม่ การตรวจสอบด้วยสายตาอาจตรวจพบปัญหาที่พื้นผิวได้ แต่ไม่สามารถยืนยันคุณภาพการเชื่อมภายในได้ การเชื่อมรางหลักมักต้องใช้การทดสอบด้วยคลื่นอัลตราโซนิค, PAUT, MT หรือวิธีการตรวจสอบแบบไม่ทำลายอื่นๆ ขึ้นอยู่กับข้อกำหนดของโครงการ
การเชื่อมด้วยไฟฟ้าแบบอาร์คเหมาะที่สุดสำหรับการซ่อมแซมเฉพาะจุด เช่น ปลายรางที่สึกหรอ การสะสมของคราบสกปรกบนพื้นผิว และการซ่อมแซมทางแยก โดยปกติแล้วจะไม่ใช้เป็นวิธีหลักในการเชื่อมต่อรางในรางเชื่อมแบบต่อเนื่อง
เหล็กรางรถไฟมีความแข็งแรงสูง มีปริมาณคาร์บอนสูง และมีข้อกำหนดด้านรูปทรงเรขาคณิตที่เข้มงวด นั่นหมายความว่า การควบคุมความร้อน การเลือกวัสดุเชื่อม การจัดแนวราง การเจียรหลังการเชื่อม และการตรวจสอบ ล้วนมีความเข้มงวดมากกว่างานประกอบทั่วไปหลายประเภท
เลือกอุปกรณ์ตามประเภทการซ่อมแซม การเข้าถึงพื้นที่ วัสดุราง ความพร้อมของแหล่งจ่ายไฟ และมาตรฐานการตรวจสอบที่ต้องการ สำหรับการซ่อมแซมรางเฉพาะจุด เครื่องเชื่อมแบบแท่งหรือเครื่องเชื่อม MIG อาจเพียงพอสำหรับงานเสริมความแข็งแรงและการเคลือบผิวแข็ง สำหรับการเชื่อมต่อรางหลัก มักต้องใช้ระบบเชื่อมเทอร์ไมต์หรือระบบเชื่อมแบบแฟลชบัตต์โดยเฉพาะ



