
กระบวนการเชื่อมที่อุณหภูมิ 3000°C โดยไม่ต้องใช้แหล่งจ่ายไฟมีอะไรบ้าง? พบกับการเชื่อมเทอร์มิต เทคโนโลยีอันน่าทึ่งที่สืบทอดมายาวนานนับศตวรรษ ซึ่งยังคงปฏิวัติวงการอุตสาหกรรมในปัจจุบัน การเชื่อมเทอร์มิต (หรือการเชื่อมแบบคายความร้อน) ได้รับการยกย่องในเรื่องรอยต่อที่เรียบลื่นและทนทาน โดยใช้แหล่งความร้อนภายในเพื่อหลอมและเชื่อมโลหะเข้าด้วยกัน
การเชื่อมเทอร์มิตคืออะไร?
การเชื่อมเทอร์มิตเป็นกระบวนการเชื่อมแบบฟิวชันคายความร้อนที่ใช้ปฏิกิริยาระหว่างโลหะออกไซด์ (โดยทั่วไปคือเหล็กออกไซด์) และผงอะลูมิเนียมเพื่อสร้างโลหะหลอมเหลวสำหรับการเชื่อม
ไม่จำเป็นต้องใช้หรือใช้พลังงานภายนอกในรูปของอาร์คหรือก๊าซ เพียงแค่ประกายไฟก็สามารถจุดชนวนส่วนผสมหรือเทอร์ไมต์ได้ สิ่งที่สร้างขึ้นคือแหล่งโลหะเหลวที่มีความร้อนสูงเกินพิกัดที่เติมลงในแม่พิมพ์ ทำให้ชิ้นส่วนหลอมละลายเมื่อเย็นตัวลง
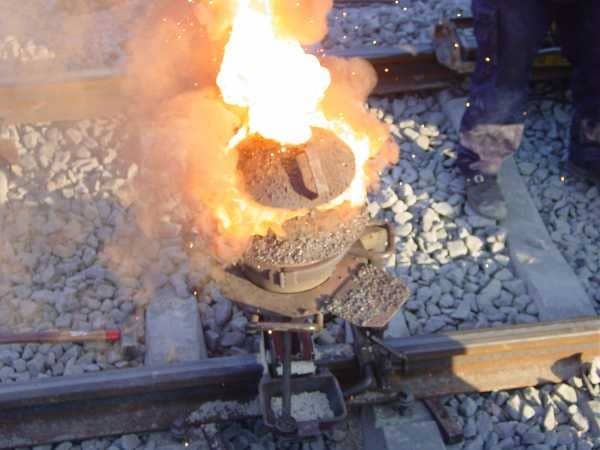
สาธารณสมบัติ, https://commons.wikimedia.org/w/index.php?curid=1719556
กระบวนการนี้มีต้นกำเนิดในปี 1895 เมื่อฮันส์ โกลด์ชมิดท์ นักเคมีชาวเยอรมันได้พัฒนาวิธีการเชื่อมด้วยความร้อนจากอะลูมิเนียมซึ่งเป็นพื้นฐานของกระบวนการเชื่อมด้วยความร้อนแบบเทอร์มิต
ในปีพ.ศ. 1904 การบำรุงรักษาทางรถไฟได้เปลี่ยนแปลงไปโดยใช้วิธีนี้ ซึ่งทำให้คนงานสามารถเชื่อมปลายรางในพื้นที่ได้โดยไม่ต้องใช้เครื่องจักรที่ยุ่งยาก
ลองนึกภาพคนงานในศตวรรษที่ 20 กำลังหล่อถ่านไฟบนเครือข่ายทางรถไฟที่กำลังขยายตัวของยุโรป ยุครุ่งเรืองของการเชื่อมโลหะชนิดนี้คือช่วงทศวรรษ 1920-30 โดยมีการบันทึกการเชื่อมโลหะหลายล้านครั้งทั่วโลก ปัจจุบัน การเชื่อมโลหะชนิดนี้ไม่ได้ถูกนำมาใช้งานมากนักอีกต่อไป โดยลดลง 60% นับตั้งแต่ปี 2000 ตามรายงานของอุตสาหกรรมรถไฟในปี 2022 แต่ยังคงถูกนำมาใช้เพื่อการซ่อมแซมในระยะไกลและการใช้งานเฉพาะทาง
วิทยาศาสตร์เบื้องหลังการเชื่อมเทอร์มิต
การเชื่อมเทอร์มิตขึ้นอยู่กับปฏิกิริยาเคมีที่ควบคุมได้:
8Al + 3Fe 3 O 4 → 9Fe + 4Al 2 O 3 + ความร้อน
วิธีการทำงานมีดังนี้: อะลูมิเนียม 8 หน่วยรวมกับแมกนีไทต์ (Fe₃O₄) 3 หน่วยเพื่อผลิตเหล็กหลอมเหลว 9 หน่วยและตะกรันอะลูมิเนียมออกไซด์ 4 หน่วย พร้อมด้วยความร้อนระเบิดที่สูงถึง 4500°F (2500°C) ที่ศูนย์กลางปฏิกิริยา
เหล็กหลอมเหลวที่ได้ที่อุณหภูมิประมาณ 3000°C จะถูกเทลงในแม่พิมพ์เพื่อยึดชิ้นส่วนโลหะเข้าด้วยกัน โดยทั่วไปแล้วส่วนผสมเทอร์ไมต์จะใช้ผงอะลูมิเนียม 1 ส่วน ต่อเหล็กออกไซด์ 3 ส่วน โดยน้ำหนัก บดให้เป็นผงสีเทาอ่อน
ในการเชื่อมแบบพิเศษ อาจมีการเติมธาตุโลหะผสม เช่น แมงกานีส (เพื่อความเหนียว) หรือ นิกเกิล (เพื่อต้านทานการกัดกร่อน) ซึ่งจะทำให้คุณสมบัติของเหล็กเปลี่ยนไป
ปฏิกิริยาคายความร้อนที่ยั่งยืนนี้ปล่อยพลังงานออกมาประมาณ 850 กิโลจูลต่อโมลเมื่อถูกจุดไฟ ซึ่งมากกว่าที่จำเป็นในการหลอมขอบเหล็กโดยไม่ต้องใช้หัวเผาหรือเครื่องกำเนิดไฟฟ้า เกร็ดความรู้: ความร้อนเทอร์ไมต์ยังถูกนำมาใช้ในสงครามโลกครั้งที่สองเพื่อหลอมเกราะรถถัง ปัจจุบันความร้อนเทอร์ไมต์ถูกนำกลับมาใช้อีกครั้งเพื่อการเชื่อมอย่างแม่นยำ
กระบวนการเชื่อมเทอร์มิต: ทีละขั้นตอน
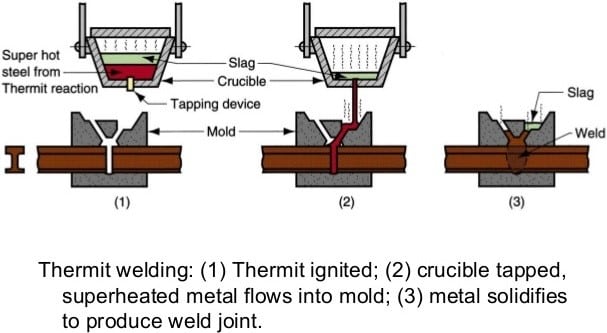
การเตรียมพร้อม
ทำความสะอาดพื้นผิวโลหะ (เช่น ปลายราง) ด้วยแปรงลวดเพื่อขจัดสนิมและสิ่งสกปรก จัดวางให้เว้นช่องว่าง 1-2 นิ้ว ขึ้นอยู่กับขนาดของรอยต่อ
สร้างแม่พิมพ์รอบช่องว่างโดยใช้ทรายทนไฟหรือเซรามิกที่มีรูปร่างให้ตรงกับโปรไฟล์การเชื่อม (เช่น หัวราง)
อุ่นบริเวณโดยรอบด้วยหัวพ่นแก๊สโพรเพนที่อุณหภูมิ 10-15°C เป็นเวลา 300-500 นาที เพื่อให้ความชื้นระเหยออกไปและหลอมละลาย ข้อเสียคือความชื้น การระเบิดของไอน้ำเป็นอันตรายหากติดอยู่ในรอยเชื่อม (สำหรับการเชื่อมราง การอุ่นล่วงหน้าที่อุณหภูมิ 500°C จะช่วยให้เหล็กหลอมเหลวเกาะติดแน่น ช่วยลดรอยแตก)
การตั้งค่าอุปกรณ์
วางเบ้าหลอม (โดยปกติจะเป็นเหล็กบุด้วยกราไฟต์) ลงบนแม่พิมพ์ โดยเชื่อมต่อด้วยรูต๊าป โดยทั่วไปเบ้าหลอมจะบรรจุเทอร์ไมต์ได้ 5-10 กิโลกรัม สำหรับการเชื่อมราง
เติมส่วนผสมของเทอร์ไมต์ลงไป โรยด้วยผงจุดไฟ (แบเรียมเปอร์ออกไซด์หรือริบบิ้นแมกนีเซียม)
ยึดการติดตั้งให้แน่น—การเอียงใดๆ มีความเสี่ยงที่โลหะที่อุณหภูมิ 3000°C จะหกออกมา
ปฏิกิริยา
จุดไฟดินปืนด้วยปืนไฟหรือพลุไฟ ปฏิกิริยานี้กินเวลา 20-30 วินาที ทำให้เกิดแสงวาบสว่างจ้าและเสียงฟู่เมื่อเทอร์ไมต์ติดไฟ
เมื่อเสร็จแล้ว ให้เคาะเบ้าหลอมเพื่อเติมเหล็กหลอมเหลวลงในแม่พิมพ์ ซึ่งใช้เวลาเพียงไม่กี่วินาที โลหะส่วนเกินจะถูกแม่พิมพ์ดักจับไว้ ทำให้เกิดเป็นปลอกหุ้มที่รอยต่อ
จบ
- ปล่อยให้เย็นลงตามธรรมชาติประมาณ 15–30 นาที (การบังคับให้เย็นลงจะลดความแข็งแรงของรอยเชื่อม)
- ทุบแม่พิมพ์ออกด้วยค้อน เผยให้เห็นชั้นเชื่อมและตะกรัน (อะลูมิเนียมออกไซด์)
- ตัดโลหะส่วนเกินออกด้วยเครื่องเจียรแบบมุมเพื่อให้ได้ผิวเรียบเสมอกัน
ประเภทของการเชื่อมเทอร์มิต
การเชื่อมเทอร์มิตไม่ได้ใช้ได้กับทุกวัสดุ การเชื่อมแต่ละประเภทจะปรับปฏิกิริยาให้เหมาะสมกับโลหะแต่ละชนิด ทำให้การเชื่อมเทอร์มิตมีความหลากหลายมากกว่าแค่เหล็ก
- การเชื่อมเทอร์มิทแบบมาตรฐาน:ใช้เหล็กออกไซด์และอลูมิเนียมในการเชื่อมเหล็ก เหมาะสำหรับรางรถไฟ
- การเชื่อมด้วยทองแดงเทอร์มิท:สลับเหล็กออกไซด์เป็นคอปเปอร์ออกไซด์เพื่อเชื่อมชิ้นส่วนทองแดง ซึ่งมักพบในระบบกราวด์ไฟฟ้า
- ตัวแปรพิเศษ:รวมถึงส่วนผสมที่เป็นแมกนีเซียมหรือส่วนผสมที่เป็นกรรมสิทธิ์ (เช่น “SkV Weld” ของ Orgo-Thermit) สำหรับการใช้งานเฉพาะ
การประยุกต์ใช้งานการเชื่อมเทอร์มิต
การเชื่อมด้วยเทอร์มิตนั้นโดดเด่นในสถานการณ์จริงที่มีความเสี่ยงสูง:
การเชื่อมรางรถไฟ : เชื่อมปลายรางเข้าด้วยกันเพื่อสร้างรางที่ต่อเนื่องกัน ซึ่งเป็นที่ชื่นชอบในด้านความแข็งแรงที่ไม่ขาดตอน
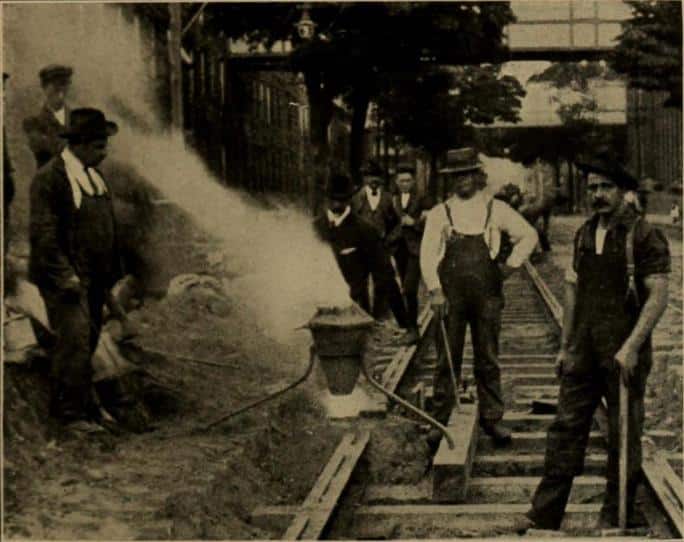
ที่มา: Ernest Stütz: กระบวนการเทอร์มิตในการปฏิบัติของชาวอเมริกัน
ข้อต่อทางไฟฟ้า : การเชื่อมด้วยเทอร์ไมต์ทองแดงใช้ในการเชื่อมต่อบัสบาร์ สายส่ง และระบบสายดิน การเชื่อมเพียงครั้งเดียวสามารถรับกระแสไฟฟ้าได้มากกว่า 1000 แอมป์ โดยไม่มีรอยต่อที่อาจเกิดการกัดกร่อน
เครื่องจักรกลหนัก : ซ่อมแซมชิ้นส่วนเหล็กขนาดใหญ่ เช่น เพลาใบพัดเรือหนัก 10 ตัน หรือลูกกลิ้งโรงงานเหล็ก ในโครงการปี 2019 การเชื่อมแบบเทอร์มิตสามารถซ่อมแซมโครงเครื่องอัดที่หักได้ภายในเวลาไม่ถึง 2 ชั่วโมง ช่วยหลีกเลี่ยงการหยุดทำงานเป็นเวลาหลายสัปดาห์
การใช้งานอื่นๆ : ในอดีต ระเบิดเพลิงเทอร์ไมต์ใช้ในการทำลายปืนใหญ่ในสงครามโลกครั้งที่ 1 และ 2 ปัจจุบัน ใช้เป็นวิธีแก้ปัญหาฉุกเฉินสำหรับการซ่อมแซมท่อส่งในพื้นที่ห่างไกล หรือการซ่อมแซมโครงสร้างเหล็กในประเทศกำลังพัฒนา
ข้อดีและข้อเสียของการเชื่อมด้วยเทอร์มิต
การเชื่อมด้วยเทอร์มิตมีทั้งข้อดีและข้อเสียที่แตกต่างกัน ถือเป็นการแลกเปลี่ยนระหว่างความเรียบง่ายแบบทนทานและประสิทธิภาพที่ทันสมัย
| ข้อดี | ข้อเสีย |
| ไม่จำเป็นต้องใช้ไฟฟ้า | วัสดุราคาแพงและแรงงานที่มีทักษะ |
| เชื่อมได้แข็งแรง เรียบเนียน มีความทนทานและทนต่อการกัดกร่อนสูง | ความแม่นยำและการนำกลับมาใช้ใหม่ได้จำกัด—หนึ่งช็อตต่อการเชื่อมหนึ่งครั้ง |
| ติดตั้งง่าย | อันตรายจากโลหะหลอมเหลวและควัน |
มาตรการความปลอดภัยสำหรับการเชื่อมเทอร์มิต
ความร้อนและวัสดุที่ใช้ในการเชื่อมเทอร์มิตต้องได้รับความระมัดระวัง นี่คือวิธีรักษาความปลอดภัย:
1. ความเสี่ยง : แผลไหม้จากโลหะที่อุณหภูมิ 3000°C, การบาดเจ็บที่ดวงตาจากแสงจ้า, การสูดดมควัน
2. โปรโตคอล :
- สวม PPE เช่น ทนความร้อน ถุงมือเชื่อม, เชื่อมหมวกกันน็อคและผ้ากันเปื้อน
- จัดให้มีการระบายอากาศ หลีกเลี่ยงพื้นที่ปิดเพื่อระบายควัน
- ใช้แม่พิมพ์และเครื่องมือแห้ง เพราะน้ำสามารถกระตุ้นให้เกิดการระเบิดได้
- ฝึกฝนอย่างละเอียด—การจุดระเบิดและการเทต้องอาศัยความแม่นยำ
สรุป
การเชื่อมเทอร์มิตคือสิ่งมหัศจรรย์ทางเคมีและวิศวกรรม ที่สามารถเปลี่ยนผงโลหะให้กลายเป็นโลหะหลอมเหลวเพื่อสร้างพันธะที่แข็งแรงทนทาน ตั้งแต่รากฐานในทางรถไฟไปจนถึงการใช้งานเฉพาะกลุ่มในปัจจุบัน การเชื่อมเทอร์มิตผสานความเรียบง่ายเข้ากับพลัง แม้จะมีการรุกล้ำจากวิธีการใหม่ๆ
ต้องการทราบข้อมูลเพิ่มเติมเกี่ยวกับการใช้งานการเชื่อมหรือไม่? อ่านบล็อกของเราได้ที่: “ การใช้งานการเชื่อมและข้อดีของมัน ” หรือคุณสามารถเรียนรู้เพิ่มเติมเกี่ยวกับประเภทการเชื่อมต่างๆ ได้ที่ “ ประเภทการเชื่อมต่างๆ: คู่มือฉบับสมบูรณ์ ”
คำถามที่พบบ่อย
การเชื่อมเทอร์มิตกับการเชื่อมแบบคายความร้อนเหมือนกันหรือไม่?
ใช่แล้ว มันเป็นชื่อสองชื่อสำหรับกระบวนการที่ใช้ปฏิกิริยาเดียวกัน
การเชื่อมเทอร์มิตสามารถใช้กับอลูมิเนียมได้หรือไม่?
ไม่—ปฏิกิริยานี้ต้องใช้โลหะที่เข้ากันได้ เช่น เหล็กหรือทองแดง ไม่ใช่อลูมิเนียมโดยตรง
การเชื่อมเทอร์มิตใช้เวลานานเท่าใด?
ตั้งแต่การติดตั้งจนเสร็จสิ้นใช้เวลาประมาณ 30–60 นาที ขึ้นอยู่กับขนาด
การเชื่อมเทอร์มิทใช้เวลานานเท่าใด?
วิธีการนี้เริ่มต้นด้วยการผสมและจุดไฟส่วนผสมเทอร์ไมต์ เมื่อจุดไฟ ปฏิกิริยาจะก่อให้เกิดอุณหภูมิสูงมาก (โดยทั่วไปประมาณ 2500°C–4500°F)
จากนั้นโลหะจะถูกเทลงในแม่พิมพ์ที่มีอยู่หรือช่องว่างระหว่างชิ้นงาน และเมื่อโลหะแข็งตัว ก็จะเกิดพันธะที่แน่นหนาถาวร
การเชื่อมเทอร์มิตเหมาะกับโลหะทุกประเภทหรือไม่?
มักใช้กับโลหะเหล็ก (เช่น เหล็กกล้า) เช่น การเชื่อมราง นอกจากนี้ยังมีกระบวนการเทอร์ไมต์แบบต่างๆ ในโลหะที่ไม่ใช่เหล็ก (เช่น ทองแดง) ซึ่งออกไซด์ของโลหะในส่วนผสมเทอร์ไมต์จะถูกปรับให้เหมาะสมตามการใช้งานที่ต้องการ



