
การเชื่อมทิก (TIG) สามารถให้รอยเชื่อมที่แม่นยำและไร้ที่ติ ความสำเร็จไม่ได้ขึ้นอยู่กับทักษะเพียงอย่างเดียว แต่ยังขึ้นอยู่กับวิทยาศาสตร์ด้วย การควบคุมจุดหลอมเหลวของโลหะอย่างเหมาะสมด้วยความร้อนที่ควบคุมได้ ช่วยให้มั่นใจได้ว่ารอยเชื่อมจะสะอาด การเชื่อมทิกส่งผลโดยตรงต่อคุณภาพของรอยเชื่อม วัสดุเติมที่ต้องการ และการไหลของรอยเชื่อม
การทำความเข้าใจจุดหลอมเหลวและอิทธิพลของจุดหลอมเหลวต่อกระบวนการเชื่อมโลหะจะช่วยให้ได้ผลลัพธ์ที่ดีที่สุดจากการเชื่อม TIG ในคู่มือนี้ เราจะเจาะลึกในแง่มุมต่างๆ ของจุดหลอมเหลวในการเชื่อม TIG
จุดหลอมเหลวในงานเชื่อมคืออะไร?
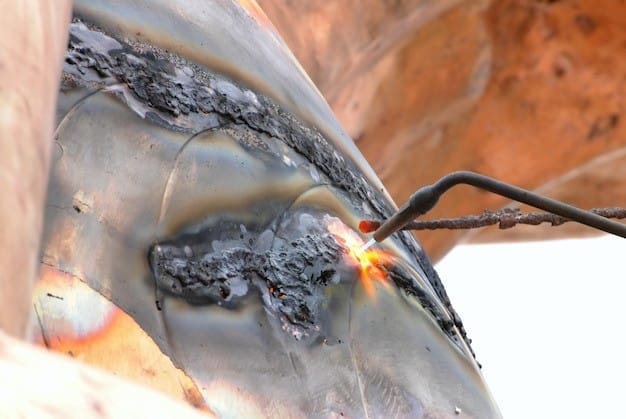
จุดหลอมเหลวคือระดับอุณหภูมิจำเพาะที่โลหะเปลี่ยนสถานะจากของแข็งเป็นของเหลว ซึ่งทำให้โลหะสามารถหลอมรวมกับโลหะอื่นได้ โดยทั่วไปช่วงอุณหภูมิหลอมเหลวจะอยู่ระหว่าง 660°C ถึง 3422°C
การทำความเข้าใจอุณหภูมิหลอมเหลวของโลหะในงานเชื่อมเป็นสิ่งสำคัญ เพราะเป็นปัจจัยกำหนดปฏิกิริยาของโลหะภายใต้ความร้อน มีหลายปัจจัยที่ส่งผลต่อจุดหลอมเหลว และสามารถเปลี่ยนแปลงได้เล็กน้อย โครงสร้างอะตอม สิ่งเจือปนของโลหะ ประเภทของการเชื่อม และวัสดุที่อยู่ติดกัน ล้วนส่งผลต่ออุณหภูมิการเหลวของโลหะ
โลหะบางชนิด เช่น ทังสเตน มีพันธะอะตอมที่แข็งแกร่งกว่า และมีจุดหลอมเหลวสูงกว่าเงิน ซึ่งมีพันธะอ่อนกว่า ความรู้เกี่ยวกับอุณหภูมิเหล่านี้ช่วยในการเลือกวัสดุที่เหมาะสม ประเภทของการเชื่อม และเทคนิคที่เหมาะสมสำหรับโครงการเชื่อม
จุดหลอมเหลวของโลหะทั่วไปในการเชื่อม TIG
การทำงานกับวัสดุหลากหลายชนิด จำเป็นต้องมีความเข้าใจอย่างลึกซึ้งเกี่ยวกับจุดหลอมเหลว ซึ่งทำให้สามารถเลือกพารามิเตอร์ที่เหมาะสม เช่น อุณหภูมิอาร์ก ปริมาณความร้อนที่ป้อนเข้า และก๊าซป้องกันในการเชื่อมทิกได้อย่างง่ายดาย
โดยทั่วไปแล้วโลหะมี 3 ประเภทตามอุณหภูมิการหลอมเหลว:
- โลหะที่มีจุดหลอมเหลวต่ำ
- โลหะที่มีจุดหลอมเหลวปานกลาง
- โลหะที่มีจุดหลอมเหลวสูง
โลหะที่มีจุดหลอมเหลวต่ำจะเริ่มหลอมเหลวที่อุณหภูมิต่ำกว่า ดังนั้นการทำงานกับโลหะเหล่านี้จึงง่ายกว่าหากใช้ความร้อนต่ำ การให้ความร้อนสูงเกินไปอาจทำให้เกิดการระเหยมากเกินไปซึ่งเป็นพิษ การควบคุมกระแสไฟฟ้าและความร้อนอย่างระมัดระวังจึงเป็นสิ่งจำเป็นสำหรับวัสดุที่มีจุดหลอมเหลวต่ำ
โลหะที่มีจุดหลอมเหลวปานกลางเช่น ทองแดง ทองคำ และทองเหลือง ต้องการความร้อนปานกลางเพื่อให้ได้การหลอมรวมที่ดีที่สุด โลหะเหล่านี้มีอุณหภูมิหลอมเหลวระหว่าง 930°C ถึง 1204°C การเชื่อมทองคำและโลหะมีค่าอื่นๆ สามารถให้ประโยชน์จากการเชื่อม TIG ซึ่งเป็นการเชื่อมแบบควบคุมอาร์คได้
การใช้โลหะที่มีจุดหลอมเหลวสูงในการเชื่อม TIG จำเป็นต้องใช้ความเชี่ยวชาญและเทคนิคเฉพาะเพื่อให้ได้รอยเชื่อมที่สะอาด โลหะเหล่านี้จะหลอมเหลวที่อุณหภูมิสูงกว่าปกติ การควบคุมความร้อนและการป้องกันการเกิดออกซิเดชันอย่างเหมาะสมจึงมีความสำคัญอย่างยิ่งต่อความปลอดภัยของรอยเชื่อมเมื่อทำการเชื่อมโลหะเหล่านี้
แผนภูมิด้านล่างนี้แสดงจุดหลอมเหลวของโลหะที่ใช้กันทั่วไป:
| ห้องปฏิบัติการ | จุดหลอมเหลว (° C) |
| นำ | 327 ° C |
| สังกะสี | 420 ° C |
| อลูมิเนียม | 660 ° C |
| เงิน | 961 ° C |
| ทองแดง | 1085 ° C |
| ทองคำ | 1064 ° C |
| ทองเหลือง | 930 ° C |
| เหล็กหล่อ | 1204 ° C |
| เหล็กกล้าคาร์บอน | 1425 ° C |
| เหล็กกล้าไร้สนิม | 1375 ° C |
| นิกเกิล | 1453 ° C |
| ไทเทเนียม | 1670 ° C |
| โครเมียม | 1860 ° C |
| แพลทินัม | 1770 ° C |
| ทังสเตน | 3422 ° C |
เหตุใดจุดหลอมเหลวจึงมีความสำคัญในการเชื่อม TIG?
จุดหลอมเหลวมีความสำคัญเนื่องจากมีผลต่อคุณภาพการเชื่อมโดยรวมในการเชื่อมทิก เรามาเรียนรู้กันว่าทำไมจุดหลอมเหลวจึงมีความสำคัญอย่างยิ่ง ต่อไปนี้คือประเด็นบางประการที่ควรพิจารณา
- การควบคุมความร้อน
- ความเข้ากันได้ของโลหะ
- การหลีกเลี่ยงข้อบกพร่อง
- ความแม่นยำและความสมบูรณ์แบบ
การควบคุมความร้อน:โลหะแต่ละชนิดมีอุณหภูมิหลอมเหลวเฉพาะตัว ตัวอย่างเช่น อลูมิเนียมหลอมเหลวที่ประมาณ 660 องศาเซลเซียส ในขณะที่สแตนเลสหลอมเหลวที่ประมาณ 1,400 องศาเซลเซียส
เมื่อคุณทราบอุณหภูมิเหล่านี้แล้ว คุณสามารถตั้งค่าระดับความร้อนที่เหมาะสมบนเครื่องเชื่อม TIG จากผู้จำหน่ายเครื่องเชื่อม TIG ที่เชื่อถือได้ ความร้อนมากเกินไปอาจทำให้เกิดการหลอมละลายมากเกินไปและทำให้รอยเชื่อมอ่อนแอลง ในทางกลับกัน ความร้อนน้อยเกินไปอาจทำให้การเชื่อมไม่สมบูรณ์
ความเข้ากันได้ของโลหะ:จุดหลอมเหลวมีความสำคัญ โดยเฉพาะอย่างยิ่งเมื่อคุณเชื่อมโลหะสองชนิดที่แตกต่างกัน หากโลหะชนิดหนึ่งหลอมเหลวเร็วกว่าอีกชนิดหนึ่ง อาจทำให้รอยเชื่อมไม่สม่ำเสมอได้
การใช้อุณหภูมิหลอมเหลวที่ไม่เหมาะสมอาจทำลายโครงการเชื่อมทั้งหมดของคุณได้ ผู้ปฏิบัติงานจำเป็นต้องใช้อุณหภูมิที่เหมาะสมกับโลหะแต่ละชนิดในกระบวนการเชื่อม
ความแม่นยำและความสมบูรณ์แบบ:การเชื่อม TIG เป็นที่นิยมเนื่องจากให้รอยเชื่อมที่สะอาดและแม่นยำ การเชื่อมที่ดีที่สุดสามารถทำได้โดยการใช้ความร้อนที่ทำให้เกิดการหลอมละลายกับวัสดุจริง ซึ่งช่วยให้รอยเชื่อมเรียบเนียนขึ้นและลดโอกาสที่จะเกิดความร้อนสูงเกินไป
การหลีกเลี่ยงข้อบกพร่อง:การควบคุมความร้อนในการหลอมที่ไม่เหมาะสมอาจทำให้เกิดข้อบกพร่อง เช่น รอยแตกและการเกิดออกซิเดชัน เทคนิคการเชื่อม TIG สามารถใช้ก๊าซเฉื่อย เช่น อาร์กอน เป็นตัวป้องกันการเกิดออกซิเดชันได้
อย่างไรก็ตาม หากไม่ได้ควบคุมจุดหลอมเหลวอย่างถูกต้อง แอ่งเชื่อมอาจร้อนเกินไป ส่งผลให้การเชื่อมโลหะควบคุมและป้องกันได้ยากขึ้น
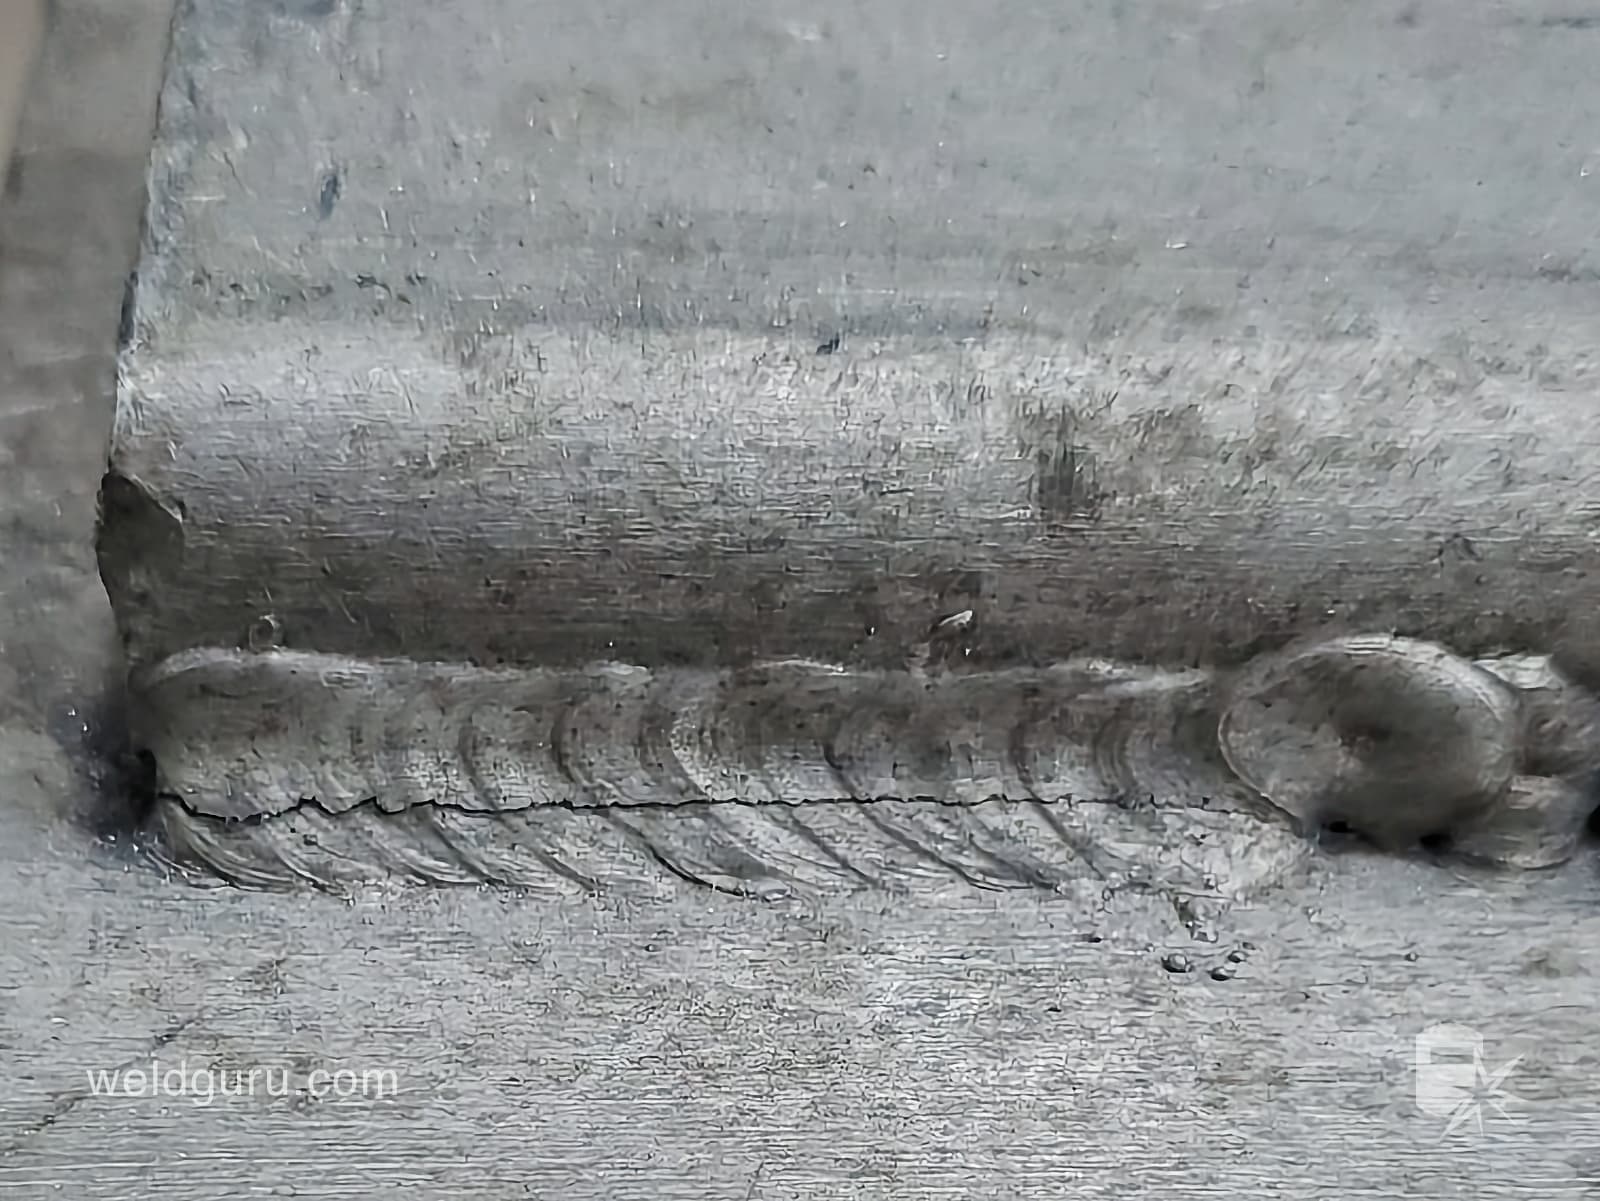
จุดหลอมเหลวของแท่งเชื่อม TIG
ลวดเชื่อมเป็นวัสดุเติมในกระบวนการเชื่อม TIG (Tungsten Inert Gas) จุดหลอมเหลวของลวดเชื่อมต้องเหมาะสมกับวัสดุพื้นฐานเพื่อให้ได้รอยเชื่อมที่แข็งแรง องค์ประกอบทางเคมีของลวดเชื่อม TIGเป็นปัจจัยสำคัญที่กำหนดจุดหลอมเหลว
เมื่อสัมผัสกับความร้อนของอาร์ก TIG แท่งโลหะจะหลอมละลาย จากนั้นจึงเชื่อมเข้ากับโลหะฐานเพื่อสร้างรอยต่อที่ปราศจากข้อบกพร่อง แท่งโลหะ TIG ผลิตจากโลหะผสมที่มีองค์ประกอบใกล้เคียงกับวัสดุฐาน ตัวอย่างเช่น แท่งเหล็กสแตนเลสสำหรับการเชื่อมเหล็ก และแท่งอลูมิเนียมสำหรับการเชื่อมอลูมิเนียม
จุดหลอมเหลวของลวดเชื่อม TIGและวัสดุฐานควรใกล้เคียงกันมาก ความแตกต่างอย่างมีนัยสำคัญของจุดหลอมเหลวอาจทำให้การเชื่อมล้มเหลวได้
อะไรส่งผลต่อจุดหลอมเหลวในการเชื่อม TIG?
ปัจจัยหลายอย่างส่งผลต่อจุดหลอมเหลวของการเชื่อม TIGของวัสดุต่างๆ มาดูกันว่าแต่ละปัจจัยมีบทบาทสำคัญอย่างไรบ้าง

1. อินพุตความร้อน
ความร้อนที่ป้อนเข้าจะจ่ายพลังงานที่จำเป็นไปยังบริเวณเชื่อม ความร้อนที่ป้อนเข้าที่สูงขึ้นหมายถึงอุณหภูมิที่สูงขึ้นเพื่อหลอมโลหะให้เร็วขึ้น อย่างไรก็ตาม ความร้อนที่มากเกินไปอาจทำให้วัสดุบิดเบี้ยวได้ ดังนั้น จำเป็นต้องมีการควบคุมความร้อนเพื่อให้รอยเชื่อมสมบูรณ์โดยไม่เกิดความร้อนสูงเกินไป
2. อุณหภูมิส่วนโค้ง
อุณหภูมิอาร์กขึ้นอยู่กับการตั้งค่ากระแสไฟฟ้าและอิเล็กโทรด อาร์กร้อนจะส่งพลังงานไปยังวัสดุฐานมากขึ้นเพื่อให้ถึงจุดหลอมเหลวอย่างรวดเร็ว การควบคุมพารามิเตอร์นี้จะช่วยให้การหลอมเหลวเป็นไปอย่างราบรื่นโดยไม่กระทบต่อคุณภาพการเชื่อม
3. การเลือกก๊าซป้องกัน
มีก๊าซป้องกันหลายประเภทที่มีผลต่อจุดหลอมเหลวของโลหะ อาร์กอนให้ความเสถียรของอาร์กที่ดีเยี่ยมและเหมาะสำหรับโลหะที่มีจุดหลอมเหลวต่ำ ฮีเลียมให้ความร้อนสูงกว่าและช่วยให้โลหะที่มีจุดหลอมเหลวสูง
4. อัตราการอุ่นล่วงหน้าและทำความเย็น
การอุ่นล่วงหน้าช่วยเพิ่มอุณหภูมิให้กับบริเวณเชื่อม เมื่อเริ่มกระบวนการเชื่อม โลหะจะถึงจุดหลอมเหลวได้ง่าย ช่วยลดปริมาณความร้อนที่จำเป็น เป็นสิ่งสำคัญสำหรับโลหะที่มีจุดหลอมเหลวสูง
อัตราการหล่อเย็นที่ควบคุมได้ช่วยให้มั่นใจถึงความสมบูรณ์ของรอยเชื่อมและขจัดข้อบกพร่อง วิธีนี้มีประสิทธิภาพสำหรับอลูมิเนียมและสแตนเลส
ความท้าทายที่เกี่ยวข้องกับจุดหลอมเหลวของการเชื่อม TIG
การเชื่อม TIG มักเผชิญกับความท้าทายเกี่ยวกับจุดหลอมเหลวของโลหะ ปัญหาที่พบบ่อย ได้แก่:
ความร้อนสูงเกินไป:การเชื่อม TIG ใช้ความร้อนสูงในการหลอมวัสดุ หากความร้อนสูงเกินไปหรือไม่ได้รับการควบคุม โลหะอาจร้อนจัดเกินไป ซึ่งอาจทำให้รอยเชื่อมใหม่ไม่แข็งแรง และส่งผลให้เกิดรอยแตกบนพื้นผิวได้
การบิดเบี้ยวของโลหะพื้นฐาน:เมื่อใช้ความร้อนนานเกินไปหรือรุนแรงเกินไป โลหะพื้นฐานอาจบิดเบี้ยวได้ ซึ่งอาจเปลี่ยนรูปทรงของโลหะและทำให้ยากต่อการใช้งานในการเชื่อม
การเชื่อมโลหะที่มีจุดหลอมเหลวต่างกัน:การเชื่อมโลหะสองชนิดที่มีจุดหลอมเหลวต่างกันนั้นเป็นเรื่องยาก โลหะที่มีจุดหลอมเหลวต่ำกว่าอาจละลายเร็วเกินไป ในขณะที่โลหะที่มีจุดหลอมเหลวสูงกว่าอาจละลายช้าเกินไป ทำให้การเชื่อมเป็นงานที่ท้าทาย
การเชื่อมด้วยความร้อนสูงเกินไป:หากช่างเชื่อมใช้ความร้อนมากเกินไป วัสดุอาจไหม้ทะลุได้ ซึ่งจะทำให้เกิดรูในวัสดุและทำให้การเชื่อมทำได้ยาก
การปนเปื้อน:สิ่งเจือปนในโลหะอาจส่งผลต่อกระบวนการหลอมละลาย ซึ่งอาจทำให้งานเชื่อมกลายเป็นเรื่องยาก
การเกิดออกซิเดชัน:การเชื่อม TIG จำเป็นต้องใช้ก๊าสปกคลุมเพื่อป้องกันรอยเชื่อมจากอากาศ หากการปกคลุมของก๊าสไม่ดี อากาศอาจผสมกับรอยเชื่อม ทำให้เกิดออกซิเดชันและทำให้รอยเชื่อมอ่อนแอลง
การเชื่อมที่เหมาะสมที่สุดบนจุดหลอมเหลว: เคล็ดลับขั้นสูง
การฝึกฝนศิลปะการเชื่อมให้เชี่ยวชาญนั้นต้องอาศัยความรู้เชิงลึกเกี่ยวกับประเภทของการเชื่อม คุณสมบัติของโลหะ เทคนิคต่างๆ และความรู้เกี่ยวกับการหลอมโลหะ ในที่นี้ เราจะเน้นเคล็ดลับขั้นสูงสำหรับการเชื่อมจุดหลอมเหลวคุณภาพสูง
การใช้การเชื่อม TIG แบบพัลส์:โลหะบางชนิดมีความไวต่อความร้อนมาก และการเชื่อม TIG จะได้ผลดีกว่าสำหรับโลหะเหล่านั้น การเชื่อม TIG แบบพัลส์ควบคุมความร้อนได้อย่างแม่นยำ ทำให้ได้รอยเชื่อมที่แม่นยำบนอะลูมิเนียมและสแตนเลส
เทคนิคนี้ช่วยป้องกันการบิดงอและรักษาความสมบูรณ์ของพื้นผิว ทำให้เกิดรอยเชื่อมที่สม่ำเสมอโดยไม่เกิดความร้อนสูงเกินไปบนโลหะ นอกจากนี้ยังเป็นวิธีที่มีประสิทธิภาพในการเชื่อมที่สะอาดและสม่ำเสมอโดยไม่เกิดสะเก็ดไฟ
การจัดการพลวัตของบ่อหลอมโลหะ:พื้นผิวที่หลอมเหลวระหว่างการเชื่อมเรียกว่าบ่อหลอมโลหะ การควบคุมความสม่ำเสมอของบ่อหลอมโลหะจะช่วยให้ได้รอยเชื่อมที่คมชัด ควบคุมความเร็วในการเชื่อม การเคลื่อนที่เร็วหรือช้าเกินไปอาจทำให้รอยเชื่อมไม่ดีและเกิดความร้อนสูงเกินไป
ใช้โลหะเติมที่มีจุดหลอมเหลวตรงกับโลหะฐาน ปรับอัตราการไหลของก๊าซให้เหมาะสมเพื่อป้องกันการปนเปื้อน หันแนวเชื่อมบนพื้นผิวทำมุม 10-15°
การอุ่นโลหะก่อนเชื่อม:การอุ่นก่อนเชื่อมสามารถลดความเสี่ยงของการเชื่อมที่ไม่สม่ำเสมอและการแตกร้าวสำหรับโลหะที่มีค่าการนำความร้อนสูง การอุ่นก่อนเชื่อมจะช่วยให้พื้นผิวของวัสดุมีอุณหภูมิสม่ำเสมอ จึงช่วยรักษาระดับความร้อนของบ่อหลอมโลหะและทำให้ได้รอยเชื่อมที่ดีเยี่ยมบนอลูมิเนียมและทองแดง
การเลือกอิเล็กโทรด: อิเล็กโทรดเชื่อมทังสเตนมีผลต่อความเสถียรและความแม่นยำของอาร์ค โดยทั่วไปมีอิเล็กโทรดอยู่สองประเภท:
- ทังสเตนทอเรียม
- ทังสเตนแลนทาเนต
ทังสเตนทอเรียมมักใช้กับวัสดุที่มีความหนา ส่วนทังสเตนแลนทาเนตมักใช้กับวัสดุที่มีความบาง เช่น อะลูมิเนียม
YesWelder: พันธมิตรเครื่องเชื่อมมืออาชีพของคุณ
การเรียนรู้เกี่ยวกับเทคนิคการเชื่อม ความร้อนที่ต้องการ และวัสดุเติมที่เหมาะสม จะช่วยให้ได้งานเชื่อมที่มีคุณภาพสูง เทคนิคและปริมาณความร้อนที่จำเป็นสำหรับการเชื่อมขึ้นอยู่กับจุดหลอมเหลว ดังนั้น การทำความเข้าใจเกี่ยวกับจุดหลอมเหลวจึงควรพิจารณาอย่างรอบคอบ
และเหนือสิ่งอื่นใด คุณควรมีอุปกรณ์ที่เหมาะสมสำหรับงานเชื่อมที่ประสบความสำเร็จ นี่คือที่มาของYesWelderผู้จำหน่ายอุปกรณ์ระดับมืออาชีพที่นำเสนอเครื่องเชื่อม TIG ที่ออกแบบมาเพื่อประสิทธิภาพสูงสุด ด้วยความมุ่งมั่นที่จะสร้างความพึงพอใจให้กับลูกค้า YesWelder จึงเป็นเพื่อนคู่ใจที่เชื่อถือได้สำหรับทุกความต้องการด้านงานเชื่อมของคุณ
คำถามที่พบบ่อย
เหตุใดจุดหลอมเหลวจึงมีความสำคัญเมื่อทำการเชื่อมโลหะต่างชนิด?
การกระจายความร้อนที่เหมาะสมเป็นสิ่งสำคัญในการเชื่อมทิก การเข้าใจจุดหลอมเหลวของโลหะแต่ละชนิดจะช่วยให้มั่นใจได้ถึงความร้อนที่ต้องการสำหรับโครงการ ช่วยหลีกเลี่ยงการหลอมละลายของโลหะแต่ละชนิดก่อนเวลาอันควร และป้องกันการเชื่อมที่ไม่มั่นคง
อุณหภูมิการหลอมเหลวของโลหะเติมมีอิทธิพลต่อการเชื่อมอย่างไร?
ความร้อนหลอมของโลหะเติมควรต่ำกว่าโลหะฐาน เพื่อให้แน่ใจว่ารอยต่อระหว่างโลหะสองชิ้นถูกต้องและช่วยลดข้อบกพร่องในการเชื่อม
ก๊าซป้องกันส่งผลต่อจุดหลอมเหลวในการเชื่อม TIG หรือไม่?
อาร์กอนและฮีเลียมมักใช้เป็นก๊าซป้องกันในการเชื่อมทิก ก๊าซเหล่านี้ไม่เปลี่ยนอุณหภูมิหลอมเหลว แต่ป้องกันการเกิดออกซิเดชัน ส่งผลให้รอยเชื่อมมีความสมบูรณ์แบบโดยไม่เกิดรอยไม่สม่ำเสมอบนพื้นผิว
คุณสามารถใช้การเชื่อม TIG กับโลหะที่มีจุดหลอมเหลวสูงได้หรือไม่?
ช่างเชื่อมที่มีทักษะสามารถใช้การเชื่อม TIG กับโลหะที่มีจุดหลอมเหลวสูง เช่น ทังสเตน โลหะชนิดนี้มีจุดหลอมเหลวประมาณ 3,400°C การทำงานกับโลหะประเภทนี้จำเป็นต้องใช้อุปกรณ์และวิธีการเฉพาะทาง
ความเร็วในการเชื่อมส่งผลต่ออุณหภูมิการหลอมละลายหรือไม่?
ความเร็วในการเชื่อมที่เร็วหรือช้ากว่าไม่ได้ให้ผลลัพธ์ที่ดีขณะเชื่อม ความเร็วที่สูงกว่าจะลดปริมาณความร้อนที่ป้อนเข้า ซึ่งส่งผลให้โลหะหลอมเหลวได้ไม่ดีและหลอมรวมตัวได้ไม่ดี



