
หากคุณเคยขูดเศษโลหะออกแล้วสังเกตเห็นรูเล็กๆ หรือรอยแตกร้าวเล็กๆ ในแนวเชื่อม คุณคงเข้าใจดีว่าข้อบกพร่องของการเชื่อมแบบ SMAW นั้นน่าหงุดหงิดแค่ไหน นาทีหนึ่งแนวเชื่อมดูดี อีกนาทีต่อมา คุณก็ต้องมาเจียรออกหมดแล้ว
การเชื่อมด้วยลวดเชื่อมแบบแท่ง (SMAW) นั้นแข็งแรง ทนทาน และเหมาะสำหรับงานกลางแจ้ง แต่เนื่องจากเป็นการเชื่อมด้วยมือและมักทำในสภาพแวดล้อมที่มีลมแรง หนาวเย็น หรือมีฝุ่นมาก การเปลี่ยนแปลงเล็กน้อยในการตั้งค่าหรือเทคนิคอาจนำไปสู่ข้อบกพร่องได้อย่างรวดเร็ว
ในคู่มือนี้ เราจะอธิบายว่าทำไมข้อบกพร่องในการเชื่อม SMAW จึงเกิดขึ้น วิธีการวินิจฉัยอย่างรวดเร็ว และสิ่งที่คุณสามารถปรับเปลี่ยนเพื่อแก้ไขรูพรุน สิ่งเจือปนในตะกรัน และรอยแตก นอกจากนี้ เราจะแนะนำขั้นตอนปฏิบัติที่จะช่วยป้องกันปัญหาเหล่านี้ก่อนที่จะเกิดขึ้น มาเริ่มกันทีละขั้นตอนเลย
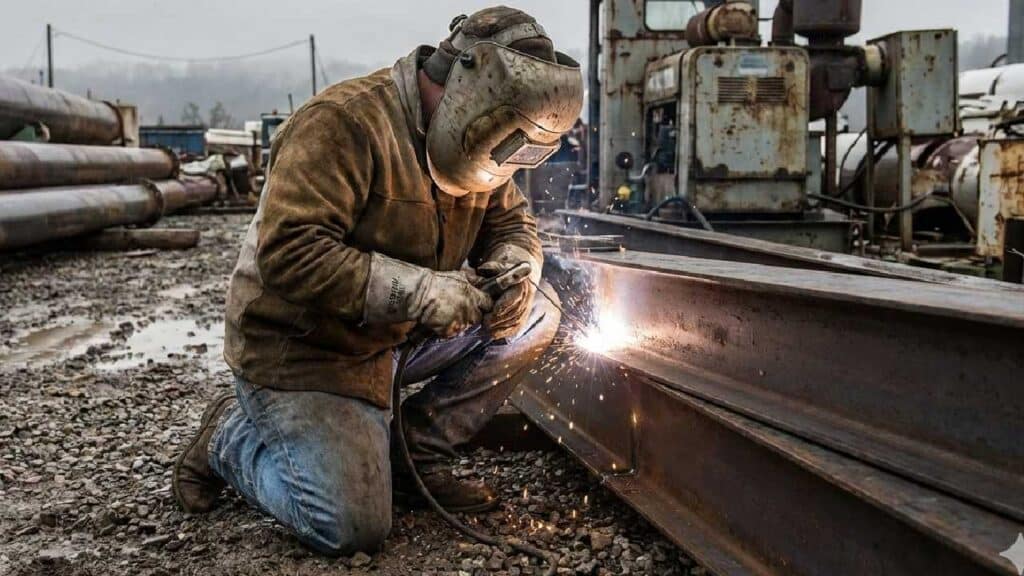
เหตุใดรอยเชื่อม SMAW จึงเกิดข้อบกพร่อง?
ข้อบกพร่องของการเชื่อม SMAWเกือบทั้งหมดมีสาเหตุมาจาก การควบคุมความร้อน การปนเปื้อน หรือการจัดการไฮโดรเจน
เนื่องจากการเชื่อมแบบใช้ลวดเชื่อมเป็นแบบใช้มือ คุณจึงสามารถควบคุมกระแสไฟฟ้า ความยาวของอาร์ค ความเร็วในการเคลื่อนที่ และมุมของลวดเชื่อมได้แบบเรียลไทม์ แม้แต่การเปลี่ยนแปลงเพียงเล็กน้อยก็ส่งผลต่อการแทรกซึม การป้องกัน และอัตราการเย็นตัว การเชื่อมจึงคาดการณ์ได้ หากมีสิ่งผิดปกติเกิดขึ้น แสดงว่าการตั้งค่าหรือสภาวะบางอย่างเปลี่ยนแปลงไป
กระแสไฟต่ำเกินไปมักทำให้การเชื่อมไม่สมบูรณ์ กระแสไฟสูงเกินไปจะทำให้เกิดการกระเด็นของโลหะและเพิ่มความเสี่ยงต่อการแตกร้าว การเลือกใช้ลวดเชื่อมก็มีความสำคัญมากกว่าที่ช่างเชื่อมหลายคนตระหนัก
ลวดเชื่อม E6013 มีพฤติกรรมแตกต่างจากลวดเชื่อม E7018 ที่มีไฮโดรเจนต่ำอย่างมาก ทั้งในด้านลักษณะการแทรกซึมและพฤติกรรมของตะกรัน การใช้ประกอไฟยาวจะทำให้การป้องกันอ่อนลงและทำให้เกิดรูพรุน สนิมบนพื้นผิว น้ำมัน สี หรือความชื้นจะนำก๊าซเข้าไปในบ่อหลอม และลวดเชื่อมที่ชื้นจะนำไฮโดรเจนเข้าไป ซึ่งอาจไม่ปรากฏให้เห็นจนกว่าจะผ่านไปหลายชั่วโมงในรูปของการแตกร้าวแบบล่าช้า
เมื่อคุณภาพการเชื่อมลดลง มักจะไม่ใช่เรื่องบังเอิญ การเชื่อมนั้นมักมีปฏิกิริยาต่อบางสิ่งบางอย่าง
การวินิจฉัยอย่างรวดเร็ว: รอยเชื่อม SMAW ของคุณมีปัญหาอะไร?
ก่อนที่จะลงมือบดทุกอย่าง ให้ระบุอาการก่อน
นี่คือข้อมูลอ้างอิงฉบับย่อ:
- หากคุณพบรูเล็กๆ ในลูกปัด: นั่นอาจเกิดจากรูพรุนที่เกิดจากความชื้น การปนเปื้อน หรือความยาวส่วนโค้งที่ไม่คงที่
- หากตะกรันไม่แยกตัวระหว่างการผ่านแต่ละครั้ง: คุณอาจเจอปัญหาตะกรันปนเปื้อนเนื่องจากความร้อนต่ำ มุมที่ไม่เหมาะสม หรือความเร็วในการเคลื่อนที่สูงเกินไป
- หากเกิดรอยแตกร้าวหลังจากเย็นตัวลง: อาจเกิดจากไฮโดรเจนหรือความเครียดจากการเย็นตัวมากเกินไป
- ถ้าแนวเชื่อมดูเย็นและอยู่ด้านบน: นั่นแสดงว่าการเชื่อมไม่สมบูรณ์เนื่องจากกระแสไฟต่ำหรือเทคนิคไม่ถูกต้อง
ต่อไปเราจะเจาะลึกรายละเอียดของข้อบกพร่องแต่ละข้อกัน
จะแก้ไขปัญหารูพรุนในรอยเชื่อม SMAW ได้อย่างไร?
ภาพรวมของความพรุน
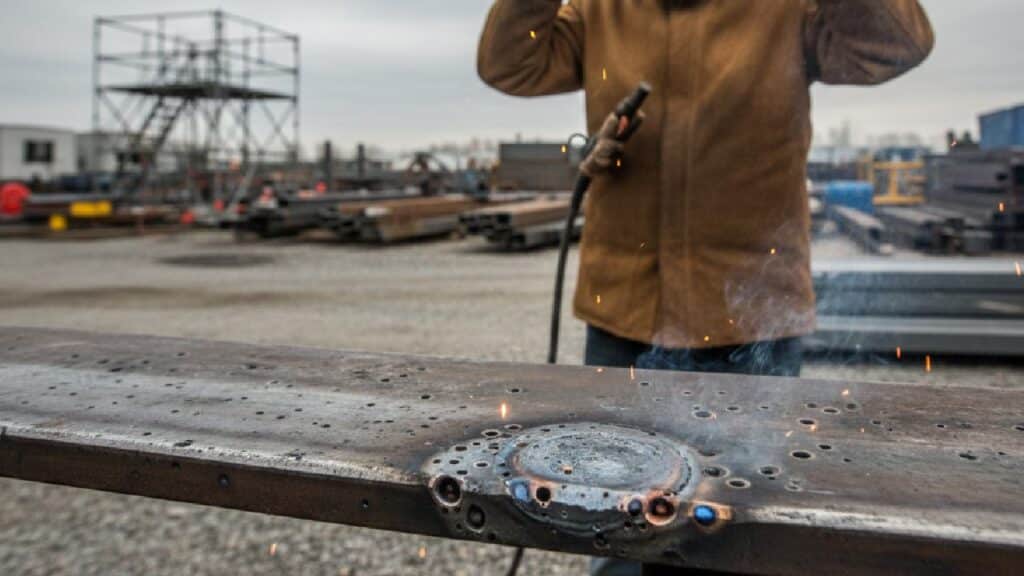
รูพรุนคือแก๊สที่ติดอยู่ภายในเนื้อโลหะเชื่อม มันปรากฏให้เห็นเป็นรูเล็กๆ บนพื้นผิวหรือช่องว่างภายใน
ปรากฏการณ์นี้เกิดขึ้นเมื่อก๊าซต่างๆ เช่น ไฮโดรเจน ไนโตรเจน หรือออกซิเจน ไม่สามารถหลุดออกไปได้ก่อนที่โลหะหลอมเหลวจะแข็งตัว
สาเหตุหลักของความพรุน
สาเหตุที่พบบ่อยที่สุด ได้แก่:
- แท่งอิเล็กโทรดชื้น: ก๊าซไฮโดรเจนจะเกิดขึ้นเมื่อแท่งอิเล็กโทรดชื้นเผาไหม้
- พื้นผิวที่ปนเปื้อน: น้ำมัน สนิม สี หรือความชื้น ก่อให้เกิดก๊าซ
- ความยาวส่วนโค้งมากเกินไป: การป้องกันไม่ครอบคลุมเพียงพอ
- กระแสไฟฟ้าไม่ถูกต้อง: ประกายไฟที่ไม่เสถียรทำให้ก๊าซติดอยู่ภายใน
- การระบายความร้อนอย่างรวดเร็ว: ก๊าซไม่มีเวลาที่จะระบายออกไป
แท่งเชื้อเพลิงที่มีไฮโดรเจนต่ำ เช่น E7018 ช่วยลดความเสี่ยงนี้ได้ — แต่ต้องเก็บรักษาอย่างถูกต้องในตู้อบแท่งเชื้อเพลิง (โดยทั่วไปอุณหภูมิในการเก็บรักษาอยู่ที่ 250–300°F)
การดำเนินการแก้ไข
ทำตามขั้นตอนเหล่านี้:
- ทำความสะอาดพื้นผิวโลหะให้สะอาดหมดจด: ใช้เครื่องเจียรหรือแปรงลวด
- เก็บอิเล็กโทรดในที่แห้ง: รักษาอุณหภูมิของแท่งอิเล็กโทรดที่มีไฮโดรเจนต่ำให้ร้อนอยู่เสมอ
- รักษาระยะโค้งให้สั้นและคงที่: หลีกเลี่ยงเส้นโค้งที่ยาวเกินไป
- ตั้งค่ากระแสไฟฟ้าให้ถูกต้อง: ตัวอย่างเช่น ขั้วต่อ E7018 ขนาด 3.2 มม. โดยทั่วไปจะใช้กระแสไฟฟ้าประมาณ 90–130 แอมป์ (ตรวจสอบข้อมูลจำเพาะจากผู้ผลิต)
- ควบคุมความเร็วในการเคลื่อนที่: เว้นระยะเวลาให้ก๊าซระบายออก
หากคุณเคยเปลี่ยนไปใช้ลวดเชื่อมใหม่ที่แห้งสนิทแล้วปัญหาหายไป นั่นหมายความว่าคุณได้เห็นแล้วว่าความชื้นส่งผลต่อคุณภาพการเชื่อมอย่างไร
เหตุใดจึงเกิดสิ่งเจือปนในรอยเชื่อม SMAW?
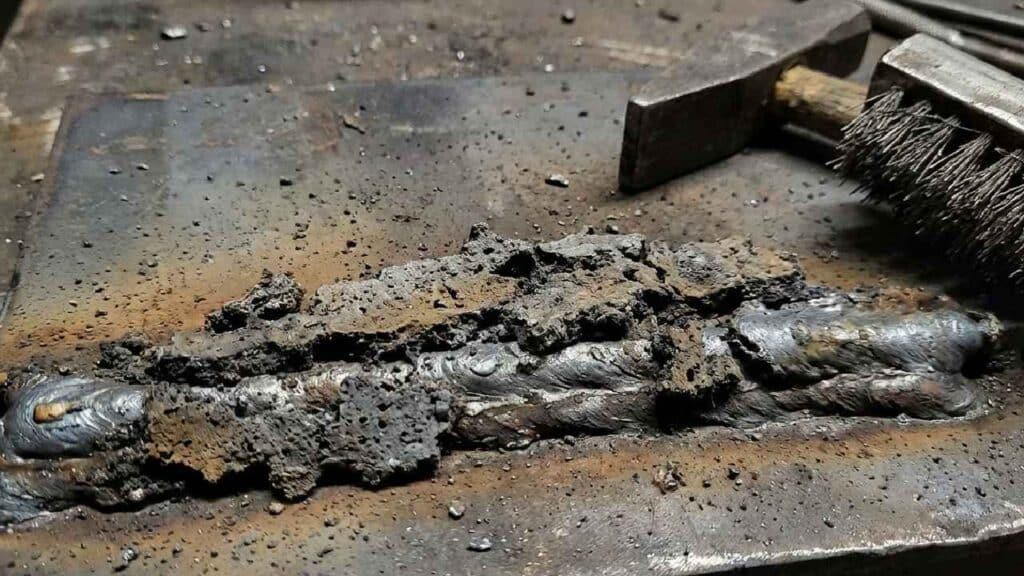
คำจำกัดความของสิ่งเจือปนในตะกรัน
สิ่งเจือปนในเนื้อโลหะเชื่อม หมายถึงเศษวัสดุที่ไม่ใช่โลหะที่ติดอยู่ภายในเนื้อโลหะเชื่อมหรือระหว่างชั้นการเชื่อม
แม้ว่าตะกรันจะมีบทบาทสำคัญในการปกป้องบ่อหลอมเหลวระหว่างการเชื่อม แต่ก็ต้องแยกตัวและกำจัดออกให้หมดก่อนการเชื่อมครั้งต่อไป หากปล่อยให้ตะกรันติดอยู่ จะทำให้เกิดจุดอ่อนภายในรอยเชื่อม ซึ่งลดความแข็งแรงและความต้านทานต่อความล้า
สาเหตุทั่วไปของการเกิดสิ่งเจือปนในตะกรัน
โดยทั่วไปแล้ว การปนเปื้อนของตะกรันมักเกิดจากสาเหตุดังต่อไปนี้:
- การทำความสะอาดทางผ่านไม่ดี: มีเศษหินหรือสิ่งสกปรกตกค้างอยู่ระหว่างทางผ่าน
- กระแสเชื่อมต่ำ: ความร้อนไม่เพียงพอทำให้ตะกรันไม่แยกตัวออกจากกัน
- มุมของอิเล็กโทรดไม่ถูกต้อง: ตะกรันไม่ลอยขึ้นด้านบน
- ความเร็วในการเดินทางสูง: ตะกรันจะติดอยู่ก่อนที่จะลอยขึ้น
- การออกแบบข้อต่อที่แน่นหนา: ไม่มีทางหนีรอด
มาตรการแก้ไขสำหรับสิ่งเจือปนในตะกรัน
- ทำความสะอาดเศษตะกรันให้หมดจดระหว่างการกรอแต่ละครั้ง: ใช้ค้อนสกัดและแปรงลวด
- หากจำเป็น ให้เพิ่มความร้อนเล็กน้อย: ตรวจสอบให้แน่ใจว่าส่วนผสมหลอมรวมกันอย่างทั่วถึง
- ปรับมุมของอิเล็กโทรด: รักษาเทคนิคการลากหรือดันที่เหมาะสม ขึ้นอยู่กับประเภทของคันเบ็ด
- ลดความเร็วในการเคลื่อนที่: ปล่อยให้ตะกรันลอยขึ้นด้านบน
- ปรับปรุงการเตรียมข้อต่อ: เปิดมุมร่องให้กว้างขึ้นเพื่อการเข้าถึงที่ดีขึ้น
หากพบว่ามีเศษโลหะติดอยู่บริเวณปลายรอยเชื่อมอย่างต่อเนื่อง ให้ตรวจสอบมุมการเชื่อมก่อน
เหตุใดจึงเกิดรอยแตกในรอยเชื่อม SMAW?
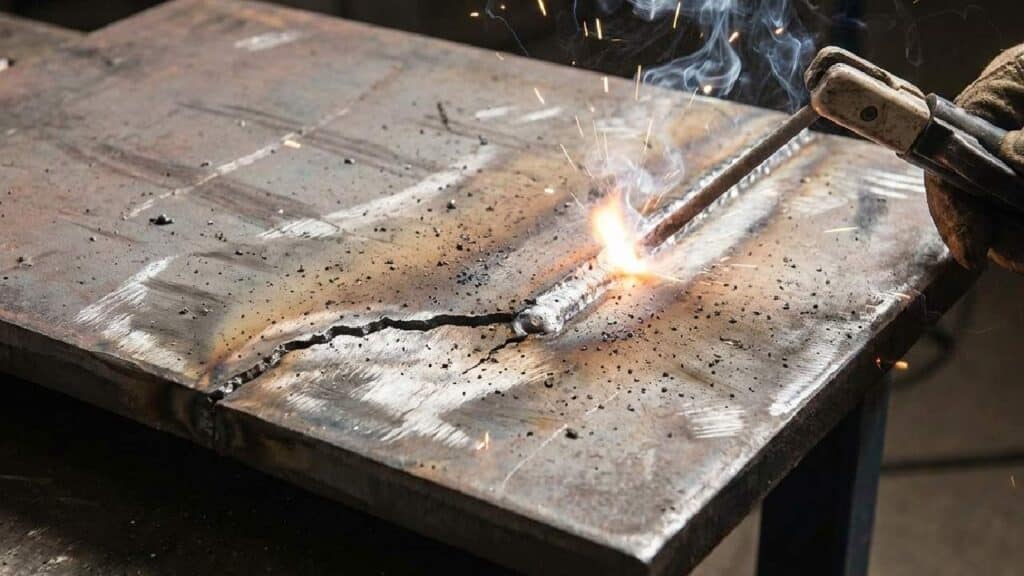
ประเภทของรอยแตกจากการเชื่อม
รอยแตกร้าวจากการเชื่อม คือ รอยแยกที่เกิดขึ้นในเนื้อโลหะเชื่อมเอง หรือในบริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) ที่อยู่รอบๆ ซึ่งแตกต่างจากรูพรุนหรือเศษตะกรัน รอยแตกร้าวเหล่านี้คุกคามความแข็งแรงของโครงสร้างโดยตรง เนื่องจากทำให้เกิดการแยกตัวอย่างชัดเจนภายในรอยต่อ
รอยแตกมักปรากฏในลักษณะดังนี้:
- รอยแตกร้าวจากความร้อน (ระหว่างการแข็งตัว)
- รอยแตกเย็น (หลังจากเย็นตัวลง)
- รอยแตกรูปปล่องภูเขาไฟ (บริเวณปลายรอยเชื่อม)
สาเหตุหลักของการแตกร้าว
โดยทั่วไปแล้ว รอยแตกร้าวเกิดจากสาเหตุดังต่อไปนี้:
- อัตราการระบายความร้อนสูง: การระบายความร้อนอย่างรวดเร็วจะเพิ่มความเครียดภายใน
- การปนเปื้อนของไฮโดรเจน: ความชื้นทำให้เกิดไฮโดรเจนขึ้น
- การให้ความร้อนสูงเกินไป: ทำให้โครงสร้างเปราะบาง
- การออกแบบข้อต่อที่ไม่ดี: จำกัดการหดตัว
- การขาดการอุ่นล่วงหน้า: โลหะฐานที่เย็นจัดจะทำให้เกิดการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน
การแตกร้าวที่เกิดจากไฮโดรเจนนั้นพบได้บ่อยโดยเฉพาะในเหล็กกล้าความแข็งแรงสูง
มาตรการป้องกันและแก้ไข
- อุ่นชิ้นงานโลหะก่อน: ขึ้นอยู่กับความหนาและวัสดุ (โดยทั่วไป 150–250°F สำหรับชิ้นงานที่หนากว่า)
- ใช้ขั้วไฟฟ้าที่มีไฮโดรเจนต่ำ: เช่น E7018
- ควบคุมปริมาณความร้อนที่ป้อนเข้าไปอย่างระมัดระวัง: หลีกเลี่ยงกระแสไฟฟ้าที่มากเกินไป
- อุดรอยแตกให้เรียบร้อย: หลีกเลี่ยงการทิ้งรอยแตกเป็นหลุมบริเวณปลายรอยเชื่อม
- ทำการอบชุบความร้อนหลังการเชื่อมหากจำเป็น: ลดความเค้นตกค้าง
รอยแตกมักปรากฏขึ้นภายในไม่กี่ชั่วโมงหลังจากการเชื่อม ดังนั้นควรตรวจสอบอีกครั้งเมื่อรอยเชื่อมเย็นตัวลงแล้ว
เมื่อพบข้อบกพร่อง ควรตรวจสอบอะไรเป็นอันดับแรก?
เมื่อการเชื่อมผิดพลาด อย่าปรับทุกอย่างพร้อมกัน ให้ทำตามขั้นตอนเหล่านี้ตามลำดับ และเปลี่ยนตัวแปรทีละตัว
- ตรวจสอบความสะอาดของพื้นผิว:
กำจัดสนิม น้ำมัน สี คราบตะกรัน และความชื้นออกให้หมด แม้แต่สิ่งปนเปื้อนเพียงเล็กน้อยก็สามารถทำให้ก๊าซเข้าไปในบ่อหลอมและทำให้เกิดรูพรุนได้ - ตรวจสอบประเภทอิเล็กโทรดและวิธีการจัดเก็บ:
ตรวจสอบให้แน่ใจว่าแท่งเชื่อมตรงกับวัสดุและลักษณะการใช้งาน แท่งเชื่อมที่มีไฮโดรเจนต่ำ เช่น E7018 ต้องเก็บไว้ในที่แห้ง แท่งเชื่อมที่ชื้นเป็นสาเหตุทั่วไปของการแตกร้าวล่าช้า - ตรวจสอบการตั้งค่ากระแสไฟฟ้า:
ตรวจสอบช่วงกระแสไฟที่ผู้ผลิตแนะนำสำหรับขนาดอิเล็กโทรดของคุณ กระแสไฟต่ำเกินไปจะลดการหลอมรวม กระแสไฟสูงเกินไปจะทำให้เกิดการกระเด็นและทำให้วัสดุเปราะมากขึ้น - ประเมินความยาวส่วนโค้ง:
รักษาแนวอาร์คให้สั้นและสม่ำเสมอ แนวอาร์คที่ยาวเกินไปจะทำให้การป้องกันอ่อนลงและเพิ่มความไม่เสถียร - ปรับความเร็วในการเดินทาง:
เคลื่อนที่ช้าพอที่จะทำให้หลอมรวมและแยกตะกรันได้อย่างเหมาะสม แต่ไม่ช้าเกินไปจนทำให้เกิดความร้อนสูงเกินไป - ตรวจสอบการออกแบบและการเตรียมการร่วมกัน:
ตรวจสอบให้แน่ใจว่ามุมของร่องช่วยให้เข้าถึงและทำความสะอาดได้อย่างเหมาะสมระหว่างการตัดแต่ละครั้ง รอยต่อที่แน่นเกินไปมักจะดักจับเศษตะกรันไว้ - ประเมินสภาพแวดล้อม:
ป้องกันรอยเชื่อมจากลม ความชื้น และความเย็นจัด ปัจจัยเหล่านี้ส่งผลต่อประสิทธิภาพการป้องกันและอัตราการเย็นตัว
ข้อบกพร่องส่วนใหญ่ของการเชื่อม SMAW สามารถตรวจสอบย้อนกลับไปยังจุดตรวจสอบทั้งเจ็ดนี้ได้ หากคุณปฏิบัติตามขั้นตอนเหล่านี้ตามลำดับ การแก้ไขปัญหาจะกลายเป็นระบบแทนที่จะเป็นการคาดเดา
จะลดจำนวนข้อบกพร่องในระยะยาวได้อย่างไร?
การป้องกันข้อบกพร่องนั้นง่ายกว่าการซ่อมแซม เมื่อพื้นฐานมีความสม่ำเสมอแล้ว รูพรุน สิ่งเจือปนในตะกรัน และรอยแตกก็จะเกิดขึ้นน้อยลงมาก
- เลือกวัสดุพื้นฐานที่เหมาะสม: โดยทั่วไปแล้วเหล็กกล้าคาร์บอนต่ำจะทนทานกว่าโลหะผสมที่มีความแข็งแรงสูง เมื่อทำงานกับวัสดุที่หนาหรือมีความแข็งแรงสูง ควรควบคุมอัตราการเย็นตัวและปริมาณไฮโดรเจนอย่างระมัดระวังยิ่งขึ้น
- จัดเก็บอิเล็กโทรดอย่างถูกวิธี: เก็บแท่งอิเล็กโทรดที่มีไฮโดรเจนต่ำให้แห้งอยู่เสมอ การควบคุมความชื้นเป็นหนึ่งในวิธีที่มีประสิทธิภาพที่สุดในการลดความเสี่ยงต่อการแตกร้าว
- รักษาเทคนิคการเชื่อมให้คงที่: รักษาระยะอาร์คให้สม่ำเสมอและรักษาความเร็วในการเคลื่อนที่ให้คงที่ ข้อบกพร่องส่วนใหญ่มักเกิดขึ้นเมื่อเทคนิคการเชื่อมไม่สม่ำเสมอภายใต้ความเหนื่อยล้าหรือแรงกดดันด้านเวลา
- หลีกเลี่ยงการใช้ความร้อนสูงเกินไป: การเชื่อมที่มากเกินไปจะทำให้เกิดการบิดเบี้ยวและความเครียดตกค้าง ควรควบคุมความร้อนให้เหมาะสมกับการแทรกซึมของโลหะ
- เตรียมรอยต่ออย่างระมัดระวัง: มุมร่องที่เหมาะสมและการทำความสะอาดระหว่างการเชื่อมอย่างทั่วถึงจะช่วยป้องกันการติดของเศษโลหะและการเชื่อมที่ไม่สมบูรณ์
- ปกป้องพื้นที่ทำงาน: ป้องกันรอยเชื่อมกลางแจ้งจากลมและความชื้น การสัมผัสกับสภาพแวดล้อมส่งผลโดยตรงต่อประสิทธิภาพการป้องกันและการระบายความร้อน
การเชื่อมด้วยลวดเชื่อมนั้นให้ผลตอบแทนที่ดีต่อความมีระเบียบวินัย การปรับปรุงเล็กน้อยในด้านการเตรียมงานและความสม่ำเสมอจะช่วยป้องกันข้อบกพร่องส่วนใหญ่ได้ก่อนที่จะเกิดขึ้น
ข้อคิดส่งท้าย: การพัฒนาคุณภาพงานเชื่อม SMAW ให้สมบูรณ์แบบ
ข้อบกพร่องส่วนใหญ่ของการเชื่อม SMAW เกิดจากปัจจัยพื้นฐานสามประการ ได้แก่ การควบคุมความร้อน ความสะอาด และการจัดการไฮโดรเจน เมื่อปัจจัยใดปัจจัยหนึ่งเหล่านี้เปลี่ยนแปลงไป การเชื่อมก็จะเกิดข้อบกพร่องทันที
รูพรุนมักเป็นสัญญาณของการปนเปื้อน เศษตะกรันมักบ่งชี้ถึงความร้อนหรือเทคนิคการผลิต รอยแตกเกี่ยวข้องกับอัตราการเย็นตัวและการควบคุมไฮโดรเจน โดยเฉพาะในวัสดุที่หนาหรือมีความแข็งแรงสูง ลักษณะของข้อบกพร่องอาจแตกต่างกันไป แต่สาเหตุที่แท้จริงนั้นแทบจะไม่เกิดขึ้นโดยบังเอิญ
ควรแก้ไขปัญหาอย่างเป็นระบบและปรับตัวแปรทีละตัว การเชื่อมจะคาดการณ์ได้เมื่อควบคุมปัจจัยพื้นฐานได้
ฝึกฝนพื้นฐานให้เชี่ยวชาญ รักษาความสม่ำเสมอ และรอยเชื่อมที่ไร้ตำหนิก็จะกลายเป็นมาตรฐาน แทนที่จะเป็นข้อยกเว้น
คำถามที่พบบ่อยเกี่ยวกับข้อบกพร่องของการเชื่อม SMAW
รอยแตกที่เกิดจากไฮโดรเจนมักเกิดขึ้นล่าช้า เนื่องจากไฮโดรเจนจะแพร่ผ่านเนื้อโลหะเชื่อมขณะที่เย็นตัวลง เมื่อโลหะหดตัว ความเครียดภายในก็จะเพิ่มขึ้น หากไฮโดรเจนติดอยู่ในโครงสร้าง รอยแตกเล็กๆ อาจเกิดขึ้นได้หลายชั่วโมงหลังจากที่การเชื่อมดูเหมือนจะเสร็จสมบูรณ์ นี่คือเหตุผลที่การตรวจสอบหลังจากที่เย็นตัวลงอย่างสมบูรณ์จึงมีความสำคัญอย่างยิ่ง โดยเฉพาะอย่างยิ่งในการใช้งานโครงสร้าง
แผ่นโลหะที่หนากว่าจะเย็นตัวลงช้ากว่าที่ผิวหน้า แต่จะเกิดแรงยึดเหนี่ยวภายในที่สูงกว่าเมื่อหดตัว แรงยึดเหนี่ยวนี้จะเพิ่มความเค้นในบริเวณรอยเชื่อม หากไม่มีการอุ่นก่อนเชื่อมอย่างเหมาะสม วัสดุที่หนากว่าจะเสี่ยงต่อการแตกร้าวจากไฮโดรเจนมากขึ้น เมื่อความหนาเพิ่มขึ้น การควบคุมปริมาณความร้อนและการควบคุมอุณหภูมิการอุ่นก่อนเชื่อมจึงมีความสำคัญมากขึ้น
ใช่แล้ว หากอุณหภูมิระหว่างการเชื่อมแต่ละชั้นต่ำเกินไป ความเครียดจากการเย็นตัวจะเพิ่มขึ้นระหว่างการเชื่อมแต่ละชั้น หากสูงเกินไป ความร้อนสะสมมากเกินไปอาจทำให้คุณสมบัติทางกลลดลง การรักษาอุณหภูมิระหว่างการเชื่อมแต่ละชั้นให้อยู่ในระดับที่ควบคุมได้จะช่วยรักษาสมดุลของความเครียดและโครงสร้างทางโลหะวิทยา โดยเฉพาะอย่างยิ่งในการเชื่อมหลายชั้น
ขนาดเส้นผ่านศูนย์กลางของอิเล็กโทรดมีผลต่อปริมาณความร้อนและลักษณะการแทรกซึม อิเล็กโทรดขนาดใหญ่ต้องการกระแสไฟฟ้าสูงกว่าและอาจทำให้เกิดความร้อนสะสมมากขึ้นหากไม่ควบคุมอย่างเหมาะสม อิเล็กโทรดขนาดเล็กช่วยให้ควบคุมได้แม่นยำยิ่งขึ้นในวัสดุที่บางกว่า การใช้ขนาดเส้นผ่านศูนย์กลางที่เหมาะสมกับความหนาของรอยต่อจะช่วยลดการเชื่อมไม่ติดและการแตกร้าว
ควรเพิ่มอุณหภูมิการอุ่นก่อนเชื่อมเมื่อเชื่อมชิ้นงานที่มีความหนามากขึ้น เหล็กกล้าความแข็งแรงสูง หรือวัสดุที่มีปริมาณคาร์บอนสูง วัสดุเหล่านี้มีความไวต่อไฮโดรเจนและความเครียดจากการเย็นตัวอย่างรวดเร็วมากกว่า ควรปฏิบัติตามข้อกำหนดของวัสดุหรือข้อกำหนดของขั้นตอนการเชื่อมเสมอเมื่อกำหนดระดับการอุ่นก่อนเชื่อม



