
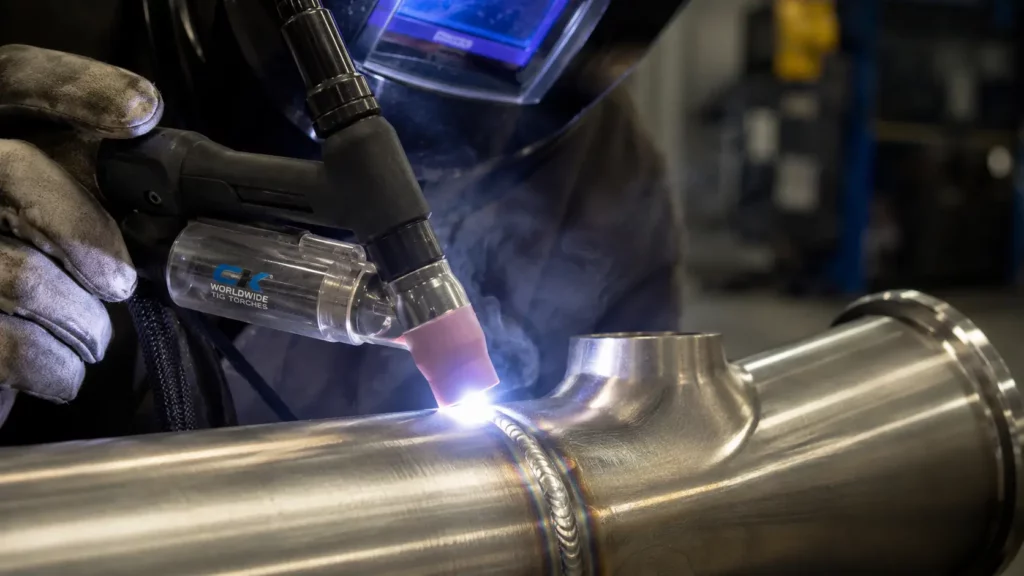
การเชื่อมโลหะผสมไทเทเนียมนั้น สิ่งสำคัญคือการรักษาความสะอาดและปกป้องไทเทเนียมที่ร้อนจัด เมื่อไทเทเนียมร้อนจัด อากาศ ความชื้น น้ำมัน หรือฝุ่นเหล็กสามารถปนเปื้อนรอยเชื่อมและทำให้เปราะได้ แม้ว่ารอยเชื่อมจะดูเรียบเนียนก็ตาม
ในคู่มือนี้ เราจะกล่าวถึงวิธีการเตรียมไทเทเนียม การเลือกกระบวนการเชื่อมที่เหมาะสม การตั้งค่าการปกคลุมด้วยอาร์กอน การอ่านสีของรอยเชื่อม และการหลีกเลี่ยงข้อผิดพลาดที่ทำให้รอยเชื่อมไม่ผ่านเกณฑ์
เหตุใดการเชื่อมโลหะผสมไทเทเนียมจึงยากกว่าการเชื่อมโลหะทั่วไป?
การเชื่อมไทเทเนียมทำได้ยากกว่าเหล็กธรรมดา เนื่องจากไทเทเนียมที่ร้อนจะทำปฏิกิริยากับอากาศอย่างรวดเร็ว หากออกซิเจน ไนโตรเจน หรือไฮโดรเจนเข้าไปในบริเวณรอยเชื่อม รอยเชื่อมอาจเปราะ แตก หรือเปลี่ยนสีได้ง่ายขึ้นในภายหลัง
นั่นเป็นเหตุผลว่าทำไมการเชื่อมไทเทเนียมจึงต้องอาศัยการทำความสะอาดและการป้องกันอย่างมาก คุณไม่ได้แค่ควบคุมอาร์คเท่านั้น แต่ยังต้องปกป้องบ่อหลอม ลวดเชื่อม บริเวณที่ได้รับผลกระทบจากความร้อน และแนวเชื่อมที่เย็นตัวลงจากการปนเปื้อนด้วย
ความเสี่ยงต่อปฏิกิริยาที่อุณหภูมิสูงและการปนเปื้อน
เหล็กมักทนต่อการเกิดออกซิเดชันที่ผิวหน้าได้เล็กน้อย แต่ไทเทเนียมมักทำไม่ได้ เมื่อไทเทเนียมร้อนขึ้น การปกคลุมด้วยก๊าซที่ไม่ดีอาจทำให้ก๊าซในบรรยากาศแทรกซึมเข้าไปในโลหะและลดความยืดหยุ่น ความต้านทานการกัดกร่อน และความแข็งแรงต่อความล้าได้
ด้วยเหตุนี้ การเชื่อมไทเทเนียมจึงต้องการการปกคลุมของก๊าซอาร์กอนที่เสถียรในระหว่างการเชื่อม และการปกคลุมของก๊าซที่เพียงพอในขณะที่รอยเชื่อมเย็นตัวลง
ออกซิเจน ไนโตรเจน และไฮโดรเจน คือภัยคุกคามหลักสามประการ
ความเสี่ยงหลัก 3 ประการของการปนเปื้อนในการเชื่อมไทเทเนียม ได้แก่:
- การปนเปื้อนของออกซิเจน: ออกซิเจนมาจากอากาศ ความชื้น หรือการป้องกันที่ไม่ดี มันสามารถทำให้รอยเชื่อมเปราะและลดความต้านทานต่อการกัดกร่อนได้
- การปนเปื้อนของไนโตรเจน: ไนโตรเจนสามารถก่อตัวเป็นไทเทเนียมไนไตรด์ที่แข็ง ซึ่งทำให้รอยเชื่อมมีความยืดหยุ่นน้อยลง
- การปนเปื้อนของไฮโดรเจน: ไฮโดรเจนมักมาจากความชื้น น้ำมัน ลวดเชื่อมที่สกปรก หรือการจัดเก็บที่ไม่เหมาะสม ซึ่งสามารถก่อให้เกิดรูพรุนและการแตกร้าวล่าช้าได้
ทั้ง 3 อย่างนี้สามารถเกิดขึ้นได้ในสภาพแวดล้อมของโรงงานทั่วไป นั่นเป็นเหตุผลว่าทำไมการเชื่อมไทเทเนียมจึงต้องการการจัดการที่สะอาด ลวดเชื่อมที่แห้ง และการคลุมด้วยแก๊สอย่างสมบูรณ์
ควรเตรียมไทเทเนียมอย่างไรก่อนการเชื่อม?
เตรียมพื้นผิวไทเทเนียมสำหรับการเชื่อมโดยการทำความสะอาดรอยต่อ แยกเครื่องมือสำหรับไทเทเนียมออกจากเครื่องมือเหล็ก จัดเก็บลวดเชื่อมอย่างถูกต้อง และทำการเชื่อมทันทีหลังจากทำความสะอาดเสร็จ
การเชื่อมที่สะอาดเริ่มต้นก่อนที่คุณจะจุดประกายไฟ ไทเทเนียมไม่ยอมรับเรื่องนี้ หากชิ้นส่วนดูดซับน้ำมัน ฝุ่นละออง เศษเหล็ก หรือความชื้นหลังจากทำความสะอาดแล้ว การเชื่อมก็ยังไม่อาจไม่ผ่านการตรวจสอบสีหรือการตรวจสอบคุณภาพได้
ใช้พื้นที่ทำงานไทเทเนียมโดยเฉพาะ
ควรใช้พื้นที่เชื่อมไทเทเนียมโดยเฉพาะทุกครั้งที่ทำได้ และควรหลีกเลี่ยงการใช้พื้นที่เชื่อมไทเทเนียมร่วมกับการเจียร การตัด และการขัดเหล็กกล้าคาร์บอน
สำหรับการเตรียมผิวด้วยไทเทเนียม ให้ใช้:
- แปรงเฉพาะทาง: ใช้แปรงสแตนเลสซึ่งสงวนไว้สำหรับงานไทเทเนียมเท่านั้น
- ล้อเจียรเฉพาะทาง: ห้ามใช้ล้อที่เคยสัมผัสกับเหล็กกล้าคาร์บอน
- ทำความสะอาดอุปกรณ์ติดตั้ง: รักษาโต๊ะทำงาน ตัวหนีบ และแท่งรองรับให้ปราศจากฝุ่นเหล็ก
- จัดเก็บวัสดุสิ้นเปลืองแยกต่างหาก: เก็บลวดเชื่อมไทเทเนียมไว้ในภาชนะแห้งและปิดสนิท
หมายเหตุ: “แปรงสำหรับไทเทเนียมเท่านั้น” หมายความว่าแปรงนั้นใช้ได้เฉพาะกับวัสดุไทเทเนียมเท่านั้น ไม่ได้หมายความว่าตัวแปรงจะต้องทำจากไทเทเนียม
ทำตามขั้นตอนการทำความสะอาดง่ายๆ
ทำความสะอาดรอยต่อไทเทเนียมให้เร็วที่สุดเท่าที่จะเป็นไปได้ก่อนเวลาเชื่อม:
- ขจัดคราบไขมันบริเวณรอยต่อ: ใช้แอซีโทนหรือตัวทำละลายที่ได้รับการรับรองเพื่อขจัดคราบน้ำมันและสิ่งตกค้าง
- เช็ดพื้นผิวให้แห้ง: ใช้ผ้าสะอาดที่ไม่เป็นขุยเช็ด อย่าปล่อยให้ตัวทำละลายค้างอยู่ในช่องว่างระหว่างรอยต่อ
- ขจัดคราบออกไซด์หากจำเป็น: ใช้แปรงสแตนเลสโดยเฉพาะหรือวัสดุขัดถูที่ได้รับการรับรองซึ่งเคยใช้กับไทเทเนียมมาก่อนเท่านั้น
- สวมถุงมือให้สะอาด: ห้ามสัมผัสไทเทเนียมที่ทำความสะอาดแล้วด้วยมือเปล่า
- เชื่อมทันทีหลังจากทำความสะอาด: อย่าทำความสะอาดชิ้นส่วนวันนี้แล้วนำไปเชื่อมในวันพรุ่งนี้ เว้นแต่คุณจะสามารถปกป้องชิ้นส่วนเหล่านั้นจากฝุ่นและความชื้นได้
แหล่งที่มาทั่วไปของการปนเปื้อนซ้ำและข้อผิดพลาดในการจัดการ
- การสัมผัสด้วยมือเปล่าหลังการทำความสะอาด
- อากาศอัดที่มีสิ่งปนเปื้อนจากน้ำมันถูกเป่าผ่านรอยต่อ
- ลวดเชื่อมที่ดึงออกมาจากที่เก็บรักษาที่ไม่สามารถควบคุมอุณหภูมิได้ ซึ่งอาจมีความชื้นหรือเกิดออกซิเดชันที่พื้นผิว
- น้ำยาทำความสะอาดที่ทิ้งคราบหากเช็ดไม่สะอาด
- ล้อเจียรแบบใช้ร่วมกันที่ถ่ายโอนอนุภาคเหล็กกล้าคาร์บอน
กระบวนการเชื่อมแบบใดที่เหมาะสมที่สุดสำหรับโลหะผสมไทเทเนียม?
การเชื่อม TIG/GTAW เป็นวิธีที่นิยมใช้มากที่สุดสำหรับการเชื่อมโลหะผสมไทเทเนียม เนื่องจากช่วยให้สามารถควบคุมความร้อน ลวดเชื่อม และก๊าซอาร์กอนได้อย่างแม่นยำ
กระบวนการอื่นๆ ก็สามารถใช้ได้เช่นกัน รวมถึงการเชื่อมด้วยพลาสมาอาร์ค เลเซอร์ และลำแสงอิเล็กตรอน ปัจจัยสำคัญไม่ได้อยู่ที่ปริมาณความร้อนที่ป้อนเข้าไปเท่านั้น กระบวนการนั้นยังต้องปกป้องบ่อหลอมโลหะ แนวเชื่อมที่เย็นตัวลง และด้านหลังของรอยต่อจากอากาศด้วย
TIG/GTAW เป็นกระบวนการมาตรฐานสำหรับการเชื่อมไทเทเนียม
การเชื่อม TIG (GTAW) เป็นตัวเลือกมาตรฐานสำหรับการเชื่อมไทเทเนียมที่ต้องการคุณภาพสูง เนื่องจากให้ความร้อนต่ำและควบคุมได้ ช่วยให้ช่างเชื่อมควบคุมการเติมลวดเชื่อมได้อย่างแม่นยำ และเข้ากันได้กับระบบการเชื่อมแบบมีแผ่นบังด้านหลังและระบบการไล่แก๊สจากด้านหลัง
เครื่องเชื่อม TIGที่ได้รับการตั้งค่าอย่างดีพร้อมระบบป้องกันด้วยอาร์กอนความบริสุทธิ์สูง การควบคุมการไหลหลังการเชื่อม และอุปกรณ์ป้องกันแบบลากจูง ครอบคลุมสถานการณ์การผลิตไทเทเนียมส่วนใหญ่ ตั้งแต่ชิ้นส่วนยึดสำหรับอุตสาหกรรมการบินและอวกาศไปจนถึงชิ้นส่วนสำหรับกระบวนการทางเคมี
การเชื่อม TIG จำเป็นต้องใช้ผู้ปฏิบัติงานที่มีทักษะ มุมของหัวเชื่อม ความเร็วในการเคลื่อนที่ และเทคนิคการจุ่มลวดเชื่อม ล้วนส่งผลต่อคุณภาพของชั้นป้องกันรอบบ่อหลอมโลหะ เทคนิคที่ไม่สม่ำเสมอจะทำให้ช่องว่างการป้องกันกว้างขึ้นและทำให้เกิดการปนเปื้อนได้ แม้ว่าจะตั้งค่าแก๊สอย่างถูกต้องแล้วก็ตาม
การเชื่อมด้วยพลาสมาอาร์คสำหรับการใช้งานพลังงานสูง
การเชื่อมด้วยพลาสมาอาร์ค เลเซอร์ และลำแสงอิเล็กตรอน เป็นตัวเลือกที่เฉพาะเจาะจงมากขึ้น:
- การเชื่อมด้วยอาร์คพลาสม่า: เหมาะสำหรับชิ้นส่วนไทเทเนียมที่มีความหนาหรือการผลิตในปริมาณมาก แต่ต้องการการควบคุมการตั้งค่าที่เข้มงวดกว่าการเชื่อม TIG
- การเชื่อมด้วยเลเซอร์: สร้างบริเวณที่ได้รับผลกระทบจากความร้อนแคบ และใช้งานได้ดีสำหรับชิ้นส่วนที่มีความแม่นยำสูง
- การเชื่อมด้วยลำแสงอิเล็กตรอน: ใช้ห้องสุญญากาศ จึงให้การป้องกันบรรยากาศที่ดีเยี่ยม แต่ไม่เหมาะสำหรับงานในโรงงานทั่วไป
สำหรับโรงงานผลิตชิ้นส่วนโลหะส่วนใหญ่ การเชื่อม TIG ยังคงเป็นตัวเลือกที่เหมาะสมที่สุด เนื่องจากติดตั้งง่าย ควบคุมง่าย และเข้ากันได้ง่ายกับแผ่นกันความร้อนและระบบไล่แก๊ส
ห้องเฉื่อยและกล่องถุงมือ
สำหรับชิ้นส่วนไทเทเนียมที่มีความไวต่อการปนเปื้อนสูง เช่น โครงสร้างหลักสำหรับอุตสาหกรรมการบินและอวกาศ หรือชิ้นส่วนทางการแพทย์ที่ใช้ในการปลูกถ่ายอวัยวะ การเชื่อมอาจทำได้ภายในห้องเฉื่อยที่บรรจุด้วยอาร์กอนหรือฮีเลียม ผู้ปฏิบัติงานจะทำงานผ่านช่องสวมถุงมือ เพื่อให้โลหะร้อนอยู่ห่างจากอากาศปกติในโรงงาน
วิธีนี้ให้ผลการควบคุมการปนเปื้อนที่ดีที่สุด แต่มีราคาแพงและไม่เหมาะสมสำหรับงานภาคสนามหรืองานในโรงงานส่วนใหญ่
ชนิดของโลหะผสมและช่วงการเชื่อม
โลหะผสมไทเทเนียมทุกชนิดไม่ได้ตอบสนองต่อความร้อนจากการเชื่อมในลักษณะเดียวกันเสมอไป โดยทั่วไปแล้ว ไทเทเนียมบริสุทธิ์เชิงพาณิชย์มักเชื่อมได้ง่ายที่สุด เนื่องจากทนต่อช่วงอุณหภูมิที่กว้างกว่า
โลหะผสม Ti-6Al-4V หรือที่เรียกว่าไทเทเนียมเกรด 5 สามารถเชื่อมได้ แต่มีความยืดหยุ่นน้อยกว่า จำเป็นต้องควบคุมปริมาณความร้อน อุณหภูมิระหว่างการเชื่อม และการป้องกันอย่างเข้มงวด สำหรับการใช้งานที่ต้องการคุณสมบัติเฉพาะสูง อาจต้องมีการตรวจสอบคุณสมบัติของกระบวนการเชื่อม หรือการอบชุบความร้อนหลังการเชื่อมด้วย
การเปรียบเทียบกระบวนการเชื่อมไทเทเนียม
| กระบวนการ | กรณีใช้งานที่ดีที่สุด | กำลังหลัก | ข้อจำกัดหลัก |
| TIG/GTAW | งานไทเทเนียมที่ต้องการคุณภาพสูงเป็นอย่างยิ่ง | การควบคุม ความยืดหยุ่น ความเข้ากันได้ในการป้องกัน | ช้าลง ขึ้นอยู่กับทักษะของผู้ปฏิบัติงาน |
| พลาสมาอาร์ค (PAW) | ส่วนประกอบที่หนาขึ้น อัตราการผลิตที่สูงขึ้น | พลังงานความหนาแน่นสูงกว่า ทะลุทะลวงได้ลึกกว่า | การตั้งค่าที่ซับซ้อนมากขึ้น |
| การเชื่อมด้วยเลเซอร์ | ชิ้นส่วนที่มีความแม่นยำสูงสำหรับอุตสาหกรรมการบินและอวกาศ รวมถึงอุปกรณ์ทางการแพทย์ | ใช้ความร้อนน้อยที่สุด เขตความร้อนแคบ | ค่าอุปกรณ์สูง |
| ลำแสงอิเล็กตรอน | การใช้งานที่ไวต่อการปนเปื้อนสูงสุด | การแยกชั้นบรรยากาศอย่างสมบูรณ์ (สุญญากาศ) | ต้องใช้ห้องสุญญากาศ ไม่สามารถเคลื่อนย้ายได้ |
การเชื่อมไทเทเนียมต้องใช้กลยุทธ์ก๊าซปกคลุมแบบใด?
การป้องกันด้วยแผ่นไทเทเนียมนั้นไม่ใช่แค่การใช้แก๊สจากหัวฉีดของหัวเชื่อมเท่านั้น ในการเชื่อม TIG แบบเปิดโล่งส่วนใหญ่ คุณจำเป็นต้องปกป้อง 3 ส่วน ได้แก่ บ่อหลอมโลหะ แนวเชื่อมที่เย็นตัวลง และด้านหลังของรอยเชื่อม
เป้าหมายนั้นง่ายมาก: พื้นผิวไทเทเนียมใดๆ ที่ยังคงร้อนมากพอที่จะทำปฏิกิริยากับอากาศ จำเป็นต้องได้รับการปกป้องด้วยก๊าซ
เหตุใดก๊าซอาร์กอนที่มีความบริสุทธิ์สูงจึงถือเป็นมาตรฐานความปลอดภัยขั้นพื้นฐาน
ก๊าซอาร์กอนที่มีความบริสุทธิ์อย่างน้อย 99.995% (เกรด 4.5 หรือดีกว่า) เป็นก๊าซปกคลุมมาตรฐานสำหรับการเชื่อมไทเทเนียม ก๊าซอาร์กอนที่มีความบริสุทธิ์ต่ำกว่าจะมีออกซิเจนและไนโตรเจนตกค้างมากพอที่จะทำให้เกิดการปนเปื้อนทั้งที่มองเห็นได้และใต้พื้นผิว
ในบางการใช้งานจะใช้ฮีเลียมหรือส่วนผสมของอาร์กอนและฮีเลียมเพื่อให้ได้ความร้อนสูงขึ้น แต่โดยทั่วไปแล้วอาร์กอนยังคงเป็นมาตรฐานสำหรับงานที่ไวต่อการปนเปื้อน ส่วนผสม ของอาร์กอนที่ใช้กันทั่วไป ในเครื่องเชื่อม MIGสำหรับเหล็กกล้าไร้สนิม ซึ่งมีการเติม CO₂ เข้าไปด้วยนั้น ไม่เหมาะสมสำหรับการใช้งานกับไทเทเนียมไม่ว่าในกรณีใดๆ
แนวทางการป้องกันแบบสามโซน
ชุดอุปกรณ์ป้องกันรังสีไทเทเนียมทั่วไปประกอบด้วย:
- การป้องกันไฟฉาย: ช่วยปกป้องบ่อหลอมโลหะที่กำลังเชื่อมอยู่ เลนส์แก๊สและถ้วยขนาดใหญ่ขึ้นสามารถเพิ่มประสิทธิภาพการครอบคลุมของก๊าซอาร์กอนได้
- การป้องกันส่วนท้าย: ช่วยปกป้องเม็ดบีดที่เพิ่งแข็งตัวใหม่ขณะที่ยังร้อนพอที่จะทำปฏิกิริยากับอากาศได้
- การชำระล้างด้านหลัง: ช่วยปกป้องด้านรากของข้อต่อเมื่อด้านหลังสัมผัสกับอากาศ
ในห้องปลอดอากาศหรือกล่องกันอากาศ การจัดวางอาจดูแตกต่างออกไป แต่จุดประสงค์ก็เหมือนกัน คือ การป้องกันไม่ให้ไทเทเนียมร้อนสัมผัสกับออกซิเจน ไนโตรเจน และความชื้น
อัตราการไหล, การไหลภายหลัง และระบบป้องกันการระบายความร้อน
รักษาการไหลของแก๊สหลังการเชื่อมให้ต่อเนื่องนานพอจนกว่ารอยเชื่อมและบริเวณที่ได้รับผลกระทบจากความร้อนจะเย็นตัวลงโดยไม่เปลี่ยนสี ชิ้นส่วนบางอาจต้องการเวลาในการไหลของแก๊สหลังการเชื่อมเพียงสั้นๆ ในขณะที่ชิ้นส่วนที่หนากว่ามักต้องการการครอบคลุมของแก๊สที่นานกว่า
ในส่วนที่หนาแน่นกว่า อาจหมายถึงระยะเวลาหลังการไหล 30 วินาทีขึ้นไป
การตัดแก๊สก่อนกำหนดจะทำให้เกิดการเปลี่ยนสีจากสีน้ำเงินเป็นสีเทาที่บริเวณรอยเชื่อมปลายด้านหนึ่งอุปกรณ์เชื่อม คุณภาพสูงส่วนใหญ่ ที่ออกแบบมาสำหรับการเชื่อม TIG จะมีตัวตั้งเวลาหลังการเชื่อมที่ปรับได้ ตรวจสอบให้แน่ใจว่าได้ตั้งค่าคุณสมบัตินี้อย่างถูกต้องก่อนเริ่มงานผลิต
สัญญาณทั่วไปที่บ่งชี้ว่าการป้องกันล้มเหลวแล้ว
- สีพื้นผิวรอยเชื่อม: สีน้ำเงิน สีม่วง หรือสีเทา (จะอธิบายรายละเอียดในหัวข้อถัดไป)
- มีรูพรุนที่มองเห็นได้บนพื้นผิว หรือมีลักษณะหยาบเหมือนทรายบนพื้นผิวของลูกปัด
- หากพบผงสีขาวหรือผงคล้ายชอล์กบนหรือใกล้รอยเชื่อม แสดงว่าอาการนี้รุนแรงและบ่งชี้ว่าเกิดการออกซิเดชันอย่างสมบูรณ์
- รอยแตกในรอยเชื่อมหรือบริเวณที่ได้รับผลกระทบจากความร้อนหลังจากการเย็นตัว
จะอ่านแผนภูมิสีสำหรับการเชื่อมไทเทเนียมอย่างถูกต้องได้อย่างไร?
สีของรอยเชื่อมไทเทเนียมช่วยให้คุณประเมินได้ว่าการป้องกันได้ผลหรือไม่ มีประโยชน์สำหรับการตรวจสอบอย่างรวดเร็ว แต่ไม่สามารถใช้แทนมาตรฐานการตรวจสอบที่จำเป็นได้
สีของรอยเชื่อมเป็นตัวบ่งชี้การเกิดออกซิเดชัน
ไทเทเนียมจะเปลี่ยนสีเมื่อโลหะร้อนทำปฏิกิริยากับออกซิเจน โดยทั่วไป สีเงินที่สว่างกว่าหมายถึงการป้องกันที่ดีกว่า ในขณะที่สีฟ้า สีม่วง สีเทา หรือสีขาวขุ่นบ่งบอกถึงการเกิดออกซิเดชันมากขึ้น
ยิ่งสีเข้มมากเท่าไหร่ คุณก็ยิ่งควรตรวจสอบรอยเชื่อม การติดตั้งอุปกรณ์ป้องกัน และมาตรฐานการยอมรับอย่างละเอียดถี่ถ้วนมากขึ้นเท่านั้น
คู่มือสีสำหรับการเชื่อมไทเทเนียมเชิงปฏิบัติ
| Color | ระดับออกซิเดชัน | การยอมรับโดยทั่วไป |
| สีเงินเงา / โลหะมันวาว | การป้องกันขั้นต่ำ — การป้องกันที่ยอดเยี่ยม | รับสมัครทุกตำแหน่ง |
| สีเหลืองอ่อน / สีทองอ่อน | ต่ำมาก — โดยทั่วไปถือว่ายอมรับได้ | ได้รับการยอมรับในใบสมัครส่วนใหญ่ |
| สีเหลืองฟางเข้ม / สีเหลืองทอง | ต่ำ-ปานกลาง | ยอมรับได้ในบางแอปพลิเคชันที่ไม่สำคัญมากนัก |
| สีน้ำเงิน (จากอ่อนไปเข้ม) | ปานกลาง | ถูกปฏิเสธสำหรับอุตสาหกรรมการบินและอวกาศ; ต้องได้รับการตรวจสอบสำหรับอุตสาหกรรมอื่นๆ |
| สีม่วง / สีม่วงอ่อน | สำคัญ | ถูกปฏิเสธเนื่องจากไม่เหมาะสำหรับการใช้งานเชิงโครงสร้างและเชิงวิเคราะห์ |
| สีเทาหรือสีขาวขุ่น | รุนแรง — เกิดการออกซิเดชันบนพื้นผิวอย่างสมบูรณ์ | ปฏิเสธใบสมัครทั้งหมด |
สีเป็นเพียงเครื่องมือในการคัดกรอง ไม่ใช่มาตรฐานการยอมรับโดยสมบูรณ์
การตรวจสอบสีรอยเชื่อมจะแสดงเฉพาะพื้นผิวเท่านั้น รอยเชื่อมสีเงินสดใสอาจยังมีรูพรุนภายในหรือการปนเปื้อนของไฮโดรเจนที่ไม่สามารถมองเห็นได้ด้วยตาเปล่า การประเมินสีเป็นตัวกรองด่านแรก ช่วยขจัดความล้มเหลวในการป้องกันที่เห็นได้ชัดในทันที แต่ไม่สามารถทดแทนการตรวจสอบขนาด การทดสอบแบบไม่ทำลาย หรือการทดสอบทางกลได้ หากมีการระบุไว้
มาตรฐานและการตรวจสอบคุณภาพใดบ้างที่ใช้กับการเชื่อมโลหะผสมไทเทเนียม?
เกณฑ์การยอมรับที่นอกเหนือไปจากรูปลักษณ์ภายนอก
เกณฑ์การยอมรับสำหรับรอยเชื่อมไทเทเนียมโดยทั่วไปจะครอบคลุมถึงสีของพื้นผิว (โดยใช้มาตรฐานสีที่บันทึกไว้) ความสอดคล้องของขนาด ขีดจำกัดของรูพรุนบนพื้นผิว และสำหรับงานโครงสร้าง ข้อกำหนดด้านคุณสมบัติทางกลจากชิ้นงานทดสอบ ไม่ใช่ทุกรอยเชื่อมไทเทเนียมที่ต้องใช้การตรวจสอบแบบไม่ทำลาย (NDT) อย่างเต็มรูปแบบ แต่การตัดสินใจที่จะละเว้นการตรวจสอบดังกล่าวควรขึ้นอยู่กับความเสี่ยงของงาน ไม่ใช่ความสะดวกสบาย
มาตรฐานทั่วไปและเอกสารอ้างอิง
การยอมรับรอยเชื่อมไทเทเนียมขึ้นอยู่กับชิ้นส่วนและการใช้งาน ชิ้นส่วนที่ผลิตในโรงงานทั่วไปอาจต้องการเพียงการตรวจสอบด้วยสายตาเท่านั้น ชิ้นส่วนสำหรับอุตสาหกรรมการบินและอวกาศ แรงดัน การแพทย์ หรือโครงสร้าง อาจต้องผ่านการตรวจสอบขั้นตอนการผลิต การตรวจสอบแบบไม่ทำลาย (NDT) และการทดสอบทางกล
การตรวจสอบทั่วไปได้แก่:
- การตรวจสอบด้วยสายตา: ตรวจสอบสีของรอยเชื่อม รูปทรงของแนวเชื่อม การเกิดออกซิเดชันบนพื้นผิว และข้อบกพร่องที่มองเห็นได้
- การตรวจสอบมิติ: ยืนยันขนาดรอยเชื่อม ความพอดี และค่าความคลาดเคลื่อนสุดท้าย
- การตรวจสอบแบบไม่ทำลาย (NDT): ช่วยตรวจหาข้อบกพร่องบนพื้นผิวหรือภายในเมื่อแอปพลิเคชันต้องการ
- การทดสอบทางกล: ตรวจสอบความแข็งแรง ความยืดหยุ่น หรือประสิทธิภาพของกระบวนการ
- เอกสาร: บันทึกรายละเอียดขั้นตอนการทำงาน (WPS), คุณสมบัติของช่างเชื่อม, วัสดุเติม, ความบริสุทธิ์ของก๊าซ และผลการตรวจสอบ
เอกสารอ้างอิงทั่วไป ได้แก่ AWS G2.4 สำหรับคำแนะนำในการเชื่อมไทเทเนียม AWS D17.1 สำหรับการเชื่อมแบบฟิวชั่นในอุตสาหกรรมการบินและอวกาศ และข้อกำหนด AMS ที่เกี่ยวข้องสำหรับวัสดุหรือโลหะเติมในอุตสาหกรรมการบินและอวกาศ
การจัดทำเอกสาร การตรวจสอบ และการยืนยัน
โดยทั่วไปแล้ว เอกสารรับรองคุณภาพที่สมบูรณ์สำหรับงานเชื่อมไทเทเนียมจะประกอบด้วย: ข้อกำหนดขั้นตอนการเชื่อมที่ได้รับการอนุมัติ (WPS), บันทึกคุณสมบัติของช่างเชื่อม, การตรวจสอบย้อนกลับของวัสดุสำหรับโลหะพื้นฐานและลวดเชื่อม, ใบรับรองความบริสุทธิ์ของก๊าซปกคลุม และบันทึกการตรวจสอบ สำหรับงานผลิตที่ไม่เกี่ยวข้องกับอุตสาหกรรมการบินและอวกาศ ข้อกำหนดจะเข้มงวดน้อยกว่า แต่การบันทึกขั้นตอนที่ใช้และเกณฑ์การยอมรับก็ยังคงเป็นแนวปฏิบัติที่ดี
อะไรคือข้อผิดพลาดทั่วไปที่ทำให้รอยเชื่อมไทเทเนียมเสียหาย?
ความล้มเหลวในการเชื่อมไทเทเนียมส่วนใหญ่เกิดจากความผิดพลาดเล็กๆ น้อยๆ ในกระบวนการผลิต ไม่ใช่ความผิดพลาดครั้งใหญ่เพียงครั้งเดียว
การสูญเสียการป้องกันระหว่างการระบายความร้อนหรือด้านหลังรอยเชื่อม
อย่าหยุดการป้องกันทันทีที่ประกายไฟดับลง ไทเทเนียมยังคงสามารถทำปฏิกิริยากับอากาศได้ในขณะที่รอยเชื่อมกำลังเย็นตัวลง ด้านรอยเชื่อมด้านรากก็ต้องการการป้องกันเช่นกันเมื่อเกิดความร้อนและสัมผัสกับอากาศ
การปนเปื้อนซ้ำหลังจากทำความสะอาด
การทำความสะอาดจะได้ผลก็ต่อเมื่อชิ้นส่วนนั้นสะอาดอยู่เสมอ ห้ามสัมผัสไทเทเนียมที่ทำความสะอาดแล้วด้วยมือเปล่า ห้ามเป่าลมที่มีน้ำมันปนอยู่ไปที่ข้อต่อ หรือวางไว้บนโต๊ะทำงานเหล็กที่สกปรก
ความร้อนสูงเกินไปและความเสี่ยงต่อการเจริญเติบโตของเมล็ดพืช
ความร้อนที่มากเกินไปอาจทำให้บริเวณที่ได้รับผลกระทบจากความร้อนกว้างขึ้นและลดความเหนียว โดยเฉพาะอย่างยิ่งในโลหะผสมเช่น Ti-6Al-4V ควรควบคุมความเร็วในการเคลื่อนที่ อุณหภูมิระหว่างชั้น และปริมาณความร้อนตามข้อกำหนดของ WPS
สรุป
การเชื่อมโลหะผสมไทเทเนียมไม่ได้เกี่ยวกับการเพิ่มความร้อนเข้าไปในรอยเชื่อม แต่เกี่ยวกับการรักษารอยเชื่อมให้สะอาดตั้งแต่ต้นจนจบ นั่นหมายถึงโลหะฐานที่สะอาด ลวดเชื่อมที่สะอาด การควบคุม TIG ที่เสถียร การปกคลุมของอาร์กอนที่เหมาะสม การไหลของอากาศหลังการเชื่อมที่เพียงพอ และการป้องกันด้านหลังเมื่อรอยเชื่อมต้องการ
หากรอยเชื่อมของคุณเปลี่ยนเป็นสีน้ำเงิน สีเทา หรือสีขาวขุ่น อย่าคิดว่าเป็นเพียงปัญหาด้านความสวยงาม ตรวจสอบการกระจายแก๊ส การตั้งค่าหัวเชื่อม วิธีการไล่แก๊ส และปริมาณความร้อนก่อนที่จะเชื่อมชิ้นส่วนอื่นๆ ต่อไป
สำหรับโรงงานที่กำลังติดตั้งเครื่องเชื่อม TIG สำหรับงานไทเทเนียมYesWelderสามารถช่วยคุณเลือกเครื่องเชื่อมที่เหมาะสมและอุปกรณ์เสริมที่ถูกต้อง เพื่อการปกป้องที่สะอาดกว่า การควบคุมอาร์คที่เสถียรยิ่งขึ้น และความสม่ำเสมอของรอยเชื่อมที่ดีขึ้น สำรวจอุปกรณ์เชื่อม TIG ของ YesWelder หรือติดต่อทีมงานเพื่อขอคำแนะนำในการติดตั้งก่อนเริ่มโครงการไทเทเนียมครั้งต่อไปของคุณ
คำถามที่พบบ่อย (FAQs)
การเชื่อม TIG/GTAW เป็นวิธีที่ปลอดภัยกว่าและนิยมใช้มากกว่าสำหรับการเชื่อมไทเทเนียม เนื่องจากช่วยให้ควบคุมความร้อนและการป้องกันได้ดีกว่า การเชื่อม MIG/GMAW มักไม่แนะนำสำหรับงานไทเทเนียมที่ต้องการคุณภาพสูง เว้นแต่ว่าขั้นตอน การครอบคลุมของแก๊ส และการใช้งานจะได้รับการรับรองอย่างถูกต้องแล้ว
การเชื่อม TIG ไทเทเนียมส่วนใหญ่ไม่จำเป็นต้องอุ่นก่อนเหมือนกับการเชื่อมเหล็กบางชนิด สิ่งที่สำคัญกว่าคือการรักษาบริเวณรอยเชื่อมให้สะอาด แห้ง และมีการป้องกันอย่างสมบูรณ์ หากขั้นตอนการเชื่อมระบุให้ต้องอุ่นก่อน ให้ปฏิบัติตาม WPS แทนที่จะคาดเดา
คุณสามารถขจัดคราบสีที่ผิวหน้าได้ แต่การเจียรไม่ได้ช่วยแก้ไขปัญหาการปนเปื้อนภายในรอยเชื่อมหรือบริเวณที่ได้รับผลกระทบจากความร้อนโดยอัตโนมัติ ให้ถือว่าสีที่เกิดขึ้นเป็นสัญญาณเตือนก่อน ตรวจสอบการตั้งค่าการป้องกัน การครอบคลุมการไล่ก๊าซ และมาตรฐานการยอมรับก่อนตัดสินใจว่ารอยเชื่อมนั้นสามารถคงอยู่ได้หรือไม่
สำหรับงานเชื่อม TIG ไทเทเนียมส่วนใหญ่ ควรใช้ก๊าซอาร์กอนที่มีความบริสุทธิ์สูง อาจใช้ก๊าซผสมอาร์กอน-ฮีเลียมได้ในงานที่ต้องการความร้อนสูงบางประเภท แต่ห้ามใช้ก๊าซผสมที่มี CO₂ หรือออกซิเจนกับไทเทเนียมเด็ดขาด
เริ่มต้นจากสิ่งพื้นฐาน: โลหะฐานสะอาด ลวดเชื่อมสะอาด ถุงมือแห้ง เลนส์แก๊ส การไหลเวียนของแก๊สหลังการเชื่อมที่เพียงพอ และการป้องกันด้านหลังที่เหมาะสม ปัญหาที่ผู้เริ่มต้นส่วนใหญ่พบเจอมักเกิดจากการปนเปื้อนและการป้องกันที่ไม่ดี ไม่ใช่จากประกายไฟเอง
ใช่ค่ะ สามารถใช้เครื่องเชื่อม TIG เครื่องเดิมได้ แต่พื้นที่ทำงาน เครื่องมือ แปรง ลวดเชื่อม และอุปกรณ์ป้องกันต้องสะอาด ห้ามนำฝุ่นเหล็ก ถุงมือสกปรก หรือเครื่องมือเจียรที่ปนเปื้อนเข้าไปในบริเวณที่ทำงานเกี่ยวกับไทเทเนียม



