
การเชื่อมแบบใช้ลวดเชื่อมไส้ฟลักซ์หรือที่รู้จักอย่างเป็นทางการว่า การเชื่อมแบบใช้ลวดเชื่อมไส้ฟลักซ์ (Flux Cored Arc Welding หรือ FCAW) เป็นหนึ่งในกระบวนการเชื่อมที่ใช้งานได้หลากหลายและมีประสิทธิภาพมากที่สุดสำหรับผู้ผลิตในปัจจุบัน วิธีการเชื่อมแบบกึ่งอัตโนมัตินี้ผสมผสานข้อดีของการพกพาได้สะดวกของการเชื่อมแบบใช้ลวดเชื่อมธรรมดา เข้ากับความเร็วและประสิทธิภาพของการเชื่อม MIG ทำให้เป็นเทคนิคที่สำคัญสำหรับทั้งช่างเชื่อมมืออาชีพและผู้ที่ชื่นชอบงานเชื่อมอย่างจริงจัง
การเชื่อม FCAWใช้ลวดเชื่อมแบบท่อต่อเนื่องที่บรรจุด้วยสารประสานฟลักซ์ ซึ่งทำหน้าที่ปกป้อง ลดออกซิเดชัน และรักษาเสถียรภาพของอาร์คในระหว่างกระบวนการเชื่อม การออกแบบที่เป็นนวัตกรรมนี้ช่วยขจัดข้อจำกัดหลายประการที่เกี่ยวข้องกับวิธีการเชื่อมแบบดั้งเดิม ในขณะเดียวกันก็ให้ประสิทธิภาพที่เหนือกว่าในสภาวะที่ท้าทาย รวมถึงงานกลางแจ้ง สภาพแวดล้อมที่มีลมแรง และการใช้งานที่ต้องการการแทรกซึมลึก
การเชื่อมด้วย ลวดเชื่อมไส้ฟลักซ์ ได้ รับความนิยมเพิ่มขึ้นเรื่อย ๆเนื่องจากสามารถให้ผลลัพธ์คุณภาพสูงในการใช้งานที่หลากหลาย พร้อมทั้งรักษาอัตราการผลิตที่ดีเยี่ยม การทำความเข้าใจกระบวนการนี้จะเปิดโอกาสใหม่ ๆ ให้กับช่างเชื่อมที่ต้องการขยายขีดความสามารถและรับมือกับโครงการที่อาจเป็นเรื่องยากหากใช้การเชื่อมแบบอื่น
ทำความเข้าใจกระบวนการเชื่อมฟลักซ์คอร์
กระบวนการเชื่อมแบบใช้ลวดเชื่อมแกนฟลักซ์ทำงานโดยใช้ประก électrique ที่เกิดขึ้นระหว่างลวดเชื่อมทรงกระบอกที่ป้อนอย่างต่อเนื่องกับชิ้นงาน ลวดเชื่อมทรงกระบอกมีสารประกอบฟลักซ์อยู่ภายในแกนกลาง ซึ่งทำหน้าที่สำคัญหลายอย่างในระหว่างการเชื่อม เมื่อลวดหลอมละลาย สารประกอบฟลักซ์เหล่านี้จะสร้างสแลกและก๊าซป้องกันที่ช่วยปกป้องบ่อหลอมเหลวจากการปนเปื้อนในบรรยากาศ
กระบวนการเชื่อม FCAWสร้างอัตราการเติมเนื้อโลหะที่สูงกว่าการเชื่อมแบบใช้ลวดธรรมดาอย่างมาก ในขณะที่ยังคงรักษาคุณสมบัติการแทรกซึมที่ดีเยี่ยม การป้อนลวดอย่างต่อเนื่องช่วยลดการเปลี่ยนอิเล็กโทรดบ่อยครั้งที่จำเป็นในการเชื่อมแบบใช้ลวดธรรมดา ซึ่งช่วยเพิ่มประสิทธิภาพการทำงานอย่างมากในการเชื่อมชิ้นงานที่ยาวและงานที่ต้องทำซ้ำๆ
ลักษณะอาร์กในการเชื่อมฟลักซ์คอร์มักจะให้แรงและทะลุทะลวงมากกว่าการเชื่อมมิก ทำให้มีประสิทธิภาพเป็นพิเศษในการเชื่อมวัสดุที่มีความหนา และให้การทะลุทะลวงรอยเชื่อมได้อย่างสมบูรณ์ในงานเชื่อมแบบผ่านครั้งเดียว อาร์กแบบทะลุทะลวงนี้ยังช่วยเผาไหม้ผ่านสิ่งปนเปื้อนบนพื้นผิว เช่น ตะกรัน สนิมเล็กน้อย และสี ซึ่งอาจก่อให้เกิดปัญหาในกระบวนการเชื่อมอื่นๆ
การเชื่อมด้วยลวดเชื่อมแบบมีไส้ฟลักซ์จะสร้างชั้นสแลกป้องกันที่เย็นตัวช้ากว่าโลหะพื้นฐาน ซึ่งให้ผลดีต่อการอบชุบความร้อนหลังการเชื่อม ช่วยเพิ่มคุณสมบัติทางกล นอกจากนี้ สแลกนี้ยังช่วยปกป้องโลหะเชื่อมที่กำลังเย็นตัวจากการเย็นตัวอย่างรวดเร็ว ซึ่งอาจทำให้เกิดรอยแตกในวัสดุที่ไวต่อการเกิดรอยแตกได้
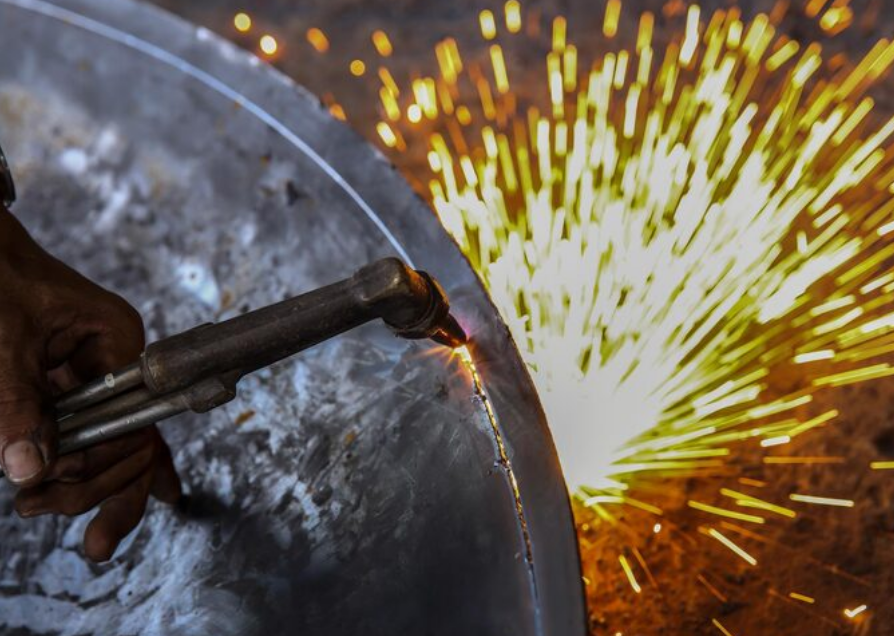
ประเภทของการเชื่อมฟลักซ์คอร์: การเชื่อมแบบป้องกันตัวเองเทียบกับการเชื่อมแบบป้องกันแก๊ส
การเชื่อมแบบ ใช้ลวดเชื่อมแกนฟลักซ์แบบมีฟลักซ์หุ้มตัวเอง (Self-shielded flux core welding)ทำงานโดยไม่ต้องใช้ก๊าซหุ้มภายนอก โดยอาศัยสารประกอบฟลักซ์ภายในแกนลวดเพียงอย่างเดียวในการหุ้มอาร์คและป้องกันรอยเชื่อม คุณสมบัตินี้ทำให้การเชื่อมแบบ FCAW มีฟลักซ์หุ้มตัวเองเหมาะอย่างยิ่งสำหรับการเชื่อมกลางแจ้ง งานซ่อมแซมภาคสนาม และการใช้งานในกรณีที่การส่งก๊าซหุ้มทำได้ยากหรือไม่สามารถทำได้
โดยทั่วไปแล้วลวด เชื่อมแบบมีฟลักซ์หุ้มตัวเองจะมีส่วนประกอบของฟลักซ์มากกว่าแบบใช้แก๊สหุ้ม ทำให้เกิดตะกรันและเศษโลหะกระเด็นมากกว่า แต่ให้ประสิทธิภาพในการเชื่อมช่องว่างและทนต่อการปนเปื้อนบนพื้นผิวได้ดีกว่า คุณลักษณะเหล่านี้ทำให้กระบวนการเชื่อมแบบมีฟลักซ์หุ้มตัวเองมีคุณค่าอย่างยิ่งสำหรับการเชื่อมโครงสร้าง การผลิตชิ้นส่วนขนาดใหญ่ และงานบำรุงรักษา
การเชื่อมแบบใช้ลวดเชื่อมไส้ฟลักซ์หุ้มด้วยแก๊สเป็นการผสมผสานระหว่างลวดเชื่อมแบบท่อบรรจุฟลักซ์กับแก๊สหุ้มภายนอก ซึ่งโดยทั่วไปคือ CO2 หรือส่วนผสมของอาร์กอน/CO2 การผสมผสานนี้ให้คุณลักษณะของอาร์คที่ดีกว่า ลดการกระเด็นของโลหะ และปรับปรุงคุณสมบัติทางกลได้ดีกว่าเมื่อเทียบกับกระบวนการเชื่อมแบบใช้ลวดเชื่อมหุ้มตัวเอง อย่างไรก็ตาม จำเป็นต้องใช้อุปกรณ์จัดการแก๊สและจำกัดความสะดวกในการเคลื่อนย้าย
FCAW ที่ป้องกันด้วยก๊าซช่วยให้รอยเชื่อมสะอาดขึ้น เชื่อมผนังด้านข้างได้ดีขึ้น และมีความเหนียวที่ดีขึ้น จึงเหมาะสำหรับการใช้งานที่ต้องการคุณสมบัติเชิงกลที่เหนือกว่าหรือรูปลักษณ์ภายนอก การป้องกันด้วยก๊าซภายนอกยังช่วยเพิ่มความเร็วในการเคลื่อนที่และเพิ่มประสิทธิภาพการผลิตในสภาพแวดล้อมการเชื่อม
การทำความเข้าใจถึงความแตกต่างระหว่างสองแนวทางนี้ช่วยให้ช่างเชื่อมเลือกวิธีการแกนฟลักซ์ที่เหมาะสมที่สุดสำหรับการใช้งานและสภาวะการทำงานที่เฉพาะเจาะจง
ข้อกำหนดและการตั้งค่าอุปกรณ์
อุปกรณ์เชื่อมลวดฟลักซ์คอร์มีส่วนประกอบหลายอย่างร่วมกับ ระบบ เชื่อม MIGแต่มีการดัดแปลงเฉพาะเพื่อเพิ่มประสิทธิภาพสำหรับลวดเชื่อมแบบท่อ เครื่องเชื่อม MIG มาตรฐานส่วนใหญ่สามารถรองรับการเชื่อมลวดฟลักซ์คอร์ได้โดยการปรับระบบขับเคลื่อนลวดและการเปลี่ยนหัวสัมผัสให้เหมาะสม
เครื่องเชื่อม MIG แบบฟลักซ์คอร์ไร้แก๊สหลายกระบวนการ
ระบบขับเคลื่อนลวดสำหรับการเชื่อมฟลักซ์คอร์ต้องใช้กำลังที่เพียงพอในการดันลวดรูปทรงกระบอกผ่านสายปืนโดยไม่ทำให้อิเล็กโทรดเสียหายหรือเสียรูป โดยทั่วไปแล้วระบบขับเคลื่อนแบบสี่ลูกกลิ้งจะให้ประสิทธิภาพการป้อนที่เหนือกว่าเมื่อเทียบกับระบบสองลูกกลิ้ง โดยเฉพาะอย่างยิ่งสำหรับลวดฟลักซ์คอร์ที่มีเส้นผ่านศูนย์กลางใหญ่กว่าหรือสายปืนที่มีความยาว
การเลือกใช้ ลวดเชื่อมแบบมีฟลักซ์อยู่ภายในนั้นขึ้นอยู่กับความหนาของวัสดุฐาน ตำแหน่งการเชื่อม และคุณสมบัติทางกลที่ต้องการ ขนาดเส้นผ่านศูนย์กลางของลวดที่ใช้กันทั่วไปมีตั้งแต่ 0.035 นิ้ว สำหรับงานโลหะแผ่น ไปจนถึง 1/8 นิ้ว หรือใหญ่กว่านั้นสำหรับงานเชื่อมโครงสร้างขนาดใหญ่ ส่วนประกอบของลวดจะแตกต่างกันอย่างมากระหว่างผู้ผลิตและการใช้งาน ดังนั้นจึงต้องเลือกอย่างระมัดระวังโดยพิจารณาจากข้อกำหนดของโครงการ
หัวสัมผัสสำหรับการเชื่อมฟลักซ์คอร์โดยทั่วไปจะมีช่องเปิดที่ใหญ่กว่าการใช้ลวดเชื่อมแบบเส้นทึบ เพื่อรองรับอิเล็กโทรดแบบท่อโดยไม่มีข้อจำกัด การใช้งานบางประเภทจะได้รับประโยชน์จากหัวสัมผัสเฉพาะทางที่ออกแบบมาเพื่อปรับปรุงการถ่ายโอนกระแสไฟฟ้าและยืดอายุการใช้งานของหัวเชื่อมเมื่อใช้ลวดเชื่อมฟลักซ์คอร์ชนิดขัดถู
ข้อกำหนดด้านแหล่งจ่ายไฟสนับสนุนเครื่องจักรแรงดันคงที่ที่มีความจุกระแสไฟฟ้าเพียงพอสำหรับการใช้งานตามวัตถุประสงค์ การเชื่อมด้วยฟลักซ์คอร์ส่วนใหญ่ทำงานในโหมดถ่ายโอนแบบสเปรย์ ซึ่งต้องใช้ความสามารถของแหล่งจ่ายไฟที่เพียงพอเพื่อรักษาคุณลักษณะอาร์กให้คงที่ตลอดช่วงการทำงาน
ประโยชน์หลักและข้อดีของการเชื่อมฟลักซ์คอร์
ข้อดีของการเชื่อมด้วยลวดฟลักซ์คอร์ได้แก่ อัตราการผลิตที่สูงมาก ซึ่งมักจะเหนือกว่ากระบวนการเชื่อมแบบอาร์คอื่นๆ การป้อนลวดอย่างต่อเนื่องช่วยลดเวลาหยุดทำงานจากการเปลี่ยนอิเล็กโทรด ในขณะที่อัตราการสะสมเนื้อวัสดุที่สูงขึ้นช่วยลดเวลาการเชื่อมโดยรวมสำหรับงานส่วนใหญ่
อัตราการเชื่อมที่สูงในการเชื่อมแบบใช้ลวดฟลักซ์คอร์เป็นผลมาจากการออกแบบลวดแบบท่อที่ช่วยให้สามารถใช้ลวดที่มีเส้นผ่านศูนย์กลางใหญ่ขึ้นและมีความหนาแน่นกระแสไฟฟ้าสูงกว่าเมื่อเทียบกับกระบวนการเชื่อมแบบใช้ลวดแข็ง ความสามารถนี้มีประโยชน์อย่างยิ่งสำหรับงานผลิตชิ้นส่วนโลหะขนาดใหญ่ที่ต้องการการเชื่อมในปริมาณมาก
คุณสมบัติการแทรกซึมลึกทำให้การเชื่อมด้วยลวดเชื่อมแบบมีฟลักซ์เหมาะอย่างยิ่งสำหรับการเชื่อมแบบผ่านครั้งเดียวบนวัสดุหนาและการใช้งานที่ต้องการการแทรกซึมเต็มที่ของรอยต่อ อาร์คที่แทรกซึมจะเผาไหม้ออกไซด์และสิ่งปนเปื้อนบนพื้นผิวที่อาจทำให้เกิดปัญหาการหลอมรวมในกระบวนการอื่นๆ
ความสามารถในการเชื่อมในทุกตำแหน่งช่วยให้กระบวนการเชื่อมแบบใช้ลวดเชื่อมไส้ฟลักซ์สามารถจัดการกับตำแหน่งราบ แนวนอน แนวตั้ง และเหนือศีรษะได้อย่างมีประสิทธิภาพ เทคนิคที่เหมาะสมและการเลือกใช้ลวดที่ถูกต้องช่วยให้ได้รอยเชื่อมคุณภาพสูงในทุกตำแหน่ง ทำให้มีความยืดหยุ่นสำหรับโครงการผลิตที่ซับซ้อน
ความทนทานต่อสภาพอากาศเป็นข้อได้เปรียบที่สำคัญของการเชื่อมด้วยลวดเชื่อมแบบมีฟลักซ์ โดยเฉพาะอย่างยิ่งกระบวนการเชื่อมแบบมีฟลักซ์ปกคลุมในตัว ซึ่งทำงานได้อย่างมีประสิทธิภาพในสภาพที่มีลมแรง ซึ่งกระบวนการเชื่อมแบบใช้แก๊สปกคลุมอาจทำได้ไม่ดี ความสามารถนี้ทำให้การเชื่อมด้วยลวดเชื่อมแบบมีฟลักซ์มีคุณค่าอย่างยิ่งสำหรับงานก่อสร้าง งานวางท่อ และงานซ่อมแซมกลางแจ้ง
ความสามารถในการเชื่อมช่องว่างช่วยให้การเชื่อมแบบใช้ลวดเชื่อมไส้ฟลักซ์สามารถรับมือกับสภาวะการประกอบที่ไม่ดีและช่องว่างที่ฐานเชื่อมที่กว้างกว่า ซึ่งอาจก่อให้เกิดปัญหาสำหรับกระบวนการเชื่อมอื่นๆ คุณลักษณะของบ่อหลอมเหลวช่วยเติมเต็มช่องว่างและสร้างรอยเชื่อมที่แข็งแรงแม้ว่าการเตรียมรอยต่อจะไม่สมบูรณ์แบบก็ตาม
แอปพลิเคชันและการใช้ในอุตสาหกรรม
การเชื่อมเหล็กโครงสร้างเป็นหนึ่งในงานใช้งานที่ใหญ่ที่สุดสำหรับการเชื่อมแบบใช้ลวดเชื่อมไส้ฟลักซ์ โดยมีข้อกำหนดด้านการก่อสร้างหลายแห่งที่ยอมรับกระบวนการเชื่อมแบบ FCAW สำหรับงานโครงสร้างโดยเฉพาะ การผสมผสานระหว่างความแข็งแรงสูง ความเหนียวที่ดีเยี่ยม และประสิทธิภาพการผลิตที่เหนือกว่า ทำให้การเชื่อมแบบใช้ลวดเชื่อมไส้ฟลักซ์เหมาะอย่างยิ่งสำหรับงานโครงสร้าง
อุตสาหกรรมการต่อเรือใช้การเชื่อมแบบฟลักซ์คอร์อย่างแพร่หลายในการสร้างตัวเรือ การผลิตผนังกั้น และการประกอบโครงสร้าง กระบวนการนี้ให้ผลผลิตที่ยอดเยี่ยมสำหรับการเชื่อมแผ่นเหล็กหนาซึ่งพบได้ทั่วไปในงานก่อสร้างทางทะเล ในขณะเดียวกันก็ให้คุณสมบัติทางกลที่เหมาะสมกับสภาพการใช้งานในทะเล
งานก่อสร้างท่อส่งพึ่งพาการเชื่อมแบบใช้ลวดเชื่อมมีฟลักซ์จำนวนมาก ทั้งในงานบนบกและในทะเล กระบวนการเชื่อมแบบใช้ลวดเชื่อมมีฟลักซ์แบบมีฉนวนหุ้มในตัวทำงานได้อย่างมีประสิทธิภาพในสภาพอากาศที่ท้าทาย ในขณะเดียวกันก็ให้ความแข็งแรงและความทนทานที่จำเป็นสำหรับการใช้งานในท่อส่งแรงดันสูง
การผลิตเครื่องจักรกลหนักใช้การเชื่อมแบบฟลักซ์คอร์สำหรับการสร้างโครง การประกอบบุ้งกี๋ และการประกอบชิ้นส่วนโครงสร้าง ความสามารถในการแทรกซึมลึกและการเชื่อมช่องว่างช่วยให้สามารถรับมือกับชิ้นส่วนขนาดใหญ่และการประกอบที่ไม่สมบูรณ์แบบซึ่งพบได้ทั่วไปในการก่อสร้างเครื่องจักรกลหนัก
การเชื่อมซ่อมแซมและบำรุงรักษาได้รับประโยชน์จากความสามารถของลวดเชื่อมแบบมีฟลักซ์หุ้มในการทำงานบนพื้นผิวที่ปนเปื้อนและให้คุณสมบัติความแข็งแรงที่ดีเยี่ยมสำหรับการซ่อมแซมโครงสร้าง ความสะดวกในการพกพาของกระบวนการเชื่อมแบบมีฟลักซ์หุ้มในตัวทำให้มีคุณค่าอย่างยิ่งสำหรับงานซ่อมแซมภาคสนาม
เทคนิคการเชื่อมและแนวทางปฏิบัติที่ดีที่สุด
เทคนิคการเชื่อมด้วยลวดฟลักซ์คอร์จำเป็นต้องเข้าใจว่ากระบวนการนี้แตกต่างจากการเชื่อม MIG ด้วยลวดแข็งอย่างไร ลวดแบบท่อสร้างลักษณะอาร์คและพฤติกรรมของบ่อหลอมที่แตกต่างกัน ซึ่งต้องใช้แนวทางเฉพาะเพื่อให้ได้ผลลัพธ์ที่ดีที่สุด
โดยทั่วไปแล้ว การเชื่อมด้วย ลวดเชื่อมไส้ฟลักซ์จะใช้มุมลากเล็กน้อยประมาณ 5-15 องศา แต่บางงานก็อาจได้รับประโยชน์จากเทคนิคการดัน การเกิดตะกรันในกระบวนการเชื่อมมีผลต่อการเลือกมุมเคลื่อนที่ และส่งผลต่อการกำจัดตะกรันและลักษณะของรอยเชื่อม
ความเร็วในการป้อนลวดและการตั้งค่าแรงดันไฟฟ้าต้องได้รับการประสานงานอย่างระมัดระวังเพื่อรักษาเสถียรภาพของสภาวะอาร์ค การเชื่อมด้วยลวดฟลักซ์คอร์มักใช้แรงดันไฟฟ้าสูงกว่าการเชื่อมด้วยลวดแข็งทั่วไป จึงจำเป็นต้องปรับพารามิเตอร์การเชื่อม MIG มาตรฐาน
การกำจัดตะกรันเป็นสิ่งสำคัญอย่างยิ่งในการเชื่อมแบบหลายรอบ โดยต้องทำความสะอาดให้หมดจดระหว่างรอบการเชื่อมแต่ละครั้งเพื่อป้องกันการปนเปื้อนของตะกรัน เทคนิคการทำความสะอาดระหว่างรอบการเชื่อมที่เหมาะสมจะช่วยให้ได้คุณภาพการเชื่อมที่ดีและป้องกันข้อบกพร่องในรอบการเชื่อมถัดไป
เทคนิคการเชื่อมแบบรูลึกอาจต้องใช้ขั้นตอนเฉพาะ ขึ้นอยู่กับการออกแบบรอยต่อและสภาพของวัสดุรองรับ การใช้งานลวดเชื่อมแบบมีฟลักซ์จำนวนมากได้รับประโยชน์จากเทคนิคการเชื่อมแบบรูกุญแจ ซึ่งช่วยให้มั่นใจได้ว่ารอยต่อจะแทรกซึมได้อย่างสมบูรณ์ ในขณะเดียวกันก็รักษาการเสริมแรงที่ฐานได้ดี
การเปรียบเทียบกับกระบวนการเชื่อมอื่นๆ
การเปรียบเทียบ การเชื่อมแบบ FCAW กับ MIGพบว่าการเชื่อมแบบฟลักซ์คอร์ให้การแทรกซึมและการต้านทานลมที่ดีกว่า ในขณะที่การเชื่อมแบบ MIG ให้การทำงานที่สะอาดกว่าและรูปลักษณ์ที่ดีกว่า การเลือกใช้ขึ้นอยู่กับข้อกำหนดของงาน สภาพการทำงาน และลำดับความสำคัญด้านประสิทธิภาพการผลิต
การเชื่อมแบบใช้ลวดเชื่อมไส้ฟลักซ์เทียบกับการเชื่อมแบบใช้ลวดเชื่อมแท่ง เผยให้เห็นข้อได้เปรียบด้านประสิทธิภาพการผลิตของการเชื่อมแบบใช้ลวดเชื่อมไส้ฟลักซ์ เนื่องจากมีอัตราการป้อนลวดอย่างต่อเนื่องและอัตราการเชื่อมที่สูงกว่า อย่างไรก็ตาม การเชื่อมแบบใช้ลวดเชื่อมแท่งยังคงมีข้อดีในสถานการณ์ที่เข้าถึงพื้นที่จำกัด และมีตัวเลือกอิเล็กโทรดที่หลากหลายกว่าสำหรับการใช้งานเฉพาะทาง
การเชื่อมแบบ FCAW และ TIGมีความแตกต่างอย่างมากในด้านประสิทธิภาพการผลิตและขอบเขตการใช้งาน การ เชื่อมแบบ TIGให้การควบคุมที่ดีกว่าและผลลัพธ์ที่สวยงามกว่า ในขณะที่การเชื่อมแบบฟลักซ์คอร์ให้ปริมาณการเชื่อมที่สูงกว่ามากและมีความสามารถในการเชื่อมช่องว่างได้ดีกว่าสำหรับการเชื่อมในกระบวนการผลิต
การทำความเข้าใจการเปรียบเทียบเหล่านี้ช่วยให้ช่างเชื่อมเลือกกระบวนการที่เหมาะสมที่สุดสำหรับการใช้งานเฉพาะเจาะจง ขณะเดียวกันก็รับรู้ถึงจุดแข็งเฉพาะตัวที่กระบวนการแต่ละอย่างนำมาสู่สถานการณ์การเชื่อมที่แตกต่างกัน
ข้อควรพิจารณาด้านความปลอดภัยและแนวทางปฏิบัติที่ดีที่สุด
ความปลอดภัยในการเชื่อมด้วยลวดเชื่อมแบบมีฟลักซ์อยู่ภายในนั้น จำเป็นต้องให้ความสำคัญกับการเกิดควัน ซึ่งโดยทั่วไปแล้วจะมีปริมาณมากกว่าการเชื่อมด้วยลวดเชื่อมแบบแข็ง เนื่องจากสารประกอบฟลักซ์เกิดการสลายตัว การระบายอากาศที่เพียงพอจึงมีความสำคัญอย่างยิ่ง โดยเฉพาะในพื้นที่จำกัดหรือการใช้งานภายในอาคาร
อุปกรณ์ป้องกันส่วนบุคคลต้องคำนึงถึงการเกิดสะเก็ดไฟและการแผ่รังสี UV ที่เพิ่มขึ้นซึ่งเกี่ยวข้องกับการเชื่อมด้วยลวดเชื่อมแบบมีฟลักซ์อยู่ภายใน การสวมใส่เสื้อผ้าที่เหมาะสม แว่นตาป้องกัน และอุปกรณ์ป้องกันระบบทางเดินหายใจจะช่วยป้องกันการบาดเจ็บและผลกระทบต่อสุขภาพในระยะยาว
มาตรการ ป้องกันอัคคีภัยมีความสำคัญเป็นพิเศษเนื่องจากประกายไฟและเศษโลหะกระเด็นที่เกิดขึ้นจากการเชื่อมด้วยลวดเชื่อมแบบมีฟลักซ์ การเฝ้าระวังอัคคีภัยอย่างถูกต้องและการขออนุญาตทำงานที่เกี่ยวข้องกับความร้อนจะช่วยป้องกันอัคคีภัยในสภาพแวดล้อมที่ติดไฟได้ง่าย
การเชื่อมแบบ ใช้ลวดเชื่อมแกนฟลักซ์ (Flux Core Welding: FCAW) มอบความอเนกประสงค์และประสิทธิภาพการทำงานที่ยอดเยี่ยมสำหรับช่างเชื่อมที่ต้องการขยายขีดความสามารถเหนือกว่ากระบวนการแบบดั้งเดิม การผสมผสานระหว่างอัตราการเติมเนื้อโลหะสูง การแทรกซึมที่ดีเยี่ยม และความทนทานต่อสภาพอากาศ ทำให้ FCAW เป็นเครื่องมือที่มีค่าอย่างยิ่งสำหรับงานที่หลากหลาย ตั้งแต่งานโครงสร้างขนาดใหญ่ไปจนถึงงานซ่อมแซมภาคสนาม
การทำความเข้าใจพื้นฐานและประโยชน์ของการเชื่อมฟลักซ์คอร์จะช่วยเปิดโอกาสใหม่ๆ ให้กับช่างเชื่อมทั้งมืออาชีพและมือสมัครเล่น กระบวนการนี้มีข้อได้เปรียบเฉพาะตัวที่ช่วยเสริมวิธีการเชื่อมอื่นๆ ขณะเดียวกันก็มอบโซลูชันสำหรับการใช้งานที่ท้าทายซึ่งอาจทำได้ยากด้วยกระบวนการอื่นๆ
สำหรับอุปกรณ์เชื่อมลวดฟลักซ์คุณภาพสูงและคำแนะนำจากผู้เชี่ยวชาญด้านการเชื่อม FCAW โปรดสำรวจโซลูชันที่ครอบคลุมของYesWelderความเชี่ยวชาญทางเทคนิคของพวกเขาสามารถช่วยเพิ่มประสิทธิภาพการเชื่อมลวดฟลักซ์ของคุณ พร้อมทั้งรับประกันว่าคุณจะมีอุปกรณ์ที่เหมาะสมสำหรับประสิทธิภาพการเชื่อมที่เหนือกว่าในงานที่ต้องการความแม่นยำสูง



