
การเชื่อม MIG เป็นกระบวนการเชื่อมที่อเนกประสงค์และรวดเร็ว เป็นทางเลือกที่พลิกโฉมวงการหากคุณต้องการโซลูชันการเชื่อมที่ประหยัดต้นทุนและรวดเร็ว กระบวนการนี้เชื่อมต่อชิ้นส่วนโลหะโดยใช้ลวดโลหะที่ใช้แล้วหมดไป หากคุณต้องการทราบว่าการเชื่อม MIG คืออะไรวิธีการทำงาน อุปกรณ์ และกระบวนการ คุณมาถูกที่แล้ว ในบทความนี้ คุณจะได้เรียนรู้ทุกสิ่งที่คุณต้องการเกี่ยวกับการเชื่อม MIG
การเชื่อม MIG คืออะไร
อย่างที่ชื่อบ่งบอก การเชื่อมแบบ MIG (Metal Inert Gas) เป็นเทคนิคการเชื่อมชนิดหนึ่ง โดยใช้การเชื่อมโลหะสองชิ้นเข้าด้วยกันโดยการหลอมละลายอิเล็กโทรดโลหะที่ใช้แล้วหมดไปในสภาวะที่มีก๊าซเฉื่อย คำอธิบายโดยละเอียดเกี่ยวกับการเชื่อมแบบ MIGจะอยู่ด้านล่างเพื่อให้คุณเข้าใจอย่างครบถ้วน
อิเล็กโทรดโลหะมักอยู่ในรูปของลวดที่หลอมละลายเพื่อสร้างพันธะที่แข็งแรงและถาวรระหว่างโลหะสองชนิด ลวดนี้ทำหน้าที่เป็นทั้งวัสดุป้อนที่หลอมละลายเพื่อสร้างจุดเชื่อมต่อและยังเป็นอิเล็กโทรดอีกด้วย
การเชื่อม MIG หรือที่เรียกอีกอย่างว่าการเชื่อมด้วยอาร์กโลหะแก๊ส (GMAW) หรือการเชื่อมด้วยลวดธรรมดา จะทำโดยใช้ก๊าซป้องกัน เช่น ก๊าซเฉื่อย หรือส่วนผสมของก๊าซอาร์กอน/CO2 วิธีนี้ช่วยให้มั่นใจได้ว่าออกซิเจนหรือสารปนเปื้อนอื่นๆ จะไม่เข้าไปถึงรอยเชื่อมโลหะ ทำให้เกิดรอยเชื่อมที่แข็งแรง เหมาะสำหรับโลหะที่บางและหนาที่สุด ข้อดีคือคุ้มค่า รวดเร็ว และไม่จำเป็นต้องมีการฝึกอบรมพิเศษใดๆ

การเชื่อม MIG ใช้เพื่ออะไร
เมื่อคุณเข้าใจหลักการเชื่อม MIG แล้ว คุณคงสงสัยว่าการเชื่อม MIG ใช้ทำอะไรบ้าง ? เนื่องจากให้ผลลัพธ์ที่รวดเร็ว การเชื่อม MIG จึงถูกนำไปใช้อย่างแพร่หลายในหลายอุตสาหกรรม ตัวอย่างเช่น บางภาคส่วนที่ใช้เทคนิคการเชื่อม MIG เพื่อให้ได้ผลลัพธ์ที่ทันท่วงที
- อุตสาหกรรมยานยนต์: การเชื่อม MIG ใช้ในการซ่อมแซมตัวรถที่เสียหาย การผลิตชิ้นส่วนรถยนต์ รวมถึงส่วนประกอบเครื่องยนต์ และการดัดแปลงรถยนต์
- ระบบปรับอากาศ: ท่อโลหะที่ใช้สำหรับระบายอากาศและระบบทำความร้อน/ทำความเย็นเชื่อมโดยใช้วิธีเชื่อม MIG
- อุตสาหกรรมทางทะเล: การเชื่อม MIG ใช้สำหรับซ่อมแซมโครงสร้างทางทะเล รวมถึงการประกอบชิ้นส่วนหลักบางส่วน เช่น ดาดฟ้าและตัวเรือ
- อุตสาหกรรมการก่อสร้าง: การเชื่อม MIG ใช้ในการก่อสร้างท่อ โครงสร้างเหล็ก และเชื่อมโครงสร้างเหล็กในคอนกรีตเพื่อโครงสร้างที่มั่นคง
- เกษตร: การเชื่อม MIG ถูกนำมาใช้ในภาคเกษตรกรรมอย่างกว้างขวาง ตั้งแต่เครื่องจักรทางการเกษตรไปจนถึงเครื่องจักรกลหนักที่เกี่ยวข้องกับการเกษตร
- ศิลปะ: ส่วนใหญ่แล้วการเชื่อม MIG จะใช้ในการเชื่อมโครงสร้างงานศิลปะเพื่อจัดแสดงต่อสาธารณะ แต่ศิลปินบางคนก็ใช้เทคนิคการเชื่อมนี้เพื่อพัฒนางานศิลปะผ่านโลหะด้วย เนื่องจากใช้งานง่าย ศิลปินจึงไม่จำเป็นต้องได้รับการฝึกฝนเป็นพิเศษในการเชื่อม MIG จึงสะดวกต่อการใช้งาน
- อุตสาหกรรมอาหาร: การเชื่อม MIG ใช้กับอุตสาหกรรมอาหารในการผลิตอุปกรณ์สแตนเลสและการซ่อมแซมส่วนประกอบสแตนเลสที่ใช้ในการแปรรูปอาหาร
- อุตสาหกรรมน้ำมันและก๊าซ: การเชื่อม MIG ใช้ในโรงกลั่นน้ำมัน เช่น การเชื่อมภาชนะรับแรงดัน ถัง และส่วนประกอบสำคัญอื่นๆ นอกจากนี้ยังใช้เชื่อมท่อก๊าซเพื่อการเชื่อมที่รวดเร็วอีกด้วย
- อุตสาหกรรมการผลิต: การเชื่อม MIG ใช้ในการผลิตและซ่อมแซมอุปกรณ์หนัก เช่น เครน รถดันดิน และรถแทรกเตอร์ นอกจากนี้ยังใช้ในการเชื่อมโครงสร้างโลหะของเครื่องจักรอุตสาหกรรม และซ่อมแซมโครงสร้างโลหะในอุตสาหกรรมการบินและอวกาศอีกด้วย
- อุตสาหกรรมพลังงาน: ตั้งแต่การเชื่อมส่วนประกอบของกังหันลมไปจนถึงการประกอบโครงสร้างแผงโซลาร์เซลล์ การเชื่อม MIG กำลังให้บริการภาคส่วนพลังงานและมีส่วนสนับสนุนให้มีประสิทธิภาพที่เหนือกว่า
วัสดุและอุปกรณ์เชื่อม MIG
เมื่อคุณเข้าใจแล้วว่าการเชื่อม MIG คืออะไรขั้นตอนต่อไปคือการเรียนรู้เกี่ยวกับอุปกรณ์และวัสดุที่เกี่ยวข้อง การเชื่อม MIG ใช้วัสดุและอุปกรณ์มากมาย ในที่นี้เราจะเน้นที่วัสดุและอุปกรณ์ที่จำเป็นและใช้งานกันอย่างแพร่หลายที่สุด
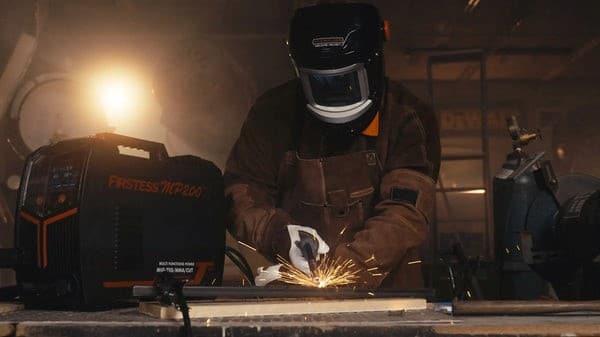
ช่างเชื่อม MIG
อุปกรณ์ที่สำคัญที่สุดของการเชื่อม MIG คือเครื่องเชื่อม MIGซึ่งมีหน้าที่จ่ายพลังงานเพื่อให้กระบวนการเชื่อมดำเนินไป โดยมีหัวเชื่อมที่หันไปทางรอยเชื่อมเพื่อปล่อยก๊าซปกคลุม ลวดเชื่อม และกระแสไฟฟ้าโดยตรง
แผงควบคุมในเครื่องเชื่อม MIG ใช้สำหรับตั้งค่าพารามิเตอร์สำคัญต่างๆ ได้แก่ ความเร็วการป้อนลวด (ซึ่งจะปล่อยลวดด้วยความเร็วที่กำหนดไว้ล่วงหน้าไปยังรอยเชื่อม) แรงดันไฟฟ้าที่ต้องการ และอัตราการไหลของก๊าซเฉื่อย ตัวควบคุมก๊าซจะปล่อยก๊าซป้องกันเมื่อจำเป็น เพื่อให้แน่ใจว่าแอ่งเชื่อมปลอดภัยจากการปนเปื้อนใดๆ นอกจากนี้ เครื่องเชื่อม MIG ยังมีระบบระบายความร้อนที่ติดตั้งมาด้วย ซึ่งจะช่วยระบายความร้อนของเครื่องในกรณีที่ใช้งานมากเกินไป
กลไกการป้อนลวด
กลไกการป้อนลวดมีความสำคัญอย่างยิ่งและส่งผลต่อเสถียรภาพของลวด รวมถึงประสิทธิภาพโดยรวมของการเชื่อม MIG อัตราการป้อนลวดควรสอดคล้องกับการไหลของกระแสไฟฟ้าเพื่อให้เกิดรอยต่อที่ไร้รอยต่อ
ช่วยให้มั่นใจได้ว่าลูกกลิ้งป้อนลวดและแผ่นซับลวดทำงานได้อย่างสมบูรณ์แบบตามอัตราความเร็วที่ต้องการ หากป้อนลวดด้วยความเร็วสูงเกินไป อาจทำให้เกิดบ่อลูกปัดขนาดใหญ่ที่ดูไม่สวยงามและจำเป็นต้องตกแต่งให้เรียบร้อย นอกจากนี้ ยังอาจทำให้เกิดรอยต่อเย็น (cold laps) ซึ่งโลหะไม่ละลายอย่างเหมาะสม ทำให้เกิดรอยต่อที่อ่อนแอและอาจทำให้เกิดการกระเด็นสูงได้
ลวดเชื่อม
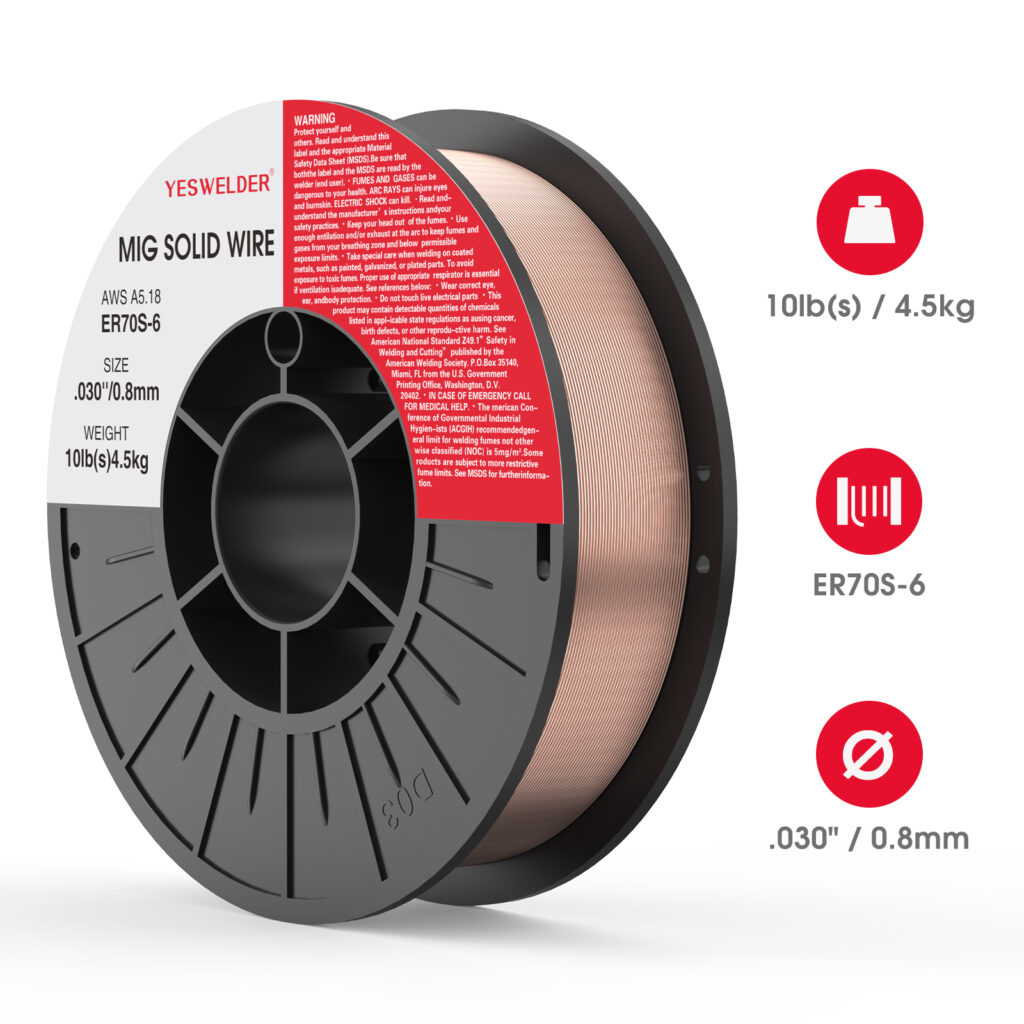
ลวดเชื่อมที่หลอมละลายเพื่อสร้างรอยต่อระหว่างโลหะสองชนิดมีให้เลือกหลายขนาดเส้นผ่านศูนย์กลางและวัสดุ วัสดุและเส้นผ่านศูนย์กลางจะถูกเลือกตามชนิดของโลหะพื้นฐาน
โดยทั่วไปแล้ว ลวดเชื่อมแบบตันมักใช้สำหรับเชื่อมอลูมิเนียม สเตนเลส และเหล็ก ลวดเชื่อมนี้จะถูกยึดเข้ากับเครื่องเชื่อมและป้อนลวดด้วยความเร็วที่เหมาะสมโดยใช้กลไกป้อนลวด เพื่อสร้างอาร์กที่เสถียร บ่อลูกปัดที่สวยงาม รอยเชื่อมที่แข็งแรง และลดการกระเด็นของลวดเชื่อมให้น้อยที่สุด
ก๊าซชนิดใดที่ใช้สำหรับการเชื่อม MIG
คำถามอย่างเช่น การเชื่อม MIG คืออะไร และใช้แก๊สอะไรในการเชื่อม MIG นั้นเกี่ยวข้องกัน แก๊สปกคลุมมีไว้เพื่อปกป้องบ่อหลอมจากการปนเปื้อนทุกชนิด แก๊สปกคลุมที่ใช้จะขึ้นอยู่กับการใช้งานและโลหะพื้นฐาน แก๊สที่ใช้ในการเชื่อม MIG ได้แก่:
- อาร์กอน: เหมาะสำหรับการเชื่อมทองแดงและอลูมิเนียม (โลหะที่ไม่ใช่เหล็ก)
- คาร์บอนไดออกไซด์: ก๊าซคาร์บอนไดออกไซด์เหมาะที่สุดสำหรับการเชื่อมเหล็ก เพราะสามารถเจาะลึกได้ดีกว่า แต่จะทำให้คุณภาพของลูกปัดเชื่อมหยาบและเกิดสะเก็ดโลหะมากขึ้น
- ส่วนผสมของ CO2 และอาร์กอน: ส่วนผสมของก๊าซคาร์บอนไดออกไซด์ 25% และก๊าซอาร์กอน 2% ยังใช้สำหรับการเชื่อมอีกด้วย การเชื่อมแบบนี้มีเสถียรภาพอาร์กที่ดี คุณภาพลูกปัดที่ดีกว่า การเจาะทะลุที่ดีกว่า และสะเก็ดไฟน้อยที่สุด
กระบวนการเชื่อม MIG
หากไม่เข้าใจกระบวนการเชื่อมอย่างละเอียด คุณจะไม่สามารถเข้าใจการเชื่อม MIG ได้ อย่างถ่องแท้ เพื่อให้คุณคุ้นเคยกับกระบวนการทั้งหมด นี่คือภาพรวมโดยละเอียดของทุกขั้นตอนที่เกี่ยวข้องในกระบวนการเชื่อม MIG
การเชื่อมเบื้องต้นและการตั้งค่า
ก่อนเริ่มกระบวนการเชื่อม คุณต้องตั้งค่าเครื่องเชื่อมให้ถูกต้อง เลือกเครื่องเชื่อมที่เหมาะสมที่สุดกับโลหะที่คุณกำลังพิจารณาเชื่อม ติดตั้งแกนลวดเชื่อมให้เหมาะสม ประกอบหัวเชื่อม/ปืนเชื่อม และถังแก๊สป้องกัน
เมื่อติดตั้งเครื่องเรียบร้อยแล้ว คุณต้องตรวจสอบให้แน่ใจว่าโลหะ/ชิ้นงานถูกจัดวางอย่างถูกต้อง ทำความสะอาดโลหะเพื่อกำจัดสิ่งปนเปื้อนต่างๆ ยึดโลหะด้วยแคลมป์ยึดเครื่องเชื่อม และยึดเข้ากับแคลมป์กราวด์เพื่อสร้างวงจรไฟฟ้า หลังจากนั้น เลือกพารามิเตอร์ที่เหมาะสมทั้งหมด ตั้งแต่ความเร็วในการรีดลวดไปจนถึงอัตราการไหลของก๊าซ ตามชนิดของโลหะที่คุณต้องการ
การเริ่มต้นการเชื่อม
เมื่อพอใจกับการตั้งค่าแล้ว ให้เริ่มกระบวนการเชื่อม ถือปืนในมุมที่เหมาะสม รักษาอาร์ก และควบคุมอินพุตของหัวเชื่อมเพื่อให้ได้ผลลัพธ์การเชื่อมที่ดีที่สุด
การตรวจสอบหลังการเชื่อม
หลังจากเชื่อมเสร็จแล้ว ให้ตรวจสอบโลหะด้วยสายตา และหากจำเป็น ให้ตรวจด้วยรังสีเอกซ์เพื่อหาข้อบกพร่อง หากรอยเชื่อมดูเรียบร้อยดี ให้ทำความสะอาดโลหะด้วยแปรงเพื่อกำจัดสะเก็ดโลหะและเศษโลหะ
ข้อควรระวังด้านความปลอดภัยสำหรับการเชื่อม MIG
เพื่อความปลอดภัยระหว่างการเชื่อม คุณควรสวมชุดอุปกรณ์ป้องกันภัยส่วนบุคคล (PPE) ตรวจสอบให้แน่ใจว่าห้องเชื่อมมีการระบายอากาศที่เหมาะสม มีอุปกรณ์ป้องกันอัคคีภัย (ถังดับเพลิง) และอุปกรณ์ป้องกันไฟฟ้า เพื่อป้องกันอันตรายทุกประเภทจากก๊าซอันตราย เพลิงไหม้ และไฟฟ้าดับ
หัวเชื่อม MIG
ต่อไปนี้คือเคล็ดลับที่คุณควรทำความคุ้นเคยเพื่อทำความเข้าใจการเชื่อม MIG อย่างแท้จริง
มุมปืนเชื่อม
มุมปืนเชื่อมที่เหมาะสมจะช่วยให้ได้ผลลัพธ์ที่สม่ำเสมอและมีคุณภาพสูงสำหรับการเชื่อม MIG มุมปืนเชื่อมสามารถเป็นได้ทั้งแบบเหนือศีรษะ แนวนอน แนวตั้ง หรือแบบแบน เนื่องจากโลหะฐาน นอกจากนี้ คุณยังต้องตั้งมุมทำงานและมุมเคลื่อนที่ให้เหมาะสมด้วย
มุมการทำงานหมายถึงตำแหน่งของปืนเชื่อมรอบรอยเชื่อม ในขณะที่มุมเคลื่อนที่คือมุมของปืนเชื่อมในแนวตั้งฉากกับปืนเชื่อมเคลื่อนที่ ซึ่งควรอยู่ที่ 5 ถึง 15 องศา
มุมปืนเชื่อมที่ดีที่สุดขึ้นอยู่กับความหนาของโลหะที่คุณกำลังเชื่อม สภาวะในการเชื่อม และความเร็วในการเชื่อม
ตามหลักการแล้ว หากคุณต้องการให้รอยต่อแบบ Butt Int เทคนิคการดันเหมาะสำหรับโลหะบาง ในขณะที่เทคนิคการดึงเหมาะสำหรับโลหะหนา สำหรับรอยต่อแบบ Lap Joint และ T Joint เทคนิคการดันเหมาะสมที่สุด ในขณะที่รอยต่อแบบ Fillet Joint ต้องใช้เทคนิคการดันเพื่อให้ได้ผลลัพธ์ที่ดีกว่า

โหมดการถ่ายโอนโลหะ
โหมดการถ่ายโอนโลหะแสดงกระบวนการและลวดเชื่อม (หรืออิเล็กโทรด) ลวดเชื่อมจะเคลื่อนที่ผ่านอาร์กเชื่อมไปยังแอ่งเชื่อม ต่อไปนี้คือโหมดหลักๆ พร้อมเงื่อนไขการเชื่อมที่ถือว่าเป็นตัวเลือกโหมดที่ดีที่สุดสำหรับการเชื่อม:
1. การเชื่อมแบบลัดวงจร:ในโหมดนี้ เมื่ออิเล็กโทรดเชื่อมสัมผัสกับโลหะ จะเกิดการลัดวงจรขึ้น จากนั้นลวดจะหลอมละลายและกลายเป็นส่วนหนึ่งของบ่อหลอมโลหะในรูปของหยดเล็กๆ
การเชื่อมแบบลัดวงจรเหมาะอย่างยิ่งสำหรับการเชื่อมโลหะบาง ด้วยความต้องการความร้อนต่ำ จึงเหมาะกับตำแหน่งปืนเชื่อมเหนือศีรษะและแนวตั้ง และเหมาะที่สุดสำหรับการอุดช่องว่างในวัสดุที่มีการประกอบไม่ดี
2. การถ่ายโอนแบบทรงกลม:โลหะจะหลอมเหลวและเชื่อมต่อกับลวดเชื่อมในรูปของหยดขนาดใหญ่ ทำให้กลายเป็นส่วนหนึ่งของบ่อหลอมด้วยแรงโน้มถ่วง วิธีนี้อาจทำให้เกิดการกระเด็นของโลหะจำนวนมาก ดังนั้นจึงเป็นโหมดที่ดีที่สุดหากคุณใช้ปืนเชื่อมในแนวนอนหรือมุมราบ เหมาะอย่างยิ่งสำหรับการเชื่อมโลหะหนาที่ต้องการการแทรกซึมลึก
3. การเชื่อมแบบพ่น:ลวดเชื่อมจะละลายอย่างต่อเนื่องในรูปของหยดเล็กๆ ที่เกาะติดกับโลหะเป็นละอองละเอียดในบ่อเชื่อม การเชื่อมแบบนี้ต้องการความร้อนสูง จึงเหมาะสำหรับตำแหน่งหัวเชื่อมแบบราบและแนวนอน นอกจากนี้ยังเหมาะอย่างยิ่งสำหรับการเชื่อมโลหะหนาที่ต้องการการเชื่อมแบบถี่
4. โหมดการเชื่อมแบบพัลส์:ในโหมดนี้ กระแสไฟฟ้าจะสูงถึงระดับสูงสุดและกระแสพื้นหลังต่ำ เมื่อกระแสไฟฟ้าสูงถึงระดับสูงสุด โลหะจะหลอมเหลวและถ่ายเทหยดโลหะไปยังบ่อเชื่อม ในขณะที่กระแสไฟฟ้าพื้นหลังจะช่วยรักษาการอาร์คไว้
โหมดนี้ใช้งานได้หลากหลายที่สุด เหมาะสำหรับการเชื่อมโลหะทุกตำแหน่ง ทั้งโลหะหนาและโลหะบาง รุ่นนี้เหมาะอย่างยิ่งสำหรับการเชื่อมวัสดุที่ไวต่อความร้อนสูง
การเชื่อม MIG แบบดึงหรือดัน
เทคนิคการเชื่อมแบบดัน (Push Welding) จะเคลื่อนปืนเชื่อมไปตามทิศทางการเคลื่อนที่ของแนวเชื่อมออกจากแอ่งเชื่อม เทคนิคนี้ทำให้มองเห็นแอ่งเชื่อมได้ชัดเจนขึ้น ทำให้เกิดสะเก็ดเชื่อมต่ำ แต่ให้การทะลุทะลวงที่ตื้น เทคนิคนี้เหมาะอย่างยิ่งสำหรับการเชื่อมโลหะบาง ในทางตรงกันข้าม เทคนิคการเชื่อมแบบดึง (Pull MIG Welding) จำเป็นต้องเคลื่อนปืนเชื่อมไปในทิศทางที่ต่างจากทิศทางการเคลื่อนที่ของแนวเชื่อมไปยังแอ่งเชื่อม วิธีนี้ช่วยให้การทะลุทะลวงลึกลงและสร้างแนวเชื่อมที่แข็งแรง เหมาะสำหรับการเชื่อมโลหะหนา
สรุป
การเชื่อม MIG เป็นเทคนิคการเชื่อมที่ประหยัด รวดเร็ว และมีประสิทธิภาพ การเชื่อม MIG จะหลอมลวดเชื่อมที่ใช้แล้วทิ้งเมื่อมีไฟฟ้าแรงสูง เพื่อเชื่อมโลหะสองชิ้นเข้าด้วยกันด้วยพันธะที่แข็งแรง การเชื่อม MIG ใช้ก๊าซอาร์กอน CO2 หรือก๊าซทั้งสองชนิดผสมกันเป็นก๊าซป้องกันเพื่อป้องกันรอยเชื่อมจากการปนเปื้อน
กระบวนการเชื่อม MIG เกี่ยวข้องกับการตั้งค่าเครื่องเชื่อม ชิ้นส่วนโลหะ และพารามิเตอร์ต่างๆ ต่อไปนี้คือการเริ่มต้นการเชื่อม และการตรวจสอบโลหะหลังการเชื่อมเพื่อการตรวจสอบใดๆ โดยปฏิบัติตามข้อควรระวังด้านความปลอดภัยทั้งหมด
เพื่อให้ได้ผลลัพธ์ที่ดีที่สุดจากการเชื่อม MIG ตรวจสอบให้แน่ใจว่ามุมของปืนเชื่อมอยู่ในระดับที่เหมาะสมกับโลหะที่คุณกำลังใช้งาน สิ่งสำคัญที่สุดคือการเลือกเครื่องเชื่อม MIG ที่ดีที่สุดเพื่อให้ได้คุณภาพการเชื่อมที่ต้องการYesWelderจำหน่ายเครื่องเชื่อม MIG คุณภาพสูงในราคาที่เอื้อมถึง ทำให้โครงการเชื่อมของคุณมีประสิทธิภาพมากขึ้น
คำถามที่พบบ่อย
การเชื่อม MIG ไม่สามารถเชื่อมวัสดุชนิดใดได้บ้าง?
คุณไม่สามารถเชื่อมโลหะต่างชนิดเข้าด้วยกันโดยใช้การเชื่อม MIG ได้ ตัวอย่างเช่น คุณไม่สามารถเชื่อมทองแดงเข้ากับอะลูมิเนียมได้ นอกจากนี้ โครงสร้างที่ไม่ใช่โลหะ เช่น ไม้ พลาสติก และวัสดุผสม ก็ไม่สามารถเชื่อมด้วยการเชื่อม MIG ได้
เหตุใดการเชื่อม MIG จึงประหยัดค่าใช้จ่ายมากกว่าการเชื่อม TIG?
การเชื่อม MIG มีต้นทุนต่ำเมื่อเทียบกับการเชื่อม TIG เครื่องจักรและวัสดุสิ้นเปลืองที่จำเป็นมีต้นทุนต่ำและหาซื้อได้ง่ายในท้องตลาด นอกจากนี้ ไม่จำเป็นต้องมีการฝึกอบรมทักษะใดๆ และใช้เวลาน้อยกว่า จึงใช้แรงดันไฟฟ้าน้อยกว่า ทำให้เป็นกระบวนการเชื่อมที่ประหยัดค่าใช้จ่าย
การเชื่อม MIG ใช้ไฟ AC หรือ DC ?
การเชื่อม MIG ใช้แหล่งจ่ายไฟ DC (กระแสตรง) ในการเชื่อมโลหะเข้าด้วยกัน เนื่องจากมีแรงดันไฟฟ้าคงที่ ช่วยให้เกิดอาร์กที่เสถียร เจาะแนวเชื่อมได้ดีขึ้น ปรับปรุงคุณภาพของรอยเชื่อม และลดการกระเด็นของโลหะ



