
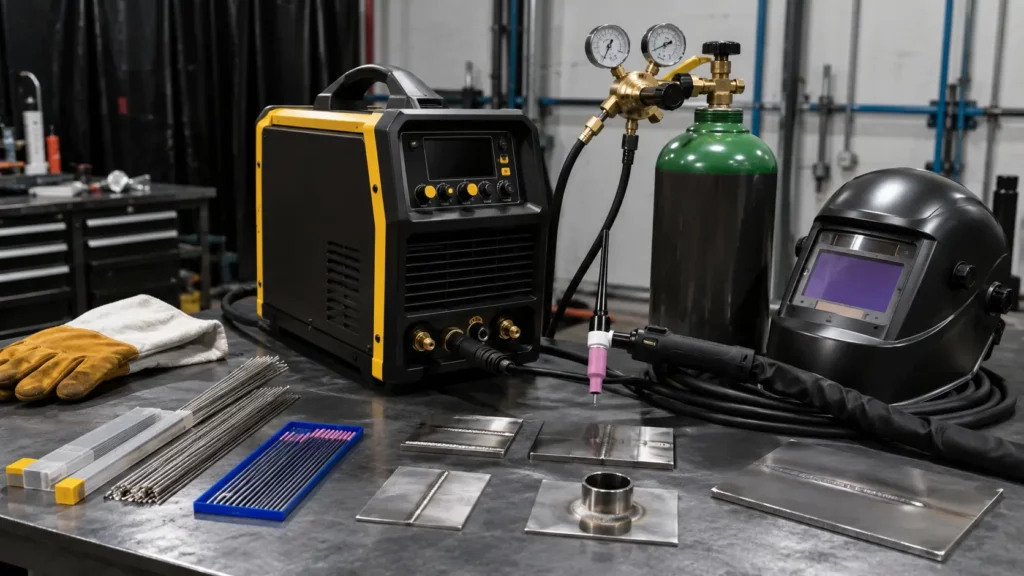
หากคุณกำลังค้นคว้าเกี่ยวกับกระบวนการเชื่อมสำหรับสแตนเลส อลูมิเนียม หรือวัสดุบางๆ คุณอาจเคยได้ยินเกี่ยวกับการเชื่อม TIG มาบ้างแล้ว คุณอาจกำลังตรวจสอบว่าการเชื่อม TIG เหมาะสำหรับงานผลิตของคุณหรือไม่ เปรียบเทียบกับการเชื่อม MIG หรือการเชื่อมแบบแท่ง หรือกำลังมองหาอุปกรณ์ที่เหมาะสมกับโรงงานของคุณ
การเชื่อม TIG หรือที่เรียกว่า GTAW นั้นขึ้นชื่อเรื่องความแม่นยำ รอยเชื่อมที่เรียบเนียน และการควบคุมความร้อนที่ดีเยี่ยม แม้จะไม่ใช่กระบวนการเชื่อมที่เร็วที่สุด แต่ก็มักเป็นตัวเลือกที่ดีกว่าเมื่อคุณภาพของรอยเชื่อมมีความสำคัญมากกว่าความเร็ว
คู่มือนี้จะอธิบายว่าการเชื่อม TIG คืออะไร ทำงานอย่างไร แตกต่างจากการเชื่อม MIG และการเชื่อมแบบแท่งอย่างไร นิยมใช้ที่ไหนบ้าง ต้องใช้อุปกรณ์อะไรบ้าง และควรตรวจสอบอะไรบ้างก่อนเลือกซื้อเครื่องเชื่อม TIG
การเชื่อม TIG คืออะไร?
การเชื่อม TIG เป็นกระบวนการเชื่อมด้วยไฟฟ้าที่ใช้ลวดเชื่อมทังสเตนที่ไม่สิ้นเปลือง ก๊าสปกคลุมเฉื่อย และอาจใช้ลวดเชื่อมเสริมเพื่อสร้างรอยเชื่อมที่สะอาดและควบคุมได้
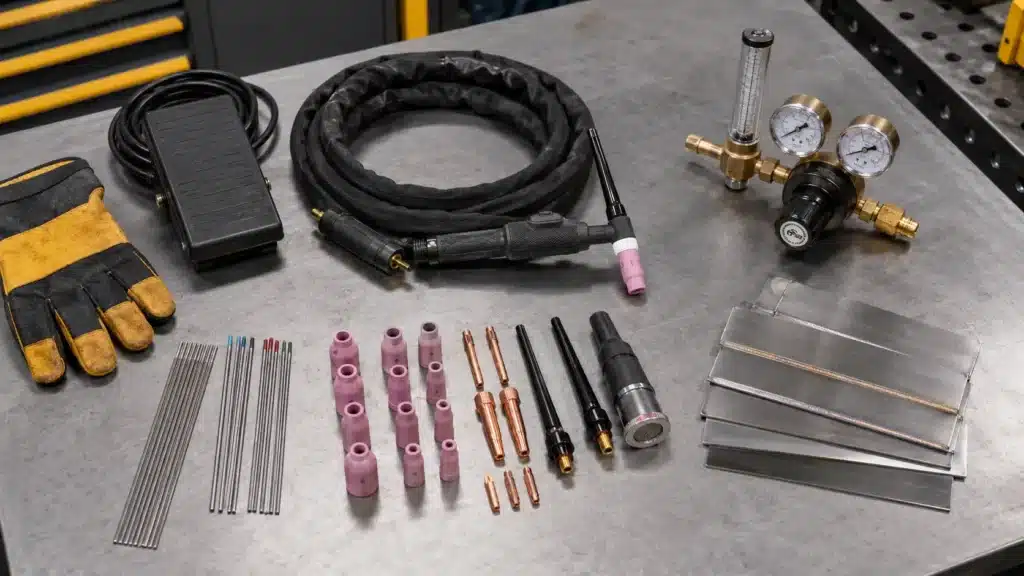
คำจำกัดความที่ชัดเจนของกระบวนการเชื่อม TIG
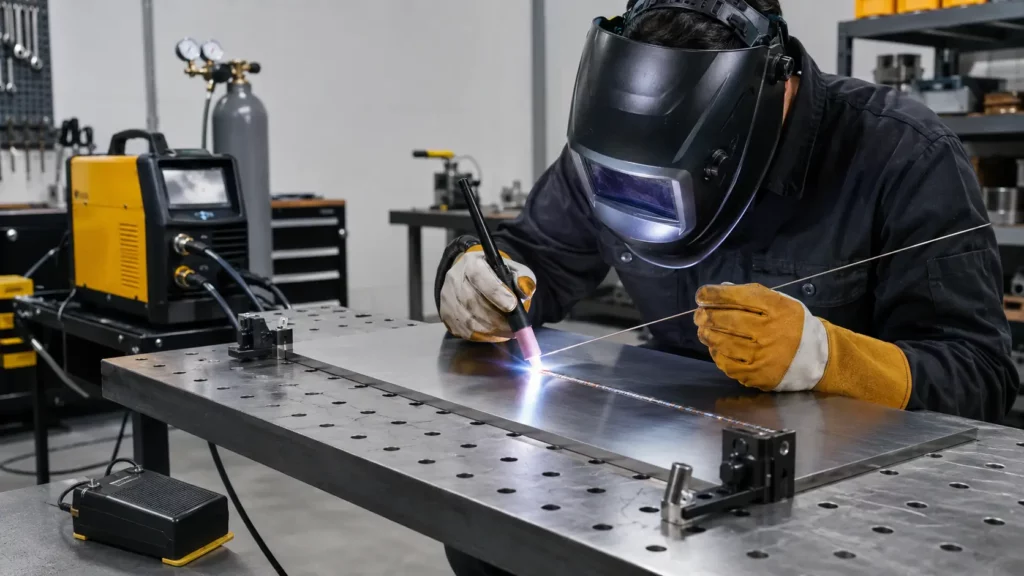
การเชื่อม TIG ใช้ขั้วไฟฟ้าทังสเตนที่ไม่สิ้นเปลืองในการสร้างประกอไฟฟ้าเพื่อหลอมโลหะพื้นฐาน ทำให้เกิดบ่อหลอมเหลว แตกต่างจากการเชื่อม MIG หรือการเชื่อมแบบแท่งที่ขั้วไฟฟ้าเองจะหลอมละลายและกลายเป็นโลหะเติม ขั้วไฟฟ้าทังสเตนในการเชื่อม TIG ยังคงเป็นของแข็งและทำหน้าที่เพียงแค่สร้างประกอไฟฟ้า เมื่อต้องการเติมโลหะ ช่างเชื่อมจะป้อนแท่งเชื่อม TIG แยกต่างหาก เข้าไปในบ่อหลอมเหลวด้วยมือ
กระบวนการนี้ช่วยปกป้องบ่อหลอมโลหะจากการปนเปื้อนในบรรยากาศโดยใช้ก๊าซปกคลุมเฉื่อย ซึ่งโดยทั่วไปคืออาร์กอนหรือส่วนผสมของอาร์กอนและฮีเลียม ที่ไหลผ่านหัวเชื่อมและปกคลุมบริเวณรอยเชื่อม
TIG และ GTAW หมายถึงกระบวนการเดียวกัน
TIG ย่อมาจาก Tungsten Inert Gas Welding ซึ่งหมายถึงการใช้ลวดเชื่อมทังสเตนและก๊าซเฉื่อยในการป้องกัน ส่วนชื่อเรียกอย่างเป็นทางการในอุตสาหกรรมคือ GTAW หรือ Gas Tungsten Arc Welding ซึ่งปรากฏอยู่ในรหัสการเชื่อม ข้อกำหนดขั้นตอน และเอกสารทางเทคนิค ทั้งสองคำนี้หมายถึงกระบวนการเดียวกัน
เหมาะกับการใช้งาน TIG ในสถานการณ์ใดบ้าง
การเชื่อม TIG มีความสำคัญเมื่อรอยเชื่อมนั้นเป็นส่วนหนึ่งของผลิตภัณฑ์ขั้นสุดท้าย รอยเชื่อมสแตนเลสที่สะอาดในอุตสาหกรรมอาหาร รอยต่อที่มองเห็นได้ในงานสถาปัตยกรรม หรือชิ้นส่วนอะลูมิเนียมบางๆ ต้องการการควบคุมมากกว่ากระบวนการที่เน้นความเร็วเป็นหลัก
ข้อแลกเปลี่ยนคือความเร็ว การเชื่อม TIG ช่วยให้คุณควบคุมความร้อนและลวดเชื่อมได้ดีกว่า แต่การเชื่อม MIG มักจะเร็วกว่าสำหรับการเชื่อมงานผลิตทั่วไป
การเชื่อม TIG ทำงานอย่างไร?
การเชื่อม TIG ทำงานโดยการสร้างประกอไฟระหว่างอิเล็กโทรดทังสเตนกับชิ้นงาน โดยมีก๊าซเฉื่อยคอยปกป้องบ่อหลอมโลหะ จะเติมลวดเชื่อมเพิ่มด้วยมือเฉพาะเมื่อรอยเชื่อมต้องการเนื้อโลหะเพิ่มเติมเท่านั้น
การเชื่อม TIG ทำงานแตกต่างจากการเชื่อม MIG เนื่องจากอิเล็กโทรดทังสเตนไม่หลอมละลายเข้าไปในรอยเชื่อม ความแตกต่างนี้เป็นจุดเริ่มต้นสำหรับการเปรียบเทียบการเชื่อม MIG กับ TIG ทุกครั้ง
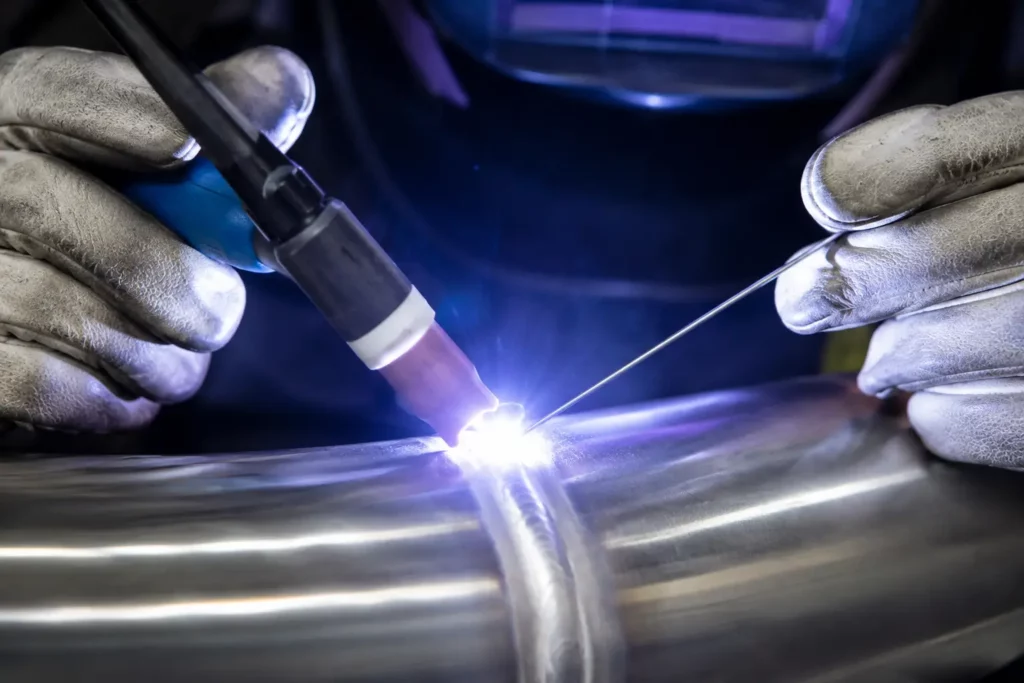
อิเล็กโทรดทังสเตนสร้างประกอาร์ค
การเชื่อม TIG สร้างประก électrique ระหว่างอิเล็กโทรดทังสเตนปลายแหลมกับชิ้นงานโลหะ อิเล็กโทรดทังสเตนนำไฟฟ้าได้ แต่จะไม่หลอมละลายเข้าไปในรอยเชื่อมในระหว่างการเชื่อม TIG แบบปกติ การเลือกอิเล็กโทรดทังสเตนสำหรับการเชื่อม TIG ที่เหมาะสมนั้น มีความสำคัญ เพราะชนิดของอิเล็กโทรด เส้นผ่านศูนย์กลาง และการเตรียมปลายอิเล็กโทรดส่งผลต่อความเสถียรของประก électrique
จุดหลอมเหลวสูงของทังสเตนช่วยให้สามารถรักษาอาร์คที่เสถียรและแม่นยำโดยไม่กลายเป็นส่วนหนึ่งของรอยเชื่อม การแยกส่วนระหว่างการสร้างอาร์คและการเติมโลหะช่วยให้ช่างเชื่อมสามารถควบคุมปริมาณความร้อนและการสะสมวัสดุได้อย่างอิสระ
ก๊าสปกคลุมช่วยปกป้องบริเวณรอยเชื่อม
ก๊าซอาร์กอนที่ไหลผ่านหัวเชื่อม TIG จะสร้างบรรยากาศป้องกันรอบๆ บริเวณอาร์คและบ่อหลอมโลหะ โดยแทนที่ออกซิเจนและไนโตรเจนซึ่งอาจปนเปื้อนโลหะหลอมเหลวได้ ก๊าซเฉื่อยนี้จะช่วยป้องกันการเกิดออกซิเดชันที่ทำให้เกิดการเปลี่ยนสี การเกิดรูพรุนที่ทำให้เกิดช่องว่างภายใน และการดูดซับไนโตรเจนที่อาจทำให้รอยเชื่อมเปราะได้
สำหรับการใช้งานส่วนใหญ่ อาร์กอนบริสุทธิ์ให้การปกป้องที่เพียงพอพร้อมทั้งรักษาคุณลักษณะของอาร์คให้คงที่ การเชื่อมอะลูมิเนียมอาจใช้ส่วนผสมของอาร์กอนและฮีเลียมซึ่งให้ความร้อนสูงกว่าสำหรับวัสดุที่หนากว่า
ใส่แท่งเติมด้วยมือ
เมื่อต้องการเติมลวดเชื่อม ช่างเชื่อม TIG จะป้อนลวดเชื่อมลงในบ่อหลอมด้วยมือข้างหนึ่ง ขณะที่ควบคุมหัวเชื่อมด้วยมืออีกข้างหนึ่ง การป้อนด้วยมือนี้ แตกต่างจากการป้อนลวดอัตโนมัติของการเชื่อม MIG ทำให้ช่างเชื่อมสามารถปรับปริมาณลวดเชื่อมได้อย่างแม่นยำตามลักษณะรอยต่อและสภาวะความร้อน
การเชื่อม TIG บางประเภทไม่ใช้ลวดเชื่อมเลย เพียงแค่หลอมและเชื่อมขอบโลหะเข้าด้วยกัน ความยืดหยุ่นในการเติมลวดเชื่อมเฉพาะเมื่อและที่จำเป็นเท่านั้น ทำให้การเชื่อม TIG มีชื่อเสียงในด้านการเชื่อมที่สะอาดและควบคุมได้ดี
การควบคุม AC/DC จะเปลี่ยนความร้อน
เครื่องเชื่อม TIG ให้เอาต์พุตแบบกระแสตรง (DC) กระแสสลับ (AC) หรือทั้งสองอย่าง การเชื่อม TIG แบบกระแสตรงเหมาะสำหรับเหล็ก เหล็กกล้าไร้สนิม และโลหะส่วนใหญ่ ในขณะที่การเชื่อม TIG แบบกระแสสลับนั้นจำเป็นสำหรับอะลูมิเนียมและแมกนีเซียม เนื่องจากกระแสสลับจะช่วยสลายออกไซด์บนพื้นผิวระหว่างการเชื่อม
แป้นเหยียบหรือปุ่มควบคุมด้วยนิ้วช่วยให้ช่างเชื่อมสามารถปรับกระแสไฟฟ้าได้แบบเรียลไทม์ขณะทำการเชื่อม ลดความร้อนเมื่อเข้าใกล้บริเวณมุมหรือส่วนที่บาง และเพิ่มความร้อนเพื่อรักษาการแทรกซึมในบริเวณที่หนาขึ้น
การเชื่อม TIG แตกต่างจากการเชื่อม MIG และการเชื่อมแบบแท่งอย่างไร?
การเชื่อม TIG มีจุดเด่นที่แตกต่างจากการเชื่อมแบบอื่นๆ โดยให้ความสำคัญกับการควบคุมและคุณภาพมากกว่าความเร็วและความเรียบง่าย
การตั้งค่าอิเล็กโทรดและวัสดุอุด
การเชื่อม MIG นั้นใช้ลวดเชื่อมแบบต่อเนื่องป้อนผ่านหัวเชื่อม โดยรวมอิเล็กโทรดและลวดเชื่อมไว้ในชิ้นส่วนเดียว ส่วนการเชื่อมแบบแท่งนั้นใช้แท่งเชื่อมเคลือบฟลักซ์ แต่การเชื่อม TIG นั้นแยกฟังก์ชันเหล่านี้ออกจากกัน อิเล็กโทรดทังสเตนทำหน้าที่เพียงแค่สร้างอาร์ค ส่วนลวดเชื่อมนั้นจะต้องเติมด้วยมือเมื่อจำเป็น ทำให้ผู้เชื่อม TIG ควบคุมได้อย่างอิสระ แต่ต้องใช้การประสานงานของมือทั้งสองข้างพร้อมกัน
ความเร็ว การควบคุม และการเข้าเส้นชัย
| คุณสมบัติ (Feature) | เครื่องเชื่อมทิก | การเชื่อม MIG | การเชื่อมติด |
| ความเร็วในการเชื่อม | ช้าลง | ได้เร็วขึ้น | ปานกลาง |
| การควบคุมความร้อน | ยอดเยี่ยม | ดี | พอใช้ |
| ลักษณะการเชื่อม | ยอดเยี่ยม | ดี | ยุติธรรมถึงดี |
| วัสดุบาง | ยอดเยี่ยม | ดี | แย่ที่สุด |
| เส้นโค้งการเรียนรู้ | สูงชัน | ปานกลาง | ปานกลาง |
เหมาะสมที่สุดตามกระบวนการ
การเชื่อม TIG มักเหมาะสมกว่าสำหรับวัสดุบาง สแตนเลส อลูมิเนียม รอยเชื่อมที่มองเห็นได้ และงานที่ต้องการความแม่นยำสูง การเชื่อม MIG มักดีกว่าเมื่อความเร็วและการผลิตที่ทำซ้ำได้มีความสำคัญมากกว่า การเชื่อมแบบแท่งยังคงใช้งานได้ดีสำหรับการซ่อมแซมกลางแจ้ง เหล็กที่หนาขึ้น และพื้นผิวที่ไม่สมบูรณ์แบบ
ข้อดีและข้อเสียหลักของการเชื่อม TIG คืออะไร?
การเชื่อม TIG ให้การควบคุมที่ดีเยี่ยมและผลลัพธ์ที่สะอาด แต่ไม่ใช่กระบวนการเชื่อมที่เร็วที่สุดหรือง่ายที่สุด
จุดที่ TIG เพิ่มมูลค่า
- คุณภาพการเชื่อมที่เหนือชั้น: การเชื่อม TIG ให้รอยเชื่อมที่สะอาด แม่นยำ และมีสะเก็ดไฟน้อย นั่นหมายถึงการทำความสะอาดที่น้อยลง ซึ่งสำคัญสำหรับอุปกรณ์สุขอนามัย งานสแตนเลสที่มองเห็นได้ และชิ้นส่วนที่รูปลักษณ์มีผลต่อการยอมรับ
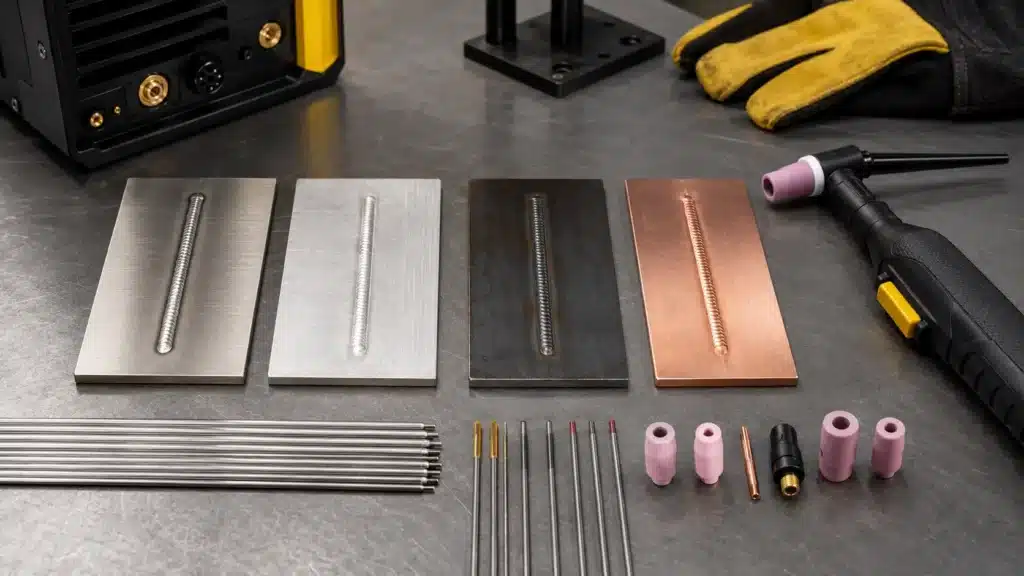
- ความเก่งกาจของวัสดุ: การเชื่อม TIG สามารถเชื่อมสแตนเลส อลูมิเนียม เหล็กกล้าอ่อน โลหะผสมทองแดง ไทเทเนียม และโลหะผสมนิกเกลได้ อย่างไรก็ตาม การตั้งค่าจะต้องเหมาะสมกับวัสดุ ความหนา ชนิดกระแสไฟฟ้า ก๊าสปกคลุม และลวดเชื่อม
- การควบคุมความร้อนที่แม่นยำ: การควบคุมด้วยแป้นเหยียบหรือนิ้วช่วยให้ช่างเชื่อมสามารถปรับกระแสไฟฟ้าขณะเชื่อมได้ ซึ่งจะช่วยลดการบิดเบี้ยว การเสียรูป และการทะลุผ่านของวัสดุบางๆ
ข้อดีข้อเสียของการเชื่อม TIG
- ความเร็วในการเชื่อมช้าลง: การเชื่อม TIG นั้นช้ากว่าการเชื่อม MIG สำหรับงานผลิตทั่วไป เนื่องจากต้องเติมลวดเชื่อมด้วยมือ
- ความต้องการทักษะที่สูงขึ้น: การเชื่อม TIG ต้องอาศัยการควบคุมหัวเชื่อม จังหวะการเติมลวดเชื่อม การควบคุมกระแสไฟ และความเร็วในการเคลื่อนที่ให้ทำงานร่วมกันได้อย่างลงตัว
- ต้นทุนอุปกรณ์ที่สูงขึ้น: เครื่องเชื่อม TIG แบบ AC/DC, แป้นเหยียบ, ชุดหัวเชื่อมระบายความร้อนด้วยน้ำ และวัสดุสิ้นเปลืองสำหรับการเชื่อม TIG อาจมีราคาสูงกว่าชุดเชื่อม MIG หรือ Stick พื้นฐาน
เมื่อใดที่การเชื่อม TIG คุ้มค่าแก่การเลือกใช้
การเชื่อม TIG คุ้มค่าที่จะเลือกใช้เมื่อคุณภาพของรอยเชื่อม รูปลักษณ์ การควบคุมความร้อน หรือความเข้ากันได้ของวัสดุมีความสำคัญมากกว่าความเร็ว สำหรับการเชื่อมเหล็กธรรมดาอย่างรวดเร็ว การเชื่อม MIG มักจะมีประสิทธิภาพมากกว่า
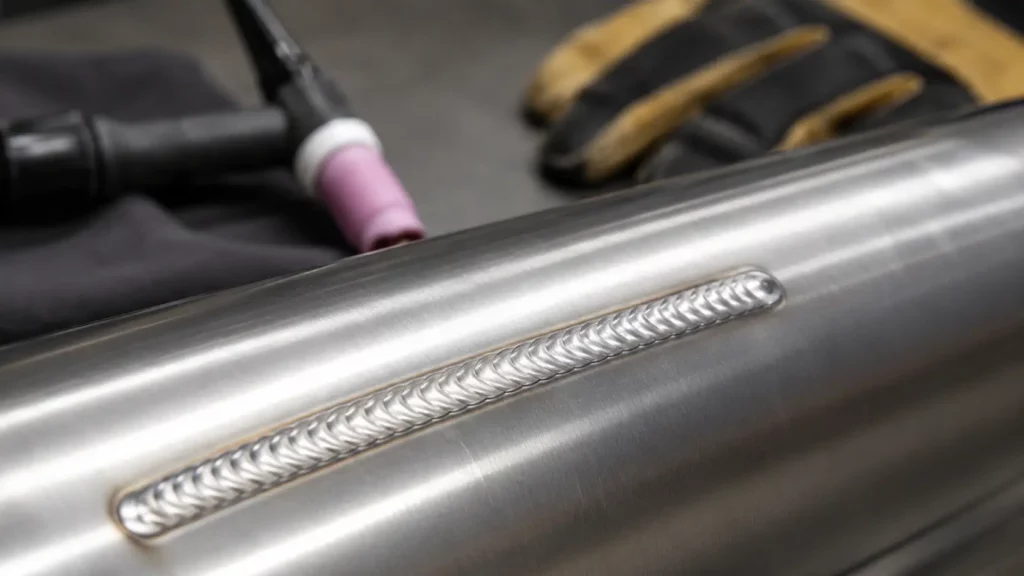
วัสดุใดบ้างที่สามารถเชื่อมด้วย TIG ได้?
การเชื่อม TIG สามารถเชื่อมโลหะทั่วไปและโลหะพิเศษได้หลายชนิด แต่ละชนิดต้องการกระแสไฟฟ้า ก๊าสปกคลุม ลวดเชื่อม และการควบคุมความร้อนที่เหมาะสม นี่คือเหตุผลว่าทำไมการเลือกวัสดุจึงควรมาก่อนการเลือกเครื่องเชื่อม
การเชื่อม TIG โลหะทั่วไปทำได้ดี
- สแตนเลส: การเชื่อม TIG มีประสิทธิภาพสูงในการเชื่อมสแตนเลส โดยให้รอยเชื่อมที่สะอาดและทนต่อการกัดกร่อน อุปกรณ์แปรรูปอาหาร ระบบเภสัชกรรม และงานสถาปัตยกรรมต่างๆ มักระบุให้ใช้การเชื่อม TIG สำหรับงานสแตนเลสเป็นประจำ
- อลูมิเนียม: ความสามารถในการเชื่อม TIG ด้วยกระแสสลับนั้นจำเป็นอย่างยิ่งสำหรับการเชื่อมอะลูมิเนียม กระแสสลับช่วยสลายออกไซด์บนพื้นผิวของอะลูมิเนียมในขณะที่รักษาคุณลักษณะของอาร์คให้คงที่
- อย่างน้อย: แม้ว่าการเชื่อม MIG มักจะเร็วกว่าสำหรับการเชื่อมเหล็กในปริมาณมาก แต่การเชื่อม TIG ให้ผลลัพธ์ด้านรูปลักษณ์และความแม่นยำที่เหนือกว่าเมื่อคุณภาพของงานเป็นสิ่งสำคัญ
- ทองแดงและโลหะผสมทองแดง: การควบคุมความร้อนที่แม่นยำของ TIG ช่วยรับมือกับค่าการนำความร้อนสูงของทองแดงได้ดีกว่ากระบวนการส่วนใหญ่
วัสดุพิเศษที่ได้รับประโยชน์จากการควบคุมที่แม่นยำ
- ไทเทเนียม: ผู้ผลิตชิ้นส่วนอากาศยานและอุปกรณ์ทางการแพทย์ใช้การเชื่อม TIG เกือบทั้งหมดสำหรับการเชื่อมไทเทเนียม เนื่องจากสิ่งปนเปื้อนจากกระบวนการอื่นๆ จะส่งผลเสียต่อคุณสมบัติของวัสดุ
- โลหะผสมที่แปลกใหม่: โลหะผสมประสิทธิภาพสูง เช่น อินโคเนล ฮาสเทลลอย และอื่นๆ ที่ใช้ในกระบวนการทางเคมีและอุตสาหกรรมการบินและอวกาศ จำเป็นต้องใช้สภาพแวดล้อมการเชื่อม TIG ที่สะอาดและควบคุมได้
การเลือกวัสดุยังมีผลต่อการเลือกเครื่องเชื่อมด้วย งานเชื่อมเหล็กและสแตนเลสส่วนใหญ่มักใช้เครื่องเชื่อม TIG แบบ DC ในขณะที่อลูมิเนียมและแมกนีเซียมมักต้องใช้เครื่องเชื่อม TIG แบบ AC/DC ดังนั้นขั้นตอนต่อไปคือการเลือกเครื่องเชื่อม TIG ให้เหมาะสมกับวัสดุที่ใช้งานจริง ไม่ใช่แค่เปรียบเทียบราคาหรือกระแสไฟฟ้าสูงสุดเท่านั้น
อุตสาหกรรมใดบ้างที่นิยมใช้การเชื่อม TIG?
การเชื่อม TIG พบได้ในอุตสาหกรรมต่างๆ ที่ให้ความสำคัญกับคุณภาพการเชื่อม ความสะอาด ความแม่นยำ หรือการควบคุมวัสดุมากกว่าความเร็ว คุณจะเห็นการเชื่อม TIG บ่อยที่สุดในชิ้นส่วนที่ต้องการผิวงานที่เรียบร้อย การควบคุมความร้อนที่แม่นยำ หรือความสมบูรณ์ของการเชื่อมที่เชื่อถือได้
อุตสาหกรรมการบินและอวกาศและการผลิตมูลค่าสูง
ผู้ผลิตชิ้นส่วนอากาศยานใช้การเชื่อม TIG สำหรับชิ้นส่วนโครงสร้างเครื่องบินอะลูมิเนียม ชิ้นส่วนเครื่องยนต์ไทเทเนียม และชิ้นส่วนประกอบสแตนเลส ซึ่งคุณภาพการเชื่อมและความสมบูรณ์ของวัสดุมีความสำคัญต่อความปลอดภัย
การเชื่อม TIG เหมาะสมกับงานนี้เพราะช่วยให้ช่างเชื่อมควบคุมอุณหภูมิและปริมาณลวดเชื่อมได้อย่างแม่นยำ ซึ่งเป็นสิ่งสำคัญเมื่อชิ้นส่วนบาง ราคาแพง หรือซ่อมแซมได้ยากหลังการเชื่อม
การผลิตอุปกรณ์ทางการแพทย์และสุขอนามัย
งานผลิตอุปกรณ์ทางการแพทย์ใช้เทคนิค TIG สำหรับเครื่องมือผ่าตัด อุปกรณ์ฝังในร่างกาย และอุปกรณ์ทางการแพทย์ที่ทำจากสแตนเลส ไทเทเนียม และวัสดุชีวภาพอื่นๆ
อุปกรณ์ในอุตสาหกรรมอาหารและยาต่างก็ใช้การเชื่อม TIG สำหรับท่อส่งกระบวนการผลิต ถัง และอุปกรณ์สุขภัณฑ์ การเชื่อมเหล่านี้จำเป็นต้องเรียบและสะอาดเพื่อไม่ให้มีเศษวัสดุ ความชื้น หรือแบคทีเรียตกค้าง
สมรรถนะยานยนต์และท่อบาง
งานเชื่อม TIG สำหรับยานยนต์สมรรถนะสูง ใช้ระบบเชื่อม TIG ในการผลิตระบบท่อไอเสียแบบสั่งทำพิเศษ การผลิตชิ้นส่วนรถแข่ง ท่อสแตนเลส และรอยเชื่อมที่มองเห็นได้
กระบวนการนี้ช้ากว่าการเชื่อม MIG แต่ให้การควบคุมที่ดีกว่าบนท่อบางๆ และรอยเชื่อมที่ดูเรียบร้อยกว่าบนชิ้นส่วนที่ลูกค้าสามารถมองเห็นได้ สำหรับงานท่อไอเสียและการผลิตชิ้นส่วนสมรรถนะสูง รูปลักษณ์มักมีความสำคัญเกือบเท่ากับความแข็งแรง
การผลิตไฟฟ้าและการแปรรูปทางเคมี
โรงงานผลิตไฟฟ้าใช้การเชื่อม TIG สำหรับภาชนะรับแรงดัน ระบบท่อ และชิ้นส่วนสแตนเลสหรือโลหะผสมนิกเกิล ซึ่งคุณภาพของการเชื่อมมีผลต่อความน่าเชื่อถือในระยะยาว
กระบวนการทางเคมีก็ใช้การเชื่อม TIG สำหรับเหล็กกล้าไร้สนิมและโลหะผสมพิเศษที่สัมผัสกับสภาพแวดล้อมที่กัดกร่อน ในการใช้งานเหล่านี้ คุณภาพการเชื่อมที่ไม่ดีอาจส่งผลต่อความต้านทานการกัดกร่อน ผลการตรวจสอบ และอายุการใช้งาน
ความสัมพันธ์ระหว่างการใช้งานในอุตสาหกรรมกับการเลือกเครื่องเชื่อม TIG
ตัวอย่างจากอุตสาหกรรมเหล่านี้ยังอธิบายได้ว่าทำไมการเลือกเครื่องเชื่อม TIG ควรเริ่มต้นจากงานใช้งานจริง ท่อสแตนเลสบางๆ มักต้องการการเริ่มต้นด้วยกระแสไฟต่ำที่เสถียร การควบคุมความร้อนที่ละเอียด และการตั้งค่าพัลส์ ชิ้นส่วนอะลูมิเนียมมักต้องการเอาต์พุต AC การควบคุมสมดุล AC กระแสไฟที่เพียงพอ และการตั้งค่าหัวเชื่อมที่ใช้งานได้สะดวกสบายในระหว่างการเชื่อมที่ยาวนาน
เมื่อเปรียบเทียบตัวเลือกจากผู้จำหน่ายอุปกรณ์เชื่อมโลหะตรวจสอบให้แน่ใจว่าหน้าผลิตภัณฑ์และเอกสารข้อมูลจำเพาะเชื่อมโยงเครื่องจักรแต่ละเครื่องกับวัสดุ ช่วงกระแสไฟฟ้า การตั้งค่าหัวเชื่อม และขั้นตอนการทำงานที่เหมาะสมอย่างชัดเจนหรือไม่
คุณต้องใช้อุปกรณ์อะไรบ้างสำหรับการเชื่อม TIG?
อุปกรณ์เชื่อม TIG ทำงานเป็นระบบที่สมบูรณ์ ไม่ใช่แค่เครื่องเชื่อมเพียงอย่างเดียว แหล่งจ่ายไฟ หัวเชื่อม อิเล็กโทรดทังสเตน ก๊าสปกคลุม ลวดเชื่อม และอุปกรณ์ควบคุมทั้งหมดต้องเหมาะสมกับวัสดุ ช่วงกระแสไฟฟ้า และเวลาในการเชื่อม
เครื่องเชื่อม TIG
เครื่องเชื่อม TIG ให้กำลังไฟฟ้าที่ควบคุมได้ การปรับกระแสไฟ และคุณสมบัติต่างๆ เช่น การสตาร์ทด้วยความถี่สูง การควบคุมพัลส์ และเอาต์พุต AC/DC การเชื่อม TIG แบบ DC เหมาะสำหรับเหล็กและสแตนเลส ส่วนความสามารถในการเชื่อม AC/DC นั้นมีราคาสูงกว่า แต่จำเป็นเมื่อต้องเชื่อมอลูมิเนียมหรือแมกนีเซียม
สำหรับการใช้งานในร้านค้า ควรตรวจสอบช่วงกำลังไฟขาออก อัตราการทำงาน กำลังไฟขาเข้า และดูว่าเครื่องรองรับการควบคุมด้วยแป้นเหยียบหรือนิ้วหรือไม่ด้วย
หัวเชื่อม TIG และก๊าซปกคลุม
หัวเชื่อม TIG จะยึดอิเล็กโทรดทังสเตนและส่งก๊าซปกคลุมไปยังบริเวณเชื่อม หัวเชื่อมแบบระบายความร้อนด้วยอากาศเหมาะสำหรับงานเบาหรือการเชื่อมแบบไม่ต่อเนื่อง ในขณะที่หัวเชื่อมแบบระบายความร้อนด้วยน้ำจะเหมาะสมกว่าสำหรับงานที่มีกระแสไฟสูงหรือการเชื่อมที่ยาวนานกว่า
การเชื่อม TIG ส่วนใหญ่ใช้ก๊าซอาร์กอนเป็นก๊าซปกคลุม อุปกรณ์ที่จำเป็นได้แก่ ถังก๊าซ ตัวควบคุมแรงดัน สายยาง และอัตราการไหลของก๊าซที่เหมาะสม การปกคลุมของก๊าซที่ไม่ดีอาจทำให้เกิดการเปลี่ยนสี รูพรุน และคุณภาพการเชื่อมที่ไม่ดี
อิเล็กโทรดทังสเตนสำหรับงานเชื่อม TIG แต่ละชนิดเหมาะกับวัสดุ ประเภทกระแสไฟฟ้า และลักษณะการอาร์คที่แตกต่างกัน ปัจจุบันโรงงานหลายแห่งใช้ทังสเตนผสมแลนทานัมหรือซีเรียมสำหรับงานเชื่อมกระแสสลับ/กระแสตรง ในขณะที่ทังสเตนผสมทอเรียมควรได้รับการจัดการด้วยมาตรการความปลอดภัยที่เหมาะสม เนื่องจากมีทอเรียมซึ่งเป็นสารกัมมันตรังสีอยู่
วัสดุอุดและอุปกรณ์ควบคุม
ลวดเชื่อม TIG ทำหน้าที่เป็นลวดเติมเมื่อรอยเชื่อมต้องการวัสดุเพิ่มเติม ลวดเชื่อมควรตรงกับโลหะพื้นฐานและข้อกำหนดในการเชื่อม เช่น ลวดเติมสแตนเลสสำหรับงานสแตนเลส หรือลวดเติมอลูมิเนียมสำหรับงานอลูมิเนียม
แป้นเหยียบหรือปุ่มควบคุมด้วยนิ้วช่วยให้ช่างเชื่อมสามารถปรับกระแสไฟฟ้าขณะเชื่อมได้ ถ้วยจับชิ้นงาน ปลอกหุ้มด้านหลัง เลนส์แก๊ส และทังสเตนสำรองก็มีความสำคัญเช่นกัน เพราะประสิทธิภาพของการเชื่อม TIG ขึ้นอยู่กับรายละเอียดการตั้งค่าเล็กๆ น้อยๆ เหล่านั้น
คุณจะเลือกเครื่องเชื่อม TIG ที่เหมาะสมกับงานของคุณได้อย่างไร?
เลือกเครื่องเชื่อม TIG โดยเริ่มจากวัสดุที่ใช้ เหล็กและสแตนเลสโดยทั่วไปเหมาะกับเครื่องเชื่อม TIG แบบ DC ส่วนอลูมิเนียมและแมกนีเซียมมักเหมาะกับเครื่องเชื่อม TIG แบบ AC/DC หลังจากนั้น ให้เปรียบเทียบช่วงกระแสไฟ รอบการทำงาน ประเภทการเริ่มต้น การตั้งค่าพัลส์ การระบายความร้อนของหัวเชื่อม และกำลังไฟฟ้าขาเข้าที่ใช้ได้
เลือกใช้ไฟ DC หรือ AC/DC ตามวัสดุ
เครื่องเชื่อม TIG แบบ DCเหมาะสำหรับเหล็ก สแตนเลส ทองแดง และวัสดุอื่นๆ ที่ไม่ใช่โลหะอะลูมิเนียม โดยทั่วไปแล้วจะมีราคาถูกกว่ารุ่น AC/DC และใช้งานได้ดีเมื่อช่วงวัสดุไม่ชัดเจน
เครื่องเชื่อม TIG แบบ AC/DCเพิ่มความสามารถในการเชื่อมอลูมิเนียมและแมกนีเซียม มีราคาสูงกว่า แต่คุ้มค่าสำหรับโรงงานที่ทำงานกับวัสดุผสม หรือต้องการเครื่องเชื่อม TIG เพียงเครื่องเดียวที่สามารถใช้งานได้หลากหลายประเภท
คุณสมบัติหลักของเครื่องเชื่อม TIG ที่ควรนำมาเปรียบเทียบ
- ช่วงเอาท์พุท: เลือกช่วงกระแสไฟฟ้าให้เหมาะสมกับความหนาของวัสดุ
- ความสามารถ AC/DC: เลือกใช้ AC/DC หากชิ้นงานมีอะลูมิเนียมหรือแมกนีเซียมเป็นส่วนประกอบ
- การเริ่มด้วยความถี่สูง: ใช้เมื่อต้องการเริ่มการเชื่อมแบบอาร์คสะอาดและลดการปนเปื้อนของทังสเตน
- ความสามารถในการเต้นของชีพจร: ใช้โหมดพัลส์สำหรับวัสดุบาง การควบคุมความร้อน และการทำให้รอยเชื่อมดูเรียบเนียนยิ่งขึ้น
- รอบการทำงาน: ปรับรอบการทำงานให้เหมาะสมกับระยะเวลาที่เครื่องเชื่อมต้องการในการเชื่อมที่กำลังขับสูง
- ไฟฟ้าขาเข้า: ตรวจสอบว่าร้านค้ามีอุปกรณ์จ่ายไฟที่เหมาะสมหรือไม่ ไม่ว่าจะเป็น 120V, 240V หรือแบบอุตสาหกรรม
ปรับระบบระบายความร้อนและขั้นตอนการทำงานให้เหมาะสมกับการใช้งานจริง
ความสามารถในการระบายความร้อนด้วยน้ำของหัวเชื่อมมีความสำคัญสำหรับการเชื่อมที่ใช้เวลานานหรือการทำงานที่ใช้กระแสไฟสูงอย่างต่อเนื่อง หัวเชื่อมระบายความร้อนด้วยอากาศมักจะเพียงพอสำหรับการเชื่อม TIG ที่เบากว่าหรือเป็นช่วงๆ
นอกจากนี้ ควรตรวจสอบความสะดวกสบายในการใช้งานหัวเผา ความพร้อมของวัสดุสิ้นเปลือง และความเหมาะสมของเครื่องกับขั้นตอนการทำงานของโรงงาน เครื่องอาจมีกำลังการผลิตสูงบนกระดาษ แต่ก็ยังต้องการหัวเผาและอุปกรณ์เสริมที่ผู้ใช้งานสามารถใช้ได้อย่างสะดวกสบายในการทำงานจริง
ตรวจสอบการรองรับก่อนเพิ่มลงในรายการอุปกรณ์
ก่อนที่จะเพิ่มเครื่องเชื่อม TIG เข้าไปในอุปกรณ์ของคุณ ตรวจสอบให้แน่ใจว่าใช้งานง่าย อธิบายง่าย และให้การสนับสนุนที่ดี รวมถึงตัวเลือกต่างๆ เงื่อนไขการรับประกัน และวัสดุสิ้นเปลืองที่ต้องเปลี่ยนนั้นเข้าใจง่าย
เครื่องเชื่อมควรระบุช่วงวัสดุที่รองรับอย่างชัดเจน เช่น เหล็กและสแตนเลสสำหรับเครื่องเชื่อม TIG แบบ DC หรือรองรับอะลูมิเนียมสำหรับเครื่องเชื่อม TIG แบบ AC/DC หน้าผลิตภัณฑ์ควรแสดงช่วงกระแสไฟฟ้า กำลังไฟฟ้าขาเข้า ประเภทหัวเชื่อม การรองรับแป้นเหยียบ และวัสดุสิ้นเปลืองที่ใช้งานร่วมกันได้ให้เข้าใจง่ายด้วย
เรื่องนี้สำคัญเพราะการเชื่อม TIG ไม่ได้ขึ้นอยู่กับแหล่งจ่ายไฟเพียงอย่างเดียว อุปกรณ์ต่างๆ เช่น หัวเชื่อม อิเล็กโทรดทังสเตน ถ้วยจับหัวเชื่อม ปลอกจับหัวเชื่อม ลวดเชื่อม แป้นเหยียบ และอุปกรณ์เสริมแก๊ส ล้วนมีผลต่อการตั้งค่า การแนะนำเครื่องเชื่อม TIG จะง่ายขึ้นหากชิ้นส่วนเหล่านี้หาได้ง่ายและคำแนะนำในการตั้งค่าชัดเจน
สรุป
การเชื่อม TIG เหมาะที่สุดสำหรับการเชื่อมที่สะอาด แม่นยำ และต้องการการควบคุมความร้อนและรูปลักษณ์ที่สวยงาม การเชื่อม TIG ช้ากว่าการเชื่อม MIG และต้องใช้ทักษะมากกว่า แต่ใช้งานได้ดีกับสแตนเลส อลูมิเนียม วัสดุบาง งานสุขภัณฑ์ รอยต่อที่มองเห็นได้ และงานประกอบที่มีมูลค่าสูง
การเลือกเครื่องเชื่อมควรเริ่มต้นจากวัสดุ ใช้เครื่องเชื่อม TIG แบบ DC สำหรับงานเหล็กและสแตนเลส และเลือกเครื่องเชื่อม TIG แบบ AC/DC เมื่อต้องเชื่อมอลูมิเนียมหรือแมกนีเซียม จากนั้นเปรียบเทียบช่วงกำลังไฟ รอบการทำงาน การระบายความร้อนของหัวเชื่อม ประเภทการสตาร์ท การควบคุมพัลส์ และความพร้อมของวัสดุสิ้นเปลือง
สำหรับการจัดกลุ่มผลิตภัณฑ์หรือการจัดตั้งโรงงาน ทางเลือกที่ปลอดภัยที่สุดคือการเลือกเครื่องจักรที่ตรงกับประเภทวัสดุและขั้นตอนการทำงานจริง ไม่ใช่เลือกเครื่องที่มีคุณสมบัติมากที่สุดเพียงอย่างเดียว
คำถามที่พบบ่อย (FAQs)
ใช่แล้ว เครื่องเชื่อม TIG หลายรุ่นมีฟังก์ชันการเชื่อมแบบ Stick ในตัว แหล่งจ่ายไฟเดียวกันสามารถใช้งานได้ทั้งสองกระบวนการ เพียงแต่คุณต้องสลับระหว่างหัวเชื่อม TIG และหัวเชื่อมแบบ Stick เครื่องเชื่อมแบบผสมผสานนี้ให้ความอเนกประสงค์ที่ดีเยี่ยม
หัวเชื่อมระบายความร้อนด้วยน้ำเหมาะสำหรับงานที่ใช้กระแสไฟฟ้าเกิน 200 แอมป์อย่างต่อเนื่อง หรือต้องการการเชื่อมด้วยกระแสไฟฟ้าสูงเป็นเวลานาน สำหรับการใช้งานเป็นครั้งคราวหรืองานที่ใช้กระแสไฟฟ้าต่ำกว่า หัวเชื่อมระบายความร้อนด้วยอากาศก็เพียงพอแล้ว
ระบบสตาร์ทแบบยกอาร์ค (Lift-arc start) ทำงานได้ดีในหลายๆ การใช้งานและช่วยลดต้นทุนเครื่องจักร ระบบสตาร์ทความถี่สูง (High-frequency start) ให้การเริ่มต้นอาร์คที่สะอาดกว่าโดยไม่ต้องสัมผัสกับทังสเตน ช่วยลดความเสี่ยงจากการปนเปื้อน
โดยทั่วไปแล้ว การเชื่อม TIG จะใช้ก๊าซอาร์กอนประมาณ 15-20 ลูกบาศก์ฟุตต่อชั่วโมง (CFH) ในระหว่างการเชื่อม ปริมาณการใช้ก๊าซจริงจะแตกต่างกันไปตามการออกแบบหัวเชื่อม ขนาดถ้วย และการตั้งค่าการไหลของก๊าซ
เปรียบเทียบความสามารถในการใช้งานกับไฟ AC/DC, ช่วงกระแสไฟฟ้า, รอบการทำงาน, ประเภทหัวเชื่อม, การรองรับแป้นเหยียบ, ความพร้อมใช้งานของวัสดุสิ้นเปลือง, เงื่อนไขการรับประกัน และการสนับสนุนทางเทคนิค เครื่องเชื่อม TIG ที่ราคาถูกที่สุดอาจทำให้เสียค่าใช้จ่ายมากขึ้นในภายหลัง หากขาดการควบคุมหรืออุปกรณ์เสริมที่จำเป็นสำหรับการใช้งานจริง



