
Alüminyum, uçaklardan teknelere, bisikletlerden mimari yapılara kadar her yerde. Hafif, güçlü ve korozyona dayanıklı olması, onu ekstra ağırlık olmadan performans gerektiren endüstriler için favori bir malzeme haline getiriyor. Ancak konu iki alüminyum parçayı birleştirmeye geldiğinde, deneyimli kaynakçılar bile bir an duraklıyor.
Neden? Çünkü alüminyum çelikten farklı davranır. Daha düşük bir sıcaklıkta erir, yapışmaya dirençli bir oksit tabakası oluşturur ve ısıyı o kadar iyi iletir ki kaynak havuzunu yönetmek zorlaşır.
Peki, alüminyumu alüminyuma etkili bir şekilde kaynaklayıp temiz ve sağlam bir bağlantı elde edebilir misiniz? Cevap evet, ancak doğru aletlere, tekniklere ve malzemenin davranışına dair anlayışa ihtiyaç duyuluyor.
Bu kılavuz, alüminyum kaynaklama sürecini, kullanılacak en iyi yöntemleri ve uzun ömürlü, güçlü ve temiz kaynaklar sağlamak için profesyonel ipuçlarını ele almaktadır.
Alüminyumun Doğasını Anlamak
Kaynak işlemine başlamadan önce alüminyumu farklı kılan şeyin ne olduğunu anlamak önemlidir.
1. Yüksek Isı İletkenliği
Alüminyum ısıyı hızla dağıtır, bu da uyguladığınız ısının hızla yayılması anlamına gelir. Bu durum, stabil bir kaynak havuzunu korumayı zorlaştırır ve genellikle beklenenden daha fazla ısı gerektirir. Kaynak ekipmanı tedarikçileri, ısıyı daha iyi kontrol etmek için TIG kaynak makinesi kullanılmasını önermektedir.
2. Oksit Tabakası
Alüminyum, havaya maruz kaldığında sert bir oksit tabakası oluşturur. Bu oksit yaklaşık 3,700°F'de erirken, altındaki alüminyum sadece 1,200°F'de erir. Bu tabaka çıkarılmadığı takdirde, düzgün birleşmeyi engeller. Bu aşamada UV hasarından kaçınmak için profesyonel kaynak kaskı koruması şarttır.
3. Yumuşak ve Hassas
Alüminyum, çelikten daha yumuşaktır ve bu nedenle aşırı ısı altında eğilmeye veya bozulmaya daha yatkındır. Ayrıca, kirleri kolayca emer ve temizliğe dikkat edilmediğinde gözenekliliğe yol açar.
Alüminyum Kaynaklamanın Standart Yöntemleri
Alüminyum çeşitli tekniklerle kaynaklanabilir. Doğru yöntem, kalınlığa, birleştirme türüne ve uygulamaya bağlıdır.
1. TIG Kaynak (GTAW)
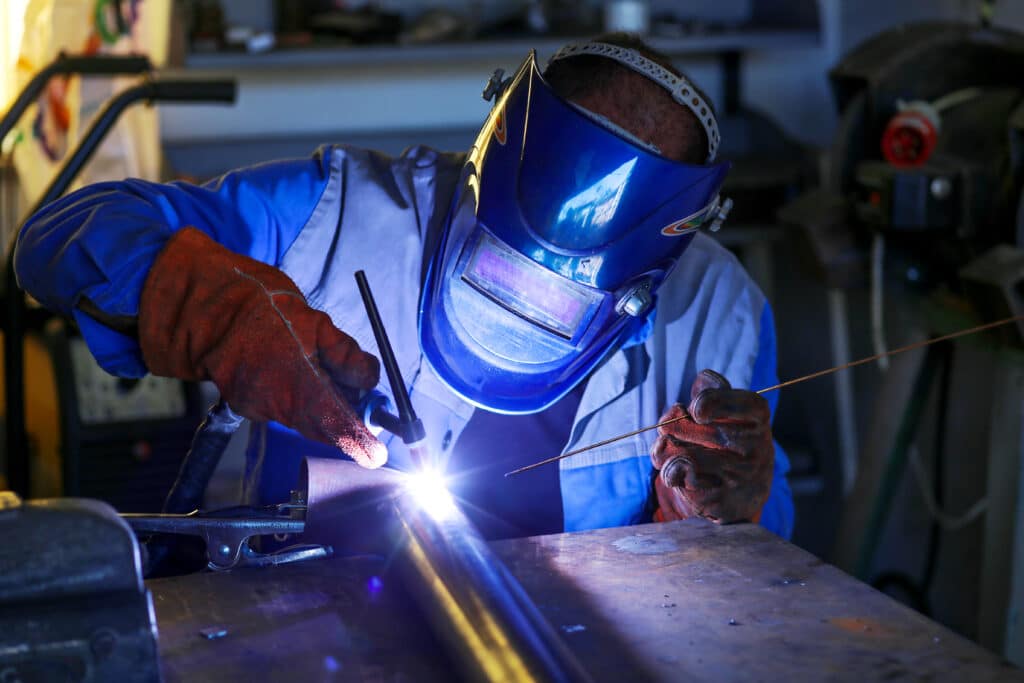
Hassasiyet ve kontrole ihtiyaç duyduğunuzda alüminyum kaynağı için TIG (Tungsten İnert Gaz) kaynağı altın standarttır. Minimum sıçrama ile temiz ve güçlü kaynaklar üretir.
Neden İyi Çalışıyor:
- Tüketilebilir olmayan bir tungsten elektrot kullanır.
- Hassas ısı kontrolü sağlar.
- İnce levhalar ve detaylı çalışmalar için idealdir.
En İyi Koruyucu Gaz:
Saf Argon veya Argon-Helyum karışımı arkın stabilize edilmesine ve kaynak havuzunun korunmasına yardımcı olur.
İpucu: Alüminyum TIG kaynağı yaparken her zaman AC (Alternatif Akım) kullanın çünkü bu, işlem sırasında oksit tabakasının giderilmesine yardımcı olur.
2. MIG Kaynak (GMAW)
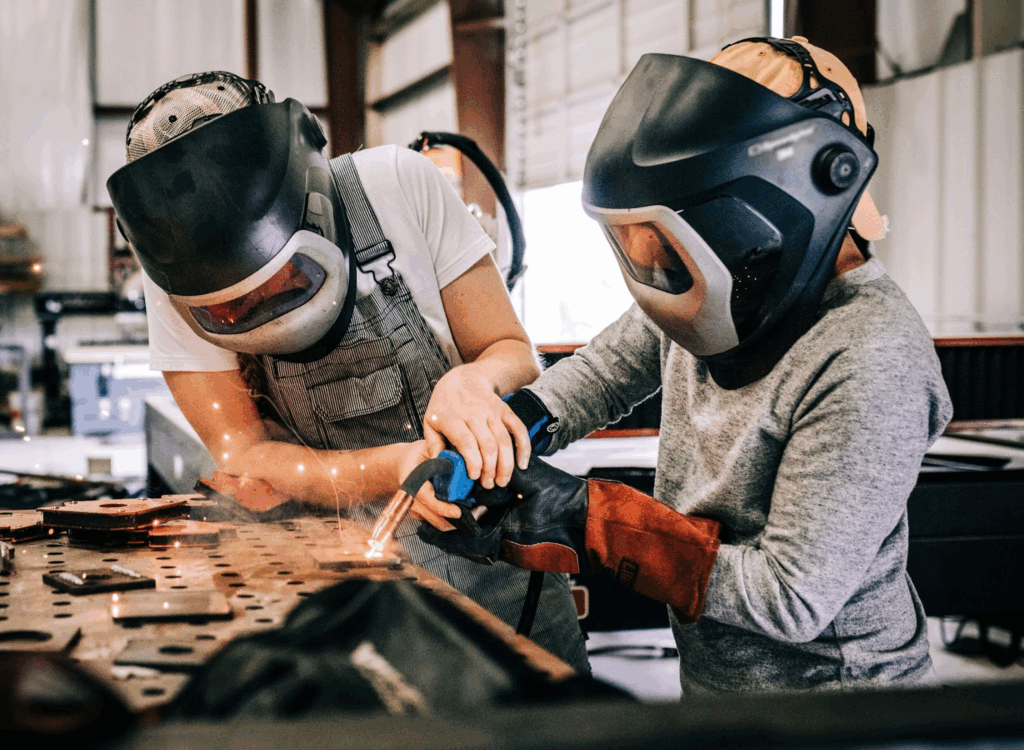
MIG kaynak makinesi, TIG'e kıyasla daha hızlı ve öğrenmesi daha kolaydır. Daha kalın alüminyum kesitler için veya verimliliğin öncelikli olduğu durumlarda tercih edilir.
Neden Etkilidir:
- Sürekli tel beslemesi tutarlı kaynaklara olanak sağlar.
- Daha kalın malzemelerde harika sonuç verir.
- Uzun eklemler için daha kolaydır.
Anahtar Kurulum Gereksinimleri:
- Kullanım %100 Argon koruyucu gaz olarak.
- A makaralı tabanca or itme-çekme tabancası Alüminyum tel yumuşak olduğundan ve kıvrılabildiğinden tel besleme sorunlarını önler.
Profesyonel İpucu: Ana metalinizi iyice temizleyin. Küçük miktardaki yağ veya oksit birikimi bile gözenekliliğe ve zayıf kaynaklara neden olabilir.
3. Lazer Kaynak
Lazer kaynak, hassasiyetin kritik önem taşıdığı ileri üretim uygulamalarında kullanılır. Minimum bozulma ile derin penetrasyon sağlar.
Faydaları:
- Çok temiz ve hızlı.
- Otomasyona uygundur.
- İnce alüminyum bileşenler için idealdir.
Ancak lazer sistemleri pahalıdır ve kontrollü koşullar gerektirir, bu nedenle atölyelerden ziyade endüstriyel üretim için daha uygundurlar.
4. Sürtünme Karıştırma Kaynağı (FSW)
Bu, katı hal kaynak tekniğidir; yani işlem sırasında metal erimez. Bunun yerine, dönen bir alet, birleştirme kenarlarını yüksek hızda birbirine karıştırarak sürtünme ısısıyla kaynaştırır.
Avantajları:
- Dolgu metaline gerek yoktur.
- Yüksek mukavemetli, hatasız kaynaklar üretir.
- Havacılık, demiryolu ve gemi inşa uygulamaları için mükemmeldir.
FSW, mekanik mukavemetin ve yüzey kalitesinin kritik olduğu kalın, düz paneller için en iyi sonucu verir.
Hazırlık
İster bisiklet gövdesine TIG kaynağı yapın, ister alüminyum kapıya MIG kaynağı yapın, kaynak kalitenizi belirleyen şey hazırlıktır.
1. İyice Temizleyin
Oksitleri gidermek için paslanmaz çelik tel fırça veya özel bir alüminyum fırça kullanın. Yağ veya kirleticileri gidermek için yüzeyi asetonla silin. Çelik üzerinde kullanılmış bir fırçayı asla kullanmayın; alüminyumu kirletir.
2. Gerektiğinde Ön Isıtma Yapın
Alüminyumun 200-300°F'ye kadar önceden ısıtılması çatlamaların önlenmesine yardımcı olur ve özellikle kalın malzemelerde eşit ısı dağılımı sağlar.
3. Montaj ve Kelepçeleme
Bağlantıların doğru hizalama ile sıkı olduğundan emin olun. Alüminyum ısı altında genleşir, bu nedenle parçaları yerinde tutmak için kelepçeler veya sabitleme elemanları kullanın.
4. Doğru Dolgu Malzemesini Seçin
Yaygın dolgu çubukları şunları içerir:
- ER4043: Genel amaçlı kaynak işleri için uygundur ve çalışması daha kolaydır.
- ER5356: Eloksallı alüminyumda daha güçlü kaynaklar ve daha iyi renk uyumu sağlar.
En iyi sonuçları elde etmek için dolgu alaşımını her zaman temel malzemenizle eşleştirin.
Koruyucu Gaz Seçimi
Seçtiğiniz koruyucu gaz, kaynak kalitesini ve görünümünü doğrudan etkiler.
- Saf Argon: Çoğu TIG ve MIG uygulaması için idealdir. Minimum sıçrama ile pürüzsüz, parlak kaynaklar üretir.
- Argon-Helyum Karışımı: Daha kalın alüminyum için idealdir çünkü helyum daha derin penetrasyon için ısı ekler.
CO₂ veya hidrojen gibi reaktif gazlardan kaçının, bunlar alüminyum kaynaklarında kirlenmeye ve gözenekliliğe neden olur.
Isı ve Bozulmayı Kontrol Etme
Alüminyumun yüksek ısı iletkenliği, ısı yönetimini önemli kılar. Çok fazla ısı eğilmeye, çok az ısı ise zayıf kaynaşmaya neden olur.
Sıcaklığı Yönetme İpuçları:
- Kullanım kısa kaynak geçişleri uzun sürekli boncuklar yerine.
- Isının eşit dağılması için eklemin zıt taraflarını dönüşümlü olarak kullanın.
- Geçişler arasında soğuma süresi verin.
- Fazla ısıyı emmek için ısı emiciler veya destek çubukları kullanın.
Yaygın Kaynak Sorunlarıyla Başa Çıkma
Usta kaynakçılar bile alüminyumla ilgili zorluklarla karşılaşıyor. İşte bu sorunları nasıl giderebileceğiniz:
1. Gözeneklilik (Kaynaktaki Küçük Delikler)
Nedeni: Kirleticiler, nem veya uygunsuz gaz kapsamı.
Fix: Yüzeyi temizleyin, gaz akışını biraz artırın ve meşalenizde veya hortumlarınızda sızıntı olup olmadığını kontrol edin.
2. Çatlama
Nedeni: Yüksek termal stres veya uyumsuz dolgu metali.
Fix: Kalın bölümleri önceden ısıtın, amperajı azaltın ve uygun dolguyu kullanın.
3. Füzyon Eksikliği
Nedeni: Düşük ısı veya kötü eklem hazırlığı.
Fix: Amperajı artırın, uyumu iyileştirin ve oksit giderimini sağlayın.
4. Aşırı Sıçrama veya Yanma
Nedeni: Yanlış ayarlar veya düşük seyahat hızı.
Fix: Tel beslemesini ve voltajı ayarlayın ve tutarlı hareketi koruyun.
Bitirme ve Kaynak Sonrası Temizlik
Kaynak yaptıktan sonra boncuğun yakınında ince bir alüminyum oksit tabakası ve renk bozulması göreceksiniz.
- Kaynak yerlerini temizlemek için paslanmaz bir fırça kullanın.
- Eğer parça eloksal veya boyanacaksa yapışmayı sağlamak için tüm oksidasyonu giderin.
- Profesyonel bir görünüm için kaynağı hafifçe zımparalayabilir veya parlatabilirsiniz.
Önce Güvenlik
Alüminyum kaynağı parlak UV ışığı ve yoğun ısı üretir. Her zaman doğru koruyucu ekipmanı kullanın:
- Otomatik kararan kaynak kaskı (10–12 gölgeye ayarlı).
- Alev geciktirici eldiven ve ceket.
- Solunum cihazı veya duman tahliyesi (alüminyum kaynağı ozon ve metal dumanı üretir).
- Yangına dayanıklı çalışma alanı kurulumu.
Alternatifler Yerine Alüminyum Kaynak Ne Zaman Seçilmelidir?
Bazen kaynak tek seçenek değildir; alüminyum, perçinleme, yapıştırıcı veya mekanik sabitleme ile de birleştirilebilir. Ancak kaynak, aşağıdaki durumlarda tercih edilen seçenek haline gelir:
- Birine ihtiyacın var. kalıcı, yüksek mukavemetli bağ.
- Proje talepleri sızdırmaz derzler (yakıt tankları veya boru hatları gibi).
- Kilo verme ve estetik önemlidir.
Alüminyum kaynağı sabır, hazırlık ve hassasiyet gerektirir. Hassas işler için TIG'den, daha kalın kesitler için MIG'e ve gelişmiş imalat için sürtünmeli karıştırmaya kadar çeşitli teknikler temiz ve güçlü bağlantılar sağlayabilir.
İşin sırrı, ısı kontrolünde ustalaşmak, yüzeyi lekesiz tutmak ve doğru dolgu ve gazı seçmektir. Alüminyumun ısı altında nasıl davrandığını anladığınızda, hem yapısal olarak sağlam hem de görsel olarak etkileyici kaynaklar üretebilirsiniz.
Yani evet, alüminyum kesinlikle alüminyuma kaynak yapılabilir ve doğru yapıldığında sonuçlar dayanıklı, hafif ve uzun ömürlü olur.
İlgili Okuma
1.Alüminyumu Çeliğe Kaynak Yapabilir misiniz?
Alüminyumu çeliğe kaynaklamak sıradan bir "sadece kelepçeleyip ark kaynağı" işi değildir. İşte gerçekte neyin işe yaradığı ve çoğu bağlantının neden erken bozulduğu.
2.Çelik Alüminyuma Kaynak Yapılabilir mi?
Çelik ve alüminyum ısı altında çok farklı davranır. Riskleri, yaygın çözümleri ve ne zaman denememeniz gerektiğini öğrenin.
3.Alüminyum Kaynak Kılavuzu
Yüzey temizliğinden ısı kontrolüne kadar, bu kılavuz size daha az çatlak içeren güçlü, temiz alüminyum kaynakları elde etmenin yollarını anlatıyor.
4.MIG ve TIG Kaynağı: İşiniz İçin Hangi İşlem Daha İyi?
Hız için MIG'i ne zaman, hassasiyet için TIG'i ne zaman kullanmanız gerektiğini, özellikle daha ince veya daha hassas metallerde ne zaman kullanmanız gerektiğini öğrenin.
5.Kaynak Çatlakları: Yaygın Nedenleri ve Bunları Önleme Yolları
Farklı metallerin birleştirilmesi veya ince alüminyumun aşırı ısıtılması sırasında çatlama, kırılganlık ve erken kaynak hataları yaygındır. Bunlardan nasıl kaçınacağınızı öğrenin.
SSS
1. Dolgu çubuğu olmadan alüminyum kaynak yapılabilir mi?
Evet, özellikle sürtünmeli karıştırma kaynağı gibi katı hal yöntemleri kullanıldığında, dolgu çubuğu olmadan alüminyum kaynak yapabilirsiniz . Bununla birlikte, TIG veya MIG kaynağı gibi çoğu geleneksel yöntem, uygun yapışma ve mukavemeti sağlamak için dolgu çubuğu gerektirir.
2. Alüminyum için en iyi kaynak yöntemi hangisidir?
En iyi yöntem projeye bağlıdır. TIG kaynağı hassas işler ve daha ince malzemeler için idealdir, MIG kaynağı ise daha kalın kesitler ve daha yüksek verimlilik için daha iyidir. Lazer kaynağı, ince alüminyumda hassas birleştirmeler için gelişmiş üretimde kullanılır.
3. Alüminyumu kaynak yapmadan önce önceden ısıtmam gerekir mi?
Daha kalın malzemeler (200-300°F) için alüminyumun önceden ısıtılması önerilir. Bu, termal stresi azaltmaya, çatlamayı önlemeye ve kaynak sırasında daha iyi ısı dağılımı sağlamaya yardımcı olur.
4. Alüminyum kaynağı neden gözenekliliğe neden olur ve bunu nasıl önleyebilirim?
Gözeneklilik, yüzeyde kirletici maddeler veya nem bulunduğunda oluşur. Bunu önlemek için, kaynak yapmadan önce alüminyumu iyice temizleyin, gaz akışını artırın ve ekipmanınızda sızıntı olup olmadığını kontrol edin.
5. Alüminyum için doğru kaynak makinesini nasıl seçerim?
Kaynak makinesi tedarikçisi seçerken , hassas ısı kontrolü sağlayabilen bir makine seçin. TIG kaynağı için ayarlanabilir amperajlı bir makine idealdir, MIG kaynak makineleri ise alüminyum tel desteği sunmalı ve iyi tel besleme mekanizmalarına sahip olmalıdır.



