
Dökme metallerin kaynaklanması, kırılgan yapıları ve işlem sırasında çatlak oluşma riski nedeniyle benzersiz bir zorluk teşkil eder. Bu sorunlar, özellikle dökme demir, çelik ve alüminyum gibi malzemelerle çalışırken, genellikle hayal kırıklığına ve başarısız projelere yol açar. Bu zorlukların üstesinden gelmek için, her bir dökme metal türü için özel olarak uyarlanmış doğru tekniklerin ve hazırlık yöntemlerinin kullanılması şarttır.
Doğru kaynak yöntemini seçerek, metali önceden ısıtarak ve uygun kaynak makinesini kullanarak güçlü ve dayanıklı bir kaynak elde edebilirsiniz. Bu kılavuz, çeşitli döküm metalleri başarıyla kaynaklamanıza ve her seferinde profesyonel bir sonuç elde etmenize yardımcı olacak açık ve adım adım talimatlar sağlayacaktır.
Döküm Metal Çeşitleri
Dökme demir
Dökme demir, mükemmel döküm özellikleri ve yüksek aşınma direnci nedeniyle imalatta yaygın olarak kullanılır. Ancak yüksek karbon içeriği onu kırılgan hale getirir ve kaynak sırasında çatlamaya eğilimli hale getirir. Dökme demiri etkili bir şekilde kaynaklamak için, bu sorunları önlemek adına dikkatli bir ön ısıtma ve kontrollü soğutma gereklidir. Dökme demir, dayanıklılığının önemli olduğu motor bloklarında, borularda ve pişirme kaplarında yaygın olarak bulunur.
Dökme Çelik
Daha düşük karbon içeriği sayesinde dökme çelik, dökme demirden daha yumuşaktır. Bu, kaynak işlemini kolaylaştırır ve çatlamadan daha yüksek gerilim seviyelerine dayanmasını sağlar. Dökme çelik genellikle ağır makinelerde, otomotiv parçalarında ve inşaat ekipmanlarında kullanılır. Dökme çelik kaynak işlemi genellikle daha az ön ısıtma gerektirir, ancak hataları önlemek için kaynak parametrelerinin dikkatli bir şekilde kontrol edilmesi yine de önemlidir.
Alüminyum Döküm
Döküm alüminyum, hafifliği ve korozyona karşı direnciyle bilinir ve bu da onu otomotiv, havacılık ve tüketim malları endüstrilerinde popüler bir tercih haline getirir. Ancak, döküm alüminyumun kaynaklanması, yüksek ısı iletkenliği ve oksit tabakaları oluşturma eğilimi nedeniyle hassas bir teknik gerektirir. Kapsamlı temizlik ve uygun dolgu malzemeleri de dahil olmak üzere kaynak öncesi hazırlık, güçlü bir kaynak elde etmek için çok önemlidir. Aşırı ısınmanın, eğilmeye veya diğer kaynak kusurlarına yol açmasını önlemek için özel dikkat gösterilmelidir.
| Varlığınızı | Dökme demir | Dökme Çelik | Alüminyum Döküm |
| Bileşim | Yüksek karbon içeriği (%2-4) | Düşük karbon içeriği (< %2) | Esas olarak alüminyum, az miktarda silisyum, demir vb. |
| Gevreklik | Yüksek, çatlamaya meyilli | Daha düşük, daha sünek | Orta, belirli koşullarda kırılgan olabilir |
| Termal iletkenlik | Düşük | ılımlı | Yüksek |
| Kaynaklanabilirlik | Kırılganlık ve çatlama riski nedeniyle zorlu | Kaynaklanması daha kolaydır, kontrol gerektirir | Kusurları önlemek için hassas bir teknik gerektirir |
| Ortak Kullanımlar | Motor blokları, borular, pişirme kapları | Ağır makine, otomotiv parçaları, inşaat ekipmanları | Otomotiv, havacılık ve uzay, tüketim malları |
| Ön Isıtma Gereksinimi | Yüksek, çatlamayı azaltmak için | Orta, kusurları önlemek için | Çarpılma ve kusurları önlemek için gereklidir |
| Korozyon Direnci | Orta, kolayca paslanabilir | Değişken, genellikle kaplamalarla işlenir | Yüksek, doğal olarak dayanıklı |
| Ağırlık | Ağır | ılımlı | Light |
Kaynakta Döküm Metallerin Dikkate Alınması Gerekenler
Benzersiz özellikleri nedeniyle, döküm metallerin kaynaklanması çeşitli zorluklar ortaya çıkarır. Bu zorlukları anlamak, güçlü ve dayanıklı bir kaynak elde etmek için çok önemlidir. Aşağıda, farklı döküm metallerin kaynaklanması sırasında karşılaşılan bazı yaygın sorunlar ve bu zorlukların üstesinden gelmek için pratik ipuçları verilmiştir.
Dökme Demir Kaynaklamada Karşılaşılan Zorluklar
Kırılganlık ve Çatlama
Dökme demirin kaynaklanmasındaki en önemli zorluklardan biri kırılganlığıdır. Dökme demirin yüksek karbon içeriği, kaynak sırasında çatlamaya yatkın olmasını sağlar. Malzeme, hızlı ısıtma ve soğutmaya maruz kaldığında kolayca çatlaklar oluşturabilir ve bu da zayıf bir kaynak dikişine yol açabilir.
gözeneklilik
Gözeneklilik, dökme demir kaynak yaparken ortaya çıkan bir diğer sorundur. Malzemenin yüksek karbon içeriği, kaynak sırasında gaz ceplerinin oluşmasına ve gözenekli kaynaklara neden olabilir. Bu cepler kaynağı zayıflatır ve gerilim altında kırılmaya yol açabilir.
Termal Genleşme ve Büzülme
Dökme demir, termal genleşme ve büzülmeye karşı düşük bir toleransa sahiptir. Kaynak sırasında oluşan yoğun ısı, metalin hızla genleşip büzülmesine neden olur ve uygun şekilde yönetilmezse eğilme veya çatlamalara yol açar.
Dökme Demir Kaynak İpuçları
- Metali Önceden Isıtın: Dökme demirin kaynak işleminden önce önceden ısıtılması, çatlama riskini azaltabilir. Bu, ısının eşit şekilde dağılmasına ve termal stresin en aza indirilmesine yardımcı olur.
- Nikel Bazlı Dolgu Çubukları Kullanın:Dökme demirlerin kaynaklanmasında nikel esaslı dolgu çubukları önerilir çünkü genleşme oranları daha düşüktür ve çatlama riskini azaltmaya yardımcı olurlar.
- Soğutma Oranını Kontrol Edin: Kaynak işleminden sonra, termal şoku önlemek ve çatlama olasılığını en aza indirmek için metalin yavaşça soğumasını bekleyin.
Dökme Çelik Kaynaklamada Karşılaşılan Zorluklar
Isıdan Etkilenen Bölge (HAZ) Sertleştirme
Döküm çelikte, kaynak sonrası hızlı soğuma nedeniyle ısıdan etkilenen bölge (HAZ) sertleşebilir. Bu sertleşme, kaynaklı bölgede kırılganlığa ve tokluğun azalmasına yol açabilir.
Distorsiyon
Orta düzeyde termal genleşmeye sahip olması nedeniyle, döküm çelik kaynak sırasında bozulmaya eğilimlidir. Bu durum, doğru şekilde yönetilmezse parça hizalamasında bozulmaya ve yapısal bütünlük sorunlarına yol açabilir.
Kaynak Kusurları
Döküm çeliklerin kaynaklanması sırasında gözeneklilik, cüruf kalıntısı ve eksik füzyon gibi yaygın kusurlar meydana gelebilir ve kaynak kalitesini etkileyebilir.
Dökme Çelik Kaynak İpuçları
- Gerekirse önceden ısıtın:HAZ sertleşmesini önlemek ve kusur riskini azaltmak için döküm çeliğin daha kalın kesitlerinde ön ısıtma önerilir.
- Kontrollü Kaynak Parametrelerini Kullanın: Sabit bir ısı girişi sağlayın ve bozulmayı en aza indirmek için kaynak hızını kontrol edin.
- Kaynak Sonrası Isıl İşlem:HAZ'daki gerilimi azaltmak ve sertliği azaltmak için kaynak sonrası ısıl işlem uygulanmasını düşünün.
Dökme Alüminyum Kaynaklamada Karşılaşılan Zorluklar
Oksit Tabaka Oluşumu
Döküm alüminyum kaynağında karşılaşılan temel zorluklardan biri, yüzeyde oksit tabakası oluşmasıdır. Bu tabaka, kaynak sırasında düzgün birleşmeyi engelleyerek zayıf bağlantılara yol açabilir.
Yüksek Termal İletkenlik
Döküm alüminyum yüksek ısı iletkenliğine sahip olduğundan, ısıyı hızla emer ve dağıtır. Bu durum, sabit bir kaynak sıcaklığının korunmasını zorlaştırarak, eksik füzyona veya aşırı ısınmaya yol açabilir.
Çözgü
Hafif yapısı ve yüksek termal genleşmesi nedeniyle döküm alüminyum, kaynak sırasında eğilmeye eğilimlidir. Bu durum, parçaların hizasız olmasına ve kaynak kalitesinin düşmesine neden olabilir.
Döküm Alüminyum Kaynak İpuçları
- Yüzeyi iyice temizleyin: Kaynak yapmadan önce uygun bir füzyon sağlamak için oksit tabakasını ve yüzeydeki kirleticileri temizleyin.
- AC Kaynak Makinesi KullanınAC kaynak makineleri oksit tabakasını parçalayarak daha iyi kaynak penetrasyonu sağlar.
- Isı Girişini Kontrol Et: Çarpılmayı önlemek için ısıyı eşit şekilde uygulayın ve aşırı ısınmadan kaçının. Isıyı daha iyi yönetmek için daha kısa kaynak geçişleri kullanın.
Kaynak Öncesi
Döküm Metal Yüzeyi Temizleyin
Kaynak işlemine başlamadan önce, döküm metal yüzeyini iyice temizlemek çok önemlidir. Yağ, pas veya kir gibi herhangi bir kirletici, kaynak havuzuna yabancı maddeler sokarak kaynak kalitesinin düşmesine neden olabilir. Bu kirleticileri temizlemek için tel fırça veya taşlama makinesi kullanın ve kaynak için temiz ve pürüzsüz bir yüzey sağlayın. Doğru temizlik, kaynağın bütünlüğünü artırır ve kusur riskini azaltır.
Ön ısıtma
Özellikle dökme demir gibi malzemeler için, kaynak işleminden önce döküm metalin ön ısıtılması çok önemlidir. Bu işlem, kaynak bölgesi ile metalin geri kalanı arasındaki termal gradyanı azaltarak çatlama riskini en aza indirir. Ön ısıtma ayrıca daha eşit bir ısı dağılımı sağlayarak kaynak işlemini daha sorunsuz ve kontrollü hale getirir. Ön ısıtma sıcaklığı, metalin türüne ve kalınlığına bağlıdır.
Döküm Metaller İçin Doğru Kaynak Tekniğinin Seçimi
Döküm metallerde güçlü ve güvenilir kaynaklar elde etmek için doğru kaynak tekniği çok önemlidir. Her döküm metal türü (demir, çelik ve alüminyum), kendine özgü özellikleri ve zorlukları ele almak için özel kaynak yöntemleri gerektirir. Aşağıda, bu malzemeleri kaynaklamak için en iyi teknikler ele alınmaktadır.
Kaynak Dökme Demir
Örtülü Kaynak
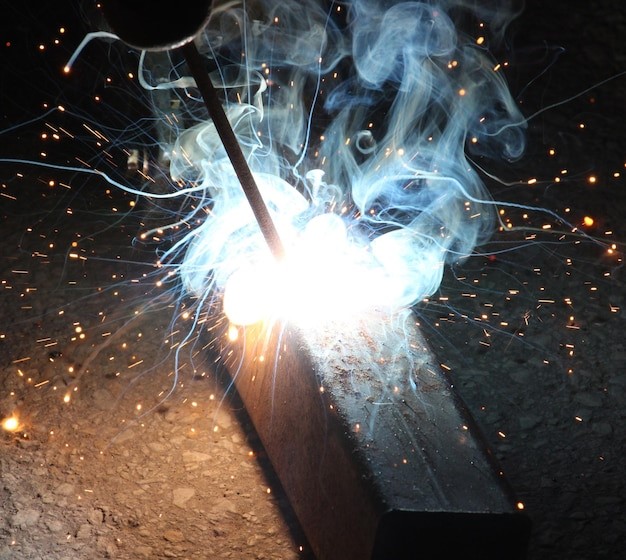
Çubuk kaynak veya Korumalı Metal Ark Kaynağı (SMAW), dökme demirin kaynağında yaygın olarak kullanılır. Dökme demirin kalın ve kırılgan yapısı için gerekli olan derin penetrasyon sağladığı için etkilidir. Bu işlem, metali eriten ve eriten akı kaplı bir elektrot kullanılmasını içerir. Ancak çubuk kaynak, özellikle yüksek karbonlu dökme demirle çalışırken, çatlamayı önlemek için ısı girdisinin dikkatli bir şekilde kontrol edilmesini gerektirir.
MIG Kaynağı
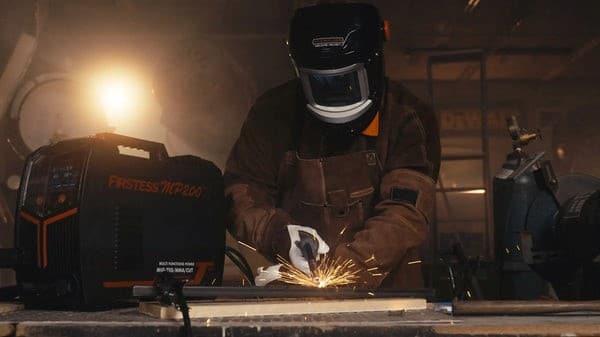
Metal İnert Gaz (MIG) kaynağı, özellikle daha ince kesitlerle uğraşırken dökme demir kaynaklama için bir başka seçenektir. Elektrot kaynağına kıyasla, MIG kaynak makinesi ısı girişini daha iyi kontrol ederek termal gerilme ve çatlama riskini azaltır. Motor blokları ve manifoldlar gibi dökme demir parçalar üzerinde onarım çalışmaları için uygundur. Bununla birlikte, başarılı bir kaynak için uygun ön ısıtma ve yavaş soğutma şarttır.
TIG Kaynağı
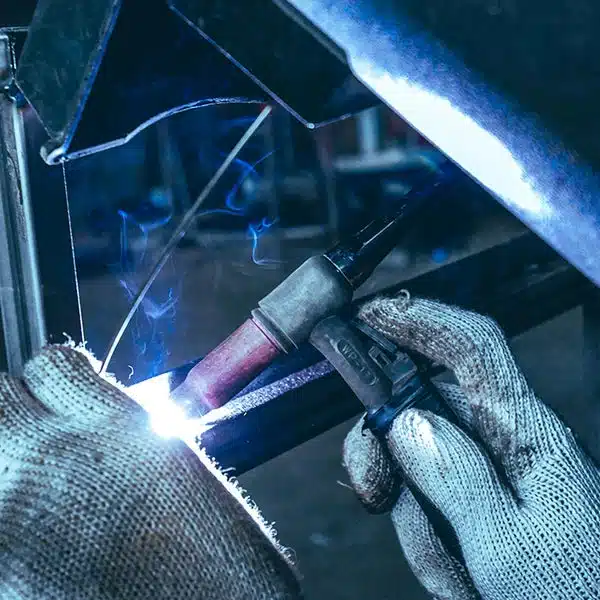
Tungsten İnert Gaz (TIG) kaynağı, en hassas döküm demir yöntemidir. TIG kaynağı, kaynak işlemi üzerinde daha iyi kontrol sağlayarak hassas veya karmaşık işler için idealdir. Tükenmeyen bir tungsten elektrot ve inert gaz kalkanı kullanımı, kirlenmeyi önlemeye ve kaynak kalitesini artırmaya yardımcı olur. TIG kaynağı, özellikle küçük onarımlar veya dökme demir üzerindeki detaylı çalışmalar için kullanışlıdır, ancak ısı girişini yönetmek ve çatlamayı önlemek için yetenekli bir operatör gerektirir.
Kaynaklı Döküm Çelik
MIG Kaynağı
MIG kaynağı, verimliliği ve kullanım kolaylığı nedeniyle dökme çeliğin kaynağında yaygın olarak kullanılır. İşlem, çeliği eriten ve eriten bir kaynak tabancasından sürekli bir tel elektrot geçirilmesini içerir. MIG kaynağı, hem ince hem de kalın dökme çelik kesitleri için uygundur ve ısı girdisi üzerinde iyi bir kontrol sağlayarak bozulma riskini azaltır. Genellikle güçlü ve dayanıklı kaynaklar gerektiren otomotiv ve ağır makine uygulamalarında kullanılır.
TIG Kaynağı
TIG kaynağı, özellikle yüksek hassasiyet gerektiğinde, dökme çeliğin kaynaklanmasında etkili bir diğer yöntemdir. TIG kaynak makinesi, kaynak havuzu üzerinde mükemmel kontrol sağlar ve bu da onu karmaşık veya hassas işler için ideal kılar. Genellikle argon olan inert bir gaz kalkanı kullanılması, oksidasyonu önler ve temiz bir kaynak sağlar. TIG kaynağı, pürüzsüz ve estetik açıdan hoş kaynaklar ürettiği için, kaynağın görünümünün önemli olduğu uygulamalar için tercih edilir.
Kaynaklı Döküm Alüminyum
TIG Kaynağı
TIG kaynağı, metalin yüksek ısı iletkenliğini idare edebilmesi nedeniyle döküm alüminyumun kaynağı için tercih edilen tekniktir. Bu işlem, temiz ve kontrollü bir kaynak oluşturmak için tükenmez bir tungsten elektrot ve genellikle argon gibi bir inert gaz kullanır. TIG kaynağı, ısı girdisi üzerinde hassas kontrol sağlayarak eğilme veya çatlama riskini azalttığı için döküm alüminyum için idealdir. Bu yöntem, hafif ve korozyona dayanıklı kaynaklar gerektiren otomotiv ve havacılık endüstrilerinde yaygın olarak kullanılır.
| Yöntem | Döküm Metaller | Faydalar |
| Örtülü Kaynak (SMAW) | Dökme demir | Derinlemesine penetrasyon sağlar, kalın ve kırılgan dökme demir için gereklidir; yüksek karbonlu dökme demir için etkilidir. |
| MIG Kaynağı | Dökme demir | Isı girdisi üzerinde daha iyi kontrol sağlar, termal stresi ve çatlamayı azaltır; onarım çalışmaları için uygundur. |
| TIG Kaynağı | Dökme demir | Hassas kontrol sağlar, hassas veya karmaşık işler için idealdir; inert gaz kalkanı ile kirlenmeyi önler. |
| MIG Kaynağı | Dökme Çelik | Kullanımı kolay ve verimlidir; hem ince hem de kalın kesitler için uygundur; bozulma riskini azaltır. |
| TIG Kaynağı | Dökme Çelik | Kaynak havuzu üzerinde mükemmel kontrol sağlar, karmaşık işler için idealdir; oksidasyonu önler. |
| TIG Kaynağı | Alüminyum Döküm | Yüksek ısı iletkenliğini iyi idare eder; ısı girişinin hassas bir şekilde kontrol edilmesini sağlayarak, eğilme veya çatlama riskini azaltır. |
Doğru Üreticiyi Seçin
Dökme metaller için kaynak ekipmanı seçerken, özel ihtiyaçlarınıza uygun çeşitli makineler sunan güvenilir bir üretici seçmek çok önemlidir. YesWelder, farklı dökme metaller için yüksek kaliteli kaynak makineleri sağlayan güvenilir bir tedarikçidir. İster dökme demir, ister çelik veya alüminyum ile çalışıyor olun, YesWelder tutarlı performans ve dayanıklılık sağlayan bir dizi kaynak makinesine sahiptir.
Makinelerimiz kullanıcı dostudur ve hassas ısı kontrolü ve farklı kaynak teknikleriyle uyumluluk gibi döküm metallerin kaynaklanmasının kendine özgü zorluklarının üstesinden gelmenize yardımcı olan özelliklere sahiptir. YesWelder'ı tercih ederek, projelerinizde güçlü ve güvenilir kaynaklar elde etmenizi sağlayacak araçlara sahip olursunuz.
Son Düşüncelerimiz
Döküm metallerin kaynaklanması zorlu bir süreç olabilir, ancak doğru teknikler ve hazırlıklarla güçlü ve güvenilir kaynaklar elde etmek mümkündür. İster dökme demir, ister çelik veya alüminyum olsun, her metalin kendine özgü ihtiyaçlarını anlamak başarı için çok önemlidir. Doğru ön ısıtma, kaynak yöntemlerinin dikkatli seçimi ve kontrollü soğutma gibi önerilen uygulamaları izleyerek yaygın çatlama ve eğilmeleri önleyebilirsiniz. YesWelder'ın sunduğu yüksek kaliteli kaynak ekipmanlarını kullanmak, bu zorluklarla etkili bir şekilde başa çıkmanız için gereken araçlara sahip olmanızı sağlar. YesWelder makineleri, döküm metallerin kaynaklanmasının kendine özgü gereksinimlerini karşılayacak şekilde tasarlanmıştır ve işinizi daha hassas ve güvenilir hale getirir.
SSS
Dökme demir kaynaklanabilir mi?
Evet, dökme demir kaynak yapılabilir, ancak kırılganlığı çatlamaları önlemek için ön ısıtma ve yavaş soğutma gibi dikkatli bir hazırlık gerektirir.
Döküm alüminyumu kaynaklamak için en iyi yöntem nedir?
Döküm alüminyumun kaynağında tercih edilen yöntem TIG kaynaktır, çünkü ısı girdisi üzerinde hassas kontrol sağlar, eğilme riskini azaltır ve temiz bir kaynak sağlar.
Kaynak yapmadan önce döküm çeliği önceden ısıtmak gerekir mi?
Isıdan etkilenen bölgede sertleşmeyi önlemek ve kusur riskini azaltmak için kalın kesitlerde döküm çeliğinin ön ısıtılması önerilir.
Dökme demirlerin kaynağında hangi dolgu çubuğu kullanılmalıdır?
Nikel esaslı dolgu çubukları, çatlama riskini en aza indirdiği ve daha sağlam bir kaynak sağladığı için dökme demirlerin kaynağında yaygın olarak kullanılır.
Döküm metallerde MIG kaynağı kullanılabilir mi?
Evet, MIG kaynağı döküm çelik ve döküm demir gibi döküm metallerde, özellikle onarım işlerinde kullanılabilir, ancak başarı için uygun ön ısıtma ve kontrollü soğutma şarttır.



