
Atölyenizde karışık metaller, tekrarlanabilir parçalar, CNC profilleri, paslanmaz çelik veya alüminyum kesimi yapılıyorsa, endüstriyel plazma kesici genellikle daha iyi bir seçimdir. Oksijen-yakıtlı kesim ise çok kalın karbon çelik, kaba saha kesimleri, ısıtma işleri ve güç veya basınçlı havanın sınırlı olduğu işler için hala mantıklıdır.
Bu kılavuz, gerçek iş yükünüze en uygun kesim sistemini seçmenize yardımcı olur. Ekipman veya stok satın almadan önce CNC plazma kesim tezgahlarını, ağır hizmet tipi el tipi plazma kesicileri, oksijen-yakıt sistemlerini, kalınlık aralığını, amperajı, çalışma döngüsünü, torç tipini, güvenlik gereksinimlerini ve bitmiş parça başına maliyeti karşılaştıracaksınız.
Endüstriyel Plazma Kesici Ne İşe Yarar?
Endüstriyel plazma kesici, odaklanmış bir ark ve yüksek hızlı bir gaz akımı kullanarak elektriksel olarak iletken metalleri keser. Atölyenizde daha hızlı profiller, tekrarlanabilir delikler, yuvalar, braketler, paneller ve onarım parçaları kesmenize ve birçok manuel kesme yöntemine göre daha az tasarım çalışması yapmanıza yardımcı olur.
Plazma kesim, elektrik arkının sıkıştırılmış gazdan geçmesiyle başlar. Ark, gazı plazmaya iyonlaştırır, metali eritir ve gaz akımını kullanarak erimiş malzemeyi kesim çizgisinden dışarı iter. Endüstriyel çalışmalarda, sistem onarım işleri için elde taşınabilir bir kesici, ağır levhalar için yüksek çıkışlı bir güç kaynağı veya iç içe geçmiş üretim parçaları için bir CNC tezgahı olabilir.
Bu işlem, aşağıdaki gibi iletken metaller üzerinde etkilidir:
- Karbon çelik
- Paslanmaz çelik
- Alüminyum
- Sistem kapasitesine bağlı olarak bakır alaşımları
- Bakım ve imalat atölyelerinde bulunan karışık tamir parçaları.
Bu malzeme yelpazesi, plazmanın imalat, onarım ve üretim kesiminde yaygınlaşmasının nedenlerinden biridir. Oksijen-yakıt esas olarak demir kesim işlerinde kullanılırken, plazma paslanmaz çelik, alüminyum veya karışık metal işleri de içeren iş yükünde ekibinize daha fazla esneklik sağlar.
Gaz seçimi hala kenar kalitesini, oksidasyonu ve sarf malzemesi ömrünü etkiliyor. Şimdilik asıl nokta basit: plazma sadece bir kaynak torcu değil. Güç kaynağı, torç, gaz beslemesi, sarf malzemeleri ve kontrol yönteminden oluşan bir kesme sistemidir.
Ağır sanayi imalatında hangi tip endüstriyel plazma kesiciler kullanılır?
Endüstriyel plazma kesiciler genellikle iki pratik gruba ayrılır: CNC plazma tezgahları ve ağır hizmet tipi el tipi kesiciler. Doğru seçim, ekibinizin tekrarlanabilir üretim parçalarına, mobil onarım kesimlerine veya her ikisine de ihtiyacı olup olmadığına bağlıdır.
CNC Plazma Masaları
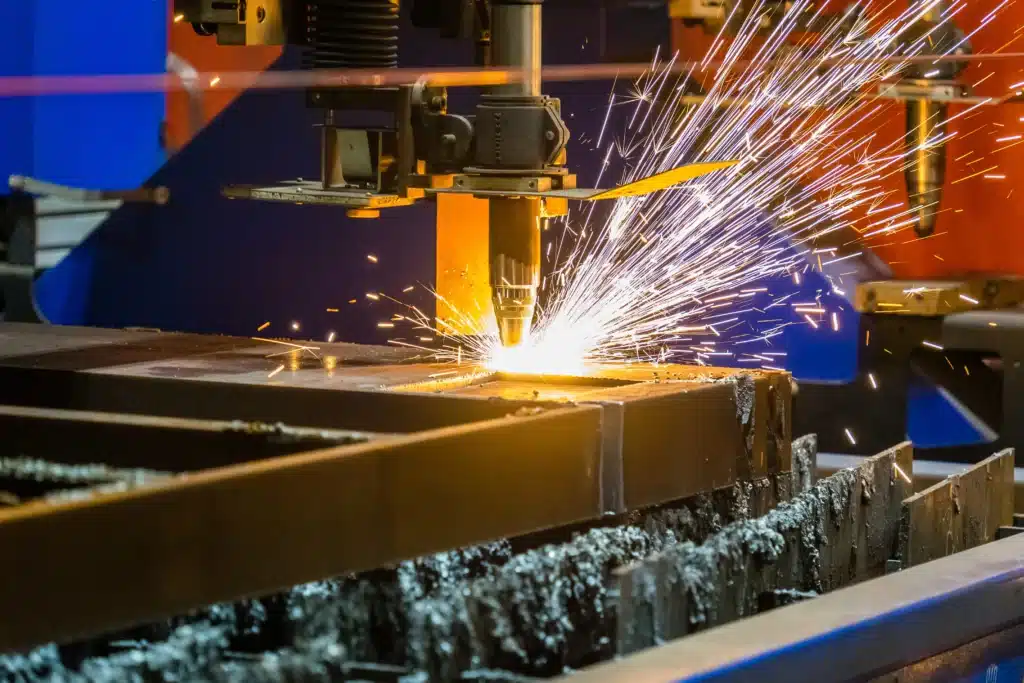
CNC plazma kesim tezgahları, bilgisayar kontrollü bir portal sistemi kullanarak torcu plaka, sac veya iç içe geçmiş parça düzenleri üzerinde hareket ettirir. Braket, destek parçası, taban plakası, panel, yuva ve cıvata desenlerini tekrarlayan partiler halinde kesen imalat atölyeleri için uygundur.
Bir CNC kurulumu genellikle sadece bir güç kaynağından daha fazlasına ihtiyaç duyar. Ekibinizin ayrıca masa boyutu, yerleştirme yazılımı, torç yüksekliği kontrolü, aşağı doğru hava akımı veya su tablası kurulumu, sarf malzemeleri, topraklama, operatör eğitimi ve servis desteği gibi unsurları da planlaması gerekir. Bir bayi kataloğu için bu durum, CNC plazmayı tek bir makine satışı yerine bir sistem satışı haline getirir.
Ağır Hizmet Tipi El Tipi Kesiciler
Ağır hizmet tipi el tipi plazma kesiciler, tamir atölyeleri, bakım ekipleri, inşaat işleri, saha servis araçları ve düşük hacimli imalat işleri için uygundur. CNC tezgahından daha kolay taşınabilirler ve ekibinizin braketler, paneller, koruyucular, aşınmış bölümler veya orta kalınlıktaki levhalarda hızlı kesimlere ihtiyaç duyduğu durumlarda faydalı olabilirler.
Taşınabilir bir sistem seçmeden önce, giriş gücünü, jeneratör uyumluluğunu, nominal kesim kalınlığını, çalışma döngüsünü, torç kablo uzunluğunu, hava kalitesi gereksinimlerini ve sarf malzemesi bulunabilirliğini kontrol edin. Yaygın plaka kalınlıklarınıza ayak uyduramayan taşınabilir bir kesici, arıza sürelerine, reddedilen kesimlere ve ekstra taşlamaya neden olacaktır.
Makineli Meşale mi, El Meşalesi mi?
CNC kesim için genellikle makine tipi kesim torcu daha uygundur çünkü masaya monte edilir, torç yüksekliği kontrolü ile çalışır ve tekrarlanabilir parça programlarını destekler. El tipi torç ise onarım işleri, yerleşim kesimleri, düzensiz parçalar ve operatörün torcu iş yerine getirmesi gereken işler için daha iyidir.
Bu seçim, konfordan daha fazlasını etkiler. Kaynak torcu tipi, sarf malzemelerini, kablo kurulumunu, eğitim ihtiyaçlarını, servis planını ve atölyenizin veya ürün hattınızın desteklemesi gereken yedek parça envanterini değiştirir.
Oksijen-yakıtla kesme işlemi nasıl çalışır?
Oksijen-yakıt kesme yöntemi, karbon çeliğini tutuşma sıcaklığına kadar ısıtmak için yakıt gazı ve oksijen kullanır, ardından metalin oksitlenmesi ve uzaklaştırılması için bir oksijen jeti kullanır. Basit, taşınabilir ve kalın demir levhalarda güçlü bir yöntemdir.
Kesimi alev başlatır, ancak çelik kesme sıcaklığına ulaştıktan sonra işin büyük kısmını oksijen yapar. Oksijen, sıcak demirle reaksiyona girer, demir oksit oluşturur ve bu oksidi kesim çizgisinden dışarı üfler. Bu nedenle oksijen-yakıt yöntemi yumuşak çelikte etkilidir, ancak paslanmaz çelik veya alüminyumu aynı temiz ve kontrollü şekilde kesmez.
Oksijen-yakıt kaynağı, torçun sağlamlığı ve CNC plazma sistemine kıyasla ekipman maliyetinin düşük olması nedeniyle ağır imalatta yaygın olarak kullanılmaktadır. Ayrıca kalın levhaları da iyi işlemektedir. Ağır karbon çelik kirişleri, hurda levhaları veya büyük onarım parçalarını kesen atölyeler için oksijen-yakıt kaynağı hala doğru araç olabilir.
Oksijen-Yakıtın Malzeme Sınırları Daha Dardır
En büyük sınırlama malzemedir. Oksijen-yakıt yöntemi oksidasyona dayanır, bu nedenle düşük ve orta karbonlu çeliklerde en iyi performansı gösterir. Paslanmaz çelik, normal kesme reaksiyonuna direnen refrakter oksitler oluşturur. Alüminyum da aynı yöntemle temiz bir şekilde kesilmez.
Genel imalat müşterilerine hizmet veren bir bayi için bu önemlidir. Plazma kesici, daha karma malzemeli atölyelere hizmet verebilir. Oksijen yakıtlı kesici ise daha spesifik bir müşteri kitlesine hitap eder: kalın karbon çelik kesimi, saha kesimi, ısıtma, bükme ve onarım işleri.
Plazma ve Oksijen Yakıtlı Görüntüleme Nasıl Karşılaştırılır?
Plazma kesim genellikle, atölyenizde karışık malzeme kesimi, CNC tekrarlanabilirliği ve ince ila orta kalınlıktaki levhalarda daha hızlı çalışma gerektiğinde daha uygundur. Oksijen-yakıt kesimi ise genellikle, ekibiniz kalın karbon çeliği kestiğinde, daha düşük maliyetli manuel kurulum gerektirdiğinde veya gaz tüplerinin güç ve kuru havaya göre desteklenmesinin daha kolay olduğu saha koşullarında çalıştığında daha uygundur.
| faktör | Endüstriyel Plazma Kesici | Oksijen-Yakıt Kesimi |
| En iyi malzemeler | İletken metaller arasında karbon çeliği, paslanmaz çelik, alüminyum ve bazı bakır alaşımları bulunur. | Ağırlıklı olarak karbon çeliği ve bazı demirli malzemeler. |
| Tipik güç | Uygun kalınlıklarda hızlı kesimler, tekrarlanabilir profiller ve daha temiz geometri. | Çok kalın karbon çeliği için pratik kesim ve kaba ayırma işlemleri. |
| Otomasyon uyumu | CNC tezgahları, yerleştirme yazılımları ve tekrarlayan parça programları için mükemmel uyum. | Otomatikleştirilebilir, ancak genellikle daha yavaş çalışır ve daha fazla ısı girişi gerektirir. |
| Kenar kalitesi | Ayarlar malzemeyle uyumlu olduğunda genellikle daha az ısı bozulmasıyla daha temiz sonuçlar elde edilir. | Birçok kesimde daha fazla cüruf ve daha geniş bir ısıdan etkilenen bölge. |
| Başlangıç maliyeti | CNC'ye hazır veya yüksek verimli endüstriyel sistemler için daha yüksek fiyat. | Birçok manuel kaynak makinesi kurulumu için daha düşük fiyat. |
| İşletim sistemi | Elektrik, kuru hava veya kesme gazı, sarf malzemeleri, topraklama ve kaynak torcu bakımı gerektirir. | Oksijen, yakıt gazı, regülatörler, hortumlar, uçlar ve geri tepme korumasına ihtiyaç duyar. |
| Malzeme esnekliği | İş karışımınızda paslanmaz çelik veya alüminyum varsa daha uygun olur. | Demir dışı veya paslanmaz çelik işlerinde daha dar uyum. |
| Saha onarımı kullanımı | Elektrik ve hava mevcut olduğunda kullanışlıdır. | Taşınabilirliğin ve kalın karbon çeliği kesiminin en önemli olduğu durumlarda kullanışlıdır. |
Bu karşılaştırmayı nihai cevap olarak değil, ilk filtre olarak kullanın. Daha güçlü seçenek, malzeme karışımınıza, plaka kalınlığına, üretim hacmine, saha koşullarına, temizleme toleransına ve sarf malzemeleri ve yedek parçalar için destek planınıza bağlıdır.
Ağır imalat için hangi işlem daha iyi sonuç verir?
En iyi işlem, ekibinizin en çok tekrarladığı işe bağlıdır. Plazma genellikle üretimde rol oynar. Oksijen-yakıt yöntemi ise kalın karbon çelik, kaba ayırma kesimleri, ısıtma ve saha onarımları için değerli olmaya devam etmektedir.
Birçok ağır imalat ekibi her ikisini de kullanır. Asıl soru, hangi işlemin parça akışınızı, kesim kalitesini, temizlik süresini ve saha destek koşullarını koruduğudur.
Yapısal Çelik ve Levha İmalatı
Atölyenizde oluklar, destekler, taban plakaları, braketler ve tekrarlanabilir cıvata desenlerine ihtiyaç duyduğunuzda plazma kesim, yapısal çelik işlerinde ideal çözümdür. CNC kontrolü, tasarım süresini kısaltır ve operatörlerin aynı parça dosyasını tekrar tekrar kullanmasına yardımcı olur.
Kenar yüzeyinin daha az önemli olduğu durumlarda veya kaba kesimler işleme, montaj veya taşlamadan önce geldiğinde, oksijen-yakıt yöntemi kalın karbon çelik profiller için hala uygundur.
Gemi İnşa Tersaneleri ve Ağır Ekipman Onarımı
Gemi tersaneleri ve onarım atölyeleri genellikle her iki işleme de ihtiyaç duyar. Plazma, tekrarlanabilir şekiller, daha temiz kenarlar, paslanmaz çelik ve alüminyum için faydalıdır. Oksijen-yakıt yöntemi ise daha az kontrollü koşullarda kalın karbon çeliği için yardımcı olur.
Saha onarımı için destek koşulları çok şey belirler. El tipi plazma için yeterli jeneratör kapasitesi ve kuru basınçlı hava gereklidir. Güç sınırlı olduğunda ve kesim pürüzlü olduğunda oksijen-yakıt kullanımı daha kolay olabilir.
Üretim Kesimi ve İç İçe Geçen Parçalar
Üretim amaçlı kesimde, özellikle parça sayısı yüksek olduğunda plazma kesim genellikle daha avantajlıdır. CNC plazma kesim tezgahı, tek bir sac üzerine birçok parçayı yerleştirebilir, fireyi azaltabilir ve vardiyalar boyunca aynı dosyaları tekrarlayabilir.
Oksijen-yakıt yöntemi, özellikle kalın levhalar için otomatik tablalarda da kullanılabilir. Dezavantajı ise daha düşük hız ve daha fazla ısı girişidir. Daha temiz delikler, daha sıkı profiller, daha az temizlik ve orta kalınlıktaki levhalarda daha hızlı parça akışı için plazma genellikle daha mantıklıdır.
Hangi Kalınlık, Amperaj ve Çalışma Döngüsünü Karşılaştırmalısınız?
Kesme işlemini yalnızca maksimum kalınlığa göre seçmeyin. Ekibiniz, günlük malzeme kalınlığını, plazma akım aralığını, üretim delme kapasitesini ve gerçekte kullanacağınız çıkıştaki çalışma döngüsünü karşılaştırmalıdır.
Kalın bir plakayı kesebilen bir plazma kesici, her zaman o plaka için doğru üretim makinesi değildir. CNC işlerinde, üretim delme kapasitesi parça akışını, sarf malzemesi ömrünü, reddedilen kesimleri ve temizleme süresini etkiler.
Kontrol Edilecek Kalınlık Numaraları
Üç farklı kalınlık değerini, nadir durumlardaki maksimum kalınlıktaki plaka kalınlığı değerleriyle değil, günlük plaka kalınlığı aralığınızla karşılaştırın.
- Nominal kesim kalınlığı, makinenin normal koşullar altında kesim yapabileceği üst aralığı gösterir.
- Önerilen üretim kesim kalınlığı, günlük işlerde, fiyat tekliflerinde, stoklamada ve müşteri tavsiyelerinde kullanılacak rakamdır.
- CNC kesiminde üretimde en önemli faktör delme kalınlığıdır çünkü torç, parça dosyasını takip etmeden önce plakayı delmelidir.
Basit bir satın alma kuralı işe yarar: Makineyi ekibinizin her hafta kestiği kalınlıkla eşleştirin, ardından ara sıra daha ağır işler için ekstra kapasite bırakın. Müşterileriniz her gün 1/2 inç kalınlığında levha kesiyorsa ve ayda sadece birkaç kez 1 inç kalınlığında levha kesiyorsa, sadece 1 inç kalınlığında malzemeyi kesebildiği için bir makine seçmeyin. Üretim hızında, kabul edilebilir kenar kalitesi ve sarf malzemesi ömrüyle 1/2 inç kalınlığındaki levhayı delip kesebildiğinden emin olun.
Üretim planlaması için güvenilecek son rakam kesme kalınlığıdır. Bu, makinenin ideal koşullar altında nihayetinde ne kadar kalınlıkta malzeme kesebileceğini gösterir, ancak gün boyu parça delme, kesme ve tekrarlama işlemlerini yapıp yapamayacağını göstermez.
Amperaj ve Görev Döngüsü Filtreleri
Amperaj, ekibinizin en sık kestiği malzemeye uygun olmalı, ayda bir kez keseceğiniz en kalın levhaya değil. Birçok genel imalat atölyesi, yaygın çelik, paslanmaz çelik ve alüminyum işleri için orta seviye plazma sistemleri kullanır. Daha kalın levhalar, daha yüksek hareket hızı veya yüksek hacimli kesim, daha yüksek çıkış gücüne sahip bir sistem gerektirebilir.
Çalışma döngüsü, makinenin belirli bir zaman dilimi içinde aşırı ısınmadan nominal çıkış gücünde ne kadar süreyle kesim yapabileceğini gösterir. Kısa aralıklarla kesim yapan bir tamir atölyesi daha düşük bir çalışma döngüsünü kabul edebilir. Vardiya boyunca iç içe geçmiş parçalar işleyen bir plaka işleme ekibi ise daha güçlü bir çalışma döngüsü performansı ve soğutmaya ihtiyaç duyar.
Büyük imalat atölyeleri sadece CNC tezgahlarında kesim yapmaz. Ekibinizin ayrıca tamir atölyeleri, saha servis araçları, bakım çalışmaları ve bir parçanın tezgaha geri taşınması çok büyük veya hantal olduğunda hızlı destek kesimleri için taşınabilir bir kesiciye ihtiyacı olabilir.
İşte tam da bu noktada YesWelder'ın taşınabilir endüstriyel sınıf plazma kesicileri ihtiyacı karşılıyor. CUT-55DS PRO, kataloğunuza 55A temassız pilot ark seçeneği, güvenlik sıcaklık kontrolü, aşırı akım ve aşırı yük koruması ve 35A'da %100, 55A'da %60 çalışma döngüsü sunuyor. Daha fazla kesme gücüne ihtiyaç duyan atölyeler için CUT-65DS PRO , 65A temassız pilot ark kurulumu, MCU dijital kontrolü, güvenli HF olmayan başlatma ve 45A'da %100, 65A'da %60 çalışma döngüsü ekliyor.
Her iki model de endüstriyel ve onarım ortamlarındaki elde taşınabilir kesim talebine yönelik olarak konumlandırılmıştır; özellikle müşterilerinizin karışık metaller, pürüzlü veya boyalı yüzeyler, bakım çalışmaları ve bayiye hazır kesim ekipmanları için taşınabilir plazma desteğine ihtiyaç duyduğu durumlarda idealdir.

Pratik Satın Alma Filtresi
| İş yoğunluğu | İlk Olarak Kontrol Edilmesi Gerekenler | Muhtemel Yön |
| 1/4 inç'e kadar ince kalınlıkta karışık metal | Kesim kalitesi, hız, sarf malzemeleri ve malzeme esnekliği | Plazma genellikle en uygunudur. |
| 1/4 inç ila 1 inç arası üretim parçaları | Üretim delme kapasitesi, çalışma döngüsü, CNC uyumu ve temizleme süresi | Plazma genellikle en uygunudur. |
| 1 ila 2 inç karbon çelik | Sistem sınıfı, seyahat hızı, yakıt maliyeti ve kenar beklentileri | Plazma ve oksijen-yakıt yöntemlerini karşılaştırın. |
| 2 inçten fazla karbon çelik | Kaba kesim ihtiyaçları, ekipman maliyeti, ön ısıtma çalışmaları ve saha koşulları | Oksijen yakıtlı sistemler genellikle pratikliğini koruyor. |
| Paslanmaz çelik veya alüminyum | Malzeme uyumluluğu, gaz seçimi, oksidasyon ve kenar kalitesi | Plazma genellikle normal tercihtir. |
Bu aralıklar, sabit kurallar değil, filtre satın alımını ifade eder. Ekipman veya stok satın almadan önce veri sayfasını, çalışma döngüsü değerini, torç tipini, gaz gereksinimlerini, sarf malzemesi tablosunu, minimum sipariş miktarını (MOQ), teslim süresini ve servis desteğini doğrulayın.
Kesme gücünün ötesinde hangi ekipman özellikleri önemlidir?
Plazma kesme sisteminin yalnızca bir parçası kesme gücüdür. Ekibiniz ayrıca CNC iş akışını, gaz veya hava beslemesini, torç paketini, sarf malzemelerini, yedek parçaları ve makinenin arkasındaki servis desteğini de karşılaştırmalıdır.
Benzer amperaj değerlerine sahip iki plazma sistemi, günlük çalışmalarda farklı performans gösterebilir. Daha güçlü olan seçenek, ekibinizin üretim hızını yavaşlatmadan kurabileceği, bakımını yapabileceği, stoklarını yenileyebileceği ve destekleyebileceği sistemdir.
CNC Entegrasyonu
Üretim atölyeleri için, ham kesme gücünden ziyade CNC entegrasyonu daha önemli olabilir. Otomatik torç yüksekliği kontrolü, yerleştirme yazılımı uyumluluğu, su tablası veya aşağı doğru hava akımı desteği, parça dosyası iş akışı, topraklama, operatör eğitimi ve sarf malzemesi bulunabilirliği gibi özelliklere dikkat edin.
CNC plazma kesim sistemleri bir bütün olarak çalışır. Güç kaynağı, torç, tabla, yazılım, yükseklik kontrolü, sarf malzemeleri ve servis hizmeti, kesim kalitesini ve parça akışını etkiler. Bu iş akışının bir parçası zayıfsa, yüksek verimli bir plazma kesici bile gecikmelere, yeniden işleme veya reddedilen parçalara neden olabilir.
Gaz ve Hava Temini
Basınçlı hava, uygun fiyatlı ve kolay temin edilebilir olması nedeniyle yaygındır. Daha üst düzey kesimler için, atölyeler malzeme ve kenar kalitesi hedeflerine bağlı olarak oksijen, nitrojen, argon-hidrojen karışımları veya diğer gaz kombinasyonlarını kullanabilir.
Gaz seçimi oksidasyonu, kenar görünümünü, sarf malzemesi ömrünü ve temizleme süresini etkiler. Paslanmaz çelik ve alüminyum genellikle yumuşak çeliğe göre daha fazla bakım gerektirir. Gaz ayarını her zaman makine kılavuzuna, sarf malzemesi tablosuna ve iş gereksinimlerine göre yapın.
Meşale Paketi ve Sarf Malzemeleri
Kaynak torcu paketi, kesim kalitesini, operatör konforunu, bakımı ve parça bulunabilirliğini etkiler. Torç kablosu uzunluğunu, sarf malzemesi türünü, uç bulunabilirliğini, elektrot ömrünü ve ekibinizin bir vardiya sırasında parçaları hızlı bir şekilde değiştirebilme yeteneğini kontrol edin.
Müşterileriniz için sarf malzemeleri çalışma süresini etkiler. Eğer nozullar, elektrotlar, torç parçaları ve koruyucu kapaklar değiştirilmesi zor parçalar ise, iyi bir plazma kesici bile onarım veya üretim çalışmaları sırasında atıl durumda kalabilir. Bir modeli stoklamadan önce, ilgili sarf malzemelerinin ve yedek parçaların tekrarlanan miktarlarda kolayca sipariş edilebilip edilemeyeceğini kontrol edin.
Servis ve Yedek Parça Desteği
Servis desteği önemlidir çünkü sarf malzemeleri, kaynak torçları veya yedek parçalar temin etmekte zorluk çekildiğinde kesme ekipmanları para kazandırmayı bırakır. Tedarikçi seçmeden önce garanti koşullarını, yedek parça bulunabilirliğini, teknik takibi, minimum sipariş miktarını (MOQ), teslim süresini ve ambalaj desteğini teyit edin.
Tedarikçi desteğinin satın alma işlemini etkilediği nokta da burasıdır. Bir işletme, amperaj ve kesim kalınlığına göre bir plazma kesici seçebilir, ancak garanti koşulları, yedek parçalar, teknik destek ve sarf malzemesi temini güvenilir olduğu sürece o modeli kullanmaya devam edecektir.
Hangi Güvenlik ve Uyumluluk Noktaları Önemlidir?
Her iki kesme işlemi de eğitimli operatörler, kişisel koruyucu ekipman, havalandırma, yangın kontrolü ve disiplinli bir kurulum gerektirir. Plazma, ark radyasyonu, elektrik tehlikeleri, topraklama gereksinimleri ve duman kontrolü ekler. Oksijen-yakıt yöntemi ise oksijen kullanımı, yakıt gazı, geri tepme riski, regülatörler, hortumlar, uçlar ve silindir depolama gerektirir.
Göz ve yüz koruyucu ekipmanlar, işlem, amperaj ve saha kurallarına uygun olmalıdır. OSHA 1910.133, plazma ark kesimi ve oksijen kesimi için minimum filtre lensi gölge tonu kılavuzunu vermektedir, ancak ekibiniz atölye politikasını belirlemeden önce yine de makine kılavuzunu, KKD tedarikçisinin kılavuzunu ve yerel güvenlik gereksinimlerini kontrol etmelidir.
Plazma Güvenlik Kontrolleri
- Kesim işlemine başlamadan önce iş parçası kelepçesinin temasını, topraklamayı ve torçun durumunu kontrol edin.
- Doğru lens gölgeliğini, yüz koruyucusunu, eldivenleri ve KKD.
- Basınçlı havayı kuru ve temiz tutun.
- Kaplamalı, galvanizli, boyalı veya paslanmaz çelik malzemeleri keserken çıkan dumanları dışarı atın.
- Jeneratörün kullanımı ve elektrik ayarları için makine kullanım kılavuzunu takip edin.
Oksijen-Yakıt Güvenlik Kontrolleri
- Doğru regülatörleri, hortumları, uçları ve geri tepme önleyicileri kullanın.
- Kesmeden önce bağlantıları sızıntı testi yapın.
- Oksijen bağlantı noktalarından yağ ve gresi uzak tutun.
- Oksijen ve yakıt gazı tüplerini ilgili kurallara uygun şekilde saklayın.
- Tren operatörleri, kapatma emri ve geri tepme tepkisi konusunda.
Güvenlik, tüm ekipman paketini de şekillendirir. Plazma müşterileri kişisel koruyucu ekipman, kaynak torcu parçaları, temiz hava desteği ve sarf malzemelerine ihtiyaç duyabilir. Oksijen yakıtlı kaynak müşterileri ise regülatörler, hortumlar, uçlar, geri tepme önleyiciler, silindir depolama desteği ve eğitim yardımcılarına ihtiyaç duyabilir.
Hangi kesim işlemi, bitmiş parça başına daha düşük maliyetlidir?
Daha düşük maliyetli işlem, daha az işçilik, temizlik, hurda ve arıza süresiyle kabul edilebilir parçalar üreten işlemdir. Plazma kesim başlangıçta daha pahalı olabilir, ancak ekibinizin daha hızlı kesime, tekrarlanabilir profillere ve daha az taşlamaya ihtiyacı olduğunda bitmiş parça maliyetini düşürebilir.
Oksijen-yakıt yöntemi, özellikle kalın karbon çeliğinin elle kesilmesi gibi durumlarda, başlangıçta daha düşük maliyetlidir. Ancak, daha düşük ilerleme hızı, ısı deformasyonu, cüruf, gaz tüketimi ve temizlik süresi işi etkilediğinde maliyeti artabilir.
Sadece makine fiyatını değil, işin toplam maliyetini karşılaştırın. Sarf malzemeleri, kaynak torcu parçaları, gaz veya basınçlı hava, elektrik veya yakıt, kurulum süresi, operatör süresi, taşlama, başarısız delme işlemleri, reddedilen kenarlar, arıza süresi, eğitim, kişisel koruyucu ekipman ve güvenlik kontrollerini de dahil edin.
Müşterileriniz için maliyet sorusu genellikle iş yüküne bağlıdır. Kalın karbon çelikte kaba kesimler yapan bir tamir ekibi, başlangıç maliyeti daha düşük olduğu için oksijen-yakıtlı kesimin daha yavaş hızını kabul edebilir. Tekrarlanan braketler, koruyucular, paneller veya iç içe geçmiş parçalar kesen bir imalat atölyesi, daha hızlı parça akışı ve daha az yeniden işleme sayesinde tekrarlanan işlerde tasarruf sağladığı için plazma kesim için daha fazla ödeme yapabilir.
Doğru kesim ayarını nasıl seçmelisiniz?
Kurulumu, işlem adına değil, müşterilerinizin en sık tekrarladığı işlere göre seçin. Malzeme karışımı, günlük kalınlık aralığı, bitmiş kenar beklentileri, kesim saatleri, saha koşulları ve destek ihtiyaçlarıyla başlayın.
Bir sonraki filtre, destek kapasitesidir. Bir atölyenin CNC yuvalama, el tipi onarım kesimi veya her ikisine de ihtiyacı olabilir, ancak kurulum yalnızca kuru hava, gaz, elektrik, kişisel koruyucu ekipman, sarf malzemeleri ve yedek parçalar mevcutsa çalışır.
Kesme ve kaynak ekipmanı tedariği için YesWelder Wholesale, CUT-55DS PRO ve CUT-65DS PRO gibi taşınabilir endüstriyel sınıf plazma kesiciler, kişisel koruyucu ekipmanlar, aksesuarlar, sarf malzemeleri ve yedek parçalarla bu kararın el tipi plazma tarafını karşılayabilir. Stoklamadan önce, toptan satış ekibiyle mevcut ürün özelliklerini, minimum sipariş miktarını (MOQ), teslim süresini, ambalaj desteğini, garanti koşullarını ve satış sonrası desteği teyit edin.
Sonuç
Plazma ve oksijen yakıtlı kesim yöntemlerinin her ikisinin de ağır imalatta yeri vardır. Müşterilerinizin karışık metal kesimi, daha hızlı parça akışı, CNC tekrarlanabilirliği ve uygun kalınlıklarda daha temiz işçilik gerektirdiği durumlarda plazma genellikle daha güçlü bir seçenektir. Oksijen yakıtlı kesim ise kalın karbon çeliği, kaba saha kesimleri, ısıtma işleri ve daha düşük maliyetli manuel kurulumlar için hala geçerliliğini korumaktadır.
En iyi satın alma, işlem adına değil, iş yüküne bağlıdır. Ekipman veya stok satın almadan önce malzeme karışımını, günlük kalınlık aralığını, amperajı, çalışma döngüsünü, torç tipini, gaz veya hava beslemesini, sarf malzemelerini, güvenlik gereksinimlerini ve bitmiş parça başına maliyeti karşılaştırın.
Kataloğunuz tamir atölyelerine, imalat ekiplerine, bakım ekiplerine veya endüstriyel malzeme tedarikçilerine hizmet veriyorsa, YesWelder Toptan Satış, CUT-55DS PRO ve CUT-65DS PRO gibi modellerle taşınabilir endüstriyel sınıf plazma kesici talebini karşılayabilir; ayrıca kaynak makineleri, kişisel koruyucu ekipmanlar, aksesuarlar, sarf malzemeleri ve yedek parçalar da sunmaktadır. Sipariş vermeden önce güncel özellikler, minimum sipariş miktarı (MOQ), teslim süresi, garanti koşulları, ambalaj desteği ve satış sonrası destek hakkında bilgi almak için toptan satış ekibiyle iletişime geçin.
SSS
Öncelikle, satış yaptığınız atölyelerin ve ekiplerin en çok tekrarladığı işlerden başlayın. Tamir atölyeleri ve saha servis ekipleri taşınabilir plazma kesicilere, oksijen-yakıt aksesuarlarına, kişisel koruyucu ekipmanlara ve sarf malzemelerine ihtiyaç duyabilirken, üretim atölyeleri de CNC plazma desteği hakkında bilgi isteyebilir.
Amperajı, çalışma döngüsünü, temiz kesim kalınlığını, ayırma kalınlığını, giriş gücünü, torç paketini, sarf malzemesi bulunabilirliğini ve garanti koşullarını kontrol edin. CNC kullanımı için ayrıca makine-torç uyumluluğunu ve üretim delme kapasitesini de kontrol edin.
Evet. Büyük atölyeler, tamir atölyeleri, saha servis araçları, bakım çalışmaları ve CNC tezgahından uzakta hızlı destek kesimleri için taşınabilir plazma kesicilere hala ihtiyaç duyabilir. Modeli günlük kalınlık aralığına, güç kaynağına, hava kalitesine ve sarf malzemesi tedariğine göre seçin.
Sıkça ihtiyaç duyulan destek malzemeleri arasında kişisel koruyucu ekipman (PPE), nozullar, elektrotlar, kaynak torç parçaları, koruyucu kalkanlar, temiz hava destek malzemeleri ve yedek sarf malzemeleri bulunur. Bu malzemelerin stokta bulundurulması, makine satıldıktan sonra arıza süresini azaltmaya yardımcı olur.
Kalın karbon çeliği kesmek için satış yaptığınız atölyeler ve ekipler ısıtma veya bükme özelliğine ihtiyaç duyduğunda veya güç ve kuru havanın sınırlı olduğu yerlerde çalıştığında, oksijenli yakıtlı kesim ürünlerini ürün gamınızda bulundurun. Plazma ve oksijenli yakıtlı kesim genellikle birbirinin yerini tamamen almak yerine farklı işlerde kullanılır.



