
MIG kaynak makineniz sürekli patlama sesleri çıkarıyor, kaynak yerinde yanıyor veya her yere sıçrama yapıyorsa, tel hızı ve voltaj birlikte çalışmıyor demektir.
Tel hızı, dolgu metalinin kaynağa ne kadar hızlı beslendiğini kontrol eder. Voltaj ise ark uzunluğunu ve kaynak dikişinin şeklini kontrol eder. Bu iki ayar eşleştiğinde, ark düzgün ses çıkarır ve kaynak temiz görünür.
Bu MIG kaynak teli hızı ve voltaj tablosu, tel kalınlığına ve metal kalınlığına bağlı olarak net başlangıç noktaları sunar. Ayrıca, yeni bir işe başlarken MIG kaynak teli hızı ve voltaj ayarları için hızlı bir kılavuz olarak da kullanabilirsiniz.
MIG Kaynak Teli Hız ve Gerilim Tablosu Nedir?
MIG kaynak teli hızı ve voltaj tablosu, tel çapına ve malzeme kalınlığına bağlı olarak önerilen voltajı (V) ve tel besleme hızını (IPM) gösterir.
Bunu başlangıç değeriniz olarak düşünün. Gerçek testlerin yerini tutmaz, ancak tahmin yürütmekten ve tel israfından sizi kurtarır. Bu değerlerle başlayın, ardından bağlantı tipine, koruyucu gaza ve kaynak pozisyonuna göre ayarlama yapın.
0.023 inç (0.6 mm) Kablo Ayarları
İnce sac levhalar ve hafif imalat işleri için en uygunudur.
| Malzeme kalınlığı | Gerilim (V) | Kablo Hızı (IPM) |
| 1 mm | 14-15 | 90-140 |
| 2 mm | 15-16 | 120-180 |
| 3 mm | 16-17 | 150-220 |
| 4 mm | 17-18 | 180-260 |
Bu boyut, yanma riskini azaltır ve ince çelik üzerinde daha iyi kontrol sağlar.
0.030 inç (0.8 mm) Kablo Ayarları
Genel imalat için en yaygın kullanılan tel boyutu.
| Malzeme kalınlığı | Gerilim (V) | Kablo Hızı (IPM) |
| 2 mm | 16-17 | 140-200 |
| 3 mm | 17-18 | 180-260 |
| 4 mm | 18-19 | 220-300 |
| 5 mm | 19-21 | 260-340 |
Bu tel, çoğu atölye çalışması için nüfuz etme ve kontrol arasında denge sağlar.
0.035 inç (0.9 mm) Kablo Ayarları
Kalın çelik ve yapısal kaynak işleri için en uygunudur.
| Malzeme kalınlığı | Gerilim (V) | Kablo Hızı (IPM) |
| 3 mm | 18-19 | 200-280 |
| 4 mm | 19-21 | 240-320 |
| 6 mm | 21-23 | 280-360 |
| 8 mm | 23-25 | 320-400 |
Bu boyut daha derin nüfuz ve daha güçlü kaynak bağlantıları sağlar.
MIG Kaynak Tablosunu Doğru Şekilde Nasıl Kullanmalısınız?
Grafiği başlangıç noktası olarak kullanın, ardından gerçek kaynak koşullarına göre ayarlamalar yapın.
Grafikler, standart koruyucu gazla düz pozisyonda kaynak yapıldığını varsaymaktadır. Ancak gerçek projeler nadiren mükemmel kalır. Kaynak boşlukları değişir. Metal sıcaklığı değişir. Hatta makinenizin güç dağıtımı bile biraz değişebilir.
İşte güvenli bir şekilde ayarlama yapmanın yolu:
- Voltajı 0.5–1 Volt Adımlarla Değiştirin: Küçük değişiklikler aşırı ısınmayı veya aşırı voltaj düşüşünü önler.
- Tel hızını 10-20 IPM'lik artışlarla ayarlayın: Büyük sıçramalar genellikle kararsızlığa neden olur.
- Öncelikle hurda parça üzerinde test edin: Son parçaları kaynaklamadan önce her zaman nüfuz derinliğini doğrulayın.
Küçük ayarlamalar size kontrol sağlar. Büyük ayarlamalar genellikle yeni sorunlar yaratır.
Kablo Hızı ve Voltaj Neden Eşleşmelidir?
Ark kararlılığını ve uygun nüfuzu sağlamak için tel hızı ve voltaj birlikte artmalı veya azalmalıdır.
Eğer telin hızı çok yüksek ve voltaj çok düşükse, tel fiziksel olarak su birikintisine doğru itilir. Sert patlama sesleri duyarsınız ve yoğun sıçramalar görürsünüz.
Gerilim çok yüksek ve tel hızı çok düşükse, ark çok uzar. Kaynak dikişi düzleşir ve kenarlarında bir oyuk oluşabilir.
Dengeli ayarlar farklı bir his verir. Sürekli bir "kızarmış pastırma" sesi duyarsınız. Su birikintisi düzgün bir şekilde akar. Sıçrama minimum düzeyde kalır. Bu sesi duyduğunuzda, doğru kıvama yaklaştığınızı anlayacaksınız.
(Mikrodalga fırında patlamış mısır gibi ses çıkarıyorsa, bir sorun var demektir.)
Kablo hızı çok yüksek olursa ne olur?
Telin hızı çok yüksek olduğunda, tel erimeye vakit bulamadan erimiş metal havuzuna çarpar. Bu yüzden ark "itme" hissi verir ve gürültülü olur.
Genellikle şunları fark edeceksiniz:
- Arc, havuzun içine saplandı.
- Sert Patlama Sesleri
- Eklem çevresinde yoğun kan sıçraması
Çoğu durumda, seçilen besleme hızı için voltaj çok düşüktür. Dengeyi sağlamak için voltajı biraz artırın.
Voltaj çok yüksek olursa ne olur?
Gerilim çok yüksek olduğunda, ark çok uzar ve odak noktasını kaybeder.
Şunları görebilirsiniz:
- Uzun, Gezinen Bir Yay
- Düz, Geniş Bir Boncuk
- Kenarlar Boyunca Alt Kesim
Su birikintisi daralıp daha kontrol edilebilir hale gelene kadar voltajı biraz düşürün.
Dengeli Ayarlar Nasıl Görünür ve Nasıl Ses Çıkarır?
Doğru ayarlar şu sonucu verir:
- Sürekli "pastırma kızartma" sesi
- Pürüzsüz, düzgün boncuk profili
- Minimum sıçrama
- Yanma olmadan uygun nüfuz
Eğer ark sesi sert veya patlama şeklinde geliyorsa, bir sorun var demektir.
MIG Kaynak Makinesinde Tel Hızı ve Voltajı Adım Adım Nasıl Ayarlanır?
Tutarlı sonuçlar için bu 5 adımlı yöntemi izleyin:
Adım 1: Doğru Kablo Boyutunu Seçin
Malzeme kalınlığına göre bir tel seçin.
- İnce sac levhalar için 0.023 inç kalınlık kullanın.
- Genel imalat işlerinde 0.030 inç kalınlık kullanın.
- 6 mm ve daha kalın çelik için 0.035 inç kullanın.
Adım 2: Önce Voltajı Ayarlayın
Grafikteki değerlere göre voltajı ayarlayın. Voltaj, ark uzunluğunu ve kaynak dikişinin şeklini belirler.
3. Adım: Tel Besleme Hızını Kademeli Olarak Artırın
Ark stabilize olana kadar tel hızını yavaşça artırın. Ses istikrarlı ve düzgün hale geldiğinde durun.
Adım 4: Bir Test Kaynağı Gerçekleştirin
Kaynak işlemini her zaman aynı kalınlıktaki bir hurda parça üzerinde yapın. Derinliği ve kaynak dikişinin şeklini kontrol edin.
Adım 5: Küçük Adımlarla İnce Ayar Yapın
Sadece küçük değişiklikler yapın. Büyük değişiklikler genellikle doğru aralığın dışına çıkmaya neden olur.
Farklı malzemeler için hangi MIG ayarlarını kullanmalısınız?
Farklı metaller ısıya farklı tepki verir, bu nedenle ayarlar da değişir.
hafif Çelik
Yumuşak çelik, standart tablo değerlerine uyar.
Sorunsuz ark performansı için %75 Argon/%25 CO₂ kullanın.
Paslanmaz çelik
Paslanmaz çelik için ısı girişini kontrol etmek amacıyla biraz daha düşük tel hızı gereklidir.
Daha iyi stabilite için daha yüksek argon içerikli karışımlar kullanın.
Alüminyum
Alüminyum için gerekenler:
- Daha yüksek tel hızı
- Saf argon koruyucu gazı
- Sorunsuz tel besleme sistemi
Alüminyum daha hızlı erir, bu nedenle hassas kontrol çok önemlidir.
Koruyucu gaz, voltajı ve tel hızını nasıl etkiler?
Farklı koruyucu gazlar, arkın davranış biçimini değiştirir.
%100 CO₂ daha yüksek ısı üretir ve daha agresif bir his verir. Daha derin nüfuz sağlar ancak daha fazla sıçrama oluşturur. Arkı stabilize etmek için genellikle biraz daha yüksek voltaja ihtiyaç duyarsınız. İmalatçılar genellikle görünümden çok mukavemetin önemli olduğu kalın yapısal çeliklerde kullanırlar.
%75 Argon-%25 CO₂ karışımı, daha düzgün bir ark ve daha temiz bir kaynak dikişi sağlar. Bu nedenle çoğu kaynak atölyesi yumuşak çelik için bu karışımı kullanır. Aşırı temizlik gerektirmeden nüfuz etme ve kontrol arasında denge sağlar.
%90 argon/%10 argon karışımları, daha düşük ısı girdisiyle daha yumuşak ve daha kararlı bir ark oluşturur. İnce malzemeler ve paslanmaz çelik için oldukça uygundurlar.
Gaz değiştirdiğinizde eski ayarlarınızın aynı şekilde çalışmasını beklemeyin. Voltajı biraz ayarlayın ve tekrar test edin.
MIG ayarlarınızın doğru olup olmadığını nasıl anlarsınız?
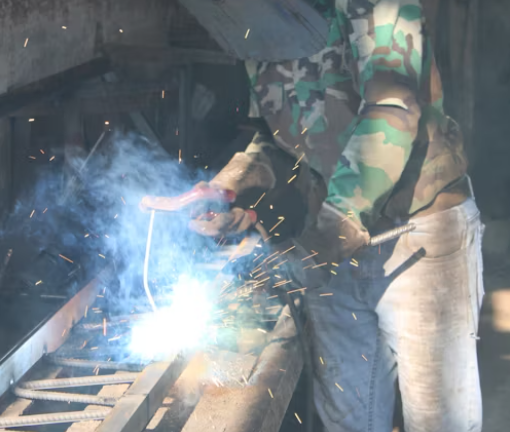
Doğru MIG ayarları, net görsel ve işitsel göstergeler üretir.
Aramak:
- Sabit Ark Sesi
- Düz, Düzgün Boncuk
- Minimum Sıçrama
- Tutarlı Tel Besleme
- Yanma Olmadan Doğru Nüfuz
Eğer penetrasyon zayıfsa, hem voltajı hem de tel hızını biraz artırın.
Hızlı Çözüm Kılavuzu (Hızlı Sorun Giderme)
Ayarlarınızı daha hızlı bir şekilde yapmak istiyorsanız, bu kısa kontrol listesini kullanın:
- Çıtırtı + Sıçrama: Kablo hızınız için voltaj çok düşük → Voltajı biraz yükseltin
- Kablo Takılması: Voltajınız için kablo hızı çok yüksek → Voltajı yükseltin veya besleme hızını düşürün
- Düz, Geniş Boncuk: Voltaj çok yüksek → Voltajı biraz düşürün
- İp gibi bükülmüş boncuk: Voltaj çok düşük → Voltajı biraz yükseltin
- Zayıf Nüfuz: Isı girişi çok düşük → Voltajı ve tel hızını birlikte artırın
MIG kaynak yönteminde en sık karşılaşılan sorunlar ve çözümleri nelerdir?
MIG kaynağındaki sorunların çoğu ısı dengesiyle ilgilidir. İşte bunları nasıl tespit edip düzelteceğiniz:
- Aşırı Sıçrama: Düşük voltaj veya aşırı tel hızı, kararsız aktarıma neden olur. Voltajı biraz yükseltin veya besleme hızını azaltın.
- Yanma: İnce metal için çok fazla ısı. Voltajı düşürün ve tel hızını birlikte azaltın.
- Yetersiz Nüfuz: Isı girişi çok düşük. Hem voltajı hem de tel hızını kademeli olarak artırın.
- Kablo Kısaltması: Seçilen voltaj için kablo besleme hızı çok yüksek. Artırmak voltajı biraz azaltın.
- Uzun, İp Gibi Boncuk: Voltaj çok düşük. Boncuğu düzleştirmek ve kaynaşmayı iyileştirmek için voltajı yükseltin.
MIG kaynak yönteminde tel hızını ve voltajı etkileyen gelişmiş faktörler nelerdir?
Mükemmel grafik ayarları bile gerçek dünyada kaynak yapmaya başladığınızda değişebilir. İşte ayarları en hızlı şekilde bozan üç değişken.
Çıkıntı Uzunluğu
Elektrotun dışarı çıkıntısı ısı girişini doğrudan etkiler. Daha uzun bir uzantı akımı ve nüfuzu azaltır. Kararlı bir ısı transferi için 3/8" ile 1/2" arasında tutun. Nüfuz aniden düşerse, önce elektrotun dışarı çıkıntısını kontrol edin.
Kaynak Pozisyonu
Dikey ve tavan kaynak işlemlerinde, kaynak havuzunun sarkmasını önlemek için daha düşük ısı girişi gereklidir. Pozisyon dışı kaynak yaparken voltajı ve tel hızını biraz azaltın.
Makine tipi
İnverter kaynak makineleri, transformatörlü makinelere göre daha hassas voltaj kontrolü sunar. 18 volta ayarlanmış iki makine aynı şekilde davranmayabilir. Ekipman değiştirirken her zaman hurda malzeme üzerinde test edin.
Sonuç
Kaynak teli hızını ve voltajı dengelemek, güçlü MIG kaynağının temelidir.
Grafikle başlayın. Hurda üzerinde test edin. Küçük adımlarla ayarlama yapın. Kavisin sesini dinleyin ve oluşan birikintiyi izleyin. Ses yumuşadığında ve simit eşit şekilde aktığında, doğru aralıktasınız demektir.
Zamanla, grafiklere o kadar çok güvenmeyeceksiniz. Hislerinize ve sesinize güveneceksiniz.
Yeni bir kaynak makinesi kuruyorsanız veya kaynak ekipmanınızı yükseltiyorsanız, istikrarlı voltaj kontrolü ve tutarlı tel beslemesi sağlayan ekipman seçin. Bu istikrar, ayarlamayı daha hızlı ve kaynağı daha temiz hale getirir.
MIG Kaynak Tel Hızı ve Voltajı Hakkında Sıkça Sorulan Sorular
Doğru voltaj ve tel hızı, tel çapına ve metal kalınlığına bağlıdır. Örneğin, 4 mm çelik üzerinde 0.030 inçlik tel genellikle 18-19 volt ve 220-300 IPM (dakikada devir) kullanır. Her zaman bir kaynak tablosuyla başlayın ve ark sesi ve kaynak dikişinin görünümüne göre ince ayar yapın.
Evet. MIG kaynak yönteminde, tel besleme hızı doğrudan akımı kontrol eder. Tel hızının artırılması akımı artırırken, azaltılması akımı düşürür. Voltaj ayrı bir faktördür ve ark uzunluğunu kontrol eder.
Çok yüksek voltaj, uzun ve kararsız bir ark ve düz, geniş bir kaynak dikişi oluşturur. Bu durum, kaynak yüzeyinin aşınmasına ve aşırı ısı girişine neden olabilir. Ark sesi sert geliyorsa veya kaynak dikişi çok genişliyorsa, voltajı biraz düşürün.
0.8 mm tel, orta kalınlıktaki çelik ve genel imalat işlerinde daha iyi sonuç verir. 0.9 mm tel daha derin nüfuz sağlar ve daha kalın malzemeler için uygundur, ancak daha yüksek voltaj ve tel hızı gerektirir.
Sıçramayı azaltmak için voltaj ve tel hızını dengeleyin, %75/%25 oranında koruyucu gaz kullanın, uygun tel çıkıntısını koruyun ve ana metali temizleyin. Sıçramaların çoğu, parametrelerin yanlış dengelenmesinden kaynaklanır.



