
Kaynak öncesi ve sonrası ısıl işlem (kaynaktan önce ön ısıtma ve kaynaktan sonra ısıl işlem), kaynakların güçlü, dayanıklı ve güvenli olmasını sağlar. Kaynak öncesi ve sonrası ısıl işlem süreçleri, proje başarısına yardımcı olur.
Okumaya devam edin ve daha fazlasını öğrenin!
Kaynak Öncesi ve Sonrası Isıl İşlem Nedir?
Kaynak öncesi ısıl işlem veya ön ısıtma, termal gradyanları azaltmak, hidrojen kaynaklı çatlamaları önlemek ve kaynaklanabilirliği artırmak için kaynak öncesinde taban malzemesinin ısıtılmasını içerir.
ASME Bölüm VIII, AWS D1.1 ve API 510 gibi standartlar, kaynak öncesi ve sonrası ısıl işlemleri düzenler. Bu kodlar şunları belirtir:
- Sıcaklık Aralıkları: Örn. karbon çeliğinde PWHT için 600–700°C.
- Islatma Süreleri: Genellikle her 1 mm kalınlık için 25 saat.
- Soğutma Hızları: Termal şoktan korunmak için kontrol edilir.
Uygunsuzluk, kaynakların reddedilmesine, maliyetli yeniden işlemelere veya güvenlik tehlikelerine yol açabilir. Örneğin, ASME Bölüm VIII, yapısal bütünlüğü sağlamak için 38 mm'den kalın karbon çelik kaplar için PWHT'yi zorunlu kılmaktadır.
Anahtar Uygulamalar
Kaynak öncesi ve sonrası ısıl işlem, yüksek riskli endüstrilerde kritik öneme sahiptir. Örneğin, yüksek basınç altında felaket niteliğindeki arızaları önlemek için kalın cidarlı basınçlı kaplar için PWHT zorunludur; soğuk iklimlerde ise ön ısıtma çatlaksız kaynak dikişleri sağlar.
İşte bazı önemli uygulamalar:
| Sanayi | Uygulama |
| Petrol ve Gaz | Petrol ve gaz endüstrisinde kaynak boru hatları, basınçlı kaplar ve açık deniz platformlarının inşasında yaygındır. |
| Uzay | Türbin kanatları, iniş takımları ve gövde bileşenleri, havacılık endüstrisinde kaynak. |
| Güç Üretimi | Kazan boruları, nükleer reaktör kapları ve buhar türbinleri. |
| gemi yapımı | Gövdeler, pervane şaftları ve yüksek mukavemetli mafsallar. |
| Yapı | Köprüler, gökdelen iskeletleri ve ağır makineler. |
Kaynak Öncesi Isıl İşlem (Ön Isıtma)
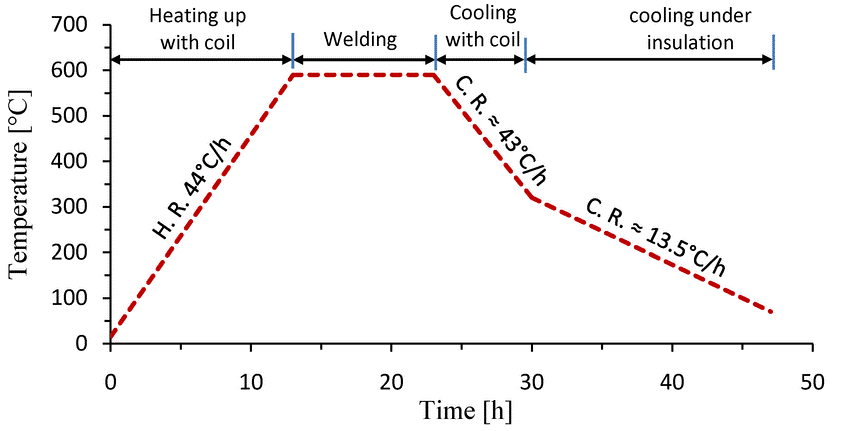
Ön Isıtma Neden Önemlidir?
- Termal Gradientleri Azaltma: Kaynak bölgesinin tamamında homojen ısıtma sağlayarak bozulma ve çatlamaları en aza indirir.
- Hidrojen Kaynaklı Çatlamanın Önlenmesi: Düşük alaşımlı çelikler gibi malzemeler için kritik olan nemi ve hidrojeni dışarı atar.
- Kaynaklanabilirliği İyileştirme: Özellikle kalın kesitlerde füzyonu artırır ve kaynak kusurlarını azaltır.
- İşçi Güvenliğini Artırma: Kaynak havuzunu stabilize ederek ark üflemesini ve sıçramayı azaltır.
İşlem ve Parametreler
Ön ısıtma gerektiren malzemeler arasında karbon çelikleri, yüksek dayanımlı düşük alaşımlı (HSLA) çelikler ve krom-molibden alaşımları bulunur. Bu işlem, kaynak işleminden önce ana malzemenin belirli bir sıcaklığa kadar ısıtılmasını içerir:
Sıcaklık Aralığı (AWS D1.1'e göre):
- Karbon çelik: 50–150°C.
- Düşük alaşımlı çelik: 100–250°C.
- Krom-molibden alaşımları: 200–350°C.
Yöntemler :
- Direnç Isıtma: Elektrikli pedler küçük bileşenler için hassas, yerel ısıtma sağlar.
- İndüksiyonla Isıtma: Elektromanyetik bobinler büyük yapıları hızlı bir şekilde ısıtır, boru hatları için idealdir.
- Alev Isıtma: Propan veya oksi-asetilen meşaleleri, saha uygulamalarında kullanılan, maliyet açısından daha uygun ancak daha az hassas meşalelerdir.
İzleme :
- Termokupllar: Gerçek zamanlı sıcaklık verisi için malzemeye eklenir.
- Kızılötesi Termometreler: Güvenlik için temassız ölçüm.
- Veri kaydedicileri: Kalite güvencesi için sıcaklık profillerini kaydedin.
Yaygın Hatalar ve Riskler
- Az Isınma: Özellikle kalın veya yüksek karbonlu malzemelerde hidrojen çatlağını önlemede başarısız olur.
- Aşırı ısınma: Tane büyümesine neden olur, malzemenin mukavemetini ve tokluğunu azaltır.
- Düzensiz Isıtma: Isıl gerilimler yaratarak bozulmalara yol açar.
Kaynak Sonrası Isıl İşlem (PWHT)
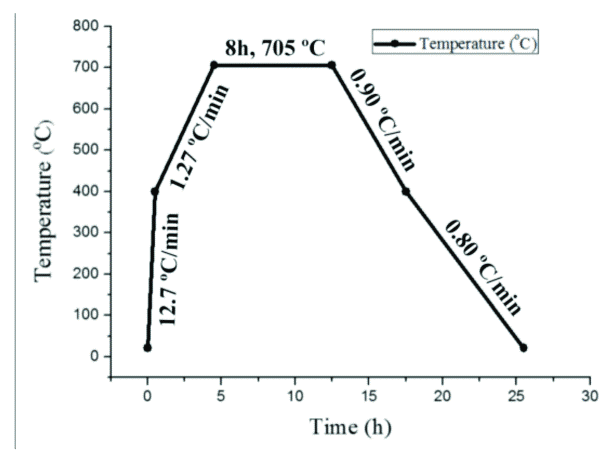
Kaynak Sonrası Isıl İşlemin Faydaları
Kaynak sonrası ısıl işlem kritik avantajlar sağlar:
- Stres Rahatlama: Kaynaktan kaynaklanan kalıntı gerilmeleri azaltarak, çarpılma ve çatlamaları önler.
- Temperleme:Isıdan etkilenen bölgedeki (HAZ) sertleşmiş bölgeleri yumuşatarak sünekliği artırır.
- Hidrojen Giderimi: Sıkışmış hidrojeni ortadan kaldırarak, gecikmiş çatlama risklerini azaltır.
- Geliştirilmiş Dayanıklılık:Düşük sıcaklık uygulamaları için kritik olan gevrek kırılmaya karşı direnci artırır.
- Korozyon Direnci:Açık deniz platformları gibi zorlu ortamlarda stres korozyon çatlağını en aza indirir.
Örneğin, karbon çelikten yapılmış bir basınç kabına uygulanan PWHT, yorulma ömrünü 25 yıl artırabilir ve bakım maliyetlerinden milyonlarca dolar tasarruf sağlayabilir.
İşlem ve Parametreler
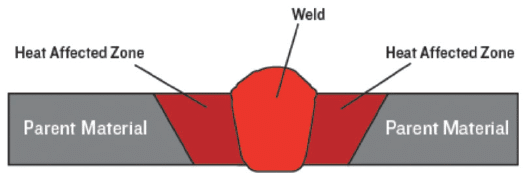
PWHT, kaynaklı parçanın ısıtılması, hedef sıcaklıkta tutulması ve kademeli olarak soğutulmasını içerir.
1. Sıcaklık Aralığı (ASME Bölüm VIII'e göre):
- Karbon çelik: 600–700°C.
- Düşük alaşımlı çelik: 650–760°C.
- Krom-molibden alaşımları: 700–900°C.
2. Yöntemler :
- Fırın Tabanlı:Tüm bileşenler, basınçlı kaplar için ideal olan büyük fırınlarda ısıtılır.
- Yerelleştirilmiş Direnç: Isıtma yastıkları veya battaniyeleri, boru hatlarında yaygın olarak kullanılan belirli kaynak bölgelerini tedavi eder.
- Indüksiyon: Bobinler, sahadaki uygulamalar için hızlı ve hassas ısıtma sağlar.
3. Bekleme Süresi : Kalınlığın her 25 mm'si için 1 saat, minimum 30 dakika.
4. Soğutma Hızları : Isı şokunu önlemek için saatte 100–150°C, genellikle fırın veya yalıtımlı bir ortamda.
5. Kalite Kontrolü : Sıcaklık profillerini kaydetmek ve ASME kodlarına uygunluğu sağlamak için veri kaydediciler kullanın. Kaynak bütünlüğünü doğrulamak için, kaynak sonrası ultrasonik muayene gibi tahribatsız testler (NDT) uygulayın.
PWHT Ne Zaman Kullanılır?
- Kalın Malzemeler: Karbon çeliği >38 mm, düşük alaşımlı çelik >25 mm (ASME Bölüm VIII).
- Yüksek Mukavemetli Alaşımlar:Örneğin, çatlamaya meyilli Cr-Mo çelikleri.
- Kritik Uygulamalar: Basınçlı kaplar, boru hatları ve nükleer bileşenler.
- Kod Gereksinimleri: ASME, API veya AWS standartları.
Kaynak Öncesi ve Sonrası Isıl İşlemin Karşılaştırılması
Tamamlayıcı Roller
Ön ısıtma ve PWHT birbirini tamamlar. Kritik kaynaklar için her iki işlemin birleştirilmesi standarttır, ancak ince malzemeler için ön ısıtma yeterli olabilirken, kalın kesitler için PWHT kritik öneme sahiptir.
- Ön ısıtma: Malzemeyi termal şok ve hidrojen içeriğini azaltarak hazırlar, stabil bir kaynak havuzu sağlar.
- PWHT: Gerilimleri azaltarak ve mekanik özellikleri iyileştirerek kaynak dikişini iyileştirir, uzun vadeli performans sağlar.
| Görünüş | Kaynak Öncesi Isıl İşlem | Kaynak Sonrası Isıl İşlem |
| Zamanlama | Kaynak öncesi | Kaynak sonrası |
| Sıcaklık | 50-350 ° C | 600-900 ° C |
| Gol | Çatlamayı önleyin, kaynaklanabilirliği artırın | Stresi azaltın, özellikleri geliştirin |
| Yöntemler | Direnç, indüksiyon, alev | Fırın, yerel direnç, indüksiyon |
| Süre | Dakikadan saate | Kalınlığa göre saatler |
| İzleme | Termokupllar, kızılötesi | Veri kaydediciler, termokupllar |
Kaynak Öncesi ve Sonrası Isıl İşlem Aletleri
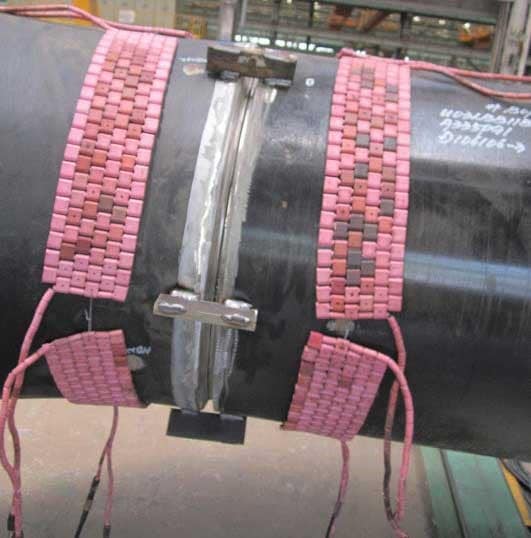
Etkili ısıl işlem, özel ekipmanlara dayanır. Dikkate alınması gereken temel araçlardan bazılarını derledik:
Isıtma sistemleri
- Dirençli Isıtıcılar: Bölgesel ısıtma için seramik pedler veya battaniyeler.
- İndüksiyon Bobinleri: Hızlı ve homojen ısıtma sağlayan elektromanyetik sistemler.
- fırınlar: Büyük parçalar için gazlı veya elektrikli fırınlar.
- Seramik Mat Isıtıcılar: Saha kaynakları için esnek, hafif seçenekler.
İzleme Araçları
- Termobuharlar: Yüzey sıcaklıklarını ±1°C hassasiyetle ölçün.
- Kızılötesi Kameralar: Sıcak noktaları veya dengesiz ısınmayı tespit edin.
- Veri Kaydedicileri: Kod uyumluluğu için sıcaklık profillerini saklayın.
Kontrol Üniteleri : Programlanabilir sistemler, hedef sıcaklıkları korumak için güç çıkışını ayarlar.
Gelişen Teknolojiler
- Nesnelerin İnterneti İzleme: Sensörler gerçek zamanlı sıcaklık verilerini bulut platformlarına ileterek uzaktan denetime olanak sağlıyor.
- Otomatik Sistemler: Robotik kollar ısıtma pedlerini hassas bir şekilde uygulayarak insan hatasını en aza indirir.
- Hibrit Isıtma: Daha hızlı ve enerji tasarruflu prosesler için indüksiyon ve direnci birleştirir.
Doğru Araçlar Nasıl Seçilir
Dikkate almanız gereken bazı faktörleri sizlerle paylaşıyoruz. Bu faktörler, kaynak öncesi ve sonrası ısıl işlem için doğru aletleri seçmenize yardımcı olabilir.
- Proje Ölçeği: Fabrika tipi kaplar için fırınlar, saha kaynakları için taşınabilir indüksiyon.
- Malzeme Türü: Yüksek alaşımlı çelikler için indüksiyon, karbon çelikleri için direnç.
- Site koşulları: Uzak lokasyonlar için akülü sistemler, endüstriyel tesisler için gazlı fırınlar.
- Bütçe: Alevle ısıtma en ucuzdur ama en az hassastır; indüksiyon daha pahalıdır ama daha hızlıdır.
Geleneksel Isıl İşlemlere Alternatifler
| alternatifler | Artılar | Eksiler |
| Kompozit Onarımlar | Hızlı, düşük maliyetli, enerji gerektirmez. | Kritik olmayan uygulamalarla sınırlıdır, PWHT'den daha az dayanıklıdır. |
| Mekanik Stres Giderme | Enerji tasarruflu, taşınabilir. | Kalın malzemelerde daha az etkilidir. |
Son Düşüncelerimiz
Sağlam, güvenli ve uyumlu kaynaklar oluşturmak için kaynak öncesi ve sonrası ısıl işlem vazgeçilmezdir. Ön ısıtma, kaynak sırasında oluşabilecek hataları önlerken, kaynak sonrası ısıl işlem uzun süreli dayanıklılık ve performans sağlar.
ASME ve AWS standartlarına uyarak, modern ısıtma ekipmanlarından ve diğer toptan kaynak makinelerinden yararlanarak ve diğer kaynak zorluklarını ele alarak kusursuz kaynaklar elde edilebilir.
SSS
Kaynak öncesi ve sonrası ısıl işlem arasındaki fark nedir?
Ön ısıtma, çatlamayı önlemek için kaynak öncesinde yapılırken, PWHT, gerilimi azaltmak ve özellikleri iyileştirmek için kaynak sonrasında yapılır.
ASME kodlarına göre PWHT ne zaman zorunludur?
ASME Bölüm VIII'e göre 38 mm'den kalın karbon çeliği veya çatlamaya eğilimli alaşımlar için PWHT gereklidir.
Karbon çeliğinde kaynak sonrası ısıl işlemin faydaları nelerdir?
PWHT, gerilmeleri azaltır, sünekliği artırır ve çatlamaları önleyerek bileşen ömrünü uzatır.
Direnç ve indüksiyon ısıtma arasında nasıl seçim yapabilirim?
Direnç küçük projeler için maliyet açısından avantajlıdır; indüksiyon ise büyük veya alaşımlı bileşenler için daha hızlıdır.
İnce malzemelerde ön ısıtma atlanabilir mi?
Evet, 25 mm'nin altındaki malzemeler için AWS D1.1'e göre, ancak her zaman kod gereksinimlerini kontrol edin.
Paslanmaz çelik kaynaklarında kaynak sonrası ısıl işlem gerekli midir?
Her zaman değil. Ostenitik paslanmaz çelikler, doğal korozyon direnci ve süneklikleri nedeniyle genellikle PWHT gerektirmez. Ancak, bazı dubleks ve martensitik paslanmaz çelikler, tokluğu geri kazandırmak veya kalıntı gerilimi azaltmak için PWHT'ye ihtiyaç duyabilir.
Alev ısıtması kaynak sonrası ısıl işlemde kullanılabilir mi?
Sıcaklığı eşit şekilde kontrol etmenin zorluğu nedeniyle, alevli ısıtma genellikle PWHT için önerilmez. Fırın, direnç veya indüksiyon yöntemleri çok daha iyi kontrol ve tekrarlanabilirlik sağlar.



