
Kısaca cevap basit: itme MIG kaynağı daha temiz ve daha iyi görünümlü kaynaklar sağlarken, çekme MIG kaynağı daha derin nüfuz ve daha güçlü bağlantılar sunar.
Pratikte, doğru seçim malzeme kalınlığına, bağlantı tipine ve işinizde neyin daha önemli olduğuna bağlıdır: görünüm mü yoksa dayanıklılık mı? Aşırı sıçrama, zayıf birleşme veya düzensiz kaynak dikişleriyle karşılaştıysanız, kaynak tabancasının yönünün bir rol oynamış olma ihtimali yüksektir.
Bu kılavuzda, itme ve çekme MIG kaynak yöntemlerinin nasıl çalıştığını, her tekniğin en iyi performansı gösterdiği yerleri ve tutarlı, güvenilir kaynaklar için doğru yöntemin nasıl seçileceğini açıklayacağız.
Push MIG Kaynak Nedir?
İtme yöntemiyle MIG kaynağı ( ön el yöntemi olarak da adlandırılır ), kaynak tabancasını hareket yönüne doğru açılı bir şekilde tutarak kaynak havuzunu öne doğru itmek anlamına gelir.
Temiz görünüm, daha iyi görüş ve istikrarlı koruyucu gaz kapsamı, derin nüfuziyetten daha önemli olduğunda itmeli MIG kaynağını tercih edersiniz. Bu nedenle genellikle ince malzemelerde ve estetik kaynaklarda kullanılır.
Push MIG Kaynak Yönteminin Temel Özellikleri
- İleriye Doğru Silah Açısı (10–15°): Su birikintisinin önünden geçen yayı koruyarak, su damlasının şeklini ve hareket hızını kontrol etmeyi kolaylaştırır.
- Daha Sığ Nüfuz: İnce metallerde yanma riskini azaltır.
- Gaz Kapsama Alanında İyileşme: Koruyucu gaz, kirliliğin su birikintisine ulaşmasını engeller.
- Daha Temiz Boncuk Profili: Minimum sıçrama ile daha düzgün ve homojen kaynaklar üretir.
- Daha İyi Görünürlük: Kaynak yaparken eklemi takip etmenize ve küçük düzeltmeler yapmanıza yardımcı olur.
Alüminyum veya paslanmaz çeliği iç mekanda kaynak yapıyorsanız, itme yöntemi genellikle en temiz sonuçları en az hayal kırıklığıyla verir.
Çekmeli MIG Kaynağı Nedir?
Çekmeli MIG kaynağı ( ters el yöntemi olarak da bilinir ), kaynak tabancasını hareket yönünün tersine doğru açılı tutarak erimiş kaynak havuzunu kaynak yeri boyunca sürüklemek anlamına gelir.
Bu teknik, özellikle kalın çelik veya yapısal bileşenlerde, nüfuz etme ve bağlantı mukavemetinin öncelikli olduğu durumlarda kullanılır.
Çekmeli MIG Kaynağının Temel Özellikleri
- Geriye Doğru Silah Açısı (10–15°): Isıyı doğrudan eklem bölgesine yoğunlaştırır.
- Daha Derin Nüfuz: Yüzeysel kaynakların başarısız olabileceği durumlarda, daha kalın malzemelerin tamamen kaynaşmasına yardımcı olur.
- Daha Yüksek Isı Girişi: Mukavemeti artırır ancak deformasyon riskini yükseltir.
- Azaltılmış Görünürlük: Su birikintisi, yayın arkasında izler bırakarak kontrolü daha zor hale getiriyor.
- Daha Güçlü Yapısal Kaynaklar: Yük taşıma uygulamaları için oldukça uygundur.
Çekme kaynağı iyi sonuç verir, ancak hataları telafi etme konusunda daha az toleranslıdır. Küçük teknik hatalar çabuk ortaya çıkma eğilimindedir, bu nedenle yeni başlayanlar genellikle bu yöntemle zorlanırlar.
İtme ve Çekme Teknikleri Neden Önemlidir??
İtme ve çekme teknikleri önemlidir çünkü kaynak tabancasının yönü, penetrasyonu, kaynak dikişinin şeklini, ısı girişini ve genel kaynak güvenilirliğini doğrudan kontrol eder.
İtme yöntemi ısıyı daha geniş bir alana yayar ve yüzey kalitesini artırır. Çekme yöntemi ise ısıyı birleşme noktasına yoğunlaştırarak daha güçlü bir kaynaşma sağlar. Yanlış yöntem kullanmak, kaynaşma eksikliğine, aşırı sıçramaya, deformasyona veya çatlamaya yol açabilir; bu sorunlar genellikle taşlama, yeniden kaynak ve zaman kaybı anlamına gelir.
Doğru tekniği baştan seçmek, zamandan tasarruf sağlar ve daha tutarlı sonuçlar verir.
Silahın Açısı ve Yönü: İtme mi, Çekme mi?
MIG kaynak yönteminde itme veya çekme kaynağını tek bir şeyden anlayabilirsiniz: kaynak tabancasının açısı.
- İtme MIG Kaynağı: Su tabancasını, hareket yönüne doğru 10-15 derece açıyla tutun. Bu açı, su birikintisinin önünü açarak daha düzgün su birikintileri ve daha iyi görüş sağlar.
- Çekmeli MIG Kaynağı: Silahı, hareket yönünün tersine, 10-15 derece geriye doğru açılı tutun. Yay, eklemin içine girerek daha derin bir nüfuz sağlar.
Küçük ayarlamalar bile önemlidir. Malzeme kalınlığı, bağlantı tasarımı ve tel boyutu ideal açıyı etkileyebilir, bu nedenle ince ayar sürecin bir parçasıdır.
MIG Kaynak Yönteminde İtme ve Çekme Arasındaki 7 Temel Fark
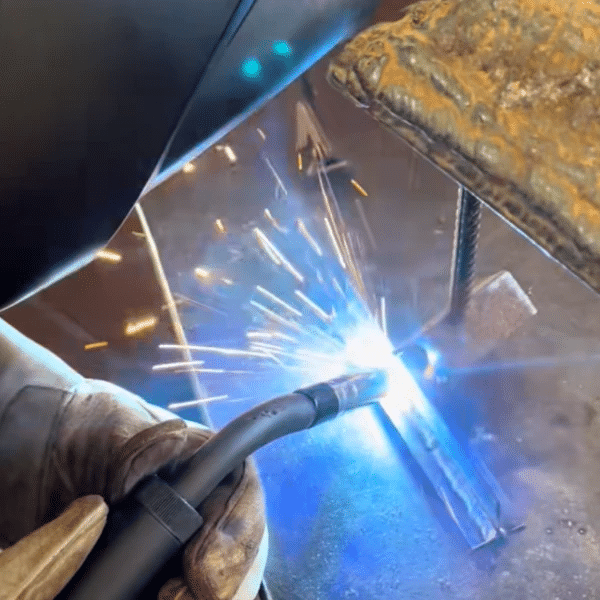
1. Boncuk Görünümü
- İt: Daha düz, daha geniş, daha temiz ve profesyonel bir görünüme sahip boncuklar.
- Çekmek: Görünümden ziyade sağlamlığı ön plana çıkaran, daha dar ve uzun boncuklar.
2. Isı Kontrolü ve Bozulma
- İt: Isıyı daha eşit dağıtarak ince malzemelerde deformasyonu azaltır.
- Çekmek: Isıyı yoğunlaştırarak kaynaşmayı iyileştirir ancak bozulma riskini artırır.
3. Koruyucu Gaz Kaplaması
- İt: Gazın birikintisinin önünden akması nedeniyle gaz dağılımı daha iyi olur.
- Çekmek: Ön kenarda daha az etkili kaplama, gözeneklilik riskini artırıyor.
4. Malzeme Uyumluluğu
- İt: İnce çelik, alüminyum ve paslanmaz çelik için en uygunudur.
- Çekmek: Kalın karbon çelik ve yapısal bileşenler için en uygunudur.
5. Sıçrama ve Temizlik
- İt: Minimum sıçrama ve daha az kaynak sonrası temizlik gerektirir.
- Çekmek: Daha yüksek ısı yoğunluğu nedeniyle daha fazla sıçrama olur.
6. Hız ve Verimlilik
- İt: İnce malzemelerde daha yüksek hareket hızlarına olanak tanır.
- Çekmek: Doğru nüfuz için daha yavaş ve kontrollü hareket gerektirir.
7. Güvenlik ve Görünürlük
- İt: Özellikle yeni başlayanlar için daha iyi görünürlük ve daha kolay kontrol.
- Çekmek: Teknikte kayma olması durumunda görüş mesafesi azalır ve kusur riski artar.
MIG Kaynak Yönteminde İtme (Push) ve Çekme (Pull) Seçenekleri Ne Zaman Belirlenir??
Aşağıdaki durumlarda Push MIG Kaynak yöntemini tercih edin:
- İnce malzemelerin kaynaklanması
- Koruyucu gaz kullanarak kapalı alanda çalışmak
- Temiz görünüme öncelik vermek
- Daha hızlı ve daha az temizlik gerektiren kaynak yöntemi mi arıyorsunuz?
- MIG kaynak becerilerinizi hala geliştiriyorsunuz.
Aşağıdaki durumlarda MIG kaynak yöntemini tercih edin:
- Kalın veya yapısal çeliğin kaynaklanması
- Yük taşıyıcı bağlantılar üzerinde çalışma
- Nüfuz etme ve güce öncelik vermek
- Isı ve deformasyonu rahatça kontrol edebiliyorsunuz.
- Görünümden ziyade dayanıklılığa odaklanılmıştır.
Son Düşüncelerimiz
Kontrol, görünüm ve ince malzemelerin önemli olduğu durumlarda itme MIG kaynağı mükemmeldir. Mukavemet ve nüfuziyetin öncelikli olduğu durumlarda ise çekme MIG kaynağı öne çıkar. İki yöntemden hiçbiri diğerinden daha iyi değildir; doğru seçim, ne kaynak yapacağınıza ve kaynağın ne yapması gerektiğine bağlıdır.
Tutarlı sonuçlar, tekniği doğru ekipmanla eşleştirmekten gelir. İstikrarlı ve iyi ayarlanmış bir MIG kaynak makinesi, ısıyı, nüfuz derinliğini ve kaynak dikişi kalitesini yönetmeyi kolaylaştırır. Kurulumunuzu geliştiriyorsanız, güvenilir MIG kaynak ekipmanı ve aksesuarları seçmek, hem itme hem de çekme tekniklerinin uygulanmasını kolaylaştıracaktır.
SSSs
Yeni başlayanlar itmeli MIG kaynağıyla başlamalıdır. İtme yöntemi daha iyi görüş alanı, daha istikrarlı gaz dağılımı ve daha az sıçrama sağlayarak kaynak havuzunu kontrol etmeyi ve yaygın hatalardan kaçınmayı kolaylaştırır.
Hayır. Çekme işlemi nüfuziyeti artırır, ancak mukavemet yalnızca yöne değil, doğru kaynaşmaya, ayarlara ve bağlantı tasarımına da bağlıdır. Kötü yapılmış bir çekme kaynağı, temiz bir itme kaynağından bile daha zayıf olabilir.
Çoğu durumda, kaynak başına tek bir teknik kullanmalısınız. Kaynak sırasında teknik değiştirmek, belirli bir nedeniniz ve güçlü bir kontrolünüz olmadığı sürece, tutarsız nüfuziyete, düzensiz kaynak dikişi şekline ve görünür kusurlara neden olabilir.
İtme tipi MIG kaynağı, daha iyi kaynak havuzu kontrolü ve görünürlük sağladığı için genellikle dikey yukarı ve baş üstü pozisyonlarda daha kolaydır. Bu pozisyonlarda çekme işlemi, sarkma ve aşırı sıçrama riskini artırır.
Evet. Koruyucu gazlı katı tel, itme tekniğiyle en iyi performansı gösterirken, bazı özlü teller çekme tekniği için tasarlanmıştır. Kaynak yapmadan önce daima tel üreticisinin önerilerini kontrol edin.



