
TIG kaynağı, hassas ve kusursuz kaynaklar üretebilir. Başarısı sadece beceriye değil, aynı zamanda bilime de bağlıdır. Metalin kontrollü ısıyla doğru şekilde yönetilen erime noktası, temiz kaynakların elde edilmesini sağlar. Kaynak kalitesini, gerekli dolgu malzemelerini ve kaynak dikişi akışlarını doğrudan etkiler.
Erime noktalarını ve bunların metal birleştirme sürecini nasıl etkilediğini anlamak, TIG kaynak işleminden en iyi sonucu almanıza yardımcı olur. Bu kılavuzda, TIG kaynak erime noktasının çeşitli yönlerine derinlemesine değineceğiz.
Kaynakta Erime Noktası Nedir?
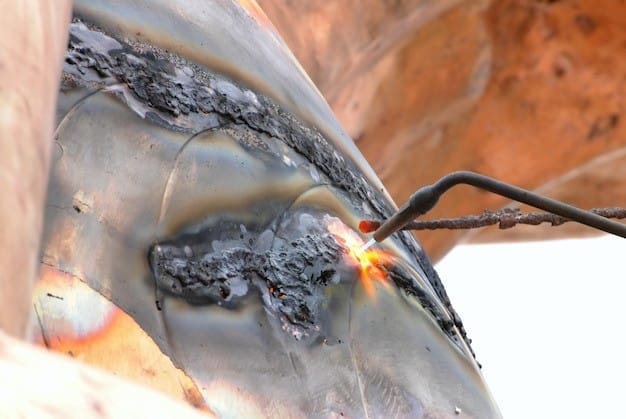
Erime noktası, bir metalin katı halden sıvı hale geçtiği belirli sıcaklık seviyesidir. Metalin başka bir metalle kaynaşmasını sağlar. Erime sıcaklığı aralığı genellikle 660°C ile 3422°C arasındadır.
Kaynakta metalin erime sıcaklığını anlamak önemlidir, çünkü bu sıcaklık metalin ısıya nasıl tepki vereceğini belirler. Erime noktasını etkileyen çeşitli faktörler vardır ve bu sıcaklık küçük değişikliklere uğrayabilir. Atom yapısı, metaldeki safsızlıklar, birleştirme türü ve bitişik malzeme, bir metalin sıvılaşma sıcaklığını etkileyebilir.
Tungsten gibi bazı metallerin atomik bağları daha güçlüdür ve erime noktaları, bağları daha zayıf olan gümüşünkinden daha yüksektir. Bu sıcaklıkları bilmek, bir kaynak projesi için doğru malzemeleri, kaynak türünü ve uygun tekniği seçmeye yardımcı olur.
TIG Kaynağında Yaygın Metallerin Erime Noktaları
Farklı malzemelerle çalışmak için erime noktalarının derinlemesine anlaşılması önemlidir. Bu, TIG kaynağında ark sıcaklığı, ısı girdisi ve koruyucu gaz gibi uygun parametrelerin seçilmesini kolaylaştırır.
Erime sıcaklıklarına göre genel olarak üç tip metal vardır:
- Düşük erime noktalı metaller
- Orta erime noktasına sahip metaller
- Yüksek erime noktalı metaller
Düşük erime noktasına sahip metaller daha düşük sıcaklıklarda erimeye başlar, bu nedenle onlarla çalışmak düşük ısı ayarlarında daha kolaydır. Yüksek ısı girişi, zehirli olabilecek aşırı buharlaşmaya neden olabilir. Düşük erime noktasına sahip malzemeler için dikkatli amper ve ısı kontrolü gereklidir.
Bakır, altın, pirinç gibi orta erime noktasına sahip metaller, en iyi kaynaşmayı sağlamak için orta düzeyde ısı girdisine ihtiyaç duyar. Bu metallerin erime sıcaklıkları 930°C ile 1204°C arasındadır. Altın ve diğer değerli metallerin kaynaklanmasında TIG kontrollü ark kaynağının avantajlarından yararlanılabilir.
TIG kaynağında yüksek erime noktasına sahip metallerin kullanılması, temiz kaynaklar elde etmek için uzmanlık ve özel teknikler gerektirir. Bu metaller daha yüksek sıcaklıkta erir. Bu metalleri kaynaklarken, güvenli bir kaynak için uygun ısı kontrolü ve oksidasyon önleme büyük önem taşır.
Aşağıdaki grafikte yaygın olarak kullanılan metallerin erime noktaları gösterilmektedir:
| Metal | Erime Noktası (° C) |
| Kurşun | 327 ° C |
| çinko | 420 ° C |
| Alüminyum | 660 ° C |
| Gümüş | 961 ° C |
| Bakır | 1085 ° C |
| GOLD | 1064 ° C |
| Pirinç | 930 ° C |
| Dökme demir | 1204 ° C |
| Karbon çelik | 1425 ° C |
| Paslanmaz çelik | 1375 ° C |
| Nikel | 1453 ° C |
| Titanyum | 1670 ° C |
| Krom | 1860 ° C |
| Platin | 1770 ° C |
| Tungsten | 3422 ° C |
TIG Kaynağında Erime Noktaları Neden Önemlidir?
Erime noktaları, TIG kaynağında genel kaynak kalitesini etkilediği için önemlidir. Erime noktasının neden bu kadar önemli olduğunu öğrenelim; işte tartışılacak birkaç nokta.
- Isıyı Kontrol Etmek
- Metallerin Uyumluluğu
- Kusurlardan Kaçınma
- Hassasiyet ve Mükemmellik
Isıyı Kontrol Etme: Her metalin belirli bir erime sıcaklığı vardır. Örneğin, alüminyum yaklaşık 660°C'de erirken, paslanmaz çelik yaklaşık 1,400°C'de erir.
Bu sıcaklıkları bildiğinizde, güvenilir TIG kaynak makinesi tedarikçilerinden temin edeceğiniz TIG kaynak makinesinde doğru ısı seviyelerini ayarlayabilirsiniz . Çok fazla ısı, aşırı erimeye ve bağlantıların zayıflamasına neden olabilir. Öte yandan, çok az ısı ise eksik bir kaynakla sonuçlanabilir.
Metallerin Uyumluluğu: Erime noktaları, özellikle iki farklı metali kaynak yaparken önemlidir. Bir metal diğerinden daha hızlı erirse, doğal olarak düzensiz kaynaklar oluşabilir.
Yanlış ergime sıcaklıkları kullanmak, tüm kaynak projenizi mahvedebilir. Operatörün, kaynak işlemi sırasında ilgili metale uygun sıcaklığı uygulaması gerekir.
Hassasiyet ve Mükemmellik: TIG kaynağı, temiz ve hassas kaynaklar üretmek için popülerdir. En iyi kaynaklar, malzemelere gerçek erime ısısı uygulanarak elde edilebilir. Bu, daha pürüzsüz bir kaynak sağlar ve aşırı ısınma olasılığını azaltır.
Hatalardan Kaçınma: Eritme işlemi için ısının yanlış kontrolü, çatlaklar ve oksidasyon gibi hatalara neden olabilir. TIG kaynak tekniği, oksidasyonu önlemek için argon gibi inert bir gaz kalkanı kullanabilir.
Ancak erime noktası doğru şekilde yönetilmezse, kaynak banyosu aşırı ısınabilir. Sonuç olarak, metal birleşiminin kontrolü ve korunması daha zor olabilir.
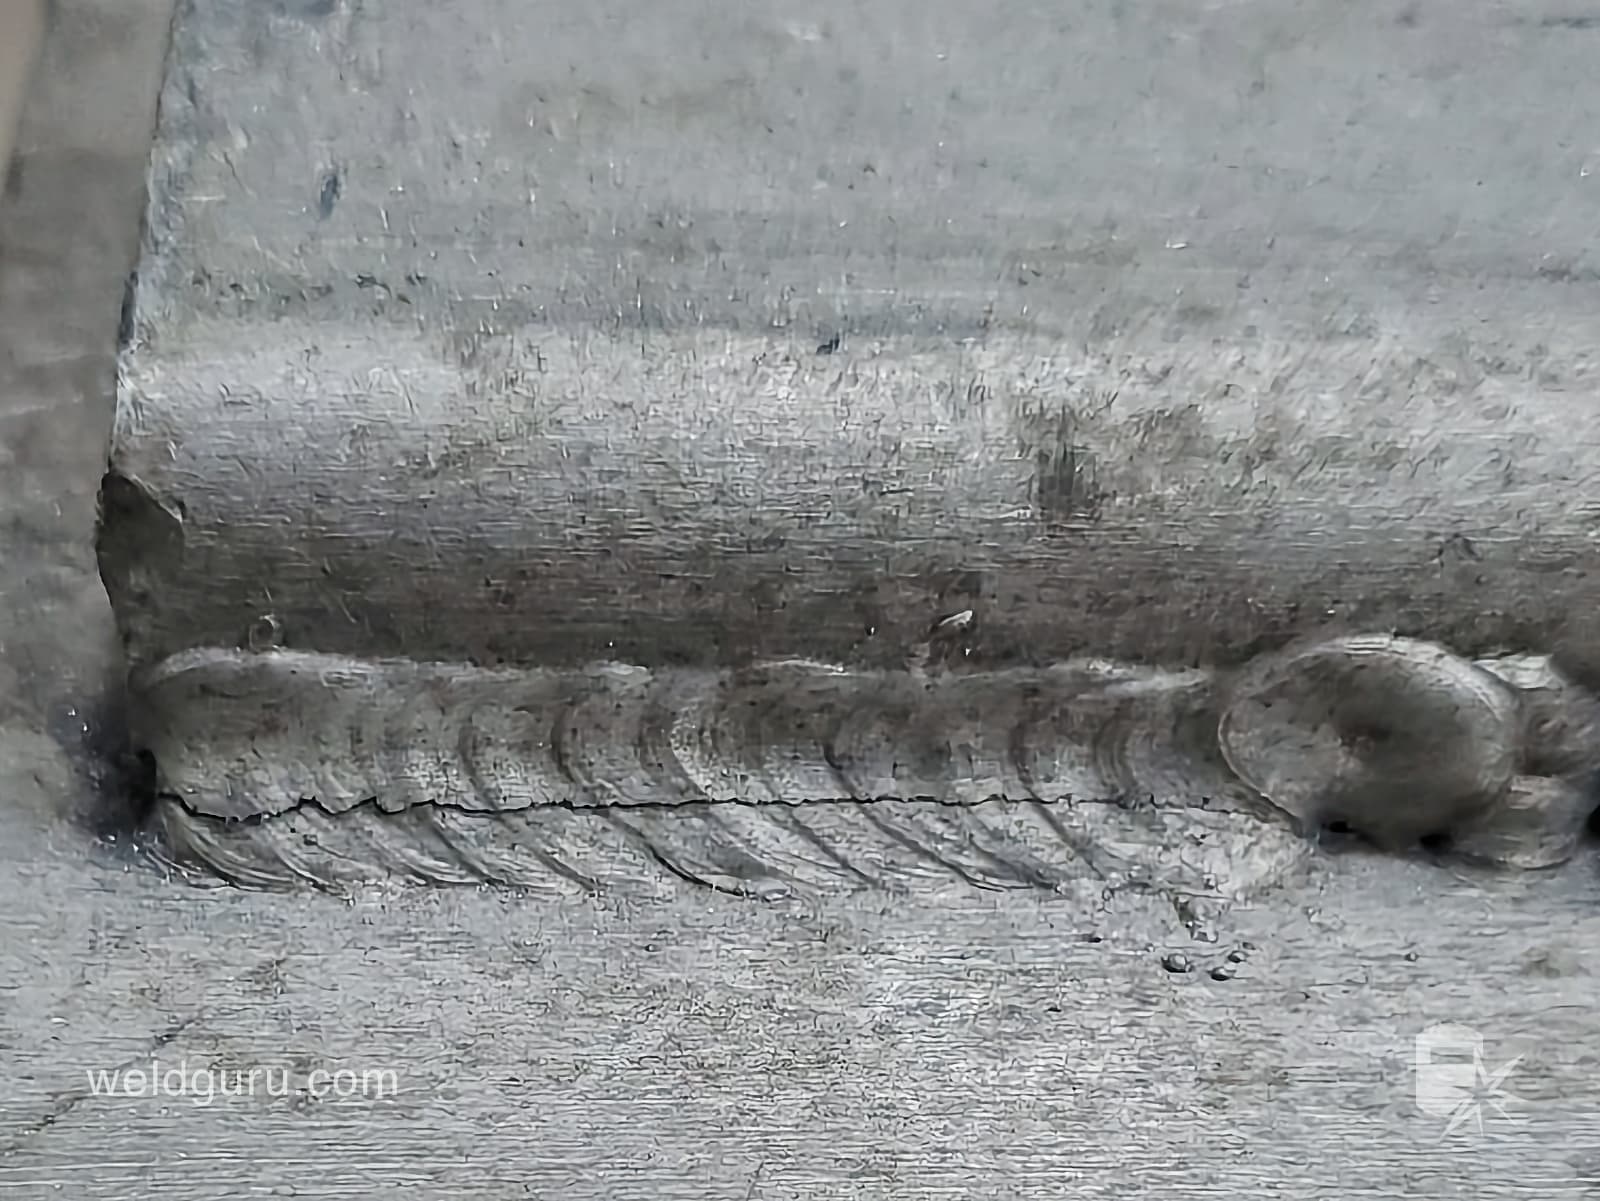
TIG Kaynak Çubuğunun Erime Noktası
Kaynak teli, tungsten inert gaz (TIG) kaynağında kullanılan dolgu telidir. Güçlü bir kaynak için erime noktasının ana malzemeyle uyumlu olması gerekir. TIG kaynak tellerinin bileşimi, erime noktasını belirleyen en önemli unsurdur.
TIG arkının ısısına maruz kalan çubuk erir. Ardından, kusursuz bir kaynak oluşturmak için ana metalle birleşir. TIG çubukları, ana malzemenin bileşimine yakın alaşımlardan üretilir. Örneğin, paslanmaz çelik çubuklar çelik kaynağı için, alüminyum çubuklar ise alüminyum kaynağı için kullanılır.
TIG kaynak teli ve kaynak malzemesinin erime noktaları neredeyse aynı olmalıdır. Erime noktalarındaki önemli fark, kaynak işlemini başarısız hale getirebilir.
TIG Kaynağında Erime Noktalarını Etkileyen Nedir?
Çeşitli malzemelerin TIG kaynak erime noktasını etkileyen birçok faktör vardır . Bu faktörlerin her birinin nasıl önemli bir rol oynadığını inceleyelim.

1. Isı Girişi
Isı girişi, kaynak bölgesine gerekli enerjiyi sağlar. Daha yüksek ısı girişi, metalin daha hızlı erimesi için daha yüksek sıcaklık anlamına gelir. Ancak aşırı ısı, malzemede deformasyona neden olabilir. Bu nedenle, aşırı ısınma olmadan tam bir birleştirme için kontrollü ısı girişi gereklidir.
2. Ark Sıcaklığı
Ark sıcaklığı, akım ayarlarından ve elektrotlardan etkilenir. Sıcak bir ark, ana malzemeye daha fazla enerji vererek erime noktasına daha hızlı ulaşmasını sağlar. Bu parametrenin kontrol edilmesi, kaynak kalitesinden ödün vermeden erimeyi sağlar.
3. Koruyucu Gaz Seçimi
Metallerin erime noktalarını etkileyen çeşitli koruyucu gaz türleri vardır. Argon mükemmel ark stabilitesi sağlar ve düşük erime noktalı metaller için uygundur. Helyum daha yüksek ısı girişi sağlar ve daha yüksek erime noktalı metallere yardımcı olur.
4. Ön Isıtma ve Soğutma Oranları
Ön ısıtma, kaynak bölgesine sıcaklık kazandırır. Kaynak işlemine başlandığında metal kolayca erime noktasına ulaşır. Gerekli ısı girişini en aza indirir. Yüksek erime noktasına sahip metaller için önemlidir.
Kontrollü soğutma hızları, kaynak bütünlüğünü garanti eder ve kusurları giderir. Bunlar, alüminyum ve paslanmaz çelik için verimli bir şekilde çalışır.
TIG Kaynak Erime Noktalarıyla İlgili Zorluklar
TIG kaynağı, metallerin erime noktaları söz konusu olduğunda sıklıkla zorluklarla karşılaşır. Sık karşılaşılan zorluklar şunlardır:
Aşırı Isınma: TIG kaynağı, malzemeleri eritmek için yüksek ısı uygular. Isı çok fazla olursa veya kontrol edilmezse, metal aşırı ısınabilir. Bu, yeni kaynağı zayıflatabilir. Sonuç olarak, yüzeyde çatlaklara yol açar.
Ana Metallerin Bükülmesi: Isı çok uzun süre veya çok aşırı uygulandığında, ana metaller bükülebilir. Bu durum metallerin şeklini değiştirebilir ve kaynakta kullanılmalarını zorlaştırabilir.
Farklı Erime Noktalarına Sahip Metallerin Kaynaklanması: Farklı erime noktalarına sahip iki metali birleştirmek zordur. Daha düşük erime noktasına sahip olan çok hızlı, daha yüksek erime noktasına sahip olan ise çok yavaş eriyebilir. Bu da kaynak işlemini zorlaştırır.
Yüksek Isıyla Yakma: Kaynakçı çok fazla ısı kullanırsa, malzeme yanabilir. Bu, malzemede delikler oluşturur ve kaynak işlemini zorlaştırır.
Kirlenme: Metaldeki safsızlıklar erime sürecini etkileyebilir. Bu da kaynak işlemini zorlu bir görev haline getirebilir.
Oksidasyon: TIG kaynağı, kaynağı havadan korumak için koruyucu gaz gerektirir. Gaz kapsamı yetersizse, hava kaynakla karışabilir. Bu, oksidasyona neden olur ve kaynağı zayıflatır.
Erime Noktalarında Optimum Kaynak: Gelişmiş İpuçları
Kaynak sanatında ustalaşmak, kaynak türleri, metal özellikleri, çeşitli teknikler ve metal eritme bilgisi konusunda derinlemesine bilgi gerektirir. Burada, erime noktalarında yüksek kaliteli kaynak yapmak için gelişmiş ipuçlarına odaklanacağız.
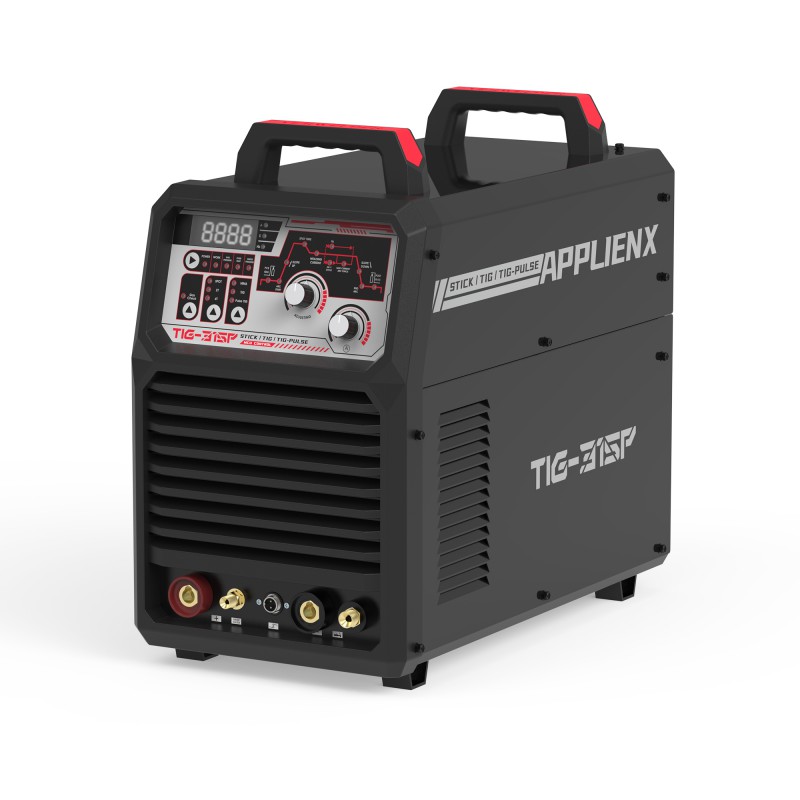
Darbeli TIG Kaynağı Kullanımı: Bazı metaller ısıya karşı çok hassastır ve TIG kaynağı onlar için daha iyi sonuç verir. Darbeli TIG kaynağı, ısıyı hassas bir şekilde kontrol ederek alüminyum ve paslanmaz çelik üzerinde hassas kaynak yapılmasını sağlar.
Bu teknik, eğilmeyi önler ve yüzeyin bütünlüğünü korur. Metalde aşırı ısınmaya neden olmadan tutarlı kaynaklar oluşturur. Ayrıca, sıçrama olmadan temiz ve düzgün kaynaklar elde etmek için etkili bir yoldur.
Kaynak Havuzunun Dinamiğini Yönetme: Kaynak sırasında oluşan erimiş yüzeye kaynak havuzu denir. Bu havuzun kıvamını yönetmek, düzgün kaynaklar elde etmenizi sağlar. Kaynak hızınızı kontrol altında tutun. Çok hızlı veya çok yavaş hareket etmek, kötü kaynaklara ve aşırı ısınmaya yol açabilir.
Baz metalin erime noktasına uygun dolgu metalini kullanın. Kirlenmeyi önlemek için gaz akışını uygun şekilde ayarlayın. Kaynak dikişini yüzeye 10-15° açıyla yerleştirin.
Metallerin Ön Isıtılması: Ön ısıtma, yüksek ısı iletkenliğine sahip metallerde düzensiz kaynak ve çatlama riskini azaltabilir. Ön ısıtma, malzemenin yüzeyinin tamamında homojen bir sıcaklık sağlar. Böylece, gerekli kaynak havuzunu korur ve alüminyum ve bakırda mükemmel kaynak sonuçları verir.
Elektrot Seçimi: Tungsten kaynak elektrotları, ark kararlılığını ve doğruluğunu etkiler. Genellikle iki tür elektrot vardır:
- Toryumlu Tungsten
- Lantanlı Tungsten
Toryumlu tungsten genellikle kalın malzemeler için kullanılırken, lantanlı tungsten alüminyum gibi ince malzemeler için kullanılır.
YesWelder: Profesyonel Kaynak Makinesi Ortağınız
Kaynak teknikleri, gerekli ısı girdisi ve uygun dolgu malzemeleri hakkında bilgi edinmek, yüksek kaliteli kaynaklar elde etmenize yardımcı olur. Bir kaynak için hangi tekniğin ve ne kadar ısının gerekli olduğu, erime noktasına göre belirlenir. Bu nedenle, erime noktası hakkında fikir edinmek çok dikkatli bir şekilde düşünülmelidir.
Ve tüm bunların ötesinde, başarılı bir kaynak işi için doğru ekipmana sahip olmalısınız. İşte burada YesWelder devreye giriyor ; en iyi performansı sunmak üzere tasarlanmış TIG kaynak makineleri sunan profesyonel bir tedarikçi. Müşteri memnuniyetine olan bağlılığıyla YesWelder, tüm kaynak ihtiyaçlarınız için güvenilir bir ortaktır.
SSS
Farklı metallerin kaynaklanmasında erime noktası neden önemlidir?
TIG kaynağında uygun ısı dağılımı önemlidir. Farklı metallerin erime noktalarını anlamak, proje için gereken ısıyı sağlar. Bu, bir metalin erken erimesini ve güvenli olmayan birleşmeleri önlemeye yardımcı olur.
Dolgu metalinin erime sıcaklığı kaynak işlemini nasıl etkiler?
Dolgu metalinin erime sıcaklığı, ana metalin erime sıcaklığından daha düşük olmalıdır. Bu, iki metal arasında düzgün birleşim sağlar ve kaynak hatalarını azaltır.
TIG kaynağında koruyucu gaz erime noktasını etkiler mi?
Argon ve helyum, TIG kaynağında genellikle koruyucu gaz olarak kullanılır. Bu gazlar erime sıcaklığını değiştirmez, ancak oksidasyonu önler. Sonuç olarak, yüzeyde herhangi bir pürüz bırakmadan mükemmel bir kaynak elde edilir.
Yüksek erime noktasına sahip metallerde TIG kaynağı kullanılabilir mi?
Yetenekli bir kaynakçı, tungsten gibi yüksek erime sıcaklığına sahip metaller için TIG kaynağı kullanabilir. Bu metalin erime noktası yaklaşık 3,400°C'dir. Bu metal türüyle çalışmak için özel ekipman ve yöntemler kullanılmalıdır.
Kaynak hızı erime sıcaklığını etkiler mi?
Daha hızlı veya daha yavaş kaynak hızları kaynak sırasında iyi sonuçlar vermez. Daha yüksek hızlar ısı girişini azaltır, bu da zayıf erimeye ve metallerin düzgün bir şekilde kaynaşmamasına neden olur.



