
TIG kaynağı ile elektrot kaynağı arasındaki fark, hangi işlemin "daha iyi" olduğuyla ilgili değildir.
Burada önemli olan yaptığınız işin türü, nerede yaptığınız ve ne kadar kontrole ihtiyacınız olduğudur.
Özetle, TIG kaynağı hassasiyete ve temiz görünüme odaklanırken, elektrot kaynağı zorlu koşullarda dayanıklılık, taşınabilirlik ve güvenilirliğe öncelik verir. İkisi arasında karar vermeye çalışıyorsanız, bu kılavuz fazla düşünmeden karar vermenize yardımcı olacaktır.
TIG ve elektrot kaynak yöntemlerini, malzeme, kurulum, öğrenme eğrisi, kaynak kalitesi, maliyet ve yaygın kullanım alanları gibi gerçek dünya faktörlerine göre karşılaştıracağız; böylece doğru yöntemi güvenle seçebilirsiniz.
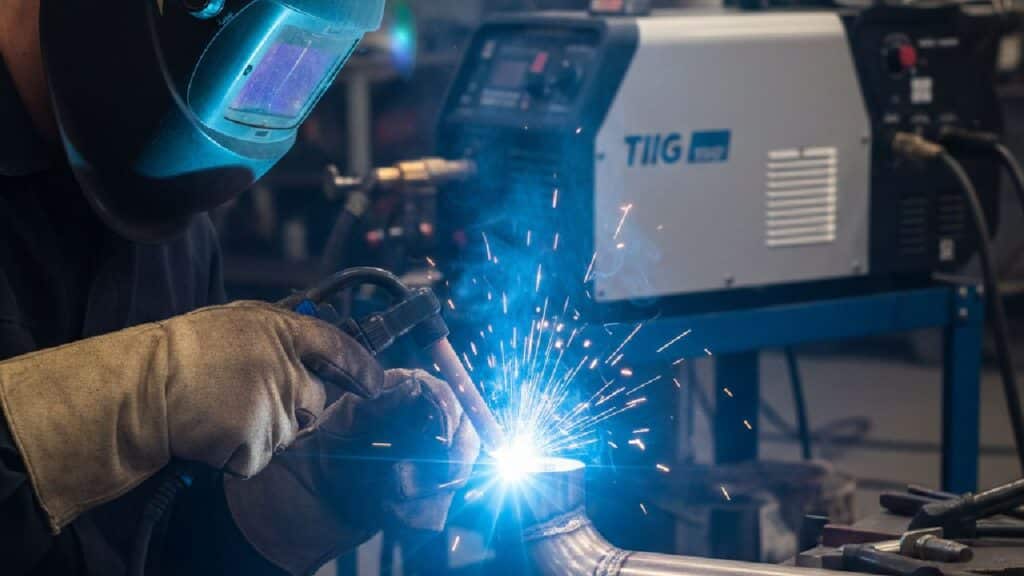
TIG Kaynak ve Elektrot Kaynak Arasındaki Temel Farklar
Detaylara girmeden önce, işte hızlı bir yan yana karşılaştırma:
| Özellik | TIG Kaynağı | Örtülü Kaynak |
| Elektrot | Tüketilmeyen Tungsten | Tüketilebilir Akı Kaplı |
| Koruma | Dış Koruyucu Gaz | Akı Kendi Kalkanını Oluşturur |
| Kaynak Görünümü | Temiz ve Pürüzsüz | Güçlü Ama Sert |
| Yetenek seviyesi | Yüksek | ılımlı |
| Kaynak Hızı | yavaş | Daha hızlı |
| Taşınabilirlik | Sınırlı | Yüksek |
| En İyi Ortam | İç Mekan / Kontrollü | Dış Mekan / Zorlu Koşullar |
Eğer sütunlardan biri zaten çalışma ortamınızla örtüşüyorsa, cevabınızı bulmuş olabilirsiniz. Değilse, okumaya devam edin.
TIG ve Elektrot Kaynak Yöntemleri Hangi Malzemeleri Kaynaklar?
Her iki işlem de çeliği kaynaklayabilir, ancak çok farklı malzemeler ve kalınlıklar üzerinde daha iyi performans gösterirler.
TIG Kaynak Malzemeleri
TIG kaynağı, hızdan ziyade ısı kontrolü ve temizliğin önemli olduğu durumlarda en iyi sonucu verir. Genellikle şu alanlarda kullanılır:
- Paslanmaz çelik: Sıkı kaynak dikişi kontrolü ile temiz, korozyona dayanıklı kaynaklar.
- Alüminyum: Alternatif akım ve koruyucu gaz kullanılarak elde edilen kararlı arklar
- Titanyum: Koruyucu kaplama doğru yapıldığında kirlenme içermeyen kaynaklar elde edilir.
- Bakır ve Magnezyum: Kontrollü ısı, yanmayı azaltır.
- İnce Yumuşak Çelik: Minimum sıçrama ile pürüzsüz kaynaklar
İnce metallerle veya görünür bağlantı noktalarıyla çalışıyorsanız, TIG kaynağı size çok daha fazla kontrol imkanı sunar.
Çubuk Kaynak Malzemeleri
Elektrot kaynak yöntemi, daha kalın malzemeler ve kusurlu yüzeyler için tasarlanmıştır. Şunları yapabilir:
- Karbon ve Yumuşak Çelik: Paslı veya kirli metallerde bile derinlemesine nüfuz etme özelliği.
- Yapısal Çelik: Yük taşıma uygulamaları için güçlü bağlantılar
- Dökme Demir: Nikel elektrotlar kullanılarak yapılan onarımlar
- Paslanmaz çelik: Özel çubuklarla güçlendirilmiş dayanıklı bağlantılar
Yüzey hazırlığı sınırlıysa veya koşullar tahmin edilemezse, elektrot kaynağı genellikle daha güvenli bir seçenektir.
Ekipman ve Kurulum: TIG Kaynağı mı, Elektrot Kaynağı mı?
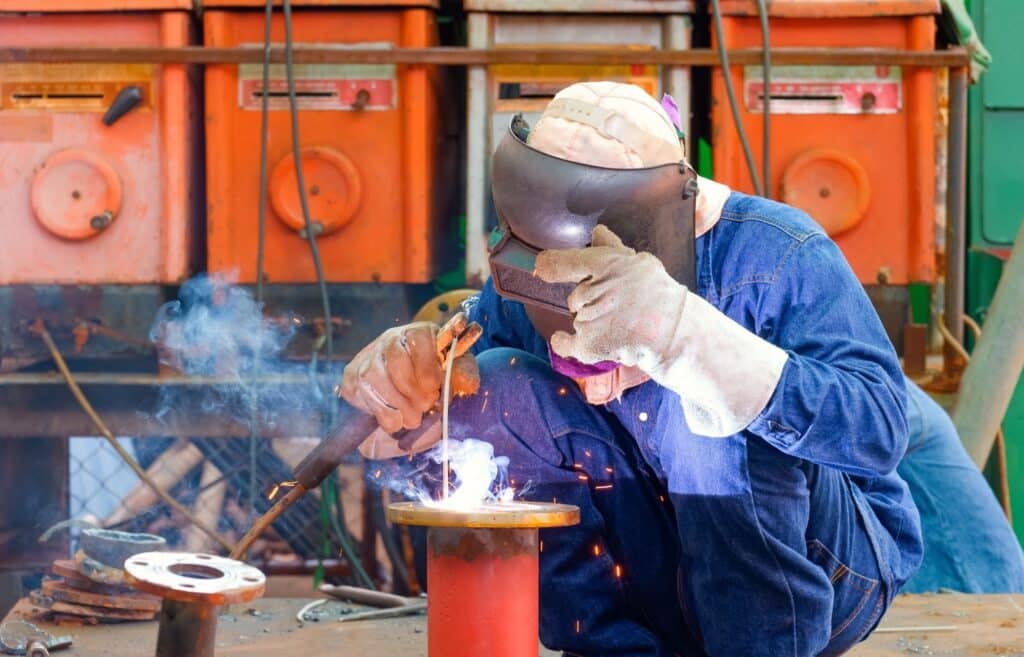
Sadece kurulum farkı bile birçok acemi kaynağın elektrotlu kaynakla başlamasının nedenini açıklıyor.
TIG Kaynak Ekipmanları
TIG kaynağı, kontrolün esas nokta olması nedeniyle daha karmaşık bir kurulum gerektirir:
- TIG Güç Kaynağı (Alüminyum için AC, çelik ve paslanmaz çelik için DC)
- Tungsten Elektrotlu TIG Kaynak Meşalesi
- Koruyucu Gaz Silindiri (genellikle argon)
- Gaz Regülatörü ve Hortumlar
- Ayak Pedalı veya El Feneri Kontrolü
- Ayrı Dolgu Çubukları
Bu kurulum size hassasiyet sağlar, ancak aynı zamanda ayarlamanız ve yönetmeniz gereken daha fazla şey anlamına da gelir.
Çubuk Kaynak Ekipmanları
Elektrot kaynak yöntemi işleri basit ve sağlam hale getirir:
- Kaynak Güç Kaynağı (AC veya DC)
- Elektrot tutucu
- Zemin Kelepçesi
- Akı Kaplı Elektrotlar
Gaz tüpü yok. Pedal yok. Daha az arıza noktası. Bu sadelik şantiyelerde önemlidir.
Kullanım Kolaylığı ve Öğrenme Eğrisi
İşte birçok insanın yanlış seçim yaptığı yer burası.
TIG Kaynağı: Zorlu ama Ödüllendirici
TIG kaynağı koordinasyon gerektirir. Bir elinizle kaynak torcunu kontrol edersiniz, diğer elinizle dolgu telini beslersiniz ve çoğu zaman ayağınızla akımı ayarlarsınız. Küçük hatalar kaynakta hemen kendini gösterir.
Tutarlı sonuçlar elde etmek zaman ve pratik gerektirir, ancak bir kez elde ettiğinizde, hassasiyet eşsizdir.
Elektrot Kaynak: Kolay ve Pratik
Elektrot kaynak yönteminde temel odak noktası elektrot açısı ve ark uzunluğudur. Kaynak teli kendi koruyucu kalkanını oluşturduğu için rüzgar veya hava akımıyla mücadele etmenize gerek kalmaz.
Bu yüzden birçok kaynakçı önce elektrotlu kaynak yapmayı öğrenir. Çok daha az hazırlık ve eğitimle güçlü ve güvenilir kaynaklar üretebilirsiniz.
Kaynak Kalitesi: Görünüm ve Mukavemet Arasındaki İlişki
TIG ve elektrot kaynak yöntemleri burada aynı kategoride yarışamaz.
TIG kaynakları temiz, pürüzsüz ve kontrollü görünür.
Görünür birleşim yerleri, ince malzemeler ve görünümün önemli olduğu uygulamalar için idealdirler.
Çubuk kaynak yönteminde görünümden ziyade dayanıklılık ön plandadır.
Cüruf ve sıçramalarla karşılaşacaksınız, ancak bağlantılar titreşime, darbeye ve zorlu ortamlara dayanıklıdır.
Kaynak işlemi gizli kalacaksa veya yapısal bir görev olacaksa, görünüm nadiren önem taşır. Önemli olan dayanıklılıktır.
Güvenlik Hususları
Her iki işlem de uygun kişisel koruyucu ekipman gerektirir, ancak riskler farklıdır.
TIG Kaynak Güvenliği
TIG kaynağı daha az sıçrama ve kalıntı üretir. Ark kararlı ve tahmin edilebilir olduğundan beklenmedik tehlikeleri azaltır. Yine de, uygun koruma şarttır:
- Kaynak kaskı
- Isıya Dayanıklı Eldivenler
- Aleve Dayanıklı Giysiler
- Uygun Havalandırma
Çubuk Kaynak Güvenliği
Elektrot kaynak yöntemi daha fazla kıvılcım, cüruf ve duman üretir. Bu nedenle ekstra dikkat gereklidir:
- Göz ve Yüz Koruma
- Duman Emme
- Isıya Dayanıklı Eldivenler
- Cürufun Dikkatli Şekilde Kaldırılması
Burada güvenlik önlemlerini atlamak, hızla yanıklara yol açar.
Çevresel Performans: İç Mekan ve Dış Mekan Karşılaştırması
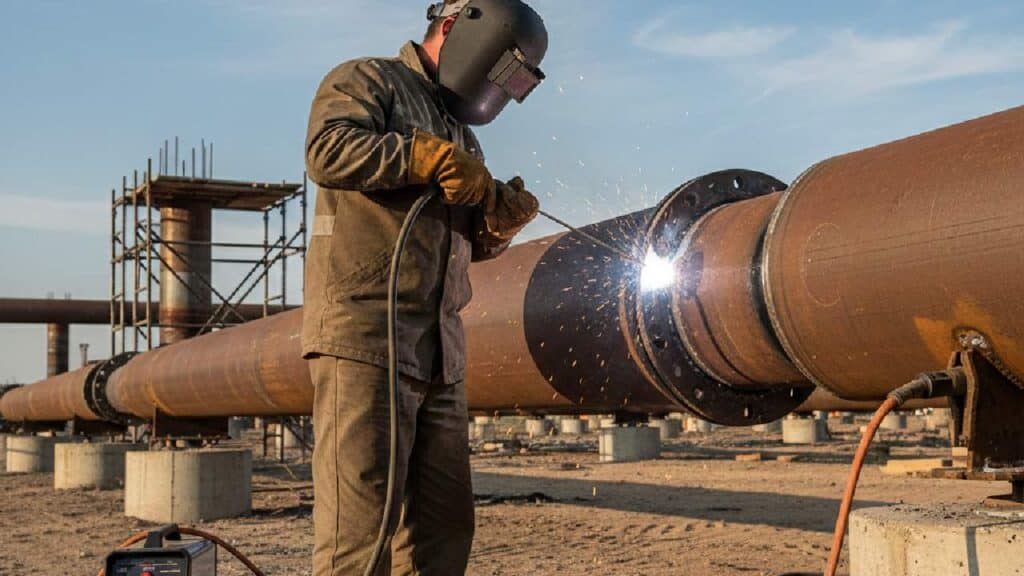
Çevre, çoğu insanın tahmin ettiğinden daha büyük bir rol oynuyor.
TIG kaynak yöntemi en iyi iç mekanlarda kullanılır.
Rüzgar, koruyucu gazı dağıtarak gözenekliliğe ve zayıf kaynaklara neden olabilir. Kontrollü bir ortam olmadan kalite hızla düşer.
Elektrot kaynak yöntemi açık havada en iyi sonucu verir.
Akı kaplı elektrotlar, rüzgar, yağmur ve tozlu koşullarda bile kaynağı korur. Bu güvenilirlik, onu saha onarımları ve inşaat işleri için tercih edilen bir seçenek haline getirir.
Maliyet Karşılaştırması: Hangisi Daha Uygun Fiyatlı?
TIG kaynak yöntemi hem başlangıç hem de zaman içinde daha maliyetlidir:
- TIG Kaynakçı
- Gaz Silindirleri
- Tungsten Elektrotlar
- Dolgu Çubukları
- Regülatörler ve Pedallar
Elektrot kaynak yöntemi uygun fiyatlı kalmaya devam ediyor:
- Basit Güç Kaynağı
- Elektrot tutucu
- Tüketilebilir Çubuklar
- Zemin Kelepçesi
Kalın çeliği dış mekanda kaynak yapıyorsanız, TIG kaynağının ek maliyeti nadiren karşılığını verir.
Her bir süreç için ortak uygulamalar
TIG Kaynak Uygulamaları
- Havacılık ve Uzay Bileşenleri
- Otomotiv ve Motosiklet İmalatı
- Boru ve Tüp Kaynağı
- Gıda ve İlaç Ekipmanları
- Sanatsal ve Dekoratif Metal İşçiliği
- İnce Sac
Çubuk Kaynak Uygulamaları
- İnşaat ve Yapısal Çelik
- Gemi İnşaatı ve Denizcilik İşleri
- Ekipman Onarımı ve Bakımı
- Ağır Sanayi İmalatı
- Boru Hatları ve Basınçlı Kaplar
- Açık Alan Onarımları
Hangisini seçmelisin?
Aşağıdaki durumlarda TIG kaynak yöntemini seçin :
- Yüksek hassasiyet ve temiz görünüm
- İnce malzeme kontrolü
- Isı ve dolgu malzemesi üzerinde tam kontrol.
- Kapalı veya kontrollü ortamlar
İhtiyacınız varsa elektrotlu kaynak yöntemini seçin :
- Güçlü, dayanıklı kaynaklar
- Dış mekan güvenilirliği
- Kalın malzeme penetrasyonu
- Basit kurulum ve taşınabilirlik
- Daha düşük ekipman maliyeti
Son Düşüncelerimiz
TIG ve elektrot kaynak yöntemleri rakip değil, farklı sorunlar için tasarlanmış araçlardır.
TIG kaynağı, sabrı hassasiyet ve temiz sonuçlarla ödüllendirir. Elektrot kaynağı ise koşullar mükemmel olmadığında bile sağlamlık ve güvenilirlik sunar.
İki seçenek arasında karar verirken şu soruyla başlayın: Nerede kaynak yapacaksınız ve görünüm mü yoksa dayanıklılık mı daha önemli? Bu soruyu dürüstçe yanıtlayın, doğru seçim kendiliğinden ortaya çıkacaktır.
Sıkça Sorulan Sorular
Elektrot kaynak yöntemi genellikle kalın malzemeler ve yapısal işler için daha güçlüdür. Daha derin nüfuz sağlar ve titreşim, darbe ve dış mekan stresine karşı daha iyi dayanır. TIG kaynağı da güçlü bağlantılar oluşturabilir, ancak maksimum mukavemetten ziyade hassasiyet ve temiz görünüm için tasarlanmıştır. Mukavemet ve dayanıklılık görünümden daha önemliyse, elektrot kaynak genellikle daha iyi bir seçimdir.
TIG kaynak yönteminin başlıca dezavantajları daha yavaş hızı, daha yüksek maliyeti ve öğrenme eğrisinin dik olmasıdır. Ayrıca, rüzgar koruyucu gazı bozup kaynağı zayıflatabileceği için temiz ve kontrollü bir ortam gerektirir. TIG kaynağı mükemmel sonuçlar verir, ancak yalnızca koşullar, kurulum ve beceri seviyesi doğru olduğunda.
Evet, TIG kaynağı, elektrotlu kaynağa kıyasla yeni başlayanlar için daha zordur.
Kaynak işlemi, kaynak torcu, dolgu teli ve genellikle bir ayak pedalı arasında hassas bir koordinasyon gerektirir. Küçük hatalar kaynak dikişinde hemen kendini gösterir. Yeni başlayanlar TIG kaynağı öğrenebilir, ancak tutarlı sonuçlar elde etmek genellikle daha fazla pratik ve sabır gerektirir.
Elektrot kaynak yöntemi genellikle yeni başlayanlar için en iyi seçimdir. Basit ekipman kullanır, kirli metale dayanıklıdır ve dış mekanlarda iyi sonuç verir. Öğrenme eğrisi daha kolaydır ve yeni başlayanlar nispeten hızlı bir şekilde güçlü kaynaklar üretebilirler. TIG kaynak yöntemi ise zaten kaynak deneyimi olan veya yüksek hassasiyetli sonuçlara ihtiyaç duyan öğrenenler için daha uygundur.
TIG kaynağı, ince ve orta kalınlıktaki metallerde en iyi sonucu verir. Gerçek dünyadaki çoğu uygulamada, TIG genellikle yaklaşık 1/8 inç (3 mm) kalınlığa kadar olan malzemelerde kullanılır. Doğru teknikle daha kalın kesitler de mümkündür, ancak verimlilik hızla düşer. Daha kalın metaller için, elektrot kaynağı genellikle daha hızlı, daha kolay ve daha pratiktir.



