
Kaynak dikişinde cüruf kalıntılarını temizlerken minik delikler veya kılcal çatlaklar fark ettiyseniz, SMAW kaynaklı kusurların ne kadar sinir bozucu olabileceğini biliyorsunuzdur. Bir dakika önce kaynak iyi görünürken, bir sonraki dakika her şeyi yeniden zımparalamanız gerekir.
Elektrot kaynak (SMAW) sağlam, çok yönlü ve dış mekan işleri için idealdir. Ancak manuel olarak ve genellikle rüzgarlı, soğuk veya tozlu ortamlarda yapıldığı için, ayarlarda veya teknikte yapılan küçük değişiklikler hızla kusurlara yol açabilir.
Bu kılavuzda, SMAW kaynak kusurlarının nedenlerini, bunları nasıl hızlı bir şekilde teşhis edeceğinizi ve gözenekliliği, cüruf kalıntılarını ve çatlakları gidermek için neler yapabileceğinizi açıklayacağız. Ayrıca, bu sorunların başlamadan önce önlenmesine yardımcı olacak pratik adımları da ele alacağız. Adım adım inceleyelim.
SMAW kaynak yönteminde neden kaynak hataları oluşur?
SMAW'deki arızalar neredeyse her zaman ısı kontrolü, kirlenme veya hidrojen yönetimiyle ilgilidir.
Elektrot kaynak işlemi manuel olduğu için, amperajı, ark uzunluğunu, ilerleme hızını ve elektrot açısını gerçek zamanlı olarak kontrol edebilirsiniz. En ufak değişiklikler bile penetrasyonu, korumayı ve soğuma hızını etkiler. Kaynak işlemi tahmin edilebilir. Bir sorun olursa, bir ayar veya koşul değişmiş demektir.
Düşük amperaj genellikle kaynak birleşmesinde yetersizliğe neden olur. Aşırı amperaj ise sıçramayı artırır ve çatlama riskini yükseltir. Elektrot seçimi de birçok kaynakçının fark ettiğinden daha önemlidir.
E6013 elektrot, düşük hidrojenli E7018 elektrottan penetrasyon profili ve cüruf davranışı açısından çok farklı davranır. Uzun bir ark, koruyucu tabakayı zayıflatır ve gözenekliliğe yol açar. Yüzeydeki pas, yağ, boya veya nem, kaynak havuzuna gaz girmesine neden olur. Ayrıca nemli elektrotlar, saatler sonra gecikmeli çatlama olarak ortaya çıkabilecek hidrojeni de beraberinde getirir.
Kaynak kalitesinin düşmesi nadiren tesadüfidir. Kaynak bir şeye tepki veriyordur.
Hızlı Teşhis: SMAW Kaynağınızda Sorun Ne?
Her şeyi didik didik etmeden önce, belirtiyi tespit edin.
İşte hızlı bir referans:
- Kaynak dikişinde küçük delikler görürseniz: Muhtemelen nem, kirlenme veya kararsız ark uzunluğu nedeniyle oluşan gözeneklilikle karşı karşıyasınız demektir.
- Eğer cüruf, işlem aralarında ayrılmıyorsa: Muhtemelen düşük ısı, yanlış açı veya hızlı hareket hızı nedeniyle cüruf kalıntılarıyla karşı karşıyasınız.
- Soğuduktan sonra çatlaklar oluşursa: Hidrojen kaynaklı çatlama veya aşırı soğuma stresi söz konusu olabilir.
- Kaynak soğuk görünüyorsa ve üstte duruyorsa: Bu, düşük amperaj veya yanlış teknik nedeniyle kaynaşmanın yetersiz olduğunu gösterir.
Şimdi her bir kusuru daha detaylı inceleyelim.
SMAW kaynaklarındaki gözenekliliği nasıl giderebilirsiniz?
Gözeneklilik Genel Bakışı
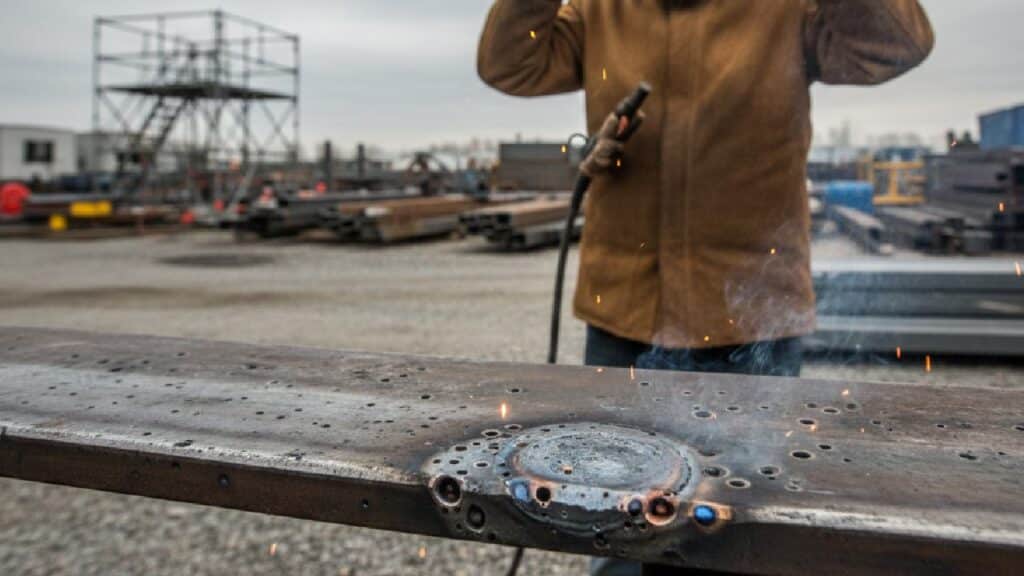
Kaynak metalinin içinde hapsolmuş gaz, gözeneklilik olarak adlandırılır. Bu durum, yüzeyde küçük delikler veya iç boşluklar şeklinde ortaya çıkar.
Hidrojen, azot veya oksijen gibi gazlar erimiş metal katılaşmadan önce dışarı çıkamadığında oluşur.
Gözenekliliğin Temel Nedenleri
En yaygın nedenler şunlardır:
- Nemli Elektrotlar: Nemli çubuklar yandığında hidrojen gazı oluşur.
- Kirlenmiş Yüzey: Yağ, pas, boya veya nem gaz oluşturur.
- Aşırı Ark Uzunluğu: Zayıf koruma kapsamı.
- Yanlış Amperaj: Kararsız ark gazı hapseder.
- Hızlı Soğutma: Gazın kaçacak zamanı kalmaz.
E7018 gibi düşük hidrojenli çubuklar bu riski azaltır; ancak bu yalnızca çubuk fırınlarında (tipik olarak 250-300°F saklama sıcaklığı) uygun şekilde saklandıkları takdirde geçerlidir.
Düzeltici eylemler
Bu adımları takip et:
- Ana metal yüzeyi iyice temizleyin: Taşlama makinesi veya tel fırça kullanın.
- Elektrotları Kuru Ortamda Saklayın: Düşük hidrojenli çubukları ısıtılmış halde tutun.
- Kısa ve istikrarlı yay uzunluğunu koruyun: Uzun yaylardan kaçının.
- Doğru Amperajı Ayarlayın: Örneğin, 3.2 mm E7018 genellikle 90-130 amper civarında çalışır (üretici özelliklerini kontrol edin).
- Seyahat Hızını Kontrol Edin: Gaz'a kaçmak için zaman tanıyın.
Eğer daha önce yeni ve kuru bir kaynak çubuğu kullandığınızda sorun ortadan kalktıysa, nemin kaynak kalitesini nasıl etkilediğini zaten görmüşsünüz demektir.
SMAW kaynaklarında neden cüruf kalıntıları oluşur?
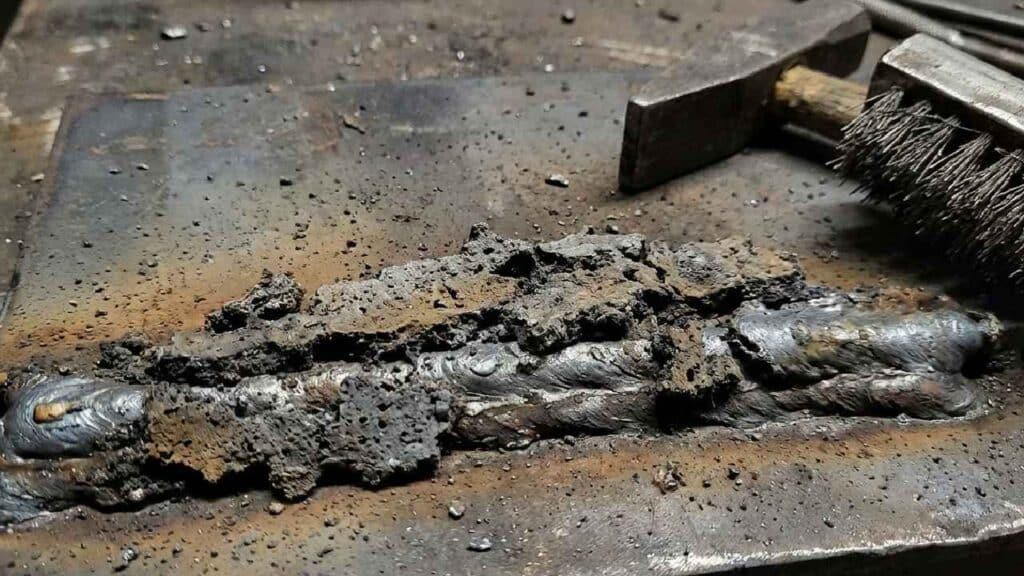
Cüruf Kalıntısı Tanımı
Cüruf kalıntısı, kaynak metalinin içinde veya kaynak geçişleri arasında sıkışıp kalan metalik olmayan kalıntı anlamına gelir.
Kaynak işlemi sırasında erimiş havuzu korumada cüruf önemli bir rol oynasa da, bir sonraki kaynak işleminden önce tamamen ayrılıp uzaklaştırılması gerekir. Eğer cüruf sıkışıp kalırsa, birleşim yerinde mukavemeti ve yorulma direncini azaltan zayıf noktalar oluşturur.
Cüruf Kalıntılarının Yaygın Nedenleri
Cüruf kalıntısı genellikle şu nedenlerden kaynaklanır:
- Yetersiz Ara Geçiş Temizliği: Geçişler arasında cüruf kalıntısı kalmış.
- Düşük Kaynak Akımı: Yetersiz ısı, cüruf ayrışmasını engeller.
- Yanlış elektrot açısı: Cüruf yukarı doğru yüzmüyor.
- Hızlı Seyahat Hızı: Cüruf yükselmeden önce hapsolur.
- Sıkı Bağlantı Tasarımı: Kaçış yolu yok.
Cüruf Kalıntılarına Yönelik Düzeltici Eylemler
- İşlemler arasında cürufu tamamen temizleyin: Kırma çekici ve tel fırça kullanın.
- Gerekirse ısıyı biraz artırın: Doğru kaynaşmayı sağlayın.
- Elektrot Açısını Ayarlayın: Çubuk tipine bağlı olarak uygun çekme veya itme tekniğini koruyun.
- Seyahat hızını yavaşlatın: Cürufun yüzeye çıkmasına izin verin.
- Eklem Hazırlığını İyileştirin: Daha iyi erişim için açık oluk açıları.
Kaynak dikişinin ucunda sürekli olarak cüruf birikiyorsa, öncelikle kaynak açısını kontrol edin.
SMAW kaynaklarında neden çatlaklar oluşur?
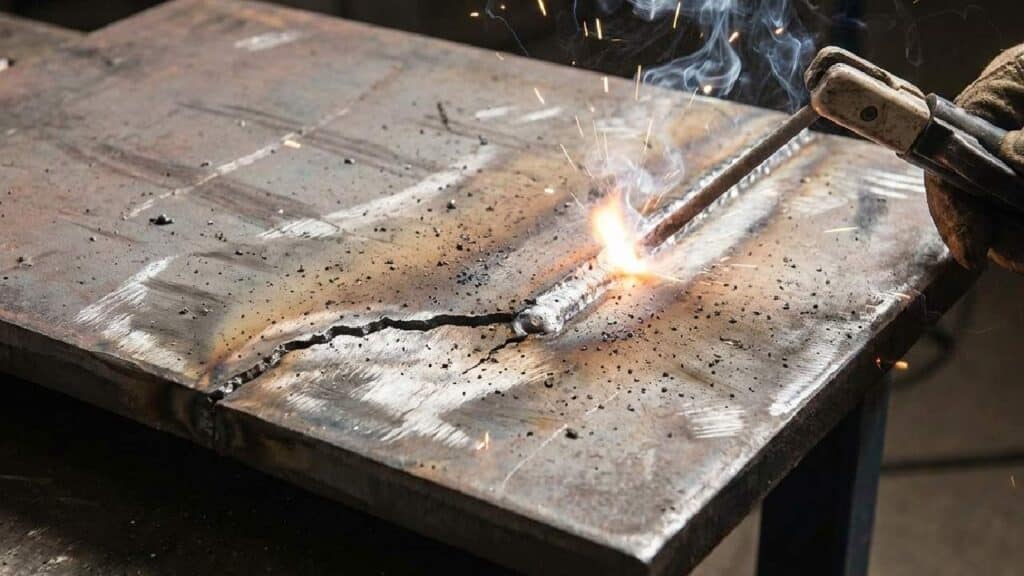
Kaynak Çatlaklarının Türleri
Kaynak çatlakları, kaynak metalinin kendisinde veya çevresindeki ısıdan etkilenen bölgede (HAZ) oluşan kırıklardır. Gözeneklilik veya cüruf kalıntılarının aksine, çatlaklar doğrudan yapısal bütünlüğü tehdit eder çünkü bağlantı içinde belirgin bir ayrılma yaratırlar.
Çatlaklar genellikle şu şekilde görünür:
- Katılaşma sırasında oluşan sıcak çatlaklar
- Soğuk çatlaklar (soğuduktan sonra)
- Krater Çatlakları (kaynak bitişinde)
Çatlamanın Başlıca Nedenleri
Çatlaklar genellikle şu nedenlerden kaynaklanır:
- Yüksek Soğutma Hızı: Hızlı soğutma iç gerilimi artırır.
- Hidrojen Kirlenmesi: Nem, hidrojeni ortama sokar.
- Aşırı Isı Girişi: Kırılgan yapılar oluşturur.
- Kötü eklem tasarımı: Büzülmeyi kısıtlar.
- Ön ısıtma eksikliği: Soğuk metal taban, termal şoku artırır.
Hidrojen kaynaklı çatlama, özellikle yüksek mukavemetli çeliklerde yaygındır.
Önleyici ve Düzeltici Tedbirler
- Ana metali önceden ısıtın: Kalınlığa ve malzemeye bağlı olarak (daha kalın bölümler için genellikle 150–250°F).
- Düşük hidrojenli elektrotlar kullanın: Örneğin E7018.
- Isı girişini dikkatlice kontrol edin: Aşırı amperajdan kaçının.
- Kraterleri Düzgünce Doldurun: Kaynak bitiş noktalarında krater çatlakları bırakmaktan kaçının.
- Gerekiyorsa kaynak sonrası ısıl işlem uygulayın: Artık gerilimi azaltın.
Kaynak işleminden saatler sonra çatlaklar sıklıkla ortaya çıkar; bu nedenle kaynak soğuduktan sonra tekrar kontrol edin.
Arızalar Göründüğünde İlk Olarak Neyi Kontrol Etmelisiniz?
Kaynak işlemi yanlış gittiğinde, her şeyi birden düzeltmeye çalışmayın. Bu adımları sırayla uygulayın ve her seferinde yalnızca bir değişkeni değiştirin.
- Yüzey Temizliğini Kontrol Edin:
Pası, yağı, boyayı, fabrika kalıntılarını ve nemi tamamen temizleyin. Hafif kirlilik bile kaynak havuzuna gaz girmesine ve gözenekliliğe neden olabilir. - Elektrot Tipini ve Saklama Koşullarını Doğrulayın:
Elektrotun malzeme ve uygulama ile uyumlu olduğundan emin olun. E7018 gibi düşük hidrojenli elektrotlar kuru tutulmalıdır. Nemli elektrotlar, gecikmeli çatlamanın yaygın bir nedenidir. - Amperaj Ayarlarını Doğrulayın:
Elektrot boyutunuz için üreticinin önerdiği aralığı kontrol edin. Düşük akım, kaynaşmayı azaltır. Aşırı akım ise sıçramayı ve kırılganlığı artırır. - Yay Uzunluğunu Değerlendirin:
Kısa ve tutarlı bir ark oluşturun. Uzun bir ark, korumayı zayıflatır ve kararsızlığı artırır. - Seyahat Hızını Ayarlayın:
Uygun kaynaşma ve cüruf ayrışması için yeterince yavaş hareket edin, ancak aşırı ısı birikmesine neden olacak kadar yavaş hareket etmeyin. - Eklem Tasarımı ve Hazırlığı İncelemesi:
Oluk açısının, geçişler arasında uygun erişim ve temizliğe olanak sağladığından emin olun. Sıkı bağlantılar genellikle cürufu hapseder. - Çevresel Koşulları Değerlendirin:
Kaynak bölgesini rüzgardan, nemden ve aşırı soğuktan koruyun. Bu faktörler koruma ve soğuma hızını etkiler.
SMAW kaynaklı hataların çoğu bu yedi kontrol noktasından birine kadar izlenebilir. Bunları sırayla takip ederseniz, sorun giderme tahmine dayalı olmaktan ziyade sistematik hale gelir.
Uzun Vadede Hataları Nasıl Azaltabilirsiniz?
Kusurları önlemek, onarmaktan daha kolaydır. Temel prensipleriniz tutarlı olduğunda, gözeneklilik, cüruf kalıntıları ve çatlama çok daha az yaygın hale gelir.
- Uygun Temel Malzemeleri Seçin: Düşük karbonlu çelikler genellikle yüksek mukavemetli alaşımlara göre daha az hata payına sahiptir. Daha kalın veya yüksek mukavemetli malzemelerle çalışırken, soğutma hızını ve hidrojeni daha dikkatli kontrol edin.
- Elektrotları Doğru Şekilde Saklayın: Düşük hidrojenli elektrot çubuklarını her zaman kuru tutun. Nem kontrolü, çatlama riskini azaltmanın en etkili yollarından biridir.
- İstikrarlı Kaynak Tekniğini Koruyun: Ark uzunluğunu tutarlı ve ilerleme hızını sabit tutun. Çoğu hata, teknik yorgunluk veya zaman baskısı altında tutarsız hale geldiğinde ortaya çıkar.
- Aşırı Isı Girişinden Kaçının: Aşırı kaynaklama, deformasyonu ve artık gerilimi artırır. Kontrollü ısı kullanarak nüfuziyeti dengeleyin.
- Derzleri Dikkatlice Hazırlayın: Doğru oluk açısı ve ara geçişlerin iyice temizlenmesi, cüruf sıkışmasını ve eksik kaynaşmayı önler.
- Çalışma Alanını Koruyun: Açık hava kaynak işlemlerini rüzgar ve nemden koruyun. Çevresel etkiler, koruma ve soğutma davranışını doğrudan etkiler.
Elektrot kaynakçılığı disiplini ödüllendirir. Hazırlık ve tutarlılıkta yapılan küçük iyileştirmeler, çoğu hatanın başlamadan önlenmesini sağlar.
Sonuç: SMAW Kaynak Kalitesinde Ustalaşmak
SMAW kaynak hatalarının çoğu üç temel nedene dayanır: ısı kontrolü, temizlik ve hidrojen yönetimi. Bunlardan birinde bir aksama olduğunda, kaynak hemen tepki verir.
Gözeneklilik genellikle kirlenmeye işaret eder. Cüruf kalıntıları genellikle ısı veya teknikle ilgilidir. Çatlaklar, özellikle daha kalın veya daha yüksek mukavemetli malzemelerde, soğutma hızı ve hidrojen kontrolüyle ilişkilidir. Kusur farklı görünebilir, ancak altta yatan nedenler nadiren rastgeledir.
Sorun gidermeye metodik bir yaklaşımla ve her seferinde bir değişkeni ayarlayarak başlayın. Temeller kontrol altında tutulduğunda kaynak işlemi öngörülebilir olur.
Temel prensiplere hakim olun, istikrarlı olun ve hatasız kaynaklar istisna olmaktan çıkıp standart haline gelsin.
SMAW Kaynak Hataları Hakkında Sıkça Sorulan Sorular
Hidrojen kaynaklı çatlamalar genellikle gecikmeli olarak meydana gelir çünkü hidrojen, kaynak metali soğudukça metalin içine yayılır. Metal büzüldükçe iç gerilim artar. Eğer hidrojen yapının içinde hapsolursa, kaynak işlemi tamamlandıktan saatler sonra küçük çatlaklar oluşabilir. Bu nedenle, özellikle yapısal uygulamalarda, tam soğuma sonrasında yapılan inceleme çok önemlidir.
Daha kalın plakalar yüzeyde daha yavaş soğur ancak büzülme nedeniyle daha yüksek iç gerilim oluşturur. Bu gerilim, kaynak bölgesindeki stresi artırır. Uygun ön ısıtma yapılmadığında, daha kalın malzemeler hidrojen çatlamasına daha yatkındır. Kalınlık arttıkça, ısı girdisini ve ön ısıtma sıcaklığını kontrol etmek daha önemli hale gelir.
Evet. Eğer kaynak geçişleri arasındaki sıcaklık çok düşükse, geçişler arasında soğuma gerilimi artar. Çok yüksekse, aşırı ısı birikimi mekanik özellikleri zayıflatabilir. Kontrollü bir kaynak geçişleri arası sıcaklığın korunması, özellikle çok geçişli kaynaklarda, gerilim ve metalurjik yapıyı dengelemeye yardımcı olur.
Elektrot çapı, ısı girişini ve penetrasyon profilini etkiler. Daha büyük elektrotlar daha yüksek amper gerektirir ve doğru şekilde kontrol edilmezse ısı birikimini artırabilir. Daha küçük elektrotlar, daha ince malzemelerde daha hassas kontrol sağlar. Bağlantı kalınlığı için doğru çapı kullanmak, kaynaşma eksikliğini ve çatlamayı azaltmaya yardımcı olur.
Daha kalın kesitler, daha yüksek mukavemetli çelikler veya daha yüksek karbon içeriğine sahip malzemeler kaynaklanırken ön ısıtma sıcaklığı artırılmalıdır. Bu malzemeler hidrojene ve hızlı soğuma gerilimine karşı daha hassastır. Ön ısıtma seviyelerini belirlerken daima malzeme özelliklerine veya kaynak prosedürü gerekliliklerine uyun.



