
Tarım kaynakçılığı, tozlu, rüzgarlı ve "işi bitirme" koşullarında çalışan kaynak yöntemleri kullanılarak tarım ekipmanlarının çiftlikte onarılması, güçlendirilmesi ve imalatıdır. Basitçe söylemek gerekirse: çatlak çerçeveleri, aşınmış kepçeleri, kırık bağlantı elemanlarını ve hasarlı kapıları, ekipmanı şehre taşımak için günler kaybetmeden nasıl tamir edeceğinizdir.
Bu kılavuzda, tarım ekipmanlarında en sık arızaların neler olduğunu, her işe hangi kaynak işleminin uygun olduğunu, onarımların ortalama maliyetini ve "aynı çatlak, farklı hafta" tekrar eden arızalara neden olan hataları ele alacağız.
Çalışan bir çiftlikte tarımsal kaynak işleminin önemi nedir?
Tarım alanındaki kaynak işleri tek bir nedenden dolayı önemlidir: En kötü zamanda ekipman arızası yaşandığında işletmenizin devamlılığını sağlar.
İşte gerçek hayatta koruduğu şeyler:
- En Yoğun Dönemlerdeki Zamanınız: Çatlak bir bağlantı veya yükleyici kolu, ekim, besleme veya taşıma işlemlerini anında durdurabilir. Sahada yapılacak hızlı bir onarım, tüm bir günü kurtarabilir.
- Nakit Akışınız: Kaynak işlemi genellikle aksamların, çerçevelerin veya bağlantı parçalarının değiştirilmesinden çok daha ucuzdur.
- Senin güvenliğin: Yük altında çatlaklar büyür. Kepçe bağlantısındaki "küçük bir yarık", kaldırma, çekme veya frenleme sırasında ani bir arızaya dönüşebilir.
Onarım Maliyeti ile Yenileme Maliyeti Karşılaştırması (Tipik Örnekler)
| Bileşen | Değiştirme ücreti | Kaynak Onarım Maliyeti |
| Traktör Şasi Bölümü | $ 5,000- $ 12,000 | $ 300- $ 800 |
| Yükleyici Kovası | $ 2,000 + | $ 150- $ 500 |
| Fragman Dili | $ 1,500- $ 4,000 | $ 200- $ 600 |
İpucu: Fiyat tekliflerini karşılaştırırken, fiyatın çatlak hazırlığı (taşlama/oyma), takviye plakaları ve kaynak temizliğini içerip içermediğini sorun. Bu adımlar genellikle "bir ay dayanacak" bir onarım ile birkaç sezon dayanacak bir onarım arasındaki farkı oluşturur.
Hangi Tarım Ekipmanları En Sık Kaynak İşlemine İhtiyaç Duyar?
Tarım sektöründeki kaynak işlerinin çoğu dört ana kategoriye girer. Sorunları erken tespit etmeye çalışıyorsanız, her birinin altında listelenen gerilim noktalarıyla başlayın.
Ağır Yapısal Ekipman
Bu parçalar sürekli titreşim ve şok yüklerine maruz kalır:
- Traktör Şasileri ve Alt Şasileri
- Yükleyici Kolları ve Bağlantı Elemanları
- Şasi ve Braketleri Birleştirin
- Bağlantı Tertibatları ve Çeki Demiri
Çatlakların genellikle başladığı yerler: cıvata delikleri, köşe birleştirmeleri, kaynak dikişlerinin uçları ve kirin birikip ıslak kaldığı her yer.
Toprakla Temas Eden Aletler (Yüksek Aşınma)
Bu parçalar toprağı öğütür ve kayalara çarpar:
- Pulluklar ve Pulluk Sapları
- Yetiştiriciler ve Puanlar
- Tırmıklar ve Diskler
- Kesici Uçlar ve Kazıyıcılar
Yaygın çözüm: takviye + sert yüzey kaplama (daha fazlası aşağıda).
Taşıma ve Yükleme Ekipmanları
Ağırlık + engebeli arazi, acımasız bir kombinasyondur:
- Römorklar ve Diller
- Tahıl Arabaları ve Yan Paneller
- Aks Destekleri ve Askıları
- Kapı Mandalları ve Asansör Bağlantı Noktaları
Önemli uyarı: Treylerlerde tekrarlanan çatlamalar genellikle altta yatan sorunun hizalama, aşırı yüklenme veya esneyen bir travers olduğunu gösterir, "kötü kaynak" anlamına gelmez.
Hayvan Barınakları ve Altyapı Yapıları
Bu işler, çamur ve rüzgar altında yapılana kadar basit görünür:
- Kapılar ve Menteşeler
- Çit Braketleri
- Yemlikler ve Ahırlar
- Çitler ve Ağıllar
Çiftlik onarımlarında hangi kaynak yöntemi en iyi sonucu verir?
Kaynak yapacağınız bölgeye ve metalin gerçekçi olarak ne kadar temizlenebileceğine bağlı olarak kaynak yöntemini seçin.
Elektrot Kaynak (SMAW) — Saha Onarımları İçin En İyi Yöntem
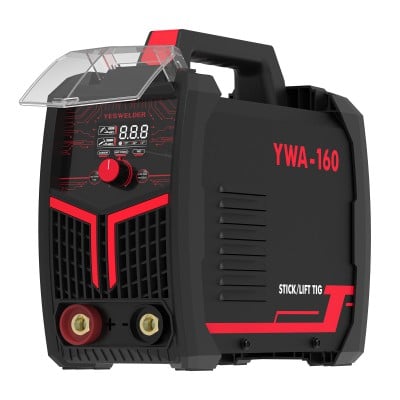
Elektrot kaynak makinesi, kötü koşullar altında bile çalışmaya devam ettiği için çiftliklerde en çok tercih edilen makinedir.
- Rüzgara Daha İyi Dayanır: Uçup gidecek koruyucu gaz yok.
- Pas ve kire karşı dayanıklıdır: Yine de hazırlık gerektiriyor, ama hataları kolayca telafi edebiliyor.
- Güç Vermesi Kolay: Jeneratörlerle iyi çalışır.
- Daha düşük kurulum maliyeti: Sık sık onarım yapan çiftlikler için harika.
Şunlar için idealdir: şasiler, bağlantı parçaları, kepçeler, römork tamirleri, takviye plakaları.
MIG Kaynak (GMAW) — Atölye Çalışmaları ve İmalat İçin En İyisi
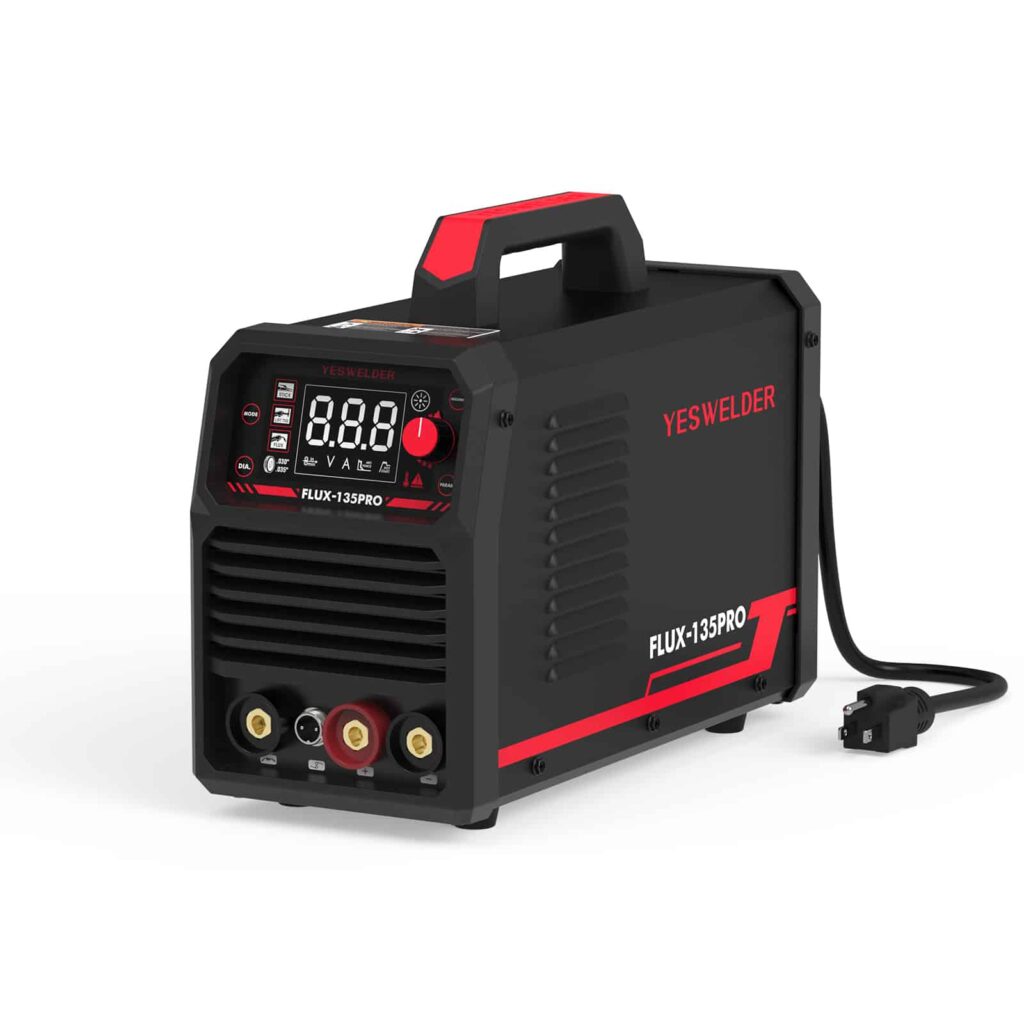
Ortamı kontrol edebildiğiniz takdirde MIG kaynak makinesi hızlı ve temiz çalışır.
En uygun kullanım alanları: imalat, orta kalınlıkta çelik, özel bağlantı parçaları, tekrarlanabilir atölye onarımları.
Dikkat edilmesi gerekenler: dış mekan rüzgarı (gaz kaplaması başarısız olur ve gözeneklilik daha sonra ortaya çıkar).
TIG Kaynak (GTAW) — Hassas İşlemler ve Alüminyum İçin En İyi Seçenek
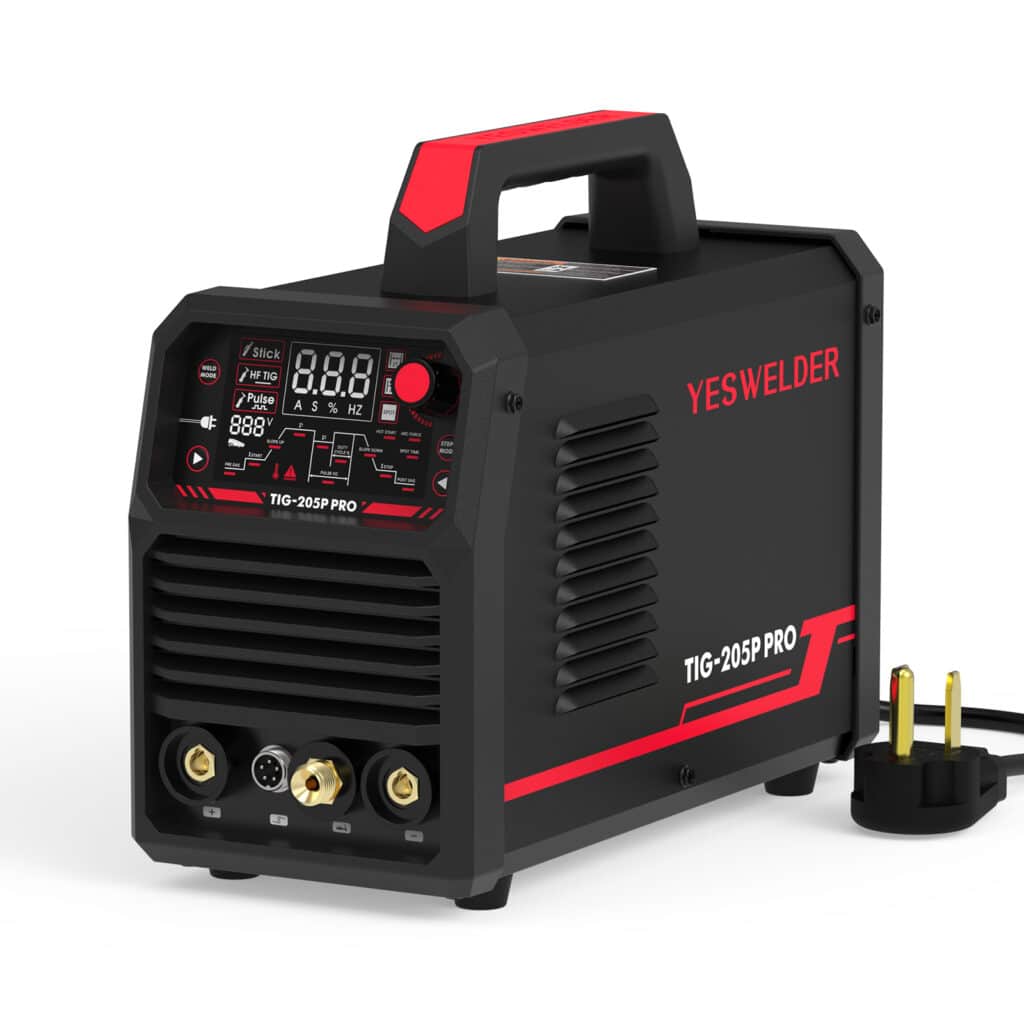
TIG kaynak makinesi en fazla kontrol imkanı sunar, ancak daha yavaştır ve beceri gerektirir.
İnce malzemeler, paslanmaz çelik bileşenler ve alüminyum sulama parçaları için en uygunudur .
Hızlı karşılaştırma
| Süreç | En iyi kullanımı | Saha Dostu | Yetenek seviyesi |
| Sopa | Ağır Yapısal Onarım | Evet | ılımlı |
| MIG | Hızlı Atölye Tamirleri + İmalat | Sınırlı Dış Mekanlar | Başlangıç-Orta Seviye |
| TIG | İnce Metaller + Alüminyum | Yok hayır | Gelişmiş ortodontik vakalar için kapsamlı çözüm paketi |
Tarım Aletlerinde Doğru Kaynak İşlemi Nasıl Yapılır? Basit Bir Onarım İş Akışı
Sağlam bir çiftlik onarımı çoğunlukla hazırlık aşamasından ibarettir. Kaynak dikişi ilk adım değil, son adımdır.
- Önce güvenliği sağlayın: Cihazı kapatın, sıcak parçaları soğutun ve yakıt/yağı çalışma alanından uzak tutun.
- Crack dosyasının tamamını burada bulabilirsiniz: Bölgeyi temizleyin ve çatlağın ucunu bulun (birçok çatlak göründüğünden daha uzundur).
- Eklemi hazırlayın: Parlak metal yüzeye ulaşana kadar zımparalayın ve gerekirse tam kalınlıkta kaynak yapabilmek için bir oluk açın.
- Isıyı kontrol edin: Gerektiğinde kalın bölümleri veya hassas metalleri önceden ısıtın, ardından ince kenarları aşırı ısıtmaktan kaçının.
- Kontrollü geçişlerle kaynak yapın: Kalın çeliklerde birden fazla geçiş kullanın ve "tek bir büyük sıcak geçişten" kaçının.
- Gerektiğinde takviye ekleyin: Bölge bilinen bir gerilme noktası ise, takviye parçaları, bağlantı plakaları veya aşınma şeritleri kullanın.
- Soğutun ve tekrar kontrol edin: İyice soğumasını bekleyin, ardından alt oyuk, kaynaşma eksikliği veya gözeneklilik olup olmadığını kontrol edin.
Eğer bir onarım aynı noktada tekrar tekrar çatlıyorsa, sorun genellikle bağlantı tasarımında, çatlak hazırlığının yetersiz olmasında veya plaka/takviye gerektiren gerilmede yatar; kullanılan demir çubuk markasında değil.
Hangi metaller tarımsal kaynak işlemlerini göründüğünden daha zor hale getiriyor?
Farklı metaller farklı nedenlerle bozulur. Eğer hepsini aynı şekilde kaynak yaparsanız, daha sonra çatlaklar oluşur.
hafif Çelik
Bu, en yaygın tarım malzemesidir ve onarımı en kolay olanıdır. Doğru hazırlık ve iyi teknikle, hataları telafi etmek zordur.
Yüksek Karbonlu Çelik (Kesici Kenarlar, Bıçaklar)
Yüksek karbonlu çelik, çok fazla ısıya maruz bırakılırsa veya çok hızlı soğutulursa çatlayabilir.
En iyi uygulama: kontrollü ısı girişi, doğru dolgu malzemesi ve ani soğutmadan kaçınma.
Dökme Demir (Eski Gövdeler, Motor Parçaları)
Dökme demir tamirleri çok çabuk ters gidebilir.
- Ön ısıtma çatlamayı önlemeye yardımcı olur.
- Yavaş soğutma önemlidir (Bu aşamayı aceleye getirmek, kırılgan onarımlara yol açar.)
- Doğru elektrotları/dolgu malzemesini kullanın.
Alüminyum (Sulama, Hafif Bileşenler)
Alüminyum kaynağı, temiz hazırlık ve sıkı ısı kontrolü gerektirir. Hassas işler için TIG kaynağı yaygın olarak kullanılır.
Sert yüzey kaplama nedir (ve ne zaman yapmaya değer)?
Sert yüzey kaplama, toprak, kaya veya yem malzemelerine sürtünen parçalara aşınmaya dayanıklı bir katman ekler.
Sert yüzey kaplaması genellikle şu durumlarda faydalıdır:
- Aynı aşınmış parçayı her sezon değiştiriyorsunuz.
- Ana metal hâlâ sağlam, ancak temas yüzeyi hızla aşınıyor.
- Arıza giderme çalışmaları arasındaki aralıkların daha uzun olmasını istiyorsunuz.
Sık karşılaşılan sert yüzey kaplama hedefleri:
- Pulluk bıçakları ve uçları
- Çiftçi ipuçları
- Burgu kenarları
- Kova ağızları ve kesici kenarlar
Tarım arazilerinde kaynak işi için hangi aletlere ihtiyacınız var?
Sağlam bir tarım kaynak ekipmanının olmazsa olmazı taşınabilirlik ve güvenilirliktir, gösterişli ekstralar değil.
Temel Araçlar
- Kaynak makinesi (elektrot / MIG / TIG)
- Elektrotlar veya dolgu teli
- Açılı taşlama makinesi + kesme diskleri
- Kelepçeler ve mıknatıslar
- Kesici alet (plazma veya oksijen yakıtlı)
- Koruyucu ekipman (kask, eldiven, ceket, bot)
Saha Kurulum Kontrol Listesi
- Jeneratör uyumluluğu: Güç kaynağınızın başlatma yüklerini kaldırabileceğinden emin olun.
- Hava koruması: Toz ve titreşim, zayıf kasaları hızla tahrip eder.
- Hazırlık araçları en önemlisidir: Taşlama ve montaj işlemleri, onarım kalitesini çoğu zaman kaynakçının kendisinden daha çok belirler.
Tarım Kaynakçılığının Maliyeti Ne Kadar?
Çiftliklerdeki kaynak işlerine ilişkin faturaların büyük çoğunluğu dört maliyet faktöründen kaynaklanmaktadır:
- Mobil arama ücreti: seyahat + kurulum süresi
- Çalışma süresi: kesme, taşlama, kaynak, temizleme, yeniden montaj
- Sarf: çubuklar/tel, gaz (kullanılıyorsa), diskler, uçlar
- Ek adımlar: Dökme demir/yüksek karbonlu çelik, sertleştirme katmanları, takviye plakaları için ön ısıtma
Örnek: “Yükleyici Kepçe Ağzında Çatlak” Maliyet Dökümü (Tipik)
- Çatlak hazırlığı + taşlama: 30–60 dk
- Kaynak + takviye şeridi: 45–90 dk.
- Temizleme + yeniden kontrol: 15–30 dk
Tipik toplam maliyet aralığı: 150–500 dolar (çatlak bağlantı noktalarına kadar uzanıyorsa veya metal ciddi şekilde aşınmışsa daha fazla olabilir).
Tarım Kaynakçılığı ile Endüstriyel Kaynakçılık Arasındaki Gerçek Fark Nedir?
Tarımsal kaynak işlerinde öncelik işlevselliğe ve kesintisiz çalışma süresine verilir. Endüstriyel kaynak işlerinde ise öncelik kontrollü koşullar altında tekrarlanabilirliğe ve hassasiyete verilir.
| Görünüş | Tarım Kaynakçılığı | Endüstriyel Kaynak |
| Amaç | Onarım + güçlendirme | Üretim |
| çevre | Dış mekan + değişken | Kontrollü mağaza |
| Hassas | Pratik | Yüksek hassasiyet |
| Otomasyon | asgari | Genellikle otomatik |
| En öncelikli | Çalışma Zamanı | Üretim verimliliği |
Tarım Ekipmanlarını Ne Zaman Tamir Etmelisiniz, Ne Zaman Yenisiyle Değiştirmelisiniz?
Her çatlak kaynakla onarılmamalıdır. Bazı hasarlar onarım sorunu değil, güvenlik sorunudur.
Parçaları şu durumlarda değiştirin:
- Hasar kritik yük bölgesinde ve takviye ile mukavemeti geri kazandırılamayacak.
- Metal yorgunluğu yaygın bir sorundur (çoklu çatlaklar, ince duvar, tekrarlanan arızalar).
- Korozyon yapısal bütünlüğü aşındırdı.
Onarım şu durumlarda iyi bir seçenektir:
- Hasar yereldir.
- Hizalama ve geometri hala istikrarlı.
- Bir plaka/takviye, gerilimi azaltabilir ve tekrarlayan çatlamaları önleyebilir.
Emin değilseniz, profesyonel bir değerlendirme yaptırın. Yük taşıyan bir alanda yapılan "geçici bir çözüm" yaralanma riskine dönüşebilir.
Bir Tarım Kaynakçısını Mükemmel Kılan Beceriler Nelerdir?
En iyi tarım kaynakçıları sadece "kaynak dikişi atmakla" yetinmezler. Mekanikçiler gibi düşünürler.
- Arıza oluşmadan önce gerilim noktalarını tespit edin.
- Metallerin ve ısı davranışlarının anlaşılması
- Eklem yerlerini düzgünce hazırlayın (can sıkıcı olsa bile).
- Makinenin kullanım şekline uygun takviyeler oluşturun.
- Yakıt, toz ve engebeli zeminlerde güvenli bir şekilde çalışın.
Çiftlikte Asla Atlamamanız Gereken Güvenlik İpuçları
Tarım arazilerinde kaynak işi ek tehlikeler içerir. Temiz bir atölye işi gibi davranmayın.
- Yangın riskini düşük tutun: Yakıt, yağ ve kuru mahsul kalıntıları çok çabuk tutuşur.
- Tahıl tozunu izleyin: Kapalı alanlarda yanıcı olabilir.
- Çalışma alanını sabitleyin: Engebeli zemin, darbe ve devrilme tehlikelerini artırır.
- Kabloları ve iletkenleri koruyun: Sıkışma noktalarından ve ıslak alanlardan kaçının.
Son Düşüncelerimiz
Tarım kaynakçılığı, zamanlamanın en önemli olduğu anlarda tarım ekipmanlarınızın çalışır durumda kalmasını sağlar. Doğru yöntemi seçerseniz, bağlantı yerini düzgün bir şekilde hazırlarsanız ve bilinen gerilme noktalarını güçlendirirseniz, ekipman ömrünü uzatabilir ve değiştirme masraflarını azaltabilirsiniz; üstelik aynı onarımı birkaç haftada bir tekrarlamak zorunda kalmadan.
SSS
Tarımsal kaynak işlemlerinde sık yapılan hatalar arasında, uygun hazırlık yapılmadan pas veya boya üzerine kaynak yapılması, kırık uçlarında çatlak durdurucu deliklerin açılmaması, yüksek karbonlu çeliğin aşırı ısıtılması ve yüksek gerilimli bölgelerde takviye malzemesinin kullanılmaması yer almaktadır. Bu hatalar genellikle tekrarlayan çatlamalara ve ekipman ömrünün kısalmasına yol açar.
Açık alanda yapılan çiftlik onarımlarında, rüzgara ve kirli metale daha güvenilir bir şekilde dayanabildiği için MMA (elektrot kaynağı) genellikle daha iyidir. MIG kaynağı daha hızlı ve daha temizdir, ancak en iyi sonucu kontrollü iç mekan ortamlarında verir.
Yapısal çelik tarım ekipmanları için, 6011 paslı veya kirli metaller için idealdir, 7018 ise temiz ve uygun şekilde hazırlanmış çelik üzerinde daha güçlü kaynaklar sağlar. En iyi seçim, metalin durumuna ve gerekli mukavemete bağlıdır.
Sert yüzey kaplama, pulluk bıçakları ve kepçe kenarları gibi yüksek aşınmaya maruz kalan parçalara aşınmaya dayanıklı bir kaynak tabakası uygular. Bu işlem, ana metali korur ve kullanım ömrünü uzatarak mevsimlik değiştirme maliyetlerini azaltır.
Hasar lokalize olduğunda ve yapısal hizalama stabil kaldığında onarım uygundur. Çatlaklar kritik yük taşıma alanlarını etkilediğinde, yorgunluk yaygın olduğunda veya korozyon yapıyı zayıflattığında değiştirme gereklidir.



