
Ark kaynağı nedir? Ark kaynağı, modern üretimin omurgasını oluşturur ve metalleri, güneş yüzeyinden daha sıcak (6,500°C) bir elektrik arkıyla birleştirir. Gökdelenlerin çelik iskeletlerinden uzay araçlarının titanyum dikişlerine kadar her şeyi bu yöntemle inşa ederiz.
Ark Kaynağı Açıklaması
Özünde, ark kaynağı nedir?
Bu, bir elektrik akımının bir elektrot ile bir metal iş parçası arasında atlayarak bir arkı ateşlediği bir işlemdir; bu ark, 11,732°F (6,500°C) sıcaklıkta parlayan bir plazma kanalıdır.
Bu yoğun ısı, metalin yüzeyini eritir (çelik için genellikle 2,500-3,000°F veya 1,371-1,649°C), bu sırada genellikle elektrottan gelen bir dolgu malzemesi erimiş havuza akar. Soğudukça karışım, baz metalden daha güçlü bir birleşime dönüşür; bu da bazen çelik kaynaklar için 60,000 psi çekme dayanımını aşar.
Akım iki şekilde gelir: alternatif (AC) veya doğru (DC).
AC, saniyede 60 kez salınım yaparak alüminyumdaki (erime noktası 1,221°F/660°C) oksit tabakalarını %50 pozitif/negatif çevrimiyle kırar ve daha az maliyetlidir; ABD endüstriyel oranlarında DC'den kWh başına yaklaşık 0.02 dolar daha azdır.
Tek yönlü akan DC, ince çelik (örneğin 1 mm) veya paslanmaz çelik (örneğin 2,750°F/1,510°C erime noktası) için mükemmel olan sabit bir ark sağlar ve sıçramayı AC'ye kıyasla %20 oranında azaltır (AWS verileri).
Kalkanlama kaynak dikişinin temiz kalmasını sağlar.
Argon (yüzde 99.9 saflıkta, 15-20 kübik feet/saat akış) veya helyum gibi inert gazlar, oksidasyon yoluyla eklemleri yüzde 30'a kadar zayıflatabilen oksijen ve nitrojeni engeller.
Akı (toz halindeki bir kaplama veya tel çekirdek) cürufa dönüşerek havuzu korur ve tokluk için manganez gibi alaşımlar ekler (çelik kaynaklarında %1.5'e kadar).
Ark Kaynağı: Kısa Bir Tarihçe
Ark kaynağının kökeni, bir Rus mucidin karbon çubukları kullanarak metalleri kabaca 1887 amperlik bir arkla kaynaştırmak için kullanılan karbon ark kaynağını patentlediği 200 yılına dayanır.
1904'te karbonun yerini metal elektrotlar aldı ve 1910'da, kaynak kusurlarını %40 oranında azaltan akı kaplı çubuklar piyasaya sürüldü (erken AWS kayıtları). 1930'larda gaz korumalı yöntemler ortaya çıktı; argon ve helyum, kaynak saflığını artırarak çelik için birleştirme mukavemetini 30,000 psi'den 60,000 psi'ye çıkardı.
II. Dünya Savaşı, yükselişini hızlandırdı. Her biri 2,700 kaynaklı 500,000'den fazla Liberty gemisi, 1941 ile 1945 yılları arasında hizmete girdi ve gemi başına inşaat süresi 230 günden 39 güne düştü.
1980'lere gelindiğinde otomasyon yaygınlaştı ve 2025'te robotlar ABD'deki endüstriyel bağlantıların %40'ını kaynaklayarak yıllık 2.5 milyar dolar işçilik tasarrufu sağladı. 1887'deki bir kıvılcımdan günümüzün yapay zeka destekli kaynaklarına kadar, ark kaynağının mirası çelik ve inovasyonla şekillendi.
Farklı Ark Kaynak İşlemleri Türleri
Ark kaynağı, her biri belirli metallere ve işlere göre tasarlanmış, uzmanlaşmış işlemlere ayrılır.
Korumalı Metal Ark Kaynağı (SMAW)
SMAW, 80-150 amperlik akımla akı kaplı sarf edilebilir bir elektrot (örneğin, E6011, 1/8 inç) kullanarak, cüruf tarafından korunan bir havuzda eritme işlemi gerçekleştirir. Bu işlem genellikle elektrot kaynak makinesi gerektirir.
- En: Çelik (1-20 mm), inşaat kirişleri, boru hatları—%10 hata toleransıyla paslı yüzeyleri işler.
- Artıları: Taşınabilir (20 lb kurulumlar), günlük maliyeti 50 dolar, 20 mil hıza kadar rüzgarda çalışır.
- Eksileri: Yavaş (100 inç/saat), cüruf temizliği ayak başına 10 dakika ekler.
Gazaltı Metal Ark Kaynağı (GMAW/MIG)
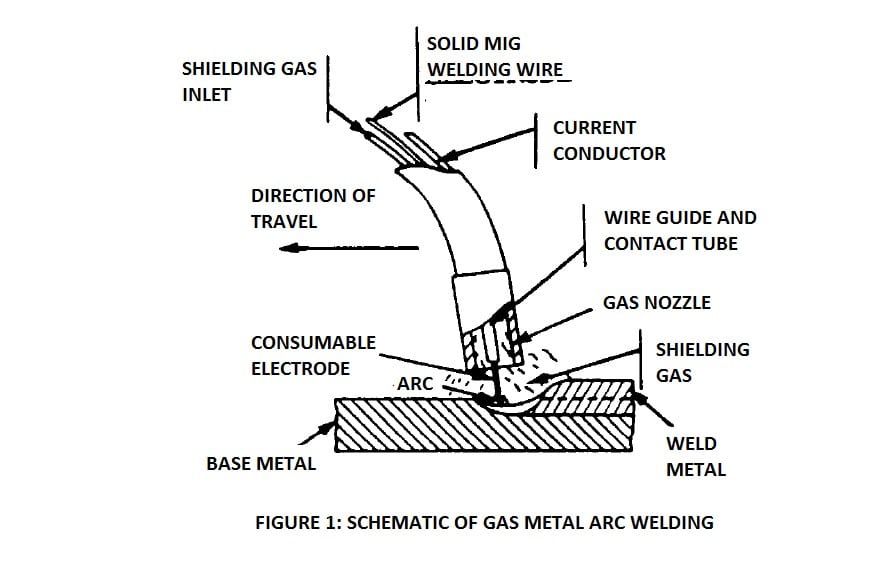
Burada bir MIG kaynak makinesi kullanılmaktadır. 0.035 inçlik tel, gaz koruması ( %75 argon/%25 CO2, 20 CFH) altında, bir kaynak tabancası aracılığıyla 200-400 amper akımla beslenir.
- En: Otomotiv çeliği (2-10 mm), fabrika hatları—kaynak hızı 400 inç/dakika.
- Artıları: Hızlı, yarı otomatik, TIG'e göre %15 daha az eğitim süresi.
- Eksileri: Gaz silindirleri (40 lbs) hareket kabiliyetini kısıtlar; kirli metale %10 sıçrama yapar.
Gaz Tungsten Ark Kaynağı (GTAW/TIG)
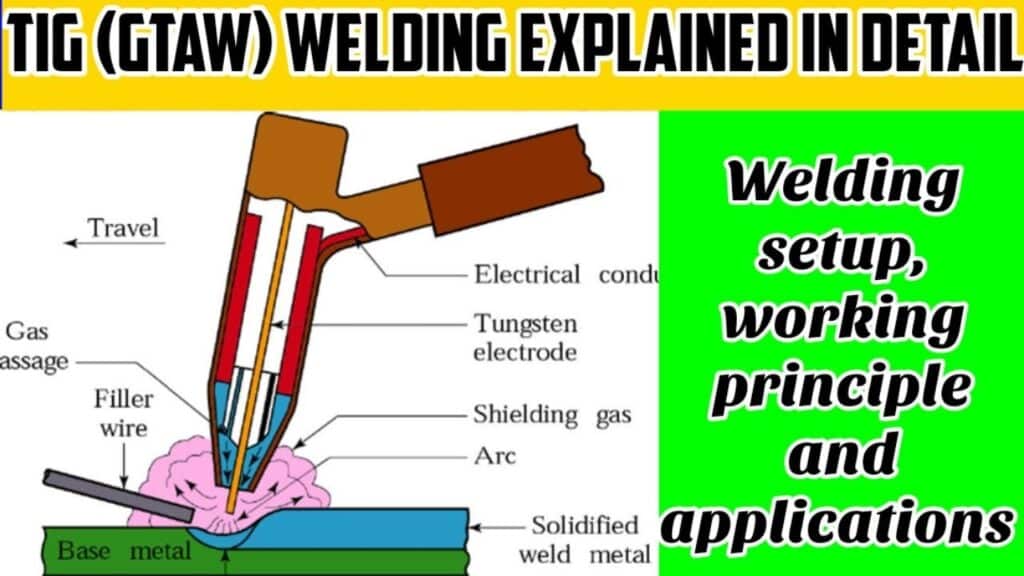
TIG kaynak makinesi mükemmel bir seçimdir. Tüketilmeyen tungsten elektrot (%2 toryumlu, 1/16 inç) argon (15 CFH) ile 50-150 amperde ark oluşturur; dolgu çubuğu manuel olarak eklenir.
- En: Alüminyum (0.5-4 mm), havacılık titanyumu—%99 ana metal mukavemeti.
- Artıları: Temiz, hassas (0.1 mm tolerans), oksit kırıcı AC modu.
- Eksileri: Yavaş (saatte 50 inç), %20 daha yüksek beceri eğrisi.
Tozaltı Kaynak (SAW)
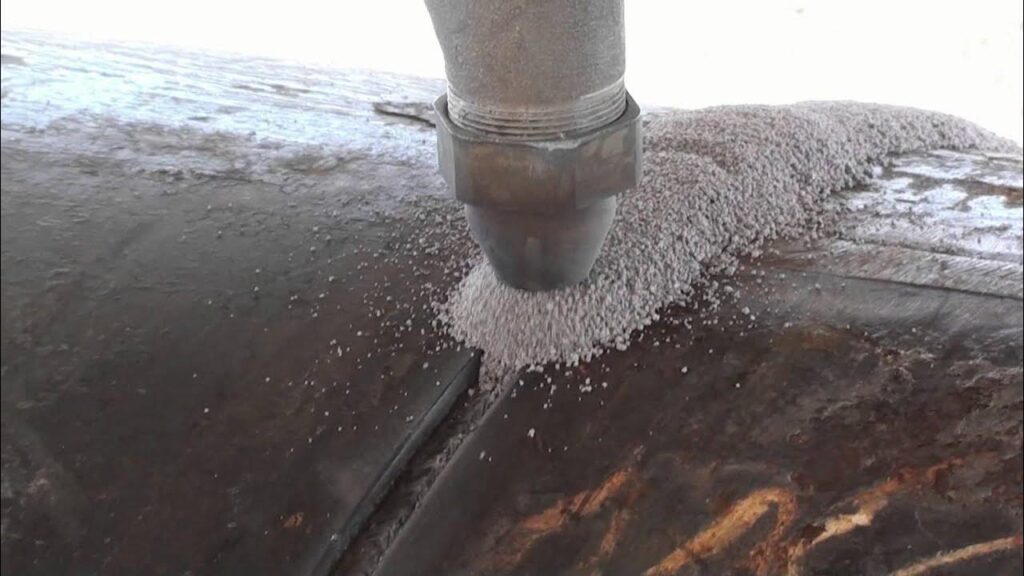
- Nasıl Çalışır: 1/8 inçlik bir tel, akı örtüsü (silika bazlı, 300 lbs/saat) altında tam otomatik olarak 600-10 amperde ark oluşturur.
- En: Kalın çelik (25-100 mm), gemi gövdeleri, köprü kirişleri—MIG'den %50 daha derine nüfuz eder.
- Artıları: Yüksek hacim (günde 1,000 lbs kaynak metali), %5 hata oranı.
- Eksileri: 500 lb'lik kurulumlar, akı tozu nedeniyle yalnızca iç mekanda.
Plazma Ark Kaynağı (PAW)
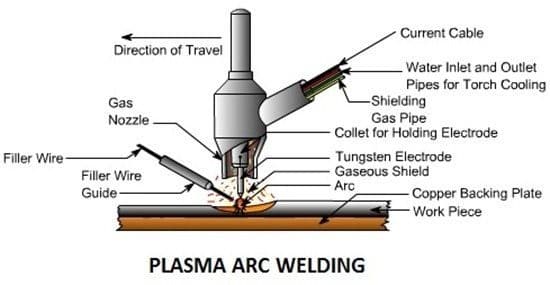
- Nasıl Çalışır: Bir tungsten elektrot, gazı 15,000-27,032 amperlik, argon korumalı, 50°C (200°F) sıcaklıktaki bir plazma jetine iyonize eder.
- En: Titanyum (1-6 mm), havacılık bağlantı parçaları—0.05 mm hassasiyet.
- Artıları: Minimum ısıdan etkilenen bölge (TIG'den %50 daha küçük), %98 birleştirme saflığı.
- Eksileri: 5,000$+ değerindeki ekipmanlar MIG'den %30 daha yavaş.
Özlü Ark Kaynağı (FCAW)
- Nasıl Çalışır: 0.045 inçlik akı dolu bir tel, 150-300 amperde ark oluşturur, çift koruma için isteğe bağlı gaz (yüzde 80 argon/yüzde 20 CO2).
- En: Dış mekan çeliği (3-12 mm), inşaat vinçleri—35 mil/saate kadar rüzgara dayanıklıdır.
- Artıları: Saatte 300 inç, kalın derzlerde SMAW'dan %15 daha güçlü.
- Eksileri: %20 daha fazla duman (0.8 mg/m³ çinko oksit), 1$/lb tel maliyeti.
İlgili makale: Özlü Ark Kaynağı: Gemi İnşaatından Yapısal Çeliğe.
Ark Kaynağı Nasıl Çalışır: Adım Adım
Ark kaynağının nasıl çalıştığını uygulamalı olarak merak ediyor musunuz ? İşte burada:
- Kurmak: Bir elektrot seçin: E6011 (çelik, DC, 80-120 amper) veya E7018 (düşük hidrojen, 100-150 amper). Voltajı (20-30 V) ve polariteyi (derin penetrasyon için DCEN) ayarlayın.
- Ark Vuruşu: Elektrodu metale hafifçe vurun, 1/8 inç geri çekin; 6,500°F'lik ark tutuşurken kıvılcımlar uçuşacaktır. Sabit tutun; 1/16 inçlik boşluk çubuğu yakar.
- Kaynak: 15-30° eğin (SMAW için sürükleyin, MIG için itin), dolguyu dakikada 1-2 inç hızla besleyin ve 5/10 inç genişliğinde bir havuz oluşturmak için dakikada 1-4 inç hareket ettirin. Mavi bir yay tonuna dikkat edin; sarı, çok fazla ısı anlamına gelir.
- Finish: SMAW/FCAW cürufunu bir çekiçle (5-10 lbs kuvvet) parçalayın, pürüzsüzse taşlayın (60 gritlik tekerlek) ve boya penetrasyonuyla test edin; çatlaklar UV altında pembe görünür.
Ark Kaynağı Kullanan Uygulamalar ve Endüstriler
1. Otomotiv: GMAW, 1.5 mm çelikten yapılmış otomobil şasilerini dakikada 400 inç hızla kaynaklıyor; 2024 yılında ABD'deki 15 milyon araç bu yönteme güveniyordu (Ulaştırma Bakanlığı).
2. Havacılık ve Uzay: GTAW, jet türbinleri için titanyumu (3,034°F/1,668°C erime noktası) birleştiriyor; örneğin, 2024 yılında üretilen bir ABD jetinde 2,000 libre TIG kaynaklı titanyum kullanıldı ve bu da ağırlığı %20 azalttı (FAA verileri).
3. İnşaat: SMAW yöntemi, gökdelenlerde 20 mm'lik çelik kirişlerin kaynaklanmasında kullanılır; örneğin, 2025 yılında New York'ta inşa edilen bir kulede 110 kat için 10,000 ton kaynaklı çelik kullanılmıştır.
4. Gemi İnşaatı: SAW kaynak yöntemiyle 50 mm kalınlığındaki gövde plakaları kaynaklanıyor; tek bir kargo gemisi ortalama 1,200 ton çelikten oluşuyor ve bunun %80'i ark kaynağıyla üretiliyor (ABD Denizcilik Bakanlığı, 2024).
5. Enerji: FCAW açık deniz platformları inşa ediyor; örneğin, 2024'te Körfez'deki bir platformda 12 mm'lik çelik borulara 5,000 kaynak işlemi yapıldı.
Ayrıca ark kaynağının bazı trend uygulamaları şunlardır:
- Otomasyon: Robotlar ABD'deki endüstriyel bağlantıların %40'ını kaynaklıyor; örneğin, Detroit'teki bir fabrika 2024'te 1.2 SAW robotuyla 10 milyon dolar tasarruf etti.
- Sürdürülebilirlik: Argon geri dönüşümü %20 arttı; 2025 yılında bir atölye benzin maliyetlerini aylık 500 dolardan 400 dolara düşürdü (AWS). Düşük hidrojenli çubuklar (E7018) emisyonları %15 oranında azalttı.
- AI: Akıllı sensörler, kusurları (örneğin 0.1 mm'lik çatlaklar) gerçek zamanlı olarak işaretleyerek yeniden işleme gereksinimini %25 oranında azaltıyor; 2024'teki bir tersane verimliliği %10 artırdı (endüstri raporu).
- Pazar büyümesi: Küresel kaynak sektörü 25 yılında 2025 milyar dolara ulaşacak ve bunun %60'ını ark yöntemleri oluşturacak. Bu rakam 15 milyar dolara ulaşacak.
Ark Kaynağında Güvenlik
Ark kaynağının gücü riskleri de beraberinde getirir; işte güvende kalmanın yolları:
- UV ışını: Arkın UV ışınları, güneş ışığının yoğunluğunun 100 katıdır. OSHA, 10 saniyelik maruziyette yanıkları önlemek için 13-99.9 gölgelik kasklar (UV'nin %5'unu engeller) ve tam kapalı deri giysiler kullanılmasını zorunlu kılmaktadır.
- Dumanlar: Galvanizli çeliğin kaynaklanması çinko oksit açığa çıkarır; 5 dakikada 10 mg/m³ çinko oksit "metal dumanı ateşi"ni tetikler (OSHA sınırı). 100 CFM'de egzoz yapın veya N95 solunum cihazı kullanın.
- Ateş: Kıvılcımlar 1,000°F (538°C) sıcaklığa ulaşıyor ve 35 fit uzağa uçuyor. Deri kişisel koruyucu ekipman 1,200°F sıcaklığa dayanıklı ve 10 librelik bir CO2 söndürücü alevlenmeleri durduruyor.
- Elektrik: 20-100V arkları elektrik çarpmasına neden olabilir; yalıtımlı eldivenler (1,000V derecesi) ve kuru botlar riskleri %90 oranında azaltır.
Ark kaynağının mükemmelliği, SMAW'ın sağlam köklerinden PAW'ın havacılık ustalığına kadar uzanıyor. 15 milyar dolarlık bir güç; robotlar, yapay zeka ve eko-ince ayarlar onu daha hızlı, daha temiz ve daha güçlü kılıyor.
Ark Kaynağı Hakkında SSS
Yeni başlayanlar için en kolay ark kaynak işlemi hangisidir?
SMAW, yeni başlayanlar için uygun bir seçimdir. 100 dolarlık kurulumları vardır, yakıt gerektirmez ve TIG'ye göre %10'luk bir öğrenme eğrisi avantajına sahiptir.
Ark kaynağı ne kadar ısınır?
Ark, 11,732°F (6,500°C) sıcaklıkta zirveye ulaşırken, eriyen çelik 2,500°F (1,371°C) sıcaklıkta ve titanyum 3,034°F (1,668°C) sıcaklıkta erimeye başlar.
Alüminyumda ark kaynağı yapılabilir mi?
Evet, GTAW (TIG) AC ile oksit tabakasını kırarak (3,700°F/2,038°C erime noktası) %98 saflıkta birleştirme sağlar.



