
Özlü tel kaynağı , resmi adıyla Özlü Tel Ark Kaynağı (FCAW), modern imalatçılar için mevcut en çok yönlü ve verimli kaynak işlemlerinden birini temsil eder. Bu yarı otomatik kaynak yöntemi, elektrot kaynağının taşınabilirlik avantajlarını MIG kaynağının hızı ve verimliliğiyle birleştirerek, hem profesyonel kaynakçılar hem de ciddi hobi sahipleri için vazgeçilmez bir teknik haline gelir.
FCAW kaynak yöntemi, kaynak işlemi sırasında koruma, oksit giderme ve ark stabilizasyonu sağlayan akı bileşikleriyle doldurulmuş sürekli boru şeklinde bir tel elektrot kullanır. Bu yenilikçi tasarım, geleneksel kaynak yöntemleriyle ilişkili birçok sınırlamayı ortadan kaldırırken, dış mekan çalışmaları, rüzgarlı ortamlar ve derin penetrasyon gerektiren uygulamalar da dahil olmak üzere zorlu koşullarda üstün performans sunar.
Özlü tel kaynak yönteminin artan popülaritesi, çeşitli uygulamalarda yüksek kaliteli sonuçlar sunarken mükemmel verimlilik oranlarını koruyabilmesinden kaynaklanmaktadır. Bu süreci anlamak, yeteneklerini genişletmek ve diğer kaynak yöntemleriyle zorlu olabilecek projelerin üstesinden gelmek isteyen kaynakçılar için yeni olanaklar açmaktadır.
Flux Çekirdek Kaynak İşleminin Anlaşılması
Özlü tel kaynak işlemi, sürekli beslenen boru şeklindeki bir elektrot ile iş parçası arasında kurulan bir elektrik arkı vasıtasıyla çalışır. Boru şeklindeki telin çekirdeğinde, kaynak işlemleri sırasında birçok kritik işlevi yerine getiren özlü bileşikler bulunur. Tel eridikçe, bu özlü bileşikler, erimiş kaynak havuzunu atmosferik kirlenmeden koruyan koruyucu cüruf ve gazlar oluşturur.
FCAW işlemi, mükemmel penetrasyon özelliklerini korurken, elektrot kaynak yöntemine kıyasla önemli ölçüde daha yüksek biriktirme oranları üretir. Sürekli tel beslemesi, elektrot kaynak yönteminde gerekli olan sık elektrot değişimlerini ortadan kaldırarak, daha uzun kaynaklarda ve tekrarlayan uygulamalarda verimliliği önemli ölçüde artırır.
Akı çekirdekli kaynaktaki ark özellikleri, MIG kaynağına göre daha kuvvetli ve nüfuz edici olma eğilimindedir; bu da onu özellikle kalın malzemelerin birleştirilmesinde ve tek geçişli uygulamalarda tam birleşme yeri penetrasyonu elde edilmesinde etkili kılar. Bu nüfuz edici ark, diğer kaynak işlemlerinde sorunlara neden olabilecek haddehane pulu, hafif pas ve boya gibi yüzey kirleticilerinin yanarak yok olmasına da yardımcı olur.
Özlü tel ark kaynağı, ana metalden daha yavaş soğuyan koruyucu bir cüruf tabakası oluşturarak, mekanik özellikleri iyileştiren faydalı kaynak sonrası ısıl işlem etkileri sağlar. Bu cüruf ayrıca, hassas malzemelerde çatlamaya neden olabilecek hızlı soğumaya karşı soğuyan kaynak metalini korur.
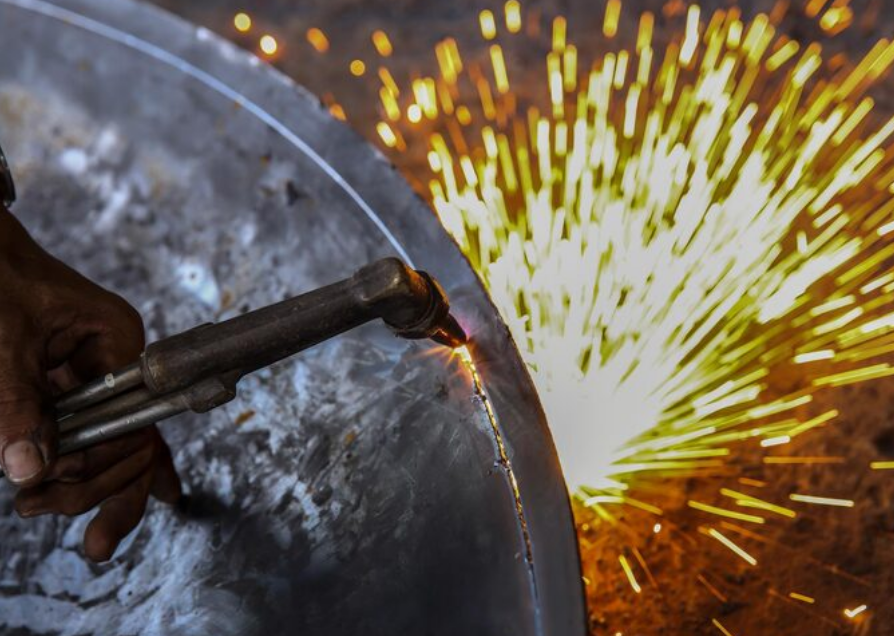
Akı Çekirdekli Kaynak Türleri: Kendinden Korumalı ve Gaz Korumalı
Kendinden korumalı özlü tel kaynağı, harici koruyucu gaz kullanmadan çalışır ve ark koruması ve kaynak koruması için tamamen tel çekirdeği içindeki özlü bileşiklere dayanır. Bu özelliği, kendinden korumalı FCAW'yi dış mekan kaynak işleri, saha onarım çalışmaları ve koruyucu gaz verilmesinin pratik veya imkansız olduğu uygulamalar için ideal hale getirir.
Kendinden korumalı özlü kaynak elektrotları, gaz korumalı versiyonlara göre genellikle daha fazla özlü bileşik içerir; bu da daha fazla cüruf ve sıçramaya neden olur, ancak üstün boşluk kapatma yeteneği ve yüzey kirliliğine karşı tolerans sunar. Bu özellikler, kendinden korumalı işlemleri özellikle yapısal kaynak, ağır imalat ve bakım uygulamaları için değerli kılar.
Gaz korumalı özlü tel kaynak yöntemi, özlü tel ile doldurulmuş boru şeklindeki teli, genellikle CO2 veya argon/CO2 karışımları olan harici koruyucu gazla birleştirir. Bu kombinasyon, kendinden korumalı yöntemlere kıyasla üstün ark özellikleri, daha az sıçrama ve gelişmiş mekanik özellikler sağlar; ancak gaz işleme ekipmanı gerektirir ve taşınabilirliği sınırlar.
Gaz korumalı FCAW, daha iyi yan duvar füzyonu ve geliştirilmiş süneklikle daha temiz kaynaklar üretir ve bu da onu üstün mekanik özellikler veya kozmetik görünüm gerektiren uygulamalar için tercih edilir kılar. Harici gaz koruması ayrıca, üretim kaynak ortamlarında daha yüksek hareket hızları ve gelişmiş verimlilik sağlar.
Bu iki yaklaşım arasındaki farkları anlamak, kaynakçıların belirli uygulamalar ve çalışma koşulları için en uygun akı çekirdek yöntemini seçmelerine yardımcı olur.
Ekipman Gereksinimleri ve Kurulum
Özlü tel kaynak ekipmanları, MIG kaynak sistemleriyle birçok bileşeni paylaşır , ancak belirli modifikasyonlar boru şeklindeki tel elektrotlar için performansı optimize eder. Standart MIG kaynak makineleri, uygun tel tahrik sistemi ayarlamaları ve temas ucu değişiklikleriyle genellikle özlü tel kaynağına olanak tanır.
Çok İşlemli Gazsız Akı Çekirdekli MIG Kaynak Makinesi
Akı özlü kaynak için tel tahrik sistemleri, boru şeklindeki telleri elektrodu ezmeden veya deforme etmeden tabanca kablolarından geçirmek için yeterli güce ihtiyaç duyar. Dört silindirli tahrik sistemleri, özellikle daha büyük çaplı akı özlü teller veya uzatılmış tabanca kabloları için, genellikle iki silindirli sistemlere kıyasla üstün besleme performansı sağlar.
Özlü kaynak teli seçimi, ana malzemenin kalınlığına, kaynak pozisyonuna ve istenen mekanik özelliklere bağlıdır. Yaygın tel çapları, sac metal uygulamaları için 0.035 inçten, ağır yapısal kaynak için 1/8 inç veya daha büyük çaplara kadar değişmektedir. Tel bileşimi, üreticiler ve uygulamalar arasında önemli ölçüde farklılık gösterir ve proje özelliklerine göre dikkatli bir seçim gerektirir.
Akı özlü kaynak için temas uçları, boru şeklindeki elektrodu kısıtlama olmaksızın yerleştirmek için genellikle katı tel uygulamalarından daha büyük açıklıklara sahiptir. Bazı uygulamalar, aşındırıcı akı özlü teller kullanıldığında akım transferini iyileştirmek ve uç ömrünü uzatmak için tasarlanmış özel temas uçlarından faydalanır.
Güç kaynağı gereksinimleri, amaçlanan uygulamalar için yeterli amper kapasitesine sahip sabit voltajlı makineleri tercih eder. Çoğu akı çekirdekli kaynak, püskürtme transfer modunda çalışır ve çalışma aralığı boyunca kararlı ark özelliklerini korumak için yeterli güç kaynağı kapasitesi gerektirir.
Akı Çekirdekli Kaynağın Temel Faydaları ve Avantajları
Özlü tel kaynak yönteminin avantajları arasında, diğer ark kaynak yöntemlerini çoğu zaman aşan olağanüstü verimlilik oranları yer almaktadır. Sürekli tel beslemesi, elektrot değiştirme süresini ortadan kaldırırken, daha yüksek biriktirme oranları çoğu uygulama için toplam kaynak süresini azaltır.
Özlü tel kaynak yönteminde yüksek kaynak hızı, katı tel yöntemlerine kıyasla daha büyük tel çaplarına ve daha yüksek akım yoğunluklarına olanak sağlayan boru şeklindeki tel tasarımından kaynaklanmaktadır. Bu özellik, özellikle büyük miktarda kaynak metali biriktirilmesini gerektiren ağır imalat işlerinde son derece değerlidir.
Derin nüfuz etme özellikleri, özlü tel kaynağını kalın malzemelerde ve tam eklem nüfuzu gerektiren uygulamalarda tek geçişli kaynak için mükemmel kılar. Nüfuz eden ark, diğer işlemlerde birleşme sorunlarına neden olabilecek yüzey oksitlerini ve kirleticileri yakar.
Her pozisyonda kaynak yapabilme özelliği, özlü tel kaynak işlemlerinin düz, yatay, dikey ve tavan pozisyonlarında etkili bir şekilde çalışmasını sağlar. Doğru teknik ve tel seçimi, her pozisyonda yüksek kaliteli kaynaklar elde edilmesini sağlayarak karmaşık imalat projeleri için esneklik sunar.
Hava koşullarına dayanıklılık , özellikle rüzgarlı koşullarda gaz korumalı işlemlerin zorlanacağı durumlarda etkili bir şekilde çalışan kendinden korumalı kaynak işlemleri için büyük bir avantajdır. Bu özellik, özlü kaynak yöntemini inşaat, boru hattı ve dış mekan onarım uygulamaları için paha biçilmez kılmaktadır.
Boşluk kapatma özelliği, özlü kaynak yönteminin diğer yöntemler için sorun yaratabilecek kötü birleşim koşullarını ve daha geniş kök açıklıklarını ele almasını sağlar. Akışkan kaynak havuzunun özellikleri, ideal olmayan bağlantı hazırlığı koşullarında bile boşlukları doldurmaya ve sağlam kaynaklar üretmeye yardımcı olur.
Uygulamalar ve Endüstri Kullanımları
Yapısal çelik kaynağı, özlü tel kaynağının en büyük uygulama alanlarından birini temsil eder ve birçok yapı yönetmeliği, yapısal imalat için FCAW (Özlü Tel Kaynağı) yöntemlerini özellikle tanır. Yüksek mukavemet, mükemmel tokluk ve üstün verimliliğin birleşimi, özlü tel kaynağını yapısal uygulamalar için ideal hale getirir.
Gemi inşa sanayinde gövde yapımı, bölme duvarı imalatı ve yapısal montaj için yoğun olarak özlü tel kaynak yöntemi kullanılmaktadır. Bu yöntem, denizcilik inşaatında yaygın olarak kullanılan ağır levha kaynak işlemleri için mükemmel verimlilik sağlarken, denizcilik hizmet koşullarına uygun mekanik özellikler de sunmaktadır.
Boru hattı yapımı, hem karada hem de denizde uygulamalar için büyük ölçüde özlü tel kaynağına dayanmaktadır. Kendinden korumalı özlü tel kaynak işlemleri, zorlu hava koşullarında etkili bir şekilde çalışırken, basınçlı boru hattı hizmeti için gereken mukavemeti ve dayanıklılığı da sağlar.
Ağır ekipman imalatında, çerçeve yapımı, kepçe imalatı ve yapısal bileşen montajı için özlü tel kaynak yöntemi kullanılır. Derin nüfuz ve boşluk kapatma yetenekleri, ağır ekipman yapımında sıkça karşılaşılan ağır bölümlerin ve bazen kusurlu uyumların üstesinden gelir.
Özlü tel kaynak yöntemi, kirlenmiş yüzeylerde çalışabilme ve yapısal onarımlar için mükemmel mukavemet özellikleri sağlama yeteneği sayesinde onarım ve bakım kaynak işlemlerinde avantaj sağlar. Kendinden korumalı kaynak işlemlerinin taşınabilirliği, özellikle saha onarım çalışmaları için onları son derece değerli kılar.
Kaynak Tekniği ve En İyi Uygulamalar
Özlü tel kaynak tekniği, katı tel MIG kaynağına göre nasıl farklılık gösterdiğini anlamayı gerektirir. Boru şeklindeki tel, farklı ark özellikleri ve kaynak havuzu davranışı yaratır; bu da optimum sonuçlar için özel yaklaşımlar gerektirir.
Özlü tel kaynak işleminde, genellikle 5-15 derece arasında hafif bir sürükleme açısı kullanılır, ancak bazı uygulamalarda itme teknikleri daha faydalı olabilir. İşlemin cüruf üretme özelliği, hareket açısı seçimini etkiler ve cüruf uzaklaştırma ve kaynak profili özelliklerini etkiler.
Kararlı ark koşullarını korumak için tel besleme hızı ve voltaj ayarlarının dikkatli bir şekilde koordine edilmesi gerekir. Özlü tel kaynak yöntemi, benzer katı tel uygulamalarına göre genellikle daha yüksek voltaj ayarlarında çalışır ve bu da standart MIG kaynak parametrelerinin ayarlanmasını gerektirir.
Çok geçişli kaynak işlemlerinde cüruf uzaklaştırma önemli bir husus haline gelir ve cüruf kalıntılarını önlemek için geçişler arasında tam temizlik gerektirir. Doğru geçişler arası temizleme teknikleri, sağlam kaynak kalitesini sağlar ve sonraki geçişlerde kusurların önlenmesine yardımcı olur.
Kök kaynak tekniği, bağlantı tasarımına ve destek koşullarına bağlı olarak özel prosedürler gerektirebilir. Birçok özlü tel kaynak uygulaması, iyi bir kök takviyesi sağlarken bağlantının tamamen nüfuz etmesini sağlayan delik kaynak tekniklerinden faydalanır.
Diğer Kaynak İşlemleriyle Karşılaştırma
FCAW ve MIG kaynak yöntemlerinin karşılaştırması, özlü telin üstün nüfuziyet ve rüzgar direnci sağladığını, MIG'in ise daha temiz çalışma ve daha iyi görünüm sunduğunu göstermektedir. Seçim, uygulama gereksinimlerine, çalışma koşullarına ve verimlilik önceliklerine bağlıdır.
Özlü tel kaynak ile elektrot kaynak karşılaştırması, özlü telin sürekli tel beslemesi ve daha yüksek biriktirme oranları sayesinde verimlilik avantajlarını ortaya koymaktadır. Elektrot kaynak ise dar alanlarda avantajlarını korurken, özel uygulamalar için daha geniş elektrot seçeneği sunmaktadır.
FCAW ve TIG kaynak yöntemleri, verimlilik ve uygulama kapsamı açısından önemli farklılıklar göstermektedir. TIG kaynağı üstün kontrol ve estetik sonuçlar sağlarken, özlü tel kaynak yöntemi çok daha yüksek biriktirme oranları ve üretim kaynak işlerinde daha iyi boşluk kapatma yeteneği sunar.
Bu karşılaştırmaları anlamak, kaynakçıların belirli uygulamalar için en uygun işlemi seçmelerine yardımcı olurken, her işlemin farklı kaynak senaryolarına getirdiği benzersiz güçlü yönleri de anlamalarını sağlar.
Güvenlik Konuları ve En İyi Uygulamalar
Özlü tel kaynak yönteminde güvenlik , genellikle özlü tel kaynak yöntemlerine göre daha fazla duman oluşumuna dikkat edilmesini gerektirir; bu durum, özlü telin ayrışmasından kaynaklanır. Özellikle kapalı alanlarda veya iç mekan uygulamalarında yeterli havalandırma kritik önem taşır.
Kişisel koruyucu ekipman, özlü tel kaynak işlemiyle ilişkili artan sıçrama oluşumunu ve UV radyasyon seviyelerini hesaba katmalıdır. Uygun giyim, göz koruması ve solunum koruması, yaralanmaları ve uzun vadeli sağlık sorunlarını önlemeye yardımcı olur.
Özlü kaynak işleminde oluşan kıvılcım ve sıçramalar nedeniyle yangın önleme tedbirleri özellikle önem kazanmaktadır. Doğru yangın gözetim prosedürleri ve sıcak iş izinleri, yanıcı ortamlarda yangınların önlenmesine yardımcı olur.
Özlü tel kaynağı, geleneksel yöntemlerin ötesine geçerek yeteneklerini genişletmek isteyen kaynakçılar için olağanüstü çok yönlülük ve verimlilik sunar. Yüksek biriktirme oranları, mükemmel nüfuziyet ve hava koşullarına dayanıklılığın birleşimi, özlü tel kaynağını ağır yapısal işlerden saha onarım işlemlerine kadar çeşitli uygulamalar için paha biçilmez bir araç haline getirir.
Toz çekirdekli kaynak yönteminin temellerini ve faydalarını anlamak, hem profesyonel hem de amatör kaynakçılar için yeni olanaklar sunar. Bu yöntem, diğer kaynak yöntemlerini tamamlayan benzersiz avantajlar sunarken, alternatif yöntemlerle zor olabilecek zorlu uygulamalar için de çözümler sunar.
Üstün kaliteli özlü tel kaynak ekipmanları ve FCAW uygulamaları konusunda uzman rehberliği için YesWelder'da bulunan kapsamlı çözümleri inceleyin . Teknik uzmanlıkları, zorlu uygulamalarda üstün kaynak performansı için doğru ekipmana sahip olmanızı sağlarken, özlü tel kaynak yeteneklerinizi optimize etmenize yardımcı olabilir.



