
Eğer bir MIG kaynak makinesine uzun süre baktıysanız , yalnız değilsiniz. Kablolar, gaz hatları ve kontrol düğmeleriyle dolu kutu, parçalarına ayırana kadar göz korkutucu görünebilir. Her parçanın tek ve net bir görevi vardır ve kaynak sorunlarının çoğu, nerede arayacağınızı bildiğinizde kolayca tespit edilebilen birkaç aşınma parçasından kaynaklanır.
Bu kılavuz, tipik bir GMAW kurulumundaki her önemli bileşeni ayrıntılı olarak göstermektedir. Bunları işlevlerine göre gruplandırdık, böylece güç kaynağından temas ucuna güvenle geçebilirsiniz. Tel beslemesi durduğunda, sıçrama artışları olduğunda veya arkta sorunlar başladığında tam olarak neyi kontrol etmeniz gerektiğini bileceksiniz.
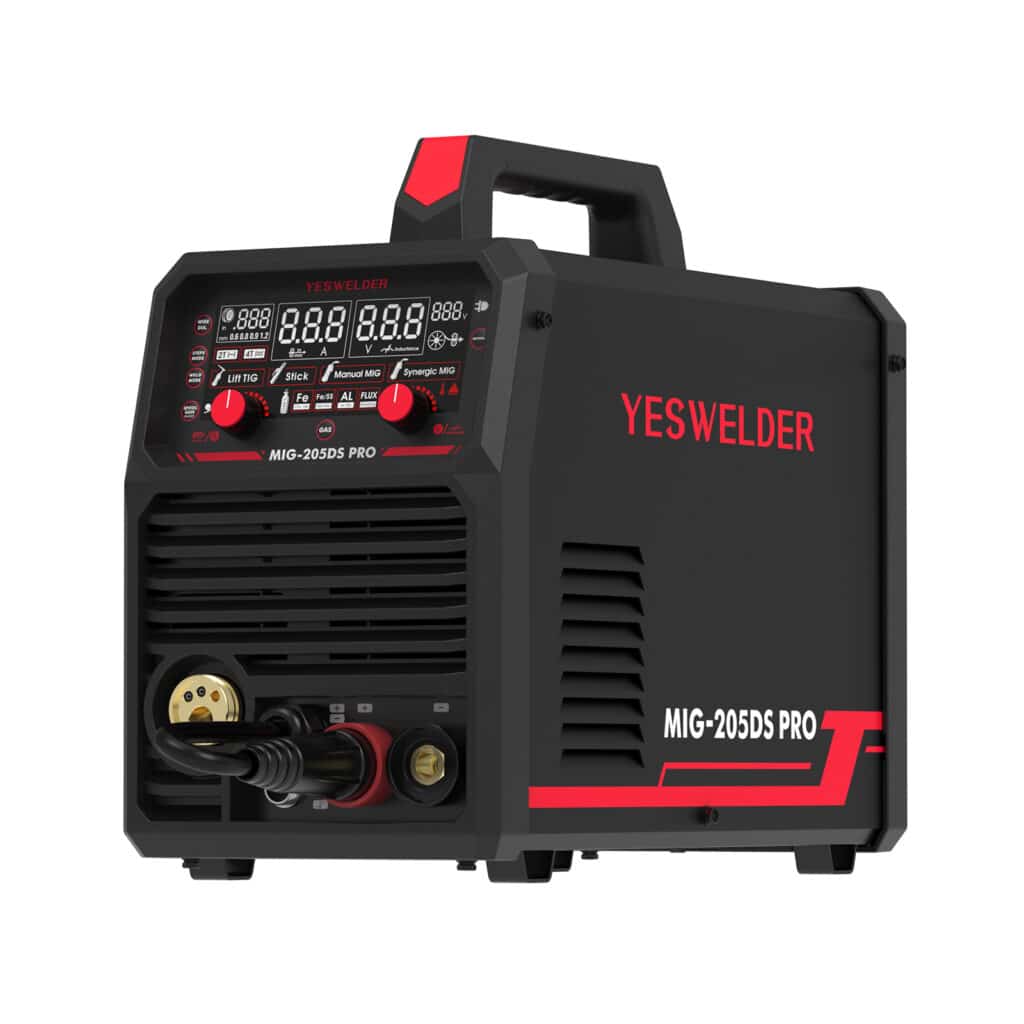
Güç Kaynağı ve Kontrol Arayüzü Hangi Parçalardan Oluşur?
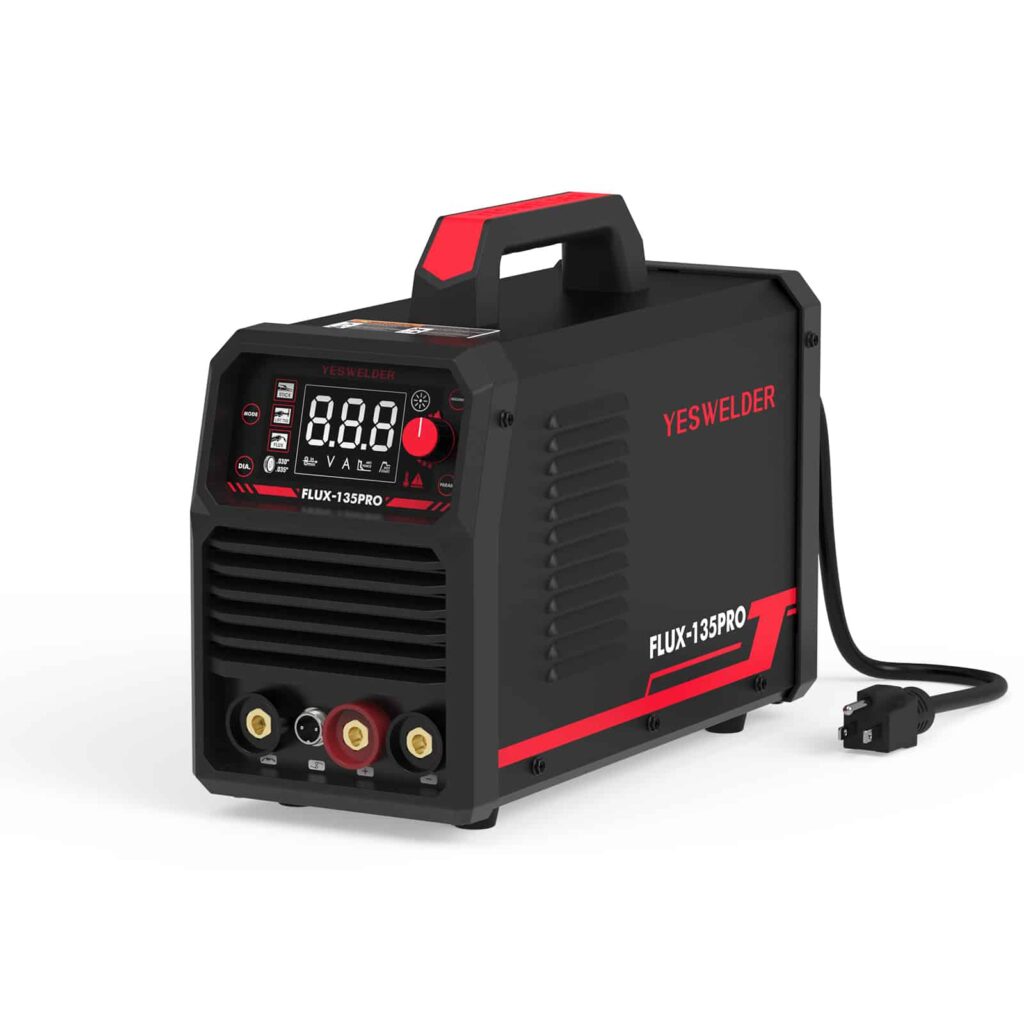
Kaynak makinesinin beyni güç kaynağıdır. Ana transformatörü veya invertörü, kontrol panelini ve akım yönünü ayarlayan kutup terminallerini barındırır.
Transformatör veya İnverter Muhafazası
Kaynak makinesinin en büyük kutusu olan güç kaynağı muhafazası, genellikle ana şasinin arkasında veya ortasında bulunur. Alternatif akım (AC) giriş gücünü alır ve doğru akım (DC) kaynak çıkışına dönüştürür.
Eski tip makineler bakır sargılar ve iç doğrultucular kullanır. İnverter makineler ise bunun yerine IGBT veya MOSFET güç elektroniği kullanır. Daha az ısınırlar ve daha hafiftirler. Makineyi her gün atölyede taşıyorsanız bu büyük bir avantajdır.
Soğutma deliklerini açık tutun. Tıkalı bir delik veya arızalı bir fan, gövdenin aşırı ısınmasına ve makinenin kapanmasına neden olur.
Kontrol Paneli / Kullanıcı Arayüzü
Ön panel, kaynak ayarlarını yaptığınız yerdir. Güç kaynağının ön yüzünde bulunur ve makinenin ne yaptığını gösterir.
Çoğu ünitede dört ana kontrol düğmesi bulunan kadranlar veya dijital bir ekran bulunur:
- Voltaj kontrolü ark uzunluğunu ayarlar. Daha yüksek voltaj, daha geniş ve düz bir kaynak dikişi sağlar.
- Tel Besleme Hızı (WFS), telin makaradan tabancaya ne kadar hızlı hareket ettiğini kontrol eder ve dakika başına inç (IPM) cinsinden ölçülür.
- Dijital ekran gerçek zamanlı voltaj, amper veya WFS değerlerini gösterir.
- Mod Seçiciler, 2T (tetiği basılı tutma) ve 4T (basıp bırakma) modları arasında veya sinerjik ve manuel modlar arasında geçiş yapar.
Aşınmış kadranlar ayarların titremesine neden olur. Tozlu atölyelerde ekranlar bazen arızalanabilir.
Polarite Terminalleri
Yan paneli açtığınızda, kablo besleme çıkışının yakınında veya bir terminal bloğunda kutup terminallerini göreceksiniz. Bunlar akımın hangi yöne akacağını kontrol eder.
Katı telli kaynak için, elektrotu DCEP (pozitif elektrot) konumuna ayarlayın. Bazı özlü kaynak telleri için DCEN (negatif elektrot) gerekebilir. Emin değilseniz, tel etiketini veya makine kılavuzunu kontrol edin. Burada tahmin yürütmek, kötü bir arkla uğraşarak bir öğleden sonrayı boşa harcamanın hızlı bir yoludur.
Gevşek terminaller arkın sıçramasına ve patlamasına neden olur. Tel tipiniz için yanlış kutupluluk, zayıf nüfuz ve kirli bir kaynak dikişi oluşturur. Kaynak birikintisini gördüğünüz anda bir şeylerin ters gittiğini anlayacaksınız.
Kaynak tabancası hangi parçalardan oluşur?
Kaynak tabancası her şeyin bir araya geldiği yerdir. Teli besler, gazı iletir ve akımı doğrudan birleştirme noktasına taşır.
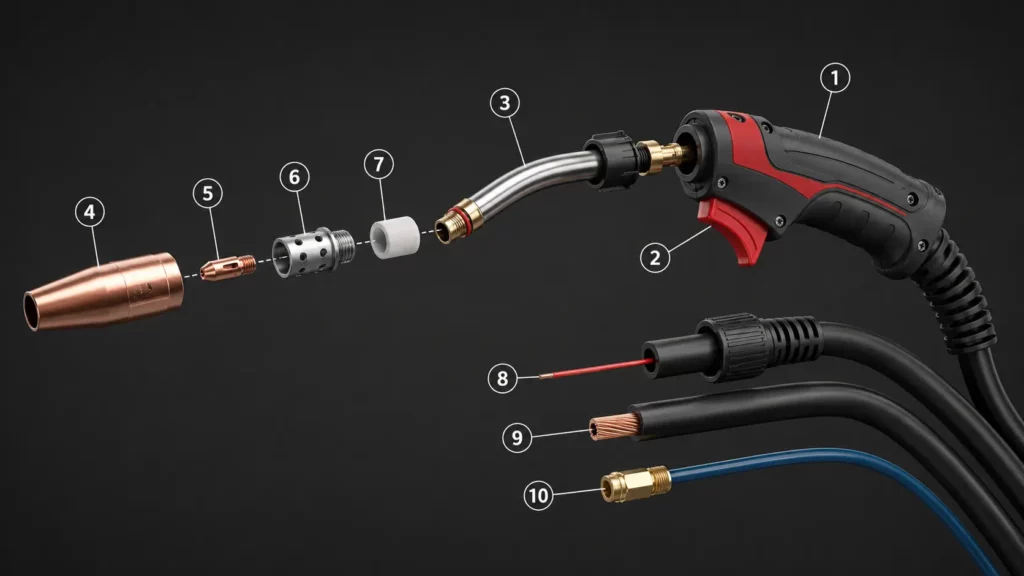
Silah Kabzası, Tetik ve Boyun Kısmı
Tutma yeri, elinizde tuttuğunuz kısımdır. Tetik ise her şeyin gerçekleşmesini sağlayan şeydir. Tetiği çektiğinizde makine aynı anda tel, gaz ve akım gönderir. Elinizi bıraktığınızda ise her şey durur.
Uzun süre kaynak yapıyorsanız ergonomik tutamaklar önemlidir. Sıkışık bir tutuş elinizi hızla yoracaktır. Tetik takılı kalıyorsa veya kaynak arkı çekildiğinde kesintiye uğruyorsa, içindeki anahtar aşınıyordur. Bu, değiştirilmesi ucuz bir parçadır, ancak işin ortasında arızalanan bir anahtar size bir gününüzü kaybettirebilir.
Kaz boynu, kaynak tabancasının ön tarafındaki kavisli metal borudur. Temas ucunu ve nozulu iş parçasına doğru yönlendirir. Tabanca modeline bağlı olarak 30° ile 60° arasında değişen açılar göreceksiniz. Çok ısınır. Çok uzun süre ve çok sert çalıştırırsanız, boyun deforme olur veya çatlar. Açı yanlış görünmeye başlarsa, uç bağlantı noktasını kaçırmadan önce değiştirin.
Kontak Ucu ve Gaz Nozulu
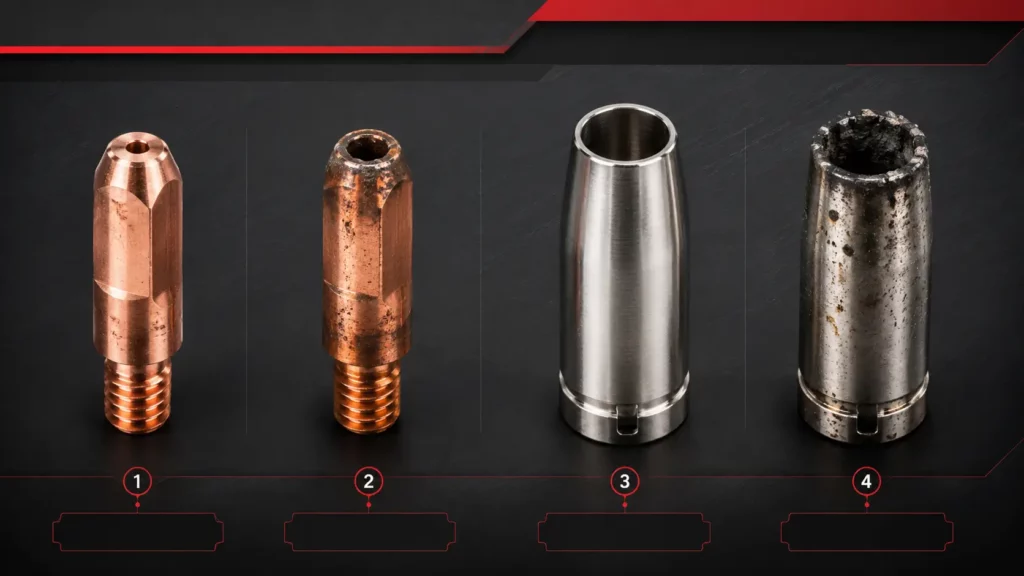
Temas ucu, telin arkla temas etmeden önce son temas ettiği noktadır. Tel çapınıza uygun bir delik açılmış küçük bir bakır veya bakır-zirkonyum parçasıdır. Delik çapı tam olarak eşleşmelidir. Çok büyük olursa iletkenlik düşer. Çok küçük olursa tel sıkışır.
Bu parça çok çabuk aşınır. Ark geri tepmesi deliği uzatır. Sıçramalar birikir ve açıklığı tıkar. Ark sapmaya başladığında veya tel düzensiz ilerlediğinde, yeni bir uç takın. Tanesi birkaç sente mal oluyor, bu yüzden aşınmış bir ucu idare etmenin bir anlamı yok. Eğer bir atölye işletiyorsanız, en çok kullandığınız boyutlarda uç stoklayın. Hiçbir şey, kontak uçlarının bitmesi kadar vardiyayı yavaşlatmaz.
Meme ucu, temas ucunun üzerine oturan pirinç veya bakır kapaktır. Gaz akışını şekillendirir ve kaynak havuzunu havadan korur. Tabancaya bağlı olarak konik veya silindirik şekiller görürsünüz. Sıçramalar meme ucunun iç kısmına yapışmayı sever. Biriktiğinde gaz akışı azalır ve gözeneklilik oluşur. Ayrıca, çok sıkarsanız dişler de sıyrılabilir. Temizlemek yardımcı olur, ancak iç kısım yuvarlaklığını kaybettiğinde değiştirin.
Gaz Difüzörü ve Yalıtkanı
Difüzör, nozulun arkasında ve temas ucunun etrafında bulunur. Koruyucu gazı eşit şekilde dağıtan küçük deliklere sahiptir, böylece kaynak havuzu temiz kalır. Difüzör olmadan, gaz tek yöne doğru fışkırır ve kaynağın geri kalanını açıkta bırakır. Sıçramalar bu delikleri tıkar. Tıpkı nozulda olduğu gibi dişler sıyrılır. Nozulu değiştirdiğinizde kontrol edin. Gaz akışı düzensiz görünüyorsa, bakılacak ilk yer difüzördür.
Yalıtkan, kaynak tabancasının iletken metal parçaları arasında bulunur. Akımın istenmeyen yerlere atlamasını engeller. Yalıtkan olmadan kısa devreler ve ark parlamaları meydana gelir. Isı zamanla yalıtkanda çatlaklara neden olur. Rastgele ark atlamaları yaşıyorsanız veya tabanca yanlış noktalarda aşırı ısınıyorsa, difüzörü çıkarın ve yalıtkanda çatlak veya yanık izleri olup olmadığını kontrol edin.
Silah Astarı, Güç Kablosu ve Gaz Hortumu
Astar, tabanca kablosunun tüm uzunluğu boyunca uzanan esnek bir çelik veya polimer borudur. Teli, besleyiciden temas ucuna mümkün olduğunca az sürtünmeyle yönlendirir. Kıvrımlar düşmandır. Tabanca sapındaki keskin bir kıvrım veya besleyici ucuna yakın bir kıvrım, telin birbirine dolanmasına veya metal talaşlarının oluşmasına neden olur. Astar çapı, telin çapıyla tam olarak eşleşmelidir. Çok sıkı olursa tel sıkışır. Çok gevşek olursa tel içeride dolanır. Besleme zorlaştığında veya tabancada metal talaşları gördüğünüzde astarı değiştirin.
Güç kablosu ve gaz hortumu, kaynak tabancasının kablo demetinin içinde bulunur. Kablo, kaynak akımını taşır. Hortum ise koruyucu gazı makineden tabancaya iletir. Yalıtımda kesik veya yanık izi olup olmadığını kontrol edin. Bağlantı noktalarındaki gaz sızıntıları, ek yerlerine sabunlu su püskürtüldüğünde kabarcıklar şeklinde görünür. Hasarlı bir kablo, sadece kaynak sorunu değil, aynı zamanda elektrik çarpması tehlikesi de oluşturur.
Kablo Besleme Sistemi Nasıl Çalışır?
Tel besleme sistemi, elektrot telini makaradan kaynak tabancasına sabit ve kontrollü bir hızda iter. Bu sistemde bir aksama olursa, ark kesintiye uğrar veya söner.
Tahrik Rulosu Düzeneği
Tahrik makaraları, kaynak makinesi kabini veya tel besleme ünitesinin içindeki oluklu tekerleklerdir. Teli kavrayıp kaynak tabancasına doğru iterler. Üç ana türü vardır:
- V şeklinde tırtıllı silindirler, özlü ve daha büyük katı tellere sıkıca tutunur.
- U şeklinde oluklu rulolar, alüminyum gibi yumuşak telleri deforme olmayacak şekilde sarar.
- Basınç kolu, ayarlanabilir gerilimle teli makaralara doğru sıkıştırır.
- Çok gevşek olursa tel kayar. Çok sıkı olursa tel ezilir veya yıpranır.
Aşınmış tırtıllar tutuş özelliğini kaybeder. Tel tipinize uygun olmayan oluk profili, daha ark oluşturmadan besleme sorunlarına neden olur. Makara ile teli eşleştirin ve her yeni makara taktığınızda gerginliği kontrol edin.
Tel Makarası Göbeği ve Freni
Makara göbeği, telinizi tutan mildir. Besleme duraklamaları sırasında makaranın fazla dönmesini önlemek için sürtünme frenine sahiptir.
Fren çok gevşekse, makara dönmeye devam eder ve teli tahrik silindirlerinin arkasına dolayarak karışıklığa neden olur. Çok sıkıysa, besleme motoru zorlanır ve durur. Tetiği bıraktığınızda makaranın bir devir içinde durmasını sağlayacak şekilde freni ayarlayın.
Giriş ve Çıkış Kılavuzları
Giriş ve çıkış kılavuzları, telin tahrik makaralarına girerken ve çıkarken hizalanmasını sağlayan küçük burçlardır. Telin düz kalmasını sağlayarak sıkışmasını veya aşınmasını önlerler.
Yanlış hizalanmış kılavuzlar teli aşındırır ve metal talaşlarını besleme ünitesine döker. Tel boyutlarını değiştirdiğinizde bunları kontrol edin. Merkezden kaymış bir kılavuz, ilk geçişi tamamlamadan önce teli sıkıştıracaktır.
Koruyucu Gaz Sistemi Nasıl Çalışır?
Koruyucu gaz sistemi, kaynak havuzuna sürekli bir inert veya aktif gaz akışı sağlar. Bu sistem olmadan, atmosferik kirlenme kaynak dikişini bozar.
Gaz Giriş Bağlantı Parçası ve Solenoid Vana
Gaz giriş bağlantı parçası, kaynak makinesinin arka veya yan tarafındaki dişli bağlantı noktasıdır. Regülatörden gelen hortumu alır. Yeni bir tüp bağlarken dişleri kontrol edin. Hasarlı dişler gaz sızıntısına ve para kaybına neden olur.
Bağlantı parçasının arkasında dahili solenoid valf bulunur. Tetiği çektiğinizde açılır ve sıcak kaynak havuzunu korumak için bir süre sonra kapanır. Valf açık kalırsa, gaz akışı devam eder ve silindirinizi gece boyunca boşaltır. Kapalı kalırsa, kaynak havuzu koruyucu gaz görmediği için gözeneklilik oluşur. Yavaş çalışan bir valf de sorunlara neden olur. Yeterli ön veya son akış olmadan, atmosferik hava kaynağı kirletir.
Gaz Regülatörü ve Akış Ölçer
Regülatör gaz tüpüne monte edilir. Tüp basıncını 2200 psi'ye kadar olan değerlerden genellikle 25 ila 50 psi olan çalışma basıncına düşürür. Akış ölçer, saatte metreküp (CFH) cinsinden debi oranınızı gösterir.
Diyaframlar aşınır. Manometreler yanlış okuma yapar. Yüksek akışlı işlerde, regülatörde buzlanma oluşabilir ve akışı tıkayabilir. Her vardiyanın başında akış hızınızı kontrol edin. Darbe almış bir manometreye güvenmeyin.
Gaz Silindiri ve Vanası
Silindir, koruyucu gazınızı depolar. Saf CO2, argon-CO2 karışımları ve paslanmaz çelik için üçlü karışımlar en yaygın seçeneklerdir.
Boş tüpler bariz sorunlara yol açar. Sızdıran vanalar daha da kötüdür çünkü kimse fark etmeden gazı yavaşça boşaltırlar. Malzeme türünüz için yanlış gaz kullanmak, çirkin ve zayıf kaynaklara neden olur. Tüplerinizi açıkça etiketleyin ve tüpleri değiştirirken vanaları sabunlu suyla kontrol edin.
Topraklama devresi ve güvenlik bileşenleri ne olacak peki?
Topraklama ve güvenlik parçaları sabit durur ve yavaş aşınır, bu nedenle gözden kaçırılması kolaydır. Ancak iş parçası kelepçesi ve topraklama kablosu elektrik yolunu tamamlar. Bunlar olmadan ark sapar veya söner. Termal aşırı yük sistemi, makine kendini yakmadan önce gücü keser. Bu parçalar hem kaynak kalitesini hem de makinenin kendisini korur, bu nedenle kontak uçlarınız ve nozullarınızla aynı dikkati hak ederler.
İş parçası kelepçesi ve topraklama kablosu
İş parçası kıskacı, iş parçasına veya kaynak masasına sıkıca tutunan ağır hizmet tipi yaylı kıskaçtır. Devreyi tamamlayarak akımın makineye geri dönmesini sağlar.
Zayıf yay gerilimi veya aşınmış bakır kaplama iletkenliği öldürür. Ark hareket ediyorsa veya kaynak yapmıyorsa, kelepçeyi çıplak metale sabitleyin ve çenelerin temiz olduğundan emin olun. Topraklama kablosu kelepçeden makineye doğru uzanır. Kesikler, yanık izleri veya gevşek bağlantı uçları olup olmadığını kontrol edin. Hasarlı bir topraklama kablosu sadece kaynak sorunu değil, aynı zamanda elektrik çarpması tehlikesi de oluşturur.
Termal Aşırı Yük Koruması
Termal aşırı yük koruması, makinenin aşırı ısınmasını önlemek için makineyi kapatan bir dizi dahili sensör veya devre kesicidir. Çalışma döngüsünü aştığınızda veya soğutma delikleri tıkandığında devreye girer.
Kaynak işlemi sırasında makine sürekli kapanıyorsa, ya çok uzun süre çok yüksek sıcaklıkta çalışıyorsunuzdur ya da soğutma sisteminin temizlenmesi gerekir. Sigortayı devre dışı bırakmayın. Sigorta, makineyi ciddi hasarlardan korumak için oradadır.
Sık karşılaşılan sorunları nasıl giderirsiniz?
Bir sorun çıktığında tahmin yürütmenize gerek yok. Çoğu belirti bir veya iki belirli parçaya işaret eder. İşte hızlı bir referans.
| Semptom | Kontrol Edilecek İlk Bileşen | Muhtemel Neden |
| Düzensiz ark / tel yanması | İletişim ipucu | Aşınmış iç çap, yanlış boyut veya gevşek bağlantı |
| Aşırı sıçrama | Gaz nozulu / difüzör | Tıkanıklık, yetersiz gaz kapsamı, yanlış gaz türü |
| Silahta kablo sıkışması | Silah astarı | Bükülme, yanlış çap veya aşırı kalıntı |
| Aralıklı tel beslemesi | Sürücü silindirleri | Yanlış oluk, aşınmış dişler veya yanlış gerilim |
| Kaynakta gözeneklilik | Gaz sistemi | Sızıntılar, düşük akış, boş silindir veya solenoid arızası |
| Ark başlıyor ancak tel beslemesi yok. | Tetikleme / kontrol panosu | Anahtar arızası veya devre hatası |
Sonuç
Kaynak makinenizi baştan sona tanımak, parça isimlerini ezberlemekle ilgili değildir. Asıl önemli olan arıza sürelerini azaltmak ve kaynaklarınızın tutarlı olmasını sağlamaktır.
Şunları aklınızda tutun:
- Bir sorun oluştuğunda kontrol edilmesi gereken beş bölge şunlardır: güç kaynağı, tel besleyici, koruyucu gaz sistemi, kaynak tabancası ve topraklama devresi.
- Besleme ve ark sorunlarının çoğu, temas ucu, astar, tahrik makaraları veya gaz memesinden kaynaklanır. Bunlar aşınma parçalarıdır, kalıcı parçalar değildir.
- Her vardiyanın başında yapılacak beş dakikalık hızlı bir kontrol, saatlerce süren yeniden işleme ve hurdaya ayrılmayı önler.
- Aşınmış bir kontak ucunu değiştirmek veya tıkanmış bir nozulu temizlemek birkaç dolara mal olur. Bu belirtileri gözden kaçırmak ise hurdaya, yeniden işleme ve üretim kaybına yol açar.
- Atölyenizde sık kullanılan sarf malzemelerini stoklamak, ekibinizin parçaların gelmesini beklemek yerine sorunları yerinde çözmesine olanak tanır.
Kaynak ekipmanı kataloğu oluşturuyorsanız veya bir tamir atölyesi için malzeme tedarik ediyorsanız, müşterilerinizin makinelerden daha fazlasına ihtiyacı vardır. Her hafta aşınan sarf malzemelerine de ihtiyaçları vardır.
YesWelder, çoğu GMAW sistemi için temas uçları, astarlar, tahrik makaraları, gaz nozulları ve difüzörler stoklamaktadır. Dağıtım ortaklarımıza toplu sevkiyat yapıyoruz ve satış ekibinizin kullanabileceği toplu fiyatlandırma, teknik kılavuzlar ve pazarlama materyalleriyle sizi destekliyoruz.
Müşterilerinizin güvendiği parça yelpazesini oluşturmak için fiyat teklifi isteyin veya kataloğumuza göz atın.
SSS
GMAW, bu işlemin teknik adıdır. MIG, saf argon gibi inert gaz kullanır. MAG ise saf CO2 veya CO2 içeren karışımlar gibi aktif gaz kullanır. Çoğu insan MAG demek isterken bile MIG der.
Kontak uçları, tel tipine ve amperajına bağlı olarak genellikle 8 ila 24 saatlik ark süresine dayanır. Astarlar, temiz ve kuru tutulursa birkaç ay dayanabilir. Püskürtme birikimi açısından nozulu ve difüzörü haftalık olarak kontrol edin.
Bu durum yalnızca kendinden korumalı özlü kaynak teli kullanıyorsanız geçerlidir. Gazsız katı tel, erimiş havuzun oksitlenmesi nedeniyle gözenekli ve zayıf kaynaklar oluşturur. Normal GMAW kaynağı için, tüpünüzde gaz olduğundan ve regülatörünüzün doğru ayarlandığından emin olun.
Telin, tabanca astarına girmeden önce tahrik makaralarında dolanması sonucu "kuş yuvası" oluşmasına neden olur. En yaygın neden, yanlış tahrik makarası gerginliği veya çok fazla sürtünme yaratan aşınmış bir astardır. Astar çapının tel boyutunuzla eşleştiğinden emin olun ve telin kaymadan veya ezilmeden sorunsuz bir şekilde beslenmesi için basınç kolunu ayarlayın.
Geri yanma, telin temas ucuna çok yakın bir yerde erimesi sonucu oluşur; bu genellikle tel besleme hızının çok düşük veya hareket hızına göre voltajın çok yüksek olmasından kaynaklanır. Ayrıca temas ucu deliğinin aşırı derecede aşınmış olması da bir neden olabilir. Ayarlarınızı makine tablosuyla karşılaştırın ve uçta uzama veya sıçrama birikimi olup olmadığını kontrol edin.



