Kỹ thuật hàn thép không gỉ rất quan trọng trong các ngành công nghiệp như ô tô, chế biến thực phẩm và kỹ thuật hàng hải. Khả năng chống ăn mòn và độ bền của thép không gỉ khiến nó trở thành lựa chọn hàng đầu, nhưng những đặc tính độc đáo của nó đòi hỏi các kỹ thuật cụ thể để tránh các vấn đề như cong vênh hoặc mất khả năng chống ăn mòn.
Hãy cùng tôi! Chúng tôi sẽ hướng dẫn cách hàn thép không gỉ, bao gồm các dụng cụ thiết yếu, phương pháp từng bước (TIG, MIG, que hàn), mẹo khắc phục sự cố và các kỹ thuật tiên tiến để đảm bảo mối hàn chắc chắn, sạch sẽ cho mọi dự án.
Hiểu về thép không gỉ và những thách thức trong hàn
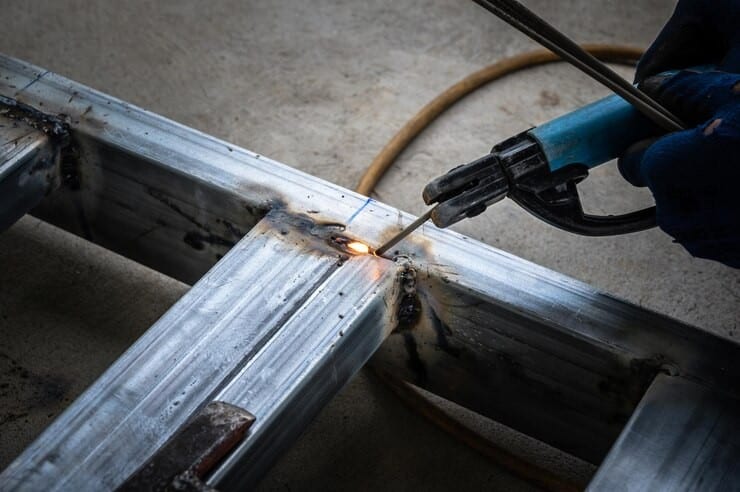
Thép không gỉ nổi bật nhờ hàm lượng crom (thường từ 10–30%), mang lại khả năng chống ăn mòn tuyệt vời, lý tưởng cho các môi trường khắc nghiệt. Tuy nhiên, đặc tính này cũng tạo ra những thách thức trong quá trình hàn.
- Độ dẫn nhiệt thấp: Thép không gỉ giữ nhiệt, làm tăng nguy cơ cong vênh hoặc biến dạng.
- Biến thể lớp: Các loại thép phổ biến như 304 (austenitic, mục đích chung), 316 (dùng cho hàng hải, khả năng chống ăn mòn cao) và 430 (ferritic, từ tính) có các yêu cầu hàn khác nhau.
- Chống ăn mòn: Hàn không đúng cách có thể làm hỏng lớp oxit crom bảo vệ, dẫn đến rỉ sét.
Những thách thức chính :
- Cong vênh: Nhiệt độ quá cao gây biến dạng, đặc biệt là ở các tấm mỏng.
- Đốt cháy: Nhiệt độ cao tác động lên vật liệu mỏng có thể tạo ra lỗ.
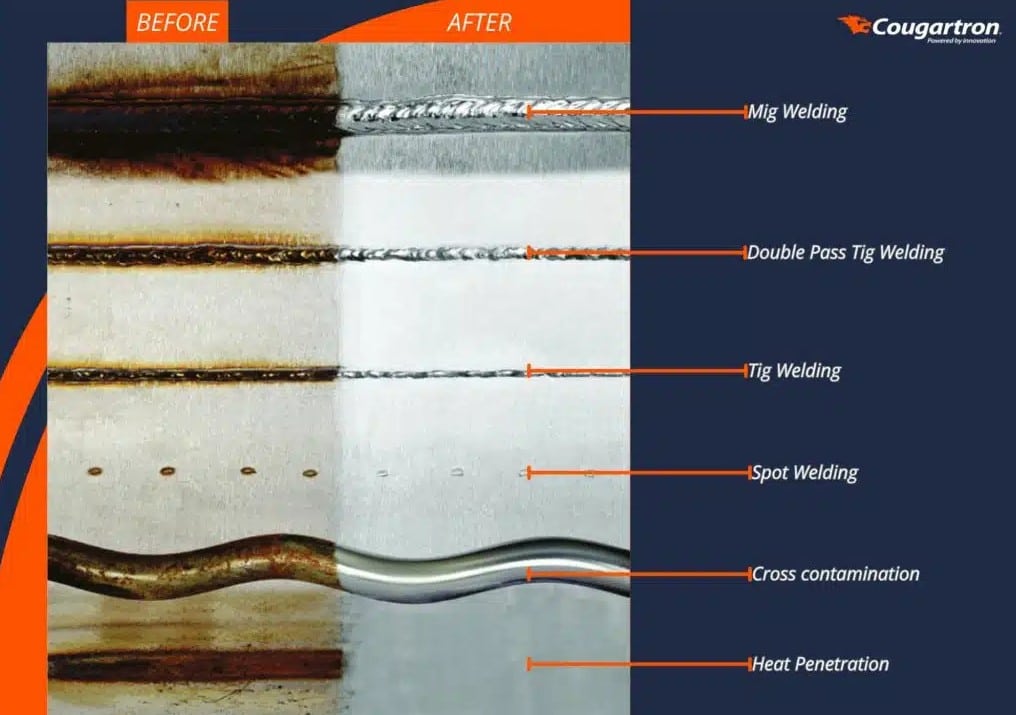
- ô nhiễm:Dầu, bụi bẩn hoặc kim loại hàn không phù hợp có thể làm yếu mối hàn hoặc giảm khả năng chống ăn mòn.
Dụng cụ và vật liệu cần thiết để hàn thép không gỉ
Để hàn thép không gỉ hiệu quả, hãy chuẩn bị thiết bị và vật liệu phù hợp với dự án của bạn.
Trang thiết bị cần thiết
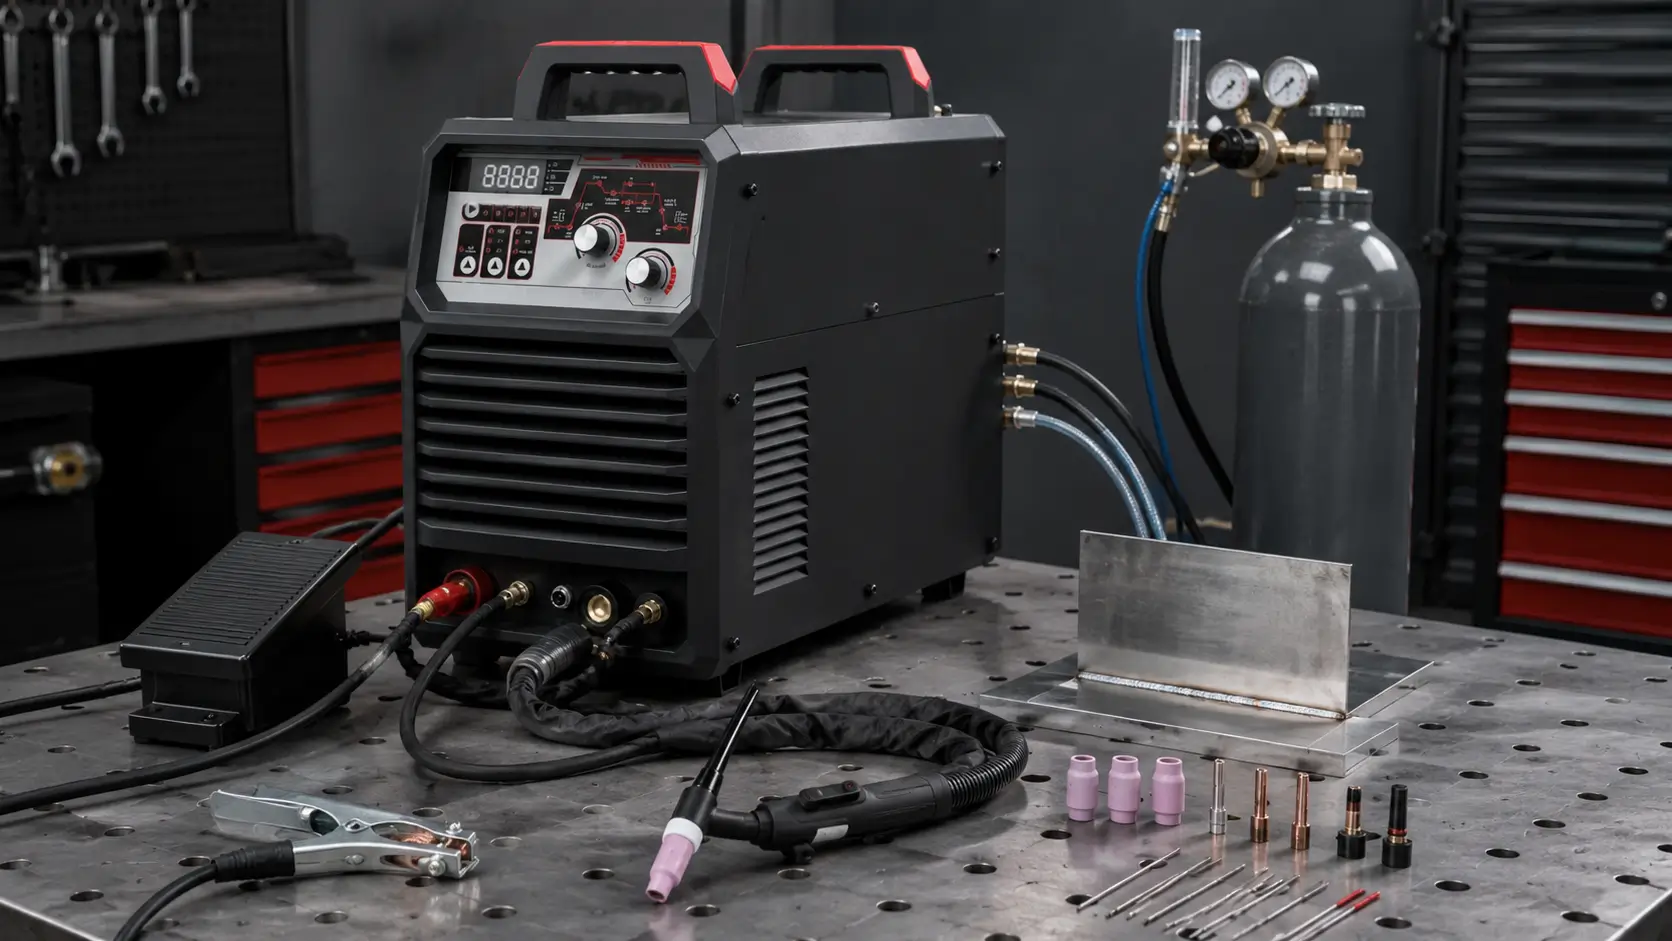
1. Máy hàn TIG : Lý tưởng cho các mối hàn chính xác (ví dụ: YesWelder TIG-205P PRO ).
2. Máy hàn MIG : Thích hợp cho các vật liệu dày hơn (ví dụ: YesWelder Flux-135 PRO ).
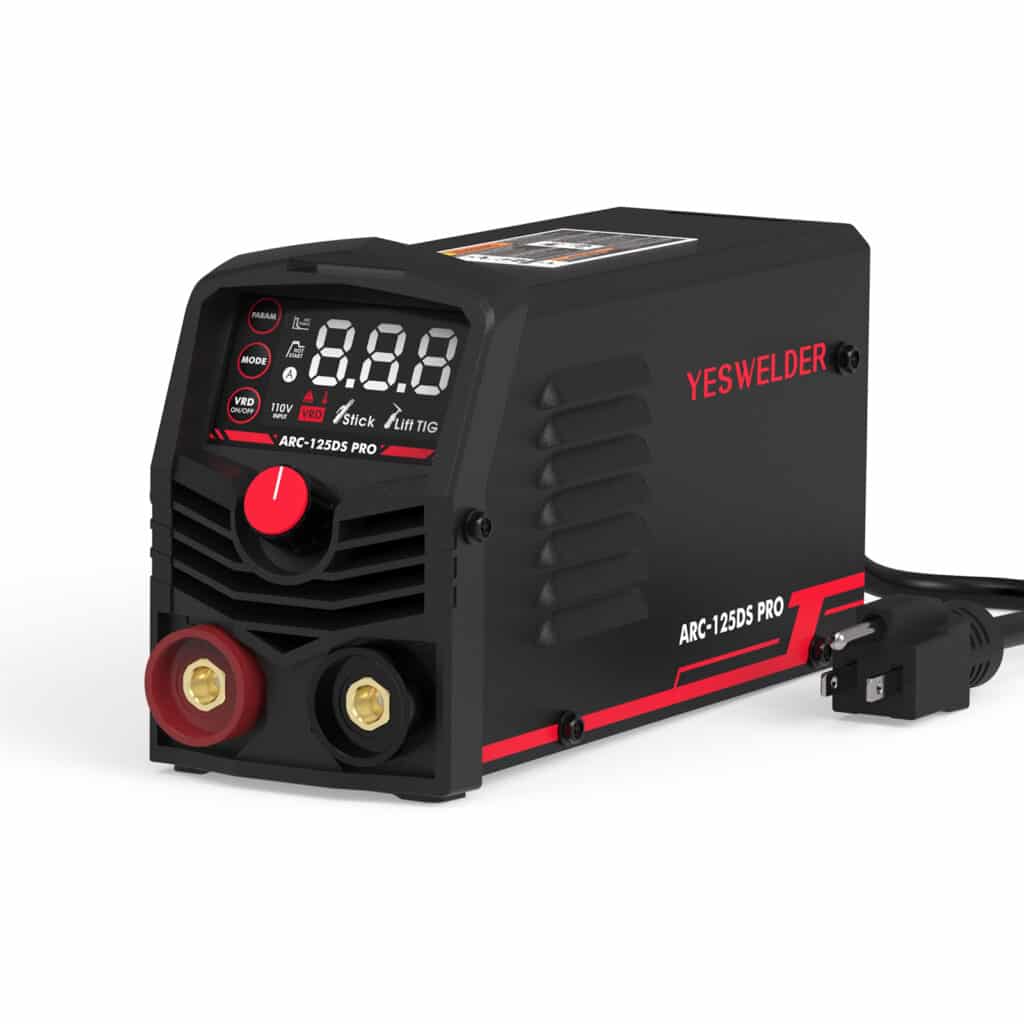
3. Máy hàn que : Tuyệt vời để sử dụng ngoài trời (ví dụ: YesWelder ARC-125DS PRO ).
4. Trang bị bảo hộ : Mũ hàn tự động làm tối (đạt tiêu chuẩn ANSI Z87.1), găng tay chống cháy, áo khoác và giày bảo hộ mũi thép.
5. Dụng cụ vệ sinh : Bàn chải dây thép không gỉ (chuyên dụng cho thép không gỉ để tránh nhiễm bẩn chéo), acetone và khăn không xơ để chuẩn bị bề mặt.
6. Khác : Kẹp để cố định phôi, máy mài góc để chuẩn bị cạnh và quạt thông gió để hút khói.
Kim loại phụ và khí bảo vệ
Kim loại phụ :
- 304 không gỉ: Sử dụng vật liệu hàn 308L để có mối hàn chắc chắn, chống ăn mòn.
- 316 không gỉ: Chọn 316L cho các ứng dụng hàng hải hoặc hóa chất.
- 430 không gỉ: Chọn 430 hoặc 309L cho loại thép ferritic.
Khí bảo vệ :
- TẠM: 100% argon cho mối hàn sạch và chính xác.
- MIG: Hỗn hợp ba thành phần (90% heli, 7.5% argon, 2.5% CO₂) hoặc 98% argon/2% CO₂ để giảm thiểu bắn tóe.
- Stick: Không cần khí, nhưng hãy chọn điện cực như E308-16 cho thép không gỉ austenit.
| Phương pháp hàn | Chất độn được đề xuất | Khí che chắn | tốt nhất cho |
|---|---|---|---|
| TẠM | 308L, 316L | 100% Argon | Vật liệu mỏng, độ chính xác |
| MIG | 308LSi, 316LSi | Tri-mix hoặc 98/2 | Vật liệu dày hơn, tốc độ |
| Stick | E308-16, E316-16 | Không áp dụng | Ngoài trời, chịu lực nặng |
Cách hàn thép không gỉ: từng bước
Có nhiều loại hàn thép không gỉ khác nhau . Hãy làm theo các bước sau để có được các mối hàn chắc chắn, sạch sẽ, phù hợp với phương pháp bạn đã chọn.
Bước 1: Chuẩn bị
Chuẩn bị đúng cách giúp ngăn ngừa ô nhiễm và đảm bảo chất lượng mối hàn:
- Làm sạch bề mặt: Dùng axeton và vải không xơ để loại bỏ dầu mỡ, bụi bẩn. Sau đó, dùng bàn chải sắt thép không gỉ để loại bỏ oxit.
- Cắt và Vừa vặn: Cắt thép không gỉ theo kích thước mong muốn bằng máy cắt plasma hoặc máy mài góc. Vát mép cho vật liệu dày hơn (>1/4 inch) để đảm bảo độ xuyên thấu.
- phôi an toàn: Sử dụng kẹp để giữ chặt các mảnh, giảm thiểu khoảng cách để tránh bị biến dạng.
- Thiết lập không gian làm việc: Đảm bảo thông gió tốt (khói từ thép không gỉ có chứa crom, có thể gây hại). Đeo thiết bị bảo hộ cá nhân và nối đất máy hàn đúng cách.
Bước 2: Chọn phương pháp hàn phù hợp
Chọn phương pháp dựa trên nhu cầu của từng dự án khác nhau.
Hàn hàn
Thích hợp nhất cho : Vật liệu mỏng (ví dụ: tấm dày 1/16 inch), mối hàn chất lượng cao cho các ứng dụng an toàn thực phẩm hoặc thẩm mỹ.
Cài đặt : Đối với thép không gỉ 304 dày 1/8 inch, sử dụng dòng điện 80–120 ampe (DCEN), điện cực vonfram 1/16 inch (có chứa 2% thori) và lưu lượng khí argon 15–20 CFH.
Kỹ thuật :
- Đặt máy hàn ở chế độ DCEN (cực thẳng) để mối hàn xuyên thấu sạch.
- Giữ đèn khò ở góc 10–15°, di chuyển đều đặn để tránh quá nhiệt.
- Nạp thanh nhiên liệu 308L bằng tay, duy trì vũng nhiên liệu nhỏ.
Ưu điểm : Chính xác, ít bắn tóe, khả năng chống ăn mòn tuyệt vời.
Nhược điểm : Chậm hơn, đòi hỏi kỹ năng.
Hàn MIG
Thích hợp nhất cho : Vật liệu dày hơn (>1/8 inch), sản xuất nhanh hơn cho các dự án công nghiệp.
Cài đặt : Đối với thép không gỉ 316 dày 1/4 inch, sử dụng dòng điện 150–200 ampe, điện áp 25–30 volt, hỗn hợp khí argon/CO₂ tỷ lệ 98/2 ở lưu lượng 20–25 CFH.
Kỹ thuật :
- Sử dụng phương pháp hàn MIG ngắn mạch hoặc xung cho vật liệu mỏng để giảm lượng nhiệt đầu vào.
- Duy trì góc đẩy 10–15° và nhô ra 1/2 inch.
- Điều chỉnh tốc độ cấp dây để có mối hàn đều và mịn.
Ưu điểm : Nhanh hơn, thân thiện với người mới bắt đầu.
Nhược điểm : Bắn tóe nhiều hơn, độ chính xác kém hơn so với hàn TIG.
Hàn que (SMAW)
Thích hợp nhất cho : Các ứng dụng ngoài trời hoặc chịu tải nặng (ví dụ: sửa chữa kết cấu).
Cài đặt : Đối với thép không gỉ 304 dày 1/4 inch, sử dụng dòng điện 80–110 ampe với điện cực E308-16 (đường kính 1/8 inch).
Kỹ thuật :
- Đặt máy hàn ở chế độ DCEP (cực ngược).
- Đánh cung và duy trì chiều dài cung ngắn (1/16–1/8 inch).
- Sử dụng kỹ thuật đan nhẹ để lấp đầy các mối nối rộng hơn.
Ưu điểm : Dễ mang theo, không cần dùng xăng.
Nhược điểm : Mối hàn thô hơn, cần nhiều công đoạn làm sạch hơn.
Bước 3: Kỹ thuật hàn
Kiểm soát lượng nhiệt đầu vào : Sử dụng các mối hàn điểm hoặc hàn bỏ sót để giảm thiểu biến dạng. Đối với vật liệu mỏng, giảm cường độ dòng điện và tăng tốc độ di chuyển.
Các loại khớp nối :
- mông chung: Căn chỉnh các cạnh thật khít, sử dụng TIG hoặc MIG để mối hàn xuyên thấu sạch sẽ.
- Khớp nối: Các mảnh chồng lên nhau một chút, lý tưởng cho hàn MIG hoặc hàn que.
- phi lê chung: Thường dùng cho các góc, đảm bảo phân phối đều chất độn.
Làm sạch sau khi hàn : Dùng bàn chải dây thép không gỉ chà sạch mối hàn và làm sạch bằng acetone để khôi phục khả năng chống ăn mòn.
Xử lý sự cố hàn thường gặp
Ngay cả thợ hàn giàu kinh nghiệm cũng gặp phải những thách thức khi hàn thép không gỉ. Sau đây là cách giải quyết các vấn đề thường gặp:
| Vấn đề | Nguyên nhân | Dung dịch |
|---|---|---|
| Cong vênh | Nhiệt quá mức | Giảm ampe, sử dụng mối hàn, tản nhiệt |
| Đốt cháy | Nhiệt độ cao trên vật liệu mỏng | Sử dụng MIG xung, tăng tốc độ di chuyển |
| Ăn mòn kém | Ô nhiễm, khí không phù hợp | Làm sạch kỹ lưỡng, sử dụng argon |
| Độ xốp | Sự cố về luồng khí, bộ phận nạp khí bẩn | Điều chỉnh lưu lượng khí, làm sạch vật liệu |
Mẹo nâng cao dành cho chuyên gia
Đối với thợ hàn thực hiện các dự án phức tạp, những kỹ thuật sau đây sẽ nâng cao kết quả của bạn:
| Lời khuyên | Làm thế nào để làm |
| Hàn xung cho vật liệu mỏng | Sử dụng MIG hoặc TIG xung để thay đổi dòng điện cao và thấp, giúp giảm lượng nhiệt đầu vào. |
| Hàn cho các ứng dụng cụ thể | Cấp thực phẩm (thép không gỉ 316): Sử dụng TIG với vật liệu hàn 316L và 100% argon cho mối hàn vệ sinh. Thụ động hóa sau khi hàn bằng axit citric. (Đọc thêm về cách hàn thép không gỉ 316.) |
| Ống xả ô tô (409 thép không gỉ): Hàn que bằng điện cực 309L để có độ bền trong môi trường nhiệt độ cao. | |
| Hàng hải (thép không gỉ 316L): Hàn TIG với vật liệu hàn 316L, đánh bóng mối hàn để có bề mặt sáng bóng như gương nhằm tăng khả năng chống ăn mòn tối đa. | |
| Xử lý sau hàn | Sự thụ động: Sử dụng axit nitric hoặc axit citric để phục hồi lớp crom oxit. |
| đánh bóng: Sử dụng đĩa nhám có độ nhám 120–400 để hoàn thiện về mặt thẩm mỹ hoặc vệ sinh. |
Thực tiễn tốt nhất về an toàn
Hàn thép không gỉ tiềm ẩn nhiều rủi ro, vì vậy hãy ưu tiên an toàn khi hàn thép không gỉ.
- Thiết bị bảo hộ cá nhân (PPE): Đội mũ bảo hiểm tự động làm tối (màu 10–12), găng tay chống cháy, áo khoác và ủng mũi thép.
- Thông gió: Sử dụng máy hút khói hoặc làm việc ở khu vực thông gió tốt để tránh hít phải khói crom, có thể gây ra các vấn đề về hô hấp.
- Vật liệu: Sử dụng kẹp cách điện cho các chi tiết gia công nóng và để mối hàn nguội tự nhiên để tránh bị bỏng.
- An toàn điện: Đảm bảo máy hàn được nối đất và tránh điều kiện ẩm ướt để tránh bị điện giật.
Từ đóng
Hàn thép không gỉ đòi hỏi sự chuẩn bị cẩn thận, phương pháp phù hợp (TIG để có độ chính xác, MIG để có tốc độ, que hàn để có tính linh hoạt) và chú ý kiểm soát nhiệt để tránh cong vênh hoặc cháy.
Cho dù bạn là người mới bắt đầu tự làm hay là chuyên gia hàn thiết bị thực phẩm, hướng dẫn này sẽ cung cấp các công cụ, kỹ thuật và mẹo khắc phục sự cố để thành công. Hãy thực hành trên thép không gỉ phế liệu để trau dồi kỹ năng của bạn và chia sẻ dự án của bạn trong phần bình luận bên dưới để nhận phản hồi từ cộng đồng hàn!
Bạn đã sẵn sàng hàn chưa? Hãy xem hướng dẫn của chúng tôi và chọn máy hàn tốt nhất để có thêm thông tin chi tiết.