
Máy cắt plasma công nghiệp thường là lựa chọn tốt hơn khi xưởng của bạn cần cắt nhiều loại kim loại, các chi tiết lặp lại, các biên dạng CNC, thép không gỉ hoặc nhôm. Máy cắt bằng khí oxy-nhiên liệu vẫn phù hợp cho thép carbon rất dày, các vết cắt thô tại công trường, công việc gia nhiệt và các công việc mà nguồn điện hoặc khí nén bị hạn chế.
Hướng dẫn này giúp bạn quyết định cấu hình cắt nào phù hợp với khối lượng công việc thực tế của mình. Bạn sẽ so sánh các bàn cắt plasma CNC, máy cắt plasma cầm tay hạng nặng, hệ thống oxy-nhiên liệu, phạm vi độ dày, cường độ dòng điện, chu kỳ làm việc, loại mỏ hàn, yêu cầu an toàn và chi phí trên mỗi sản phẩm hoàn thiện trước khi quyết định mua thiết bị hoặc hàng tồn kho.
Máy cắt plasma công nghiệp có chức năng gì?
Máy cắt plasma công nghiệp cắt kim loại dẫn điện bằng hồ quang hội tụ và luồng khí tốc độ cao. Nó giúp xưởng của bạn cắt nhanh hơn các đường viền, lỗ lặp lại, rãnh, giá đỡ, tấm và các bộ phận sửa chữa với ít công đoạn bố trí hơn so với nhiều phương pháp cắt thủ công.
Quá trình cắt plasma bắt đầu khi một tia lửa điện đi qua khí nén. Tia lửa điện ion hóa khí thành plasma, làm tan chảy kim loại và sử dụng luồng khí để đẩy vật liệu nóng chảy ra khỏi rãnh cắt. Trong công nghiệp, hệ thống này có thể là một máy cắt cầm tay để sửa chữa, một nguồn điện công suất cao để cắt tấm kim loại dày hoặc một bàn CNC để sản xuất các chi tiết lồng ghép.
Quá trình này hoạt động trên các kim loại dẫn điện như:
- carbon thép
- Thép không gỉ
- Nhôm
- Hợp kim đồng, tùy thuộc vào khả năng của hệ thống.
- Các bộ phận sửa chữa hỗn hợp thường thấy trong các xưởng bảo trì và chế tạo.
Phạm vi vật liệu đó là một trong những lý do khiến plasma trở nên phổ biến trong chế tạo, sửa chữa và cắt sản xuất. Cắt bằng oxy-nhiên liệu chủ yếu phục vụ công việc cắt kim loại đen, trong khi plasma mang lại cho nhóm của bạn sự linh hoạt hơn khi khối lượng công việc bao gồm thép không gỉ, nhôm hoặc các kim loại hỗn hợp.
Việc lựa chọn khí vẫn ảnh hưởng đến chất lượng cạnh cắt, quá trình oxy hóa và tuổi thọ vật tư tiêu hao. Hiện tại, điểm mấu chốt rất đơn giản: plasma không chỉ là một mỏ hàn. Nó là một hệ thống cắt bao gồm nguồn điện, mỏ hàn, nguồn cung cấp khí, vật tư tiêu hao và phương pháp điều khiển.
Những loại máy cắt plasma công nghiệp nào được sử dụng trong ngành gia công cơ khí nặng?
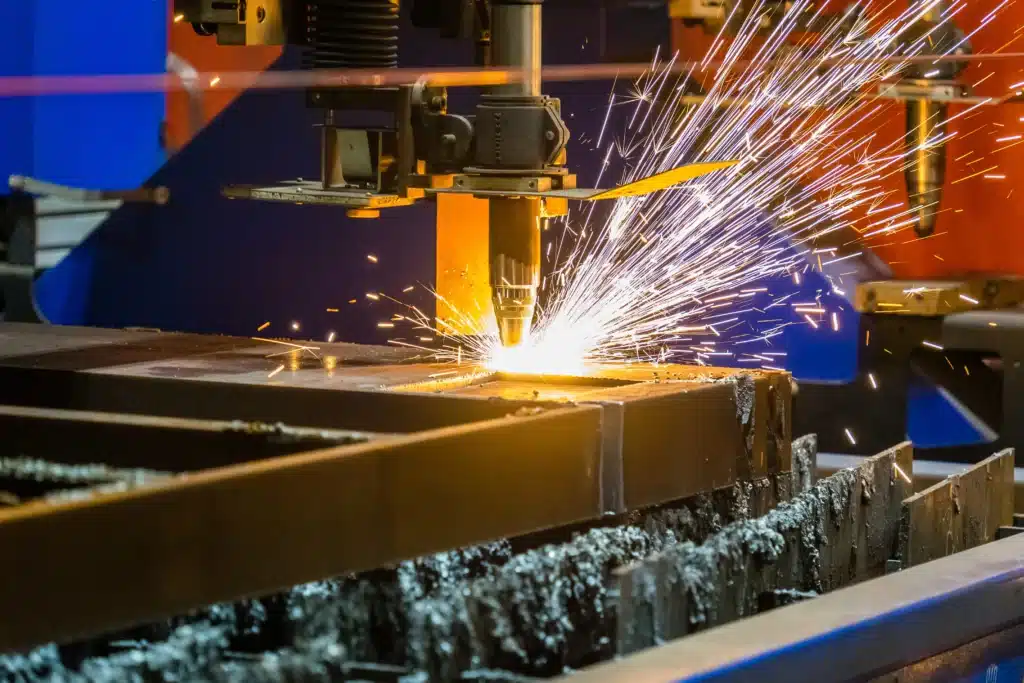
Máy cắt plasma công nghiệp thường được chia thành hai nhóm chính: máy cắt plasma bàn CNC và máy cắt cầm tay hạng nặng. Sự lựa chọn phù hợp phụ thuộc vào việc nhóm của bạn cần sản xuất các bộ phận có độ chính xác cao, cắt sửa chữa di động, hay cả hai.
Bàn Plasma CNC
Máy cắt plasma CNC sử dụng hệ thống khung điều khiển bằng máy tính để di chuyển mỏ cắt trên các tấm, lá hoặc các chi tiết được sắp xếp lồng nhau. Chúng phù hợp với các xưởng gia công cắt các loại giá đỡ, thanh giằng, tấm đế, tấm ốp, rãnh và các mẫu bu lông theo lô lặp đi lặp lại.
Một hệ thống CNC thường cần nhiều hơn chỉ là nguồn điện. Nhóm của bạn cũng phải lên kế hoạch về kích thước bàn, phần mềm sắp xếp phôi, điều khiển chiều cao mỏ hàn, thiết lập hệ thống hút bụi hoặc bàn nước, vật tư tiêu hao, nối đất, đào tạo người vận hành và hỗ trợ dịch vụ. Đối với danh mục sản phẩm của đại lý, điều này biến CNC plasma thành một hệ thống bán hàng chứ không phải là một máy đơn lẻ.
Máy cắt cầm tay hạng nặng
Máy cắt plasma cầm tay hạng nặng phù hợp với các xưởng sửa chữa, đội bảo trì, công trình xây dựng, xe dịch vụ lưu động và các công việc chế tạo quy mô nhỏ. Chúng dễ di chuyển hơn so với bàn CNC và rất hữu ích khi nhóm của bạn cần cắt nhanh các giá đỡ, tấm, tấm chắn, các phần bị mòn hoặc tấm có độ dày vừa phải.
Trước khi chọn hệ thống cắt cầm tay, hãy kiểm tra công suất đầu vào, khả năng tương thích với máy phát điện, độ dày cắt định mức, chu kỳ làm việc, chiều dài dây dẫn mỏ hàn, nhu cầu về chất lượng khí và khả năng cung cấp vật tư tiêu hao. Một máy cắt cầm tay không thể đáp ứng được độ dày tấm kim loại thông thường sẽ gây ra thời gian ngừng hoạt động, các sản phẩm cắt lỗi và phải mài thêm.
So sánh giữa máy hàn và máy hàn cầm tay
Mỏ hàn máy thường phù hợp hơn cho việc cắt CNC vì nó được gắn vào bàn máy, hoạt động với hệ thống điều khiển chiều cao mỏ hàn và hỗ trợ các chương trình gia công lặp lại. Mỏ hàn cầm tay thích hợp hơn cho công việc sửa chữa, cắt định vị, gia công các chi tiết không đều và các công việc mà người vận hành phải đưa mỏ hàn đến vị trí làm việc.
Sự lựa chọn này ảnh hưởng đến nhiều thứ hơn là chỉ sự thoải mái. Loại mỏ hàn sẽ thay đổi các vật tư tiêu hao, cách bố trí dây dẫn, nhu cầu đào tạo, kế hoạch bảo trì và lượng hàng tồn kho phụ tùng mà cửa hàng hoặc dây chuyền sản phẩm của bạn cần phải có.
Phương pháp cắt bằng khí oxy-nhiên liệu hoạt động như thế nào?
Cắt bằng khí oxy-nhiên liệu sử dụng khí nhiên liệu và oxy để nung nóng thép cacbon đến nhiệt độ bắt lửa, sau đó sử dụng tia oxy để oxy hóa và loại bỏ kim loại. Phương pháp này đơn giản, dễ di chuyển và có hiệu quả cao trên các tấm thép dày.
Ngọn lửa khởi động quá trình cắt, nhưng oxy mới là chất thực hiện phần lớn công việc sau khi thép đạt đến nhiệt độ cắt. Oxy phản ứng với sắt nóng, tạo thành oxit sắt, và thổi oxit này ra khỏi vết cắt. Đó là lý do tại sao cắt bằng oxy-nhiên liệu hiệu quả với thép mềm nhưng không cắt được thép không gỉ hoặc nhôm một cách sạch sẽ và có kiểm soát như vậy.
Cắt bằng khí oxy-nhiên liệu vẫn phổ biến trong gia công cơ khí nặng vì mỏ hàn bền chắc và chi phí thiết bị thấp hơn so với hệ thống plasma CNC. Nó cũng xử lý tốt các tấm thép dày. Đối với các xưởng cắt dầm thép carbon dày, tấm phế liệu hoặc các phần sửa chữa lớn, cắt bằng khí oxy-nhiên liệu vẫn có thể là công cụ phù hợp.
Công nghệ đốt nhiên liệu oxy có giới hạn vật liệu hẹp hơn.
Hạn chế chính là vật liệu. Cắt bằng oxy-nhiên liệu phụ thuộc vào quá trình oxy hóa, vì vậy nó hoạt động tốt nhất trên thép cacbon thấp và cacbon trung bình. Thép không gỉ tạo ra các oxit chịu nhiệt, cản trở phản ứng cắt thông thường. Nhôm cũng không được cắt sạch bằng phương pháp tương tự.
Đối với nhà cung cấp phục vụ khách hàng gia công cơ khí nói chung, điều này rất quan trọng. Máy cắt plasma có thể phục vụ nhiều xưởng gia công vật liệu hỗn hợp hơn. Máy cắt oxy-nhiên liệu phục vụ khách hàng chuyên biệt hơn: cắt thép carbon dày, cắt tại công trường, gia nhiệt, uốn và sửa chữa.
So sánh giữa plasma và oxy-nhiên liệu?
Máy cắt plasma thường phù hợp hơn khi xưởng của bạn cần cắt nhiều loại vật liệu, độ lặp lại chính xác như máy CNC và tốc độ làm việc nhanh hơn trên các tấm kim loại mỏng đến trung bình. Máy cắt oxy-nhiên liệu thường phù hợp hơn khi nhóm của bạn cần cắt thép carbon dày, cần thiết lập thủ công chi phí thấp hơn hoặc làm việc trong điều kiện ngoài trời, nơi việc hỗ trợ bình khí dễ dàng hơn so với nguồn điện và không khí khô.
| Hệ số | Máy cắt Plasma công nghiệp | Cắt Oxy-Nhiên Liệu |
| Vật liệu tốt nhất | Các kim loại dẫn điện, bao gồm thép cacbon, thép không gỉ, nhôm và một số hợp kim đồng. | Chủ yếu là thép cacbon và một số vật liệu sắt. |
| Cường độ điển hình | Cắt nhanh, tạo biên dạng lặp lại và hình dạng chính xác hơn trên độ dày phù hợp. | Cắt thực tế cho thép cacbon rất dày và công việc tách thô. |
| Tự động hóa phù hợp | Phù hợp hoàn hảo với bàn máy CNC, phần mềm sắp xếp phôi và chương trình gia công lặp lại. | Có thể tự động hóa, nhưng thường vận hành chậm hơn và tiêu thụ nhiều nhiệt hơn. |
| Chất lượng cạnh | Thường thì sẽ sạch hơn và ít bị biến dạng do nhiệt hơn khi các cài đặt phù hợp với vật liệu. | Nhiều xỉ hơn và vùng ảnh hưởng nhiệt rộng hơn trên nhiều vết cắt. |
| Bắt đầu lên giá | Giá cao hơn đối với các hệ thống công nghiệp có khả năng gia công CNC hoặc sản lượng cao. | Giá thành thấp hơn đối với nhiều thiết lập đèn khò thủ công. |
| Cấu hình vận hành | Cần nguồn điện, khí nén hoặc khí cắt, vật tư tiêu hao, nối đất và bảo dưỡng mỏ hàn. | Cần có oxy, khí đốt, bộ điều chỉnh áp suất, ống dẫn, đầu phun và thiết bị chống bắt lửa ngược. |
| Tính linh hoạt của vật liệu | Phù hợp hơn khi hỗn hợp vật liệu của bạn bao gồm thép không gỉ hoặc nhôm. | Kích thước nhỏ hơn khi gia công kim loại màu hoặc thép không gỉ là những công việc thường gặp. |
| Sử dụng để sửa chữa tại hiện trường | Hữu ích khi có nguồn điện và không khí. | Hữu ích khi tính di động và khả năng cắt thép carbon dày là yếu tố quan trọng nhất. |
Hãy sử dụng sự so sánh này như một bước sàng lọc ban đầu, chứ không phải là câu trả lời cuối cùng. Sự lựa chọn tối ưu hơn phụ thuộc vào hỗn hợp vật liệu, độ dày tấm, khối lượng sản xuất, điều kiện thực tế, dung sai làm sạch và kế hoạch hỗ trợ vật tư tiêu hao và phụ tùng thay thế.
Quy trình nào hiệu quả hơn cho việc gia công cơ khí quy mô lớn?
Phương pháp nào tốt hơn phụ thuộc vào công việc mà nhóm của bạn lặp đi lặp lại nhiều nhất. Plasma thường được sử dụng trong sản xuất hàng loạt. Phương pháp cắt bằng oxy-nhiên liệu vẫn có giá trị đối với thép carbon dày, các vết cắt tách thô, gia nhiệt và sửa chữa tại hiện trường.
Nhiều đội gia công cơ khí hạng nặng sử dụng cả hai phương pháp. Câu hỏi thực sự là phương pháp nào bảo vệ được quy trình sản xuất, chất lượng cắt, thời gian vệ sinh và điều kiện hỗ trợ tại công trường.
Gia công kết cấu thép và tấm
Máy cắt plasma phù hợp với các công việc kết cấu thép khi xưởng của bạn cần các rãnh, thanh giằng, tấm đế, giá đỡ và các mẫu bu lông lặp lại. Điều khiển CNC giúp giảm thời gian bố trí và giúp người vận hành lặp lại cùng một tệp chi tiết.
Phương pháp cắt bằng oxy-nhiên liệu vẫn phù hợp với các tiết diện thép carbon dày khi độ hoàn thiện cạnh không quá quan trọng, hoặc khi cần cắt thô trước khi gia công, lắp ráp hoặc mài.
Xưởng đóng tàu và sửa chữa thiết bị hạng nặng
Các xưởng đóng tàu và xưởng sửa chữa thường cần cả hai quy trình. Cắt plasma giúp tạo ra các hình dạng lặp lại, các cạnh sắc nét hơn, xử lý thép không gỉ và nhôm. Cắt bằng khí oxy-nhiên liệu giúp xử lý thép carbon dày trong điều kiện ít được kiểm soát hơn.
Đối với việc sửa chữa tại hiện trường, điều kiện hỗ trợ quyết định rất nhiều. Máy cắt plasma cầm tay cần đủ công suất máy phát và khí nén khô. Máy cắt oxy-nhiên liệu có thể dễ sử dụng hơn khi công suất hạn chế và vết cắt thô.
Cắt sản xuất và các bộ phận lồng ghép
Gia công cắt bằng plasma thường được ưu tiên khi số lượng chi tiết lớn. Bàn cắt plasma CNC có thể xếp chồng nhiều chi tiết trên một tấm, giảm phế phẩm và sử dụng lại các tệp tin giữa các ca làm việc.
Máy cắt oxy-nhiên liệu cũng có thể hoạt động trên các bàn tự động, đặc biệt là đối với tấm kim loại dày. Nhược điểm là tốc độ chậm hơn và lượng nhiệt tiêu thụ lớn hơn. Để có được các lỗ sạch hơn, biên dạng chính xác hơn, ít công đoạn làm sạch hơn và tốc độ gia công nhanh hơn trên các tấm có độ dày vừa phải, máy cắt plasma thường là lựa chọn hợp lý hơn.
Bạn nên so sánh độ dày, cường độ dòng điện và chu kỳ hoạt động như thế nào?
Không nên lựa chọn quy trình cắt chỉ dựa trên độ dày tối đa. Nhóm của bạn nên so sánh độ dày vật liệu hàng ngày, phạm vi cường độ dòng điện plasma, khả năng xuyên thủng sản phẩm và chu kỳ làm việc ở công suất thực tế sử dụng.
Máy cắt plasma có khả năng cắt tấm kim loại dày không phải lúc nào cũng là loại máy phù hợp nhất cho việc sản xuất tấm kim loại đó. Đối với gia công CNC, khả năng xuyên thủng ảnh hưởng đến quy trình sản xuất, tuổi thọ vật tư tiêu hao, số lượng sản phẩm lỗi và thời gian vệ sinh.
Các chỉ số độ dày cần kiểm tra
Hãy so sánh ba con số độ dày với phạm vi độ dày tấm bạn sử dụng hàng ngày, chứ không phải phạm vi độ dày tối đa hiếm hoi của bạn.
- Độ dày cắt định mức cho biết phạm vi tối đa mà máy được thiết kế để cắt trong điều kiện bình thường.
- Độ dày cắt khuyến nghị trong sản xuất là con số cần sử dụng trong công việc hàng ngày, báo giá, tồn kho và tư vấn cho khách hàng.
- Độ dày lỗ xuyên là yếu tố quan trọng nhất đối với cắt CNC vì mỏ hàn phải xuyên qua tấm kim loại trước khi cắt theo hình dạng chi tiết.
Một nguyên tắc mua hàng đơn giản rất hiệu quả: hãy chọn máy phù hợp với độ dày tấm mà nhóm của bạn cắt mỗi tuần, sau đó để dành công suất dự phòng cho những công việc nặng hơn khi cần thiết. Nếu khách hàng của bạn cắt tấm dày 1/2 inch mỗi ngày và tấm dày 1 inch chỉ vài lần một tháng, đừng chỉ chọn máy vì nó có thể cắt được vật liệu dày 1 inch. Hãy kiểm tra xem máy có thể đục và cắt tấm dày 1/2 inch với tốc độ sản xuất đạt yêu cầu, chất lượng cạnh cắt và tuổi thọ vật tư tiêu hao phù hợp hay không.
Độ dày cắt là thông số cuối cùng cần tin tưởng trong lập kế hoạch sản xuất. Nó cho bạn biết máy có thể cắt được độ dày tối đa bao nhiêu trong điều kiện lý tưởng, chứ không phải liệu máy có thể xuyên thủng, cắt và lặp lại các chi tiết suốt cả ngày hay không.
Bộ lọc cường độ dòng điện và chu kỳ hoạt động
Cường độ dòng điện nên phù hợp với vật liệu mà nhóm của bạn thường xuyên cắt nhất, chứ không phải tấm kim loại dày nhất mà bạn chỉ cắt một lần mỗi tháng. Nhiều xưởng gia công kim loại sử dụng hệ thống plasma tầm trung cho các công việc cắt thép, thép không gỉ và nhôm thông thường. Tấm kim loại dày hơn, tốc độ di chuyển nhanh hơn hoặc cắt khối lượng lớn có thể yêu cầu hệ thống có công suất cao hơn.
Chu kỳ làm việc thể hiện thời gian máy có thể cắt ở công suất định mức trong một khoảng thời gian nhất định mà không bị quá nhiệt. Một xưởng sửa chữa cắt theo từng đợt ngắn có thể chấp nhận chu kỳ làm việc thấp hơn. Một nhóm gia công tấm kim loại với các chi tiết lồng ghép trong suốt ca làm việc cần hiệu suất chu kỳ làm việc và hệ thống làm mát mạnh mẽ hơn.
Các xưởng gia công lớn không chỉ cắt trên bàn CNC. Nhóm của bạn cũng có thể cần một máy cắt di động cho các khu vực sửa chữa, xe dịch vụ lưu động, công việc bảo trì và các thao tác cắt hỗ trợ nhanh khi một chi tiết quá lớn hoặc cồng kềnh để di chuyển trở lại bàn máy.
Đó là lý do tại sao máy cắt plasma công nghiệp di động của YesWelder đáp ứng được nhu cầu đó. Máy CUT-55DS PRO cung cấp cho bạn tùy chọn hồ quang mồi không tiếp xúc 55A với điều khiển nhiệt độ an toàn, bảo vệ quá dòng và quá tải, và chu kỳ làm việc được liệt kê là 100% ở 35A và 60% ở 55A. Đối với các xưởng cần công suất cắt cao hơn, máy CUT-65DS PRO bổ sung thêm thiết lập hồ quang mồi không tiếp xúc 65A, điều khiển kỹ thuật số MCU, khởi động an toàn không dùng sóng cao tần, và chu kỳ làm việc được liệt kê là 100% ở 45A và 60% ở 65A.
Cả hai mẫu đều được thiết kế để đáp ứng nhu cầu cắt cầm tay trong môi trường công nghiệp và sửa chữa, đặc biệt khi khách hàng cần thiết bị cắt plasma di động cho các loại kim loại hỗn hợp, bề mặt thô ráp hoặc được sơn, công việc bảo trì và thiết bị cắt sẵn sàng cho đại lý.

Bộ lọc mua hàng thực tế
| Khối lượng công việc | Những điều cần kiểm tra trước tiên | Hướng có thể xảy ra |
| Kim loại hỗn hợp, độ dày từ mỏng đến 1/4 inch | Chất lượng cắt, tốc độ, vật tư tiêu hao và tính linh hoạt của vật liệu | Plasma thường phù hợp nhất. |
| Các bộ phận sản xuất có kích thước từ 1/4 inch đến 1 inch | Khả năng đột dập, chu kỳ làm việc, độ chính xác khi gia công CNC và thời gian vệ sinh. | Plasma thường phù hợp nhất. |
| Thép carbon từ 1 inch đến 2 inch | Loại hệ thống, tốc độ di chuyển, chi phí xăng dầu và kỳ vọng về tính năng tiên tiến. | So sánh plasma và oxy-nhiên liệu |
| Thép carbon dày hơn 2 inch | Các yêu cầu về cắt thô, chi phí thiết bị, công tác làm nóng trước và điều kiện hiện trường. | Hệ thống đốt nhiên liệu oxy-lạnh thường vẫn giữ được tính thực tiễn. |
| Thép không gỉ hoặc nhôm | Khả năng tương thích vật liệu, lựa chọn khí, quá trình oxy hóa và chất lượng cạnh | Huyết tương thường là lựa chọn thông thường. |
Các phạm vi này là các bộ lọc mua hàng, không phải là quy tắc cố định. Hãy xác nhận bảng thông số kỹ thuật, định mức chu kỳ làm việc, loại mỏ hàn, yêu cầu khí, bảng vật tư tiêu hao, số lượng đặt hàng tối thiểu (MOQ), thời gian giao hàng và hỗ trợ dịch vụ trước khi bạn quyết định mua thiết bị hoặc hàng tồn kho.
Ngoài khả năng cắt, những tính năng nào của thiết bị còn quan trọng?
Khả năng cắt chỉ là một phần của hệ thống máy cắt plasma. Nhóm của bạn cũng nên so sánh quy trình làm việc CNC, nguồn cung cấp khí hoặc không khí, bộ mỏ hàn, vật tư tiêu hao, phụ tùng thay thế và dịch vụ hỗ trợ sau bán hàng.
Hai hệ thống plasma có cùng cường độ dòng điện có thể hoạt động khác nhau trong công việc hàng ngày. Lựa chọn mạnh mẽ hơn là hệ thống mà nhóm của bạn có thể thiết lập, bảo trì, bổ sung vật tư và hỗ trợ mà không làm chậm quá trình sản xuất.
Tích hợp CNC
Đối với các xưởng sản xuất, việc tích hợp CNC có thể quan trọng hơn cả sức mạnh cắt thô. Hãy tìm kiếm các tính năng như điều khiển chiều cao mỏ hàn tự động, khả năng tương thích với phần mềm sắp xếp phôi, hỗ trợ bàn nước hoặc hệ thống hút bụi, quy trình làm việc với tệp chi tiết, tiếp đất, đào tạo người vận hành và khả năng cung cấp vật tư tiêu hao.
Hệ thống máy cắt plasma CNC hoạt động như một hệ thống hoàn chỉnh. Nguồn điện, mỏ hàn, bàn làm việc, phần mềm, điều khiển chiều cao, vật tư tiêu hao và dịch vụ bảo trì đều ảnh hưởng đến chất lượng cắt và quy trình gia công. Nếu một phần nào đó trong quy trình này hoạt động kém hiệu quả, máy cắt plasma công suất cao vẫn có thể gây ra sự chậm trễ, phải làm lại hoặc sản phẩm bị lỗi.
Cung cấp khí đốt và không khí
Khí nén rất phổ biến vì giá cả phải chăng và dễ cung cấp. Đối với các công đoạn cắt cao cấp hơn, các xưởng có thể sử dụng oxy, nitơ, hỗn hợp argon-hydro hoặc các hỗn hợp khí khác tùy thuộc vào vật liệu và mục tiêu chất lượng cạnh cắt.
Việc lựa chọn loại khí ảnh hưởng đến quá trình oxy hóa, hình dạng cạnh cắt, tuổi thọ vật tư tiêu hao và thời gian vệ sinh. Thép không gỉ và nhôm thường cần được chăm sóc kỹ hơn thép thường. Luôn luôn lựa chọn loại khí phù hợp với hướng dẫn sử dụng máy, bảng vật tư tiêu hao và yêu cầu công việc.
Bộ đèn pin và vật tư tiêu hao
Bộ mỏ hàn ảnh hưởng đến chất lượng cắt, sự thoải mái của người vận hành, bảo trì và khả năng cung cấp phụ tùng. Hãy kiểm tra chiều dài dây dẫn mỏ hàn, loại vật tư tiêu hao, khả năng cung cấp đầu mỏ hàn, tuổi thọ điện cực và liệu nhóm của bạn có thể thay thế phụ tùng nhanh chóng trong ca làm việc hay không.
Đối với khách hàng của bạn, vật tư tiêu hao ảnh hưởng đến thời gian hoạt động. Nếu vòi phun, điện cực, các bộ phận của mỏ hàn và tấm chắn khó thay thế, một máy cắt plasma tốt vẫn có thể phải ngừng hoạt động trong quá trình sửa chữa hoặc sản xuất. Trước khi nhập kho một mẫu máy, hãy kiểm tra xem các vật tư tiêu hao và phụ tùng thay thế phù hợp có dễ dàng đặt hàng với số lượng lớn hay không.
Hỗ trợ dịch vụ và phụ tùng
Dịch vụ hỗ trợ rất quan trọng vì thiết bị cắt sẽ ngừng hoạt động hiệu quả khi các vật tư tiêu hao, mỏ hàn hoặc phụ tùng sửa chữa khó tìm. Trước khi chọn nhà cung cấp, hãy xác nhận các điều khoản bảo hành, tính sẵn có của phụ tùng thay thế, hỗ trợ kỹ thuật, số lượng đặt hàng tối thiểu (MOQ), thời gian giao hàng và hỗ trợ đóng gói.
Đây cũng là lúc sự hỗ trợ từ nhà cung cấp ảnh hưởng đến quyết định mua hàng. Một cửa hàng có thể chọn máy cắt plasma dựa trên cường độ dòng điện và độ dày cắt, nhưng họ sẽ chỉ tiếp tục sử dụng mẫu máy đó nếu các điều khoản bảo hành, phụ tùng thay thế, hỗ trợ kỹ thuật và nguồn cung cấp vật tư tiêu hao được đảm bảo.
Những điểm an toàn và tuân thủ nào cần quan tâm?
Cả hai quy trình cắt đều cần người vận hành được đào tạo bài bản, thiết bị bảo hộ cá nhân (PPE), hệ thống thông gió, phòng cháy chữa cháy và thiết lập quy trình bài bản. Cắt plasma có thêm bức xạ hồ quang, nguy cơ điện giật, cần nối đất và kiểm soát khói. Cắt bằng oxy-nhiên liệu thì cần thêm việc xử lý oxy, khí nhiên liệu, nguy cơ bắt lửa ngược, cần bộ điều chỉnh áp suất, ống dẫn, đầu cắt và kho chứa bình khí.
Việc bảo vệ mắt và mặt phải phù hợp với quy trình, cường độ dòng điện và các quy định tại nơi làm việc. Tiêu chuẩn OSHA 1910.133 đưa ra hướng dẫn về độ tối tối thiểu của thấu kính lọc cho việc cắt bằng hồ quang plasma và cắt bằng oxy, nhưng nhóm của bạn vẫn nên kiểm tra hướng dẫn sử dụng máy, hướng dẫn của nhà cung cấp thiết bị bảo hộ cá nhân (PPE) và các yêu cầu an toàn địa phương trước khi thiết lập chính sách tại xưởng.
Kiểm tra an toàn plasma
- Kiểm tra tiếp xúc kẹp phôi, nối đất và tình trạng mỏ hàn trước khi cắt.
- Hãy sử dụng kính râm có độ che sáng phù hợp, thiết bị bảo vệ mặt, găng tay và PPE.
- Giữ cho khí nén khô ráo và sạch sẽ.
- Thông gió để loại bỏ khói khi cắt các vật liệu được phủ lớp bảo vệ, mạ kẽm, sơn hoặc làm bằng thép không gỉ.
- Hãy làm theo hướng dẫn sử dụng máy phát điện và thiết lập điện trong sách hướng dẫn vận hành.
Kiểm tra an toàn nhiên liệu oxy
- Hãy sử dụng đúng loại van điều áp, ống dẫn, đầu phun và thiết bị chống bắt lửa.
- Kiểm tra độ kín của các mối nối trước khi cắt.
- Tránh để dầu mỡ tiếp xúc với các khớp nối oxy.
- Bảo quản bình khí oxy và khí nhiên liệu theo các quy định hiện hành.
- Huấn luyện người vận hành về lệnh tắt máy và phản ứng khi xảy ra hiện tượng cháy ngược.
An toàn cũng là yếu tố quyết định toàn bộ gói thiết bị. Khách hàng sử dụng plasma có thể cần thiết bị bảo hộ cá nhân (PPE), phụ tùng mỏ hàn, hệ thống cung cấp khí sạch và vật tư tiêu hao. Khách hàng sử dụng oxy-nhiên liệu có thể cần bộ điều chỉnh áp suất, ống dẫn khí, đầu hàn, thiết bị chống bắt lửa ngược, thiết bị lưu trữ bình khí và dụng cụ hỗ trợ đào tạo.
Phương pháp cắt nào có chi phí thấp hơn cho mỗi sản phẩm hoàn thiện?
Quy trình có chi phí thấp hơn là quy trình tạo ra các bộ phận đạt yêu cầu với ít nhân công, dọn dẹp, phế phẩm và thời gian ngừng hoạt động hơn. Cắt bằng plasma có thể tốn kém hơn ban đầu, nhưng nó có thể giảm chi phí thành phẩm khi nhóm của bạn cần cắt nhanh hơn, biên dạng lặp lại và ít công đoạn mài hơn.
Cắt bằng khí oxy-nhiên liệu thường có chi phí ban đầu thấp hơn, đặc biệt là khi cắt thép carbon dày bằng tay. Chi phí có thể tăng lên khi tốc độ di chuyển chậm hơn, biến dạng do nhiệt, xỉ, lượng khí tiêu thụ và thời gian vệ sinh ảnh hưởng đến công việc.
Hãy so sánh tổng chi phí công việc, không chỉ giá máy móc. Bao gồm vật tư tiêu hao, phụ tùng mỏ hàn, khí đốt hoặc khí nén, điện hoặc nhiên liệu, thời gian thiết lập, thời gian vận hành, mài, các lỗi khoan, các cạnh bị loại bỏ, thời gian ngừng hoạt động, đào tạo, thiết bị bảo hộ cá nhân (PPE) và các biện pháp kiểm soát an toàn.
Đối với khách hàng của bạn, vấn đề chi phí thường phụ thuộc vào khối lượng công việc. Một nhóm sửa chữa thực hiện các vết cắt thô trên thép carbon dày có thể chấp nhận tốc độ chậm hơn của máy cắt oxy-nhiên liệu vì chi phí ban đầu thấp hơn. Một xưởng gia công cắt các giá đỡ, tấm chắn, tấm hoặc các bộ phận lồng ghép lặp đi lặp lại có thể trả nhiều tiền hơn cho máy cắt plasma vì tốc độ sản xuất nhanh hơn và ít phải làm lại hơn sẽ tiết kiệm chi phí cho các công việc lặp lại.
Làm thế nào để lựa chọn bộ dụng cụ cắt phù hợp?
Hãy lựa chọn cấu hình dựa trên công việc mà khách hàng của bạn thường xuyên thực hiện nhất, chứ không phải dựa vào tên quy trình. Bắt đầu với hỗn hợp vật liệu, phạm vi độ dày hàng ngày, kỳ vọng về cạnh hoàn thiện, giờ cắt, điều kiện hiện trường và nhu cầu hỗ trợ.
Bộ lọc tiếp theo là khả năng hỗ trợ. Một xưởng có thể cần máy cắt CNC, máy cắt sửa chữa cầm tay, hoặc cả hai, nhưng hệ thống chỉ hoạt động nếu có đủ khí nén, khí đốt, điện năng, thiết bị bảo hộ cá nhân (PPE), vật tư tiêu hao và phụ tùng thay thế.
Đối với việc cung cấp thiết bị cắt và hàn , YesWelder Wholesale có thể đáp ứng nhu cầu này với các máy cắt plasma cầm tay chất lượng công nghiệp như CUT-55DS PRO và CUT-65DS PRO, cùng với thiết bị bảo hộ cá nhân (PPE), phụ kiện, vật tư tiêu hao và phụ tùng thay thế. Trước khi nhập hàng, vui lòng xác nhận thông số kỹ thuật sản phẩm hiện tại, số lượng đặt hàng tối thiểu (MOQ), thời gian giao hàng, hỗ trợ đóng gói, điều khoản bảo hành và hỗ trợ sau bán hàng với đội ngũ bán buôn.
Kết luận
Cả plasma và oxy-nhiên liệu đều có vai trò riêng trong gia công cơ khí nặng. Plasma thường là lựa chọn mạnh mẽ hơn khi khách hàng cần cắt nhiều loại kim loại, tốc độ gia công nhanh, độ chính xác cao khi sử dụng máy CNC và chất lượng gia công tốt hơn trên các tấm có độ dày phù hợp. Oxy-nhiên liệu vẫn giữ vị trí của mình trong gia công thép carbon dày, cắt thô tại công trường, gia công nhiệt và thiết lập thủ công với chi phí thấp hơn.
Việc lựa chọn thiết bị tốt hơn phụ thuộc vào khối lượng công việc, chứ không phải tên quy trình. Hãy so sánh hỗn hợp vật liệu, phạm vi độ dày hàng ngày, cường độ dòng điện, chu kỳ làm việc, loại mỏ hàn, nguồn cung cấp khí hoặc không khí, vật tư tiêu hao, yêu cầu an toàn và chi phí cho mỗi sản phẩm hoàn thiện trước khi quyết định mua thiết bị hoặc hàng tồn kho.
Nếu danh mục sản phẩm của bạn phục vụ các cửa hàng sửa chữa, đội ngũ chế tạo, đội bảo trì hoặc các khách hàng cung cấp vật tư công nghiệp, YesWelder Wholesale có thể đáp ứng nhu cầu về máy cắt plasma công nghiệp cầm tay với các mẫu như CUT-55DS PRO và CUT-65DS PRO, cùng với máy hàn, thiết bị bảo hộ cá nhân (PPE), phụ kiện, vật tư tiêu hao và phụ tùng thay thế. Vui lòng liên hệ với đội ngũ bán buôn để xác nhận thông số kỹ thuật hiện tại, số lượng đặt hàng tối thiểu (MOQ), thời gian giao hàng, điều khoản bảo hành, hỗ trợ đóng gói và hỗ trợ sau bán hàng trước khi đặt hàng.
Câu Hỏi Thường Gặp
Hãy bắt đầu với những công việc mà các cửa hàng và đội ngũ mà bạn bán hàng cho thường xuyên thực hiện nhất. Các cửa hàng sửa chữa và đội ngũ dịch vụ tại hiện trường có thể cần máy cắt plasma cầm tay, phụ kiện oxy-nhiên liệu, thiết bị bảo hộ cá nhân (PPE) và vật tư tiêu hao, trong khi các xưởng sản xuất cũng có thể hỏi về hỗ trợ máy cắt plasma CNC.
Kiểm tra cường độ dòng điện, chu kỳ làm việc, độ dày vết cắt sạch, độ dày vết cắt đứt, công suất đầu vào, bao bì mỏ hàn, khả năng cung cấp vật tư tiêu hao và điều khoản bảo hành. Đối với máy CNC, cần kiểm tra thêm khả năng tương thích giữa máy và mỏ hàn cũng như khả năng xuyên thủng trong sản xuất.
Đúng vậy. Các xưởng lớn vẫn có thể cần máy cắt plasma cầm tay cho khu vực sửa chữa, xe dịch vụ lưu động, công tác bảo trì và các công đoạn cắt hỗ trợ nhanh chóng ngoài khu vực máy CNC. Hãy lựa chọn model phù hợp với phạm vi độ dày cần cắt hàng ngày, nguồn điện, chất lượng khí và nguồn cung cấp vật tư tiêu hao.
Các vật tư hỗ trợ thông thường bao gồm thiết bị bảo hộ cá nhân (PPE), vòi phun, điện cực, phụ tùng mỏ hàn, tấm chắn, hệ thống cung cấp khí sạch và vật tư tiêu hao thay thế. Việc dự trữ các vật tư này giúp giảm thời gian ngừng hoạt động sau khi máy được bán.
Hãy giữ lại máy cắt oxy-nhiên liệu trong dòng sản phẩm khi các xưởng và đội ngũ mà bạn bán hàng cần cắt thép carbon dày, cần khả năng gia nhiệt hoặc uốn, hoặc làm việc ở những nơi nguồn điện và không khí khô bị hạn chế. Plasma và oxy-nhiên liệu thường phục vụ các công việc khác nhau chứ không thay thế hoàn toàn cho nhau.



