
Nếu máy hàn MIG của bạn liên tục phát ra tiếng nổ lách tách, bị cháy xuyên hoặc bắn tóe tro bụi khắp nơi, thì tốc độ dây hàn và điện áp của bạn đang không hoạt động đồng bộ.
Tốc độ dây hàn điều khiển tốc độ cấp kim loại phụ vào mối hàn. Điện áp điều khiển chiều dài hồ quang và hình dạng mối hàn. Khi hai thông số này khớp nhau, hồ quang sẽ phát ra âm thanh êm ái và mối hàn trông sạch sẽ.
Biểu đồ tốc độ dây hàn MIG và điện áp này cung cấp cho bạn các điểm khởi đầu rõ ràng dựa trên kích thước dây và độ dày kim loại. Bạn cũng có thể sử dụng nó như một hướng dẫn nhanh để thiết lập tốc độ dây hàn MIG và điện áp khi bạn bắt đầu một công việc mới.
Biểu đồ tốc độ dây hàn và điện áp hàn MIG là gì?
Biểu đồ tốc độ và điện áp dây hàn MIG cung cấp cho bạn điện áp (V) và tốc độ cấp dây (IPM) được khuyến nghị dựa trên đường kính dây và độ dày vật liệu.
Hãy coi đây như là giá trị cơ bản. Nó không thể thay thế việc kiểm tra thực tế, nhưng nó giúp bạn tránh phải đoán mò và lãng phí dây hàn. Hãy bắt đầu với các giá trị này, sau đó điều chỉnh theo loại mối hàn, khí bảo vệ và vị trí hàn.
Cài đặt dây 0.023″ (0.6 mm)
Thích hợp nhất cho các công việc gia công kim loại tấm mỏng và các công việc chế tạo nhẹ.
| Chất liệu dày | Điện áp (V) | Tốc độ truyền dây (IPM) |
| 1 mm | 14-15 | 90-140 |
| 2 mm | 15-16 | 120-180 |
| 3 mm | 16-17 | 150-220 |
| 4 mm | 17-18 | 180-260 |
Kích thước này giúp giảm nguy cơ cháy xuyên và cho phép kiểm soát tốt hơn đối với thép mỏng.
Cài đặt dây 0.030″ (0.8 mm)
Kích thước dây phổ biến nhất trong gia công cơ khí nói chung.
| Chất liệu dày | Điện áp (V) | Tốc độ truyền dây (IPM) |
| 2 mm | 16-17 | 140-200 |
| 3 mm | 17-18 | 180-260 |
| 4 mm | 18-19 | 220-300 |
| 5 mm | 19-21 | 260-340 |
Loại dây này có sự cân bằng giữa khả năng xuyên thấu và độ kiểm soát, phù hợp với hầu hết các công việc trong xưởng.
Cài đặt dây 0.035″ (0.9 mm)
Thích hợp nhất cho hàn thép dày và kết cấu.
| Chất liệu dày | Điện áp (V) | Tốc độ truyền dây (IPM) |
| 3 mm | 18-19 | 200-280 |
| 4 mm | 19-21 | 240-320 |
| 6 mm | 21-23 | 280-360 |
| 8 mm | 23-25 | 320-400 |
Kích thước này giúp mối hàn xuyên sâu hơn và chắc chắn hơn.
Làm thế nào để sử dụng bảng hướng dẫn hàn MIG một cách chính xác?
Hãy sử dụng biểu đồ làm điểm xuất phát, sau đó điều chỉnh dựa trên điều kiện hàn thực tế.
Các biểu đồ giả định hàn ở vị trí phẳng với khí bảo vệ tiêu chuẩn. Nhưng các dự án thực tế hiếm khi hoàn hảo. Khe hở mối hàn thay đổi. Nhiệt độ kim loại thay đổi. Ngay cả công suất cung cấp của máy cũng có thể thay đổi một chút.
Đây là cách điều chỉnh an toàn:
- Thay đổi điện áp theo từng bước 0.5–1 Volt: Những thay đổi nhỏ giúp ngăn ngừa hiện tượng quá nhiệt hoặc giảm công suất.
- Điều chỉnh tốc độ dây theo từng bước tăng 10–20 IPM: Việc điều chỉnh tăng đột ngột thường gây ra sự không ổn định.
- Kiểm tra trên mảnh phế liệu trước: Luôn kiểm tra độ xuyên thấu trước khi hàn các chi tiết cuối cùng.
Những điều chỉnh nhỏ giúp bạn kiểm soát tình hình. Những điều chỉnh lớn thường tạo ra những vấn đề mới.
Tại sao tốc độ dây dẫn và điện áp phải tương ứng?
Tốc độ dây và điện áp phải tăng hoặc giảm đồng thời để duy trì sự ổn định của hồ quang và độ xuyên thấu thích hợp.
Nếu tốc độ dây quá cao và điện áp quá thấp, dây sẽ bị đẩy vào vũng kim loại nóng chảy. Bạn sẽ nghe thấy tiếng nổ lách tách và thấy kim loại bắn tung tóe nhiều.
Nếu điện áp quá cao và tốc độ dây quá thấp, hồ quang sẽ kéo dài quá mức. Mối hàn bị bẹp và có thể hình thành vết lõm dọc theo các cạnh.
Khi ở chế độ cân bằng, bạn sẽ cảm nhận được sự khác biệt. Bạn sẽ nghe thấy tiếng "chiên thịt xông khói" đều đặn. Dầu chảy mượt mà. Lượng dầu bắn ra rất ít. Khi nghe thấy âm thanh đó, bạn sẽ biết mình đã gần đạt được kết quả mong muốn.
(Nếu âm thanh nghe giống như tiếng bỏng ngô trong lò vi sóng, thì có vấn đề rồi.)
Điều gì sẽ xảy ra nếu tốc độ truyền tải quá cao?
Khi tốc độ dây quá cao, dây sẽ chạm vào vũng hàn trước khi nó kịp tan chảy. Đó là lý do tại sao hồ quang có cảm giác "giật cục" và phát ra tiếng ồn lớn.
Bạn thường sẽ nhận thấy:
- Vòm cung đổ vào hồ bơi.
- Âm thanh nổ lách tách chói tai
- Vết bắn tóe lớn xung quanh khớp nối
Trong hầu hết các trường hợp, điện áp quá thấp so với tốc độ cấp liệu đã chọn. Hãy tăng điện áp lên một chút để cân bằng lại.
Điều gì sẽ xảy ra nếu điện áp quá cao?
Khi điện áp quá cao, hồ quang sẽ kéo dài quá mức và mất tiêu điểm.
Bạn có thể thấy:
- Một cung đường dài, lang thang
- Một hạt dẹt, rộng
- Cắt xén dọc theo các cạnh
Giảm điện áp xuống một chút cho đến khi vũng chất lỏng đặc lại và dễ kiểm soát hơn.
Chế độ cài đặt cân bằng trông và nghe như thế nào?
Cài đặt đúng sẽ cho kết quả:
- Âm thanh "chiên thịt xông khói" đều đặn
- Đường viền hạt mịn, đều
- bắn tóe tối thiểu
- Thấm sâu hiệu quả mà không gây cháy xuyên thấu.
Nếu tia lửa điện phát ra âm thanh chói tai hoặc lách tách, thì có vấn đề.
Hướng dẫn từng bước thiết lập tốc độ dây và điện áp cho máy hàn MIG?
Hãy làm theo phương pháp 5 bước này để đạt được kết quả nhất quán:
Bước 1: Chọn kích thước dây phù hợp
Chọn loại dây phù hợp dựa trên độ dày vật liệu.
- Sử dụng độ dày 0.023″ cho tấm kim loại mỏng.
- Sử dụng độ dày 0.030″ cho các công việc chế tạo thông thường.
- Sử dụng loại 0.035″ cho thép dày 6 mm trở lên.
Bước 2: Cài đặt điện áp trước
Điều chỉnh điện áp dựa trên biểu đồ. Điện áp quyết định chiều dài hồ quang và hình dạng mối hàn.
Bước 3: Tăng dần tốc độ cấp dây
Tăng tốc độ dây từ từ cho đến khi hồ quang ổn định. Dừng lại khi âm thanh trở nên đều đặn và êm dịu.
Bước 4: Thực hiện hàn thử
Luôn hàn trên một mảnh vật liệu thừa có cùng độ dày. Kiểm tra độ xuyên thấu và hình dạng mối hàn.
Bước 5: Tinh chỉnh từng bước nhỏ
Chỉ nên thực hiện những thay đổi nhỏ. Những thay đổi lớn thường vượt quá phạm vi cho phép.
Nên sử dụng cài đặt MIG nào cho các loại vật liệu khác nhau?
Các kim loại khác nhau phản ứng khác nhau với nhiệt, vì vậy cài đặt cũng khác nhau.
Thép nhẹ
Thép cacbon thấp tuân theo các giá trị tiêu chuẩn trong bảng.
Sử dụng hỗn hợp khí Argon-CO₂ tỷ lệ 75/25 để đạt được hiệu suất hồ quang ổn định.
Thép không gỉ
Thép không gỉ yêu cầu tốc độ dây thấp hơn một chút để kiểm soát lượng nhiệt đầu vào.
Sử dụng hỗn hợp khí argon có hàm lượng cao hơn để đạt được độ ổn định tốt hơn.
Nhôm
Nhôm cần:
- Tốc độ dây cao hơn
- Khí bảo vệ argon nguyên chất
- Hệ thống cấp dây trơn tru
Nhôm nóng chảy nhanh hơn, vì vậy việc kiểm soát chính xác là vô cùng quan trọng.
Khí bảo vệ ảnh hưởng đến điện áp và tốc độ cắt dây như thế nào?
Các loại khí bảo vệ khác nhau sẽ ảnh hưởng đến cách hoạt động của hồ quang.
Hàn CO₂ 100% tạo ra nhiệt độ cao hơn và cảm giác mạnh mẽ hơn. Nó cho phép xuyên sâu hơn nhưng tạo ra nhiều tia lửa bắn ra hơn. Bạn thường cần điện áp cao hơn một chút để ổn định hồ quang. Các nhà sản xuất thường sử dụng nó cho thép kết cấu dày, nơi độ bền quan trọng hơn vẻ ngoài.
Hỗn hợp khí Argon-CO₂ tỷ lệ 75/25 cho đường hàn mượt mà hơn và mối hàn sạch hơn. Đó là lý do tại sao hầu hết các xưởng hàn sử dụng nó cho thép mềm. Nó cân bằng giữa độ xuyên thấu và khả năng kiểm soát mà không cần phải làm sạch quá nhiều.
Hỗn hợp khí Argon 90/10 tạo ra hồ quang mềm mại, ổn định hơn với lượng nhiệt tỏa ra thấp hơn. Chúng rất phù hợp cho các vật liệu mỏng và thép không gỉ.
Nếu bạn chuyển sang loại khí khác, đừng mong các cài đặt cũ sẽ hoạt động giống như cũ. Hãy điều chỉnh điện áp một chút và kiểm tra lại.
Làm sao để biết cài đặt máy hàn MIG của bạn đã chính xác?
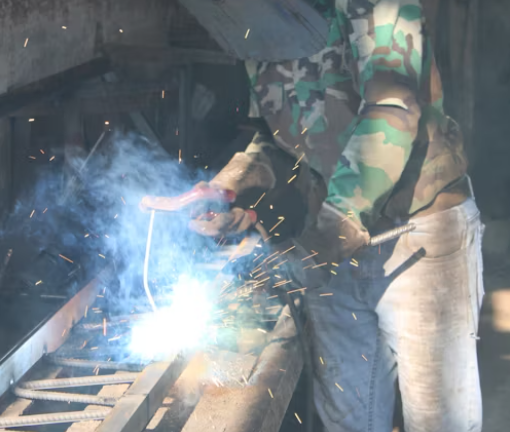
Cài đặt MIG chính xác sẽ tạo ra các chỉ báo trực quan và âm thanh rõ ràng.
Tìm kiếm:
- Âm thanh hồ quang ổn định
- Hạt phẳng, đồng đều
- Ít bắn tóe
- Cấp dây ổn định
- Thấm sâu hiệu quả mà không gây cháy xuyên thủng.
Nếu khả năng xuyên thấu yếu, hãy tăng nhẹ cả điện áp và tốc độ dây.
Bảng hướng dẫn khắc phục sự cố nhanh (Gỡ lỗi nhanh)
Nếu bạn muốn tinh chỉnh cài đặt nhanh hơn, hãy sử dụng danh sách kiểm tra nhanh này:
- Tiếng nổ lách tách + Bắn tóe: Điện áp quá thấp so với tốc độ dây → Tăng điện áp lên một chút
- Hiện tượng đứt dây: Tốc độ dây quá cao so với điện áp → Tăng điện áp hoặc giảm tốc độ cấp dây.
- Hạt dẹt, rộng: Điện áp quá cao → Giảm điện áp một chút
- Hạt cườm bị đứt: Điện áp quá thấp → Tăng điện áp lên một chút
- Độ xuyên thấu yếu: Nhiệt lượng đầu vào quá thấp → Tăng đồng thời điện áp và tốc độ dây hàn.
Những vấn đề thường gặp nhất khi hàn MIG và cách khắc phục chúng là gì?
Hầu hết các sự cố khi hàn MIG đều liên quan đến cân bằng nhiệt. Dưới đây là cách xác định và khắc phục chúng:
- Hiện tượng bắn tóe quá mức: Điện áp thấp hoặc tốc độ dây quá nhanh gây ra hiện tượng truyền tải không ổn định. Hãy tăng nhẹ điện áp hoặc giảm tốc độ cấp dây.
- Cháy xuyên: Nhiệt độ quá cao đối với kim loại mỏng. Giảm điện áp và tốc độ dây đồng thời.
- Độ xuyên thấu kém: Nhiệt lượng cung cấp quá thấp. Tăng dần điện áp và tốc độ dây hàn.
- Hiện tượng đứt dây: Tốc độ cấp dây quá nhanh so với điện áp đã chọn. Tăng điện áp tăng nhẹ.
- Hạt thủy tinh cao và dài: Điện áp quá thấp. Tăng điện áp để làm phẳng hạt và cải thiện quá trình hàn.
Những yếu tố nâng cao nào ảnh hưởng đến tốc độ dây và điện áp khi hàn MIG?
Ngay cả những thiết lập biểu đồ hoàn hảo cũng có thể thay đổi khi bạn hàn trong thực tế. Dưới đây là ba biến số làm sai lệch thiết lập nhanh nhất.
Chiều dài nhô ra
Độ nhô ra của điện cực ảnh hưởng trực tiếp đến lượng nhiệt truyền vào. Độ nhô ra càng lớn thì dòng điện càng giảm và khả năng xuyên thấu càng tốt. Nên giữ độ nhô ra trong khoảng từ 3/8″ đến 1/2″ để đảm bảo quá trình truyền nhiệt ổn định. Nếu khả năng xuyên thấu giảm đột ngột, hãy kiểm tra độ nhô ra của điện cực trước tiên.
Vị trí hàn
Hàn theo phương thẳng đứng và hàn trên cao cần lượng nhiệt đầu vào thấp hơn để tránh vũng hàn bị chảy xệ. Giảm điện áp và tốc độ dây một chút khi hàn ở vị trí khó.
Loại máy
Máy hàn biến tần cho phép điều chỉnh điện áp chính xác hơn so với máy hàn biến áp. Hai máy được thiết lập ở mức 18 volt có thể không hoạt động giống nhau. Luôn luôn thử nghiệm trên vật liệu phế thải khi chuyển đổi thiết bị.
Kết luận
Cân bằng tốc độ dây và điện áp là nền tảng của hàn MIG mạnh mẽ.
Hãy bắt đầu với biểu đồ. Thử nghiệm trên mảnh vụn. Điều chỉnh từng chút một. Lắng nghe âm thanh của hồ quang và quan sát vũng nhựa. Khi âm thanh trở nên êm dịu hơn và dòng nhựa chảy đều, bạn đã đạt được phạm vi phù hợp.
Theo thời gian, bạn sẽ không còn phụ thuộc nhiều vào biểu đồ nữa. Bạn sẽ dựa vào cảm nhận và âm thanh.
Nếu bạn đang thiết lập một máy mới hoặc nâng cấp thiết bị hàn của mình, hãy chọn thiết bị cung cấp khả năng kiểm soát điện áp ổn định và cấp dây đều đặn. Sự ổn định đó giúp việc điều chỉnh nhanh hơn và mối hàn sạch hơn.
Câu hỏi thường gặp về tốc độ dây và điện áp khi hàn MIG
Điện áp và tốc độ dây hàn phù hợp phụ thuộc vào đường kính dây và độ dày kim loại. Ví dụ, dây hàn 0.030″ trên thép dày 4 mm thường sử dụng điện áp 18–19 volt và tốc độ 220–300 IPM. Luôn bắt đầu bằng cách sử dụng biểu đồ hàn và điều chỉnh dựa trên âm thanh hồ quang và hình dạng mối hàn.
Đúng vậy. Trong hàn MIG, tốc độ cấp dây điều khiển trực tiếp cường độ dòng điện. Tăng tốc độ cấp dây sẽ tăng dòng điện, trong khi giảm tốc độ cấp dây sẽ giảm cường độ dòng điện. Điện áp được tách biệt và điều khiển chiều dài hồ quang.
Điện áp quá cao sẽ tạo ra hồ quang dài, không ổn định và mối hàn phẳng, rộng. Điều này có thể gây ra hiện tượng lõm mối hàn và sinh nhiệt quá mức. Hãy giảm điện áp một chút nếu hồ quang phát ra tiếng ồn lớn hoặc mối hàn lan rộng quá mức.
Dây hàn 0.8 mm thích hợp hơn cho thép có độ dày trung bình và các ứng dụng gia công chung. Dây hàn 0.9 mm cho khả năng xuyên sâu hơn và phù hợp với vật liệu dày hơn, nhưng yêu cầu điện áp và tốc độ dây cao hơn.
Để giảm hiện tượng bắn tóe, hãy cân bằng điện áp và tốc độ dây hàn, sử dụng khí bảo vệ 75/25, duy trì độ nhô ra thích hợp của dây hàn và làm sạch kim loại nền. Hầu hết hiện tượng bắn tóe là do sự mất cân bằng các thông số.



