
Xử lý nhiệt trước và sau hàn—gia nhiệt trước khi hàn và xử lý nhiệt sau khi hàn—đảm bảo mối hàn chắc chắn, bền bỉ và an toàn. Các quy trình xử lý nhiệt trước và sau hàn rất hữu ích cho sự thành công của dự án.
Hãy đọc tiếp để biết thêm!
Xử lý nhiệt trước và sau hàn là gì?
Xử lý nhiệt trước khi hàn, hay còn gọi là gia nhiệt trước, bao gồm việc gia nhiệt vật liệu cơ bản trước khi hàn để giảm sự chênh lệch nhiệt độ, ngăn ngừa nứt do hydro gây ra và cải thiện khả năng hàn.
Xử lý nhiệt sau hàn áp dụng nhiệt độ được kiểm soát sau khi hàn để giải phóng ứng suất dư, tôi cứng các vùng và tăng cường các đặc tính vật liệu. Các quy trình này đảm bảo mối hàn đáp ứng các tiêu chuẩn nghiêm ngặt, giảm nguy cơ xảy ra các lỗi hàn thường gặp.
Các tiêu chuẩn như ASME Section VIII, AWS D1.1 và API 510 quy định quá trình xử lý nhiệt trước và sau khi hàn. Các tiêu chuẩn này nêu rõ:
- Phạm vi nhiệt độ: Ví dụ, 600–700°C đối với PWHT trên thép cacbon.
- Thời gian ngâm: Thông thường là 1 giờ cho mỗi độ dày 25 mm.
- Tốc độ làm mát: Được kiểm soát để tránh sốc nhiệt.
Việc không tuân thủ có thể dẫn đến việc loại bỏ mối hàn, chi phí sửa chữa tốn kém hoặc nguy cơ mất an toàn. Ví dụ, Mục VIII của ASME yêu cầu phải sử dụng phương pháp PWHT đối với các bình thép cacbon dày hơn 38 mm để đảm bảo tính toàn vẹn của kết cấu.
Ứng dụng chính
Xử lý nhiệt trước và sau khi hàn rất quan trọng trong các ngành công nghiệp có rủi ro cao. Ví dụ, PWHT là bắt buộc đối với các bình chịu áp suất thành dày để ngăn ngừa hư hỏng nghiêm trọng dưới áp suất cao, trong khi gia nhiệt trước đảm bảo mối hàn không bị nứt trong điều kiện khí hậu lạnh.
Dưới đây là một số ứng dụng chính:
| Công nghiệp | Ứng dụng |
| Dầu khí | Hàn trong ngành dầu khí phổ biến trong xây dựng đường ống, bình chịu áp lực và giàn khoan ngoài khơi. |
| Không gian vũ trụ | Các cánh tua-bin, bánh đáp và các bộ phận thân máy bay là thiết yếu cho hàn trong ngành hàng không vũ trụ. |
| Power Generation | Ống nồi hơi, bình phản ứng hạt nhân và tua bin hơi nước. |
| Đóng tàu | Thân tàu, trục chân vịt và các khớp nối có độ bền cao. |
| Xây dựng | Cầu, khung nhà chọc trời và máy móc hạng nặng. |
Xử lý nhiệt trước khi hàn (Làm nóng trước)
Tại sao việc làm nóng trước lại quan trọng?
- Giảm sự chênh lệch nhiệt độ: Giảm thiểu sự biến dạng và nứt bằng cách đảm bảo nhiệt độ gia nhiệt đồng đều trên toàn bộ vùng hàn.
- Ngăn ngừa nứt do hydro gây ra: Loại bỏ độ ẩm và hydro, rất quan trọng đối với các vật liệu như thép hợp kim thấp.
- Cải thiện khả năng hàn: Tăng cường khả năng liên kết và giảm thiểu khuyết tật mối hàn, đặc biệt là đối với các phần dày.
- Tăng cường an toàn cho người lao động: Ổn định vũng hàn, giảm hiện tượng hồ quang cháy và bắn tóe.
Quy trình và thông số
Vật liệu cần gia nhiệt trước bao gồm thép cacbon, thép hợp kim thấp cường độ cao (HSLA) và hợp kim crom-molypden. Quá trình này bao gồm việc gia nhiệt vật liệu cơ bản đến nhiệt độ cụ thể trước khi hàn:
Khoảng nhiệt độ (theo AWS D1.1):
- Thép carbon: 50–150 ° C.
- Thép hợp kim thấp: 100–250 ° C.
- Hợp kim Crom-Molypden: 200–350 ° C.
Phương pháp :
- Sưởi ấm bằng điện trở: Bàn hàn điện cung cấp khả năng gia nhiệt chính xác, cục bộ cho các linh kiện nhỏ.
- Nhiệt cảm ứng: Cuộn dây điện từ làm nóng các cấu trúc lớn một cách nhanh chóng, lý tưởng cho đường ống.
- Sưởi ấm bằng ngọn lửa: Đèn khò propan hoặc oxy-axetilen có giá thành phải chăng nhưng độ chính xác kém hơn, được sử dụng trong các ứng dụng thực địa.
Giám sát :
- Cặp nhiệt điện: Đính kèm vào vật liệu để có dữ liệu nhiệt độ theo thời gian thực.
- Nhiệt kế hồng ngoại: Đo không tiếp xúc để đảm bảo an toàn.
- Đăng nhập dữ liệu: Ghi lại hồ sơ nhiệt độ để đảm bảo chất lượng.
Những sai lầm và rủi ro thường gặp
- Thiếu nhiệt: Không ngăn ngừa được hiện tượng nứt hydro, đặc biệt là trong các vật liệu dày hoặc có hàm lượng carbon cao.
- Quá nóng: Gây ra sự phát triển của hạt, làm giảm độ bền và độ dẻo dai của vật liệu.
- Sưởi ấm không đồng đều: Tạo ra ứng suất nhiệt, dẫn đến biến dạng.
Xử lý nhiệt sau hàn (PWHT)
Lợi ích của xử lý nhiệt sau hàn
Xử lý nhiệt sau hàn mang lại những lợi thế quan trọng:
- Thư giãn căng thẳng: Giảm ứng suất dư từ quá trình hàn, ngăn ngừa biến dạng và nứt.
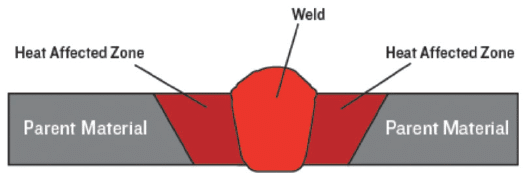
- Tempering: Làm mềm các vùng cứng ở vùng chịu ảnh hưởng của nhiệt (HAZ), cải thiện độ dẻo.
- Loại bỏ hydro: Loại bỏ hydro bị giữ lại, giảm nguy cơ nứt chậm.
- Độ bền được cải thiện: Tăng cường khả năng chống gãy giòn, rất quan trọng đối với các ứng dụng ở nhiệt độ thấp.
- Chống ăn mòn: Giảm thiểu nứt do ăn mòn ứng suất trong môi trường khắc nghiệt như giàn khoan ngoài khơi.
Ví dụ, PWHT trên bình chịu áp suất bằng thép cacbon có thể tăng tuổi thọ chịu mỏi của bình lên 25 năm, giúp tiết kiệm hàng triệu đô la chi phí bảo trì.
Quy trình và thông số
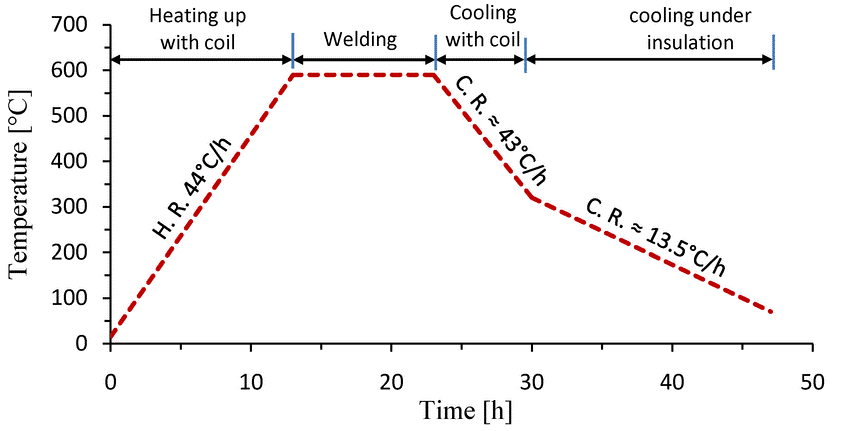
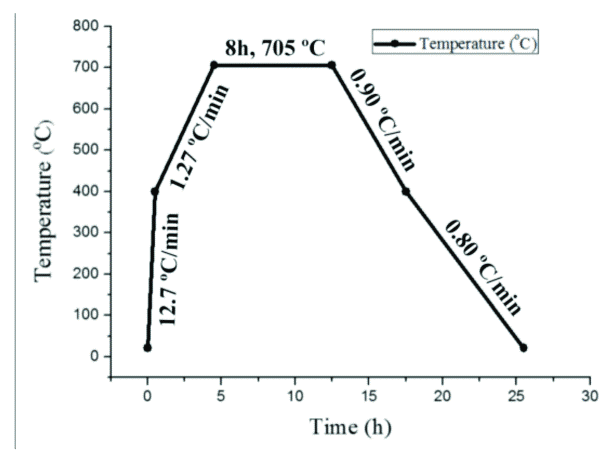
PWHT bao gồm việc nung nóng chi tiết hàn, giữ ở nhiệt độ mục tiêu và làm nguội dần.
1. Phạm vi nhiệt độ (theo ASME Mục VIII):
- Thép carbon: 600–700 ° C.
- Thép hợp kim thấp: 650–760 ° C.
- Hợp kim Crom-Molypden: 700–900 ° C.
2. Phương pháp :
- Dựa trên lò nung:Toàn bộ các thành phần được nung nóng trong lò lớn, lý tưởng cho bình chịu áp suất.
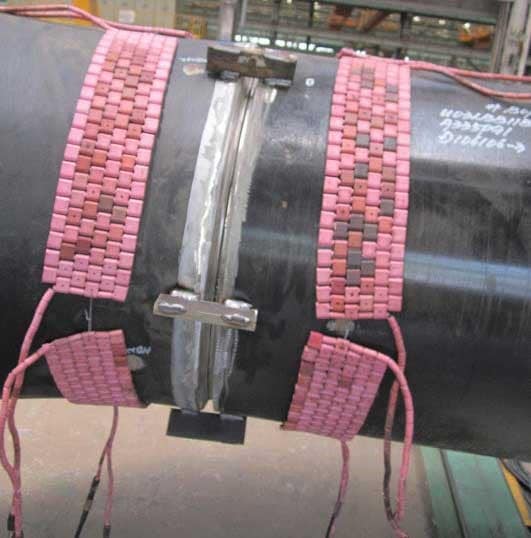
- Kháng cự cục bộ: Tấm sưởi hoặc chăn sưởi xử lý các vùng hàn cụ thể, thường gặp ở đường ống.
- Cảm ứng: Cuộn dây cung cấp khả năng gia nhiệt nhanh chóng và chính xác cho các ứng dụng tại chỗ.
3. Thời gian ngâm : 1 giờ cho mỗi 25 mm độ dày, tối thiểu 30 phút.
4. Tốc độ làm nguội : 100–150°C mỗi giờ để tránh sốc nhiệt, thường được thực hiện trong lò nung hoặc môi trường cách nhiệt.
5. Kiểm soát chất lượng : Sử dụng thiết bị ghi dữ liệu để ghi lại biểu đồ nhiệt độ và đảm bảo tuân thủ các tiêu chuẩn ASME. Kiểm tra không phá hủy (NDT) như kiểm tra siêu âm sau xử lý nhiệt sau hàn (PWHT) giúp xác minh tính toàn vẹn của mối hàn.
Khi nào nên sử dụng PWHT?
- Vật liệu dày: Thép cacbon >38 mm, thép hợp kim thấp >25 mm (ASME Phần VIII).
- Hợp kim cường độ cao: Ví dụ, thép Cr-Mo dễ bị nứt.
- Ứng dụng quan trọng: Bình chịu áp suất, đường ống và các thành phần hạt nhân.
- Yêu cầu mã: Tiêu chuẩn ASME, API hoặc AWS.
So sánh xử lý nhiệt trước và sau hàn
Vai trò bổ sung
Gia nhiệt sơ bộ và PWHT bổ sung cho nhau. Việc kết hợp cả hai quy trình là tiêu chuẩn cho các mối hàn quan trọng, nhưng gia nhiệt sơ bộ có thể đủ cho vật liệu mỏng, trong khi PWHT lại quan trọng cho các tiết diện dày.
- Làm nóng trước: Chuẩn bị vật liệu bằng cách giảm sốc nhiệt và hàm lượng hydro, đảm bảo vũng hàn ổn định.
- NKT: Làm mịn mối hàn bằng cách giảm ứng suất và cải thiện các tính chất cơ học, đảm bảo hiệu suất lâu dài.
| Yếu tố | Xử lý nhiệt trước khi hàn | Xử lý nhiệt sau hàn |
| Thời gian | Trước khi hàn | Sau khi hàn |
| Nhiệt độ | 50-350 ° C | 600-900 ° C |
| Mục tiêu | Ngăn ngừa nứt, cải thiện khả năng hàn | Giảm căng thẳng, tăng cường tính chất |
| Phương pháp | Điện trở, cảm ứng, ngọn lửa | Lò nung, điện trở cục bộ, cảm ứng |
| Thời lượng | Phút đến giờ | Giờ, dựa trên độ dày |
| Giám sát | Cặp nhiệt điện, hồng ngoại | Máy ghi dữ liệu, cặp nhiệt điện |
Dụng cụ xử lý nhiệt trước và sau khi hàn
Xử lý nhiệt hiệu quả phụ thuộc vào thiết bị chuyên dụng. Chúng tôi đã tổng hợp một số công cụ thiết yếu để bạn tham khảo:
Hệ thông sưởi âm
- Máy sưởi điện trở: Tấm gốm hoặc chăn để sưởi ấm cục bộ.
- Cuộn cảm ứng: Hệ thống điện từ để gia nhiệt nhanh và đồng đều.
- lò: Lò nướng gas hoặc điện cho các thành phần lớn.
- Tấm sưởi gốm: Các lựa chọn linh hoạt, nhẹ cho mối hàn tại hiện trường.
Công cụ giám sát
- Cặp nhiệt điện: Đo nhiệt độ bề mặt với độ chính xác ±1°C.
- Camera hồng ngoại: Phát hiện điểm nóng hoặc nhiệt độ không đều.
- Đăng nhập dữ liệu: Lưu trữ hồ sơ nhiệt độ để tuân thủ quy định.
Bộ điều khiển : Hệ thống lập trình điều chỉnh công suất đầu ra để duy trì nhiệt độ mục tiêu.
Công nghệ mới nổi
- Giám sát IoT: Các cảm biến truyền dữ liệu nhiệt độ theo thời gian thực tới các nền tảng đám mây, cho phép giám sát từ xa.
- Hệ thống tự động:Cánh tay robot áp dụng miếng đệm sưởi ấm một cách chính xác, giảm thiểu sai sót của con người.
- Hệ thống sưởi lai: Kết hợp cảm ứng và điện trở để có quy trình nhanh hơn và tiết kiệm năng lượng.
Cách chọn công cụ phù hợp
Chúng tôi cung cấp một số yếu tố để bạn cân nhắc. Điều này có thể giúp bạn chọn đúng dụng cụ cho quá trình xử lý nhiệt trước và sau khi hàn.
- Quy mô dự án: Lò nung cho tàu trong nhà máy, lò cảm ứng di động cho hàn tại hiện trường.
- Loại vật liệu: Cảm ứng đối với thép hợp kim cao, điện trở đối với thép cacbon.
- Điều kiện trang web: Hệ thống chạy bằng pin cho các địa điểm xa xôi, lò sưởi gas cho các nhà máy công nghiệp.
- Ngân sách: Đun nóng bằng ngọn lửa là rẻ nhất nhưng kém chính xác nhất; cảm ứng đắt hơn nhưng nhanh hơn.
Các giải pháp thay thế cho phương pháp xử lý nhiệt truyền thống
| Lựa chọn thay thế | Ưu điểm | Nhược điểm |
| Sửa chữa tổng hợp | Nhanh chóng, chi phí thấp, không cần năng lượng. | Chỉ áp dụng cho các ứng dụng không quan trọng, độ bền kém hơn PWHT. |
| Giảm căng thẳng cơ học | Tiết kiệm năng lượng, dễ di chuyển. | Ít hiệu quả hơn đối với vật liệu dày. |
.
Xử lý nhiệt trước và sau khi hàn là điều không thể bàn cãi để tạo ra mối hàn chắc chắn, an toàn và tuân thủ quy trình. Việc gia nhiệt trước giúp ngăn ngừa khuyết tật trong quá trình hàn, trong khi xử lý nhiệt sau khi hàn đảm bảo độ bền và hiệu suất lâu dài.
Bằng cách tuân thủ các tiêu chuẩn ASME và AWS, tận dụng thiết bị gia nhiệt hiện đại và các máy hàn bán buôn khác , cùng với việc giải quyết các thách thức khác trong quá trình hàn, người ta có thể đạt được các mối hàn hoàn hảo.
Câu Hỏi Thường Gặp
Sự khác biệt giữa xử lý nhiệt trước và sau khi hàn là gì?
Quá trình gia nhiệt trước khi hàn để tránh nứt, trong khi PWHT diễn ra sau đó để giảm ứng suất và cải thiện các đặc tính.
Khi nào PWHT là bắt buộc theo quy định ASME?
PWHT được yêu cầu đối với thép cacbon dày hơn 38 mm hoặc hợp kim dễ nứt, theo Mục VIII của ASME.
Lợi ích của xử lý nhiệt sau hàn đối với thép cacbon là gì?
PWHT làm giảm ứng suất, cải thiện độ dẻo và ngăn ngừa nứt, kéo dài tuổi thọ của linh kiện.
Làm thế nào để tôi lựa chọn giữa phương pháp gia nhiệt bằng điện trở và cảm ứng?
Điện trở tiết kiệm chi phí cho các dự án nhỏ; cảm ứng nhanh hơn cho các thành phần lớn hoặc hợp kim.
Có thể bỏ qua bước gia nhiệt đối với vật liệu mỏng không?
Có, đối với vật liệu dưới 25 mm, theo AWS D1.1, nhưng luôn kiểm tra các yêu cầu của quy định.
Có cần xử lý nhiệt sau khi hàn đối với mối hàn thép không gỉ không?
Không phải lúc nào cũng vậy. Thép không gỉ Austenit thường không cần PWHT do khả năng chống ăn mòn và độ dẻo vốn có của chúng. Tuy nhiên, một số loại thép không gỉ duplex và martensitic có thể cần PWHT để phục hồi độ dẻo dai hoặc giảm ứng suất dư.
Có thể sử dụng phương pháp gia nhiệt bằng ngọn lửa để xử lý nhiệt sau khi hàn không?
Phương pháp gia nhiệt bằng ngọn lửa thường không được khuyến nghị cho PWHT do khó kiểm soát nhiệt độ đồng đều. Phương pháp lò nung, điện trở hoặc cảm ứng mang lại khả năng kiểm soát và độ lặp lại tốt hơn nhiều.



