
Câu trả lời ngắn gọn rất đơn giản: hàn MIG đẩy cho mối hàn sạch hơn, đẹp hơn, trong khi hàn MIG kéo cho độ xuyên sâu hơn và mối nối chắc chắn hơn.
Trên thực tế, sự lựa chọn đúng đắn phụ thuộc vào độ dày vật liệu, loại mối nối và điều gì quan trọng hơn đối với công việc của bạn—hình thức hay độ bền. Nếu bạn từng gặp phải tình trạng bắn tóe quá nhiều, mối hàn yếu hoặc đường hàn không đều, rất có thể hướng súng hàn đã đóng một vai trò nhất định.
Trong hướng dẫn này, chúng tôi sẽ giải thích cách thức hoạt động của hàn MIG đẩy và kéo, mỗi kỹ thuật cho hiệu quả tốt nhất ở đâu và làm thế nào để chọn phương pháp phù hợp để có được các mối hàn nhất quán và đáng tin cậy.
Hàn MIG đẩy là gì?
Hàn MIG đẩy ( còn gọi là phương pháp thuận tay ) nghĩa là nghiêng súng hàn theo hướng di chuyển và đẩy vũng hàn về phía trước.
Bạn chọn hàn MIG đẩy khi vẻ ngoài sạch sẽ, tầm nhìn tốt hơn và độ phủ khí bảo vệ ổn định quan trọng hơn độ xuyên sâu. Đó là lý do tại sao nó thường được sử dụng trên các vật liệu mỏng và các mối hàn mang tính thẩm mỹ.
Các tính năng cốt lõi của hàn MIG đẩy
- Góc súng hướng về phía trước (10–15°): Giữ cho đường cong luôn dẫn đầu vũng nhựa, giúp dễ dàng kiểm soát hình dạng và tốc độ di chuyển của hạt nhựa.
- Xâm nhập nông hơn: Giảm nguy cơ cháy xuyên trên kim loại mỏng.
- Vùng phủ sóng khí đốt được cải thiện: Khí bảo vệ giúp ngăn chặn chất gây ô nhiễm xâm nhập vào vũng chất lỏng.
- Thông số hạt làm sạch: Tạo ra các mối hàn phẳng hơn, đồng đều hơn với lượng bắn tóe tối thiểu.
- Tầm nhìn tốt hơn: Giúp bạn theo dõi mối hàn và thực hiện các điều chỉnh nhỏ trong quá trình hàn.
Nếu bạn hàn nhôm hoặc thép không gỉ trong nhà, phương pháp đẩy thường mang lại kết quả sạch nhất và ít gây khó chịu nhất.
Hàn MIG kéo là gì?
Hàn MIG kéo (còn được gọi là phương pháp cầm ngược ) nghĩa là nghiêng súng hàn ngược hướng di chuyển và kéo vũng hàn nóng chảy dọc theo mối hàn.
Kỹ thuật này được sử dụng khi độ xuyên thấu và độ bền mối nối là ưu tiên hàng đầu, đặc biệt là trên thép dày hoặc các cấu kiện kết cấu.
Các đặc điểm cốt lõi của hàn MIG kéo
- Góc súng hướng về phía sau (10–15°): Tập trung nhiệt trực tiếp vào mối nối.
- Thâm nhập sâu hơn: Giúp hàn gắn hoàn toàn các vật liệu dày hơn, trong trường hợp các mối hàn nông dễ bị hỏng.
- Lượng nhiệt đầu vào cao hơn: Tăng cường độ bền nhưng làm tăng nguy cơ biến dạng.
- Giảm khả năng hiển thị: Vũng nước đọng lại phía sau vòng cung, khiến việc điều khiển trở nên khó khăn hơn.
- Các mối hàn kết cấu chắc chắn hơn: Thích hợp cho các ứng dụng chịu tải.
Phương pháp hàn kéo hoạt động tốt, nhưng nó ít dễ sửa lỗi. Những sai sót nhỏ về kỹ thuật thường dễ dàng bộc lộ, đó là lý do tại sao người mới bắt đầu thường gặp khó khăn với phương pháp này.
Tại sao kỹ thuật đẩy và kéo lại quan trọng??
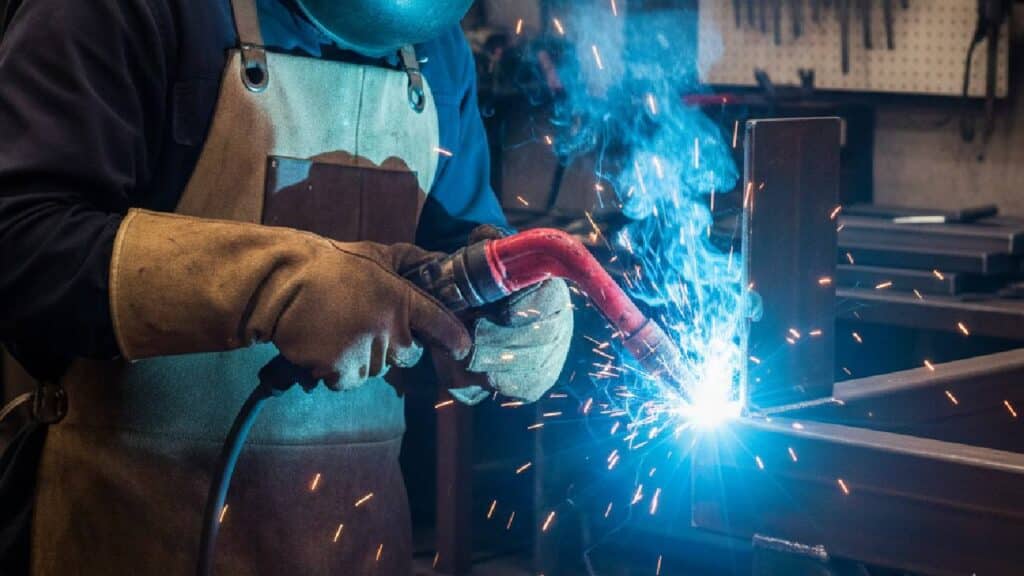
Kỹ thuật đẩy và kéo rất quan trọng vì hướng súng hàn ảnh hưởng trực tiếp đến độ xuyên thấu, hình dạng mối hàn, lượng nhiệt đầu vào và độ tin cậy tổng thể của mối hàn.
Phương pháp đẩy giúp phân tán nhiệt trên diện tích rộng hơn và cải thiện chất lượng bề mặt. Phương pháp kéo tập trung nhiệt vào mối hàn để đạt được độ kết dính chắc chắn hơn. Sử dụng phương pháp sai có thể dẫn đến thiếu sự kết dính, bắn tóe quá mức, biến dạng hoặc nứt vỡ—những vấn đề thường dẫn đến việc phải mài, hàn lại và mất thời gian.
Việc lựa chọn kỹ thuật phù hợp ngay từ đầu sẽ tiết kiệm công sức và mang lại kết quả nhất quán hơn.
Góc độ và hướng súng: Đẩy so với kéo
Bạn có thể phân biệt hàn MIG đẩy hay kéo bằng một điều: góc của súng hàn.
- Hàn MIG đẩy: Nghiêng súng về phía trước 10-15 độ, theo hướng di chuyển. Vòng cung của súng sẽ dẫn hướng vũng bắn, tạo ra các đường đạn mịn hơn và tầm nhìn tốt hơn.
- Hàn MIG kéo: Nghiêng súng về phía sau 10-15 độ, ngược hướng di chuyển. Vòng cung sẽ ăn sâu vào khớp nối, tạo ra độ xuyên sâu hơn.
Những điều chỉnh nhỏ cũng rất quan trọng. Độ dày vật liệu, thiết kế mối nối và kích thước dây đều có thể ảnh hưởng đến góc lý tưởng, vì vậy việc tinh chỉnh là một phần của quá trình.
7 điểm khác biệt cốt lõi giữa hàn MIG đẩy và hàn MIG kéo
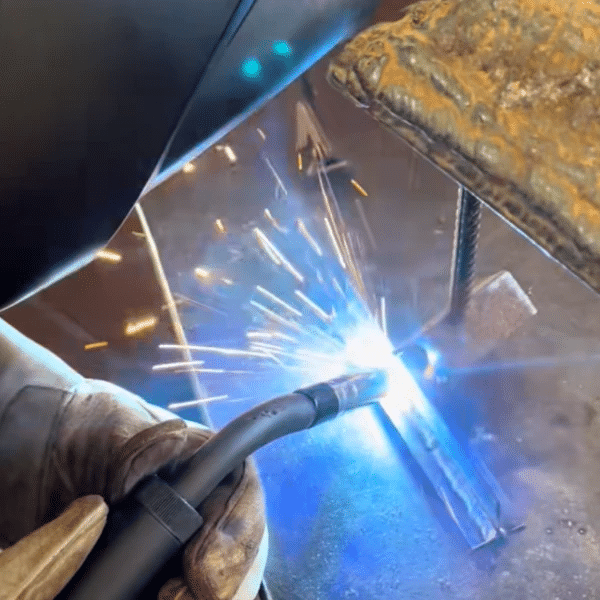
1. Hình dáng hạt cườm
- Đẩy: Các hạt cườm phẳng hơn, rộng hơn, sạch hơn với độ hoàn thiện chuyên nghiệp.
- Sự lôi kéo: Những hạt cườm nhỏ hơn, cao hơn, ưu tiên độ bền hơn vẻ ngoài.
2. Kiểm soát nhiệt độ và sự biến dạng
- Đẩy: Phân bổ nhiệt đều hơn, giảm hiện tượng cong vênh trên các vật liệu mỏng.
- Sự lôi kéo: Tập trung nhiệt lượng, cải thiện quá trình hợp nhất nhưng làm tăng nguy cơ biến dạng.
3. Phạm vi bao phủ khí bảo vệ
- Đẩy: Khí được phân bố đều hơn khi dòng khí chảy phía trước vũng dầu.
- Sự lôi kéo: Lớp phủ kém hiệu quả hơn ở rìa phía trước, làm tăng nguy cơ thấm nước.
4. Khả năng tương thích vật liệu
- Đẩy: Thích hợp nhất cho thép mỏng, nhôm và thép không gỉ.
- Sự lôi kéo: Thích hợp nhất cho thép cacbon dày và các cấu kiện kết cấu.
5. Vết bắn và việc dọn dẹp
- Đẩy: Ít bắn tóe và ít công đoạn làm sạch sau khi hàn.
- Sự lôi kéo: Hiện tượng bắn tóe nhiều hơn do nhiệt độ tập trung cao hơn.
6. Tốc độ và năng suất
- Đẩy: Cho phép tốc độ di chuyển nhanh hơn trên các vật liệu mỏng.
- Sự lôi kéo: Cần chuyển động chậm rãi và có kiểm soát để xuyên thấu đúng cách.
7. An toàn và tầm nhìn
- Đẩy: Tầm nhìn tốt hơn và khả năng điều khiển dễ dàng hơn, đặc biệt là đối với người mới bắt đầu.
- Sự lôi kéo: Giảm khả năng quan sát và tăng nguy cơ xảy ra lỗi nếu kỹ thuật thực hiện không chính xác.
Khi nào nên chọn phương pháp hàn MIG đẩy hay kéo??
Chọn phương pháp hàn MIG đẩy nếu bạn:
- Hàn vật liệu mỏng
- Làm việc trong nhà với khí bảo vệ
- Ưu tiên vẻ ngoài sạch sẽ
- Tìm kiếm phương pháp hàn nhanh hơn với ít công đoạn dọn dẹp hơn
- Bạn vẫn đang trau dồi kỹ năng hàn MIG của mình?
Hãy chọn phương pháp hàn MIG kéo nếu bạn:
- Hàn thép dày hoặc thép kết cấu
- Gia công các mối nối chịu lực
- Ưu tiên khả năng xuyên thấu và sức mạnh.
- Dễ dàng kiểm soát nhiệt độ và biến dạng.
- Chú trọng độ bền hơn vẻ bề ngoài.
.
Hàn MIG đẩy (Push MIG welding) vượt trội khi cần kiểm soát tốt, hình thức đẹp và hàn vật liệu mỏng. Hàn MIG kéo (Pull MIG welding) hiệu quả hơn khi cần độ bền và độ xuyên thấu cao. Không có phương pháp nào tốt hơn phương pháp nào một cách tuyệt đối – lựa chọn đúng phụ thuộc vào vật liệu bạn đang hàn và yêu cầu của mối hàn.
Kết quả ổn định đến từ việc kết hợp kỹ thuật với thiết bị phù hợp. Một máy hàn MIG ổn định, được hiệu chỉnh tốt sẽ giúp dễ dàng kiểm soát nhiệt độ, độ xuyên thấu và chất lượng mối hàn. Nếu bạn đang hoàn thiện thiết lập của mình, việc lựa chọn thiết bị và phụ kiện hàn MIG đáng tin cậy sẽ giúp thực hiện cả hai kỹ thuật đẩy và kéo dễ dàng hơn.
FAQs
Người mới bắt đầu nên sử dụng phương pháp hàn MIG đẩy. Phương pháp đẩy mang lại tầm nhìn tốt hơn, độ phủ khí ổn định hơn và ít bắn tóe hơn, giúp dễ dàng kiểm soát vũng hàn và tránh các lỗi thường gặp.
Không. Kéo giúp tăng độ xuyên thấu, nhưng độ bền phụ thuộc vào sự kết dính đúng cách, các thiết lập và thiết kế mối hàn, chứ không chỉ phụ thuộc vào hướng. Một mối hàn kéo thực hiện kém vẫn có thể yếu hơn một mối hàn đẩy sạch.
Trong hầu hết các trường hợp, bạn nên sử dụng một kỹ thuật duy nhất cho mỗi mối hàn. Việc thay đổi kỹ thuật giữa chừng có thể gây ra hiện tượng xuyên thấu không đồng đều, hình dạng mối hàn không đều và các khuyết tật có thể nhìn thấy được, trừ khi bạn có lý do cụ thể và khả năng kiểm soát tốt.
Hàn MIG kiểu đẩy thường dễ thực hiện hơn ở các vị trí thẳng đứng và trên cao vì nó cho phép kiểm soát vũng hàn tốt hơn và tầm nhìn rõ hơn. Việc kéo ở những vị trí này làm tăng nguy cơ chảy xệ và bắn tóe quá mức.
Đúng vậy. Dây hàn đặc có khí bảo vệ hoạt động tốt nhất với kỹ thuật đẩy, trong khi một số loại dây hàn lõi thuốc được thiết kế để kéo. Luôn kiểm tra khuyến nghị của nhà sản xuất dây hàn trước khi hàn.



