
Hàn TIG có thể tạo ra mối hàn chính xác và hoàn hảo. Thành công của nó không chỉ phụ thuộc vào kỹ năng mà còn vào khoa học. Điểm nóng chảy của kim loại được quản lý đúng cách với nhiệt độ được kiểm soát đảm bảo mối hàn sạch. Điều này ảnh hưởng trực tiếp đến chất lượng mối hàn, vật liệu trám cần thiết và lưu lượng mối hàn.
Hiểu rõ điểm nóng chảy và ảnh hưởng của chúng đến quá trình hàn kim loại giúp đạt được hiệu quả tốt nhất từ hàn TIG. Trong hướng dẫn này, chúng ta sẽ đi sâu vào các khía cạnh khác nhau của điểm nóng chảy trong hàn TIG.
Điểm nóng chảy trong hàn là gì?
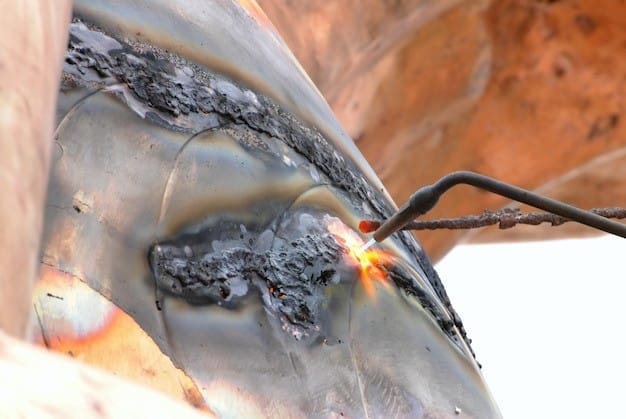
Điểm nóng chảy là mức nhiệt độ cụ thể mà tại đó kim loại chuyển từ trạng thái rắn sang trạng thái lỏng. Nó cho phép kim loại này kết hợp với kim loại khác. Nhìn chung, phạm vi nhiệt độ nóng chảy nằm trong khoảng từ 660°C đến 3422°C.
Việc hiểu rõ nhiệt độ nóng chảy của kim loại trong hàn rất quan trọng vì nó quyết định phản ứng của kim loại dưới tác động của nhiệt. Có nhiều yếu tố ảnh hưởng đến điểm nóng chảy và nó có thể thay đổi đôi chút. Cấu trúc nguyên tử, tạp chất kim loại, loại mối nối và vật liệu liền kề có thể ảnh hưởng đến nhiệt độ hóa lỏng của kim loại.
Một số kim loại như vonfram có liên kết nguyên tử mạnh hơn và nhiệt độ nóng chảy của chúng cao hơn bạc, vốn có liên kết yếu hơn. Việc hiểu rõ về các nhiệt độ này sẽ giúp bạn lựa chọn vật liệu, loại hàn và kỹ thuật hàn phù hợp cho dự án hàn.
Điểm nóng chảy của các kim loại thông dụng trong hàn TIG
Để làm việc với các vật liệu khác nhau, việc hiểu rõ điểm nóng chảy là điều cần thiết. Điều này giúp dễ dàng lựa chọn các thông số phù hợp như nhiệt độ hồ quang, nhiệt lượng đầu vào và khí bảo vệ trong hàn TIG.
Nhìn chung có ba loại kim loại dựa trên nhiệt độ nóng chảy:
- Kim loại có điểm nóng chảy thấp
- Kim loại có điểm nóng chảy trung bình
- Kim loại có điểm nóng chảy cao
Các kim loại có điểm nóng chảy thấp bắt đầu nóng chảy ở nhiệt độ thấp hơn, vì vậy việc gia công chúng dễ dàng hơn ở mức nhiệt thấp. Nhiệt lượng cao có thể gây ra hiện tượng bay hơi quá mức, dẫn đến độc hại. Cần kiểm soát cường độ dòng điện và nhiệt độ cẩn thận khi làm việc với các vật liệu có điểm nóng chảy thấp.
Các kim loại có điểm nóng chảy trung bình như đồng, vàng, đồng thau cần lượng nhiệt trung bình để đạt được độ kết dính tốt nhất. Nhiệt độ nóng chảy của các kim loại này nằm trong khoảng từ 930°C đến 1204°C. Hàn vàng và các kim loại quý khác có thể thu được nhiều lợi ích từ phương pháp hàn TIG với hồ quang được điều khiển.
Việc sử dụng các kim loại có điểm nóng chảy cao trong hàn TIG đòi hỏi chuyên môn và kỹ thuật đặc biệt để đảm bảo mối hàn sạch. Các kim loại này nóng chảy ở nhiệt độ đầu vào cao hơn. Khi hàn các kim loại này, việc kiểm soát nhiệt độ và ngăn ngừa oxy hóa đúng cách là rất quan trọng để có mối hàn an toàn.
Biểu đồ dưới đây cho thấy điểm nóng chảy của các kim loại thường được sử dụng:
| Kim loại | Điểm nóng chảy (° C) |
| Dẫn | 327 ° C |
| Zinc | 420 ° C |
| Nhôm | 660 ° C |
| Gói Bạc | 961 ° C |
| Copper | 1085 ° C |
| Gói Vàng | 1064 ° C |
| Thau | 930 ° C |
| Gang thep | 1204 ° C |
| Thép carbon | 1425 ° C |
| Thép không gỉ | 1375 ° C |
| Nickel | 1453 ° C |
| Titanium | 1670 ° C |
| Chromium | 1860 ° C |
| Platinum | 1770 ° C |
| Tungsten | 3422 ° C |
Tại sao điểm nóng chảy lại quan trọng trong hàn TIG?
Điểm nóng chảy rất quan trọng vì chúng ảnh hưởng đến chất lượng mối hàn tổng thể trong hàn TIG. Hãy cùng tìm hiểu lý do tại sao điểm nóng chảy lại quan trọng đến vậy; sau đây là một vài điểm cần thảo luận.
- Kiểm soát nhiệt độ
- Khả năng tương thích của kim loại
- Tránh khuyết tật
- Độ chính xác và hoàn hảo
Kiểm soát nhiệt độ: Mỗi kim loại có một nhiệt độ nóng chảy cụ thể. Ví dụ, nhôm nóng chảy ở khoảng 660°C, trong khi thép không gỉ nóng chảy ở khoảng 1,400°C.
Khi biết được các nhiệt độ này, bạn có thể thiết lập mức nhiệt phù hợp trên máy hàn TIG từ các nhà cung cấp máy hàn TIG đáng tin cậy . Nhiệt độ quá cao có thể gây chảy quá mức và làm yếu các mối hàn. Mặt khác, nhiệt độ quá thấp có thể dẫn đến mối hàn không hoàn chỉnh.
Khả năng tương thích của kim loại: Điểm nóng chảy rất quan trọng, đặc biệt khi hàn hai kim loại khác nhau. Nếu một kim loại nóng chảy nhanh hơn kim loại kia, điều này có thể dẫn đến các mối hàn không đều.
Sử dụng nhiệt độ nóng chảy không phù hợp thậm chí có thể phá hủy toàn bộ dự án hàn của bạn. Người vận hành cần áp dụng nhiệt độ phù hợp cho từng loại kim loại trong quá trình hàn.
Độ chính xác và sự hoàn hảo: Hàn TIG được ưa chuộng vì tạo ra các mối hàn sạch và chính xác. Các mối hàn tốt nhất có thể đạt được bằng cách áp dụng nhiệt độ nóng chảy thực tế lên vật liệu. Điều này đảm bảo mối hàn mịn hơn và giảm nguy cơ quá nhiệt.
Tránh các khuyết tật: Việc kiểm soát nhiệt độ không đúng cách trong quá trình nóng chảy có thể gây ra các khuyết tật như nứt và oxy hóa. Kỹ thuật hàn TIG có thể sử dụng khí trơ bảo vệ, chẳng hạn như argon, để ngăn ngừa quá trình oxy hóa.
Tuy nhiên, nếu điểm nóng chảy không được quản lý đúng cách, vũng hàn có thể bị quá nhiệt. Kết quả là, việc kiểm soát và bảo vệ mối nối kim loại có thể khó khăn hơn.
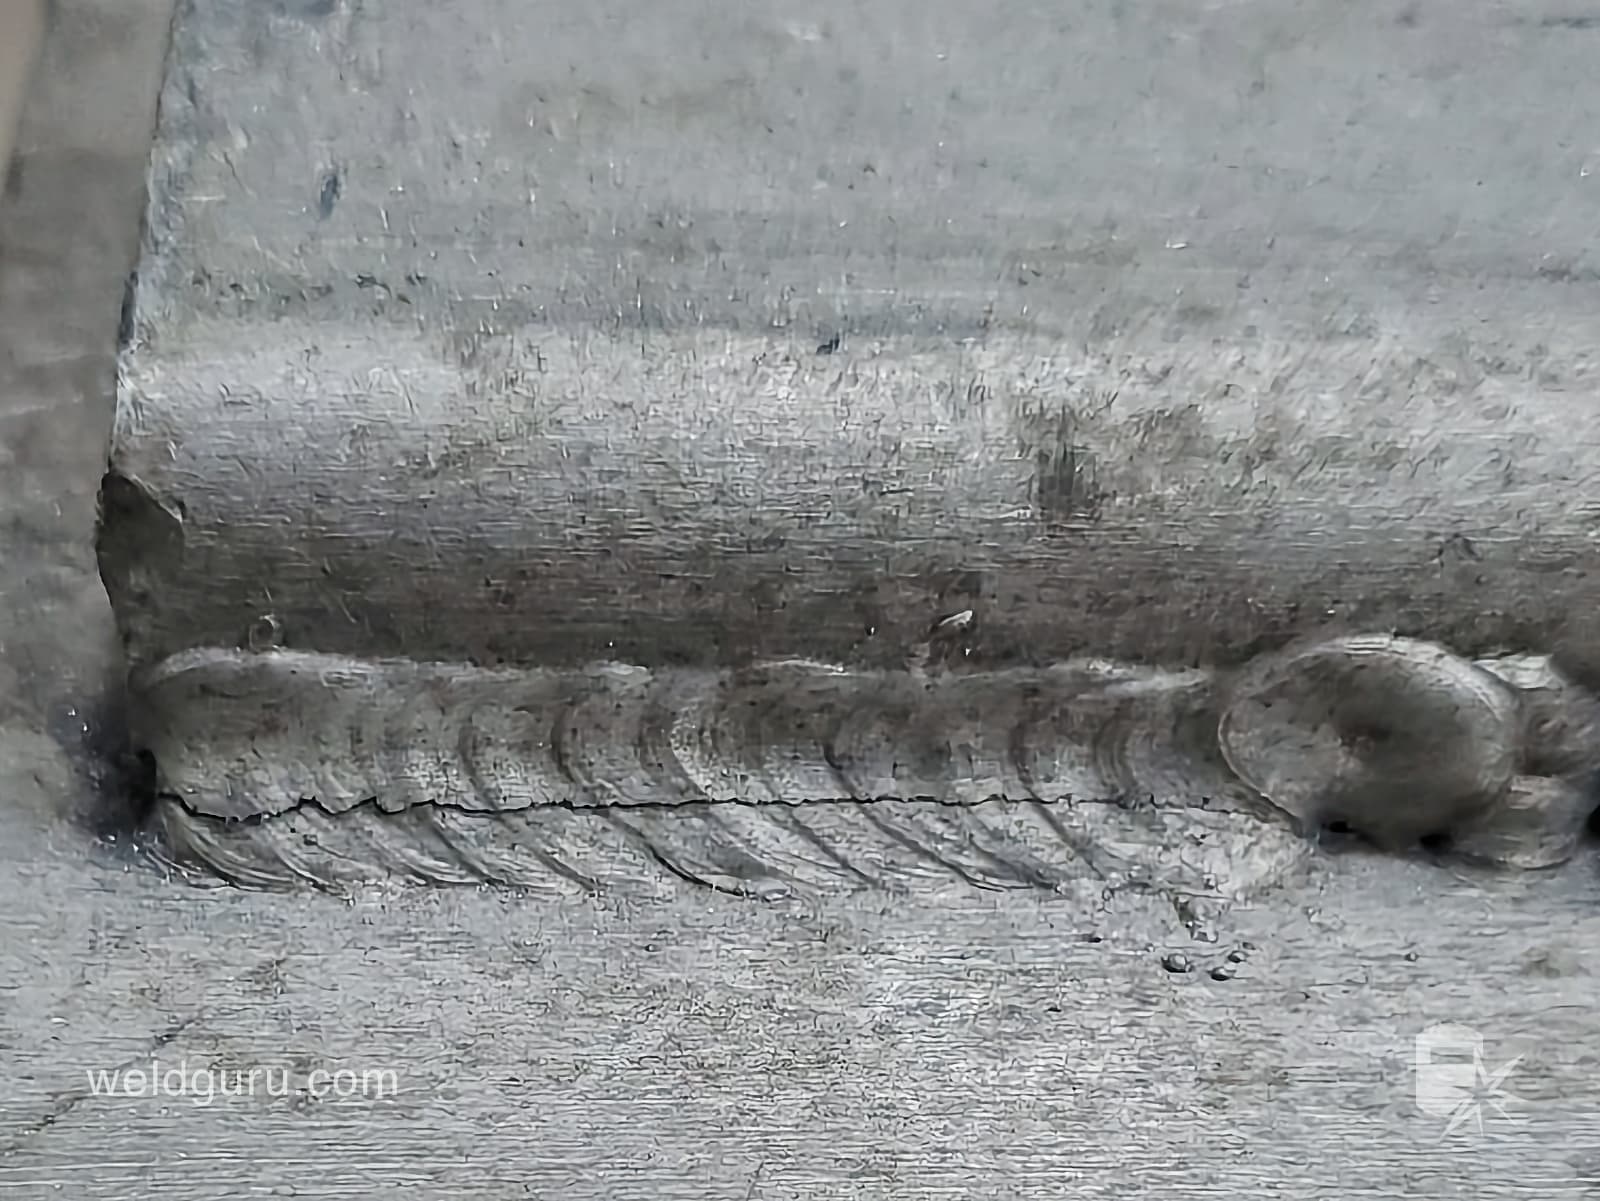
Điểm nóng chảy của que hàn TIG
Que hàn là que phụ trong phương pháp hàn TIG (hàn khí trơ vonfram). Điểm nóng chảy của nó cần phải phù hợp với vật liệu nền để tạo ra mối hàn chắc chắn. Thành phần của que hàn TIG là yếu tố then chốt quyết định điểm nóng chảy.
Khi tiếp xúc với nhiệt của hồ quang TIG, que hàn nóng chảy. Sau đó, nó kết hợp với kim loại nền để tạo thành mối hàn hoàn hảo. Que hàn TIG được sản xuất từ các hợp kim có thành phần gần giống với vật liệu nền. Ví dụ, que hàn thép không gỉ dùng để hàn thép, và que hàn nhôm dùng để hàn nhôm.
Điểm nóng chảy của que hàn TIG và vật liệu nền phải gần như bằng nhau. Sự khác biệt đáng kể về điểm nóng chảy có thể khiến quá trình hàn không thành công.
Yếu tố nào ảnh hưởng đến điểm nóng chảy trong hàn TIG?
Có nhiều yếu tố ảnh hưởng đến điểm nóng chảy khi hàn TIG của các vật liệu khác nhau. Chúng ta hãy cùng xem xét vai trò quan trọng của từng yếu tố.

1. Đầu vào nhiệt
Nhiệt lượng đầu vào cung cấp năng lượng cần thiết cho vùng hàn. Nhiệt lượng đầu vào cao hơn đồng nghĩa với việc nhiệt độ tăng lên để làm nóng chảy kim loại nhanh hơn. Tuy nhiên, nhiệt lượng quá cao có thể gây biến dạng vật liệu. Vì vậy, cần kiểm soát nhiệt lượng đầu vào để mối hàn hoàn chỉnh không bị quá nhiệt.
2. Nhiệt độ hồ quang
Nhiệt độ hồ quang chịu ảnh hưởng của cài đặt dòng điện và điện cực. Hồ quang nóng cung cấp nhiều năng lượng hơn cho vật liệu nền để đạt đến điểm nóng chảy nhanh chóng. Việc kiểm soát thông số này giúp làm nóng chảy mà không ảnh hưởng đến chất lượng mối hàn.
3. Lựa chọn khí bảo vệ
Có một số loại khí bảo vệ ảnh hưởng đến điểm nóng chảy của kim loại. Argon mang lại độ ổn định hồ quang tuyệt vời và phù hợp với kim loại có điểm nóng chảy thấp. Heli cung cấp nhiệt lượng đầu vào cao hơn và hỗ trợ kim loại có điểm nóng chảy cao hơn.
4. Tốc độ làm nóng và làm mát trước
Việc gia nhiệt trước giúp tăng nhiệt độ cho khu vực hàn. Khi bắt đầu quá trình hàn, kim loại dễ dàng đạt đến điểm nóng chảy. Điều này giúp giảm thiểu lượng nhiệt cần thiết đầu vào. Điều này rất quan trọng đối với kim loại có điểm nóng chảy cao.
Tốc độ làm nguội được kiểm soát đảm bảo tính toàn vẹn của mối hàn và loại bỏ các khuyết tật. Phương pháp này hiệu quả đối với nhôm và thép không gỉ.
Những thách thức liên quan đến điểm nóng chảy của hàn TIG
Hàn TIG thường gặp phải những thách thức liên quan đến điểm nóng chảy của kim loại. Những khó khăn thường gặp là:
Quá nhiệt: Hàn TIG sử dụng nhiệt độ cao để làm chảy vật liệu. Nếu nhiệt độ quá cao hoặc không được kiểm soát, kim loại có thể bị quá nhiệt. Điều này có thể làm suy yếu mối hàn mới. Hậu quả là dẫn đến nứt trên bề mặt.
Biến dạng kim loại cơ bản: Khi nhiệt độ được tác dụng quá lâu hoặc quá cao, kim loại cơ bản có thể bị biến dạng. Điều này có thể làm thay đổi hình dạng của kim loại và khiến chúng khó sử dụng hơn trong quá trình hàn.
Hàn các kim loại có điểm nóng chảy khác nhau: Việc nối hai kim loại có điểm nóng chảy khác nhau rất khó. Kim loại có điểm nóng chảy thấp hơn có thể nóng chảy quá nhanh, trong khi kim loại có điểm nóng chảy cao hơn lại nóng chảy quá chậm. Điều này khiến quá trình hàn trở nên khó khăn.
Hàn ở nhiệt độ quá cao: Nếu thợ hàn sử dụng nhiệt độ quá cao, vật liệu có thể bị cháy xuyên. Điều này tạo ra các lỗ hổng trong vật liệu và khiến việc hàn trở nên khó khăn.
Nhiễm bẩn: Tạp chất trong kim loại có thể ảnh hưởng đến quá trình nóng chảy. Điều này có thể khiến dự án hàn trở nên khó khăn.
Quá trình oxy hóa: Hàn TIG cần khí bảo vệ để ngăn không khí xâm nhập vào mối hàn. Nếu lớp khí bảo vệ không đủ, không khí có thể lẫn vào mối hàn. Điều này gây ra quá trình oxy hóa và làm cho mối hàn yếu đi.
Hàn tối ưu trên điểm nóng chảy: Mẹo nâng cao
Để thành thạo nghệ thuật hàn đòi hỏi kiến thức chuyên sâu về các loại mối hàn, tính chất kim loại, các kỹ thuật khác nhau và kiến thức về nóng chảy kim loại. Ở đây, chúng tôi sẽ tập trung vào các mẹo nâng cao để hàn chất lượng cao trên điểm nóng chảy.
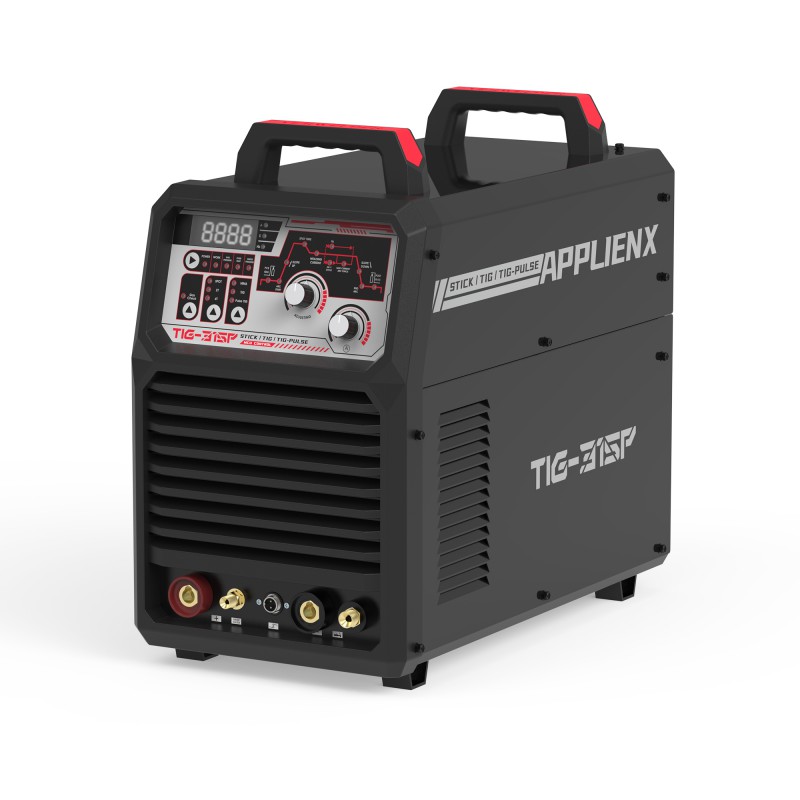
Sử dụng phương pháp hàn TIG xung: Một số kim loại rất nhạy cảm với nhiệt, và hàn TIG hiệu quả hơn đối với chúng. Hàn TIG xung kiểm soát nhiệt độ một cách chính xác, giúp tạo ra mối hàn chính xác trên nhôm và thép không gỉ.
Kỹ thuật này ngăn ngừa cong vênh và đảm bảo tính toàn vẹn của bề mặt. Nó tạo ra mối hàn đồng đều mà không làm kim loại bị quá nhiệt. Ngoài ra, đây là một phương pháp hiệu quả để tạo ra mối hàn sạch và đồng đều mà không bị bắn tóe.
Quản lý độ nhớt của vũng hàn: Bề mặt nóng chảy trong quá trình hàn được gọi là vũng hàn. Quản lý độ nhớt của vũng hàn giúp tạo ra các mối hàn sắc nét. Kiểm soát tốc độ hàn. Hàn quá nhanh hoặc quá chậm đều có thể dẫn đến mối hàn kém chất lượng và quá nhiệt.
Sử dụng kim loại hàn có nhiệt độ nóng chảy tương ứng với kim loại nền. Điều chỉnh lưu lượng khí phù hợp để tránh nhiễm bẩn. Hướng mối hàn lên bề mặt ở góc 10-15°.
Làm nóng sơ bộ kim loại: Làm nóng sơ bộ có thể giảm nguy cơ mối hàn không đều và nứt vỡ đối với các kim loại có độ dẫn nhiệt cao. Làm nóng sơ bộ giúp duy trì nhiệt độ đồng đều trên toàn bộ bề mặt vật liệu. Do đó, nó duy trì được vũng hàn cần thiết và tạo ra các mối hàn tuyệt vời trên nhôm và đồng.
Lựa chọn que hàn: Que hàn vonfram ảnh hưởng đến độ ổn định và độ chính xác của hồ quang. Thông thường có hai loại que hàn:
- Vonfram Thoriated
- Vonfram lantan
Vonfram thori hóa thường được sử dụng cho các vật liệu dày và Vonfram lanthanat hóa được sử dụng cho các vật liệu mỏng như nhôm.
YesWelder: Đối tác máy hàn chuyên nghiệp của bạn
Việc tìm hiểu về kỹ thuật hàn, lượng nhiệt cần thiết và vật liệu hàn phù hợp giúp tạo ra mối hàn chất lượng cao. Kỹ thuật và lượng nhiệt cần thiết cho mối hàn được xác định bởi điểm nóng chảy. Vì vậy, việc nắm rõ về điểm nóng chảy cần được cân nhắc rất kỹ lưỡng.
Và trên hết, bạn cần có thiết bị phù hợp để thực hiện công việc hàn thành công. Đó là lý do YesWelder ra đời , một nhà cung cấp chuyên nghiệp cung cấp máy hàn TIG được thiết kế để đạt hiệu suất tốt nhất. Với cam kết về sự hài lòng của khách hàng, YesWelder là người bạn đồng hành đáng tin cậy cho mọi nhu cầu hàn của bạn.
Câu Hỏi Thường Gặp
Tại sao điểm nóng chảy lại quan trọng khi hàn các kim loại khác nhau?
Phân phối nhiệt phù hợp rất quan trọng trong hàn TIG. Việc hiểu rõ điểm nóng chảy của các kim loại khác nhau đảm bảo cung cấp đủ nhiệt lượng cần thiết cho dự án. Điều này giúp tránh hiện tượng nóng chảy sớm của một kim loại và ngăn ngừa mối hàn không chắc chắn.
Nhiệt độ nóng chảy của kim loại phụ ảnh hưởng đến quá trình hàn như thế nào?
Nhiệt độ nóng chảy của kim loại phụ phải thấp hơn kim loại cơ bản. Điều này đảm bảo mối hàn chính xác giữa hai kim loại và giảm thiểu khuyết tật mối hàn.
Khí bảo vệ có ảnh hưởng đến điểm nóng chảy trong hàn TIG không?
Argon và heli thường được sử dụng làm khí bảo vệ trong hàn TIG. Các khí này không làm thay đổi nhiệt độ nóng chảy mà chỉ ngăn ngừa quá trình oxy hóa. Nhờ đó, mối hàn đạt độ hoàn hảo mà không để lại bất kỳ vết xước nào trên bề mặt.
Bạn có thể sử dụng hàn TIG cho kim loại có điểm nóng chảy cao không?
Một thợ hàn lành nghề có thể sử dụng hàn TIG cho các kim loại có nhiệt độ nóng chảy cao như vonfram. Kim loại này có nhiệt độ nóng chảy khoảng 3,400°C. Để làm việc với loại kim loại này, cần sử dụng thiết bị và phương pháp chuyên dụng.
Tốc độ hàn có ảnh hưởng đến nhiệt độ nóng chảy không?
Tốc độ hàn nhanh hay chậm đều không mang lại kết quả tốt khi hàn. Tốc độ hàn nhanh làm giảm lượng nhiệt đầu vào, dẫn đến kim loại nóng chảy yếu và không nóng chảy hoàn toàn.



