
Nếu bạn đã từng cạy bỏ xỉ hàn và nhận thấy những lỗ nhỏ li ti hoặc vết nứt mảnh trên mối hàn, bạn sẽ hiểu sự khó chịu mà các khuyết tật trong hàn SMAW gây ra. Một phút trước, mối hàn trông vẫn ổn, phút sau, bạn đã phải mài bỏ hết mọi thứ.
Hàn que (SMAW) rất bền, đa năng và lý tưởng cho các công việc ngoài trời. Nhưng vì đây là phương pháp thủ công và thường được thực hiện trong môi trường nhiều gió, lạnh hoặc bụi, nên những thay đổi nhỏ về cài đặt hoặc kỹ thuật có thể nhanh chóng dẫn đến lỗi.
Trong hướng dẫn này, chúng tôi sẽ giải thích lý do tại sao các khuyết tật trong mối hàn SMAW xảy ra, cách chẩn đoán chúng nhanh chóng và những gì bạn có thể điều chỉnh để khắc phục hiện tượng rỗ khí, tạp chất xỉ và vết nứt. Chúng tôi cũng sẽ hướng dẫn các bước thực hành giúp ngăn ngừa những vấn đề này trước khi chúng xảy ra. Hãy cùng phân tích từng bước một.
Tại sao lại xảy ra các khuyết tật trong mối hàn SMAW?
Các lỗi trong quá trình hàn SMAW hầu như luôn bắt nguồn từ việc kiểm soát nhiệt độ, nhiễm bẩn hoặc quản lý hydro.
Vì hàn que là phương pháp thủ công, bạn có thể kiểm soát cường độ dòng điện, chiều dài hồ quang, tốc độ di chuyển và góc điện cực trong thời gian thực. Ngay cả những thay đổi nhỏ cũng ảnh hưởng đến độ xuyên thấu, khả năng chắn bảo vệ và tốc độ làm nguội. Quá trình hàn có thể dự đoán được. Nếu có sự cố xảy ra, đó là do cài đặt hoặc điều kiện nào đó đã thay đổi.
Cường độ dòng điện thấp thường dẫn đến mối hàn không liền mạch. Cường độ dòng điện quá cao làm tăng hiện tượng bắn tóe và tăng nguy cơ nứt. Việc lựa chọn que hàn cũng quan trọng hơn nhiều thợ hàn tưởng.
Que hàn E6013 có đặc tính rất khác so với que hàn E7018 có hàm lượng hydro thấp về độ xuyên thấu và đặc tính xỉ. Hồ quang dài làm suy yếu lớp chắn và tạo điều kiện cho sự hình thành rỗ khí. Gỉ sét, dầu, sơn hoặc hơi ẩm trên bề mặt sẽ đưa khí vào vũng hàn. Và que hàn ẩm sẽ đưa hydro vào, điều này có thể không biểu hiện ra cho đến vài giờ sau dưới dạng nứt chậm.
Khi chất lượng mối hàn giảm sút, điều đó hiếm khi xảy ra một cách ngẫu nhiên. Mối hàn đang phản ứng với một yếu tố nào đó.
Chẩn đoán nhanh: Mối hàn SMAW của bạn có vấn đề gì?
Trước khi loại bỏ hoàn toàn các thành phần không cần thiết, hãy xác định triệu chứng.
Đây là tài liệu tham khảo nhanh:
- Nếu bạn thấy những lỗ nhỏ trên mối hàn: Rất có thể đó là do hiện tượng rỗ khí gây ra bởi độ ẩm, tạp chất hoặc chiều dài hồ quang không ổn định.
- Nếu xỉ không tách rời giữa các lần hàn: Có thể nguyên nhân là do nhiệt độ thấp, góc hàn không tốt hoặc tốc độ hàn quá nhanh.
- Nếu xuất hiện vết nứt sau khi làm nguội: Có thể là do nứt vỡ do hydro hoặc ứng suất làm nguội quá mức.
- Nếu mối hàn trông nguội và nằm trên bề mặt: Điều đó cho thấy thiếu sự kết dính do cường độ dòng điện thấp hoặc kỹ thuật không đúng.
Bây giờ chúng ta hãy đi sâu hơn vào từng lỗi.
Làm thế nào để khắc phục hiện tượng rỗ khí trong mối hàn SMAW?
Tổng quan về độ xốp
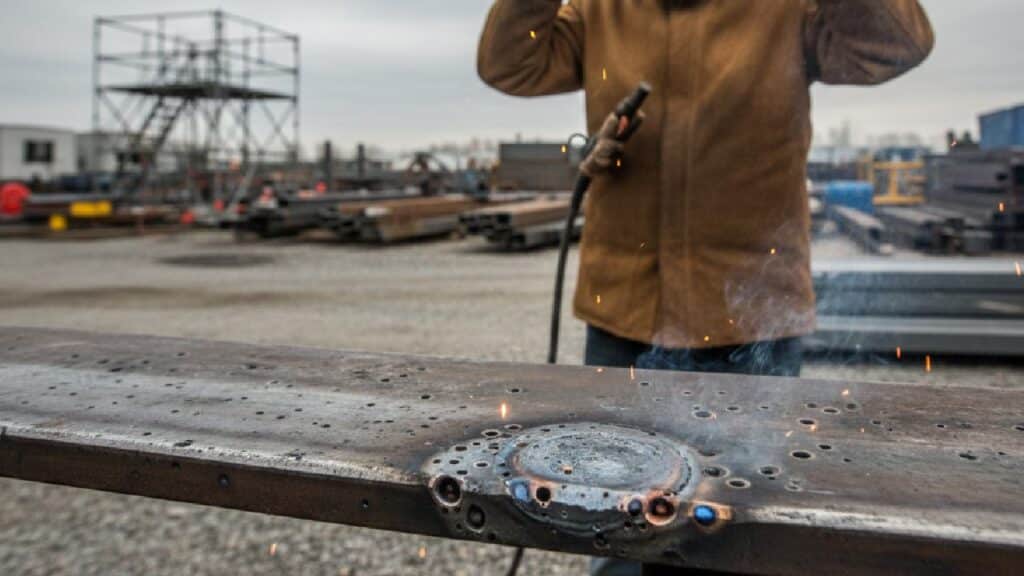
Rỗ khí là hiện tượng khí bị giữ lại bên trong kim loại mối hàn. Nó xuất hiện dưới dạng các lỗ nhỏ trên bề mặt hoặc các khoảng trống bên trong.
Nó hình thành khi các khí như hydro, nitơ hoặc oxy không thể thoát ra ngoài trước khi kim loại nóng chảy đông đặc lại.
Nguyên nhân gốc rễ của độ xốp
Các nguyên nhân phổ biến nhất bao gồm:
- Điện cực ẩm: Khí hydro hình thành khi các thanh điện cực ẩm cháy.
- Bề mặt bị ô nhiễm: Dầu, rỉ sét, sơn hoặc hơi ẩm tạo ra khí.
- Chiều dài cung quá lớn: Vùng che chắn yếu.
- Cường độ dòng điện không chính xác: Hồ quang không ổn định giữ lại khí.
- Làm lạnh nhanh: Khí không có thời gian thoát ra ngoài.
Các thanh nhiên liệu có hàm lượng hydro thấp như E7018 giúp giảm nguy cơ này — nhưng chỉ khi được bảo quản đúng cách trong lò bảo quản thanh nhiên liệu (thường ở nhiệt độ giữ 250–300°F).
Hanh động đung đăn
Thực hiện theo các bước sau:
- Làm sạch kỹ lưỡng bề mặt kim loại cơ bản: Sử dụng máy mài hoặc bàn chải sắt.
- Bảo quản điện cực ở điều kiện khô ráo: Giữ cho các thanh điện cực có hàm lượng hydro thấp luôn được làm nóng.
- Duy trì độ dài hồ quang ngắn và ổn định: Tránh hồ quang quá dài.
- Chọn đúng cường độ dòng điện: Ví dụ, bóng đèn E7018 3.2mm thường hoạt động ở cường độ khoảng 90–130 ampe (kiểm tra thông số kỹ thuật của nhà sản xuất).
- Kiểm soát tốc độ di chuyển: Cho khí có thời gian thoát ra.
Nếu bạn đã từng chuyển sang dùng que hàn mới, khô ráo và vấn đề biến mất, bạn đã thấy độ ẩm ảnh hưởng đến chất lượng mối hàn như thế nào.
Tại sao lại xuất hiện các tạp chất xỉ trong mối hàn SMAW?
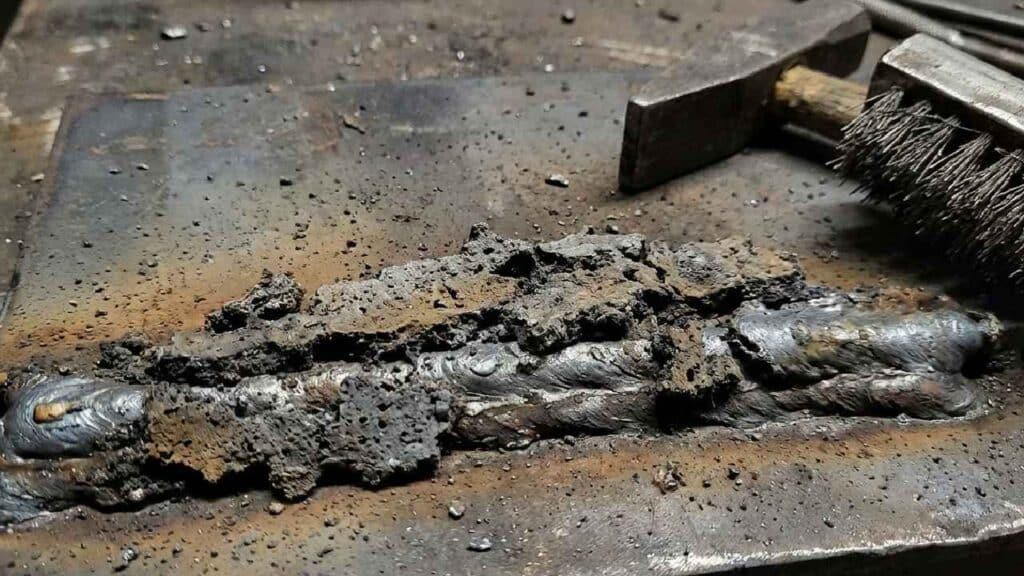
Định nghĩa tạp chất xỉ
Tạp chất xỉ là phần cặn phi kim loại bị kẹt bên trong kim loại mối hàn hoặc giữa các lớp hàn.
Mặc dù xỉ đóng vai trò quan trọng trong việc bảo vệ vũng chảy trong quá trình hàn, nhưng nó phải được tách hoàn toàn và loại bỏ trước khi thực hiện mối hàn tiếp theo. Nếu xỉ vẫn còn kẹt lại, nó sẽ tạo ra các điểm yếu trong mối hàn, làm giảm độ bền và khả năng chống mỏi.
Các nguyên nhân phổ biến gây ra tạp chất trong xỉ
Sự lẫn tạp chất trong xỉ thường là kết quả của:
- Vệ sinh giữa các lượt cán kém: Xỉ còn sót lại giữa các lượt cán.
- Dòng hàn thấp: Nhiệt lượng không đủ ngăn cản sự tách xỉ.
- Góc điện cực không chính xác: Xỉ không nổi lên trên.
- Tốc độ di chuyển nhanh: Xỉ bị mắc kẹt trước khi bay lên.
- Thiết kế khớp nối kín: Không có đường thoát.
Các biện pháp khắc phục đối với tạp chất xỉ
- Làm sạch hoàn toàn xỉ giữa các lần cán: Sử dụng búa đục và bàn chải sắt.
- Tăng nhiệt độ một chút nếu cần: Đảm bảo sự kết dính hoàn hảo.
- Điều chỉnh góc điện cực: Duy trì kỹ thuật kéo hoặc đẩy phù hợp tùy thuộc vào loại thanh điện cực.
- Giảm tốc độ di chuyển: Cho phép xỉ nổi lên.
- Cải thiện việc chuẩn bị khớp: Mở rộng các góc rãnh để dễ tiếp cận hơn.
Nếu xỉ hàn liên tục bị kẹt ở mép mối hàn, trước tiên hãy kiểm tra góc hàn.
Tại sao các vết nứt lại hình thành trong các mối hàn SMAW?
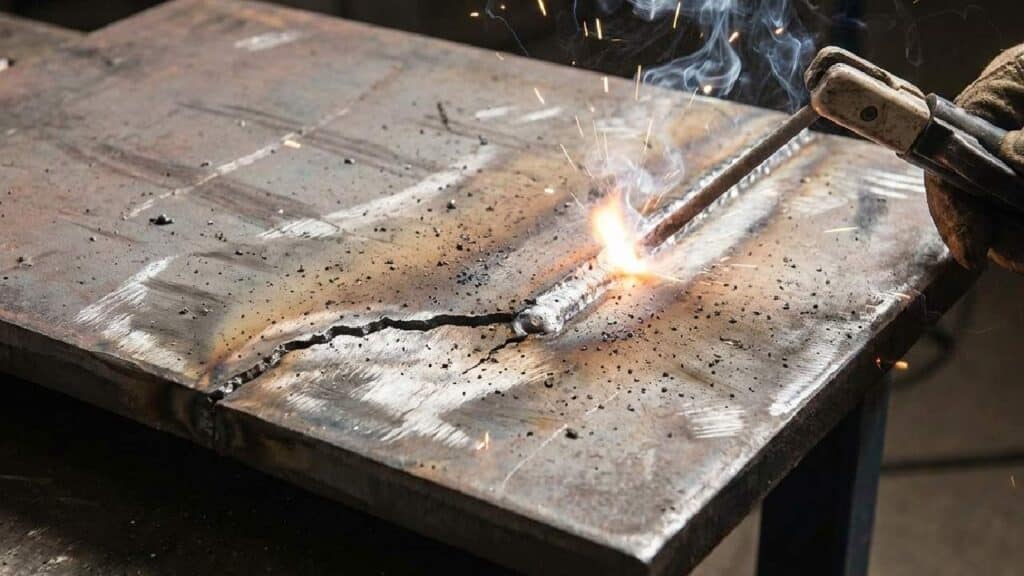
Các loại vết nứt mối hàn
Vết nứt mối hàn là những vết nứt hình thành trong chính kim loại mối hàn hoặc trong vùng ảnh hưởng nhiệt (HAZ) xung quanh. Không giống như hiện tượng rỗ khí hoặc tạp chất xỉ, vết nứt đe dọa trực tiếp đến tính toàn vẹn cấu trúc vì chúng tạo ra sự tách rời rõ ràng bên trong mối nối.
Các vết nứt thường xuất hiện dưới dạng:
- Các vết nứt nóng (trong quá trình đông đặc)
- Nứt nguội (sau khi làm nguội)
- Các vết nứt miệng hố (tại điểm kết thúc mối hàn)
Nguyên nhân chính gây nứt
Hiện tượng nứt nẻ thường là do:
- Tốc độ làm mát cao: Làm mát nhanh làm tăng ứng suất bên trong.
- Nhiễm bẩn hydro: Độ ẩm đưa hydro vào.
- Lượng nhiệt cung cấp quá mức: Tạo ra các cấu trúc dễ vỡ.
- Thiết kế khớp kém: Hạn chế sự co cơ.
- Thiếu bước làm nóng sơ bộ: Kim loại nền lạnh làm tăng sốc nhiệt.
Nứt do hydro gây ra đặc biệt phổ biến ở thép cường độ cao.
Biện pháp phòng ngừa và khắc phục
- Làm nóng trước kim loại nền: Tùy thuộc vào độ dày và vật liệu (thường là 150–250°F đối với các phần dày hơn).
- Sử dụng điện cực có hàm lượng hydro thấp: Ví dụ như E7018.
- Kiểm soát lượng nhiệt đầu vào một cách cẩn thận: Tránh cường độ dòng điện quá cao.
- Lấp đầy các miệng hố đúng cách: Tránh để lại các vết nứt miệng hố tại điểm kết thúc mối hàn.
- Thực hiện xử lý nhiệt sau hàn nếu cần thiết: Giảm ứng suất dư.
Các vết nứt thường xuất hiện vài giờ sau khi hàn — vì vậy hãy kiểm tra lại sau khi mối hàn nguội.
Khi phát hiện lỗi, điều đầu tiên bạn nên kiểm tra là gì?
Khi mối hàn gặp sự cố, đừng điều chỉnh mọi thứ cùng một lúc. Hãy thực hiện các bước này theo thứ tự và thay đổi từng biến số một.
- Kiểm tra độ sạch của bề mặt:
Loại bỏ hoàn toàn rỉ sét, dầu mỡ, sơn, vảy thép và hơi ẩm. Ngay cả sự nhiễm bẩn nhẹ cũng có thể đưa khí vào vũng hàn và gây ra hiện tượng rỗ khí. - Xác nhận loại điện cực và nơi bảo quản:
Hãy đảm bảo que hàn phù hợp với vật liệu và ứng dụng. Các điện cực có hàm lượng hydro thấp như E7018 phải được giữ khô ráo. Que hàn ẩm là nguyên nhân phổ biến gây ra hiện tượng nứt chậm. - Kiểm tra cài đặt cường độ dòng điện:
Kiểm tra phạm vi dòng điện được nhà sản xuất khuyến nghị cho kích thước điện cực của bạn. Dòng điện thấp làm giảm sự nóng chảy. Dòng điện quá cao làm tăng hiện tượng bắn tóe và giòn. - Tính độ dài cung:
Duy trì một vòng cung ngắn và ổn định. Vòng cung dài sẽ làm suy yếu khả năng chắn sóng và tăng sự không ổn định. - Điều chỉnh tốc độ di chuyển:
Di chuyển đủ chậm để đảm bảo quá trình nóng chảy và tách xỉ diễn ra đúng cách, nhưng không quá chậm để tránh tích tụ nhiệt quá mức. - Xem xét lại thiết kế và chuẩn bị mối nối:
Hãy đảm bảo góc rãnh cho phép tiếp cận và làm sạch dễ dàng giữa các lần hàn. Các mối nối quá khít thường giữ lại xỉ hàn. - Đánh giá điều kiện môi trường:
Bảo vệ mối hàn khỏi gió, hơi ẩm và nhiệt độ quá lạnh. Những yếu tố này ảnh hưởng đến khả năng che chắn và tốc độ làm nguội.
Hầu hết các lỗi khi hàn SMAW đều có thể truy ngược lại một trong bảy bước kiểm tra này. Nếu bạn thực hiện chúng theo trình tự, việc khắc phục sự cố sẽ trở nên có hệ thống thay vì chỉ dựa vào phỏng đoán.
Làm thế nào để giảm thiểu lỗi trong dài hạn?
Phòng ngừa khuyết điểm dễ hơn là sửa chữa chúng. Khi các yếu tố cơ bản được đảm bảo, hiện tượng rỗ khí, tạp chất xỉ và nứt nẻ sẽ ít xảy ra hơn nhiều.
- Chọn vật liệu nền phù hợp: Thép cacbon thấp thường dễ gia công hơn so với hợp kim có độ bền cao hơn. Khi làm việc với vật liệu dày hơn hoặc có độ bền cao, cần kiểm soát tốc độ làm nguội và lượng hydro cẩn thận hơn.
- Bảo quản điện cực đúng cách: Luôn giữ cho các que hàn có hàm lượng hydro thấp khô ráo. Kiểm soát độ ẩm là một trong những cách hiệu quả nhất để giảm nguy cơ nứt vỡ.
- Duy trì kỹ thuật hàn ổn định: Giữ chiều dài hồ quang nhất quán và tốc độ di chuyển ổn định. Hầu hết các khuyết tật xuất hiện khi kỹ thuật trở nên không nhất quán do sự mỏi vật liệu hoặc áp lực thời gian.
- Tránh đưa nhiệt lượng quá mức: Hàn quá mức sẽ làm tăng biến dạng và ứng suất dư. Cân bằng độ xuyên thấu với nhiệt độ được kiểm soát.
- Chuẩn bị mối hàn cẩn thận: Góc rãnh phù hợp và làm sạch kỹ lưỡng giữa các lớp hàn sẽ ngăn ngừa hiện tượng kẹt xỉ và sự kết dính không hoàn toàn.
- Bảo vệ khu vực làm việc: Che chắn các mối hàn ngoài trời khỏi gió và hơi ẩm. Tác động của môi trường ảnh hưởng trực tiếp đến khả năng che chắn và làm mát.
Hàn que đòi hỏi sự kỷ luật. Những cải tiến nhỏ trong khâu chuẩn bị và tính nhất quán sẽ ngăn ngừa hầu hết các lỗi trước khi chúng xảy ra.
Lời kết: Làm chủ chất lượng mối hàn SMAW
Hầu hết các khuyết tật trong mối hàn SMAW đều bắt nguồn từ ba yếu tố cơ bản: kiểm soát nhiệt độ, độ sạch và quản lý hydro. Khi một trong những yếu tố này bị sai lệch, mối hàn sẽ phản ứng ngay lập tức.
Lỗ rỗng thường là dấu hiệu của sự nhiễm bẩn. Các tạp chất xỉ thường chỉ ra vấn đề về nhiệt độ hoặc kỹ thuật. Các vết nứt liên quan đến tốc độ làm nguội và kiểm soát hydro, đặc biệt là ở các vật liệu dày hơn hoặc có độ bền cao hơn. Khuyết tật có thể trông khác nhau, nhưng nguyên nhân cơ bản hiếm khi là ngẫu nhiên.
Hãy tiếp cận việc khắc phục sự cố một cách có hệ thống và điều chỉnh từng biến số một. Quá trình hàn sẽ dễ dự đoán hơn khi các yếu tố cơ bản được kiểm soát.
Nắm vững những kiến thức cơ bản, duy trì sự nhất quán, và các mối hàn không lỗi sẽ trở thành tiêu chuẩn chứ không phải là ngoại lệ.
Câu hỏi thường gặp về các khuyết tật trong mối hàn SMAW
Hiện tượng nứt do hydro thường bị trì hoãn vì hydro khuếch tán qua kim loại mối hàn khi nó nguội đi. Khi kim loại co lại, ứng suất bên trong tăng lên. Nếu hydro bị giữ lại trong cấu trúc, các vết nứt nhỏ có thể hình thành vài giờ sau khi mối hàn có vẻ đã hoàn tất. Đó là lý do tại sao việc kiểm tra sau khi nguội hoàn toàn là rất quan trọng, đặc biệt là trong các ứng dụng kết cấu.
Các tấm dày hơn nguội chậm hơn ở bề mặt nhưng tạo ra lực cản bên trong lớn hơn khi chúng co lại. Lực cản đó làm tăng ứng suất trong vùng hàn. Nếu không được gia nhiệt sơ bộ đúng cách, vật liệu dày hơn dễ bị nứt do hydro hơn. Khi độ dày tăng lên, việc kiểm soát lượng nhiệt đầu vào và nhiệt độ gia nhiệt sơ bộ trở nên quan trọng hơn.
Đúng vậy. Nếu nhiệt độ giữa các lớp hàn quá thấp, ứng suất làm nguội sẽ tăng lên giữa các lớp. Nếu quá cao, sự tích tụ nhiệt quá mức có thể làm suy yếu các tính chất cơ học. Duy trì nhiệt độ giữa các lớp hàn được kiểm soát giúp cân bằng ứng suất và cấu trúc luyện kim, đặc biệt là trong các mối hàn nhiều lớp.
Đường kính điện cực ảnh hưởng đến lượng nhiệt đầu vào và độ xuyên thấu. Điện cực lớn hơn cần cường độ dòng điện cao hơn và có thể làm tăng sự tích tụ nhiệt nếu không được kiểm soát đúng cách. Điện cực nhỏ hơn cho phép kiểm soát chính xác hơn trong các vật liệu mỏng hơn. Sử dụng đường kính phù hợp với độ dày mối hàn giúp giảm thiểu hiện tượng không kết dính và nứt vỡ.
Nên tăng nhiệt độ nung nóng trước khi hàn khi hàn các tiết diện dày hơn, thép cường độ cao hơn hoặc vật liệu có hàm lượng cacbon cao hơn. Những vật liệu này nhạy cảm hơn với hydro và ứng suất làm nguội nhanh. Luôn luôn tuân theo thông số kỹ thuật vật liệu hoặc yêu cầu quy trình hàn khi xác định mức độ nung nóng trước.



