
Hàn hồ quang là gì? Hàn hồ quang là xương sống của ngành chế tạo hiện đại, nung chảy kim loại bằng hồ quang điện nóng hơn bề mặt mặt trời—trên 6,500°F (3,593°C). Đó là cách chúng ta chế tạo mọi thứ, từ bộ khung thép của các tòa nhà chọc trời đến các đường nối titan của tàu vũ trụ.
Giải thích về hàn hồ quang
Về bản chất, hàn hồ quang là gì?
Đây là quá trình dòng điện chạy giữa điện cực và phôi kim loại, tạo ra hồ quang - kênh plasma phát sáng ở nhiệt độ 11,732°F (6,500°C).
Nhiệt độ cao này làm nóng chảy bề mặt kim loại (thường là 2,500-3,000°F hoặc 1,371-1,649°C đối với thép), trong khi vật liệu độn, thường từ điện cực, chảy vào vũng nóng chảy. Khi nguội đi, hỗn hợp đông đặc lại thành một mối hàn bền hơn kim loại nền - đôi khi có độ bền kéo vượt quá 60,000 psi đối với mối hàn thép.
Dòng điện có hai dạng: xoay chiều (AC) hoặc một chiều (DC).
Dòng điện xoay chiều dao động 60 lần mỗi giây, xuyên qua lớp oxit trên nhôm (điểm nóng chảy 1,221°F/660°C) với chu kỳ dương/âm 50% và có giá thành thấp hơn—thấp hơn khoảng 0.02 đô la/kWh so với dòng điện một chiều theo giá công nghiệp của Hoa Kỳ.
Dòng điện một chiều (DC), chảy theo một chiều, tạo ra hồ quang ổn định, hoàn hảo cho thép mỏng (ví dụ: 1 mm) hoặc thép không gỉ (ví dụ: điểm nóng chảy 2,750°F/1,510°C), giảm bắn tóe 20% so với dòng điện xoay chiều (dữ liệu AWS).
Lớp chắn giúp giữ mối hàn sạch sẽ.
Các loại khí trơ như argon (tinh khiết 99.9%, lưu lượng 15-20 feet khối/giờ) hoặc heli chặn oxy và nitơ, có thể làm mối nối yếu đi tới 30% do quá trình oxy hóa.
Chất trợ dung—lớp phủ dạng bột hoặc lõi dây—nóng chảy thành xỉ, bảo vệ hồ và bổ sung các hợp kim như mangan để tăng độ bền (lên đến 1.5% trong mối hàn thép).
Hàn hồ quang: Lịch sử tóm tắt
Nguồn gốc của hàn hồ quang bắt nguồn từ năm 1887, khi một nhà phát minh người Nga được cấp bằng sáng chế cho phương pháp hàn hồ quang carbon - sử dụng thanh carbon để làm nóng chảy kim loại bằng hồ quang thô sơ 200 ampe.
Đến năm 1904, điện cực kim loại đã thay thế carbon, và năm 1910, thanh hàn phủ thuốc hàn ra đời, giúp giảm 40% khuyết tật mối hàn (theo ghi chép ban đầu của AWS). Những năm 1930 chứng kiến sự xuất hiện của các phương pháp hàn bảo vệ bằng khí—argon và heli đã tăng cường độ tinh khiết của mối hàn, tăng gấp đôi độ bền mối hàn thép từ 30,000 lên 60,000 psi.
Chiến tranh Thế giới thứ hai đã thúc đẩy sự phát triển của ngành này. Hơn 2,700 tàu Liberty - mỗi tàu có 500,000 mối hàn - đã được xuất xưởng từ năm 1941 đến năm 1945, rút ngắn thời gian đóng tàu từ 230 ngày xuống còn 39 ngày.
Đến những năm 1980, tự động hóa đã len lỏi vào cuộc sống, và đến năm 2025, robot đã hàn 40% các mối hàn công nghiệp tại Hoa Kỳ, tiết kiệm 2.5 tỷ đô la chi phí lao động hàng năm. Từ một tia lửa điện năm 1887 đến các mối hàn được điều khiển bởi AI ngày nay, di sản của hàn hồ quang được hun đúc từ thép và sự đổi mới.
Các loại quy trình hàn hồ quang khác nhau
Hàn hồ quang được chia thành nhiều quy trình chuyên biệt, mỗi quy trình phù hợp với từng loại kim loại và công việc cụ thể.
Hàn hồ quang kim loại được che chắn (SMAW)
Phương pháp hàn SMAW sử dụng điện cực tiêu hao (ví dụ: E6011, 1/8 inch) được phủ thuốc hàn, tạo hồ quang ở dòng điện 80-150 ampe, làm tan chảy kim loại thành vũng được bảo vệ bởi xỉ. Thông thường, quy trình này cần đến máy hàn que.
- Tốt nhất cho: Thép (1-20 mm), dầm xây dựng, đường ống—xử lý bề mặt gỉ sét với dung sai khuyết tật 10%.
- Ưu điểm: Di động (cài đặt 20 pound), chi phí 50 đô la/ngày, hoạt động trong điều kiện gió lên tới 20 dặm/giờ.
- Nhược điểm: Chậm (100 inch/giờ), việc loại bỏ xỉ mất thêm 10 phút cho mỗi foot.
Hàn hồ quang kim loại khí (GMAW/MIG)
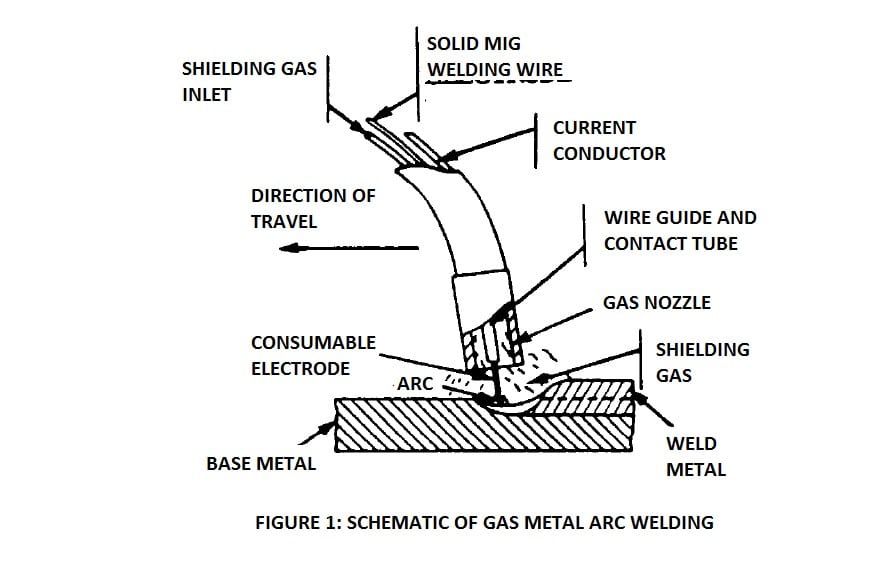
Máy hàn MIG được sử dụng trong trường hợp này. Dây hàn 0.035 inch được cấp vào súng hàn với dòng điện 200-400 ampe, được bảo vệ bởi khí (75% argon/25% CO2, 20 CFH).
- Tốt nhất cho: Thép ô tô (2-10 mm), dây chuyền nhà máy—hàn 400 inch/phút.
- Ưu điểm: Nhanh, bán tự động, thời gian đào tạo ít hơn 15% so với TIG.
- Nhược điểm: Bình khí (40 lbs) hạn chế khả năng di chuyển; bắn 10% vào kim loại bẩn.
Hàn hồ quang vonfram khí (GTAW/TIG)
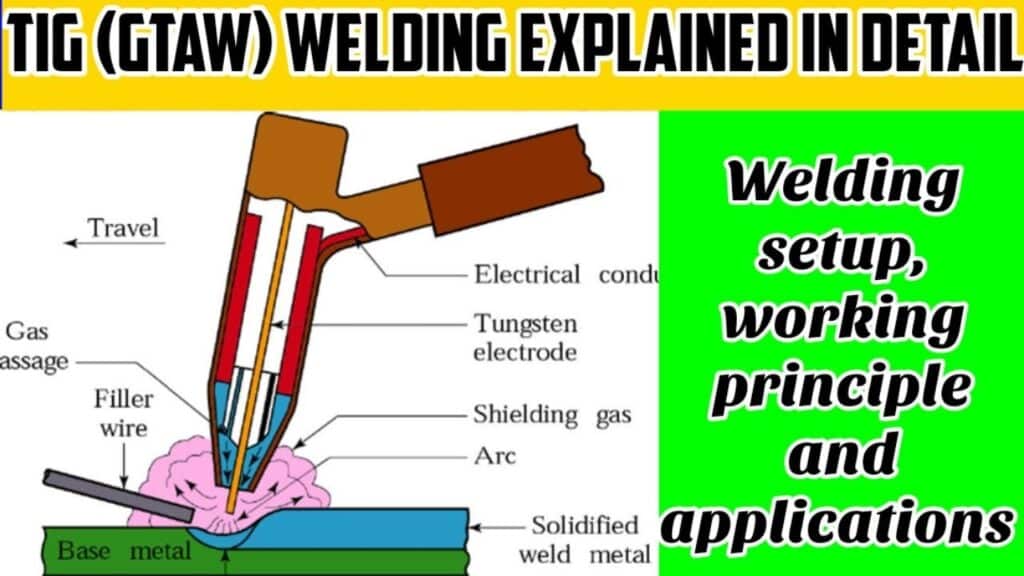
Máy hàn TIG là sự lựa chọn hoàn hảo. Điện cực vonfram không tiêu hao (2% thori hóa, 1/16 inch) tạo hồ quang ở dòng điện 50-150 ampe với khí argon (15 CFH); que hàn được thêm vào thủ công.
- Tốt nhất cho: Nhôm (0.5-4 mm), titan hàng không vũ trụ—độ bền kim loại gốc 99%.
- Ưu điểm: Chế độ AC sạch, chính xác (sai số 0.1 mm), phá vỡ oxit.
- Nhược điểm: Chậm (50 inch/giờ), đường cong kỹ năng cao hơn 20%.
Hàn hồ quang chìm (SAW)
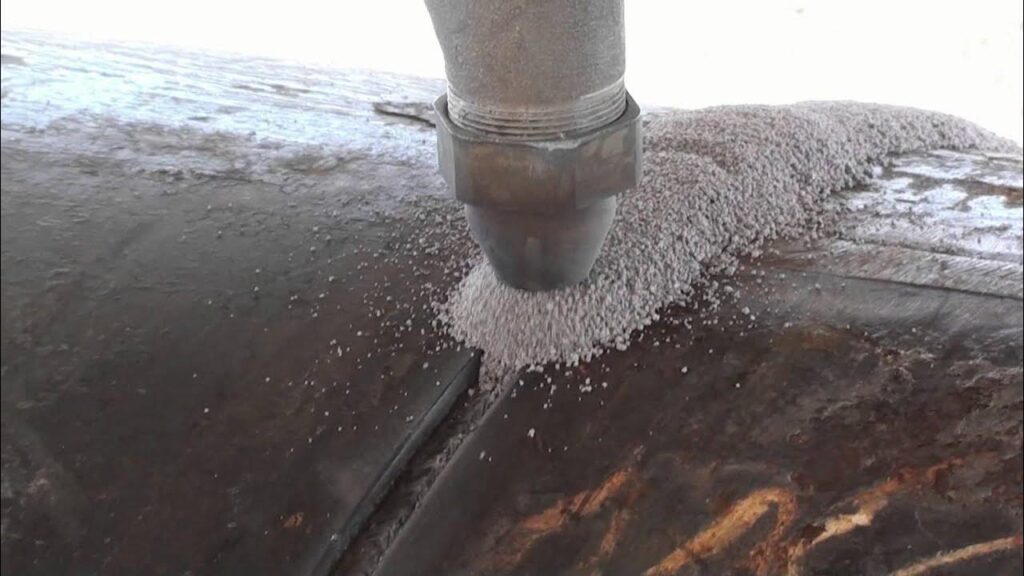
- Cách hoạt động: Dây hàn 1/8 inch tạo hồ quang ở mức 300-600 ampe dưới lớp phủ thuốc hàn (dựa trên silica, 10 lb/giờ), hoàn toàn tự động.
- Tốt nhất cho: Thép dày (25-100 mm), vỏ tàu, dầm cầu—thâm nhập sâu hơn 50% so với MIG.
- Ưu điểm: Khối lượng lớn (1,000 lbs kim loại hàn/ngày), tỷ lệ lỗi 5%.
- Nhược điểm: Thiết lập 500 lb, chỉ sử dụng trong nhà do bụi thuốc hàn.
Hàn hồ quang Plasma (PAW)
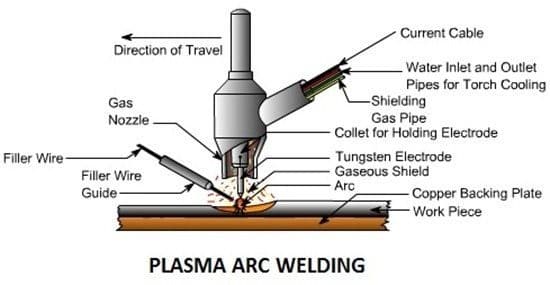
- Cách hoạt động: Điện cực vonfram ion hóa khí thành tia plasma 15,000°C (27,032°F) ở mức 50-200 ampe, được bảo vệ bằng khí argon.
- Tốt nhất cho: Titan (1-6 mm), phụ kiện hàng không vũ trụ—độ chính xác 0.05 mm.
- Ưu điểm: Vùng ảnh hưởng nhiệt tối thiểu (nhỏ hơn 50% so với TIG), độ tinh khiết mối hàn 98%.
- Nhược điểm: Thiết bị trị giá hơn 5,000 đô la, chậm hơn MIG 30%.
Hàn hồ quang có chất lỏng (FCAW)
- Cách hoạt động: Dây hàn chứa thuốc hàn 0.045 inch có dòng điện 150-300 ampe, khí tùy chọn (80% argon/20% CO2) để che chắn kép.
- Tốt nhất cho: Thép ngoài trời (3-12 mm), cần cẩu xây dựng—chịu được sức gió lên tới 35 dặm/giờ.
- Ưu điểm: 300 inch/giờ, mạnh hơn 15% so với SMAW trên các mối hàn dày.
- Nhược điểm: Tăng 20% khói (0.8 mg/m³ kẽm oxit), chi phí dây 1 đô la/lb.
Bài viết liên quan: Hàn hồ quang lõi thuốc: Từ đóng tàu đến kết cấu thép.
Cách thức hoạt động của hàn hồ quang: từng bước
Bạn tò mò muốn tìm hiểu trực tiếp cách thức hoạt động của hàn hồ quang ? Hãy xem video này:
- Thành lập: Chọn điện cực—E6011 (thép, DC, 80-120 ampe) hoặc E7018 (hàm lượng hydro thấp, 100-150 ampe). Cài đặt điện áp (20-30V) và cực tính (DCEN để xuyên sâu).
- Đòn đánh hồ quang: Gõ điện cực vào kim loại, kéo lùi 1/8 inch—tia lửa sẽ bắn ra khi hồ quang 6,500°F bắt đầu cháy. Giữ chặt; khoảng hở 1/16 inch sẽ đốt cháy thanh hàn.
- hàn: Nghiêng 15-30° (kéo cho hàn SMAW, đẩy cho hàn MIG), nạp vật liệu độn với tốc độ 1-2 inch/phút, và di chuyển 5-10 inch/phút để tạo thành vũng hàn rộng 1/4 inch. Chú ý đến màu vòng cung xanh lam—màu vàng nghĩa là quá nhiều nhiệt.
- Khi kết thúc: Dùng búa (lực 5-10 lbs) để đập vỡ xỉ hàn SMAW/FCAW, nghiền mịn (bánh mài loại 60) và thử bằng chất thẩm thấu màu—các vết nứt sẽ chuyển sang màu hồng khi soi dưới tia UV.
Ứng dụng và ngành công nghiệp sử dụng hàn hồ quang
1. Ngành ô tô: Hàn GMAW hàn khung thép xe hơi dày 1.5 mm với tốc độ 400 inch/phút — 15 triệu xe hơi tại Mỹ vào năm 2024 đã sử dụng công nghệ này (Cục Giao thông Vận tải).
2. Hàng không vũ trụ: Phương pháp hàn GTAW kết hợp với titan (điểm nóng chảy 3,034°F/1,668°C) được sử dụng cho tuabin phản lực — ví dụ, một máy bay phản lực của Mỹ năm 2024 đã sử dụng 2,000 lbs titan được hàn TIG, giảm trọng lượng 20% (dữ liệu của FAA).
3. Xây dựng: Hàn SMAW hàn các dầm thép 20 mm trong các tòa nhà chọc trời — ví dụ, một tòa tháp ở thành phố New York năm 2025 đã sử dụng 10,000 tấn thép hàn cho 110 tầng.
4. Đóng tàu: Hàn hồ quang các tấm vỏ tàu dày 50 mm — một tàu chở hàng trung bình nặng 1,200 tấn thép, 80% được hàn bằng phương pháp hàn hồ quang (Hàng hải Hoa Kỳ, 2024).
5. Năng lượng: FCAW được sử dụng để chế tạo giàn khoan ngoài khơi — ví dụ, một giàn khoan ở Vịnh Mexico năm 2024 đã cần đến 5,000 mối hàn trên các ống thép 12 mm.
Ngoài ra, sau đây là một số ứng dụng phổ biến của hàn hồ quang:
- Tự động hóa: Robot hàn 40% mối hàn công nghiệp tại Hoa Kỳ—ví dụ, một nhà máy ở Detroit vào năm 2024 đã tiết kiệm được 1.2 triệu đô la với 10 robot SAW.
- Tính bền vững: Việc tái chế argon tăng 20%—một cửa hàng năm 2025 đã cắt giảm chi phí khí đốt từ 500 đô la xuống còn 400 đô la mỗi tháng (AWS). Các thanh hydro thấp (E7018) giúp giảm 15% lượng khí thải.
- CÓ: Các cảm biến thông minh đánh dấu các khuyết tật (ví dụ: vết nứt 0.1 mm) theo thời gian thực, giúp giảm 25% công việc sửa chữa—một xưởng đóng tàu năm 2024 đã tăng hiệu suất lên 10% (báo cáo của ngành).
- Tăng trưởng thị trường: Ngành hàn toàn cầu đạt giá trị 25 tỷ đô la vào năm 2025, trong đó phương pháp hàn hồ quang chiếm 60% - 15 tỷ đô la.
An toàn trong hàn hồ quang
Năng lượng hàn hồ quang đi kèm với rủi ro—sau đây là cách để đảm bảo an toàn:
- Bức xạ của tia cực tím: Tia UV của hồ quang mạnh gấp 100 lần cường độ ánh sáng mặt trời—OSHA yêu cầu phải đội mũ bảo hiểm có độ che phủ 10-13 (chặn 99.9% tia UV) và mặc đồ da che phủ toàn bộ để tránh bị bỏng trong 5 giây tiếp xúc.
- Khói: Hàn thép mạ kẽm giải phóng oxit kẽm—5 mg/m³ trong 10 phút sẽ gây ra “sốt khói kim loại” (giới hạn OSHA). Xả khí ở mức 100 CFM hoặc sử dụng mặt nạ phòng độc N95.
- Ngọn lửa: Tia lửa bắn ra ở nhiệt độ 1,000°F (538°C), bay xa 35 feet—đồ bảo hộ cá nhân bằng da chống lại tia lửa ở nhiệt độ 1,200°F và bình chữa cháy CO10 2 pound ngăn chặn đám cháy bùng phát.
- Điện: Hồ quang điện 20-100V có thể gây điện giật—găng tay cách điện (định mức 1,000V) và ủng khô có thể giảm thiểu rủi ro tới 90%.
Sự xuất sắc của hàn hồ quang trải dài từ nguồn gốc thô sơ của SMAW đến sự tinh tế trong lĩnh vực hàng không vũ trụ của PAW. Đây là một thế lực trị giá 15 tỷ đô la - robot, AI và các cải tiến thân thiện với môi trường giúp nó nhanh hơn, sạch hơn và mạnh mẽ hơn.
Những câu hỏi thường gặp về hàn hồ quang
Quy trình hàn hồ quang nào dễ nhất dành cho người mới bắt đầu?
SMAW là lựa chọn thân thiện cho người mới bắt đầu. Chi phí lắp đặt là 100 đô la, không cần gas và có đường cong học tập nhanh hơn 10% so với TIG.
Mối hàn hồ quang nóng đến mức nào?
Nhiệt độ hồ quang đạt đỉnh ở mức 11,732°F (6,500°C), thép nóng chảy ở mức 2,500°F (1,371°C) và titan ở mức 3,034°F (1,668°C).
Có thể sử dụng hàn hồ quang trên nhôm không?
Đúng vậy, hàn GTAW (TIG) bằng AC phá vỡ lớp oxit (điểm nóng chảy 3,700°F/2,038°C) để tạo ra mối hàn tinh khiết 98%.



