
Nếu bạn đã từng nhìn chằm chằm vào một máy hàn MIG , bạn không phải là người duy nhất. Hộp dây hàn, ống dẫn khí và các núm điều chỉnh trông có vẻ đáng sợ cho đến khi bạn tháo rời nó ra. Mỗi bộ phận đều có một nhiệm vụ rõ ràng, và hầu hết các vấn đề về mối hàn đều đến từ một vài chi tiết hao mòn dễ dàng phát hiện một khi bạn biết phải tìm ở đâu.
Hướng dẫn này mô tả chi tiết mọi thành phần chính trong một thiết lập hàn GMAW điển hình. Chúng tôi nhóm các thành phần theo chức năng để bạn có thể tự tin di chuyển từ nguồn điện đến đầu tiếp xúc. Bạn sẽ biết chính xác cần kiểm tra gì khi dây bị ngắt, bắn tóe dây đột ngột hoặc hồ quang bắt đầu hoạt động không ổn định.
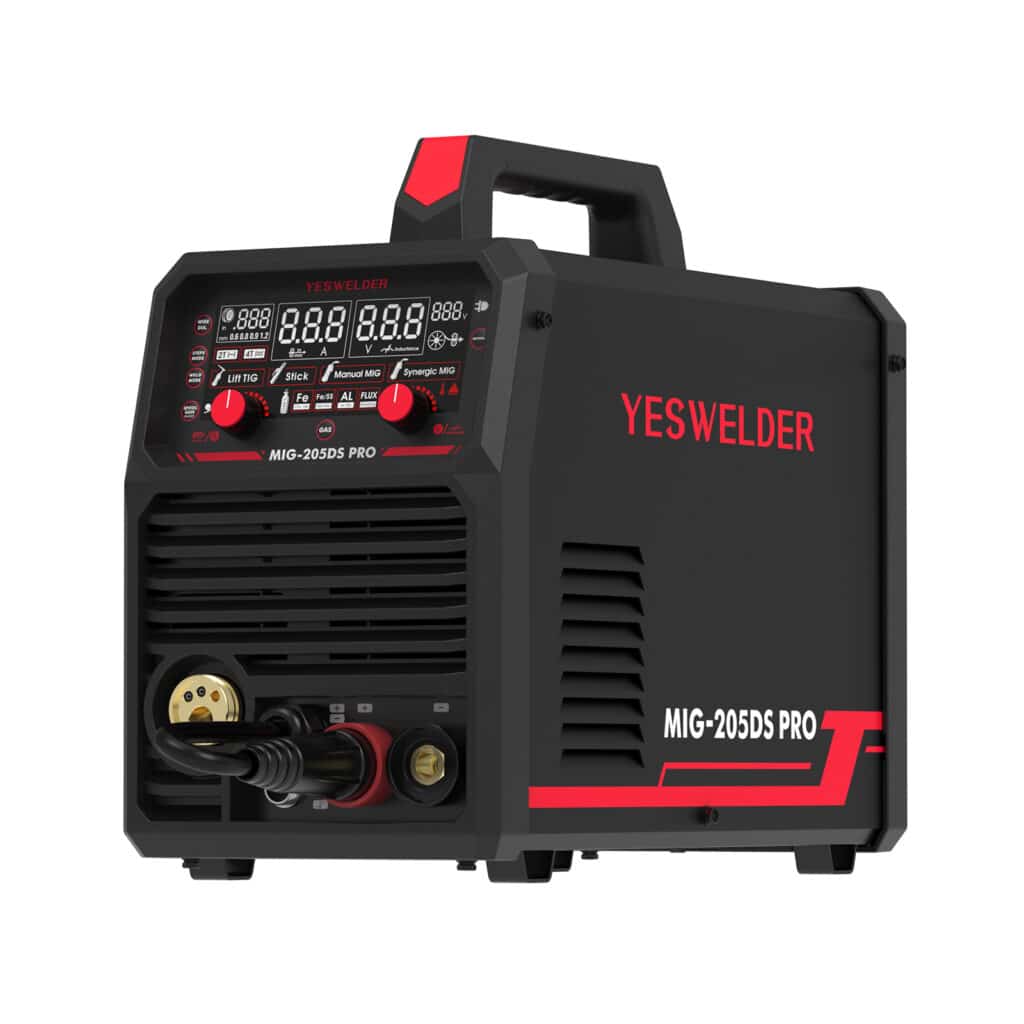
Bộ phận nào cấu thành nên nguồn điện và giao diện điều khiển?
Bộ nguồn là bộ não của máy hàn. Nó chứa máy biến áp chính hoặc bộ biến tần, bảng điều khiển và các cực phân cực để thiết lập hướng dòng điện.
Vỏ máy biến áp hoặc biến tần
Hộp nguồn là bộ phận lớn nhất trên máy hàn, thường nằm ở phía sau hoặc giữa khung máy chính. Nó nhận nguồn điện xoay chiều (AC) và chuyển đổi thành nguồn điện một chiều (DC) để hàn.
Các máy móc kiểu cũ sử dụng cuộn dây đồng và bộ chỉnh lưu bên trong. Máy biến tần sử dụng các linh kiện điện tử công suất IGBT hoặc MOSFET thay thế. Chúng hoạt động mát hơn và nhẹ hơn. Điều đó rất quan trọng nếu bạn phải mang máy đi khắp xưởng mỗi ngày.
Hãy giữ cho các lỗ thông gió luôn thông thoáng. Lỗ thông gió bị tắc hoặc quạt bị hỏng sẽ làm vỏ máy quá nóng và khiến máy ngừng hoạt động.
Bảng điều khiển / Giao diện người dùng
Bảng điều khiển phía trước là nơi bạn điều chỉnh các thông số hàn. Nó nằm trên mặt của nguồn điện và hiển thị cho bạn biết máy đang hoạt động như thế nào.
Hầu hết các thiết bị đều có núm xoay hoặc màn hình kỹ thuật số với bốn chức năng điều khiển chính:
- Chức năng điều chỉnh điện áp (Voltage Control) thiết lập chiều dài hồ quang. Điện áp càng cao thì mối hàn càng rộng và phẳng.
- Tốc độ cấp dây (Wire Feed Speed - WFS) điều khiển tốc độ di chuyển của dây từ cuộn đến súng hàn, được đo bằng inch mỗi phút (IPM).
- Màn hình hiển thị kỹ thuật số hiển thị điện áp, cường độ dòng điện hoặc WFS theo thời gian thực.
- Bộ chọn chế độ cho phép chuyển đổi giữa chế độ 2T (giữ cò) và 4T (nhấn và thả), hoặc giữa chế độ phối hợp và chế độ thủ công.
Các núm vặn bị mòn gây ra hiện tượng điều chỉnh không ổn định. Màn hình đôi khi bị lỗi trong các cửa hàng bụi bẩn.
Cực phân cực
Mở tấm ốp bên hông và bạn sẽ thấy các cực phân cực gần đầu ra dây dẫn hoặc trên khối đấu dây. Chúng điều khiển hướng dòng điện chảy.
Đối với dây hàn đặc, hãy đặt chế độ DCEP (cực dương). Đối với một số loại dây hàn lõi thuốc , bạn có thể cần chế độ DCEN (cực âm). Nếu bạn không chắc chắn, hãy kiểm tra nhãn dây hoặc sách hướng dẫn sử dụng máy. Đoán mò ở đây là cách nhanh nhất để lãng phí cả buổi chiều vật lộn với hồ quang xấu.
Các đầu nối bị lỏng sẽ làm cho hồ quang bị chập chờn và phát ra tiếng nổ. Sử dụng sai cực tính cho loại dây hàn của bạn sẽ dẫn đến độ xuyên thấu kém và mối hàn không đều. Bạn sẽ nhận ra ngay có vấn đề khi thấy vũng hàn.
Máy hàn gồm những bộ phận nào?
Máy hàn là nơi mọi thứ hội tụ. Nó cấp dây hàn, cung cấp khí và dẫn dòng điện đến mối hàn.
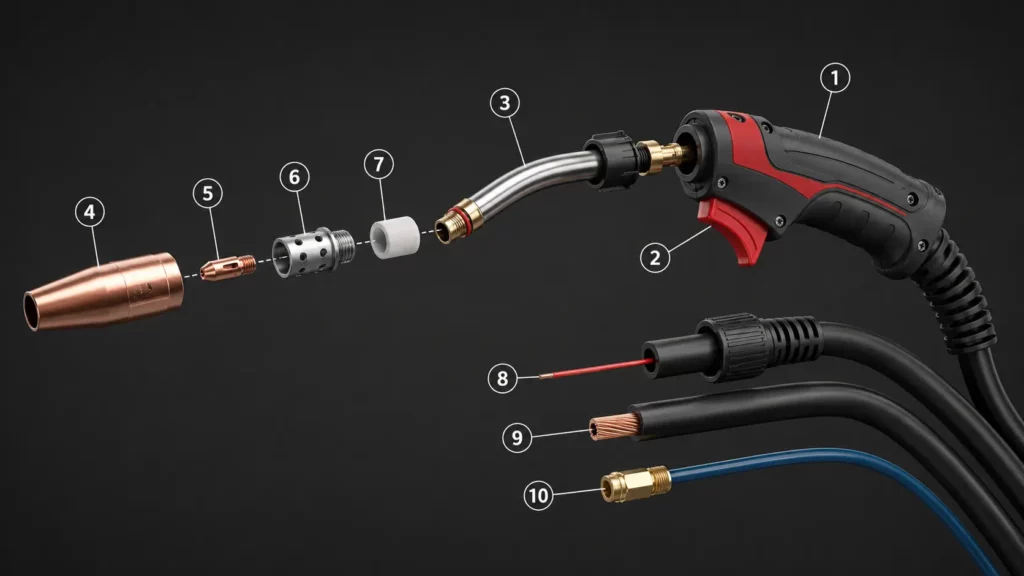
Tay cầm súng, cò súng và cần cổ ngỗng
Tay cầm là thứ bạn cầm. Cò súng là thứ làm cho mọi thứ hoạt động. Bóp cò và máy sẽ đồng thời phóng dây dẫn, khí và dòng điện. Thả tay ra và mọi thứ dừng lại.
Tay cầm tiện dụng rất quan trọng nếu bạn hàn liên tục trong nhiều giờ. Tay cầm chật chội sẽ làm tay bạn nhanh mỏi. Nếu cò bấm bị kẹt hoặc hồ quang bị gián đoạn khi bạn bóp, công tắc bên trong đang bị hỏng. Đó là một bộ phận rẻ tiền để thay thế, nhưng một công tắc bị hỏng giữa chừng công việc sẽ khiến bạn mất cả một ngày.
Cổ ngỗng là ống kim loại cong ở phía trước súng hàn. Nó hướng đầu tiếp xúc và vòi phun về phía phôi. Bạn sẽ thấy các góc từ 30° đến 60° tùy thuộc vào kiểu súng. Nó sẽ nóng lên. Nếu sử dụng quá tải trong thời gian quá dài, cổ ngỗng sẽ bị biến dạng hoặc nứt. Nếu góc bắt đầu trông không đúng, hãy thay thế nó trước khi đầu hàn không khớp với mối hàn.
Đầu tiếp xúc và vòi phun khí
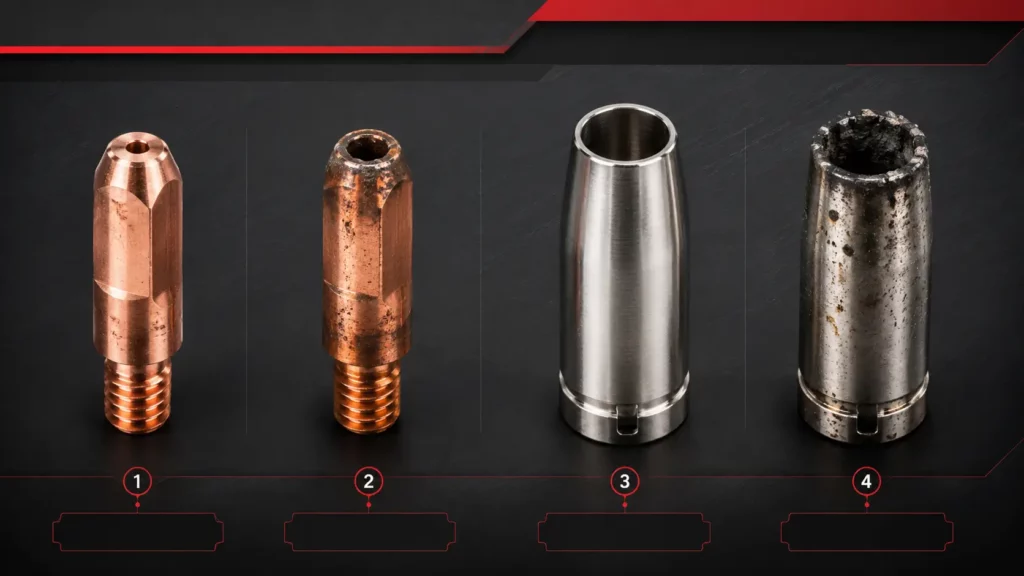
Đầu tiếp xúc là bộ phận cuối cùng mà dây dẫn chạm vào trước khi tạo ra hồ quang. Nó là một mảnh nhỏ bằng đồng hoặc hợp kim đồng-zirconium có một lỗ được khoan sao cho phù hợp với đường kính dây dẫn. Đường kính lỗ phải khớp chính xác. Nếu quá lớn, độ dẫn điện sẽ giảm. Nếu quá nhỏ, dây dẫn sẽ bị kẹt.
Bộ phận này nhanh hỏng. Hiện tượng thổi ngược hồ quang làm giãn nở lỗ thoát khí. Tia lửa bắn ra tích tụ và làm tắc nghẽn miệng lỗ. Khi hồ quang bắt đầu lệch hướng hoặc dây hàn chảy không đều, hãy thay đầu hàn mới. Chúng chỉ có giá vài xu mỗi cái, vì vậy không có lý do gì để giữ gìn cái đã mòn. Nếu bạn điều hành một xưởng hàn, hãy dự trữ các đầu hàn với kích cỡ bạn sử dụng nhiều nhất. Không có gì làm chậm ca làm việc hơn việc hết đầu hàn.
Đầu phun là nắp bằng đồng thau hoặc đồng nằm trên đầu tiếp xúc. Nó định hình luồng khí và bảo vệ vũng hàn khỏi không khí. Bạn sẽ thấy hình dạng hình nón hoặc hình trụ tùy thuộc vào loại súng hàn. Vảy hàn rất dễ bám vào thành đầu phun. Khi vảy hàn tích tụ, lưu lượng khí giảm và gây ra hiện tượng rỗ khí. Ren cũng có thể bị hỏng nếu siết quá chặt. Vệ sinh giúp ích, nhưng một khi thành đầu phun bị biến dạng, hãy thay thế nó.
Bộ khuếch tán khí và vật liệu cách nhiệt
Bộ khuếch tán nằm phía sau vòi phun và xung quanh đầu tiếp xúc. Nó có các lỗ nhỏ giúp phân tán khí bảo vệ đều khắp để vũng hàn luôn sạch. Nếu không có nó, khí sẽ bắn ra theo một hướng và để lộ phần còn lại của mối hàn. Các hạt bắn tóe sẽ làm tắc nghẽn các lỗ này. Ren cũng có thể bị hỏng giống như ở vòi phun. Hãy kiểm tra nó khi bạn thay vòi phun. Nếu luồng khí trông không đều, bộ khuếch tán là nơi đầu tiên cần kiểm tra.
Lớp cách điện nằm giữa các bộ phận kim loại dẫn điện của súng hàn. Nó ngăn dòng điện phóng đến những nơi không nên đến. Nếu không có nó, sẽ xảy ra hiện tượng đoản mạch và bùng phát hồ quang. Nhiệt độ cao sẽ làm nứt lớp cách điện theo thời gian. Nếu bạn thấy hiện tượng tắt máy đột ngột hoặc súng hàn bị nóng ở những vị trí bất thường, hãy tháo bộ khuếch tán và kiểm tra lớp cách điện xem có vết nứt hoặc vết cháy nào không.
Ống lót súng, dây nguồn và ống dẫn khí
Ống lót là một ống thép hoặc polymer dẻo chạy dọc toàn bộ chiều dài dây cáp súng hàn. Nó dẫn dây từ bộ cấp dây đến đầu tiếp xúc với ma sát tối thiểu. Các đoạn gấp khúc là kẻ thù. Một đoạn uốn cong gấp khúc ở tay cầm súng hàn hoặc một đoạn gấp khúc gần đầu cấp dây sẽ gây ra hiện tượng rối dây hoặc vụn kim loại. Đường kính của ống lót phải khớp chính xác với đường kính dây. Quá chật thì dây sẽ bị kẹt. Quá lỏng thì dây sẽ ngoằn ngoèo bên trong. Khi việc cấp dây trở nên khó khăn hoặc bạn thấy vụn kim loại trong súng hàn, hãy thay thế ống lót.
Dây nguồn và ống dẫn khí chạy bên trong bó dây của súng hàn. Dây nguồn dẫn dòng điện hàn. Ống dẫn khí cung cấp khí bảo vệ từ máy đến súng hàn. Kiểm tra lớp cách điện xem có vết cắt hoặc vết cháy không. Rò rỉ khí tại các khớp nối sẽ xuất hiện dưới dạng bọt khí nếu bạn xịt nước xà phòng lên các mối nối. Dây cáp bị hỏng là mối nguy hiểm gây giật điện, chứ không chỉ là vấn đề về hàn.
Hệ thống cấp dây hoạt động như thế nào?
Hệ thống cấp dây đẩy dây điện cực từ cuộn dây đến súng hàn với tốc độ ổn định và được kiểm soát. Nếu hệ thống này gặp trục trặc, hồ quang sẽ bị gián đoạn hoặc tắt.
Lắp ráp cuộn ổ đĩa
Các con lăn dẫn động là những bánh xe có rãnh bên trong thùng máy hàn hoặc bộ phận cấp dây. Chúng kẹp chặt dây và đẩy dây về phía súng hàn. Có ba loại chính:
- Các con lăn có khía hình chữ V bám chắc vào dây hàn lõi thuốc và các loại dây hàn đặc lớn hơn.
- Các cuộn có rãnh chữ U ôm sát các dây dẫn mềm như dây nhôm để chúng không bị biến dạng.
- Cần ép sẽ ép dây vào các con lăn với lực căng có thể điều chỉnh.
- Nếu quá lỏng, dây sẽ bị tuột. Nếu quá chặt, bạn sẽ làm bẹp hoặc làm mòn dây.
Các rãnh xoắn bị mòn sẽ mất độ bám. Hình dạng rãnh không phù hợp với loại dây hàn của bạn sẽ gây ra các vấn đề về cấp dây ngay cả trước khi bạn tạo hồ quang. Hãy chọn cuộn dây phù hợp với loại dây và kiểm tra độ căng mỗi khi bạn nạp một cuộn dây mới.
Trục và phanh cuộn dây
Trục giữ cuộn dây là phần trục chính giữ nguồn dây dẫn của bạn. Nó có một phanh ma sát để ngăn cuộn dây chạy quá tốc độ khi quá trình cấp dây tạm dừng.
Nếu phanh quá lỏng, trục cuốn sẽ tiếp tục quay và làm rối dây phía sau các con lăn dẫn động. Nếu phanh quá chặt, động cơ cấp dây sẽ hoạt động khó khăn và bị kẹt. Hãy điều chỉnh phanh sao cho trục cuốn dừng lại trong vòng một vòng quay khi bạn nhả cò.
Hướng dẫn đầu vào và đầu ra
Các ống dẫn hướng đầu vào và đầu ra là những ống lót nhỏ giúp căn chỉnh dây khi nó đi vào và ra khỏi các con lăn truyền động. Chúng giữ cho dây thẳng để không bị kẹt hoặc bị mài mòn.
Các thanh dẫn hướng bị lệch sẽ làm mòn dây và thải vụn kim loại vào bộ cấp dây. Hãy kiểm tra chúng khi bạn thay đổi kích thước dây. Thanh dẫn hướng bị mòn lệch tâm sẽ làm kẹt dây trước khi bạn hoàn thành lượt hàn đầu tiên.
Hệ thống khí bảo vệ hoạt động như thế nào?
Hệ thống khí bảo vệ cung cấp một dòng khí trơ hoặc khí hoạt tính ổn định cho vũng hàn. Nếu không có nó, sự nhiễm bẩn từ môi trường sẽ làm hỏng mối hàn.
Đầu nối dẫn khí và van điện từ
Đầu nối dẫn khí là cổng ren ở phía sau hoặc bên hông máy hàn. Nó tiếp nhận ống dẫn khí từ bộ điều chỉnh áp suất. Hãy kiểm tra ren khi kết nối bình khí mới. Ren bị hỏng sẽ gây rò rỉ khí và lãng phí tiền bạc.
Phía sau khớp nối là van điện từ bên trong. Nó mở ra khi bạn bóp cò và đóng lại sau một khoảng thời gian trễ để bảo vệ vũng hàn nóng. Nếu van bị kẹt ở vị trí mở, khí sẽ tiếp tục chảy và làm cạn bình khí của bạn qua đêm. Nếu nó bị kẹt ở vị trí đóng, bạn sẽ bị rỗ khí vì vũng hàn không bao giờ tiếp xúc với khí bảo vệ. Van hoạt động chậm cũng gây ra các vấn đề khác. Nếu không có đủ luồng khí trước hoặc sau khi hàn, không khí bên ngoài sẽ làm ô nhiễm mối hàn.
Bộ điều chỉnh áp suất khí và đồng hồ đo lưu lượng
Bộ điều chỉnh áp suất được gắn trên bình khí. Nó làm giảm áp suất trong bình từ tối đa 2200 psi xuống áp suất làm việc, thường là 25 đến 50 psi. Đồng hồ đo lưu lượng hiển thị tốc độ cung cấp khí theo đơn vị feet khối mỗi giờ (CFH).
Màng ngăn bị mòn. Đồng hồ đo hiển thị sai. Trong các công việc có lưu lượng cao, băng có thể hình thành trên bộ điều chỉnh và van tiết lưu. Kiểm tra lưu lượng vào đầu mỗi ca làm việc. Không nên tin tưởng vào đồng hồ đo đã bị va đập mạnh.
Bình gas và van
Bình chứa này dùng để đựng khí bảo vệ. CO2 tinh khiết, hỗn hợp argon-CO2 và hỗn hợp ba loại khí dùng cho thép không gỉ là những lựa chọn phổ biến nhất.
Các bình khí rỗng gây ra những vấn đề rõ ràng. Van bị rò rỉ còn tệ hơn vì chúng làm thất thoát khí từ từ mà không ai nhận ra. Sử dụng loại khí không phù hợp với loại vật liệu sẽ tạo ra các mối hàn xấu và yếu. Hãy dán nhãn rõ ràng cho các bình khí và kiểm tra van bằng nước xà phòng khi thay bình.
Còn về mạch nối đất và các linh kiện an toàn thì sao?
Các bộ phận nối đất và an toàn nằm yên một chỗ và mòn dần nên rất dễ bị bỏ qua. Nhưng kẹp phôi và dây nối đất hoàn thiện đường dẫn điện. Nếu thiếu chúng, hồ quang sẽ bị lệch hướng hoặc tắt. Hệ thống quá tải nhiệt sẽ ngắt nguồn trước khi máy bị quá nhiệt. Những bộ phận này bảo vệ cả chất lượng mối hàn và chính máy móc, vì vậy chúng cần được chú ý như đầu tiếp xúc và vòi phun.
Kẹp làm việc và dây nối đất
Kẹp phôi là loại kẹp lò xo chịu lực cao, kẹp chặt phôi hoặc bàn hàn. Nó giúp hoàn thiện mạch điện để dòng điện có đường dẫn trở lại máy.
Lực căng lò xo yếu hoặc lớp mạ đồng bị mòn sẽ làm giảm khả năng dẫn điện. Nếu hồ quang không ổn định hoặc không tạo ra tia lửa điện, hãy kẹp vào kim loại trần và kiểm tra xem các ngàm kẹp có sạch sẽ không. Dây nối đất chạy từ kẹp trở lại máy. Kiểm tra xem có vết cắt, vết cháy hoặc đầu nối bị lỏng không. Dây nối đất bị hỏng là một mối nguy hiểm gây giật điện, chứ không chỉ là vấn đề về hàn.
Bảo vệ quá tải nhiệt
Bảo vệ quá tải nhiệt là một tập hợp các cảm biến hoặc cầu dao bên trong giúp tắt máy trước khi máy bị quá nhiệt. Nó sẽ kích hoạt khi bạn vận hành vượt quá chu kỳ làm việc hoặc khi các lỗ thông gió bị tắc nghẽn.
Nếu máy liên tục tắt giữa chừng khi đang hàn, có thể là do máy hoạt động quá nóng trong thời gian quá dài hoặc hệ thống làm mát cần được vệ sinh. Không được bỏ qua cầu dao điện. Cầu dao có tác dụng bảo vệ máy khỏi những hư hỏng nghiêm trọng.
Làm thế nào để khắc phục các sự cố thường gặp?
Khi có sự cố xảy ra, bạn không cần phải đoán mò. Hầu hết các triệu chứng đều chỉ ra một hoặc hai bộ phận cụ thể. Dưới đây là một tài liệu tham khảo nhanh.
| Triệu chứng | Bộ phận đầu tiên cần kiểm tra | Nguyên nhân có thể |
| Hồ quang không ổn định / cháy dây | Mẹo liên lạc | Lỗ khoan bị mòn, kích thước không đúng hoặc mối nối bị lỏng. |
| Quá nhiều | Đầu phun/bộ khuếch tán khí | Tắc nghẽn, phân phối khí kém, loại khí không phù hợp |
| Dây điện bị kẹt ở súng | Lớp lót súng | Bị gập khúc, đường kính không phù hợp hoặc có quá nhiều mảnh vụn. |
| Cấp dây gián đoạn | Con lăn truyền động | Rãnh sai, răng bị mòn hoặc lực căng không chính xác |
| Rỗ khí trong mối hàn | hệ thống gas | Rò rỉ, lưu lượng thấp, xi lanh rỗng hoặc lỗi van điện từ |
| Hồ quang bắt đầu nhưng không có dây dẫn được cấp điện. | Bảng kích hoạt/điều khiển | Lỗi công tắc hoặc lỗi mạch điện |
Kết luận
Hiểu rõ máy hàn của bạn từ trong ra ngoài không chỉ đơn thuần là nhớ tên các bộ phận. Điều quan trọng là giảm thiểu thời gian ngừng hoạt động và đảm bảo chất lượng mối hàn luôn đồng nhất.
Đây là những điều cần ghi nhớ:
- Nguồn điện, bộ cấp dây, hệ thống khí bảo vệ, súng hàn và mạch nối đất là năm khu vực cần kiểm tra khi có sự cố xảy ra.
- Hầu hết các sự cố về cấp liệu và hồ quang đều bắt nguồn từ đầu tiếp xúc, ống lót, con lăn dẫn động hoặc vòi phun khí. Đây là những bộ phận hao mòn, không phải là các bộ phận cố định vĩnh viễn.
- Việc kiểm tra nhanh chóng trong năm phút đầu mỗi ca làm việc sẽ giúp tránh được hàng giờ làm lại và lãng phí sản phẩm.
- Việc thay thế đầu tiếp xúc bị mòn hoặc làm sạch vòi phun bị tắc chỉ tốn vài đô la. Bỏ qua các dấu hiệu này sẽ khiến bạn phải trả giá bằng việc loại bỏ sản phẩm lỗi, làm lại và mất thời gian sản xuất.
- Việc dự trữ các vật tư tiêu hao thông dụng tại cửa hàng giúp đội ngũ của bạn khắc phục sự cố ngay tại chỗ thay vì phải chờ linh kiện đến.
Nếu bạn đang xây dựng danh mục thiết bị hàn hoặc cung cấp hàng cho một cửa hàng sửa chữa, khách hàng của bạn cần nhiều hơn là máy móc. Họ cần cả những vật tư tiêu hao cần thay thế mỗi tuần.
YesWelder cung cấp đầu tiếp xúc, ống lót, trục lăn, vòi phun khí và bộ khuếch tán cho hầu hết các hệ thống hàn GMAW. Chúng tôi vận chuyển số lượng lớn đến các đối tác phân phối và hỗ trợ bạn với giá bán sỉ, hướng dẫn kỹ thuật và tài liệu tiếp thị mà đội ngũ bán hàng của bạn có thể sử dụng.
Hãy yêu cầu báo giá hoặc xem danh mục sản phẩm của chúng tôi để xây dựng dòng sản phẩm phụ tùng mà khách hàng của bạn tin dùng.
Câu Hỏi Thường Gặp
GMAW là tên gọi kỹ thuật của quy trình hàn. MIG sử dụng khí trơ như argon tinh khiết. MAG sử dụng khí hoạt tính như CO2 tinh khiết hoặc hỗn hợp có chứa CO2. Nhiều người thường nói MIG ngay cả khi họ muốn nói đến MAG.
Đầu tiếp xúc thường có tuổi thọ từ 8 đến 24 giờ tùy thuộc vào loại dây và cường độ dòng điện. Lớp lót có thể sử dụng được vài tháng nếu được giữ sạch và khô ráo. Kiểm tra vòi phun và bộ khuếch tán hàng tuần để phát hiện cặn bắn tóe.
Chỉ khi bạn sử dụng dây hàn lõi thuốc tự bảo vệ. Dây hàn đặc không có khí bảo vệ sẽ tạo ra các mối hàn xốp, yếu vì vũng kim loại nóng chảy bị oxy hóa. Đối với hàn GMAW thông thường, luôn kiểm tra xem bình khí của bạn có đủ khí và bộ điều chỉnh áp suất đã được đặt đúng chưa.
Hiện tượng rối dây xảy ra khi dây bị rối ở các con lăn dẫn động trước khi vào ống lót súng. Nguyên nhân phổ biến nhất là do lực căng của con lăn dẫn động không chính xác hoặc ống lót bị mòn tạo ra quá nhiều ma sát. Hãy kiểm tra xem đường kính ống lót có khớp với kích thước dây của bạn hay không và điều chỉnh cần ép để dây được đưa vào trơn tru mà không bị trượt hoặc bị kẹp.
Hiện tượng cháy ngược xảy ra khi dây hàn nóng chảy quá gần đầu tiếp xúc, thường là do tốc độ cấp dây quá chậm hoặc điện áp quá cao so với tốc độ di chuyển. Điều này cũng có thể có nghĩa là lỗ khoan đầu tiếp xúc bị mòn quá mức. Hãy kiểm tra các cài đặt của bạn so với biểu đồ máy và kiểm tra đầu tiếp xúc xem có bị giãn dài hoặc tích tụ các hạt bắn tóe hay không.



